



Praktyczne zakresy początkowe dla frezowania, wiercenie, stukający, i toczenie aluminium 6061-T6, z wytycznymi dotyczącymi narzędzi, kontrola chipów, cienkie ściany, tolerancje, i walidacja procesu.
Wstęp
6061-T6 wybacza wiele błędów w porównaniu z wieloma metalami konstrukcyjnymi, ale nadal nagradza to zdyscyplinowany proces. Ostre narzędzie może szybko usunąć materiał i pozostawić czyste wykończenie. Ten sam stop może również powodować narost na krawędzi, spawane wióry, zadziory, gadać, lub dryft wymiarowy, gdy frez, obciążenie chipem, zaręczyny, chłodzenie, i urządzenie nie współpracują ze sobą.
W tym przewodniku podano praktyczne zakresy początkowe, a nie uniwersalne przepisy. Parametry końcowe zależą od średnicy i geometrii narzędzia, moc wrzeciona, maksymalne obroty, bicie uchwytu, wysięg narzędzia, sprzężenie promieniowe i osiowe, dostawa chłodziwa, trzymanie pracy, głębokość cechy, oraz wymaganą powierzchnię lub tolerancję. Jako główne odniesienie należy stosować dane dotyczące skrawania producenta narzędzia, następnie potwierdź proces kontrolowanymi cięciami testowymi.
Aby uzyskać szerszy przegląd materiałów i konstrukcji, zobacz JADE-CNC 6061-Przewodnik po obróbce CNC aluminium T6. Poniższe sekcje skupiają się na wyborze parametrów i kontroli procesu w hali produkcyjnej.
Dlaczego maszyny 6061-T6 są dobre
6061-T6 łączy umiarkowaną twardość, użyteczna siła, dobra przewodność cieplna, i stosunkowo niskie siły skrawania. Zwykle tworzy łatwe do zarządzania wióry z ostrymi krawędziami, narzędzia z dodatnim naciągiem. Te właściwości zapewniają wysoką szybkość usuwania materiału i dobrą jakość powierzchni bez silnego utwardzania podczas pracy, charakterystycznego dla niektórych stali nierdzewnych lub stopów niklu.
Jego zalety wiążą się z trzema ryzykami procesowymi. Aluminium może przylegać do krawędzi skrawającej, głębokie funkcje mogą uwięzić żetony, a cienkie profile mogą się uginać, ponieważ moduł sprężystości jest znacznie niższy niż w przypadku stali. Rozszerzalność cieplna ma również znaczenie, gdy wymiary mierzone są z dokładnością do kilku setnych lub tysięcznych milimetra. Dobra obróbka zależy zatem w dużym stopniu od ewakuacji wiórów, trzymanie pracy, i temperatury, podobnie jak w przypadku prędkości wrzeciona.
Podstawowa siła, moduł, przewodność, i dane dotyczące rozszerzeń są omówione w 6061-Przewodnik po właściwościach aluminium T6. Jeśli część wymaga znacznie większej wytrzymałości, porównać obróbkę i kompromisy kosztowe w 6061-T6 kontra aluminium 7075-T6 przed zmianą procesu cięcia.
Wybór narzędzia dla 6061-T6
Działanie | Preferowane narzędzie | Geometria lub powłoka | Notatki dotyczące wyboru |
Frezowanie ogólne | Frez palcowy pełnowęglikowy | Polerowany, niepowlekany, ZrN, lub DLC specyficzne dla aluminium | Użyj ostrej krawędzi i wystarczającej ilości miejsca na rowku, aby umożliwić ewakuację wiórów |
Głębokie kieszenie i szczeliny | 2- lub 3-ostrzowy frez palcowy z węglików spiekanych | Wysoka spirala z polerowanymi rowkami | Mniej rowków zapewnia więcej miejsca na wióry |
Wykończeniowy | 3-węglik spiekany lub PCD, jeśli jest to uzasadnione | Ostry, krawędź o niskim współczynniku tarcia | Przed zwiększeniem prędkości wybierz niskie bicie i sztywny uchwyt |
Wiercenie | Wiertło z węglika spiekanego lub polerowanego HSS | Geometria aluminium; chłodziwo przelotowe do głębokich otworów | Geometria ostrza i odprowadzanie wiórów mają większe znaczenie wraz ze wzrostem głębokości |
Stukający | Gwint spiralny lub kształtowy dostosowany do aluminium | Polerowane rowki lub odpowiednia obróbka powierzchni | Wybierz gwintownik i otwór prowadzący dla klasy gwintu i zazębienia |
Obrócenie | Płytka z węglika polerowanego z dodatnim kątem natarcia | Ostry, gatunek nieżelazny | Użyj stabilnej konfiguracji i kontroluj długie, żylaste żetony |
Precyzyjne wytaczanie lub rozwiercanie | Narzędzie do wytaczania lub rozwiertak z węglików spiekanych | Ostra krawędź i minimalne bicie | Pozostawić stały dodatek i sprawdzić w kontrolowanej temperaturze |
Liczba fletów trzpieniowych
Frezy dwuostrzowe zapewniają dużą przestrzeń na wióry i są przydatne do wąskich szczelin, głębokie kieszenie, oraz maszyny z ograniczonym dopływem powietrza lub chłodziwa. Frezy trójostrzowe często zapewniają dobrą równowagę usuwania wiórów, sztywność, i produktywność w przypadku ogólnego frezowania aluminium. Cztery lub więcej rowków może dobrze sprawdzić się w przypadku strategii lekkiego wykańczania lub dużych prędkości, gdy doliny rowków i system odprowadzania są w stanie nadążać za ilością wiórów.
Geometria narzędzia i stan krawędzi
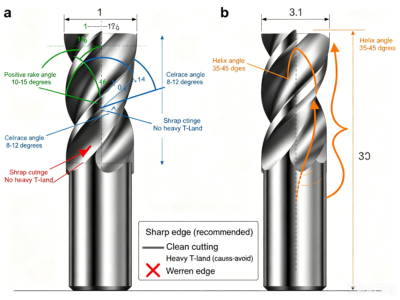
Wybierz ostry, Krawędź skrawająca o dodatnim nachyleniu, z polerowanymi rowkami i wystarczającym prześwitem, aby uniknąć tarcia. Narzędzia do obróbki aluminium zwykle wykorzystują dużą śrubę i duży polerowany wręb. Grube przygotowanie krawędzi może zwiększyć siłę skrawania i poprawić przyczepność materiału w przypadku 6061-T6, natomiast zbyt delikatna krawędź może spowodować odpryski podczas przerywanego lub niestabilnego cięcia. Geometria narzędzia powinna odpowiadać operacji, nie tylko nazwa stopu.
Wybór powłoki
Polerowany, niepowlekany węglik, ZrN, powszechnie wybierane są powłoki DLC specyficzne dla aluminium o niskim współczynniku tarcia. PCD może być ekonomiczna w stabilnej produkcji, gdzie długa żywotność krawędzi i spójne wykończenie uzasadniają koszt narzędzia. Nie odrzucaj ani nie zatwierdzaj powłoki wyłącznie na podstawie nazwy: skład powłoki, gładkość powierzchni, przygotowanie krawędzi, oraz zamierzona grupa materiałowa dostawcy narzędzia – to wszystko ma znaczenie.
Jak obliczyć obroty i prędkość posuwu
Podstawowe formuły
Prędkość wrzeciona (obr./min) = (prędkość skrawania Vc x 1000) / (pi x średnica narzędzia D)
Kanał tabeli (mm/min) = obr/min x liczba zębów z x posuw na ząb fz
Dla 10 mm, frez palcowy trójostrzowy przy Vc = 400 m/min i fz = 0.06 mm/ząb, obliczona prędkość wrzeciona wynosi około 12,700 Obroty i posuw stołu wynoszą ok 2,290 mm/min. Jeśli wrzeciono jest ograniczone do 10,000 obr./min, zachować zamierzone obciążenie wiórami, rozpoczynając od bliskiej odległości 1,800 mm/min, zamiast zachować pierwotny posuw i pozwolić narzędziu się pocierać.
Średnica narzędzia | Obroty w Vc 250 m/min | Obroty w Vc 400 m/min | Obroty w Vc 600 m/min |
3 mm | 26,500 | 42,400 | 63,700 |
6 mm | 13,300 | 21,200 | 31,800 |
10 mm | 8,000 | 12,700 | 19,100 |
16 mm | 5,000 | 8,000 | 11,900 |
20 mm | 4,000 | 6,400 | 9,500 |
Zaokrąglone obliczenia. Sprawdź maksymalne obroty frezu, ocena posiadacza, moc wrzeciona, i ograniczenia maszyny przed użyciem.
Obciążenie chipem to nie cała historia
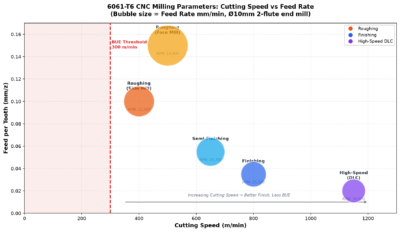
Posuw na ząb jest zmienną początkową, nie jest to pełny opis cięcia. Promieniowe pocienianie wiórów może zmniejszyć rzeczywistą grubość wiórów przy niskim zagłębieniu promieniowym, podczas gdy bicie narzędzia może sprawić, że jeden rowek przeniesie większość obciążenia. Ruchy wejściowe, rogi, pogrąża się, rampy, a zmiany w zaangażowaniu mogą wymagać oddzielnej kontroli zasilania. Symulacja CAM i wygładzanie ścieżki narzędzia są szczególnie przydatne w przypadku głębokich kieszeni i obróbki cienkościennych.
Prędkości frezowania i posuwy
Poniższe zakresy są przeznaczone do ostrych narzędzi węglikowych w sztywnej konfiguracji CNC. Jeśli narzędzie jest małe, zacznij od dolnego końca, zwis jest długi, zaangażowanie jest ciężkie, ewakuacja wiórów jest ograniczona, lub urządzenie jest elastyczne. Wyższe wartości wymagają odpowiedniego oprzyrządowania, balansować, możliwości wrzeciona, i przetwarzać dowody.
Działanie | Prędkość skrawania Vc (m/min) | Posuw na ząb fz (mm/ząb) | Rozpoczęcie zaangażowania |
Szczeliny na całej szerokości | 200-350 | 0.03-0.08 | ap 0.3-1.0 x D; ae 1.0 x D |
Frezowanie boczne / obróbka zgrubna | 250-500 | 0.04-0.12 | ap 0.5-1.5 x D; ae 0.2-0.6 x D |
Adaptacyjna obróbka zgrubna | 300-600 | 0.04-0.15 | ap 1.0-2.0 x D; ae 0.08-0.25 x D |
Półwykończenie | 350-700 | 0.03-0.08 | 0.2-0.5 zapas mm; ae 0.1-0.3 x D |
Wykończeniowy | 400-1000 | 0.02-0.06 | 0.05-0.30 zapas mm; ae 0.05-0.2 x D |
Zakresy początkowe wyłącznie do celów planowania. D = średnica frezu. Dane dostawcy i cięcia testowe kontrolują zwolniony proces.
Strategia zgrubna
Stałe zaangażowanie lub adaptacyjne ścieżki narzędzia mogą utrzymać bardziej stabilne obciążenie frezu niż konwencjonalne kieszeniowanie, szczególnie w narożnikach wewnętrznych. Użyj wystarczającej głębokości osiowej, aby zastosować użyteczną długość rowka, ale utrzymuj sprzężenie promieniowe w granicach wydajności narzędzia i wrzeciona. Rowek to znacznie cięższa obróbka niż przejście frezowania bocznego przy tej samej prędkości i posuwie, więc oba nie powinny automatycznie udostępniać parametrów.
Strategia wykańczania
Pozostaw jednakową ilość materiału do wykończenia i użyj najkrótszego praktycznego narzędzia. Przejście czyszczące nie może skorygować ściany, która została już wypchnięta z pozycji podczas obróbki zgrubnej. Do powierzchni widocznych, utrzymuj spójne ślady cięcia i decyduj, czy część pozostanie w postaci obrobionej, czy też zostanie anodowana, piaskowanie perełek, lub inne wykończenie. The 6061-Prowadnica do anodowania aluminium T6 wyjaśnia, w jaki sposób obrobiona tekstura, grubość powłoki, maskowanie, i wymagania dotyczące wyglądu wpływają na końcową część. JADE-CNC analizuje to przejście poprzez swoje Usługi frezowania CNC i wsparcie wykończeniowe.
Parametry wiercenia
Średnica wiertła | Prędkość cięcia (m/min) | Karmić (mm/obr) | Notatka procesowa |
Poniżej 3 mm | 80-150 | 0.02-0.06 | Dominuje bicie i pakowanie wiórów; jeśli to konieczne, używaj krótkich pociągnięć |
3-5 mm | 100-180 | 0.05-0.10 | Punktowo tylko wtedy, gdy wymaga tego geometria lub konstrukcja wiertła |
5-10 mm | 120-250 | 0.08-0.20 | Aby zapobiec ponownemu tworzeniu się wiórów, należy stosować chłodziwo lub powietrze |
10-20 mm | 150-300 | 0.15-0.30 | Sprawdź moc maszyny i wydajność chłodziwa |
Powyżej 20 mm | 150-300 | 0.20-0.40 | Pilot, indeksowalne, lub interpolacja śrubowa może być bardziej stabilna |
Zakresy obejmują odpowiednie wiertła z węglika spiekanego lub polerowanego HSS. Jeśli są dostępne, postępuj zgodnie z danymi producenta wierteł dotyczącymi średnicy.
Głębokie dziury
Głębokość otworu zmienia proces. Wraz ze wzrostem stosunku głębokości do średnicy, wióry przemieszczają się dalej, a chłodziwo ma mniejszy dostęp do krawędzi skrawającej. W przypadku wymagających głębokich otworów preferowane są wiertła z chłodzeniem przelotowym. Dziobanie może pomóc niektórym narzędziom i maszynom, ale nadmierne, krótkie uderzenia wydłużają czas cyklu i mogą trzeć lub ponownie ciąć wióry. Stosuj cykl zalecany przez producenta wiertła i utrzymuj wolną ścieżkę rowka.
Dokładność otworu
Samo wiercenie może nie wystarczyć do uzyskania bliskiej średnicy, okrągłość, prostota, lub wymagania dotyczące stanowiska. Praktyczny sposób może obejmować wiercenie podwymiarowe, następnie wytaczanie lub rozwiercanie ze stałym naddatkiem. Plamienie przydaje się przy wejściu na powierzchnię, wymóg lokalizacji, lub wymaga tego projekt wiertła, jednak nieprawidłowy kąt plamki może uszkodzić zewnętrzne narożniki nowoczesnych wierteł z węglików spiekanych.
Gwintowanie i frezowanie gwintów
Gruba nić | Poziom / zsynchronizowany kanał (mm/obr) | Typowa prędkość skrawania i gwintowania (m/min) | Notatka z otworem pilotowym |
M3 x 0.5 | 0.50 | 8-20 | Potwierdź procent nici i dotknij tabeli dostawców |
M4x 0.7 | 0.70 | 8-20 | Jeśli to możliwe, użyj odpowiedniej głębokości poza pełnym gwintem |
M5x 0.8 | 0.80 | 10-25 | Używaj wypolerowanych rowków i odpowiedniego smaru |
M6x 1.0 | 1.00 | 10-25 | Sztywny posuw gwintowania jest równy skokowi gwintu |
M8 x 1.25 | 1.25 | 10-30 | Zmniejsz prędkość w przypadku głębokich otworów nieprzelotowych |
M10x 1.5 | 1.50 | 10-30 | Usuń wióry przed cofnięciem kranu tnącego |
M12x 1.75 | 1.75 | 10-30 | Sprawdź moment obrotowy, długość zaręczyn, i dostęp do chłodziwa |
Posuw zsynchronizowany przy gwintowaniu sztywnym jest równy skokowi gwintu. Prędkość skrawania różni się w zależności od konstrukcji gwintownika, smarowanie, głębokość otworu, i synchronizacja maszyn.
Wytnij krany, Formularze kranów, i frezarki do gwintów
Przycięte krany powodują powstawanie wiórów i wymagają ścieżki ewakuacyjnej. Gwintowniki kształtowe wypierają materiał bez wiórów, ale wymagają innej średnicy pilota i odpowiedniej ciągliwości, moment obrotowy, i smarowanie. Frezy do gwintów zapewniają kontrolę średnicy, niski moment obrotowy, oraz bezpieczniejszy tryb awaryjny w przypadku cennych części, chociaż wymagają interpolacji i zwykle dłuższego czasu cyklu. Wybierz metodę spośród rozmiaru gwintu, głębokość, klasa, ilość, możliwości maszyny, i plan inspekcji.
Ogólny wzór otworu pilotującego nie zastępuje wykresu wybranego gwintownika. Określ system wątków i klasę, potwierdź żądany procent zaangażowania, i zmierzyć gotowy gwint za pomocą uzgodnionej wtyczki lub miernika funkcjonalnego.
Parametry toczenia
Działanie | Prędkość cięcia (m/min) | Karmić (mm/obr) | Głębokość cięcia (mm) |
Ostre toczenie | 250-600 | 0.15-0.40 | 1.0-4.0 |
Zakończ skręcanie | 400-1000 | 0.05-0.15 | 0.10-0.50 |
Rowkowanie / rozstanie | 150-350 | 0.04-0.15 | Zależne od szerokości narzędzia |
Gwint jednopunktowy | 50-200 | Skok gwintu | Wiele kontrolowanych podań |
Należy używać polerowanej płytki dodatniej przeznaczonej do materiałów nieżelaznych. Dopasuj do geometrii płytki, średnica robocza, sztywność, i kontrola wiórów.
W skręcaniu, prędkość powierzchniowa zmienia się wraz ze średnicą, dlatego sterowanie stałą prędkością powierzchniową może poprawić spójność w granicach wrzeciona. Użyj maksymalnego zacisku RPM, zwłaszcza w pobliżu linii środkowej. Długie wióry mogą uszkodzić powierzchnię lub stworzyć zagrożenie dla bezpieczeństwa; wybrać geometrię płytki i posuw, które pozwolą uzyskać łatwe w obróbce wióry, i w razie potrzeby użyj ukierunkowanego chłodziwa.
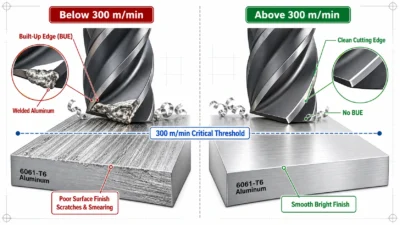
Chłodzenie, Smarowanie, i odprowadzanie wiórów
Metoda | Gdzie to się sprawdza | Główna korzyść | Główne ograniczenie |
Zalany płyn chłodzący | Ogólna obróbka zgrubna, wiercenie, i praca wymagająca dużej ilości wiórów | Chłodzenie, smarowanie, i transport chipów | Stężenie, konserwacja, należy kontrolować czystość części |
Chłodziwo przez narzędzie | Głębokie wiercenie i utrudnione odprowadzanie wiórów | Usuwa wióry ze strefy skrawania | Wymaga kompatybilnych narzędzi, posiadacze, i ciśnienie |
MQL | Lekkie frezowanie, stukający, i czysty proces | Dobre smarowanie graniczne przy małej ilości płynu | Ograniczone chłodzenie zbiorcze w celu usuwania ciężkich materiałów |
Podmuch powietrza | Wykończeniowy, cienkie ściany, i suche procesy | Utrzymuje wióry z dala od zanieczyszczeń płynnych | Zapewnia niewielkie smarowanie i musi być bezpiecznie przechowywany |
Powietrze plus MQL | Kieszenie i frezowanie wykańczające | Łączy transport wiórów ze smarowaniem | Ważne jest zbieranie mgły i jej konsekwentne dostarczanie |
Najlepszy system to taki, który dociera do krawędzi skrawającej i niezawodnie usuwa wióry. Duża objętość chłodziwa skierowana z dala od głębokiej kieszeni może być mniej skuteczna niż ukierunkowany strumień powietrza i smaru. Utrzymuj stałe stężenie i czystość chłodziwa, ponieważ nieodpowiednie smarowanie może zmienić zachowanie BUE i zabrudzić powierzchnie aluminiowe przed wykończeniem.
Mocowanie i kontrola cienkościennych ścian
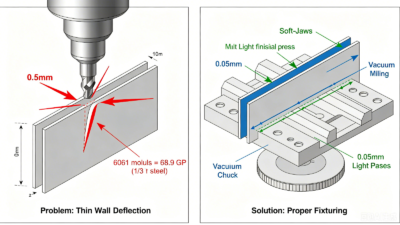
Cienkie ścianki 6061-T6 mogą poruszać się pod obciążeniem zaciskowym, siła cięcia, stres resztkowy, i ciepło. Urządzenie powinno ustalać położenie części w sposób powtarzalny, bez nadawania jej sztucznego kształtu, który po zwolnieniu odskoczy. The 6061-Wytyczne DFM dotyczące obróbki CNC T6 podać dodatkowe zasady dotyczące ścian, kieszenie, promienie, dziury, wątki, i przydział tolerancji. JADE-CNC niestandardowy przegląd obróbki CNC bierze pod uwagę stan zapasów, wybór punktu odniesienia, dostęp, wsparcie, i sekwencję obróbki razem.
- Użyj szerokiego, powtarzalne obszary styku i stosować tylko siłę zacisku niezbędną do zapewnienia stabilności.
- Szorstkie przeciwległe strony w zrównoważonej kolejności, gdy usuwane są duże ilości materiału.
- Pozostaw jednolite wykończenie i poczekaj, aż część ustabilizuje się przed ostatnim przejściem.
- Podpieraj cienkie ściany miękkimi szczękami, oprawy, materiał ofiarny, lub, jeśli to konieczne, uchwyt roboczy próżniowy.
- Zmniejsz zaangażowanie promieniowe, skrócić wysięg narzędzia, i unikaj nagłych zmian kierunku w pobliżu elastycznych elementów.
- Umożliwia zdefiniowanie, czy wymiary krytyczne mają być sprawdzane w stanie unieruchomionym czy swobodnym.
Rozwiązywanie typowych problemów związanych z obróbką
Problem | Prawdopodobne przyczyny | Kontrole praktyczne |
Zabudowana krawędź | Tępa lub nieodpowiednia krawędź, niska prędkość efektywna, tarcie, słabe smarowanie, ponowne cięcie wiórów | Sprawdź krawędź, potwierdzić obciążenie chipa, poprawić smarowanie i ewakuację, następnie dostosuj prędkość |
Złe wykończenie powierzchni | Wybicie, gadać, UKŁON, zużycie narzędzia, nadmiar paszy, niestabilne zapasy | Sprawdź uchwyt i wrzeciono, skrócić zwis, ustabilizować część, i pozostaw jednolite wykończenie |
Ciężkie zadziory | Tępa krawędź, słabe wsparcie wyjścia, nieodpowiednia ścieżka narzędzia, nadmiar paszy w momencie przełomu | Użyj ostrego narzędzia, wspierać wyjście, zmienić kierunek cięcia, i zastosuj kontrolowane załamanie krawędzi |
Spawanie wiórów | Chipsy do ponownego cięcia na gorąco, ograniczona przestrzeń na flecie, słabe dostarczanie chłodziwa | Użyj narzędzia przeznaczonego do aluminium, dodaj miejsce na chipy, i poprawić dostęp powietrza lub płynu chłodzącego |
Ruch cienkościenny | Zniekształcenia zaciskające, stres resztkowy, nadmierna siła skrawania, ciepło | Równowaga usuwania naddatku, zmniejszyć zaangażowanie, podeprzeć ścianę, i zakończ po ustabilizowaniu się części |
Dryf wielkości otworu | Bicie wiertła, ciepło, zabudowana krawędź, niestabilny wpis, zużyty rozwiertak | Sprawdź bicie, użyj wpisu kontrolowanego, pozostawiaj stały zapas rozwiercania, i sprawdź temperaturę |
Kliknij awarię | Niewłaściwy pilot, pakowanie chipów, niewspółosiowość, wysoki moment obrotowy, niewystarczająca ilość smaru | Sprawdź rozmiar pilota i głębokość gwintu, użyj sztywnej synchronizacji, jasne żetony, i wybierz odpowiedni styl kranu |
Podczas rozwiązywania problemów zmieniaj po jednej zmiennej i zapisuj wynik. Zwiększanie prędkości wrzeciona, zmniejszenie paszy, wymiana płynu chłodzącego, a jednoczesna wymiana narzędzia może ulepszyć część, ale nie odkrywa przyczyny. Krótką, kontrolowaną próbę łatwiej jest powtórzyć i przenieść do produkcji.
Osiąganie wąskich tolerancji
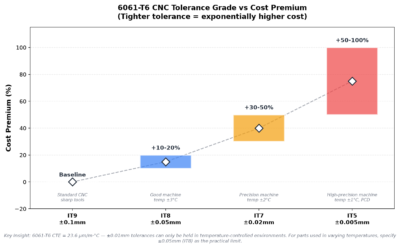
Tolerancja jest wiarygodna tylko wtedy, gdy jest powiązana z rozmiarem elementu, geometria, struktura odniesienia, stan materialny, temperatura, wykończenie powierzchni, i niepewność pomiaru. Możliwość ogólna, taka jak +/-0.01 mm niewiele mówi o długiej, cienkiej ścianie, mała dziura, lub duży płaski talerz. Stawiaj rygorystyczne wymagania tylko tym funkcjom, które wpływają na dopasowanie lub funkcjonalność, i zdefiniuj metodę kontroli przed rozpoczęciem obróbki.
Wymóg | Planowanie procesu | Planowanie inspekcji |
Wymiary ogólne | Skorzystaj z udokumentowanej tolerancji warsztatowej lub rysunku | W przypadku elementów niekrytycznych wystarczające mogą być skalibrowane narzędzia ręczne |
Zamknąć otwory i wały | Nudziarz, ryza, lub obróbka wykańczająca z kontrolowanym zapasem i temperaturą | Użyj odpowiednich średnicówek, mierniki powietrza, lub CMM w zależności od rozmiaru i niepewności |
Stanowisko i profil | Używaj stabilnych punktów odniesienia i minimalizuj zmiany ustawień | Zdefiniuj symulację układu odniesienia i oceń podaną GD&Wymóg T |
Płaskość i równoległość | Zrównoważ usuwanie materiału i unikaj zniekształceń mocowania | Konsekwentnie wspieraj tę część i uwzględniaj wymagania wolnego stanu |
Tekstura powierzchni | Określ parametr istotny dla procesu i kierunek pomiaru | Uzgodnij ustawienia instrumentu, lokalizacja, odcięcie, i zasada akceptacji |
Cienkie ściany | W razie potrzeby należy zastosować wykańczanie przy użyciu małej siły i etapowe odblokowywanie | Pomiar w określonym stanie utwierdzonym lub swobodnym |
Dla tolerancji wielkości i pasowań, ISO 286-1:2010 stanowi podstawę systemu kodów ISO. Kontrole geometryczne, takie jak płaskość, pozycja, i profil są definiowane poprzez ISO 1101:2017. Wskazania tekstury powierzchni powinny być zgodne z obowiązującym systemem rysunków; ISO 21920-1:2021 obejmuje wskazania metody profilu w dokumentacji technicznej produktu.
Temperatura i pomiary
Aluminium rozszerza się mniej więcej 23 Do 24 um na metr na ciebie C. Na 100 funkcja mm, A 10 różnica temperatur w stopniach C może zmienić rozmiar o około 0.023 Do 0.024 mm. Pozwól, aby część i miernik osiągnęły stabilny poziom, znana temperatura przed ostatecznym pomiarem, i zastosować metodę kontroli, której niepewność jest wystarczająco mała dla podanej tolerancji. JADE-CNC może dostosować te wymagania do swoich Usługi kontroli CNC.
Proces sprawdzania poprawności parametrów
- Potwierdź stop, hartować, formularz magazynowy, geometrię cech, tolerancja, i wymagania dotyczące wykończenia.
- Wybierz narzędzie przeznaczone do aluminium i uzyskaj dane początkowe od dostawcy.
- Oblicz obroty i posuw, następnie zastosuj wrzeciono, moc, uchwyt, i limity pracownicze.
- Wpis programu, rogi, zmiany zaangażowania, ewakuacja wiórów, i bezpieczne maksymalne obroty celowo.
- Uruchom kontrolowane narzędzie do pierwszego artykułu i zapisu, uchwyt, zwis, płyn chłodzący, prędkości, karmi, i offsety.
- Sprawdź wymiary krytyczne, wątki, zadziory, i stanu powierzchni przy użyciu uzgodnionej metody.
- Dostosuj jedną zmienną na raz, wypuść sprawdzony proces, i monitorować trwałość narzędzi w produkcji.
Optymalizacja parametrów powinna rozpocząć się dopiero po ustaleniu trasy produkcyjnej. Do części o dużej objętości, które można odlewać zamiast wycinać z półfabrykatu kutego, the 6061-Porównanie aluminium T6 i ADC12 wyjaśnia różnice w inwestycjach w oprzyrządowanie, koszt jednostkowy, właściwości, tolerancje, i wykończenie.
Jak JADE-CNC podchodzi do obróbki 6061-T6
JADE-CNC obrabia niestandardowe komponenty 6061-T6 od prototypów po powtarzalną produkcję. Wybór parametrów rozpoczyna się od części, a nie od ogólnego wykresu: zespół sprawdza dostęp do narzędzi, stabilność ściany, strefy tolerancji, wymagania powierzchniowe, punkty kontrolne, ilość, i planowane zakończenie przed zatwierdzeniem trasy procesu.
- 3-oś, 4-oś, i 5-osiowe trasy frezowania wybrane w oparciu o kontrolę dostępu do funkcji i konfiguracji
- Toczenie CNC, wiercenie, stukający, nudny, i wspomaganie frezowania gwintów
- Przegląd mocowania i sekwencji obróbki cienkich ścian, talerze, obudowy, i głębokie kieszenie
- Próby parametrów i kontrole pierwszego artykułu pod kątem cech krytycznych lub powtarzalnych
- Przygotowanie powierzchni i koordynacja wykończenia powierzchnido części anodowanych lub kosmetycznych
- Wymiarowy, nitka, powierzchnia, oraz inspekcja CMM zgodnie z ustalonym zakresem
Do prototypów lub powtarzalnych partii, wyślij model 3D, 2Rysunek D, stan materialny, ilość, skończyć, i wymagania dotyczące inspekcji poproś o recenzję obróbki JADE-CNC.
Często zadawane pytania
Często zadawane pytania dotyczące parametrów i procesów
Jaką prędkość skrawania powinienem zastosować w przypadku aluminium 6061-T6?
Do frezowania węglików spiekanych, 200-600 m/min to praktyczny zakres planowania dla wielu operacji obróbki zgrubnej, podczas gdy stabilne procesy wykańczania mogą przebiegać szybciej. Prawidłowa wartość zależy od konkretnego noża, powłoka, średnica, zaręczyny, wrzeciono, uchwyt, płyn chłodzący, i dane dostawcy narzędzi.
Jaki posuw na ząb jest odpowiedni dla frezu walcowo-czołowego 6061-T6?
Wiele zastosowań frezowania węglików zaczyna się pomiędzy 0.02 I 0.15 mm/ząb. Małe narzędzia, wykończenia cięć, i niestabilne funkcje korzystają z dolnej części zakresu; większe, sztywne narzędzia do obróbki zgrubnej mogą wykorzystywać górną część. Skorygować pod kątem bicia i promieniowego zmniejszania się wiórów.
Która powłoka frezu palcowego jest najlepsza dla 6061-T6?
Polerowany, niepowlekany węglik, ZrN, i DLC specyficzne dla aluminium są powszechnymi wyborami. Najlepsza opcja zależy od geometrii narzędzia, polerowanie krawędzi, aplikacja, ilość, płyn chłodzący, i koszt. Skorzystaj z rekomendacji dostawcy dotyczącej metali nieżelaznych, zamiast wybierać wyłącznie na podstawie nazwy powłoki.
Dlaczego aluminium spawa się do krawędzi tnącej?
Narost na krawędzi zwykle wynika z połączenia przyczepności materiału, nieodpowiednia lub matowa krawędź, tarcie, ciepło, ograniczone smarowanie, i ponowne cięcie wiórów. Najpierw sprawdź narzędzie, następnie sprawdź obciążenie chipa, prędkość cięcia, zaręczyny, dostawa chłodziwa, i ewakuacja.
Czy części 6061-T6 mogą wytrzymać +/-0.01 mm?
Niektóre funkcje mogą, ale wykonalność zależy od rozmiaru nominalnego, geometria, grubość ścianki, stan magazynowy, temperatura, stabilność maszyny, mocowanie, wykończeniowy, i niepewność inspekcji. Przed potraktowaniem tej wartości jako możliwości produkcyjnej wymagany jest przegląd rysunku.
Czy płyn chłodzący jest zawsze lepszy dla aluminium?
NIE. Chłodziwo zalewowe jest skuteczne w wielu operacjach obróbki zgrubnej i wiercenia, podczas gdy MQL lub powietrze mogą pasować do lekkich procesów wykończeniowych i czystych. Najnowocześniejsza dostawa i niezawodne usuwanie wiórów są ważniejsze niż etykieta metody chłodzenia.
Wniosek
Skuteczna obróbka 6061-T6 opiera się na ostrym narzędziu przeznaczonym do obróbki aluminium, znaczące obciążenie chipem, stabilne zaangażowanie, niezawodne odprowadzanie wiórów, kontrolowane trzymanie pracy, i inspekcja zgodna z rysunkiem. Tabele prędkości i posuwu są przydatne do oszacowania punktu początkowego, nie mogą jednak zastąpić danych specyficznych dla narzędzia i zweryfikowanego pierwszego artykułu.
Udokumentuj wydane narzędzie, uchwyt, zwis, metoda chłodzenia, obr./min, karmić, zaręczyny, ścieżka narzędzia, offsety, i wyniki kontroli. Dzięki temu rekordowi dobre cięcie testowe staje się powtarzalnym procesem produkcyjnym.
Powiązane artykuły 6061-T6
- 6061-Kompletny przewodnik po obróbce aluminium CNC T6
- 6061-T6 kontra aluminium 7075-T6: Wytrzymałość, Koszt & Skrawalność
- 6061-Anodowanie aluminium T6: Typy, Zabarwienie, Grubość & Zasady projektowania
- 6061-Parametry obróbki CNC T6: Prędkości, Kanały, Obróbka & Kontrola procesu
- 6061-T6 kontra aluminium ADC12: Obróbka CNC lub odlewanie ciśnieniowe?
- 6061-Wytyczne DFM dotyczące obróbki CNC T6: Zasady projektowania & Lista kontrolna
- 6061-Właściwości aluminium T6: Mechaniczny, Termiczny & Dane chemiczne

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
Cześć, Wykonałeś niesamowitą pracę. Na pewno to wykopię i
osobiście polecam moim znajomym. Jestem pewien
będą korzystać z tej witryny internetowej.
Będę szczęśliwy, jeśli artykuł może ci gdzieś pomóc, Dzięki!