



نطاقات البداية العملية للطحن, حفر, التنصت, وتحول الألومنيوم 6061-T6, مع إرشادات حول الأدوات, التحكم في الرقاقة, جدران رقيقة, التسامح, والتحقق من صحة العملية.
مقدمة
6061-T6 متسامح مقارنة بالعديد من المعادن الهندسية, لكنها لا تزال تكافئ عملية منضبطة. يمكن للأداة الحادة إزالة المواد بسرعة وترك لمسة نهائية نظيفة. يمكن لنفس السبيكة أيضًا إنتاج حافة مدمجة, رقائق ملحومة, نتوءات, الثرثرة, أو الانجراف الأبعاد عند القاطع, تحميل رقاقة, ارتباط, تبريد, والتركيبات لا تعمل معًا.
يقدم هذا الدليل نطاقات بداية عملية بدلاً من الوصفات العالمية. تعتمد المعلمات النهائية على قطر الأداة وهندستها, قوة المغزل, الحد الأقصى لدورة في الدقيقة, نفاذ حامل, أداة المتراكمة, المشاركة الشعاعية والمحورية, تسليم المبرد, عقد العمل, عمق الميزة, والسطح المطلوب أو التسامح. استخدم بيانات القطع الخاصة بالشركة المصنعة للأداة كمرجع أساسي, ثم قم بتأكيد العملية من خلال تخفيضات الاختبار الخاضعة للرقابة.
للحصول على نظرة عامة على المواد والتصميم على نطاق أوسع, انظر JADE-CNC 6061-دليل التصنيع باستخدام الحاسب الآلي للألمنيوم T6. تركز الأقسام أدناه على اختيار المعلمات والتحكم في العمليات على مستوى المتجر.
لماذا آلات 6061-T6 بشكل جيد
6061-يجمع T6 بين الصلابة المعتدلة, قوة مفيدة, الموصلية الحرارية الجيدة, وقوى القطع منخفضة نسبيا. عادة ما تشكل رقائق يمكن التحكم فيها بحادة, أدوات أشعل النار الإيجابية. تدعم هذه الخصائص معدلات إزالة المواد العالية وجودة السطح الجيدة دون سلوك تصلب العمل الشديد المرتبط ببعض أنواع الفولاذ المقاوم للصدأ أو سبائك النيكل.
مزاياها تأتي مع ثلاثة مخاطر العملية. يمكن أن يلتصق الألومنيوم بحافة القطع, يمكن للميزات العميقة أن تحبس الرقائق, ويمكن أن تنحرف المقاطع الرقيقة لأن معامل المرونة أقل بكثير من معامل المرونة في الفولاذ. يعد التمدد الحراري مهمًا أيضًا عندما يتم قياس الأبعاد إلى بضعة أجزاء من مئات أو أجزاء من الألف من المليمتر. وبالتالي فإن المعالجة الجيدة تعتمد بنفس القدر على إخلاء الرقاقة, عقد العمل, ودرجة الحرارة كما هو الحال في سرعة المغزل.
القوة الكامنة, معامل, الموصلية, ويتم تغطية بيانات التوسع في 6061-دليل خصائص الألومنيوم T6. إذا كان الجزء يحتاج إلى قوة أعلى بكثير, قارن بين الآلات ومقايضات التكلفة في 6061-T6 مقابل 7075-T6 الألومنيوم قبل تغيير عملية القطع.
اختيار الأداة لـ 6061-T6
عملية | الأداة المفضلة | الهندسة أو الطلاء | ملاحظات الاختيار |
الطحن العام | مطحنة نهاية كربيد الصلبة | مصقول غير مطلي, زرن, أو DLC خاص بالألمنيوم | استخدم حافة حادة ومساحة كافية للناي لإخلاء الرقاقة |
جيوب وفتحات عميقة | 2- أو مطحنة نهاية كربيد 3 فلوت | حلزون عالي مع مزامير مصقولة | توفر المزامير الأقل مساحة أكبر للرقاقة |
التشطيب | 3-كربيد الفلوت أو PCD حيثما كان ذلك مبررا | حاد, حافة منخفضة الاحتكاك | اختر جريانًا منخفضًا وحاملًا صلبًا قبل زيادة السرعة |
حفر | كربيد أو مثقاب HSS مصقول | هندسة الألومنيوم; من خلال المبرد للثقوب العميقة | تعتبر هندسة النقاط وإخلاء الرقاقة أكثر أهمية مع زيادة العمق |
التنصت | فلوت حلزوني خاص بالألمنيوم أو صنبور شكلي | المزامير المصقولة أو المعالجة السطحية المناسبة | حدد الصنبور والفتحة التجريبية لفئة الخيط والمشاركة |
تحول | إدراج كربيد مصقول إيجابي أشعل النار | حاد, الصف غير الحديدية | استخدم إعدادًا مستقرًا وتحكم في الرقائق الطويلة الخيطية |
الدقة مملة أو التوسيع | أداة مملة كربيد أو مخرطة | حافة حادة والحد الأدنى من الجريان | اترك بدلًا ثابتًا وتحقق منه في درجة حرارة متحكم فيها |
نهاية مطحنة عدد الناي
توفر أدوات القطع ذات الفلوتين مساحة كبيرة للرقائق وهي مفيدة للفتحات الضيقة, جيوب عميقة, والآلات ذات توصيل محدود للهواء أو سائل التبريد. غالبًا ما توفر قواطع الفلوت الثلاثة توازنًا قويًا في إزالة الرقائق, صلابة, والإنتاجية لطحن الألومنيوم العام. يمكن لأربعة مزامير أو أكثر أن تعمل بشكل جيد للتشطيب الخفيف أو الاستراتيجيات عالية السرعة عندما تتمكن أودية المزمار ونظام الإخلاء من مواكبة حجم الرقاقة.
هندسة الأداة وحالة الحافة
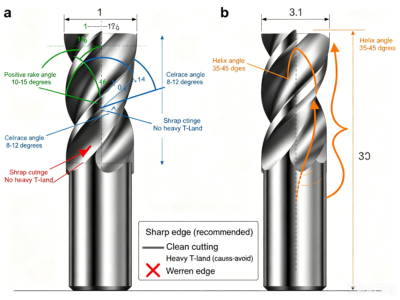
اختر حادة, حافة قطع إيجابية مع مزامير مصقولة ومساحة كافية لتجنب الاحتكاك. عادةً ما تستخدم الأدوات الخاصة بالألمنيوم حلزونًا عاليًا ومريئًا كبيرًا مصقولًا. يمكن أن يؤدي إعداد الحواف الثقيلة إلى زيادة قوة القطع وتشجيع التصاق المواد على 6061-T6, في حين أن الحافة الهشة للغاية قد تؤدي إلى قطع متقطع أو غير مستقر. يجب أن تتطابق هندسة الأداة مع العملية, ليس فقط اسم السبائك.
اختيار الطلاء
كربيد مصقول غير مطلي, زرن, وتعد طلاءات DLC الخاصة بالألمنيوم منخفضة الاحتكاك من الخيارات الشائعة. يمكن أن يكون PCD اقتصاديًا في الإنتاج المستقر حيث يبرر عمر الحافة الطويل والتشطيب المتسق تكلفة الأداة. لا ترفض أو توافق على الطلاء بالاسم وحده: تكوين الطلاء, نعومة السطح, إعداد الحافة, ومجموعة المواد المقصودة لمورد الأداة كلها أمور مهمة.
كيفية حساب عدد الدورات في الدقيقة ومعدل التغذية
الصيغ الأساسية
سرعة المغزل (دورة في الدقيقة) = (سرعة القطع Vc x 1000) / (بي × قطر الأداة د)
تغذية الجدول (مم/دقيقة) = عدد الدورات في الدقيقة × عدد الأسنان z × التغذية لكل سن fz
ل 10 مم, مطحنة نهاية ثلاثية الفلوت عند Vc = 400 م/دقيقة وFZ = 0.06 ملم/سن, سرعة المغزل المحسوبة على وشك 12,700 RPM وتغذية الجدول على وشك 2,290 مم/دقيقة. إذا كان المغزل يقتصر على 10,000 دورة في الدقيقة, الحفاظ على الحمل المقصود للرقاقة من خلال البدء بالقرب 1,800 مم/دقيقة بدلاً من الاحتفاظ بالتغذية الأصلية والسماح للأداة بالفرك.
قطر الأداة | دورة في الدقيقة في Vc 250 م/دقيقة | دورة في الدقيقة في Vc 400 م/دقيقة | دورة في الدقيقة في Vc 600 م/دقيقة |
3 مم | 26,500 | 42,400 | 63,700 |
6 مم | 13,300 | 21,200 | 31,800 |
10 مم | 8,000 | 12,700 | 19,100 |
16 مم | 5,000 | 8,000 | 11,900 |
20 مم | 4,000 | 6,400 | 9,500 |
حسابات مدورة. تأكد من الحد الأقصى لعدد الدورات في الدقيقة للقاطع, تصنيف حامل, قوة المغزل, وحدود الآلة قبل الاستخدام.
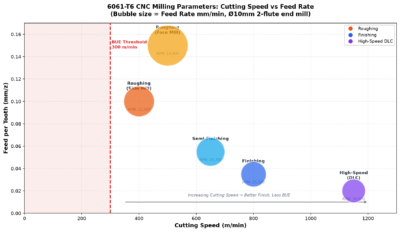
تحميل الرقاقة ليس هو القصة بأكملها
التغذية لكل سن هي متغير البداية, ليس وصفا كاملا للقطع. يمكن أن يؤدي ترقق الرقاقة الشعاعية إلى تقليل سماكة الرقاقة الفعلية عند الارتباط الشعاعي المنخفض, في حين أن نفاد الأداة يمكن أن يجعل مزمارًا واحدًا يحمل معظم الحمولة. تحركات الدخول, زوايا, يغرق, سلالم, وقد تحتاج التغييرات في المشاركة إلى تحكم منفصل في الخلاصة. تعد محاكاة CAM وتجانس مسار الأدوات مفيدة بشكل خاص في الجيوب العميقة والأعمال ذات الجدران الرقيقة.
سرعات الطحن والأعلاف
النطاقات التالية مخصصة لأدوات الكربيد الحادة في إعداد CNC جامد. ابدأ بالقرب من الطرف السفلي عندما تكون الأداة صغيرة, المتراكمة طويلة, المشاركة ثقيلة, إخلاء الشريحة مقيد, أو أن تكون التركيبة مرنة. تتطلب القيم الأعلى أدوات مناسبة, توازن, قدرة المغزل, ومعالجة الأدلة.
عملية | سرعة القطع Vc (م/دقيقة) | تغذية لكل سن fz (ملم/سن) | بدء المشاركة |
فتحة كاملة العرض | 200-350 | 0.03-0.08 | ا ف ب 0.3-1.0 س د; عبد اللطيف 1.0 س د |
الطحن الجانبي / التخشين | 250-500 | 0.04-0.12 | ا ف ب 0.5-1.5 س د; عبد اللطيف 0.2-0.6 س د |
التخشين التكيفي | 300-600 | 0.04-0.15 | ا ف ب 1.0-2.0 س د; عبد اللطيف 0.08-0.25 س د |
نصف تشطيب | 350-700 | 0.03-0.08 | 0.2-0.5 مم الأسهم; عبد اللطيف 0.1-0.3 س د |
التشطيب | 400-1000 | 0.02-0.06 | 0.05-0.30 مم الأسهم; عبد اللطيف 0.05-0.2 س د |
نطاقات البداية للتخطيط فقط. د = قطر القاطع. تتحكم بيانات المورد وتخفيضات الاختبار في العملية التي تم إصدارها.
استراتيجية التخشين
يمكن أن تحافظ مسارات الأدوات ذات المشاركة المستمرة أو التكيفية على حمل قاطع أكثر استقرارًا من الجيب التقليدي, وخاصة في الزوايا الداخلية. استخدم عمقًا محوريًا كافيًا لإشراك طول الناي المفيد, ولكن احتفظ بالمشاركة الشعاعية ضمن قدرة الأداة والمغزل. الفتحة عبارة عن قطع أثقل بكثير من ممر الطحن الجانبي بنفس السرعة والتغذية, لذلك لا ينبغي أن يتشارك الاثنان المعلمات تلقائيًا.
استراتيجية التشطيب
اترك كمية موحدة من المواد للتشطيب واستخدم أقصر أداة عملية. لا يمكن لتمريرة التنظيف تصحيح الجدار الذي تم دفعه بالفعل خارج موضعه أثناء التخشين. للأسطح المرئية, حافظ على ثبات علامات القطع وحدد ما إذا كان الجزء سيبقى مُجهزًا آليًا أو سيتلقى الأكسدة, تفجير حبة, أو إنهاء آخر. ال 6061-دليل أنودة الألومنيوم T6 يشرح كيفية تشكيله الملمس, سمك الطلاء, اخفاء, ومتطلبات المظهر تؤثر على الجزء الأخير. تقوم JADE-CNC بمراجعة هذا التحول من خلال خدمات الطحن باستخدام الحاسب الآلي ودعم التشطيب.
معلمات الحفر
قطر الحفر | سرعة القطع (م/دقيقة) | يٌطعم (مم/دورة) | مذكرة العملية |
أقل 3 مم | 80-150 | 0.02-0.06 | يهيمن التشغيل والتعبئة بالرقائق; استخدم مكاييل قصيرة إذا لزم الأمر |
3-5 مم | 100-180 | 0.05-0.10 | بقعة فقط عندما يتطلب الأمر الهندسة أو تصميم الحفر |
5-10 مم | 120-250 | 0.08-0.20 | استخدم المبرد أو الهواء لمنع إعادة قطع الرقاقة |
10-20 مم | 150-300 | 0.15-0.30 | تحقق من قوة الماكينة وقدرة سائل التبريد |
فوق 20 مم | 150-300 | 0.20-0.40 | طيار, قابل للفهرسة, أو قد يكون الاستيفاء الحلزوني أكثر استقرارًا |
تفترض النطاقات وجود كربيد مناسب أو مثقاب HSS مصقول. اتبع البيانات الخاصة بقطر صانع المثقاب عندما تكون متاحة.
الثقوب العميقة
عمق الثقب يغير العملية. كلما زادت نسبة العمق إلى القطر, تتمتع الرقائق بمسافة أبعد لتنتقل، كما أن سائل التبريد لديه وصول أقل إلى الحافة المتطورة. تُفضل المثاقب عبر المبرد لإجراء الثقوب العميقة. يمكن أن يساعد النقر في بعض الأدوات والآلات, لكن النقرات القصيرة المفرطة تزيد من وقت الدورة وقد تؤدي إلى فرك أو إعادة تقطيع الرقائق. استخدم الدورة الموصى بها من قبل الشركة المصنعة للحفر وحافظ على مسار الفلوت خاليًا.
دقة الثقب
الحفر وحده قد لا يفي بقطر قريب, استدارة, استقامة, أو شرط الموقف. قد يتضمن الطريق العملي الحفر بحجم أصغر, ثم مملة أو توسيع مع بدل ثابت. الإكتشاف مفيد عند سطح الدخول, متطلبات الموقع, أو تصميم الحفر يدعو لذلك, لكن الزاوية الموضعية غير الصحيحة يمكن أن تلحق الضرر بالزوايا الخارجية لمثقاب الكربيد الحديث.
التنصت وطحن الموضوع
خيط خشن | يقذف / تغذية متزامنة (مم/دورة) | سرعة القطع والنقر النموذجية (م/دقيقة) | ملاحظة ثقب الطيار |
م3 س 0.5 | 0.50 | 8-20 | قم بتأكيد النسبة المئوية للخيط واضغط على مخطط المورد |
M4 س 0.7 | 0.70 | 8-20 | استخدم عمقًا كافيًا يتجاوز الخيط الكامل حيثما أمكن ذلك |
م5 س 0.8 | 0.80 | 10-25 | استخدم المزامير المصقولة ومواد التشحيم المناسبة |
م6 س 1.0 | 1.00 | 10-25 | تغذية التنصت الصلبة تساوي درجة الخيط |
م8 س 1.25 | 1.25 | 10-30 | تقليل السرعة للثقوب العمياء العميقة |
م10 س 1.5 | 1.50 | 10-30 | قم بإزالة الرقائق قبل عكس صنبور القطع |
م12 س 1.75 | 1.75 | 10-30 | تحقق من عزم الدوران, طول الخطوبة, والوصول إلى المبرد |
التغذية المتزامنة للنقر الصلب تساوي درجة الخيط. تختلف سرعة القطع باختلاف تصميم الصنبور, تشحيم, عمق الحفرة, ومزامنة الآلة.
قطع الصنابير, صنابير النموذج, ومطاحن الخيط
قطع الصنابير يخلق رقائق ويحتاج إلى مسار إخلاء. تعمل الصنابير النموذجية على إزاحة المواد بدون رقائق ولكنها تتطلب قطرًا تجريبيًا مختلفًا وليونة مناسبة, عزم الدوران, والتشحيم. توفر المطاحن الخيطية التحكم في القطر, عزم دوران منخفض, ووضع فشل أكثر أمانًا للأجزاء القيمة, على الرغم من أنها تتطلب الاستيفاء وعادةً ما تتطلب وقتًا أطول للدورة. اختر الطريقة من حجم الخيط, عمق, فصل, كمية, قدرة الآلة, وخطة التفتيش.
لا تعد صيغة الفتحة التجريبية العامة بديلاً عن مخطط النقر المحدد. تحديد نظام الموضوع والفئة, تأكيد النسبة المئوية للمشاركة المطلوبة, وقم بقياس الخيط المكتمل باستخدام القابس المتفق عليه أو المقياس الوظيفي.
تحول المعلمات
عملية | سرعة القطع (م/دقيقة) | يٌطعم (مم/دورة) | عمق القطع (مم) |
تحول خشن | 250-600 | 0.15-0.40 | 1.0-4.0 |
إنهاء الدوران | 400-1000 | 0.05-0.15 | 0.10-0.50 |
الحز / فراق | 150-350 | 0.04-0.15 | يعتمد على عرض الأداة |
خيوط نقطة واحدة | 50-200 | الملعب الموضوع | تمريرات متعددة يمكن التحكم فيها |
استخدم ملحقًا مصقولًا ذو أشعل النار إيجابيًا مخصصًا للمواد غير الحديدية. ضبط لإدراج الهندسة, قطر العمل, صلابة, والتحكم في الشريحة.
في الدوران, تتغير سرعة السطح مع القطر, لذلك يمكن للتحكم في سرعة السطح الثابتة تحسين الاتساق ضمن حد المغزل. استخدم مشبك الحد الأقصى لعدد الدورات في الدقيقة, وخاصة بالقرب من خط الوسط. يمكن للرقائق الطويلة أن تلحق الضرر بالسطح أو تشكل خطراً على السلامة; حدد هندسة الإدخال والخلاصة التي تنتج شرائح يمكن التحكم فيها, واستخدم سائل التبريد الموجه عند الاقتضاء.
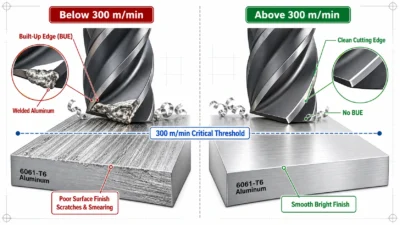
تبريد, تشحيم, وإخلاء الشريحة
طريقة | حيث يعمل بشكل جيد | الفائدة الرئيسية | القيد الرئيسي |
مبرد الفيضان | التخشين العام, حفر, والعمل الثقيل | تبريد, تشحيم, ونقل الرقائق | تركيز, صيانة, ويجب التحكم في نظافة الجزء |
المبرد من خلال الأداة | الحفر العميق وصعوبة إخلاء الرقائق | ينقل الرقائق خارج منطقة القطع | يتطلب أدوات متوافقة, أصحاب, والضغط |
MQL | طحن خفيف, التنصت, والعملية النظيفة | تشحيم جيد للحدود مع القليل من السوائل | تبريد محدود بكميات كبيرة لإزالة المواد الثقيلة |
انفجار الهواء | التشطيب, جدران رقيقة, والعمليات الجافة | يحافظ على الرقائق بعيدًا دون تلوث سائل | يوفر القليل من التشحيم ويجب احتواؤه بأمان |
الهواء زائد MQL | جيوب والانتهاء من الطحن | يجمع بين نقل الرقائق والتشحيم | يعد جمع الضباب والتسليم المتسق أمرًا مهمًا |
أفضل نظام هو الذي يصل إلى حافة القطع ويزيل الرقائق بشكل موثوق. قد يكون حجم سائل التبريد الكبير الموجه بعيدًا عن الجيب العميق أقل فعالية من تيار الهواء الموجه ومواد التشحيم. حافظ على تركيز سائل التبريد ونظافته مستقرة, لأن التشحيم غير المتناسق يمكن أن يغير سلوك BUE ويصبغ أسطح الألومنيوم قبل الانتهاء.
التثبيت والتحكم في الجدران الرقيقة
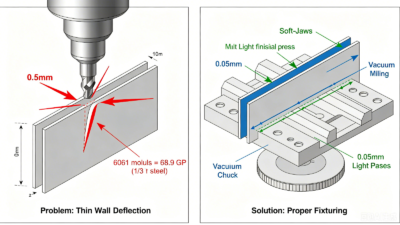
يمكن أن تتحرك الجدران الرقيقة 6061-T6 تحت حمل المشبك, قوة القطع, الإجهاد المتبقي, والحرارة. يجب أن تحدد الوحدة الجزء بشكل متكرر دون إجباره على اتخاذ شكل اصطناعي يعود مرة أخرى بعد التحرير. ال 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية سوق دبي المالي توفير قواعد إضافية للجدران, جيوب, نصف القطر, الثقوب, المواضيع, وتخصيص التسامح. اليشم باستخدام الحاسب الآلي مراجعة التصنيع باستخدام الحاسب الآلي المخصصة يعتبر حالة المخزون, اختيار المسند, وصول, يدعم, وتسلسل الآلات معا.
- استخدم على نطاق واسع, مناطق اتصال قابلة للتكرار وتطبيق قوة التثبيت اللازمة لتحقيق الاستقرار فقط.
- جوانب متعارضة خشنة في تسلسل متوازن عند إزالة كميات كبيرة من المواد.
- اترك مخزونًا نهائيًا موحدًا واترك الجزء يستقر قبل المرور النهائي.
- دعم الجدران الرقيقة بفكوك ناعمة, تركيبات, مادة قربانية, أو فراغ العمل عند الاقتضاء.
- تقليل المشاركة الشعاعية, تقصير أداة المتراكمة, وتجنب التغيرات المفاجئة في الاتجاه بالقرب من الميزات المرنة.
- حدد ما إذا كان يتم فحص الأبعاد الحرجة أثناء تقييدها أو في الحالة الحرة.
استكشاف أخطاء الآلات الشائعة وإصلاحها
مشكلة | الأسباب المحتملة | الشيكات العملية |
حافة مدمجة | حافة مملة أو غير مناسبة, سرعة فعالة منخفضة, فرك, تزييت ضعيف, إعادة قطع الرقاقة | افحص الحافة, تأكيد تحميل الشريحة, تحسين التشحيم والإخلاء, ثم اضبط السرعة |
سوء الانتهاء من السطح | نفد, الثرثرة, قَوس, ارتداء الأداة, تغذية زائدة, مخزون غير مستقر | تحقق من الحامل والمغزل, تقصير المتراكمة, استقرار الجزء, واترك مخزونًا نهائيًا موحدًا |
نتوءات ثقيلة | حافة مملة, دعم خروج ضعيف, مسار أدوات غير مناسب, التغذية الزائدة عند الاختراق | استخدم أداة حادة, دعم الخروج, تغيير اتجاه القطع, وتطبيق كسر الحافة الخاضعة للرقابة |
لحام رقاقة | رقائق إعادة القطع الساخنة, مساحة الفلوت المقيدة, سوء تسليم المبرد | استخدم أداة خاصة بالألمنيوم, أضف مساحة للرقاقة, وتحسين الوصول إلى الهواء أو سائل التبريد |
حركة الجدران الرقيقة | تشويه لقط, الإجهاد المتبقي, قوة القطع الزائدة, حرارة | إزالة رصيد المخزون, تقليل المشاركة, دعم الجدار, والانتهاء بعد استقرار الجزء |
انحراف حجم الثقب | نفاذ الحفر, حرارة, الحافة المبنية, دخول غير مستقر, مخرطة البالية | تحقق من النفاذ, استخدام إدخال تسيطر عليها, ترك مخزون التوسيع متسقة, والتحقق من درجة الحرارة |
اضغط على الفشل | طيار غير صحيح, التعبئة رقاقة, اختلال, عزم دوران عالي, مواد التشحيم غير كافية | التحقق من حجم الطيار وعمق الخيط, استخدام المزامنة الصارمة, رقائق واضحة, وحدد نمط النقر الصحيح |
قم بتغيير متغير واحد في كل مرة أثناء استكشاف الأخطاء وإصلاحها وتسجيل النتيجة. رفع سرعة المغزل, تقليل الأعلاف, تغيير المبرد, واستبدال الأداة في وقت واحد قد يؤدي إلى تحسين الجزء, لكنه لا يكشف عن السبب. من الأسهل تكرار التجربة القصيرة الخاضعة للرقابة ونقلها إلى الإنتاج.
تحقيق التسامح الصارم
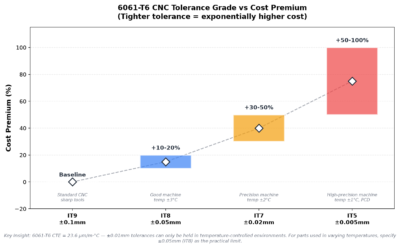
يكون التسامح ذا مصداقية فقط عندما يكون مرتبطًا بحجم الميزة, هندسة, هيكل مسند, الحالة المادية, درجة حرارة, الانتهاء من السطح, وعدم اليقين في القياس. قدرة شاملة مثل +/-0.01 ملم يقول القليل عن جدار رقيق طويل, تتحمل صغير, أو طبق مسطح كبير. ضع متطلبات صارمة فقط على الميزات التي تؤثر على الملاءمة أو الوظيفة, وتحديد طريقة الفحص قبل بدء التشغيل.
متطلبات | تخطيط العملية | تخطيط التفتيش |
الأبعاد العامة | استخدم متجرًا موثقًا أو رسم التسامح | قد تكون الأدوات اليدوية المعايرة كافية للميزات غير الحرجة |
إغلاق الآبار والأعمدة | تتحمل, ماعون, أو الانتهاء من الدوران مع التحكم في المخزون ودرجة الحرارة | استخدام مقاييس التجويف المناسبة, مقاييس الهواء, أو CMM حسب الحجم وعدم اليقين |
المنصب والملف الشخصي | استخدم بيانات مستقرة وقلل من تغييرات الإعداد | تحديد محاكاة مرجع الإسناد وتقييم GD المذكور&متطلبات T |
التسطيح والتوازي | موازنة إزالة المواد وتجنب تشويه التثبيت | ادعم الجزء باستمرار وراعي متطلبات الحالة الحرة |
نسيج السطح | حدد المعلمة ذات الصلة بالعملية واتجاه القياس | الاتفاق على إعدادات الأداة, موقع, قطع, وقاعدة القبول |
جدران رقيقة | استخدم تشطيبًا منخفض القوة وفك التثبيت على مراحل عند الحاجة | قم بالقياس في الحالة المقيدة أو الحرة المحددة |
لتحمل الحجم وتناسبه, ايزو 286-1:2010 يوفر أساس نظام كود ISO. الضوابط الهندسية مثل التسطيح, موضع, ويتم تعريف الملف الشخصي من خلال ايزو 1101:2017. يجب أن تتبع مؤشرات نسيج السطح نظام الرسم المطبق; ايزو 21920-1:2021 يغطي مؤشرات طريقة الملف الشخصي في الوثائق الفنية للمنتج.
درجة الحرارة والقياس
يتمدد الألومنيوم تقريبًا 23 ل 24 أم لكل متر لك ج. على أ 100 ميزة مم, أ 10 يمكن أن يتغير حجم درجة الحرارة بمقدار درجة مئوية تقريبًا 0.023 ل 0.024 مم. دع الجزء والمقياس يصل إلى مستقر, درجة الحرارة المعروفة قبل القياس النهائي, واستخدم طريقة فحص يكون عدم يقينها صغيرًا بما يكفي للتسامح المعلن. يمكن لـ JADE-CNC مواءمة هذه المتطلبات مع متطلباتها خدمات التفتيش باستخدام الحاسب الآلي.
سير عمل التحقق من صحة المعلمة
- تأكيد سبيكة, حِدّة, شكل المخزون, هندسة الميزة, تسامح, والانتهاء من المتطلبات.
- حدد أداة خاصة بالألمنيوم واحصل على بيانات البداية الخاصة بالمورد.
- حساب RPM والأعلاف, ثم قم بتطبيق المغزل, قوة, حامل, وحدود العمل.
- دخول البرنامج, زوايا, تغييرات المشاركة, إخلاء الشريحة, والحد الأقصى الآمن لعدد الدورات في الدقيقة عمدا.
- قم بتشغيل المقالة الأولى وأداة التسجيل الخاضعة للرقابة, حامل, المتراكمة, المبرد, سرعات, يغذي, والإزاحات.
- فحص الأبعاد الحرجة, المواضيع, نتوءات, وحالة السطح باستخدام الطريقة المتفق عليها.
- ضبط متغير واحد في كل مرة, الافراج عن العملية التي أثبتت جدواها, ومراقبة عمر الأداة في الإنتاج.
يجب أن يبدأ تحسين المعلمة فقط بعد تسوية مسار التصنيع. للأجزاء ذات الحجم الكبير التي يمكن صبها بدلاً من قطعها من المخزون المطاوع, ال 6061-مقارنة الألومنيوم T6 مع ADC12 يشرح الاختلافات في استثمار الأدوات, تكلفة الوحدة, ملكيات, التسامح, والتشطيب.
كيف يقترب JADE-CNC من التصنيع 6061-T6
تقوم آلات JADE-CNC بتخصيص مكونات 6061-T6 من النماذج الأولية وحتى الإنتاج المتكرر. يبدأ اختيار المعلمة بالجزء بدلاً من المخطط العام: يقوم الفريق بمراجعة الوصول إلى الأداة, استقرار الجدار, مناطق التسامح, متطلبات السطح, نقاط التفتيش, كمية, والإنهاء المخطط له قبل تأكيد مسار العملية.
- 3-محور, 4-محور, وطرق الطحن ذات 5 محاور محددة حول الوصول إلى الميزات والتحكم في الإعداد
- تحول باستخدام الحاسب الآلي, حفر, التنصت, ممل, ودعم طحن الخيط
- مراجعة تسلسل التركيبات والتصنيع للجدران الرقيقة, لوحات, المساكن, وجيوب عميقة
- تجارب المعلمات وفحوصات المقالة الأولى لميزات الإنتاج الهامة أو المتكررة
- تحضير السطح و تنسيق التشطيب السطحيللأجزاء المؤكسدة أو التجميلية
- الأبعاد, خيط, سطح, وفحص CMM وفقًا للنطاق المتفق عليه
للنماذج الأولية أو تكرار الدفعات, أرسل النموذج ثلاثي الأبعاد, 2رسم د, الحالة المادية, كمية, ينهي, ومتطلبات التفتيش ل اطلب مراجعة تصنيع JADE-CNC.
الأسئلة المتداولة
الأسئلة الشائعة حول المعلمات والعمليات
ما هي سرعة القطع التي يجب أن أستخدمها للألمنيوم 6061-T6؟?
لطحن كربيد, 200-600 m/min هو نطاق تخطيط عملي للعديد من عمليات التخشين, في حين أن عمليات التشطيب المستقرة قد تكون أعلى. تعتمد القيمة الصحيحة على القاطع الدقيق, طلاء, القطر, ارتباط, مغزل, حامل, المبرد, وبيانات موردي الأدوات.
ما هي التغذية المناسبة لكل سن لمطحنة نهاية 6061-T6?
تبدأ العديد من تطبيقات طحن الكربيد بين 0.02 و 0.15 ملم/سن. أدوات صغيرة, تخفيضات التشطيب, والميزات غير المستقرة تستخدم الجزء السفلي من النطاق; قد تستخدم أدوات التخشين الصلبة الأكبر حجمًا الجزء العلوي. اضبط الجريان وترقق الرقاقة الشعاعية.
ما هو طلاء المطحنة النهائي الأفضل لـ 6061-T6?
كربيد مصقول غير مطلي, زرن, وتعد DLC الخاصة بالألمنيوم من الخيارات الشائعة. الخيار الأفضل يعتمد على هندسة الأداة, طلاء الحافة, طلب, كمية, المبرد, والتكلفة. استخدم توصية المورد غير الحديدية بدلاً من الاختيار حسب اسم الطلاء وحده.
لماذا يلحم الألمنيوم إلى حافة القطع؟?
عادةً ما تنتج الحافة المبنية عن مزيج من التصاق المواد, حافة غير مناسبة أو مملة, فرك, حرارة, تزييت محدود, وإعادة قطع الرقاقة. افحص الأداة أولاً, ثم قم بمراجعة تحميل الشريحة, سرعة القطع, ارتباط, تسليم المبرد, والإخلاء.
يمكن أن تصمد أجزاء 6061-T6 +/-0.01 مم?
يمكن لبعض الميزات, لكن الجدوى تعتمد على الحجم الاسمي, هندسة, سمك الجدار, حالة المخزون, درجة حرارة, استقرار الآلة, تركيب, التشطيب, وعدم اليقين في التفتيش. مطلوب مراجعة الرسم قبل التعامل مع تلك القيمة كقدرة إنتاجية.
هل مبرد الفيضان أفضل دائمًا للألمنيوم؟?
لا. يعتبر مبرد الفيضانات فعالاً في العديد من عمليات التخشين والحفر, في حين أن MQL أو الهواء قد يناسب التشطيب الخفيف والعمليات النظيفة. إن التسليم بأحدث التقنيات وإزالة الرقائق بشكل موثوق له أهمية أكبر من الملصق الخاص بطريقة التبريد.
خاتمة
تم تصميم ماكينة 6061-T6 الناجحة حول أداة حادة خاصة بالألمنيوم, حمولة رقاقة ذات مغزى, مشاركة مستقرة, إخلاء رقاقة موثوقة, عقد العمل الخاضع للرقابة, والتفتيش الذي يطابق الرسم. تعتبر جداول السرعة والتغذية مفيدة لتقدير نقطة البداية, لكنها لا تستطيع أن تحل محل البيانات الخاصة بالأداة والمقالة الأولى التي تم التحقق منها.
قم بتوثيق الأداة التي تم إصدارها, حامل, المتراكمة, طريقة التبريد, دورة في الدقيقة, يٌطعم, ارتباط, مسار الأدوات, تعويضات, ونتائج التفتيش. هذا السجل هو ما يحول قطع الاختبار الجيد إلى عملية إنتاج قابلة للتكرار.
مقالات ذات صلة بـ 6061-T6
- 6061-T6 الألومنيوم التصنيع باستخدام الحاسب الآلي الدليل الكامل
- 6061-T6 مقابل 7075-T6 الألومنيوم: قوة, يكلف & القدرة على التصنيع
- 6061-أنودة الألومنيوم T6: أنواع, الألوان, سماكة & قواعد التصميم
- 6061-معلمات التصنيع باستخدام الحاسب الآلي T6: سرعات, يغذي, الأدوات & التحكم في العمليات
- 6061-T6 مقابل ADC12 الألومنيوم: التصنيع باستخدام الحاسب الآلي أو يموت الصب?
- 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية لسوق دبي المالي: قواعد التصميم & قائمة التحقق
- 6061-خصائص الألمنيوم T6: ميكانيكية, الحرارية & البيانات الكيميائية

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.
مرحبًا يا من هناك, لقد قمت بعمل لا يصدق. بالتأكيد سوف أحفرها و
أقترح شخصيا لأصدقائي. أنا متأكد
وسوف يستفيدون من هذا الموقع.
سأكون سعيدًا إذا كانت المقالة يمكن أن تساعدك في مكان ما, شكرًا!