



Custo de usinagem em lote de aço inoxidável: É 304 Sempre a escolha mais econômica?
Usinagem de aço inoxidável em lote, 304 tem um menor custo de material, mas pode criar vantagem acumulada, desgaste mais rápido da ferramenta, tempo de ciclo mais lento, e controle de chip instável. Uma vez custo da ferramenta, paradas de limpeza de cavacos, risco de aproveitamento, e tempo de usinagem estão incluídos, o menor preço do material nem sempre significa o menor custo da peça. Se a peça não precisar de soldagem e não funcionar em um ambiente corrosivo, 303 aço inoxidável de usinagem livre pode ser a escolha mais econômica.
303 é um aço inoxidável de usinagem livre baseado em 304 com aumento do teor de enxofre. O enxofre combina-se com o manganês para formar inclusões de sulfeto de manganês, que ajudam na quebra de cavacos e na lubrificação local. Isso torna o corte mais suave, vida útil da ferramenta mais longa, e acabamento superficial mais estável. Este artigo explica as vantagens da usinagem, limitações, e casos de aplicação de 303 para que você possa decidir quando 303 pode substituir 304 e quando não deveria.
Para peças de torneamento em lote, eixos pequenos, nozes, acessórios, pinos de localização, e componentes rosqueados, 303 pode reduzir o custo total de usinagem. Mas 303 não é um substituto universal para 304, especialmente para soldagem, exposição à corrosão, contato alimentar ou médico, e requisitos de aparência de alta resistência à corrosão.
Este artigo se concentra na prática 303 contra 304 decisão de usinagem. Para uma comparação completa da resistência à corrosão e soldabilidade entre 304, 316, e 316L, ver 304 contra 316 versus aço inoxidável 316L. Para uma seleção mais ampla de materiais de aço inoxidável e rota de usinagem, veja o guia de usinagem CNC de aço inoxidável.
O que é 303 Aço inoxidável?
303 aço inoxidável, também conhecido como AISI 303 ou Y12Cr18Ni9 em alguns padrões, aumenta o teor de enxofre e fósforo em comparação com 304. Enxofre e manganês formam inclusões de MnS. Durante o corte, essas inclusões ajudam a quebrar os cavacos em segmentos mais curtos e proporcionam um efeito de lubrificação local entre a ferramenta e o cavaco, reduzindo o atrito e o desgaste da ferramenta.
As propriedades mecânicas de 303 estão perto de 304, mas a resistência à corrosão é geralmente menor. Inclusões de MnS podem se tornar pontos de partida para pites, especialmente em úmido, cloreto, ou ambientes corrosivos. A soldabilidade também é baixa porque o enxofre aumenta o risco de trincas a quente na solda. Peças que requerem soldagem geralmente não devem ser usadas 303.
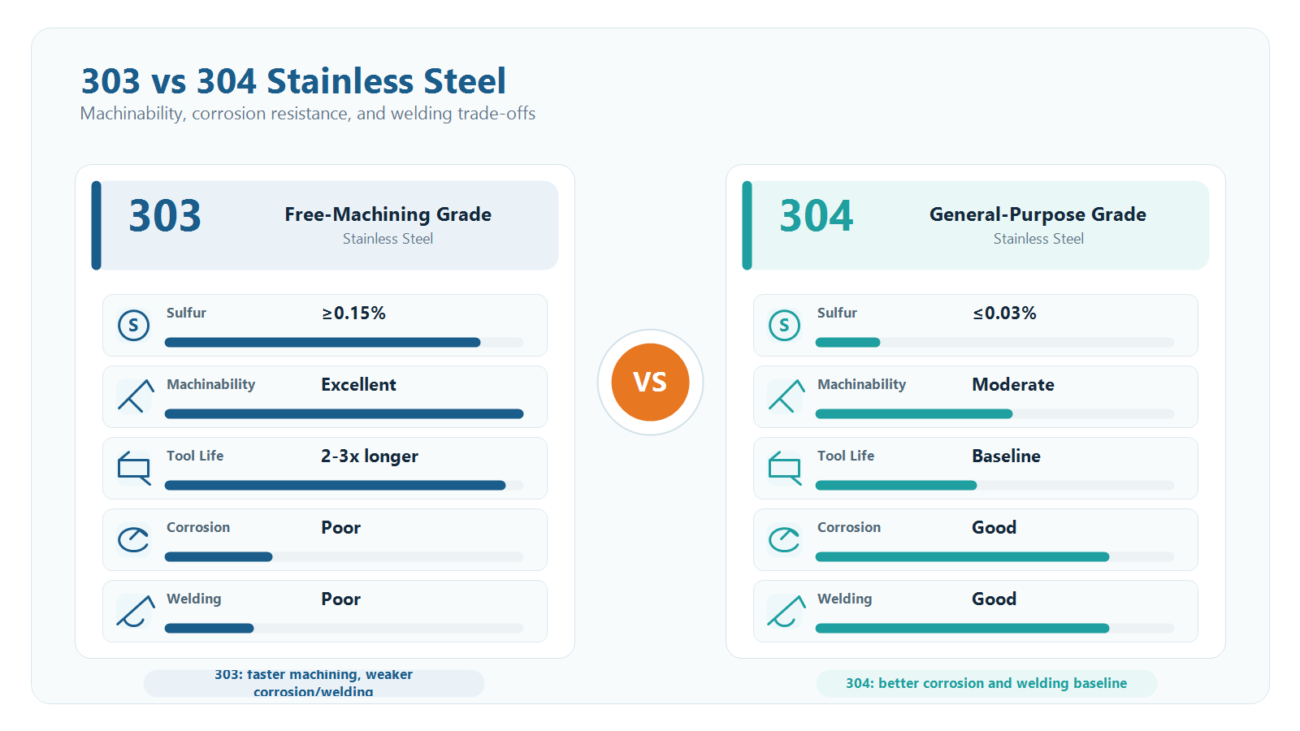
Slot de imagem 1: principais diferenças entre 303 e 304 aço inoxidável.
Vantagens de usinagem: Melhor quebra de cavacos, Tempo de ciclo e vida útil da ferramenta
A vantagem de usinagem de 303 se torna mais valioso em produção em lote. Ao virar, 303 muitas vezes pode funcionar em velocidades de corte mais altas do que 304 com alimentação mais estável. O tempo de ciclo pode ser reduzido, e a mesma pastilha geralmente usina mais 303 partes do que 304 peças. O custo da ferramenta e as paradas para troca de ferramenta podem diminuir. A melhoria real depende da geometria da peça, ferramentas, rigidez da máquina, refrigerante, e dados em lote.
303 produz cavacos mais curtos que têm menos probabilidade de se enrolar na ferramenta ou na peça de trabalho. Isso reduz as paradas da máquina para remoção de cavacos. Para Torneamento CNC com alimentadores de barra, a quebra estável de cavacos afeta diretamente o tempo de ciclo e o risco de produção desacompanhada. O acabamento superficial também é geralmente melhor do que 304, então alguns projetos podem reduzir o polimento ou acabamento secundário.
Perfuração e rosqueamento são frequentemente onde 303 mostra o maior valor. Os cavacos evacuam mais facilmente durante a perfuração, e a perfuração pica-pau muitas vezes pode ser otimizada com base na profundidade e no diâmetro do furo. O torque de rosqueamento é menor, e o risco de torneira quebrada é geralmente menor do que com 304. Para peças em lote com muitos furos, tópicos, e pequenos recursos torneados, esta estabilidade pode ser mais importante do que o preço da matéria-prima.
Método de usinagem | 303 Parâmetros | 304 Parâmetros | Impacto na eficiência |
Virando Vc | 120-180 m/min | 90-130 m/min | +30%-50% |
Fresamento Vc | 100-150 m/min | 80-110 m/min | +25%-40% |
Perfuração Vc | 25-40 m/min | 20-30 m/min | +25%-33% |
Vida útil da ferramenta, girando | 150-200 peças | 60-80 peças | +150% |
Acabamento de superfície | Rá 0.8-1.6 um | Rá 1.6-3.2 um | Um nível melhor |
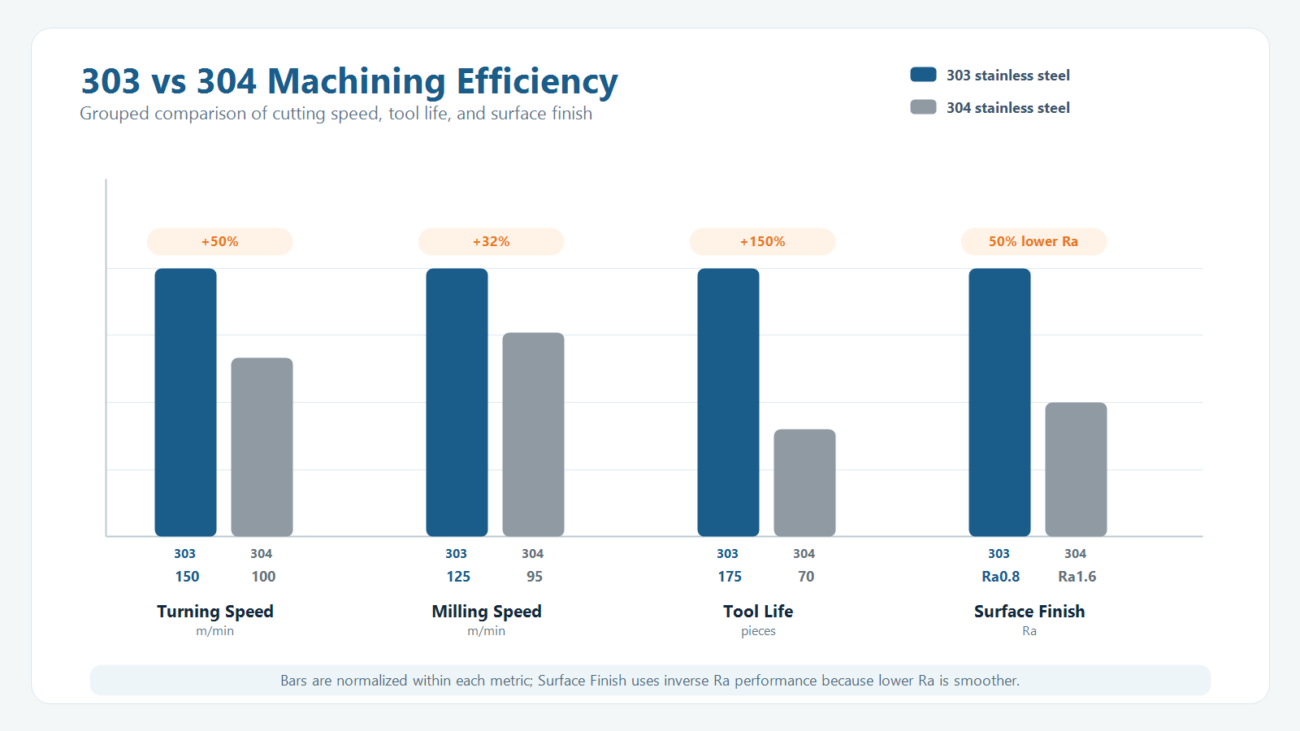
Slot de imagem 2: parâmetro de usinagem e comparação de produtividade para 303 contra 304.
Limitações de uso: Soldagem, Corrosão, Contato Médico e Alimentar Exige Cuidado
303 tem vantagens claras, mas suas limitações devem fazer parte da decisão de seleção do material. Primeiro, 303 não é adequado para soldagem porque o enxofre aumenta o risco de trincas a quente. Estruturas soldadas geralmente devem avaliar 304, 316, ou 316L. Segundo, 303 tem menor resistência à corrosão do que 304, tão úmido, ar livre, marinho, limpeza com cloreto, ou ambientes corrosivos precisam de cuidado. Terceiro, peças de contato médico e alimentar geralmente não devem ser usadas 303 e deve ser avaliado em relação ao desenho, rota regulatória, e ambiente de contato.
303 também tem pior conformabilidade a frio do que 304, por isso não é uma boa escolha para peças que precisam de flexão pesada, alongamento, ou deformação fascinante. Após trabalho a frio, 303 também pode mostrar magnetismo ligeiramente maior, que deve ser verificado para instrumentos sensíveis ao magnetismo, sensores, ou montagens.
Ajuste de aplicação: Quando 303 É mais econômico
303 é mais adequado para lotes maiores, sem soldagem, serviço interno seco, e peças de precisão onde o tempo de ciclo e a vida útil da ferramenta são importantes. As aplicações típicas incluem:
– Eixos torneados em lote, mangas, acessórios roscados, e localização de peças.
– Peças mecânicas com requisitos moderados de corrosão e sem meios corrosivos fortes.
– Peças com muitos furos, tópicos, ou recursos torneados externos onde o tempo de ciclo e a vida útil da ferramenta são importantes.
– Peças que necessitam de quebra de cavacos estável para suportar usinagem automatizada.
Para decidir se usar 303, faça três perguntas: A peça precisa de soldagem? Será usado em ambiente úmido, cloreto, ou ambiente corrosivo? Entrará em contato com alimentos ou com um ambiente médico? Se todas as três respostas forem não, 303 pode ser mais econômico do que 304. Se alguma resposta for sim, o material deve ser reavaliado em relação ao desenho, especificação, e ambiente de serviço.
303 material geralmente é mais caro do que 304, mas o custo da usinagem CNC em lote é impulsionado por mais do que o preço do material. Tempo de ciclo, vida útil da ferramenta, controle de cavacos, taxa de sucesso de aproveitamento, e risco de sucata afetam o custo unitário. Os valores de custos neste artigo devem ser tratados como uma referência típica de projeto, em vez de uma garantia para cada parte. Quanto maior e mais repetível for o lote, é mais provável que a vantagem de usinagem do 303 possa compensar o prêmio do material.
Cenário | Material recomendado | Razão |
Eixos de lote / mangas / fixadores | 303 | Alta eficiência e menor custo de ferramenta |
Peças de precisão para instrumentos | 303 | Bom acabamento e dimensões estáveis |
Peças que requerem soldagem | 304 / 316eu | 303 não é adequado para soldagem |
Marinho / equipamento ao ar livre | 316 / 316eu | 303 tem menor resistência à corrosão |
Médico / peças de contato com alimentos | 316eu | 303 geralmente não atende aos requisitos de contato |
Protótipo / volume baixo | 304 | Menor custo de material e impacto limitado no tempo de ciclo |
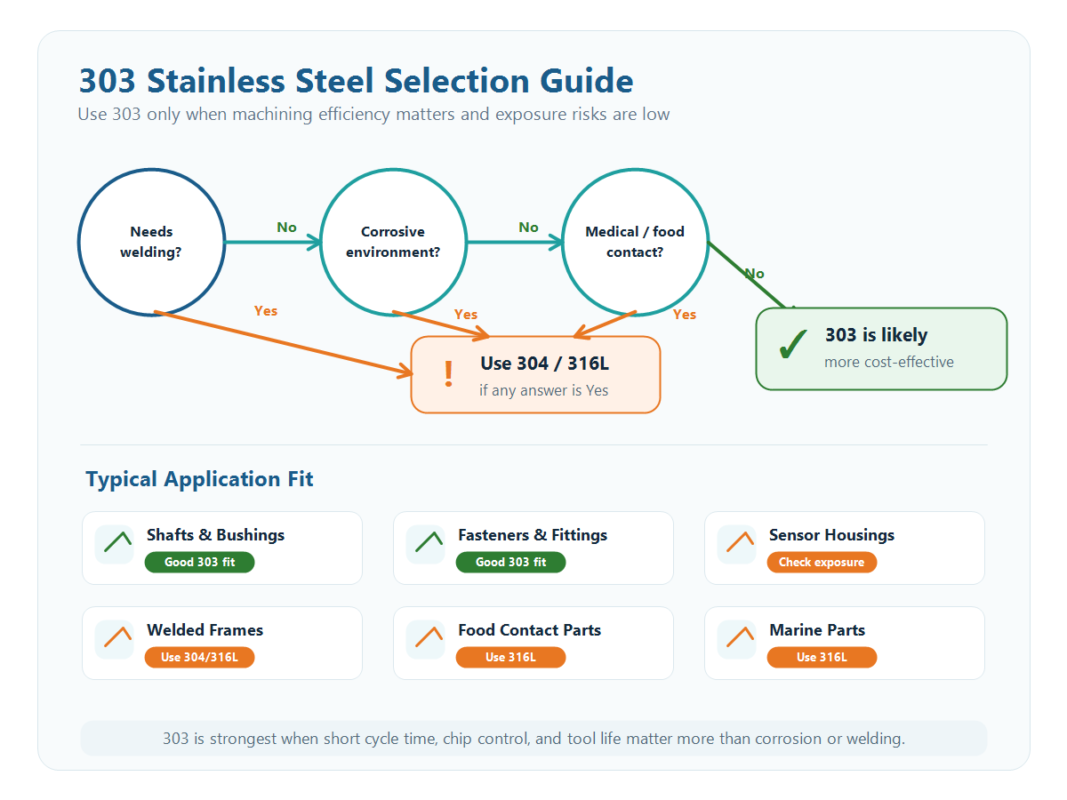
Slot de imagem 3: tabela de decisão para 303 aplicações em aço inoxidável.
O valor de economia de custos de 303 vem do tempo de ciclo, vida útil da ferramenta, estabilidade do chip, taxa de sucesso de aproveitamento, e menor risco de descarte de lote. Para protótipos simples, a diferença pode ser pequena. Para milhares de peças ou pedidos repetidos de longo prazo, o tempo de ciclo e o consumo de ferramentas podem afetar significativamente o custo total. Para mais cotação lógica, veja o guia de custos de usinagem CNC em aço inoxidável.
Caso de fábrica: Redução do custo da luva do eixo em lote de 304 para 303
Um projeto de instrumento de precisão exigiu a produção em lote de luvas de eixo de aço inoxidável: diâmetro 20 milímetros, comprimento 50 milímetros, tolerância +/-0.01 milímetros, e demanda mensal de 2,000 pedaços. O material original foi 304. Em 304, o tempo de virar estava prestes 4.5 minutos por parte, inserções foram alteradas a cada 80 peças, o custo mensal da ferramenta era de cerca de RMB 1,200, e o custo unitário total foi de cerca de RMB 18.
Depois de revisar o ambiente de serviço e desenhar os requisitos, o material foi alterado para 303. O custo dos materiais aumentou cerca de 15%, mas a velocidade de corte aumentou de cerca de Vc 100 m/min até cerca de Vc 150 m/min. O tempo de ciclo caiu para cerca 2.8 minutos, a vida útil da ferramenta aumentou para cerca 180 peças, e o custo mensal da ferramenta caiu para cerca de RMB 400. O custo unitário diminuiu para cerca de RMB 13.5, sobre 25% mais baixo, economizando cerca de RMB 9,000 por mês. A peça não necessitava de soldagem e era utilizada em equipamentos internos, então 303 atendeu aos requisitos do projeto.
303 Notas de usinagem e aquisição
Embora 303 é usinagem gratuita, o controle do processo ainda é importante. O endurecimento por trabalho é menor que 304 mas ainda presente, portanto, a profundidade de corte deve evitar esfregar em uma camada superficial endurecida. Ferramentas de metal duro revestidas são um ponto de partida prático, e refrigerante de emulsão ou óleo de corte podem ser usados. 303 geralmente precisa de resfriamento menos agressivo do que 316, mas o resfriamento estável ainda ajuda no acabamento superficial e na consistência dimensional.
A verificação do material é importante para 303. O mercado inclui 303, 303Cu, e notas equivalentes sob diferentes padrões, e diferenças químicas afetam a usinabilidade, resistência à corrosão, e cotação. O material recebido deve ser verificado quanto à qualidade, padrão de materiais, MTR, número de calor, e teor de enxofre. JADE-CNC pode verificar cada lote recebido por espectrômetro e fornecer certificados de material com remessa.
Sobre JADE-CNC
JADE-CNC se concentra na usinagem precisa de peças de aço inoxidável, com usinagem de cinco eixos, usinagem composta de torno-fresador, equipamento de moagem de precisão, ISO 9001 certificação, e serviço completo de usinagem CNC, soldagem, acabamento superficial, para inspeção. Para 303, 304, 316, e peças 316L, JADE-CNC avalia ambiente material, tempo de ciclo, vida útil da ferramenta, consistência do lote, e requisitos de pós-processamento para recomendar uma rota de usinagem prática.
Envie seu desenho, 3Modelo D, grau de material, ambiente de serviço, exigência de soldagem, tratamento de superfície, tolerâncias principais, quantidade de protótipo, e quantidade de lote para avaliação e cotação do processo, normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
– 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
– 17-4Usinagem de aço inoxidável PH: Tratamento de solução, Envelhecimento e Usinagem de Acabamento

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
