



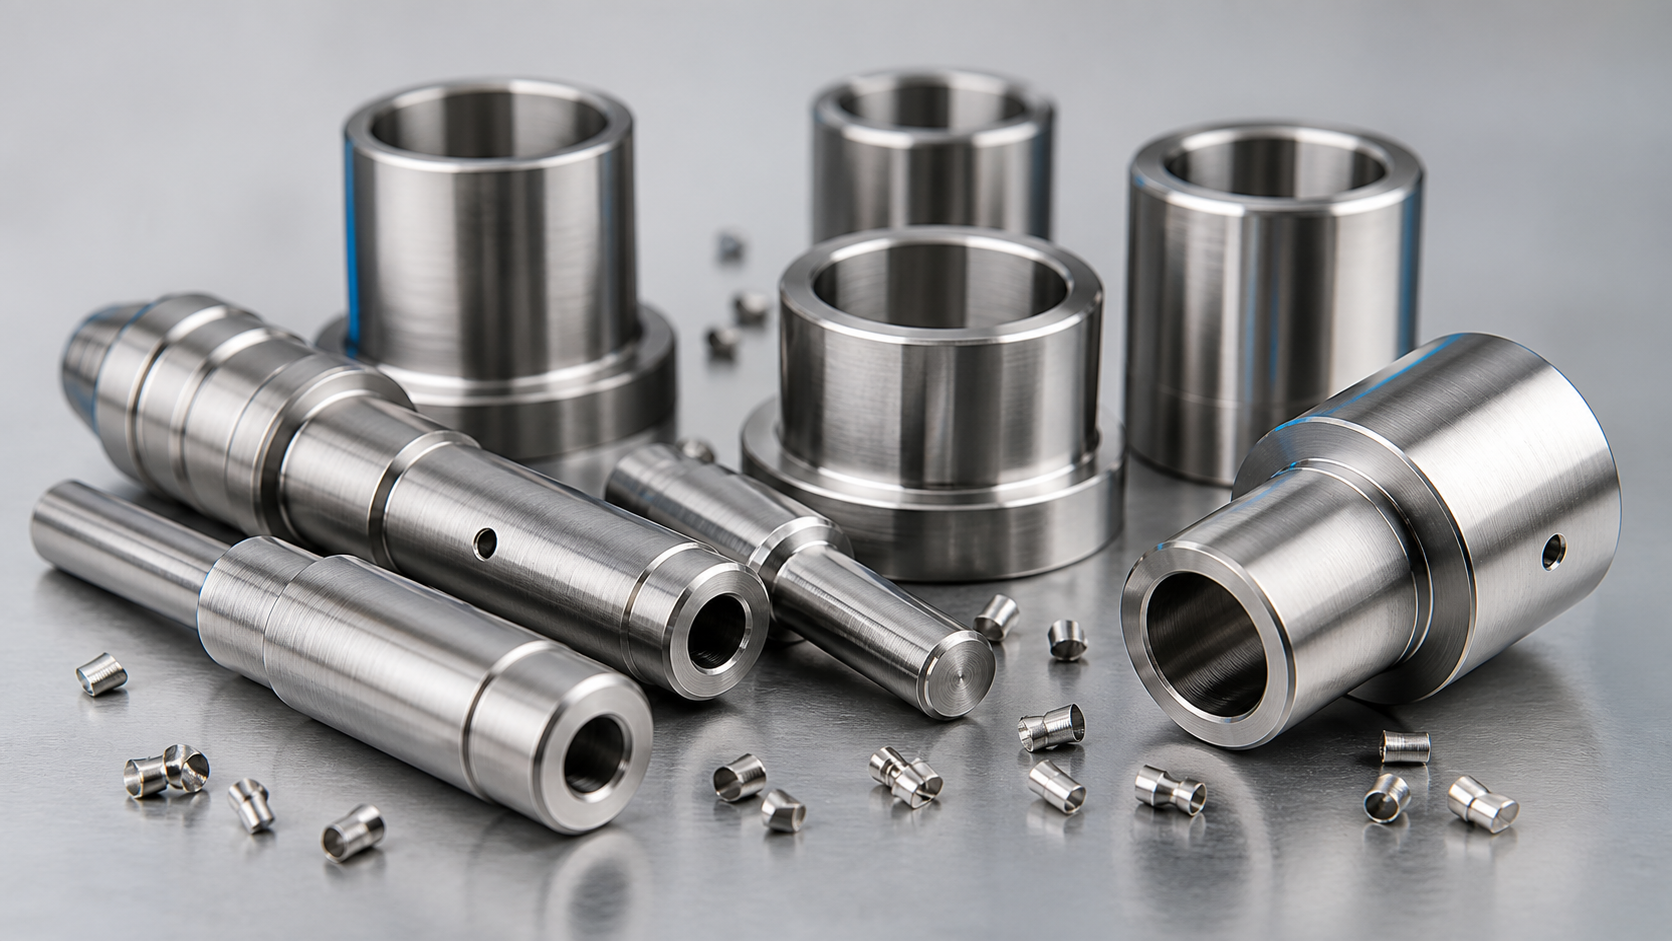
Toplu Paslanmaz Çelik İşleme Maliyeti: öyle mi 304 Daima En Ekonomik Seçim?
Toplu paslanmaz çelik işleme, 304 daha düşük malzeme maliyetine sahiptir, ancak yerleşik kenar yaratabilir, daha hızlı takım aşınması, daha yavaş çevrim süresi, ve kararsız talaş kontrolü. Bir kez takım maliyeti, talaş temizleme kesintileri, riske girmek, ve işleme süresi dahildir, En düşük malzeme fiyatı her zaman en düşük parça maliyeti anlamına gelmez. Parçanın kaynak gerektirmemesi ve korozif ortamda çalışmaması durumunda, 303 serbest işlenebilir paslanmaz çelik daha ekonomik bir seçim olabilir.
303 serbest işlenebilir paslanmaz çeliktir. 304 artan kükürt içeriği ile. Kükürt manganez ile birleşerek manganez sülfit kapanımları oluşturur, talaş kırmaya ve yerel yağlamaya yardımcı olan. Bu daha düzgün kesmeyi sağlar, takım ömrü daha uzun, ve yüzey kalitesi daha kararlı. Bu makalede işleme avantajları açıklanmaktadır, sınırlamalar, ve uygulama durumları 303 böylece ne zaman olacağına karar verebilirsin 303 değiştirebilir 304 ve ne zaman yapılmaması gerektiği.
Toplu tornalama parçaları için, küçük miller, fındık, bağlantı parçaları, yerleştirme pimleri, ve dişli bileşenler, 303 toplam işleme maliyetini azaltabilir. Ancak 303 evrensel bir alternatif değildir 304, özellikle kaynak için, korozyona maruz kalma, gıda veya tıbbi temas, ve yüksek korozyon direnci görünüm gereksinimleri.
Bu makale pratik konulara odaklanmaktadır. 303 vs 304 işleme kararı. Korozyon direnci ve kaynaklanabilirliğin tam bir karşılaştırması için 304, 316, ve 316L, Görmek 304 vs 316 316L paslanmaz çelik vs. Daha geniş paslanmaz çelik malzeme seçimi ve işleme rotası için, gör paslanmaz çelik CNC işleme kılavuzu.
Nedir 303 Paslanmaz çelik?
303 paslanmaz çelik, AISI olarak da bilinir 303 veya bazı standartlarda Y12Cr18Ni9, ile karşılaştırıldığında kükürt ve fosfor içeriğini artırır 304. Kükürt ve manganez MnS kapanımlarını oluşturur. Kesim sırasında, bu kalıntılar talaşların daha kısa parçalara ayrılmasına yardımcı olur ve takım ile talaş arasında yerel bir yağlama etkisi sağlar, sürtünmeyi ve takım aşınmasını azaltmak.
Mekanik özellikleri 303 yakın 304, ancak korozyon direnci genellikle daha düşüktür. MnS kalıntıları çukurlaşmanın başlangıç noktaları olabilir, özellikle nemli, klorür, veya aşındırıcı ortamlar. Kaynaklanabilirlik de zayıftır çünkü kükürt kaynakta sıcak çatlama riskini artırır. Kaynak gerektiren parçalar genellikle kullanılmamalıdır 303.
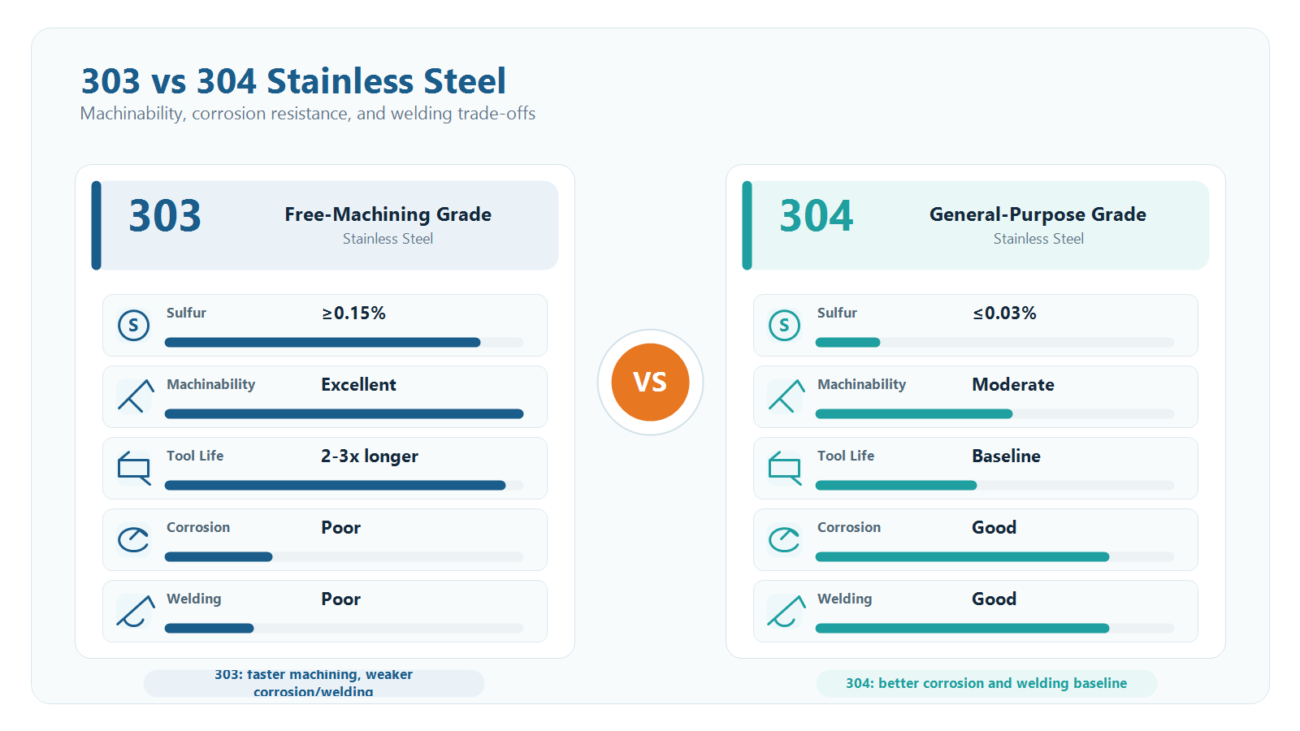
Resim yuvası 1: arasındaki temel farklar 303 Ve 304 paslanmaz çelik.
İşleme Avantajları: Daha İyi Talaş Kırma, Çevrim Süresi ve Takım Ömrü
İşleme avantajı 303 daha değerli hale geliyor toplu üretim. Dönerken, 303 genellikle olduğundan daha yüksek kesme hızlarında çalışabilir 304 daha istikrarlı beslemeyle. Çevrim süresi kısalabilir, ve aynı kesici uç genellikle daha fazla işleme yapar 303 parçalar 304 parçalar. Hem takım maliyeti hem de takım değiştirme kesintileri azaltılabilir. Gerçek iyileştirme parça geometrisine bağlıdır, takımlama, makine sertliği, soğutucu, ve toplu veriler.
303 takımın veya iş parçasının etrafına sarılma olasılığı daha düşük olan daha kısa talaşlar üretir. Bu, talaş temizleme için tezgah durmalarını azaltır. İçin CNC tornalama çubuk besleyiciler ile, istikrarlı talaş kırılması çevrim süresini ve gözetimsiz üretim riskini doğrudan etkiler. Yüzey kalitesi de genellikle daha iyidir 304, bu nedenle bazı projeler cilalama veya ikincil bitirme işlemlerini azaltabilir.
Delme ve kılavuz çekme genellikle 303 en büyük değeri gösterir. Talaşlar delme sırasında daha kolay tahliye edilir, ve gaga delme genellikle delik derinliği ve çapına göre optimize edilebilir. Dokunma torku daha düşüktür, ve kırık musluk riski genellikle daha düşüktür 304. Çok sayıda deliği olan parti parçaları için, Konular, ve küçük döndürülmüş özellikler, Bu istikrar hammadde fiyatından daha önemli olabilir.
İşleme Yöntemi | 303 Parametreler | 304 Parametreler | Verimlilik Etkisi |
Vc'yi döndürme | 120-180 m/dak | 90-130 m/dak | +30%-50% |
Frezeleme Vc | 100-150 m/dak | 80-110 m/dak | +25%-40% |
Sondaj Vc | 25-40 m/dak | 20-30 m/dak | +25%-33% |
Takım ömrü, dönüm | 150-200 adet | 60-80 adet | +150% |
Yüzey kalitesi | ra 0.8-1.6 bir | ra 1.6-3.2 bir | Bir seviye daha iyi |
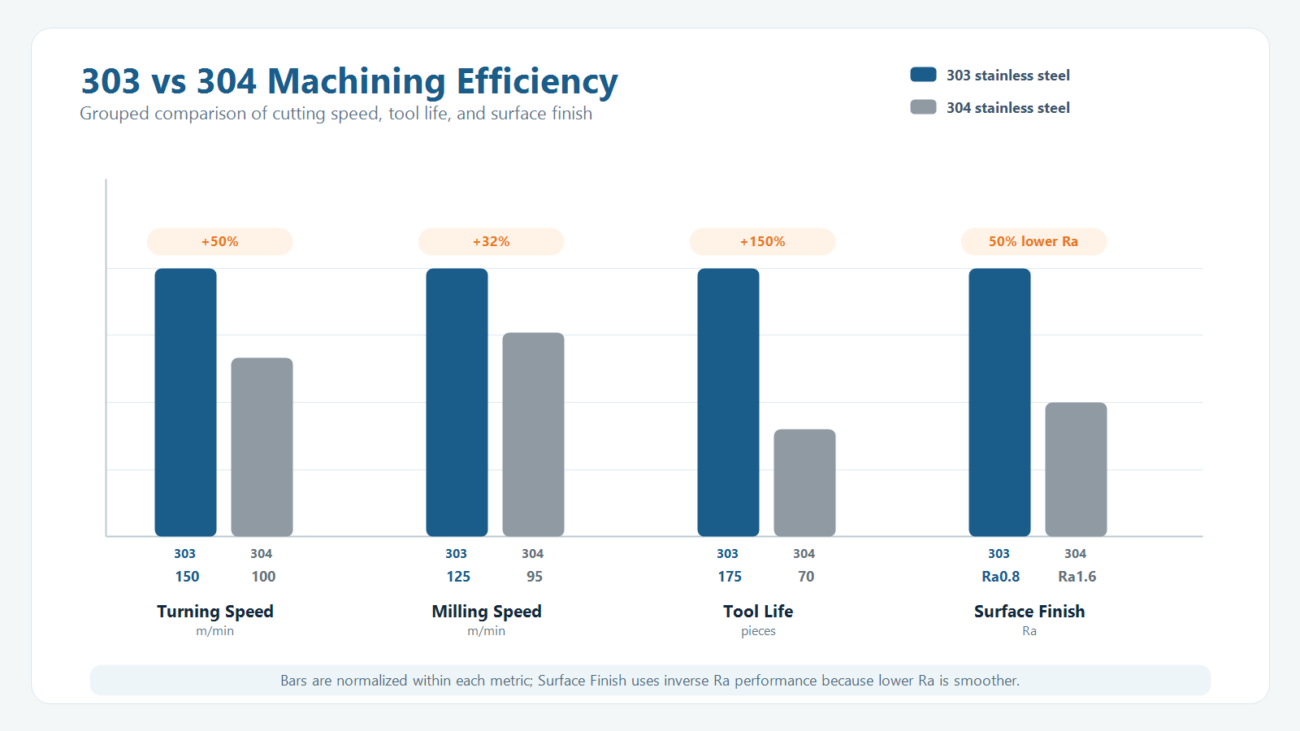
Resim yuvası 2: işleme parametresi ve verimlilik karşılaştırması 303 vs 304.
Kullanım Sınırlamaları: Kaynak, Korozyon, Tıbbi ve Gıdayla Temas Dikkat Gerektirir
303 açık avantajları var, ancak sınırlamaları malzeme seçimi kararının bir parçası olmalıdır. Birinci, 303 kükürt sıcak çatlama riskini arttırdığı için kaynak yapmaya uygun değildir. Kaynaklı yapılar genellikle değerlendirilmelidir 304, 316, veya 316L. Saniye, 303 göre daha düşük korozyon direncine sahiptir. 304, çok nemli, dış mekan, deniz, klorür temizleme, veya aşındırıcı ortamların dikkatli olması gerekir. Üçüncü, tıbbi ve gıdayla temas eden parçalar genellikle kullanılmamalıdır 303 ve çizime göre değerlendirilmelidir, düzenleyici yol, ve iletişim ortamı.
303 ayrıca soğuk şekillendirilebilirliği daha zayıftır 304, bu nedenle ağır bükülme gerektiren parçalar için iyi bir seçim değildir, germe, veya perçinleme deformasyonu. Soğuk çalışma sonrasında, 303 ayrıca biraz daha yüksek manyetizma gösterebilir, manyetizmaya duyarlı aletler için kontrol edilmesi gerekenler, sensörler, veya meclisler.
Uygulamaya Uygunluk: Ne zaman 303 Daha Ekonomiktir
303 daha büyük partiler için en uygun olanıdır, kaynak yok, kuru kapalı servis, ve çevrim süresinin ve takım ömrünün önemli olduğu hassas parçalar. Tipik uygulamalar şunları içerir::
– Toplu olarak döndürülen miller, kollu, dişli bağlantı parçaları, ve parçaların yerinin belirlenmesi.
– Orta derecede korozyon gereksinimleri olan ve güçlü aşındırıcı ortam içermeyen mekanik parçalar.
– Çok delikli parçalar, Konular, veya çevrim süresinin ve takım ömrünün önemli olduğu harici tornalanmış özellikler.
– Otomatik işlemeyi desteklemek için istikrarlı talaş kırmaya ihtiyaç duyan parçalar.
Kullanılıp kullanılmayacağına karar vermek için 303, üç soru sor: Parçanın kaynağa ihtiyacı var mı?? Nemli ortamda mı kullanılacak?, klorür, veya aşındırıcı ortam? Gıdayla mı yoksa tıbbi bir ortamla mı temas edecek?? Eğer üç yanıt da hayırsa, 303 göre daha ekonomik olabilir 304. Herhangi bir cevap evet ise, malzeme çizime göre yeniden değerlendirilmelidir, Şartname, ve hizmet ortamı.
303 malzeme genellikle daha pahalıdır 304, ancak toplu CNC işleme maliyeti, malzeme fiyatından daha fazlasına bağlıdır. Döngü süresi, takım ömrü, çip kontrolü, başarı oranına dokunarak, ve hurda riskinin tümü birim maliyeti etkiler. Bu makaledeki maliyet rakamları, her parça için bir garantiden ziyade tipik bir proje referansı olarak değerlendirilmelidir.. Toplu iş ne kadar büyük ve tekrarlanabilir olursa, 303'ün işleme avantajının malzeme üstünlüğünü dengeleme olasılığı o kadar yüksektir.
Senaryo | Önerilen Malzeme | Sebep |
Toplu miller / kollu / bağlantı elemanları | 303 | Yüksek verimlilik ve daha düşük takım maliyeti |
Enstrüman hassas parçaları | 303 | İyi yüzey ve sabit boyutlar |
Kaynak gerektiren parçalar | 304 / 316L | 303 kaynak yapmaya uygun değildir |
Deniz / dış mekan ekipmanları | 316 / 316L | 303 daha düşük korozyon direncine sahiptir |
Tıbbi / gıdayla temas eden parçalar | 316L | 303 genellikle iletişim gereksinimlerine uymuyor |
Prototip / düşük hacim | 304 | Daha düşük malzeme maliyeti ve sınırlı çevrim süresi etkisi |
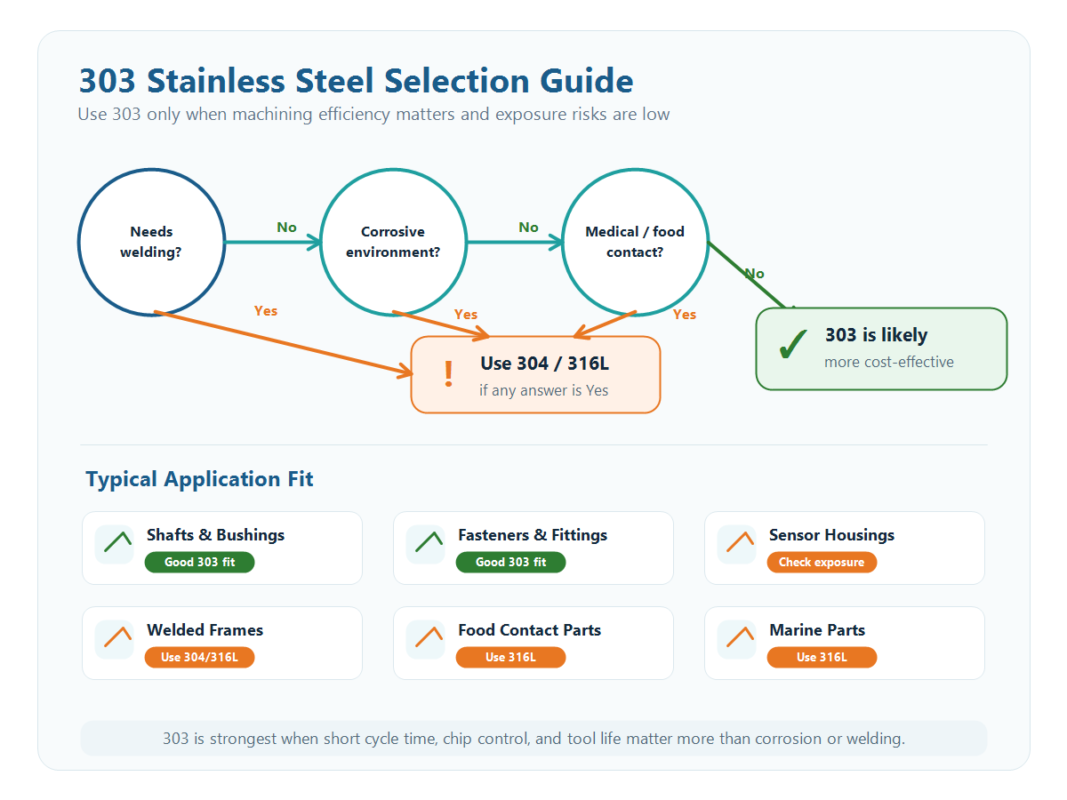
Resim yuvası 3: için karar tablosu 303 paslanmaz çelik uygulamaları.
Maliyetten tasarruf sağlayan değer 303 döngü süresinden geliyor, takım ömrü, çip stabilitesi, başarı oranına dokunarak, ve daha düşük parti hurda riski. Basit prototipler için, fark küçük olabilir. Binlerce parça veya uzun vadeli tekrarlanan siparişler için, çevrim süresi ve takım tüketimi toplam maliyeti önemli ölçüde etkileyebilir. Daha fazlası için alıntı yapmak mantık, gör paslanmaz çelik CNC işleme maliyet kılavuzu.
Fabrika Kasası: Toplu Mil Kovanı Maliyetinin Azaltılması 304 ile 303
Hassas bir cihaz projesi, paslanmaz mil kovanlarının seri üretimini gerektiriyordu: çap 20 mm, uzunluk 50 mm, tolerans +/-0.01 mm, ve aylık talep 2,000 parçalar. Orijinal malzeme şuydu: 304. İçinde 304, dönüş zamanı yaklaşıktı 4.5 parça başına dakika, ekler her seferinde değiştirildi 80 parçalar, aylık alet maliyeti yaklaşık RMB civarındaydı 1,200, ve toplam birim maliyet RMB civarındaydı 18.
Hizmet ortamını ve çizim gerekliliklerini inceledikten sonra, malzeme şu şekilde değiştirildi: 303. Malzeme maliyeti yaklaşık arttı 15%, ancak kesme hızı yaklaşık Vc'den arttı 100 m/dak ila yaklaşık Vc 150 m/dak. Döngü süresi yaklaşık olarak düştü 2.8 dakika, takım ömrü yaklaşık olarak arttı 180 parçalar, ve aylık alet maliyeti yaklaşık RMB'ye düştü 400. Birim maliyeti yaklaşık RMB'ye düştü 13.5, hakkında 25% daha düşük, RMB hakkında tasarruf 9,000 aylık. Parça kaynak gerektirmedi ve iç mekan ekipmanlarında kullanıldı., Bu yüzden 303 proje ihtiyacını karşıladı.
303 İşleme ve Tedarik Notları
Rağmen 303 serbest işlemedir, Proses kontrolü hala önemlidir. İş sertleşmesi daha düşüktür 304 ama hala mevcut, dolayısıyla kesme derinliği sertleştirilmiş yüzey katmanına sürtünmeyi önlemelidir. Kaplamalı karbür takımlar pratik bir başlangıç noktasıdır, ve emülsiyon soğutucu veya kesme yağı kullanılabilir. 303 genellikle daha az agresif soğutmaya ihtiyaç duyar. 316, ancak kararlı soğutma yine de yüzey kalitesine ve boyutsal tutarlılığa yardımcı olur.
Malzeme doğrulaması önemlidir 303. Pazar şunları içerir: 303, 303Cu, ve farklı standartlar kapsamında eşdeğer notlar, ve kimyasal farklılıklar işlenebilirliği etkiler, korozyon direnci, ve alıntı. Gelen malzeme kalite açısından kontrol edilmelidir, malzeme standardı, MTR, ısı numarası, ve kükürt içeriği. JADE-CNC, gelen her partiyi spektrometre ile doğrulayabilir ve sevkiyatla birlikte malzeme sertifikalarını sağlayabilir.
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik parça işlemeye odaklanıyor, beş eksenli işleme ile, torna-freze bileşik işleme, hassas taşlama ekipmanları, ISO 9001 sertifikasyon, ve CNC işlemeden tek elden hizmet, kaynak, yüzey bitirme, ile denetleme. İçin 303, 304, 316, ve 316L parçalar, JADE-CNC malzeme ortamını değerlendiriyor, döngü süresi, takım ömrü, toplu tutarlılık, ve pratik bir işleme rotası önermek için işlem sonrası gereksinimler.
Çiziminizi gönderin, 3D modeli, malzeme kalitesi, hizmet ortamı, kaynak gereksinimi, yüzey işleme, anahtar toleranslar, prototip miktarı, Süreç değerlendirmesi ve teklif için parti miktarı ve parti miktarı, tipik olarak içinde 24 saat.
İlgili Paslanmaz Çelik Makaleler
– 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
– 17-4PH Paslanmaz Çelik İşleme: Çözüm Tedavisi, Yaşlandırma ve Son İşleme

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
