



Costo de mecanizado de acero inoxidable por lotes: Es 304 Siempre la opción más económica?
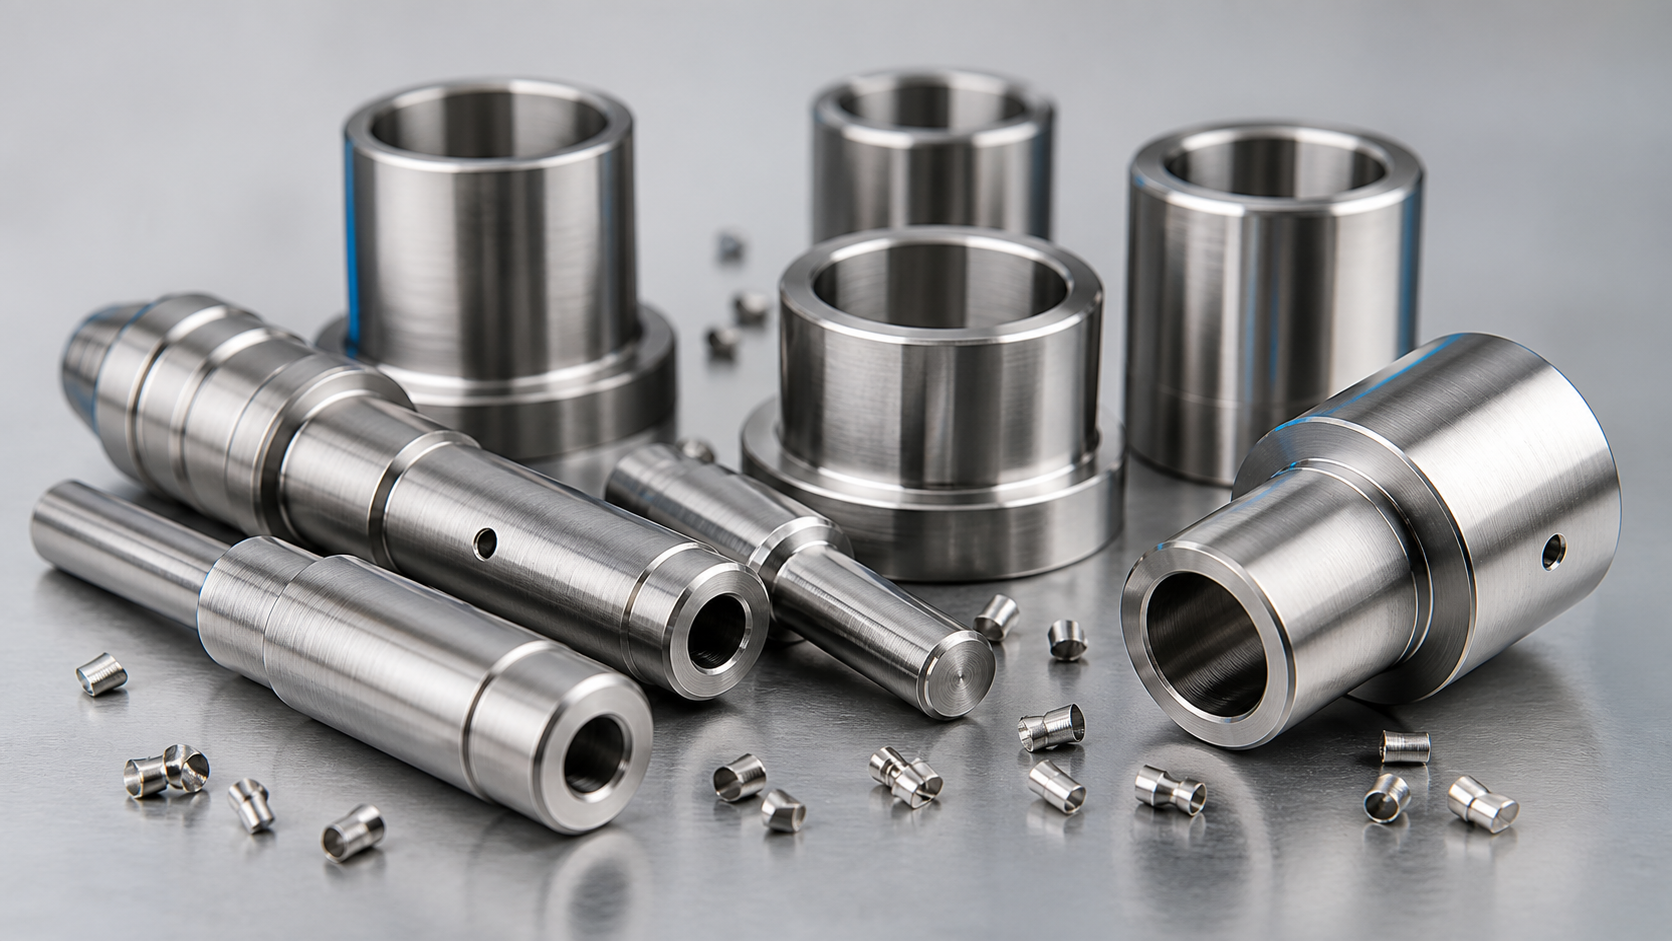
Mecanizado de acero inoxidable por lotes, 304 tiene un menor costo de material, pero puede crear un borde acumulado, desgaste más rápido de la herramienta, tiempo de ciclo más lento, y control de chip inestable. Una vez que el costo de la herramienta, paradas de limpieza de virutas, riesgo de pinchazo, y tiempo de mecanizado están incluidos, El precio más bajo del material no siempre significa el costo más bajo de la pieza.. Si la pieza no necesita soldadura y no funcionará en un ambiente corrosivo, 303 El acero inoxidable mecanizado libremente puede ser la opción más económica..
303 es un acero inoxidable de libre mecanizado basado en 304 con mayor contenido de azufre. El azufre se combina con el manganeso para formar inclusiones de sulfuro de manganeso., que ayudan a la rotura de viruta y a la lubricación local. Esto hace que el corte sea más suave., vida útil de la herramienta más larga, y acabado superficial más estable. Este artículo explica las ventajas del mecanizado., limitaciones, y casos de aplicación de 303 para que puedas decidir cuando 303 puede reemplazar 304 y cuando no debería.
Para piezas de torneado por lotes, ejes pequeños, nueces, guarniciones, pasadores de localización, y componentes roscados, 303 puede reducir el costo total de mecanizado. Pero 303 no es un sustituto universal de 304, especialmente para soldar, exposición a la corrosión, comida o contacto médico, y requisitos de apariencia de alta resistencia a la corrosión.
Este artículo se centra en la práctica. 303 vs 304 decisión de mecanizado. Para una comparación completa de la resistencia a la corrosión y la soldabilidad entre 304, 316, y 316L, ver 304 vs 316 frente al acero inoxidable 316L. Para la selección más amplia de materiales de acero inoxidable y la ruta de mecanizado, ver el guía de mecanizado CNC de acero inoxidable.
Qué es 303 Acero inoxidable?
303 acero inoxidable, también conocido como AISI 303 o Y12Cr18Ni9 en algunos estándares, aumenta el contenido de azufre y fósforo en comparación con 304. El azufre y el manganeso forman inclusiones de MnS.. Durante el corte, Estas inclusiones ayudan a que las virutas se rompan en segmentos más cortos y proporcionan un efecto lubricante local entre la herramienta y la viruta., reduciendo la fricción y el desgaste de las herramientas.
Las propiedades mecánicas de 303 están cerca de 304, pero la resistencia a la corrosión suele ser menor. Las inclusiones de MnS pueden convertirse en puntos de partida para las picaduras., especialmente en húmedo, cloruro, o ambientes corrosivos. La soldabilidad también es pobre porque el azufre aumenta el riesgo de agrietamiento en caliente en la soldadura.. Las piezas que requieren soldadura generalmente no deben usarse 303.
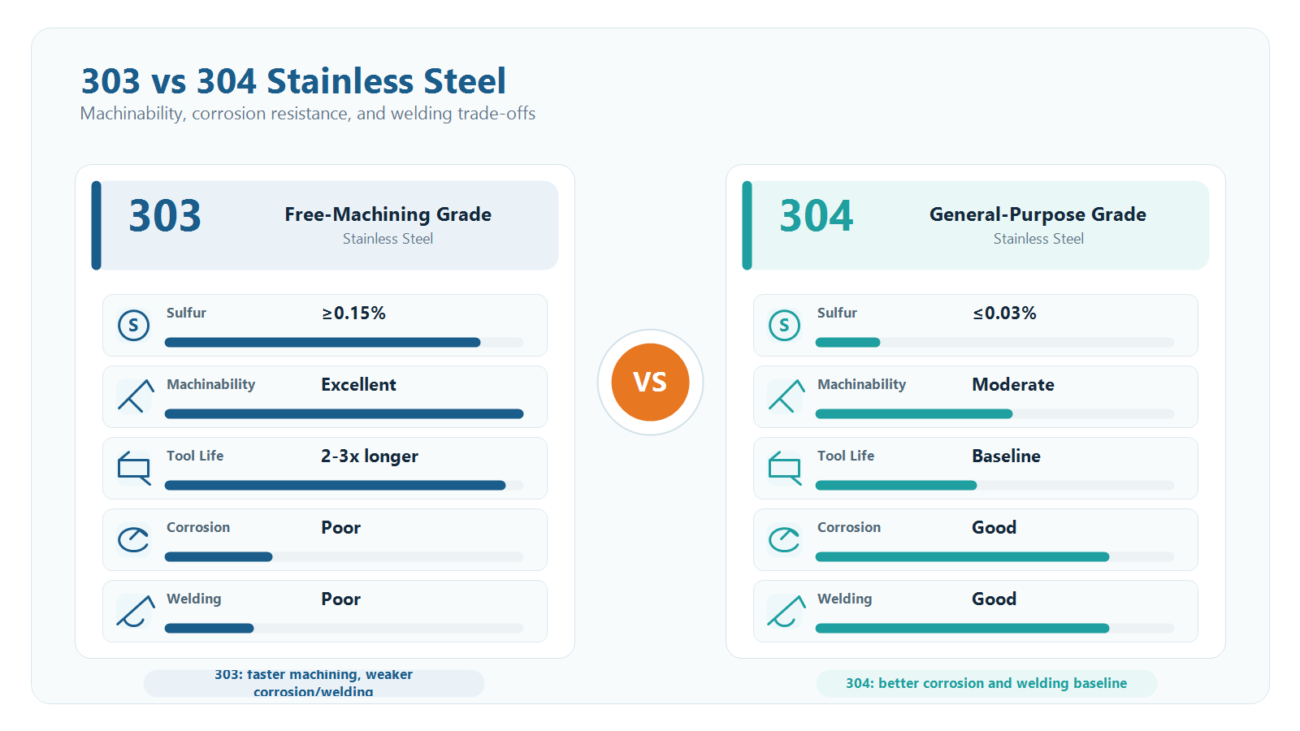
Ranura de imagen 1: diferencias clave entre 303 y 304 acero inoxidable.
Ventajas del mecanizado: Mejor rotura de virutas, Tiempo de ciclo y vida útil de la herramienta
La ventaja del mecanizado de 303 se vuelve más valioso en producción por lotes. al girar, 303 A menudo puede funcionar a una velocidad de corte más alta que 304 con alimentación más estable. El tiempo del ciclo puede reducirse, y la misma plaquita suele mecanizar más 303 partes que 304 regiones. El costo de las herramientas y las paradas por cambio de herramientas pueden disminuir. La mejora real depende de la geometría de la pieza., estampación, rigidez de la máquina, refrigerante, y datos por lotes.
303 Produce virutas más cortas que tienen menos probabilidades de enrollarse alrededor de la herramienta o pieza de trabajo.. Esto reduce las paradas de la máquina para la limpieza de virutas.. Para torneado CNC con alimentadores de barras, La rotura estable de virutas afecta directamente el tiempo del ciclo y el riesgo de producción desatendida.. El acabado superficial también suele ser mejor que el 304, por lo que algunos proyectos pueden reducir el pulido o el acabado secundario.
La perforación y el roscado son a menudo donde 303 muestra el mayor valor. Las virutas se evacuan más fácilmente durante la perforación, y la perforación profunda a menudo se puede optimizar en función de la profundidad y el diámetro del orificio.. El par de roscado es menor, y el riesgo de rotura del grifo suele ser menor que con 304. Para piezas de lote con muchos agujeros, trapos, y pequeños rasgos torneados, Esta estabilidad puede importar más que el precio de las materias primas..
Método de mecanizado | 303 Parámetros | 304 Parámetros | Impacto en la eficiencia |
Girando Vc | 120-180 m/min | 90-130 m/min | +30%-50% |
Vc de fresado | 100-150 m/min | 80-110 m/min | +25%-40% |
Perforación Vc | 25-40 m/min | 20-30 m/min | +25%-33% |
Vida útil de la herramienta, torneado | 150-200 piezas | 60-80 piezas | +150% |
Acabado superficial | Real academia de bellas artes 0.8-1.6 uno | Real academia de bellas artes 1.6-3.2 uno | Un nivel mejor |
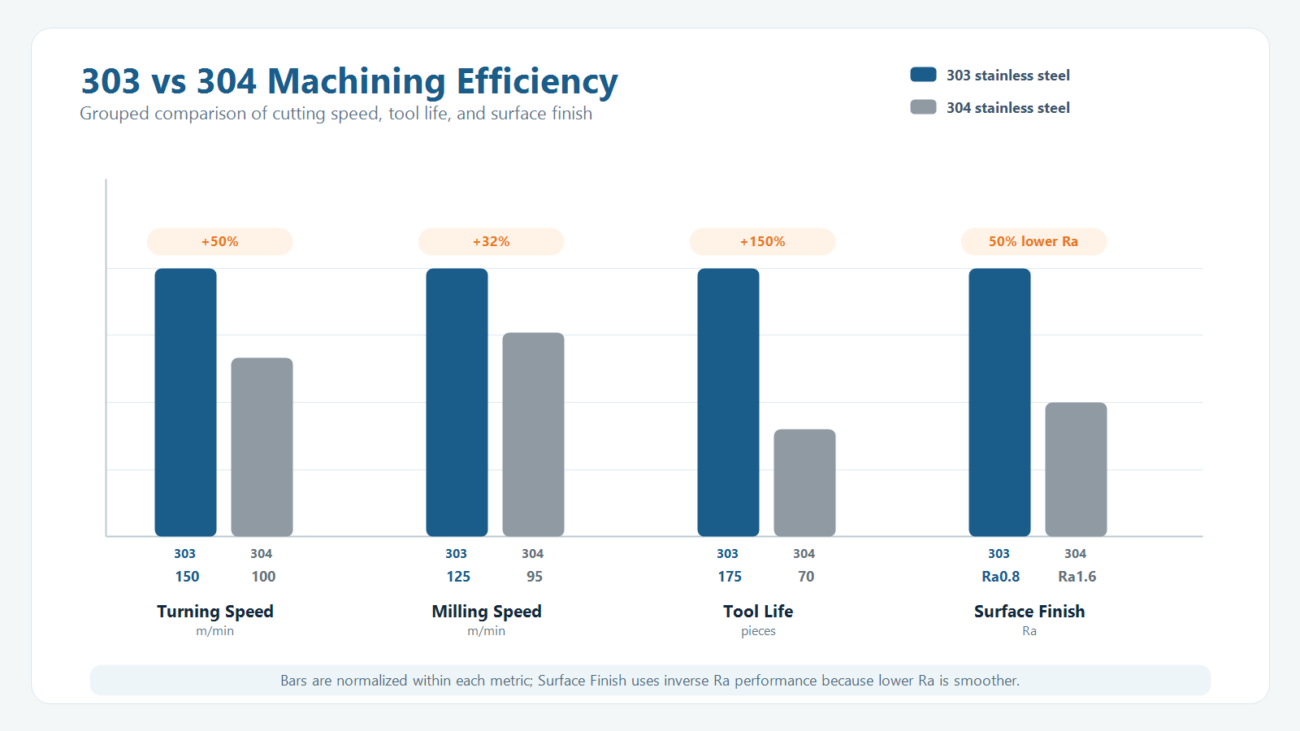
Ranura de imagen 2: parámetros de mecanizado y comparación de productividad para 303 vs 304.
Limitaciones de uso: Soldadura, Corrosión, El contacto médico y alimentario requiere precaución
303 tiene claras ventajas, pero sus limitaciones deben ser parte de la decisión de selección de materiales.. Primero, 303 No es adecuado para soldar porque el azufre aumenta el riesgo de agrietamiento en caliente.. Las estructuras soldadas generalmente deben evaluar 304, 316, o 316L. Segundo, 303 Tiene menor resistencia a la corrosión que 304, tan húmedo, exterior, marina, limpieza con cloruro, o ambientes corrosivos necesitan precaución. Tercero, Las piezas médicas y en contacto con alimentos generalmente no deben usarse 303 y debe ser evaluado contra el dibujo, ruta regulatoria, y entorno de contacto.
303 también tiene una peor conformabilidad en frío que 304, por lo que no es una buena opción para piezas que necesitan doblarse mucho, extensión, o deformación por remachado. Después del trabajo en frío, 303 También puede mostrar un magnetismo ligeramente mayor., que debe comprobarse en el caso de instrumentos sensibles al magnetismo, sensores, o asambleas.
Ajuste de la aplicación: Cuando 303 Es más económico
303 es más adecuado para lotes más grandes, sin soldadura, servicio interior seco, y piezas de precisión donde el tiempo de ciclo y la vida útil de la herramienta son importantes. Las aplicaciones típicas incluyen:
– Ejes torneados por lotes, mangas, accesorios roscados, y localizar piezas.
– Piezas mecánicas con requisitos de corrosión moderados y sin medios corrosivos fuertes..
– Piezas con muchos agujeros., trapos, o funciones de torneado externo donde el tiempo de ciclo y la vida útil de la herramienta son importantes.
– Piezas que necesitan una rotura de viruta estable para soportar el mecanizado automatizado.
Para decidir si usar 303, haz tres preguntas: ¿La pieza necesita soldadura?? ¿Se utilizará en un lugar húmedo?, cloruro, o ambiente corrosivo? ¿Entrará en contacto con alimentos o un entorno médico?? Si las tres respuestas son no, 303 puede ser más económico que 304. Si alguna respuesta es si, El material debe ser reevaluado contra el dibujo., especificación, y entorno de servicio.
303 El material suele ser más caro que el 304, pero el costo del mecanizado CNC por lotes depende de algo más que el precio del material. tiempo de ciclo, vida útil de la herramienta, control de chips, Tasa de éxito al tocar, y el riesgo de desperdicio afectan el costo unitario. Las cifras de costos en este artículo deben tratarse como una referencia típica del proyecto en lugar de una garantía para cada pieza.. Cuanto más grande y repetible sea el lote, Es más probable que la ventaja de mecanizado del 303 pueda compensar la prima del material..
Guión | Material recomendado | Razón |
ejes de lote / mangas / sujetadores | 303 | Alta eficiencia y menor coste de herramientas |
Piezas de precisión para instrumentos. | 303 | Buen acabado y dimensiones estables. |
Piezas que requieren soldadura | 304 / 316l | 303 no es apto para soldar |
Marina / equipo al aire libre | 316 / 316l | 303 tiene menor resistencia a la corrosión |
Médico / piezas en contacto con alimentos | 316l | 303 Por lo general, no se ajusta a los requisitos de contacto. |
Prototipo / volumen bajo | 304 | Menor costo de material e impacto limitado en el tiempo de ciclo |
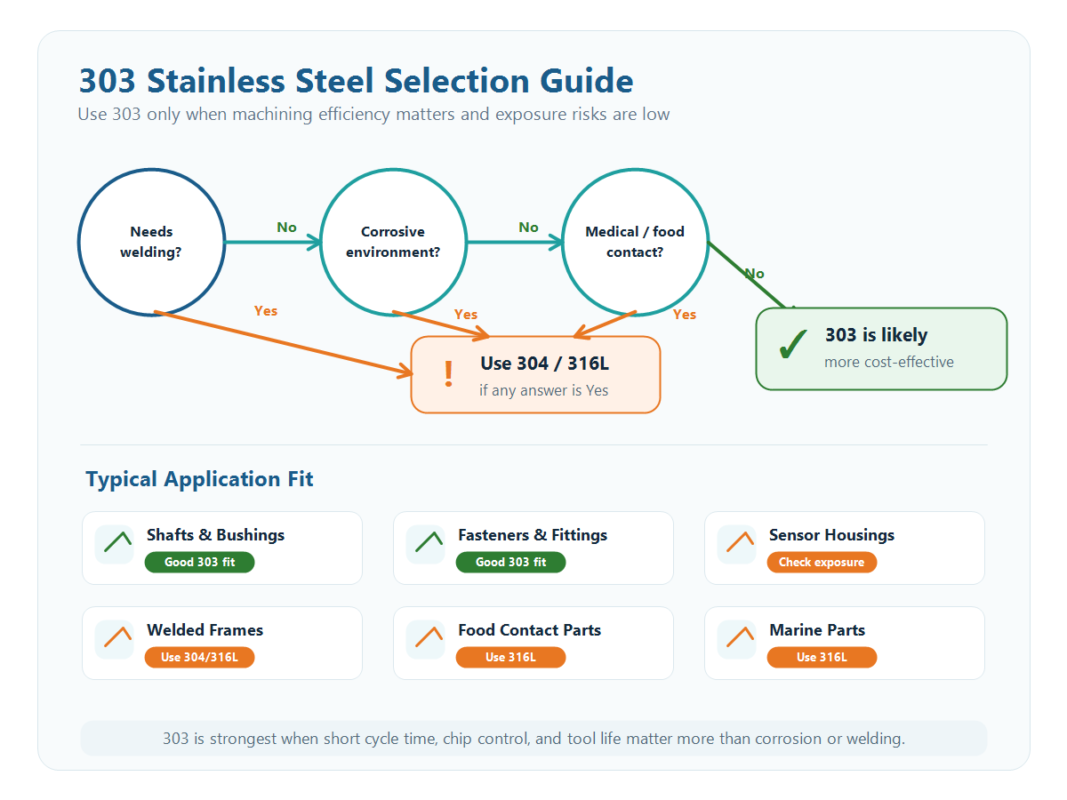
Ranura de imagen 3: tabla de decisiones para 303 aplicaciones de acero inoxidable.
El valor de ahorro de costes de 303 proviene del tiempo del ciclo, vida útil de la herramienta, estabilidad del chip, Tasa de éxito al tocar, y menor riesgo de desperdicio de lotes. Para prototipos simples, la diferencia puede ser pequeña. Para miles de piezas o pedidos repetidos a largo plazo, El tiempo de ciclo y el consumo de herramientas pueden afectar significativamente el costo total.. Para más cotización lógica, ver el Guía de costos de mecanizado CNC de acero inoxidable..
Caso de fábrica: Reducción del costo de la manga del eje por lotes 304 a 303
Un proyecto de instrumento de precisión requería la producción por lotes de manguitos de eje de acero inoxidable: diámetro 20 milímetros, longitud 50 milímetros, tolerancia +/-0.01 milímetros, y demanda mensual de 2,000 piezas. El material original fue 304. En 304, El tiempo de giro era aproximadamente 4.5 minutos por parte, Los insertos se cambiaron cada 80 regiones, El costo mensual de la herramienta fue de aproximadamente RMB. 1,200, y el costo unitario total fue de aproximadamente RMB 18.
Después de revisar el entorno de servicio y los requisitos del dibujo., el material fue cambiado a 303. El costo del material aumentó en aproximadamente 15%, pero la velocidad de corte aumentó de aproximadamente Vc 100 m/min a aproximadamente Vc 150 m/min. El tiempo del ciclo se redujo a aproximadamente 2.8 minutos, La vida útil de la herramienta aumentó a aproximadamente 180 regiones, y el costo mensual de la herramienta se redujo a aproximadamente RMB 400. El costo unitario disminuyó a aproximadamente RMB 13.5, acerca de 25% más bajo, ahorrando sobre RMB 9,000 por mes. La pieza no requirió soldadura y se usó en equipos de interior., entonces 303 cumplió con el requisito del proyecto.
303 Notas de Mecanizado y Adquisiciones
A pesar de 303 es mecanizado libre, El control del proceso sigue siendo importante.. El endurecimiento por trabajo es menor que 304 pero todavía presente, por lo que la profundidad del corte debe evitar el roce con una capa superficial endurecida. Las herramientas de metal duro recubiertas son un punto de partida práctico, y se puede utilizar refrigerante en emulsión o aceite de corte. 303 normalmente necesita un enfriamiento menos agresivo que 316, pero el enfriamiento estable aún ayuda al acabado de la superficie y a la consistencia dimensional.
La verificación del material es importante para 303. El mercado incluye 303, 303Cu, y grados equivalentes bajo diferentes estándares, y las diferencias químicas afectan la maquinabilidad, resistencia a la corrosión, y cotización. Se debe verificar la calidad del material entrante., estándar de materiales, MTR, número de calor, y contenido de azufre. JADE-CNC puede verificar cada lote entrante mediante espectrómetro y proporcionar certificados de material con el envío..
Acerca de JADE-CNC
JADE-CNC se centra en el mecanizado de precisión de piezas de acero inoxidable, con mecanizado de cinco ejes, mecanizado compuesto de torno-fresado, equipo de molienda de precisión, ISO 9001 proceso de dar un título, y servicio integral de mecanizado CNC, soldadura, acabado superficial, a inspección. Para 303, 304, 316, y piezas 316L, JADE-CNC evalúa el entorno material, tiempo de ciclo, vida útil de la herramienta, consistencia del lote, y requisitos de posprocesamiento para recomendar una ruta de mecanizado práctica.
Envía tu dibujo, 3modelo D, grado del material, entorno de servicio, requisito de soldadura, tratamiento superficial, tolerancias clave, cantidad de prototipo, y cantidad de lote para evaluación de procesos y cotización, normalmente dentro 24 horas.
Artículos relacionados con acero inoxidable
– 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
