



Servizi di lavorazione CNC in rame per parti personalizzate di precisione
JADE-CNC fornisce servizi di lavorazione CNC in rame ad alta precisione per impianti elettrici, termico, e applicazioni industriali. Con 15+ anni di esperienza nella lavorazione di leghe di rame tra cui C11000, C36000, C26000, e rame-berillio, forniamo parti in rame a tolleranza stretta con finiture superficiali e opzioni di placcatura di prima qualità.
- Alta conduttività
- Tolleranza stretta ±0,005 mm
- 30+ Finiture superficiali
- Nessun MOQ
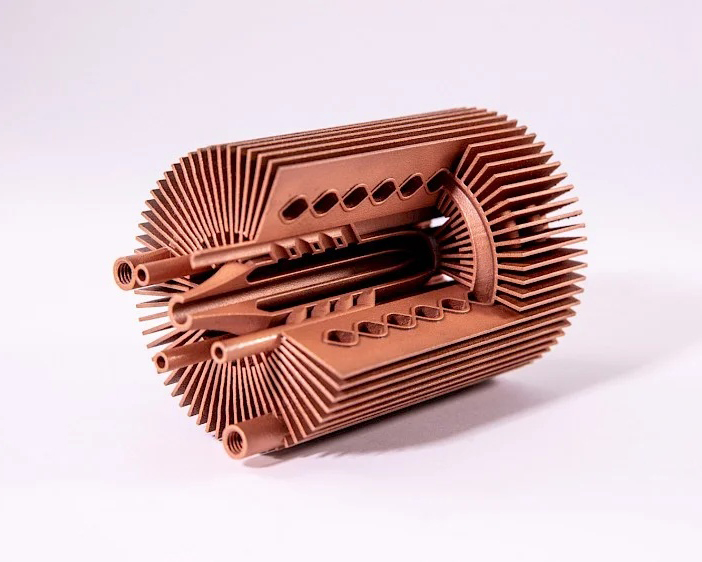
Perché scegliere il rame per la lavorazione CNC?
Conduttività elettrica eccezionale
Il rame è lo standard industriale per la conduttività elettrica (100% IACS per il rame puro), rendendolo ideale per le sbarre, connettori, terminali, e contatti elettrici. Solo l'argento conduce meglio, ma il rame offre un rapporto costo-efficacia e una resistenza meccanica superiori.
Eccezionale conduttività termica
Con conduttività termica di 401 Con/(m·K), il rame dissipa efficacemente il calore nei dissipatori di calore, Cavità RF, elettronica di potenza, e applicazioni di raffreddamento LED. I dissipatori di calore in rame superano l'alluminio di 2,4 volte in termini di prestazioni termiche.
Resistenza alla corrosione naturale
Il rame forma uno strato protettivo di patina (verderame) quando esposto all'ambiente, fornendo un'eccellente resistenza alla corrosione a lungo termine senza rivestimento aggiuntivo. Ideale per l'esterno, marino, e applicazioni idrauliche.
Proprietà antimicrobiche
Il rame uccide naturalmente i batteri, virus, e funghi al contatto (Materiale antimicrobico registrato EPA). Perfetto per dispositivi medici, attrezzature per la lavorazione degli alimenti, e superfici ad alto tocco.
Eccellente compatibilità con la placcatura
Il rame accetta un'ampia gamma di placcature decorative e funzionali, incluso il nichel, oro, argento, stagno, e cromato. Le parti in rame placcato combinano la conduttività del rame con protezione superficiale e saldabilità di prima qualità.
Buona duttilità & Formabilità
Il rame è altamente duttile e malleabile, consentendo geometrie complesse, imbutimenti profondi, e caratteristiche fini senza screpolature. Può essere lavorato, piegato, timbrato, e formato in forme complesse.
Proprietà del rame & Parametri di prestazione
Proprietà | Valore (C11000 Rame puro) | Unità | Note |
Densità | 8.96 | g/cm³ | ~12% più pesante dell'acciaio |
Conducibilità termica | 401 | Con/(m·K) | 2.4× alluminio, 5× acciaio inossidabile |
Conduttività elettrica | 100 | %SIGC | Standard di riferimento del settore |
Resistività elettrica | 1.72 | μΩ·cm | a 20°C |
CTE | 16.5 | ×10⁻⁶/K | a 20-100°C |
Punto di fusione | 1085 | °C | 1984°F |
Resistenza alla trazione (ricotto) | 220 | MPa | 32 ksi |
Resistenza alla trazione (lavorato a freddo) | 350-400 | MPa | 51-58 ksi |
Forza di snervamento (ricotto) | 70 | MPa | 10 ksi |
Allungamento | 45-60 | % | Altamente duttile |
Durezza | 35-80 | HB | Dipende dal carattere |
Calore specifico | 0.385 | J/(g·K) |
|
Modulo di elasticità | 117 | GPa | 17 Msi |
Rapporto di Poisson | 0.34 | - |
|
Valutazione della lavorabilità | 20-40 | % | Difficile (gommoso), C36000 = 100% |
Leghe di rame JADE-CNC possono lavorare
Lega | Numero UNS | Caratteristiche chiave | Applicazioni tipiche | Lavorabilità |
C11000 (Rame ETP) | C11000 | 99.9% puro, massima conduttività, morbido & duttile | Sbarre, contatti elettrici, dissipatori di calore, conduttori | 20% (gommoso) |
C10100 (OFE Rame) | C10100 | 99.99% puro, privo di ossigeno, massima conduttività | Elettronica di fascia alta, applicazioni del vuoto, guida d'onda | 20% |
C36000 (Ottone a lavorazione gratuita) | C36000 | 60% Cu / 40% Zn, piombo, ottima lavorabilità | Connettori, terminali, valvole, raccordi, elementi di fissaggio | 100% (migliore) |
C26000 (Cartuccia in ottone) | C26000 | 70% Cu / 30% Zn, buona duttilità, resistente alla corrosione | Tubi, conchiglie, stampaggi, parti del radiatore | 60% |
C46400 (Ottone navale) | C46400 | 60% Cu / 39% Zn / 1% Sn, eccellente resistenza alla corrosione | Hardware marino, eliche, corpi valvola, pompe | 70% |
C93200 (Cuscinetto di bronzo) | C93200 | 83% Cu / 7% Sn / 7% Pb / 3% Zn, resistente all'usura | Cuscinetti, boccole, ingranaggi, piastre di usura | 80% |
C17200 (Rame berillio) | C17200 | Cu + 1.8-2% Essere, alta resistenza + conduttività, induribile con l'età | Sorgenti, contatti, connettori, utensili antiscintilla, stampi | 40% |
C17510 (Becu Ni) | C17510 | Cu + 0.4-0.7% Essere + 1.4-2.2% In, alta conduttività | Contatti ad alta corrente, lame del relè, elettrodi | 50% |
C51000 (Bronzo fosforoso) | C51000 | 95% Cu / 5% Sn, ottima fatica & resistenza alla corrosione | Sorgenti, diaframmi, contatti elettrici, elementi di fissaggio | 50% |
C63000 (Bronzo Ni-Al) | C63000 | 82% Cu / 10% Al / 5% In / 3% Fe, alta resistenza & corrosione | Componenti marini, valvole, ingranaggi, parti pesanti | 60% |

Produttore di lavorazioni CNC in rame personalizzato in Cina
Perché scegliere il rame Lavorazione CNC?
- Corrispondenza precisa del CTE – Garantisce la compatibilità con la sigillatura in vetro/ceramica
- Eccellente affidabilità della tenuta ermetica: a tenuta e durevole in caso di cicli termici
- Buona duttilità e formabilità – Adatto per imbutitura profonda e geometrie complesse
- Temperatura Curie elevata: mantiene la stabilità magnetica in ambienti difficili
|
Proprietà |
Valore tipico |
Note |
|---|---|---|
|
CTE (20–400°C) |
~5,1 × 10⁻⁶/K |
Si abbina al vetro borosilicato & ceramiche di allumina |
|
Densità |
8.35 g/cm³ |
Più pesante dell'alluminio, più leggero di acciaio inossidabile |
|
Conducibilità termica |
17–18 W/(m·K) |
Richiede un'attenta gestione termica durante la lavorazione |
|
Lavorabilità |
Da moderato a difficile |
Gommoso, incrudimento del lavoro, richiede utensili affilati |
Capacità di lavorazione del rame di JADE-CNC
Processi di lavorazione
- Fresatura CNC: 3-asse, 4-asse, e fresatura a 5 assi per geometrie complesse di rame
- Tornitura CNC: Tornitura di alta precisione per parti cilindriche in rame, alberi, e maniche
- Lavorazione svizzera: Per piccoli, parti complesse in rame con tolleranze strette
- Elettroerosione a filo: Per forme complesse e rame al berillio difficile da lavorare
- Perforazione & Toccando: Fori e filettature precise nei componenti in rame
- Rettifica superficiale: Per planarità e critica finitura superficiale requisiti
Parti tipiche in rame che produciamo
Tipo di parte | Materiali | Applicazioni |
Sbarre & Conduttori | C11000, C10100 | Distribuzione dell'energia, quadri, pacchi batteria |
Dissipatori di calore & Componenti termici | C11000 | Raffreddamento LED, elettronica di potenza, Amplificatori RF |
Cavità RF & Risonatori | C11000, C10100 | Apparecchiature di comunicazione, radar, strumenti di prova |
Connettori & Terminali | C36000, C26000, C17200 | Automobilistico, aerospaziale, elettronica industriale |
Contatti elettrici | C17200, C17510, C51000 | Relè, interruttori, interruttori automatici |
Valvole & Raccordi | C46400, C36000, C63000 | Impianto idraulico, marino, sistemi di fluidi industriali |
Cuscinetti & Boccole | C93200 | Macchinari industriali, automobilistico, aerospaziale |
Sorgenti & Componenti elastici | C17200, C51000 | Contatti elettrici, strumenti di precisione |
Guida d'onda & Componenti per microonde | C10100, C11000 | Satellitare, radar, comunicazione sistemi |
Componenti in rame personalizzati | Tutte le leghe | Secondo le specifiche del cliente |
Capacità di precisione
- Tolleranze: ±0,005 mm (±0,0002") per dimensioni critiche
- Finitura superficiale: Ra 0,4μm (16 min) standard, Ra 0,1μm (4 min) con lucidatura
- Dimensione massima della parte: 500mm × 400 mm × 300 mm (fresatura), Ø300mm×500mm (girando)
- Dimensione minima della funzione: 0.1fori da mm, 0.2spessore della parete mm
- Standard di discussione: Metrico, UNC, UNF, TNP, BSP, costume
Sfide chiave nella lavorazione CNC del rame

Morbidezza e controllo delle bave
Il rame puro e alcune leghe di rame possono formare bave o striature durante la lavorazione, sono quindi necessari utensili affilati e avanzamenti controllati per ottenere bordi puliti e dimensioni stabili.
Scarsa dissipazione del calore
La bassa conduttività termica fa sì che il calore si concentri nella zona di taglio, portando facilmente al surriscaldamento dell'utensile, durata utensile ridotta, e potenziale distorsione termica del pezzo.
Severi requisiti di precisione
Spesso utilizzato per sigilli di precisione, che richiedono tolleranze dimensionali estremamente strette (tipicamente inferiore a ±0,025 mm). Qualsiasi vibrazione o deflessione dell'utensile durante la lavorazione può rendere la parte fuori specifica.
Sollecitazione residua e distorsione
Le tensioni interne indotte durante la lavorazione possono causare la successiva distorsione del pezzo, influenzando la stabilità dimensionale finale e la planarità delle superfici di tenuta.
Requisiti di post-elaborazione impegnativi
Le parti richiedono spesso la galvanica (per esempio., nichel, oro) per garantire saldabilità e resistenza alla corrosione. Ciò richiede un'uniforme, pulito, superficie lavorata senza difetti, aggiungendo complessità al processo.
Sfide nella lavorazione del rame & Soluzioni
Problema:
Rame puro (C11000) è estremamente morbido e duttile, provocando la saldatura del materiale al tagliente (bordo di costruzione). Ciò si traduce in una scarsa finitura superficiale, imprecisione dimensionale, e rapida usura degli utensili.
Soluzione:
- Usa forte, utensili in metallo duro lucidato con angoli di spoglia elevati (15-25°)
- Applicare liquido refrigerante ad alta pressione (1000+ PSI) per ridurre l'attrito ed eliminare i trucioli
- Utilizzare carbonio non rivestito o simile al diamante (DLC) strumenti rivestiti per prevenire il BUE
- Ottimizzare le velocità di taglio: 300-500 SFM per sgrossatura, 500-800 SFM per la finitura
- Operazioni separate di sgrossatura e finitura con utensili nuovi per le passate di finitura
Problema:
L’eccellente conduttività termica del rame (401 W/m·K) significa che il calore si trasferisce rapidamente dalla zona di taglio al pezzo in lavorazione, causando dilatazione termica e deriva dimensionale. Il rame resiste inoltre al riscaldamento localizzato necessario per un'efficace formazione del truciolo.
Soluzione:
- Utilizzare velocità di taglio elevate per generare calore sufficiente nella zona di taglio
- Applicare un flusso abbondante di refrigerante per mantenere una temperatura costante del pezzo
- Lasciare un tempo di stabilizzazione termica tra sgrossatura e finitura
- Finitura della lavorazione a temperatura ambiente controllata (20±2°C)
- Utilizzare la fresatura concorde per ridurre le forze di taglio e la generazione di calore
Problema:
La duttilità del rame provoca una significativa formazione di bave, soprattutto sui bordi, buchi, e pareti sottili. La sbavatura del rame richiede molta manodopera e può danneggiare le parti delicate.
Soluzione:
- Programma i percorsi utensile di ingresso/uscita per ridurre al minimo le bave di uscita
- Utilizzare strumenti affilati e un carico di truciolo adeguato per ridurre la formazione di bave
- Implementa la sbavatura in-process con frese per smussatura e strumenti di sbavatura
- Offri il rotolamento, finitura vibrante, e sbavatura manuale per i bordi critici
- Progetta parti con smussi e raggi per eliminare i bordi affilati soggetti a bave
Problema:
Il rame si ossida rapidamente, e contaminanti superficiali (oli, ossidi, impronte digitali) può causare difetti di placcatura come la formazione di bolle, peeling, o copertura irregolare.
Soluzione:
- Utilizzare pulito, manipolazione senza pelucchi con guanti dopo la lavorazione finale
- Implementare la pulizia ad ultrasuoni e l'attivazione dell'acido prima della placcatura
- Collabora con fornitori di placcatura certificati con processi specifici per il rame
- Offrono la verifica dello spessore della placcatura e test di adesione
- Forniscono passivazione e conversione della cromatura per una protezione temporanea dalla corrosione
Problema:
Basso limite di snervamento del rame (70 MPa ricotto) provoca la deflessione delle pareti sottili e delle caratteristiche fini sotto le forze di taglio, con conseguenti errori dimensionali e vibrazioni superficiali.
Soluzione:
- Utilizzare una profondità di taglio ridotta, strategie ad alto avanzamento per pareti sottili
- Implementa la lavorazione step-down con più passaggi di luce
- Utilizzare fissaggi con supporto per sezioni sottili (mascelle morbide, cera, fissaggio del ghiaccio)
- Applicare la fresatura concorde con utensili affilati per ridurre le forze di taglio
- Rifinisci le pareti da entrambi i lati per equalizzare lo stress e ridurre al minimo la deflessione
Finiture superficiali & Placcatura per parti in rame
Finitura superficiale | Descrizione del processo | Spessore tipico | Applicazioni | Note |
Placcatura in nichel (Senza elettrolisi) | Deposizione autocatalitica di nichel-fosforo | 5-25 µm | Protezione dalla corrosione, resistenza all'usura, saldabilità | Copertura uniforme, durezza 500-900 alta tensione |
Placcatura in nichel (Elettrolitico) | Nichel puro elettrolitico | 5-50 µm | Decorativo, protezione dalla corrosione, sottopelo per oro | Opzioni di finitura lucida o opaca |
Placcatura in oro | Oro placcato su nichel | 0.5-5 µm | Contatti elettrici, connettori, Componenti RF | Eccellente conduttività & resistenza alla corrosione |
Placcatura in argento | Argento elettrolitico su rame | 5-25 µm | Contatti ad alta corrente, sbarre, Applicazioni RF | Massima conduttività, si appanna nel tempo |
Placcatura in stagno | Stagno elettrolitico o stagno-piombo | 5-20 µm | Saldabilità, protezione dalla corrosione | Opaco o brillante, Disponibile stagno puro conforme alla direttiva RoHS |
Placcatura in cromo | Cromo elettrolitico su nichel | 0.5-10 µm | Decorativo, resistenza all'usura | Difficile, durevole, finitura a specchio |
Lucidatura meccanica | Lucidatura abrasiva per finitura a specchio | N / A (rimozione materiale) | Decorativo, ottico, superfici a basso attrito | Ra 0.05-0.4 µm ottenibili |
Passivazione | Trattamento chimico per rimuovere il ferro libero | <0.1 µm | Protezione dalla corrosione, preparazione pre-placcatura | A base di acido citrico o nitrico |
Conversione cromata | Rivestimento di conversione chimica (iridescente/trasparente) | 0.5-2 µm | Protezione temporanea dalla corrosione, primer per vernice | Chiamato anche "pellicola chimica" O "alodino" per il rame |
Ossido Nero (Patina) | Annerimento chimico (biossido di selenio) | 1-3 µm | Decorativo, antiriflesso, resistenza alla corrosione | Chiamato anche "fegato di zolfo" per il rame |
Sabbiatura delle perle | Sabbiatura media con perle di vetro | N / A | Finitura opaca uniforme, nascondere i segni degli strumenti | Vari formati di supporto per texture diverse |
Spazzolatura / Linitura | Spazzolatura a nastro abrasivo | N / A | Motivo decorativo a grana uniforme | Finitura direzionale, varie grane |
Finitura vibrante | Caduta con i media | N / A | Sbavatura, formazione del raggio, finitura uniforme | Per parti in lotti, vari tipi di media |
Marcatura laser | Incisione laser per loghi & marcature | N / A | Identificazione della parte, marchio | Permanente, marcature ad alto contrasto |
Garanzia di qualità per parti in rame

Controllo materiale in entrata
- Certificati dei materiali (rapporti di prova del mulino) per ogni lotto di lega di rame
- Identificazione positiva del materiale (PMI) tramite analizzatore XRF
- Verifica della lega prima dell'inizio della lavorazione
- Tracciabilità dalla materia prima al pezzo finito
Ispezione in corso
- Ispezione del primo articolo (FAI) con rapporto dimensionale completo
- Controlli dimensionali in-process a 20% intervalli
- Verifica della finitura superficiale con profilometro
- Misurazione dello spessore della placcatura (XRF o metodo magnetico)
- Test di conduttività elettrica (corrente parassita)
Ispezione finale & Documentazione
- 100% controllo dimensionale per caratteristiche critiche
- CMM (Macchina di misura a coordinate) verifica
- Ispezione visiva per difetti superficiali e bave
- Certificati dei materiali, rapporti di ispezione, e COC inclusi
- Imballaggio pulito per prevenire ossidazioni e danni durante il trasporto
Applicazioni industriali della lavorazione CNC del rame
elettronica
Contatti elettrici, sbarre, terminali, e hardware conduttivo

Optoelettronica
Dissipatori di calore, piatti freddi, blocchi termici, e parti di elettronica di potenza

Difesa
Schermatura RF, componenti a microonde, connettori, e alloggiamenti dei sensori

Comunicazione
Elettrodi, apparecchi di precisione, parti di messa a terra, e prototipi personalizzati in rame
Ottieni oggi stesso i tuoi pezzi meccanici in rame personalizzati!
Dal concetto al prodotto finale, JADE-CNC si impegna a fornire una qualità eccezionale e un'esperienza di consegna impeccabile per ogni ordine. Se hai bisogno di una piccola quantità di parti personalizzate, realizzazione del prototipo, o ad alto volume, componenti di alta precisione, il nostro team di ingegneri esperti è pronto ad assistervi in qualsiasi momento. Contattaci oggi per ottenere un campione gratuito o un preventivo per il tuo progetto. Stabiliamo una partnership per rendere precise le vostre parti fresate CNC, durevole, ed economico.
Domande frequenti
Rame puro (C11000) è impegnativo per la sua morbidezza, natura gommosa che provoca bordi di riporto e bave. Tuttavia, gli ottoni a lavorazione libera come C36000 sono tra i materiali più facili da lavorare. Presso JADE-CNC, utilizziamo strumenti specializzati, refrigerante ad alta pressione, e parametri ottimizzati per ottenere risultati eccellenti con tutte le leghe di rame.
L'ottone C36000 a lavorazione libera è la lega di rame più semplice da lavorare (100% valutazione della lavorabilità) ed è ideale per i connettori, raccordi, e valvole. Per la massima conduttività, È preferibile il rame puro C11000 nonostante la sua difficoltà di lavorazione. Per applicazioni ad alta resistenza, Il rame al berillio C17200 offre la migliore combinazione di resistenza e conduttività.
SÌ, il rame accetta un'ampia gamma di placcature compreso il nichel, oro, argento, stagno, e cromato. La placcatura fornisce protezione dalla corrosione, migliore saldabilità, conduttività migliorata, e finiture decorative. Collaboriamo con fornitori di placcatura certificati e possiamo verificare lo spessore della placcatura e la qualità dell'adesione.
Offriamo 30+ finiture superficiali per il rame compreso il nichel chimico/elettrolitico, oro, argento, stagnatura, lucidatura meccanica, passivazione, conversione del cromato, ossido nero, sabbiatura, spazzolatura, e vibrofinitura. La scelta dipende dai requisiti dell'applicazione in termini di conduttività, resistenza alla corrosione, ed estetica.
La bassa durezza e l’elevata duttilità del rame fanno sì che il materiale si salda a pressione sul tagliente, formando un bordo di riporto. Il BUE degrada la finitura superficiale, provoca errori dimensionali, e accelera l'usura degli utensili. Noi mitighiamo questo problema con strumenti affilati e lucidati, angoli di spoglia elevati, refrigerante ad alta pressione, e velocità di taglio ottimizzate.
Normalmente manteniamo ±0,01 mm (±0,0004″) per parti generali in rame e ±0,005 mm (±0,0002″) per le caratteristiche critiche. L’elevata conduttività termica del rame richiede un attento controllo della temperatura e una stabilizzazione termica tra le operazioni per ottenere tolleranze strette.
SÌ, lavoriamo le leghe di rame-berillio C17200 e C17510. BeCu offre una combinazione eccezionale di elevata resistenza (fino a 1400 MPa dopo indurimento per invecchiamento) e buona conduttività (20-60% SIGC). Seguiamo protocolli di sicurezza adeguati per la lavorazione BeCu, compresa l'aspirazione delle polveri e i dispositivi di protezione individuale.
I costi di lavorazione del rame dipendono dal tipo di lega, complessità della parte, quantità, tolleranze, e finitura superficiale. Rame puro (C11000) è più costoso da lavorare a causa della sua difficoltà, mentre l'ottone C36000 è più conveniente. I costi dei materiali vanno da 5-15 $/kg per gli ottoni a 30-80 $/kg per il rame-berillio. Contattaci per un preventivo dettagliato entro 24 ore.
Il rame elettrolitico C11000 a passo tenace ha una conduttività termica di 401 Con/(m·K) a 20°C, che è lo standard di riferimento del settore (100% IACS per la conduttività elettrica). Ciò rende il rame 2,4 volte più termicamente conduttivo rispetto al rame 6061 alluminio (167 W/m·K) e ideale per applicazioni con dissipatore di calore e gestione termica.
NO, il rame non può essere anodizzato come l'alluminio. L'anodizzazione è un processo elettrochimico che funziona solo sull'alluminio, titanio, magnesio, e le loro leghe. Per il rame, utilizziamo finiture protettive alternative inclusa la placcatura (nichel, oro, argento, stagno), passivazione, rivestimento di conversione del cromo, e ossido nero per fornire protezione dalla corrosione e aspetto estetico.