



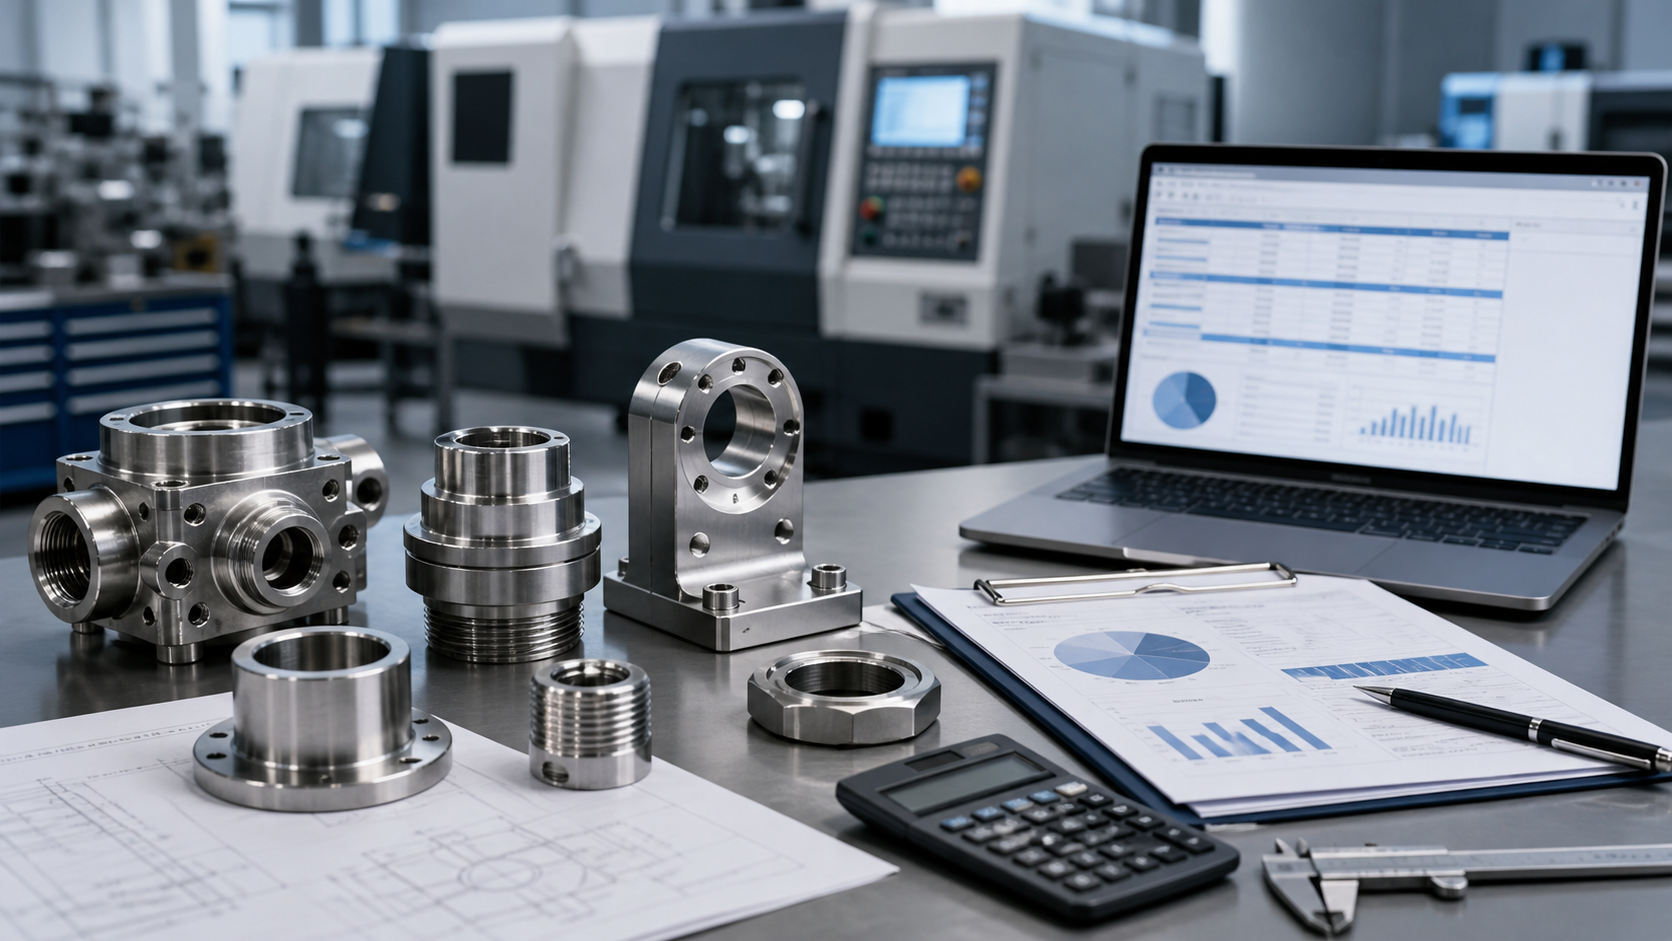
Perché lo stesso disegno può ottenere citazioni diverse? 100%?
Molti team di progettazione e approvvigionamento lo hanno notato: lo stesso disegno di parte in acciaio inossidabile inviato a tre officine meccaniche ritorna con prezzi che possono differire di un fattore due. L'ambito della virgoletta bassa è mancante? Il preventivo elevato comporta costi inutili?? In realtà, le differenze tra preventivi seguono una chiara logica di costo: comprenderla ti aiuta a giudicare quale preventivo è completo, realistico, e adatto al progetto.
Le differenze nei preventivi derivano solitamente dal costo di produzione totale
Per la stessa parte in acciaio inossidabile, citazioni diverse da 20% A 50% non sono rari. Un prezzo inferiore può derivare da cicli di lavorazione più rapidi, oppure potrebbe derivare dall'omissione della post-elaborazione, ispezione documentazione, o rischio imprevisto. Quando si confrontano le citazioni, non confrontare solo il prezzo unitario: verificare se l'ambito del preventivo include certificati dei materiali, ispezione delle dimensioni critiche, finitura superficiale, requisiti di imballaggio, e responsabilità per la gestione delle non conformità.
Fattore di costo | Perché influisce sulla citazione | Direzione della riduzione dei costi |
Grado materiale | 304, 316, 316l, 303, 17-4Il PH differisce nel prezzo e nella lavorabilità | Non specificare eccessivamente i voti più alti; selezionare in base alla corrosione, forza, e requisiti di conformità |
Complessità geometrica | Cavità profonde, pareti sottili, lunghi sbalzi, e i piccoli angoli interni aumentano i tempi di lavorazione | Rilassare gli angoli interni non funzionali, aggiungere smussi lavorabili e superfici di bloccaggio |
Tolleranza & Rugosità | Tolleranze eccessivamente strette aumentano la lavorazione di finitura, macinazione, e ispezione | Distinguere le dimensioni funzionali dalle dimensioni generali |
Usura degli strumenti | La viscosità dell'acciaio inossidabile e l'incrudimento aumentano i costi degli utensili | Ottimizza i parametri di taglio, raffreddamento, e percorsi utensile |
Post-elaborazione | Passivazione, elettrolucidatura, PVD, e facendo saltare tutte le fasi del processo di aggiunta e di ispezione | Specificare chiaramente le aree richieste sui disegni; evitare di elaborare eccessivamente intere parti |
In acciaio inox lavorazione CNC, grado del materiale, complessità della parte, requisiti di tolleranza, quantità dell'ordine, finitura superficiale, saldatura, ispezione, confezione, e i tempi di consegna influiscono tutti sul preventivo finale. Per una comprensione più ampia della lavorazione dell’acciaio inossidabile, fare riferimento al Guida alla lavorazione CNC in acciaio inossidabile.
Ripartizione della struttura dei costi di lavorazione dell'acciaio inossidabile
Un preventivo per la lavorazione dell'acciaio inossidabile è costituito da diversi livelli di costo. Per tipico 304/316 pezzi meccanici di precisione, il costo del materiale solitamente rappresenta il 30%–40%, lavorazione (compresi l'ammortamento delle attrezzature e la manodopera) 35%–45%, finitura superficiale e post-elaborazione 10%–15%, ispezione e controllo qualità 5%–10%, e gestione e profitto 5%–10%.
Queste proporzioni cambiano con le caratteristiche della parte. Per pezzi complessi a cinque assi, la lavorazione può superare 60% mentre il materiale scende a 20%. Per parti semplici in grandi volumi, il materiale può superare 50% mentre la lavorazione scende a 30%. Comprendere questa struttura aiuta a identificare dove un preventivo è elevato e dove i costi possono essere ridotti senza aggiungere rischi di qualità.
Voce di costo | Allineare | Note |
Costo del materiale | 30%–40% | 316 costa il 50%–80% in più rispetto a 304; barra/piastra/forgiatura differiscono in modo significativo |
Lavorazione | 35%–45% | Include l'ammortamento delle attrezzature, lavoro, consumo di utensili, refrigerante |
Finitura superficiale | 10%–15% | L’elettrolucidatura/PVD costa da 2 a 5 volte di più rispetto alla lucidatura standard |
Saldatura/Trattamento Termico | 5%–15% | Le parti saldate necessitano di un trattamento post-saldatura; il trattamento termico aumenta il tempo di ciclo |
Ispezione/QC | 5%–10% | L'ispezione completa della CMM costa più del campionamento; test in nebbia salina extra |
Gestione/profitto | 5%–10% | Include l'imballaggio, spedizione, sopraelevato |
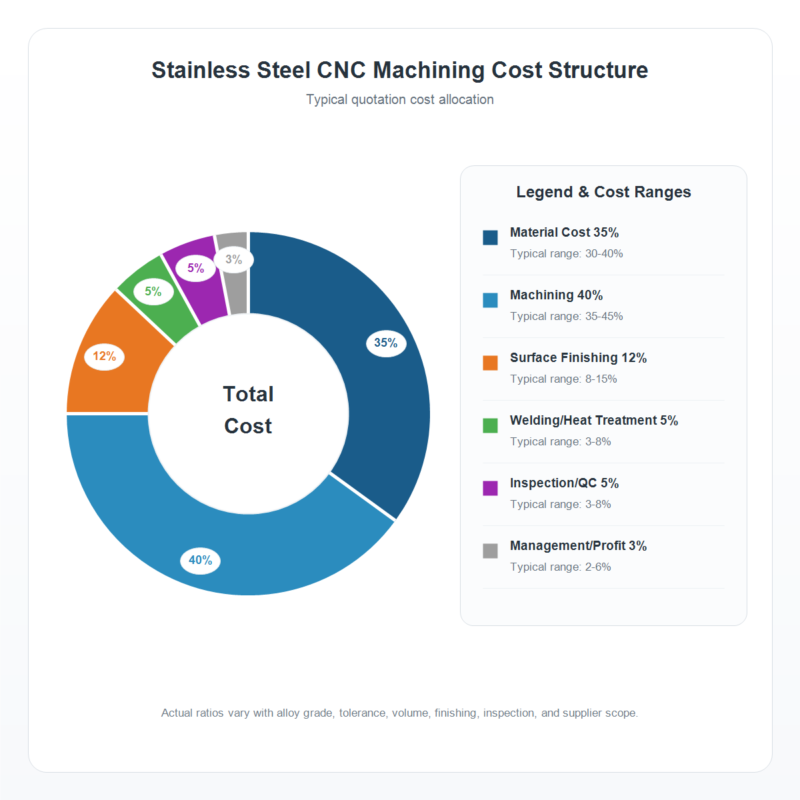
Slot immagine 1: Grafico ad anello della struttura dei costi di lavorazione dell'acciaio inossidabile (6 segmenti)
10 Fattori di costo principali
Grado e forma del materiale
Il materiale è il fondamento di ogni citazione. 316 la barra in acciaio inossidabile spesso costa di più 304; 316L è leggermente sopra 316; 17-4PH e acciaio duplex sono più costosi. Anche la forma del materiale influisce sul prezzo: le scorte di barre sono più comuni con prezzi trasparenti, la piastra richiede calcoli di annidamento per l'utilizzo, i forgiati necessitano di costi di attrezzatura, e le fusioni hanno quantità minime d'ordine. Inoltre, norma materiale (GB/ASTM/EN) e se un rapporto di prova materiale (MTR) viene fornito incide sul prezzo: un preventivo completo deve indicare se è inclusa la documentazione MTR.
Per la selezione dei materiali, fare riferimento a 304 contro 316 rispetto all'acciaio inossidabile 316L
Complessità della parte e tempo di lavorazione
La complessità determina direttamente il tempo di lavorazione. Le parti semplici della boccola possono richiedere alcuni minuti ciascuna, mentre i complessi alloggiamenti a cinque assi possono richiedere ore. Valutare la complessità su diverse dimensioni: se è necessaria la lavorazione simultanea a cinque assi, se ci sono buchi profondi e cavità, se lo spessore della parete è inferiore a 2 mm, se sono necessarie operazioni con più angolazioni. Ogni aumento di complessità può raddoppiare i costi di lavorazione. I team CNC esperti possono stimare i tempi di lavorazione in modo più accurato da modelli e disegni 3D completi.
Per questioni correlate, fare riferimento a Problemi di lavorazione CNC dell'acciaio inossidabile & Soluzioni
Requisiti di tolleranza e rugosità superficiale
Tolleranze più strette significano costi più elevati. Tolleranze generali (±0,05 mm) sono realizzabili con CNC standard; tolleranze di precisione (±0,01 mm) richiedono rettifica di precisione e officine a temperatura controllata, aumento dei costi del 30%–50%. La ruvidità superficiale segue la stessa logica: Ra 1,6μm è ottenibile con la fresatura standard, Ra 0,4μm richiede la rettifica di finitura, Ra 0,05μm necessita di lucidatura a specchio o elettrolucidatura. Ogni tolleranza inutilmente stretta o requisito di finitura elevata sul disegno aumenta i costi.
Quantità dell'ordine
La quantità dell'ordine è uno dei maggiori fattori che influenzano il prezzo unitario. Per prototipi da 1 a 5 pezzi, programmazione, impostare, e i costi di ispezione del primo articolo sono ripartiti su pochissimi pezzi, rendendo il prezzo unitario più alto. A 100+ pezzi, questi costi fissi vengono ammortizzati e il prezzo unitario può scendere fino al 40%–60% del prezzo del prototipo. A 1000+ pezzi, è possibile ottimizzare i percorsi di processo e utilizzare attrezzature dedicate, riducendo ulteriormente il prezzo unitario. Tuttavia, quantità molto grandi possono prolungare i tempi di consegna, richiedendo un equilibrio.
Requisiti di finitura superficiale
L’impatto sui costi della finitura superficiale è spesso sottovalutato. La lucidatura e la spazzolatura meccanica standard hanno un costo relativamente basso. L'elettrolucidatura richiede attrezzature ed elettrolita specializzati, costa 2-3 volte di più rispetto alla lucidatura standard. Il rivestimento PVD richiede apparecchiature di deposizione sotto vuoto e pretrattamento, con costi ancora più elevati e requisiti minimi di area di rivestimento. La passivazione è a basso costo ma richiede prodotti chimici e gestione ambientale; la sabbiatura è più economica ma solitamente più adatta per parti interne non estetiche o funzionali. Quando si combinano più finiture, pila dei costi.
Per la selezione della finitura superficiale, fare riferimento a Guida alla finitura superficiale dell'acciaio inossidabile
Saldatura e trattamento post-saldatura
Il costo delle parti saldate in acciaio inossidabile va oltre l’operazione di saldatura stessa. 316La saldatura a L richiede filo di apporto ER316L, passivazione post-saldatura, e per le parti critiche, trattamento della soluzione o ispezione della saldatura (test penetranti/radiografia). Il controllo della distorsione della saldatura richiede attrezzature dedicate, e la distorsione dopo la saldatura richiede il raddrizzamento. Questi costi sono facilmente trascurabili nei preventivi semplificati e possono causare pressioni sul budget durante la produzione.
Requisiti del trattamento termico
Gli acciai inossidabili indurenti per precipitazione come 17-4PH richiedono un trattamento di solubilizzazione + indurimento dovuto all'età, aggiungendo 2–3 operazioni e 3–5 giorni al ciclo. Trattamento soluzione post-saldatura per 304/316 le parti saldate richiedono grandi forni per il trattamento termico, che potrebbe non ospitare parti di grandi dimensioni. Il trattamento termico non solo aggiunge costi diretti, ma prolunga anche i tempi di consegna, influenzando il programma complessivo del progetto.
Requisiti di ispezione e certificazione
Le parti standard possono richiedere solo un campionamento dimensionale, che ha un costo relativamente basso. Le parti dell'industria medica e alimentare potrebbero richiedere l'ispezione della CMM, misurazione della rugosità superficiale, verifica materiale, e registrazioni documentate, che aumenta i costi. Se sono necessari test speciali: test in nebbia salina, test della ferrite, test di pulizia: ciascuno comporta costi aggiuntivi. I progetti che richiedono documentazione di livello medico o sistemi di qualità certificati comportano solitamente costi di gestione e documentazione più elevati.
Imballaggio e spedizione
Le parti di precisione richiedono un imballaggio antiruggine (Carta VCI/olio antiruggine) e imballo resistente agli urti (casse di schiuma/legno). Le parti destinate all'esportazione richiedono casse di legno fumigate o trattate termicamente. Le parti grandi e pesanti hanno proporzioni di costi di spedizione più elevate, e la spedizione internazionale richiede sdoganamento e assicurazione. Queste commissioni sono talvolta elencate separatamente tra virgolette, a volte inclusi nel prezzo unitario: conferma se l'imballaggio e la spedizione sono inclusi durante il confronto.
Tempi di consegna e urgenza
Tempi di consegna standard (2–4 settimane) hanno un prezzo standard. Ordini urgenti (consegna entro 1 settimana) richiedono il salto della coda e gli straordinari, con commissioni urgenti tipicamente pari a 1,3–1,5 volte lo standard. Più stretta è la scadenza, minore è lo spazio per l’ottimizzazione dei processi, che di solito aumenta i costi. Inoltre, l'utilizzo della capacità del fornitore influisce sui preventivi: capacità, tempistica dell'ordine, e la disponibilità del materiale possono influenzare il preventivo finale.
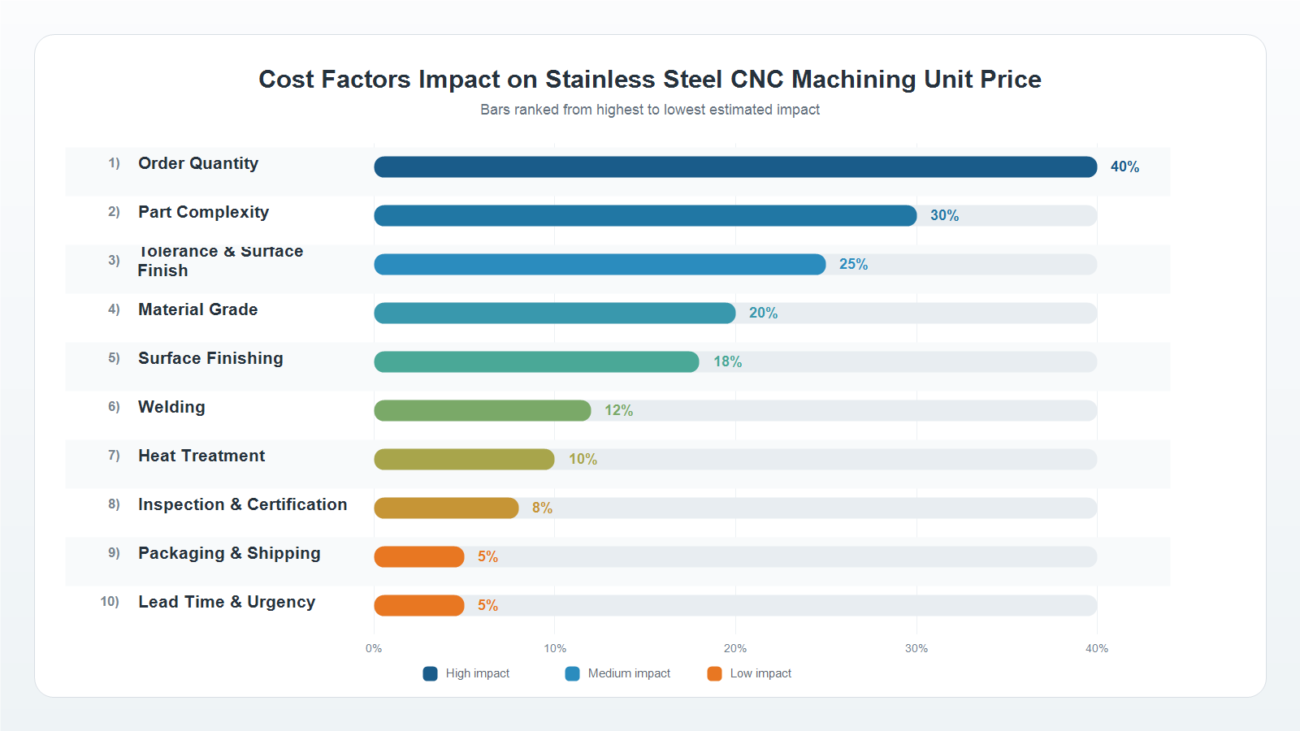
Slot immagine 2: 10 i fattori di costo influiscono sul grafico a barre del ranking (per percentuale di impatto del prezzo unitario)
5 Indicazioni pratiche per l'ottimizzazione dei costi
Comprendere i fattori di costo consente una ragionevole ottimizzazione dei costi senza sacrificare la qualità. Di seguito sono riportate le indicazioni di riduzione dei costi che JADE-CNC ha trovato efficaci nei progetti di produzione.
L’ottimizzazione dei materiali è spesso il metodo di riduzione dei costi più diretto. Dove l'ambiente lo consente, sostituendo 304 per 316 può ridurre il costo dei materiali quando l'ambiente di servizio lo consente; per parti non saldate, utilizzando 316 invece del 316L può ridurre i costi di saldatura, corrosione, e i requisiti delle specifiche lo consentono. Tuttavia, il declassamento del materiale deve basarsi sulla valutazione dell'ambiente di servizio: marino, medico, e gli ambienti regolamentati necessitano di un’attenta revisione dei materiali.
L'ottimizzazione della tolleranza viene spesso trascurata. La marcatura di ogni dimensione a ±0,01 mm su un disegno aumenta notevolmente i costi di lavorazione. In realtà, solo le superfici di accoppiamento necessitano di tolleranze strette; rilassare le superfici non accoppiate a una tolleranza più adatta può ridurre i costi senza influire sulla funzionalità. Durante la revisione del processo, aiutiamo i clienti a distinguere le dimensioni critiche dalle dimensioni generali.
Anche il consolidamento batch riduce i costi. Combinazione di più ordini di piccoli lotti nella produzione, o condividere materiali e fissaggi tra parti simili, riduce significativamente il costo unitario. I programmi a lungo termine possono anche utilizzare scorte di sicurezza o la pianificazione di ordini generali per ridurre i costi di installazione e acquisto ripetuti.
Anche la semplificazione della finitura superficiale è efficace. Lucidare le superfici esteriori sabbiando o lasciando non trattate le superfici non esteriori costa molto meno dell'elettrolucidatura del tutto. La passivazione spesso fornisce un buon equilibrio costo-prestazioni per la resistenza alla corrosione in ambienti adatti; l'elettrolucidatura non è sempre necessaria.
L'integrazione dei processi è uno dei vantaggi di un partner di produzione unico. Completamento della lavorazione, saldatura, finitura superficiale, e l'ispezione attraverso un percorso gestito può ridurre i passaggi di consegne, costo di comunicazione, e responsabilità poco chiare tra più negozi. JADE-CNC fornisce un servizio completo dalla lavorazione alla finitura superficiale, con costo, tempi di consegna, e i rischi legati alla qualità esaminati insieme prima della produzione.
Tipi di fornitori a confronto con i preventivi per la lavorazione CNC dell'acciaio inossidabile
La selezione del fornitore non dovrebbe basarsi solo sul prezzo unitario. Costo, consegna, comunicazione tecnica, reattività, e la stabilità della qualità sono tutte cose importanti. Di seguito viene messo a confronto JADE-CNC con i concorrenti leader del settore in cinque dimensioni.
Dimensione | GIADA-CNC | Grande fabbrica leader | Piccola officina meccanica |
Trasparenza dei preventivi | preventivo dettagliatoS, 10 voci di costo tracciabili | Preventivi forfettari, dettaglio limitato | Preventivi stimati, alta varianza |
Funzionalità unica | Lavorazione + saldatura + finitura + ispezione | Alcuni processi sono stati esternalizzati | Focus sul singolo processo |
Flessibilità di consegna | Tutte le dimensioni dell'ordine, ordini urgenti accolti | Priorità ai grandi ordini, i piccoli ordini aspettano | Veloce per piccoli ordini, capacità limitata per grandi |
Cooperazione | Suggerimenti di ottimizzazione proattiva nella revisione del processo | Macchine per stampare, contributo proattivo limitato | Capacità tecnica cooperativa ma limitata |
Reattività | 24-risposta oraria, contatto dedicato | Processo lungo, 3–Risposta entro 5 giorni | Risposta veloce ma qualità incoerente |
Stabilità della qualità | ISO 9001, controllo di qualità dell'intero processo | Sistema robusto ma inflessibile | Varietà di alta qualità |
Costo complessivo | 10%–15% in meno rispetto alle grandi fabbriche | Alto (allocazione delle spese generali di gestione) | Prezzo unitario basso ma costi di rilavorazione elevati |
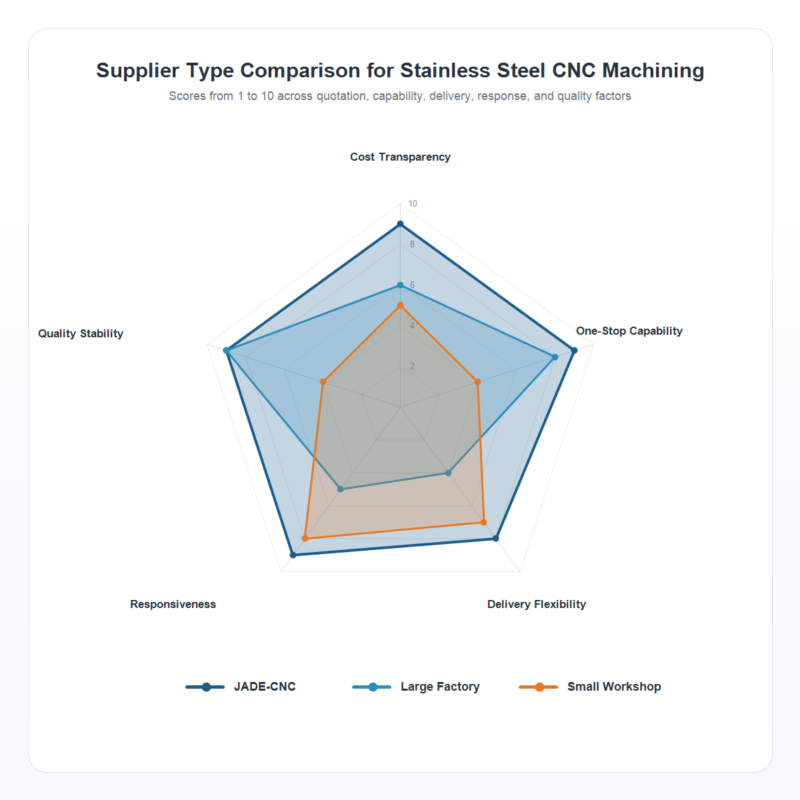
Slot immagine 3: Grafico radar di confronto a cinque dimensioni dei fornitori (Partner CNC unico, grande fabbrica o piccola officina meccanica)
Le grandi fabbriche leader hanno il vantaggio di sistemi robusti e di grande capacità, ma alti costi di gestione, lunga programmazione per piccoli ordini, processi di comunicazione più lenti, e quotazioni tipicamente più alte. Le piccole officine meccaniche offrono prezzi unitari bassi e una risposta rapida, ma capacità tecnica limitata e stabilità della qualità: le parti complesse e con requisiti elevati sono soggette a problemi, e i costi di rilavorazione risultano più elevati.
JADE-CNC è posizionata per progetti che necessitano di supporto ingegneristico, quantità di ordini flessibili, ed esecuzione stabile – con un sistema di qualità e attrezzature adeguate (cinque assi, lavorazione torni-fresatrice, ISO 9001), pur mantenendo la reattività, flessibilità, e velocità. Durante le revisioni del processo, JADE-CNC aiuta i clienti a identificare i fattori di costo e i rischi di producibilità prima della lavorazione per la stampa. Piccoli lotti, ordini di volume, e i progetti urgenti possono essere rivisti rispetto alla capacità attuale, con contatti dedicati per ridurre i gap comunicativi.
Processo di quotazione JADE-CNC
JADE-CNC utilizza un processo di quotazione strutturato per migliorare la velocità e la precisione. Per molti progetti, JADE-CNC può rispondere all'interno 24 ore dopo aver ricevuto i disegni completi, comprese le raccomandazioni sulla selezione dei materiali, percorso del processo, piano di finitura superficiale, tempi di consegna, e preventivo dettagliato. Per parti complesse, effettuiamo prima una revisione del processo, identificare i punti di progettazione sul disegno che potrebbero aumentare i costi, fornire suggerimenti per l'ottimizzazione, e l'emissione di un preventivo formale dopo la conferma del cliente.
La voce del preventivo include il costo del materiale, costo di lavorazione, costo di finitura superficiale, costo dell'ispezione, e costi di imballaggio/spedizione: ogni articolo può essere esaminato e tracciato. I preventivi sui volumi forniscono prezzi scaglionati (10/50/100/500 pezzi) per aiutare i clienti a scegliere in base alla domanda. Dopo la conferma del prototipo, i prezzi a volume possono essere rivisti e pianificati in base alla disponibilità dei materiali e al programma degli ordini.
A proposito di JADE-CNC
JADE-CNC è specializzata nella lavorazione di pezzi di precisione in acciaio inossidabile, con cinque assi simultanei, lavorazione torni-fresatrice, e attrezzature per la rettifica di precisione, ISO 9001 certificazione, e un servizio completo dalla lavorazione meccanica e saldatura alla finitura superficiale e all'ispezione. I suoi preventivi sono strutturati e tracciabili, e le revisioni dei processi aiutano i clienti a identificare le opportunità di riduzione dei costi, rischi legati ai tempi di consegna, E requisiti di controllo della qualità prima della produzione.
Invia i tuoi disegni 3D/2D, grado del materiale, quantità, tolleranze, finitura superficiale, requisiti di ispezione, e il tempo di consegna previsto per un preventivo dettagliato, revisione della producibilità, e valutazione dei tempi di consegna.
Articoli correlati sull'acciaio inossidabile
Lavorazione CNC dell'acciaio inossidabile: La guida completa alla risoluzione dei problemi

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.
