



Perché la lavorazione dell’acciaio inossidabile continua a causare problemi
L'acciaio inossidabile è uno dei materiali più frustranti nella lavorazione CNC. Sulla stessa macchina con lo stesso utensile, l'alluminio taglia senza intoppi, ma passando a 304 O 316 porta vantaggio costruito, strumenti bruciati, trapani rotti, e segni di chiacchiere sulla superficie. Molti ingegneri attribuiscono questo a “l'acciaio inossidabile è difficile da lavorare,” ma quando viene chiesto esattamente perché e come risolverlo, le risposte sono spesso vaghe.
La difficoltà si riduce a tre cause principali. Primo, forte tendenza all’indurimento del lavoro – la superficie lavorata forma uno strato indurito più duro del materiale base, e se il taglio successivo viene eseguito su quello strato indurito, l'usura degli utensili accelera notevolmente. Secondo, elevata resistenza al caldo – la zona di taglio raggiunge temperature elevate ma il materiale non si ammorbidisce, quindi lo strumento sopporta un carico termico pesante. Terzo, elevata duttilità e adesione – i trucioli tendono a saldarsi sul tagliente, formando un bordo di riporto che degrada la finitura superficiale e la precisione dimensionale.
Questo articolo analizza i quattro problemi più comuni nella lavorazione CNC dell'acciaio inossidabile – bordo di costruzione, usura degli utensili, trapani rotti, e chiacchiere – e per ciascuno, condivide le soluzioni che abbiamo validato nella produzione reale, insieme al modo in cui standardizziamo tali soluzioni nei flussi di lavoro di fabbrica. Per il materiale più ampio, finitura, ispezione, e il percorso di selezione dei fornitori, iniziare con il guida per la lavorazione CNC in acciaio inossidabile.
Bordo costruito: Il killer nascosto della finitura superficiale
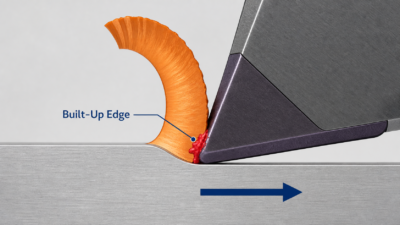
Il tagliente di riporto è il problema più comune, ma anche più trascurato, nella lavorazione dell'acciaio inossidabile. Durante il taglio, il metallo sottostante del truciolo aderisce al tagliente sotto alta pressione e temperatura, formando una crescita “bordo” che sostituisce il tagliente effettivo dell'utensile. Questo BUE taglia invece dello strumento, causando un rapido deterioramento della finitura superficiale, dimensioni alla deriva, e nei casi più gravi, il BUE si stacca e porta con sé il materiale dell'utensile, provocando scheggiature.
Come identificare il bordo di riporto
Graffi e strappi irregolari sulla superficie lavorata, dimensioni che fluttuano in modo imprevedibile, e l'adesione visibile del materiale sulla superficie della spoglia dell'utensile sono tutti segni tipici. Molti operatori presumono che l'utensile non sia affilato o che i parametri siano errati, cambiare lo strumento, e vedere lo stesso problema – questo è il vantaggio accumulato al lavoro.
Soluzione: Controllo della temperatura, Adesione, e flusso dei trucioli
La formazione del BUE dipende dalla temperatura di taglio e dall'adesione del materiale. Il nostro approccio è quello di controllare la temperatura, ridurre l'adesione, ed eliminare il BUE dall'origine attraverso una combinazione di strumenti e parametri. Sulla velocità di taglio, la fascia medio-bassa (Vc 30-60 m/min) è dove il BUE si forma più facilmente. Solitamente aumentiamo la velocità a Vc 80-120 m/min – la temperatura di taglio aumenta ma il flusso dei trucioli accelera, rendendo meno probabile l'adesione. Ovviamente, una velocità eccessiva accelera l'usura dell'utensile, quindi l'equilibrio dipende dal materiale e dallo strumento specifici. Ciò è particolarmente importante quando si confronta 304, 316, e 316L; Vedere 304 contro 316 rispetto all'acciaio inossidabile 316L per il contesto di selezione del voto.
Sugli utensili, standardizziamo gli inserti rivestiti in TiAlN, che mantengono la durezza alle alte temperature e hanno una superficie liscia che resiste all'adesione. Per la lavorazione ad alta velocità di 316/316L, passiamo al rivestimento AlTiN. L'angolo di spoglia è aumentato rispetto a quello convenzionale 10 voi due 15-20 grado, riducendo la deformazione da taglio e migliorando il deflusso dei trucioli. Sul raffreddamento, la lavorazione dell'acciaio inossidabile utilizza sempre olio da taglio ad alto flusso o refrigerante ad alta pressione (70+ sbarra), diretto direttamente nella zona di taglio per abbassare la temperatura ed eliminare i trucioli, riducendo le opportunità di adesione. Anche la velocità di avanzamento è importante – sotto 0.1 mm/giro, lo strumento sfrega ed estrude anziché tagliare, peggioramento dell’adesione, quindi in genere teniamo 0.15-0.25 mm/giro.
Parametro | Configurazione incline al PICCIONE | Intervallo consigliato per 304 / 316 |
Velocità di taglio Vc | 30-60 m/min | 80-120 m/min |
Rivestimento dell'utensile | Non rivestito / Stagno | TiAlN / Oro |
Angolo di inclinazione | 5-10 grado | 15-20 grado |
Liquido refrigerante | Emulsione / colpo d'aria | Olio da taglio ad alto flusso / refrigerante ad alta pressione |
Tasso di avanzamento | Troppo basso (<0.1 mm/giro) | 0.15-0.25 mm/giro |
Caso di studio
Finisci di girare 316 le superfici di tenuta del corpo valvola in acciaio inossidabile rappresentano uno scenario con BUE elevato. Una volta abbiamo avuto un lotto in cui la superficie tornita presentava graffi irregolari, con Ra che salta dal richiesto 0.8 ehm 1.6-3.2 um e rifiuto dimensionale intorno 15%. L'ispezione ha rivelato una chiara adesione del materiale sulla faccia del rastrello dell'utensile, conferma del bordo di riporto. I parametri in quel momento erano Vc=50 m/min e avanzamento 0.08 mm/giro – esattamente nell'intervallo incline al BUE.
Dopo la regolazione, velocità di taglio aumentata a Vc=90 m/min, dare da mangiare a 0.15 mm/giro, gli utensili sono passati agli inserti rivestiti TiAlN con 15 l'angolo di inclinazione, e il refrigerante è stato sostituito con olio da taglio ad alto flusso. Finitura superficiale stabilizzata al di sotto di Ra 0.8 uno, il rifiuto dimensionale è sceso di seguito 1%, e la durata dell'utensile è migliorata da 30 A 65 parti. Questa regolazione è stata successivamente standardizzata nel nostro set di parametri di tornitura di finitura dell'acciaio inossidabile.
Processo di standardizzazione JADE-CNC
La tornitura di finitura in acciaio inossidabile utilizza uniformemente inserti rivestiti TiAlN con 15-20 l'angolo di inclinazione; velocità di taglio controllata a Vc 80-120 m/min, nutrire non inferiore a 0.15 mm/giro; il refrigerante deve essere olio da taglio ad alto flusso o refrigerante ad alta pressione. L'ispezione del primo articolo si concentra sulla finitura superficiale e sull'adesione della superficie di spoglia; Il BUE rilevato attiva la regolazione immediata dei parametri. La durata dell'utensile viene registrata per lotto per stabilire gli standard di durata dell'utensile per la tornitura di finitura dell'acciaio inossidabile. Questo processo è in linea con quello di JADE-CNC Tornitura CNC capacità.
Usura degli strumenti: Il driver dei costi di produzione
L’usura degli utensili è il problema di costo più diretto nella lavorazione dell’acciaio inossidabile. Un inserto può produrre 80 parti dentro 304, ma solo 40-45 In 316, e ancora meno nel 316L. Il costo degli utensili e il tempo di cambio utensile si sommano a un divario significativo nella produzione in lotti.
Tre principali modelli di usura in acciaio inossidabile
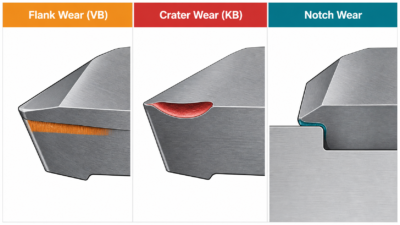
Usura sui fianchi (V.B) è il più comune – sul fianco dell'utensile si forma gradualmente una fascia di usura, e una volta superato 0.3 mm, la qualità della superficie e la stabilità dimensionale iniziano a deteriorarsi. Usura da cratere (KB) appare sulla superficie della lama come una cavità concava usurata dall'attrito del truciolo, comune nella lavorazione ad alta velocità di 316; man mano che il cratere si approfondisce, la resistenza del tagliente diminuisce e diventa probabile la scheggiatura. L'usura ad intaglio appare come una scanalatura sul confine di contatto tra utensile e pezzo, comune nel 316/316L incline all'incrudimento, provocando sbavature e graffi sulla superficie.
Modello di usura | Causa primaria | Soluzione |
Usura sui fianchi (V.B) | Incrudimento del lavoro, alta temperatura | Aumenta DOC, fresatura in salita, Rivestimento TiAlN, liquido di raffreddamento pieno |
Usura del cratere (KB) | Taglio ad alta temperatura ad alta velocità, attrito del truciolo | Ridurre Vc, Rivestimento AlTiN, aumentare il rake, refrigerante ad alta pressione |
Usura della tacca | Indurimento del lavoro sui confini, soprattutto 316/316L | Cambia percorso utensile, aumentare DOC, considerare gli inserti in cermet |
Soluzione: Ridurre l'impatto dello strato indurito e la temperatura di taglio
Le cause principali dell'usura degli utensili sono l'incrudimento e le alte temperature. Affrontiamo questo problema da tre direzioni: riducendo l'impatto dello strato indurito, abbassando la temperatura di taglio, e selezionando il materiale giusto per l'utensile. La profondità di taglio è il fattore più critico – lo strato incrudito di acciaio inossidabile è grosso modo 0.1-0.3 mm di profondità. Se il taglio è troppo superficiale, l'utensile sfrega costantemente sullo strato indurito e si usura estremamente velocemente. Usiamo almeno 1 profondità mm in sgrossatura, e anche nella finitura, assicurarsi che il taglio superi la profondità dello strato indurito in modo che l'utensile tagli nel materiale di base non indurito.
Nella fresatura, utilizziamo uniformemente la fresatura concorde – l'utensile entra con un truciolo spesso, evitando lo sfregamento sullo strato indurito, riducendo l'incrudimento e l'usura degli utensili. La fresatura convenzionale fa sì che l'utensile sfreghi ed estruda prima la superficie, peggioramento dell'indurimento, quindi lo evitiamo in acciaio inossidabile. Sul materiale dell'utensile, l'acciaio inossidabile standard utilizza carburo con rivestimento TiAlN; per 316/316L ad alta velocità o lotti molto grandi, consideriamo inserti in cermet o PCBN. Sul controllo della temperatura, la zona di taglio dentro 316 può raggiungere 800-1000 tu C, dove la durezza dell'utensile diminuisce drasticamente. Refrigerante ad alto flusso, velocità di taglio opportunamente ridotta, e l'aumento degli angoli di inclinazione e di spoglia per ridurre l'attrito contribuiscono a ridurre efficacemente la temperatura. Per acciai inossidabili ad alta resistenza, IL 17-4Lavorazione acciaio inox PH l'articolo riguarda la pianificazione del trattamento termico e della lavorazione di finitura.
Caso di studio
La fresatura del diametro esterno di alberi lunghi in 316L è uno scenario tipico di usura degli utensili. Una volta abbiamo lavorato un lotto di alberi 316L (40 diametro mm, 300 mm di lunghezza) dove gli utensili in metallo duro rivestiti TiN dovevano essere sostituiti solo dopo 12 parti, con usura sul fianco VB=0,4 mm e segni di vibrazione sulla superficie. L'indagine ha mostrato che la profondità del taglio era solo 0.5 mm – inferiore alla profondità dello strato indurito – più fresatura convenzionale, Vc=60 m/min, e refrigerante in emulsione. Lo strumento lavorava costantemente sullo strato indurito, causando un'usura estrema.
Dopo la regolazione, profondità di taglio aumentata a 1.5 mm, passato alla fresatura concorde, Vc ha rilanciato a 90 m/min, utensili modificati con rivestimento TiAlN, e il refrigerante è passato all'olio da taglio ad alto flusso (40 l/min). La vita dell'utensile è migliorata da 12 A 38 parti, il costo dell'utensile per parte è diminuito 68%, finitura superficiale stabilizzata da Ra 3.2 ehm a Ra 1.6 uno, e tempi di cambio utensile ridotti 65%. Questo caso ce lo ha fatto capire nella lavorazione dell'acciaio inossidabile, la selezione della profondità di taglio e della fresatura concorde influisce sulla durata dell'utensile molto più della marca dell'utensile stesso.
Processo di standardizzazione JADE-CNC
La fresatura dell'acciaio inossidabile utilizza uniformemente la fresatura concorde; sgrossatura DOC non inferiore a 1 mm, finitura DOC maggiore di 0.3 mm (profondità dello strato indurito); gli utensili utilizzano uniformemente il rivestimento TiAlN, il 316/316L ad alta velocità utilizza AlTiN o cermet; il refrigerante utilizza olio da taglio ad alto flusso (nientemeno che 30 l/min). Ogni operazione stabilisce uno standard di durata dell'utensile – usura sul fianco VB raggiungente 0.3 mm attiva il cambio utensile obbligatorio, non aspettare mai la scheggiatura. La verifica della durata dell'utensile viene eseguita prima della produzione in batch, registrazione della durata effettiva dell'utensile per materiale e per operazione. Vedi JADE-CNC Fresatura CNC pagina per la capacità di lavorazione correlata.
Trapani rotti: La zona di rischio nella lavorazione di fori profondi
La perforazione dell'acciaio inossidabile è una zona ad alto rischio di rottura della punta. Durante la perforazione 304/316, le patatine sono lunghe e dure, non si rompano facilmente, e la scarsa evacuazione del truciolo intasa il foro, facendo sì che la coppia aumenti bruscamente finché il trapano non si spezza. Una punta rotta danneggia non solo la punta ma anche il pezzo – un trapano bloccato in un foro profondo spesso non può essere rimosso, e l'intera parte può essere rottamata.
Principali cause di rottura della punta
La causa principale è la scarsa evacuazione dei trucioli – i trucioli di acciaio inossidabile sono lunghi e resistenti, e la capacità della scanalatura è insufficiente, soprattutto nei buchi profondi (profondità > 3x diametro). Anche l'incrudimento provoca la rottura – una punta smussata non taglia più ma estrude sul fondo del foro, formando uno strato indurito che rende l'avanzamento successivo più duro e picchi di coppia. Un raffreddamento insufficiente significa che il fluido da taglio non può raggiungere il fondo del foro, quindi il trapano si surriscalda, ammorbidisce, e si consuma più velocemente. Inoltre, le punte standard hanno un bordo scalpello troppo lungo, elevata forza assiale, e scarsa centratura – tutti i fattori che contribuiscono.
Soluzione: Peck Foratura, Geometria della punta corretta, e accesso al refrigerante
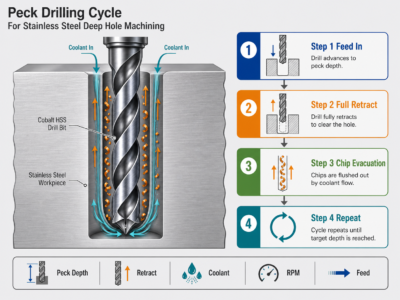
La foratura Peck è il metodo più semplice ed efficace per la foratura dell'acciaio inossidabile. Ci ritiriamo per evacuare i trucioli ogni 1-2 volte il diametro, consentendo al fluido da taglio di entrare nel fondo del foro per il raffreddamento. Per fori profondi (>5x diametro), la perforazione a becco è obbligatoria, e il ritiro deve essere pieno – una retrazione parziale in realtà non elimina i trucioli. Sulla scelta del trapano, utilizziamo uniformemente HSS al cobalto (HSS-E/Co 5%) o punte in metallo duro con 135-140 angolo del punto in gradi (più nitido dello standard 118 grado, migliore centratura, forza assiale inferiore), geometria a punto diviso per ridurre la forza assiale, E 30-35 angolo dell'elica in gradi per una migliore evacuazione del truciolo.
Sulla velocità e sull'avanzamento, la velocità di perforazione dell'acciaio inossidabile non dovrebbe essere troppo elevata – 304 a Vc 20-30 m/min, 316/316L a Vc 15-25 m/min, foraggio 0.05-0.12 mm/giro. Una velocità troppo elevata usura rapidamente il trapano; un avanzamento troppo alto aumenta il rischio di rottura. Sul raffreddamento, dove possibile utilizziamo punte con refrigerante interno, dove il fluido viene erogato direttamente al fondo del foro attraverso canali interni – raffreddamento ed evacuazione truciolo di gran lunga superiori al raffreddamento esterno, fortemente consigliato per fori profondi. Finalmente, sostituiamo le punte quando l'usura sui fianchi supera 0.2 mm o la forza di taglio aumenta notevolmente – non aspettare mai la rottura. Una punta smussata è la causa principale della rottura.
Parametro | 304 | 316 / 316l |
Perforazione Vc | 20-30 m/min | 15-25 m/min |
Nutrire f | 0.08-0.15 mm/giro | 0.05-0.12 mm/giro |
Intervallo di beccata | Ritrarre ogni 2-3x D | Ritrarre ogni 1-2x D |
Materiale da trapano | HSS-Co / carburo | HSS-Co / carburo richiesto |
Angolo del punto | 135-140 grado | 135-140 grado |
Liquido refrigerante | Olio da taglio / refrigerante interno | Olio da taglio ad alta pressione / è necessario il refrigerante interno |
Caso di studio
Foratura profonda 316 le flange in acciaio inossidabile sono una zona soggetta a rotture. Una volta abbiamo lavorato un lotto di flange che richiedevano 8 diametro mm, 80 fori profondi mm (10x diametro), rompendo un trapano in media ogni 5 buchi. Le punte rotte necessitavano della rimozione dell'EDM, triplicare il tempo di lavorazione per pezzo, con un tasso di scarto intorno 8%. L'indagine ha mostrato punte HSS standard, alimentazione continua senza beccare, raffreddamento esterno dell'emulsione, e Vc=30 m/min – trucioli intasati nel foro, il trapano si è surriscaldato e si è usurato, poi la coppia aumentò e si spezzò.
Dopo la regolazione, siamo passati alle punte specifiche per acciaio inossidabile HSS al cobalto (135 punto gradi, punto di divisione, 35 tu elica), implementata la perforazione a becco (ritrazione completa ogni 1,5x diametro), cambiato il refrigerante con olio da taglio ad alta pressione (30 refrigerante interno nella barra), velocità ridotta a Vc=20 m/min, e dare da mangiare a 0.08 mm/giro. Il risultato: 200 fori consecutivi senza una sola rottura, la durata della punta è migliorata da 5 A 80 buchi, il tempo di lavorazione per pezzo è diminuito 12 A 4 minuti, e il tasso di scarto è sceso al di sotto 0.5%. Questo caso ci ha portato a stabilire standard obbligatori di perforazione a percussione per fori profondi in acciaio inossidabile.
Processo di standardizzazione JADE-CNC
La foratura dell'acciaio inossidabile utilizza uniformemente punte dedicate al cobalto HSS o al carburo (135-140 punto gradi, punto di divisione, 30-35 tu elica); fori più profondi di 3 volte il diametro – 316/316L si ritrae ogni 1-2 volte il diametro, 304 ogni 2-3x diametro; il refrigerante utilizza olio da taglio ad alta pressione o refrigerante interno, raffreddamento esterno dell'emulsione vietato per fori profondi. Usura sul fianco della foratura Raggiungimento VB 0.2 mm attiva la sostituzione obbligatoria, con registrazioni della durata della perforazione per lotto. Procedura di emergenza per rottura: arresto immediato della macchina, Rimozione tramite elettroerosione della punta rotta, ispezione della parete del foro, e valutazione della riparabilità della parte.
Chiacchiere: La causa principale dei segni superficiali e dell'instabilità dimensionale
Le vibrazioni sono il problema di lavorazione più complesso, manifestandosi come motivi ondulati regolari sulla superficie, dimensioni fluttuanti, e il rumore acuto di una macchina. Le vibrazioni sono particolarmente comuni nell'acciaio inossidabile perché il materiale si indurisce notevolmente e le forze di taglio sono elevate, ponendo requisiti maggiori alla rigidità della macchina e al sistema di utensili.
Due tipi di chiacchiere
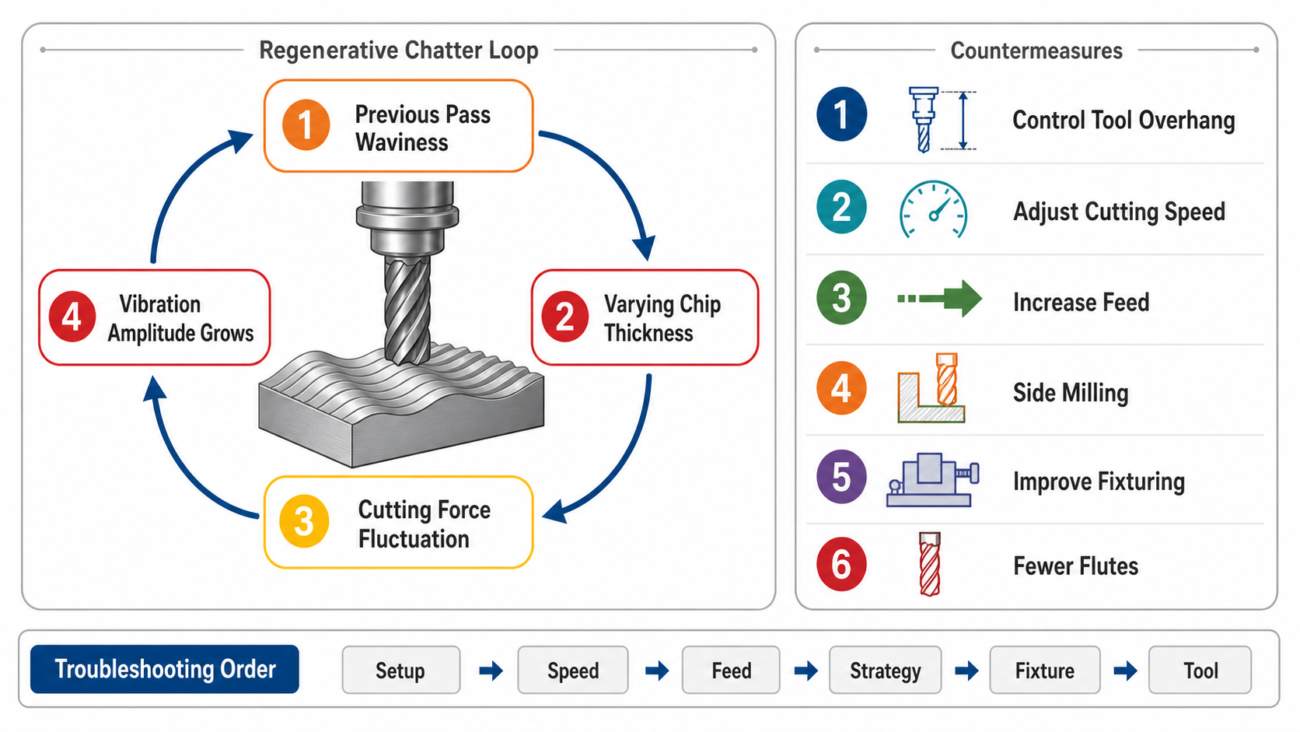
Le vibrazioni forzate sono causate da fonti di vibrazione esterne – eccentricità del mandrino, squilibrio del pezzo, frequenze di accoppiamento degli ingranaggi – con frequenza corrispondente alla sorgente. La soluzione è trovare ed eliminare la fonte. Chiacchiere autoeccitate (chiacchiere rigenerative) è il tipo più comune, causati dal processo di taglio stesso: il disegno ondulato lasciato dalla passata precedente interagisce con la variazione dello spessore del truciolo nella passata successiva, creando un circolo vizioso di ampiezza crescente. Sopra 90% delle vibrazioni nella lavorazione dell'acciaio inossidabile è autoeccitato, e la soluzione è modificare le condizioni di taglio e interrompere il ciclo di feedback rigenerativo.
Soluzione: Migliora la rigidità e interrompi il ciclo di feedback rigenerativo
La sporgenza dell'utensile è il fattore più critico. Più lunga è la sporgenza, minore è la rigidità e più facile è la vibrazione. Controlliamo rigorosamente la sporgenza fino a 3-4 volte il diametro dell'utensile; oltre 5x utilizziamo portautensili antivibranti o accorciamo lo sbalzo – questa è la misura più efficace. Sui parametri di taglio, riducendo la velocità di taglio (Tu giù 20-30%) sposta la frequenza della forza di taglio lontano dalla gamma di risonanza; aumentando contemporaneamente l'avanzamento per dente (fz) aumenta lo spessore del truciolo, riducendo lo sfregamento sullo strato indurito e diminuendo la tendenza alla vibrazione. Ovviamente, un avanzamento eccessivo influisce sulla finitura superficiale, quindi il saldo dipende dai requisiti.
Sulla strategia del percorso utensile, passiamo dalla fresatura a cava intera alla fresatura laterale (larghezza radiale ae = 25-50% del diametro dell'utensile), modificando la direzione della forza di taglio e riducendo le vibrazioni. In alcuni casi, il passaggio dalla salita alla fresatura convenzionale migliora effettivamente la stabilità – ciò richiede prove pratiche. Anche la rigidità del lavoro non può essere ignorata; Una sporgenza eccessiva del pezzo o un fissaggio inadeguato sono cause comuni di vibrazione. Usiamo il supporto della contropunta, lunette fisse aggiuntive, e sporgenza ridotta del pezzo; per parti a parete sottile, dispositivi dedicati o riempimenti in lega a basso punto di fusione aggiungono rigidità. Per parti in acciaio inossidabile multifaccia, 5-lavorazione degli assi può ridurre l'errore di ri-serraggio e migliorare la pianificazione della rigidità.
Attivatore di chat | Controlla la direzione | Soluzione |
Sporgenza eccessiva dell'utensile | Sporgenza / Rapporto D > 4 | Ridurre la sporgenza, supporto in carburo, supporto antivibrante |
Velocità di taglio errata | Nella gamma di risonanza | Ridurre Vc 20-30%, o mettere a punto lontano dalla risonanza |
Avanzamento troppo basso | Sfregamento sullo strato indurito | Aumenta fz, garantire che lo spessore del truciolo superi lo strato indurito |
Larghezza radiale eccessiva | Fresatura di scanalature complete | Passare alla fresatura laterale, ae = 25-50% DC |
Scarsa rigidità del pezzo | Sporgenza / parete sottile | Contropunta, riposo costante, apparecchio dedicato |
Troppi flauti | 6+ flauti | Passa a 2-4 flauto, ridurre la fluttuazione della forza |
Caso di studio
Fresatura di finitura interna di 304 gli alloggiamenti a parete sottile in acciaio inossidabile rappresentano uno scenario tipico di chatter. Una volta abbiamo lavorato un lotto di 2 spessore della parete mm, 150 alloggiamenti di diametro mm dove la superficie interna fresata presentava evidenti segni di chatter, Ra salta dal richiesto 1.6 ehm 6.3 uno, rotondità fuori tolleranza, e il rumore acuto della macchina. L'indagine ha evidenziato una sporgenza dell'utensile 120 mm (16 diametro mm, 7.5rapporto x), 6-fresa per scanalature nella fresatura di cave dal pieno, Vc=100 m/min, fz=0,05 mm/z – sporgenza eccessiva + troppi flauti + avanzamento troppo basso, classiche chiacchiere autoeccitate.
Dopo la regolazione, sporgenza dell'utensile ridotta a 60 mm (3.75x diametro), passato alla fresa in metallo duro a 4 taglienti, cambiato in fresatura laterale (ae=40% DC), Vc ridotto a 80 m/min, fz aumentato a 0.12 mm/z, e un mandrino espandibile supportava il pezzo internamente per una maggiore rigidità. Le chiacchiere sono state eliminate, finitura superficiale stabilizzata a Ra 1.6 uno, rotondità migliorata da 0.08 mm a 0.02 mm, e tempi di lavorazione ridotti 20%. Questo caso ci ha portato a stabilire uno standard di valutazione della rigidità dei fissaggi per la lavorazione di parti a pareti sottili.
Processo di standardizzazione JADE-CNC
Sporgenza della fresa in acciaio inossidabile rigorosamente controllata entro 4x diametro; oltre 4x richiede supporto in metallo duro o supporto antivibrante; le parti a parete sottile vengono sottoposte a una valutazione della rigidità del fissaggio prima della lavorazione, utilizzando la contropunta, riposo costante, o apparecchi dedicati secondo necessità; larghezza radiale controllata a 25-50% del diametro dell'utensile, è vietata la fresatura di finitura della cava completa; strumenti utilizzati 2-4 frese in metallo duro con scanalatura. La lavorazione del primo articolo monitora il rumore della macchina – le vibrazioni rilevate attivano l'arresto immediato e la risoluzione dei problemi in ordine: sporgenza -> fissaggio -> parametri -> percorso utensile -> utensileria. Dopo la risoluzione delle chiacchiere, i parametri vengono registrati e standardizzati nella scheda del processo parziale.
Prevenzione: Riduci i problemi di lavorazione alla fonte
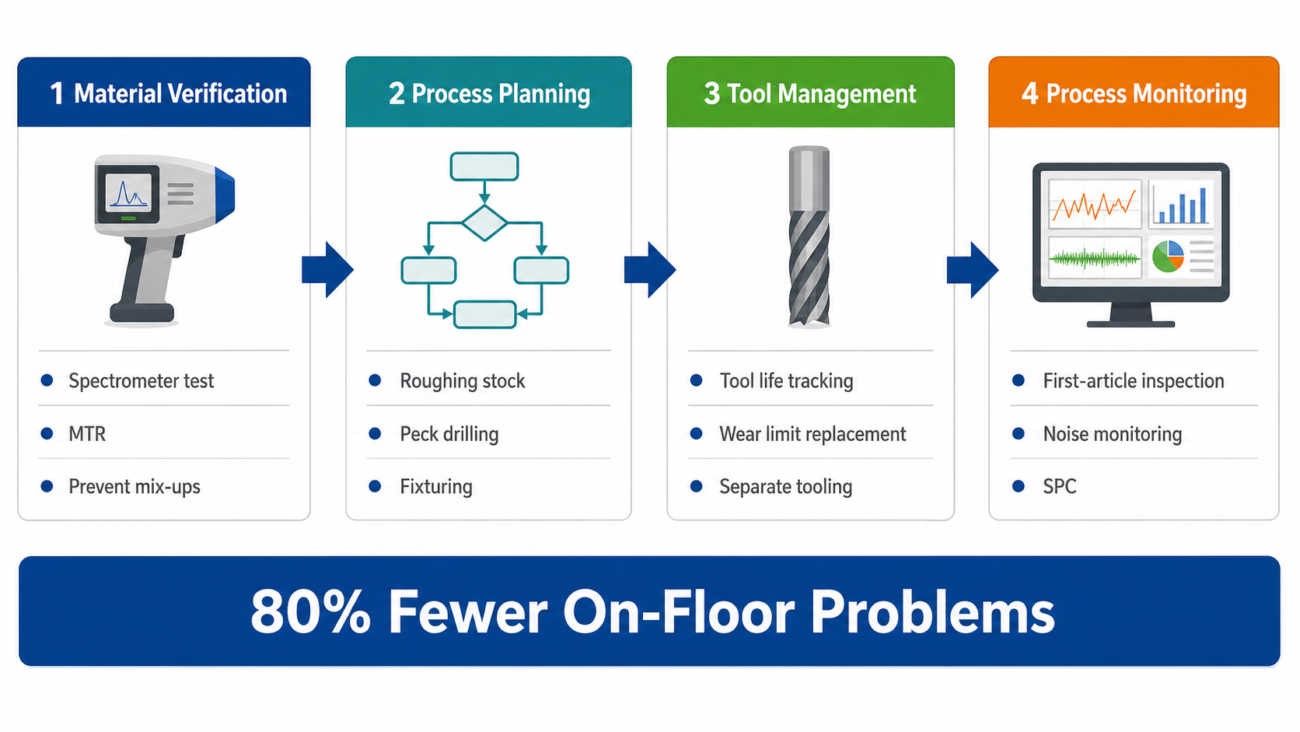
Avendo coperto tutti e quattro i problemi, nella produzione reale questi problemi spesso si verificano simultaneamente e interagiscono. Il tagliente di riporto accelera l'usura dell'utensile, l'usura dell'utensile provoca vibrazioni, e le vibrazioni causano la rottura della punta. L’approccio veramente efficace è la prevenzione alla fonte, non la riparazione dopo la comparsa dei problemi.
La verifica del materiale in entrata è la prima linea di difesa. La qualità del materiale errata è la causa principale di molti problemi di lavorazione – 304 spacciato per 316, materiale riciclato con composizione fuori specifica, tutti causano una lavorabilità anomala. JADE-CNC può verificare la composizione del materiale in entrata tramite test spettrometrici, e i rapporti sui test sui materiali vengono forniti con ogni ordine, prevenire problemi materiali alla fonte. È inoltre possibile collegare dimensioni critiche e risultati post-processo Ispezione CNC requisiti.
La pianificazione del processo è la seconda linea. Prima della lavorazione, sviluppiamo un percorso di processo basato sulla qualità del materiale e sulla geometria della parte, lasciando sufficiente materiale da sgrossatura (tipicamente 0.3-0.5 mm) per evitare di finire sullo strato indurito; pianificare in anticipo i parametri di perforazione a penetrazione per fori profondi; e progettazione di fissaggi per parti a parete sottile. Una buona pianificazione del processo riduce significativamente i problemi a pavimento quando il materiale, geometria, e i requisiti di ispezione sono chiari prima della produzione.
La gestione degli utensili è la terza linea. Manteniamo la gestione della vita dell'utensile, registrazione della durata dell'utensile per materiale e per operazione, sostituire a fine vita anziché attendere scheggiature o rotture. L'inventario degli strumenti è classificato in base al materiale – utensili dedicati in acciaio inossidabile (trapani al cobalto, Inserti TiAlN, supporti antivibranti) vengono gestiti separatamente e mai mescolati con attrezzature in alluminio.
A proposito di JADE-CNC
JADE-CNC è specializzata nella lavorazione di precisione dell'acciaio inossidabile. Con centri di lavoro a 5 assi, macchine di tornitura, attrezzature per la rettifica di precisione, e ISO 9001 certificazione, abbiamo accumulato numerosi dati di produzione sull'acciaio inossidabile 304/316/316L. Dalla selezione degli utensili e l'ottimizzazione dei parametri alla pianificazione del processo, controlliamo il bordo di riporto, usura degli utensili, trapani rotti, e chiacchiere per supportare la resa e la consegna puntuale nella produzione in batch.
Invia i tuoi disegni e i requisiti dei materiali per una valutazione del processo, piano degli utensili, e citare attraverso il Pagina dei contatti di JADE-CNC – tipicamente all'interno 24 ore.
Articoli correlati sull'acciaio inossidabile
- Lavorazione CNC dell'acciaio inossidabile: La guida completa alla risoluzione dei problemi
- 304 contro 316 rispetto all'acciaio inossidabile 316L: Quale dovresti scegliere per la lavorazione CNC?
- 17-4Lavorazione dell'acciaio inossidabile PH: Trattamento risolutivo, Lavorazioni di invecchiamento e finitura
- Guida alla finitura superficiale dell'acciaio inossidabile: Lucidatura, Spazzolatura, Sabbiatura, Passivazione, Elettrolucidatura & PVD
- Costo della lavorazione CNC dell'acciaio inossidabile & Guida alle quotazioni: 10 Fattori di costo e confronto tra fornitori

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.
