



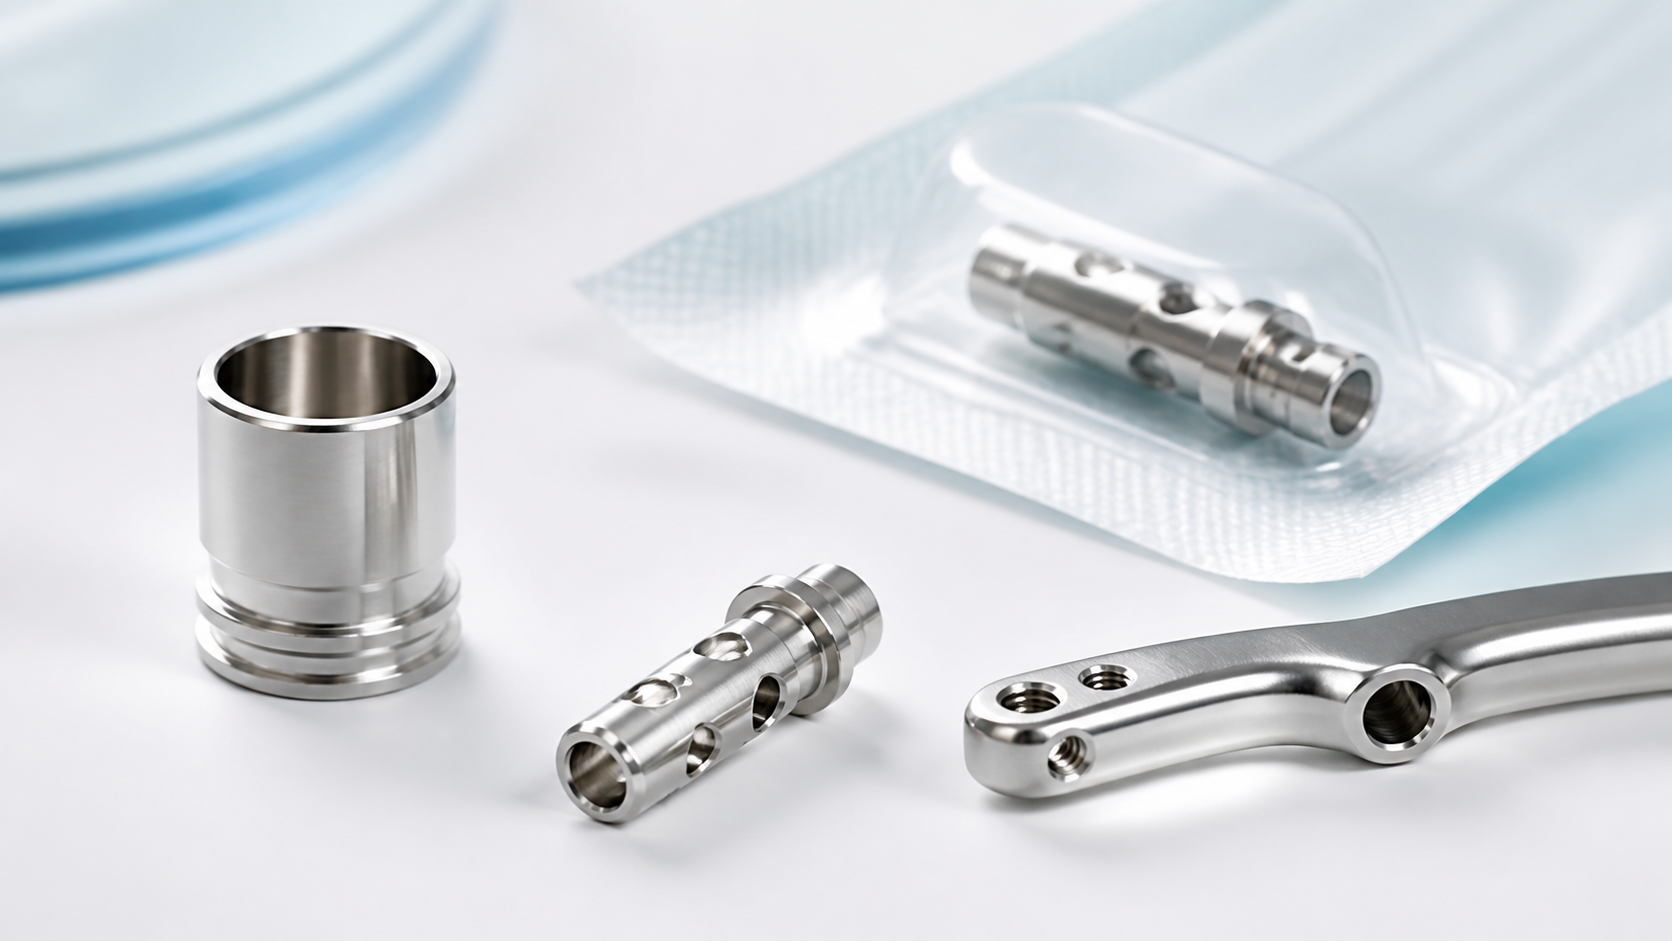
Medyczna obróbka części ze stali nierdzewnej: Czym różni się od części standardowych
Wymagania dotyczące obróbki medycznych części ze stali nierdzewnej są znacznie bardziej rygorystyczne niż w przypadku standardowych części przemysłowych. Części standardowe muszą spełniać wymagania dotyczące wymiarów i wyglądu, ale części medyczne często dodają biokompatybilność, kontrola zadziorów, niskie naprężenia szczątkowe, identyfikowalność, i wymagania dotyczące czystego opakowania. Problem na którymkolwiek z tych etapów może prowadzić do odrzucenia audytu klienta, opóźnione wydanie, lub przeróbka wsadowa.
Najczęściej stosowaną stalą nierdzewną w przemyśle medycznym jest stal 316L, ponieważ zapewnia silną równowagę odporności na korozję, biokompatybilność, i spawalność. W tym artykule wyjaśniono specjalne wymagania i praktyczne podejście JADE-CNC do obróbki medycznych części ze stali nierdzewnej w czterech obszarach: wybór materiału, Proces obróbki CNC, wykończenie powierzchni, i wsparcie w zakresie zgodności. Dla szerszej trasy obróbki CNC stali nierdzewnej, zobacz nasze Przewodnik po obróbce CNC ze stali nierdzewnej.
316L Wybór materiału na medyczne części ze stali nierdzewnej
Części mające kontakt z ciałem ludzkim muszą spełniać wymagania materiałowe i biokompatybilności określone na rysunku, specyfikacja, i droga regulacyjna. Stopień materiału, seria, MTR (Raport z testu materiału), liczba cieplna, a zapisy obróbki również muszą być identyfikowalne. 316Stal nierdzewna, z niską zawartością węgla (zazwyczaj <=0,03%), charakteryzuje się niższym ryzykiem korozji międzykrystalicznej po spawaniu, dobra odporność na korozję, i szerokie zastosowanie w implantach, narzędzia chirurgiczne, I urządzenie medyczne części kontaktowe. 304 może być stosowany do niektórych bezkontaktowych części medycznych, ale jego odporność na korozję i spawalność są niższe niż 316L, dlatego zwykle unika się tego w przypadku części mających kontakt z płynami ustrojowymi.
Różnica między gatunkiem medycznym 316L a przemysłowym 316L często polega na kontroli zanieczyszczeń i dokumentacji. Materiał klasy medycznej ma bardziej rygorystyczną kontrolę nad siarką, fosfor, i inne zanieczyszczenia, mniej wtrąceń niemetalicznych, i bardziej stabilne właściwości mechaniczne. Dla części krytycznych, certyfikaty materiałowe mogą wymagać odniesienia do ASTM F138/F139 lub zatwierdzonej przez klienta specyfikacji materiałowej.
Tworzywo | Części kontaktowe medyczne | Części medyczne bezdotykowe | Powód |
316L | Preferowane | Do przyjęcia | Odporność na korozję + biokompatybilność + dobra spawalność |
316 | Niezalecane | Do przyjęcia | Ryzyko korozji międzykrystalicznej po spawaniu |
304 | Niezalecane | Do przyjęcia | Niewystarczająca odporność na korozję, podatne na korozję w środowisku płynów ustrojowych |
17-4PH | Konkretne zastosowania | Do przyjęcia | Wysoka wytrzymałość, ale niższa odporność na korozję niż 316L |
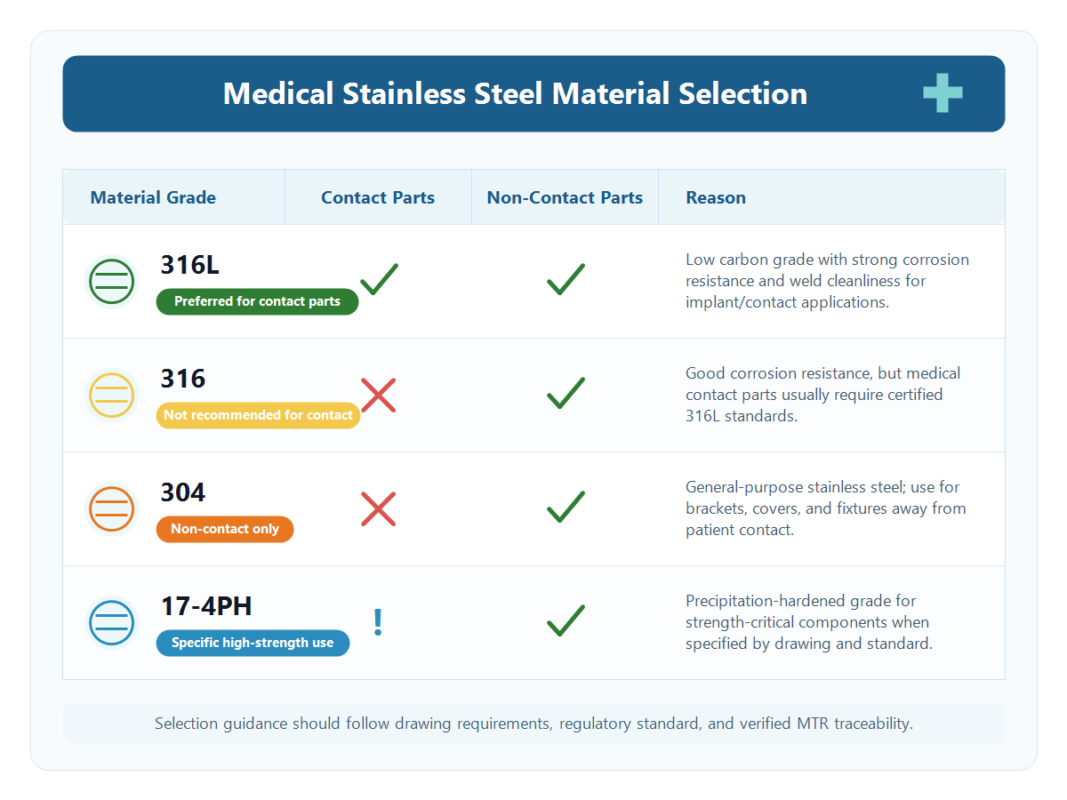
Gniazdo obrazu 1: Tabela referencyjna doboru materiałów medycznych ze stali nierdzewnej
Podstawy procesu obróbki CNC: Kontrola zadziorów, Niskie naprężenia i wysokie wykończenie powierzchni
Podstawowymi wymaganiami dotyczącymi obróbki części medycznych jest kontrola zadziorów, niskie naprężenia szczątkowe, i wysokie wykończenie powierzchni. Zadziory mogą odrywać się w środowisku medycznym i stwarzać ryzyko dla produktu. Dlatego, pęknięcia krawędzi, wyjścia z dziur, otwory krzyżowe, wątki, szczeliny, podczas planowania procesu należy uwzględnić ostre przejścia, następnie gratowane przy użyciu odpowiedniej kombinacji gratowania ręcznego, kontrolowane wykończenie mechaniczne, wykończenie wibracyjne, i czyszczenie ultradźwiękowe.
Naprężenia szczątkowe mogą powodować deformację części podczas późniejszej obróbki, wykończeniowy, sterylizacja, lub serwis, co jest szczególnie istotne w przypadku cienkościennych komponentów medycznych i części związanych z implantami. Podejście JADE-CNC polega na pozostawieniu wystarczającego naddatku po obróbce zgrubnej, przeprowadzić wyżarzanie odprężające po półwykończeniu, jeśli pozwala na to materiał i specyfikacja, i używaj małej głębokości skrawania ze stabilnym posuwem do obróbki wykańczającej, aby zmniejszyć naprężenia skrawania. W przypadku części cienkościennych stosuje się specjalne mocowania, które redukują odkształcenia mocowania.
Jeśli chodzi o wykończenie powierzchni, medyczne części kontaktowe często wymagają Ra 0,4um lub niższego, a niektóre części związane z implantami mogą wymagać Ra 0,1um lub niższego. Standardowa obróbka CNC może często osiągnąć około Ra 1,6um; wyższe wykończenia mogą wymagać precyzyjnego szlifowania, polerowanie, lub elektropolerowanie. JADE-CNC wybiera metodę obróbki i wykańczania podczas planowania procesu, tak aby wymagania dotyczące wykończenia nie zostały odkryte zbyt późno w produkcji.
Wykańczanie powierzchni medycznych części ze stali nierdzewnej: Pasywacja i elektropolerowanie
Wykańczanie powierzchni medycznych części ze stali nierdzewnej często wykorzystuje pasywację i elektropolerowanie podczas ciągnienia, funkcjonować, lub wymaga tego wymóg czystości. Pasywacja przywraca warstwę ochronną tlenku chromu na powierzchni, podczas gdy elektropolerowanie tworzy gładszą powierzchnię i może pomóc w usunięciu mikrozadziorów i wolnego żelaza. Powierzchnie elektropolerowane są gładsze niż powierzchnie polerowane mechanicznie i pozwalają uniknąć osadzania się cząstek, które mogą powstać w wyniku niekontrolowanego polerowania mechanicznego.
Elektropolerowanie zazwyczaj usuwa około 0,01-0,03 mm materiału, dlatego części o wysokiej precyzji wymagają naddatku. Do części spawanych, spoinę należy poddać obróbce przed elektropolerowaniem, aby upewnić się, że jest gładka, bez podcięć lub nadmiaru metalu spoiny; W przeciwnym razie, Po elektropolerowaniu na spoinie mogą pojawić się zagłębienia. W zależności od specyfikacji, JADE-CNC może obsługiwać kontrole ferrytu, kontrole odporności na korozję, lub inna weryfikacja jakości powierzchni po elektropolerowaniu.
Pasywacja jest często procesem końcowym, stosując pasywację kwasem cytrynowym, jeśli jest ona odpowiednia dla części i wymagań klienta. Po pasywacji, części płucze się oczyszczoną wodą w celu zmniejszenia pozostałości jonów. Części pasywowanych nie należy dotykać bezpośrednio ręką; używa się czystych rękawiczek, ponieważ sole i oleje z rąk mogą wpływać na warstwę pasywną.
Wsparcie zgodności: Możliwość śledzenia od materiału do gotowego produktu
Wymagania zgodności w branży medycznej przebiegają przez cały proces produkcyjny. Od strony materialnej, każda kontrolowana partia powinna posiadać Raport z Badania Materiałowego (MTR) zawierający liczbę cieplną, skład chemiczny, i właściwości mechaniczne. JADE-CNC może zweryfikować skład przychodzącego materiału za pomocą spektrometru, aby potwierdzić, że materiał odpowiada certyfikatowi.
Po stronie produkcyjnej, karta trasy obróbki dla sprzętu do dokumentacji części medycznych, kroki procesu, operatorzy, I kontrola wyniki operacji kontrolowanych. Procesy krytyczne, takie jak spawanie, elektropolerowanie, sprzątanie końcowe, i końcową kontrolę można poprzeć instrukcjami pracy i zapisami kontroli pierwszego artykułu.
Czyste opakowanie to ostateczna brama. Po czyszczeniu, części medyczne są czyszczone ultradźwiękowo i spłukiwane oczyszczoną wodą, wysuszony, i indywidualnie pakowane w torby papierowe VCI lub torby do pomieszczeń czystych, zgodnie z wymaganiami części. Zewnętrzne pudełko kartonowe jest oznaczone numerem części, seria, ilość, i data produkcji. Jeśli klienci mają specjalne wymagania dotyczące czystości, takie jak Klasa 1000 opakowanie do pomieszczeń czystych, JADE-CNC może sprawdzić wymagania w trakcie cytat.
Element zgodności | Wymóg | Nasze podejście |
Identyfikowalność materiałów | MTR + liczba cieplna | Weryfikacja spektrometrem dla każdej partii, certyfikaty dostarczane z towarami |
Dokumentacja procesu | Karta trasy + kontrola pierwszego artykułu | Sprzęt/parametry/personel rejestrowane dla każdego procesu |
Jakość powierzchni | Ra ≤0,4μm, bez zadziorów | Elektropolerowanie + kontrola wizualna każdego rysunku |
Czyste opakowanie | Pomieszczenie czyste / zapobiegający rdzy | Czyszczenie ultradźwiękowe + indywidualne opakowanie |
Certyfikacja systemu | ISO 13485 (jeśli klient tego wymaga) | ISO 9001, może wspierać audyty klientów |
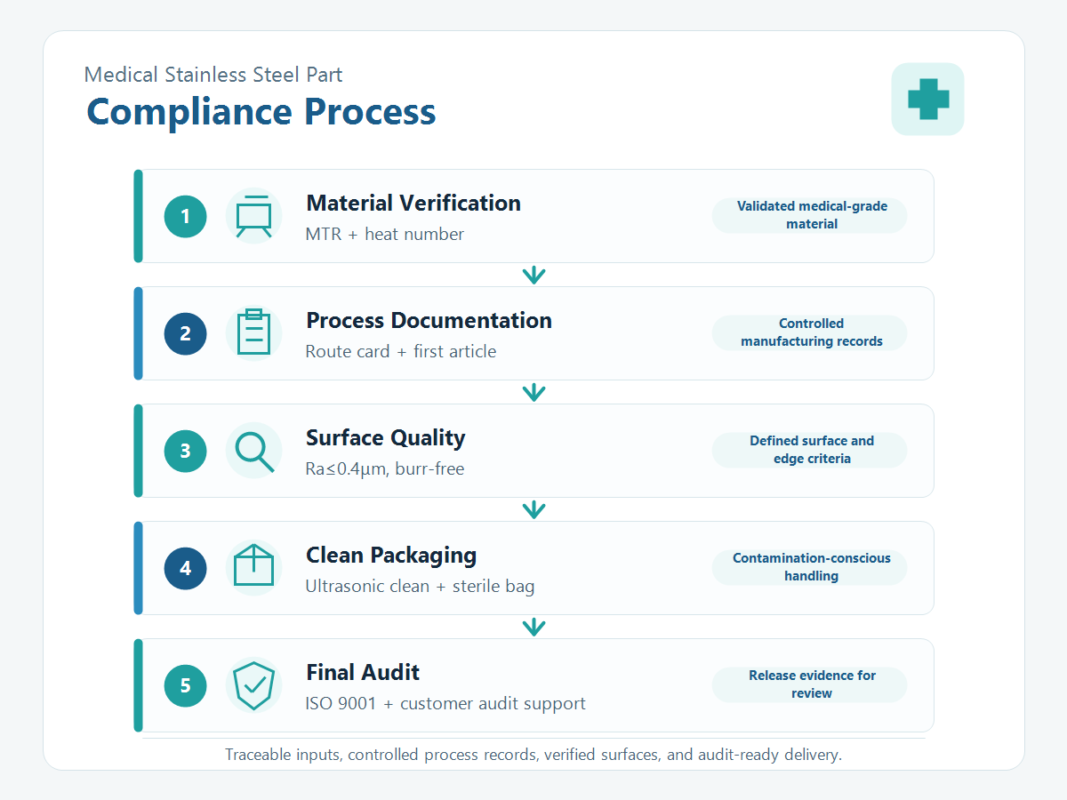
Gniazdo obrazu 2: Schemat przepływu procesu zgodności części medycznej
Typowe problemy i rozwiązania związane z obróbką medycznej stali nierdzewnej
Częstym problemem związanym z częściami medycznymi są odchyłki wymiarowe po elektropolerowaniu. Często przyczyną jest niezarezerwowanie naddatku na elektropolerowanie lub zbyt długi czas polerowania prowadzący do nadmiernego usunięcia. Podejście JADE-CNC polega na obliczaniu usuwania podczas planowania procesu, w razie potrzeby zastosuj ochronę maskującą na współpracujących powierzchniach, i wykonać kontrolę CMM po polerowaniu zgodnie z rysunkiem.
Innym częstym problemem jest korozja spoiny po spawaniu. Przyczyną może być użycie niewłaściwego drutu elektrodowego, takie jak ER308 dla 316L, lub brak pasywacji po spawaniu. Do spawanych części medycznych 316L, JADE-CNC kontroluje wybór drutu elektrodowego, czyszczenie po spawaniu, pasywacja, i testy penetracyjne krytycznych spoin, jeśli jest to wymagane.
Częstym problemem jest także nieprzestrzeganie zasad czystości, często spowodowane niepełnym czyszczeniem lub kurzem w środowisku pakowania. JADE-CNC wykorzystuje kontrolowaną metodę czyszczenia, taką jak czyszczenie ultradźwiękowe, płukanie wodą oczyszczoną, i czyszczenie alkoholem, jeśli to konieczne, następnie pakuje części na czystym stole i wspiera kontrolę cząstek, jeśli jest to określone.
O JADE-CNC
JADE-CNC specjalizuje się w precyzyjnej obróbce części ze stali nierdzewnej, z obróbką pięcioosiową, obróbka złożona tokarsko-frezarska, precyzyjny sprzęt do szlifowania, ISO 9001 orzecznictwo, i kompleksowe usługi od obróbki skrawaniem i spawania po wykończenie powierzchni i kontrolę. Przychodzący materiał można zweryfikować za pomocą spektrometru, z samokontrolą oraz dedykowaną inspekcją na kluczowych etapach procesu, pomagając kontrolować czas realizacji, jakość, i spójność partii.
Wyślij swój rysunek, Model CAD, specyfikacja materiału, wymagania dotyczące wykończenia powierzchni, wymóg czystości, norma inspekcji, oraz ilość partii do oceny procesu i wyceny, zazwyczaj w obrębie 24 godziny.
Powiązane artykuły ze stali nierdzewnej
– 304 vs 316 w porównaniu ze stalą nierdzewną 316L: Który wybrać do obróbki CNC?

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.
