



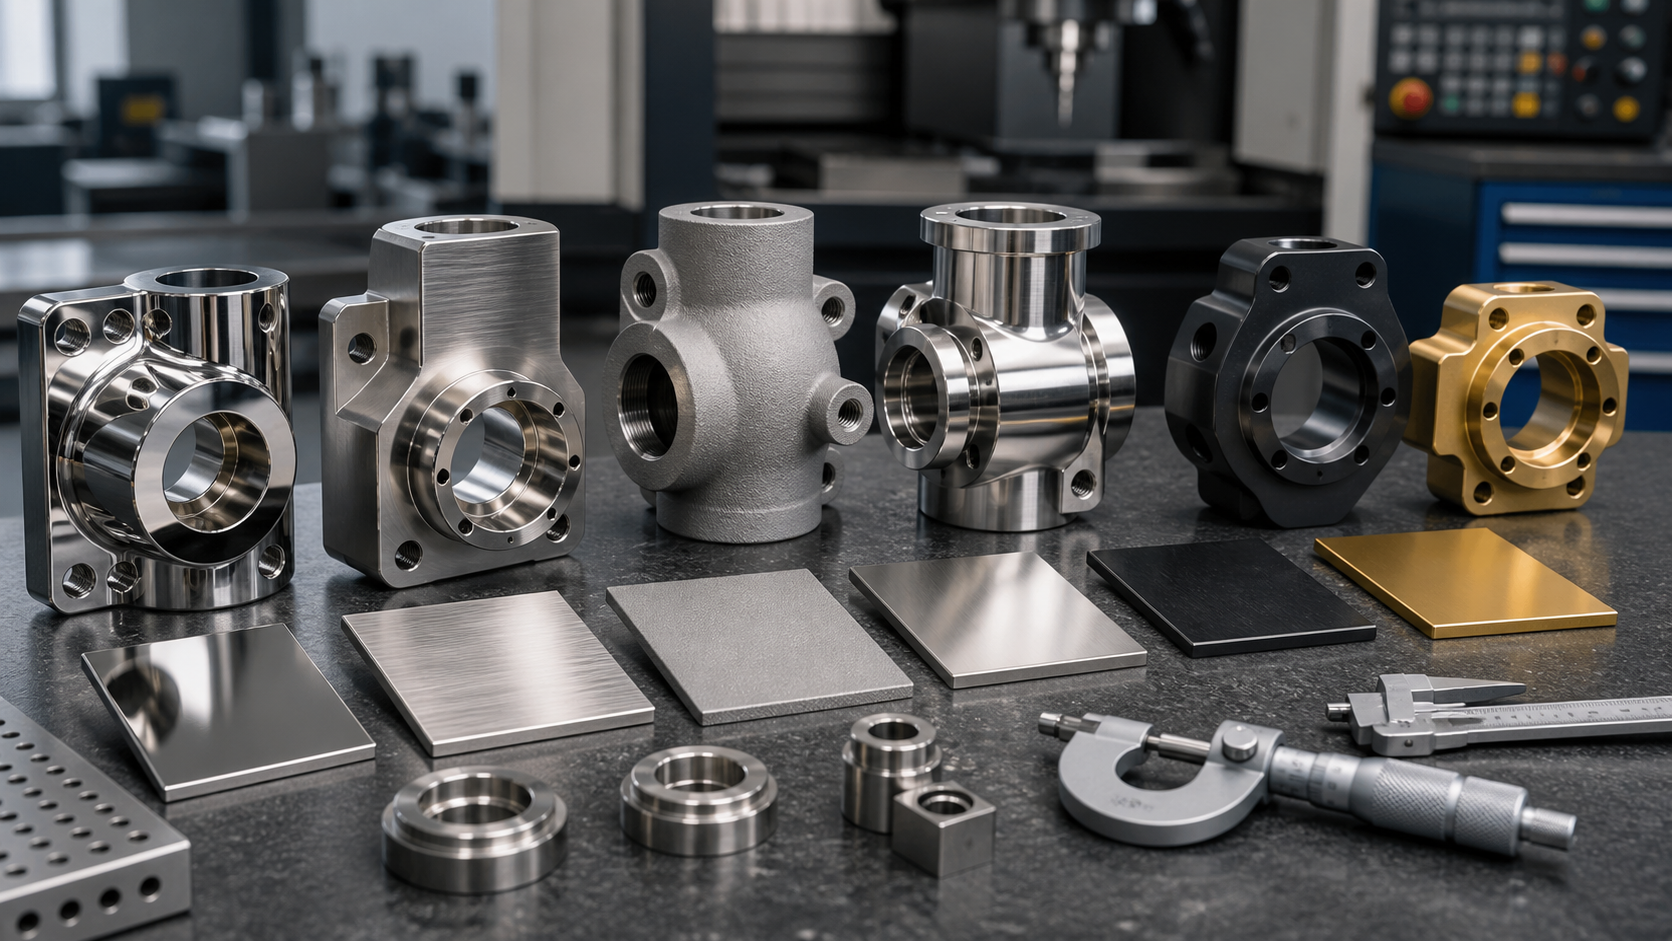
Paslanmaz çelik parçaların yüzey bitirme işlemi son kozmetik adım değildir; CNC işleme hizmeti. Pek çok projede boyutlar denetimden geçtikten sonra yeniden çalışma yapılması gerekir, işleme merkezinin hassasiyeti olmadığı için değil, ama alet işaretleri nedeniyle, çapaklar, temizlik kalıntısı, pasivasyon, elektro parlatma, Süreç planlaması sırasında son boyutsal değişiklikler birlikte düşünülmemiştir.. Tıbbi için, gıda makineleri, akışkan valf gövdeleri, görünüm parçaları, ve birleştirilmiş bileşenler, yüzey bitirme işlemi korozyon riskini doğrudan etkiler, temizlik doğrulaması, montaj boşluğu, ve parti tutarlılığı.
JADE-CNC proje incelemelerinde, yüzey gereksinimleri malzeme kalitesiyle birlikte onaylanır, işleme ödeneği, fikstür yöntemi, ve muayene öğeleri. Amaç basit: bunu keşfetmek için parçanın işlenmesini beklemeyin “bu Ra değerine ulaşılamıyor,” “bu delik açıklığı elektro-parlatmadan sonra genişledi,” veya “Patlatma sonrasında kritik yüzeyin yeniden maskelenmesi gerekir.”
Birinci, Yüzey Kaplamanın Hangi Sorunu Çözdüğünü Tanımlayın
Müşteriler genellikle gereksinimleri şu şekilde tanımlar: “biraz daha parlak,” “paslanmamalı,” “gıda denetiminden geçmeli,” veya “yüzeyde alet izi yok.” Mühendislik açısından, bu açıklamaların üretilebilir ve denetlenebilir gereksinimlere bölünmesi gerekir: görünüm derecesi, pürüzlülük aralığı, korozyon direnci gereksinimleri, parçanın tıbbi uygulamalarda mı yoksa gıdayla temas eden uygulamalarda mı kullanıldığı, kaynak sonrası işleme gerek olup olmadığı, hangi boyutlar işlevsel boyutlardır, ve hangi alanlardan malzemenin çıkarılmaması gerektiği.
Ortak Sorun | İşleme & Kararın Bitirilmesi | Ortak Risk |
Yüzeyde alet izleri veya gevezelik | İşlemenin bitirilip bitirilmediğini onaylayın, bileme, veya cilalama gerekli - bunu örtbas etmek için yalnızca son işlemlere güvenmeyin | Parlatma derin çatırtı izlerini güvenilir bir şekilde onaramaz; toplu görünüm tutarsız olacak |
Paslanmaya eğilimli parça | Malzemeyi doğrulayın, işleme kirliliği, temizlik, pasivasyon, veya elektro-parlatma rotası | Demir talaşı kirliliği ve kaynak ısısından etkilenen bölgeler, yüzeyde bile pas lekelerine neden olabilir. 304/316 |
Dar boyutlar | Çizimde ön işlem ve işlem sonrası boyutları ayırt edin | Elektro parlatma, patlatma, ve PVD ön işleminin tümü kenarları ve delik açıklıklarını değiştirebilir |
Tıbbi veya gıda uygulamaları | Pasivasyonu onaylayın, elektro parlatma, temiz ambalaj, ve belge gereksinimleri | Yalnızca görünüşe yönelik işlem, temizlik ve izlenebilirlik yönetiminin yerini alamaz |
Yaygın olarak kullanılan altı paslanmaz çelik yüzey bitirme işlemi vardır: mekanik parlatma, fırçalama, boncuk patlatma, pasivasyon, elektro parlatma, ve PVD kaplama. Her birinin farklı prensibi var, etki, maliyet, ve uygun uygulama. Bu kılavuz altı işlemin tamamını ayrıntılı olarak açıklamaktadır, seçim rehberliği ve pratik hususlar sağlar, ve sipariş vermeden önce doğru süreci seçmenize yardımcı olur.
Bir Bakışta Altı Süreç: Farklılıkları Tek Tabloda Karşılaştırın
Süreç ayrıntılarından önce net bir başlangıç noktası vermek için altı sürecin tamamının temel parametrelerini yan yana koyan bir genel bakış tablosuyla başlayın..
İşlem | Prensip | Yüzey Etkisi | Korozyon İyileştirmesi | Malzeme Kaldırma | Göreli Maliyet |
Mekanik Parlatma | Mekanik sürtünme yüzey düzensizliklerini ortadan kaldırır | Ayna/saten kaplama, parlak | Orta (kusur katmanını kaldırır) | 0.01–0,05 mm | Düşük-Orta |
Fırçalama | Kemer/fırça yönlü doku oluşturur | Düz/rastgele tahıl, mat | Düşük | 0.005–0,02 mm | Düşük |
Boncuk Patlatma | Yüzeyde yüksek basınçlı aşındırıcı etki | Düzgün mat, kaba | Düşük | 0.005–0,01 mm | Düşük |
Pasivasyon | Kimyasal işlem pasif film oluşumunu destekler | Görünüm esas olarak değişmedi | Yüksek (kimyasal dönüşüm) | Neredeyse hiçbiri | Düşük |
Elektro parlatma | Elektrokimyasal çözünme yüzeydeki pikleri ortadan kaldırır | Ultra pürüzsüz ayna, yüksek parlaklık | Yüksek (kaldırma + pasivasyon) | 0.01–0,03 mm | Orta-Yüksek |
PVD Kaplama | Seramik kaplamanın fiziksel buhar birikmesi | Altın / siyah / tunç vb. | Yüksek (kaplama koruması) | Kaplama 1–3μm | Yüksek |
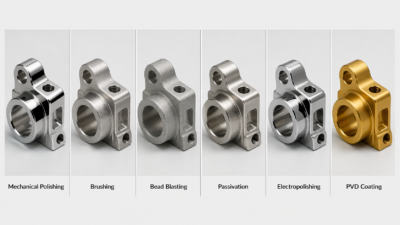
Altı Süreç Ayrıntılı Olarak Açıklandı
Mekanik Parlatma
Mekanik parlatma en geleneksel ve yaygın olarak kullanılan yüzey bitirme yöntemidir.. Taşlama taşları, aşındırıcı bantlar, ve kumaş tekerlekler, mekanik sürtünme yoluyla alet izlerini ve yüzey düzensizliklerini aşamalı olarak giderir, sonuçta bir ayna veya saten kaplama elde etmek. Parlatma dereceleri kaba parlatmadan değişir (Ra 1,6μm) ince parlatma için (Ra 0,2μm) ayna kaplamak için (Ra 0,05μm) - not ne kadar yüksek olursa, işçilik maliyeti ne kadar yüksek olursa.
Mekanik cilalamanın avantajı çok yönlülüğüdür; birçok paslanmaz çelik parça cilalanabilir, ve maliyetler nispeten kontrol edilebilir. Dezavantajları ise karmaşık boşluklara ve derin delik içlerine ulaşılamamasıdır., elle cilalamanın tutarlılığı zayıf, ve büyük partilerde kalite gözle görülür şekilde dalgalanıyor. Ek olarak, parlatma az miktarda malzemeyi temizler (0.01–0,05 mm), bu nedenle yüksek hassasiyetli parçalar parlatma payı gerektirir.
pratikte, mekanik parlatma genellikle parçaların görünümü için kullanılır, dekoratif bileşenler, ve gıda ekipmanlarının temas yüzeyleri. Fakat, tıbbi ve yüksek temizliğe sahip parçalar için, Mekanik parlatma tek başına yeterli olmayabilir; genellikle elektro-parlatma veya pasifleştirme ile birleştirilir.
Fırçalama
Fırçalama, yüzeyde yönlü dokular oluşturmak için aşındırıcı bantlar veya fırçalama makineleri kullanır. Yaygın desenler arasında düz damarlar bulunur (saç çizgisi) ve rastgele tahıl (kar tanesi). Fırçalanmış yüzeyler mat bir dokuya sahiptir, düzgün tane, ve rafine bir his. Ayna kaplamalara göre çizilmeye karşı daha dayanıklıdırlar, ve küçük çizikler daha az görünür.
Fırçalama düşük maliyetli ve etkilidir, büyük düz paneller ve basit kavisli yüzeyler için uygundur. Fakat, fırça tanesinin yönlülüğü vardır, bu nedenle tasarım sırasında tane yönünün parça geometrisi ile koordine edilmesi gerekir. kaynaklı parçalar ve karmaşık kavisli yüzeylerin fırçalanması zordur, ve tahıl süreksiz hale gelebilir. Fırçalanmış yüzey pürüzlülüğü tipik olarak Ra 0,4–1,6μm'dir, sınırlı korozyon iyileştirmesi ile — aşındırıcı ortamlarda pasivasyon önerilir.
Tüketici elektroniği muhafazaları, mimari dekoratif paneller, ve mutfak eşyası panelleri fırçalama için en yaygın uygulamalardır. İkisi birden 304 Ve 316 fırçalamaya uygundur, sonuçlarda minimum farkla.
Boncuk Patlatma
Boncuk püskürtme, cam boncukları itmek için basınçlı hava kullanır, seramik boncuk, veya parça yüzeyine yüksek hızda alüminyum oksit, darbe yoluyla düzgün, mat, pürüzlü bir yüzey oluşturma. Püskürtülmüş yüzeyler yönsüzdür ve düzgün bir dokuya sahiptir, hafif işleme izlerinin ve küçük yüzey değişikliklerinin görünürlüğünü azaltır. En düşük maliyetli yüzey bitirme yöntemlerinden biridir.
Temel parametreler aşındırıcı tipi ve tane büyüklüğüdür. Cam boncuk patlatma ince bir sonuç üretir, yumuşak yüzey; seramik boncuklar daha kaba bir dokuya sahip daha serttir; alüminyum oksit en pürüzlü yüzeyi üretir ancak güçlü yapışma özelliğine sahiptir, sonraki boyama veya yapıştırma için temel olarak uygundur. Malzeme kaldırma minimum düzeydedir (0.005–0,01 mm), ihmal edilebilir boyutsal etkiye sahip, ancak ince duvarlı parçalar patlatma basıncından kaynaklanan deformasyona dikkat edilmesini gerektirir.
Patlatma genellikle dahili mekanik parçalar için kullanılır., demirbaşlar, ekipman muhafazaları, ve daha sonraki boyama veya yapıştırma işlemleri için temel işlem olarak. Kumlanmış yüzeyler yüksek pürüzlülüğe sahiptir ve kirletici madde biriktirme eğilimindedir, elektro-parlatma veya pasivasyon yapılmadığı sürece bunları gıda veya tıbbi temas yüzeyleri için uygunsuz hale getirir.
Pasivasyon
Pasivasyon, paslanmaz çelik parçaları nitrik asit veya sitrik asit çözeltisine batıran kimyasal bir işlemdir., serbest demiri ve kirletici maddeleri yüzeyden uzaklaştırır ve yoğun bir krom oksit pasif filminin oluşumunu teşvik eder. Bu pasif film, paslanmaz çeliğin temel nedenidir. “paslanmaz” — işleme sırasında yüzey kromu hasar gördüğünde veya kirlendiğinde, Pasivasyon korozyon direncini geri kazandırır.
Pasivasyon görünümü veya boyutları değiştirmez, düşük maliyetlidir, ve genellikle paslanmaz çelik CNC parçaları (özellikle kaynaklı parçalar veya korozyona maruz kalan parçalar) için değerlendirmeye değerdir. Pasifleştirilmiş parçalar daha iyi korozyon direnci gösterir, ancak pasif film çok incedir (nano ölçekli) ve mekanik sürtünme nedeniyle hasar görebilir. Öyleyse, Pasivasyon genellikle son işlemdir, veya diğer bitirme yöntemleriyle birlikte kullanılır.
Pasivasyon genellikle tıbbi amaçlar için belirtilir., yiyecek, deniz, ve korozyona duyarlı paslanmaz çelik parçalar, ancak son gereksinim çizimden gelmelidir, standart, veya hizmet ortamı. Sitrik asit pasivasyonu daha çevre dostudur ve gıda ve tıp endüstrileri için uygundur, nitrik asit pasivasyonu daha stabil sonuçlar sunar ve endüstriyel uygulamalarda daha yaygın olarak kullanılır..
Elektro parlatma
Elektro-parlatma şu şekilde anlaşılabilir: “ters elektrokaplama” — parça, bir elektrolit çözeltisinde anot görevi görür, ve akım uygulandığında, mikroskobik yüzey tepe noktaları tercihen çözünmüştür, ultra pürüzsüz bir ayna kaplaması elde etmek. Mekanik cilalamanın aksine, elektro-parlatma kimyasal çözünmedir; mekanik stres veya deformasyon yaratmaz, ve karmaşık boşlukları eşit şekilde tedavi edebilir, derin delikler, ve ince boşluklar.
Elektro-parlatmanın pratik avantajları şunları içerir:: yüzey pürüzlülüğü Ra 0,1–0,4μm'ye ulaşabilir, mekanik cilalamaya göre daha pürüzsüz; aynı anda serbest demiri ve kirletici maddeleri ortadan kaldırır, pasifleştirme etkisi sağlamak; çapaksız ve stressizdir, tek başına pasivasyona göre daha iyi korozyon direncine sahiptir. Takaslar arasında daha yüksek maliyet ve tipik olarak 0,01-0,03 mm'lik malzeme çıkarılması yer alır (yüksek hassasiyetli parçalar için pay hesaplaması gerektiren), ve paslanmaz çelik kalitesine göre değişen sonuçlar — 316/316L genellikle daha iyi sonuçlar verir 304.
Elektro-parlatma genellikle yüksek temizliğe sahip sıvı bileşenler için kullanılır, yiyecek ve içecek borusunun iç kısımları, yarı iletken ekipman, ve spesifikasyonun gerektirdiği seçilmiş tıbbi bileşenler. Kaynaklı parçalar için, elektro-parlatmadan önce kaynağın pürüzsüz olduğundan emin olun, aksi takdirde kaynakta aşırı cilalama veya az cilalama meydana gelebilir.
Tıbbi paslanmaz çelik parçalar ve gıda makineleri paslanmaz çelik parçaları her zaman elektro-parlatma gerektirmez. Yargılamanın gerçek temeli çizimdir, özellikler, iletişim ortamı, temizleme yöntemi, ve denetim gereksinimleri. Daha fazla tıbbi senaryo için, başvurmak Tıbbi Paslanmaz Çelik Parça İşleme; gıda makine yapıları için, başvurmak Gıda Makineleri Paslanmaz Çelik İşleme.
PVD Kaplama
PVD (Fiziksel Buhar Birikimi) Titanyum veya krom gibi metalleri vakum ortamında iyonize ederek parça yüzeyine biriktirir, 1–3μm kalınlığında seramik kaplama oluşturma. Yaygın renkler arasında altın bulunur (Kalay), siyah (DLC), tunç (TiCN), ve mavi. PVD kaplamalar yüksek sertlik sağlayabilir, aşınma direnci, kontrollü renk, alt katman ve ön işlem uygun olduğunda ek yüzey koruması.
PVD kaplamanın maliyeti yüksektir ve sıkı ön işlem gereksinimleri vardır; kaplamadan önce yüzeyin pürüzsüz ve düzgün olması gerekir, tipik olarak önce mekanik cilalama veya fırçalama gerektirir, aksi takdirde altta yatan kusurlar kaplamanın içinden görünecektir. Kaplama kalınlığı yalnızca 1–3μm'dir ve boyutsal doğruluğu etkilemez, ancak karmaşık parçalar için maskeleme ve fikstür tasarımı kaplamanın bütünlüğünü etkileyebilir, iç deliklerde ve derin oluklarda potansiyel olarak daha ince kaplamalar bulunur.
PVD genellikle üst düzey dekoratif parçalar için kullanılır, vakaları izle, kesme aletleri, kalıp bileşenleri, ve hem aşınma direnci hem de dekorasyon gerektiren uygulamalar. İkisi birden 304 Ve 316 Temizlik sırasında PVD kaplamaya uygun olabilir, aktivasyon, maskeleme, ve fikstür tasarımı kontrol edilir.
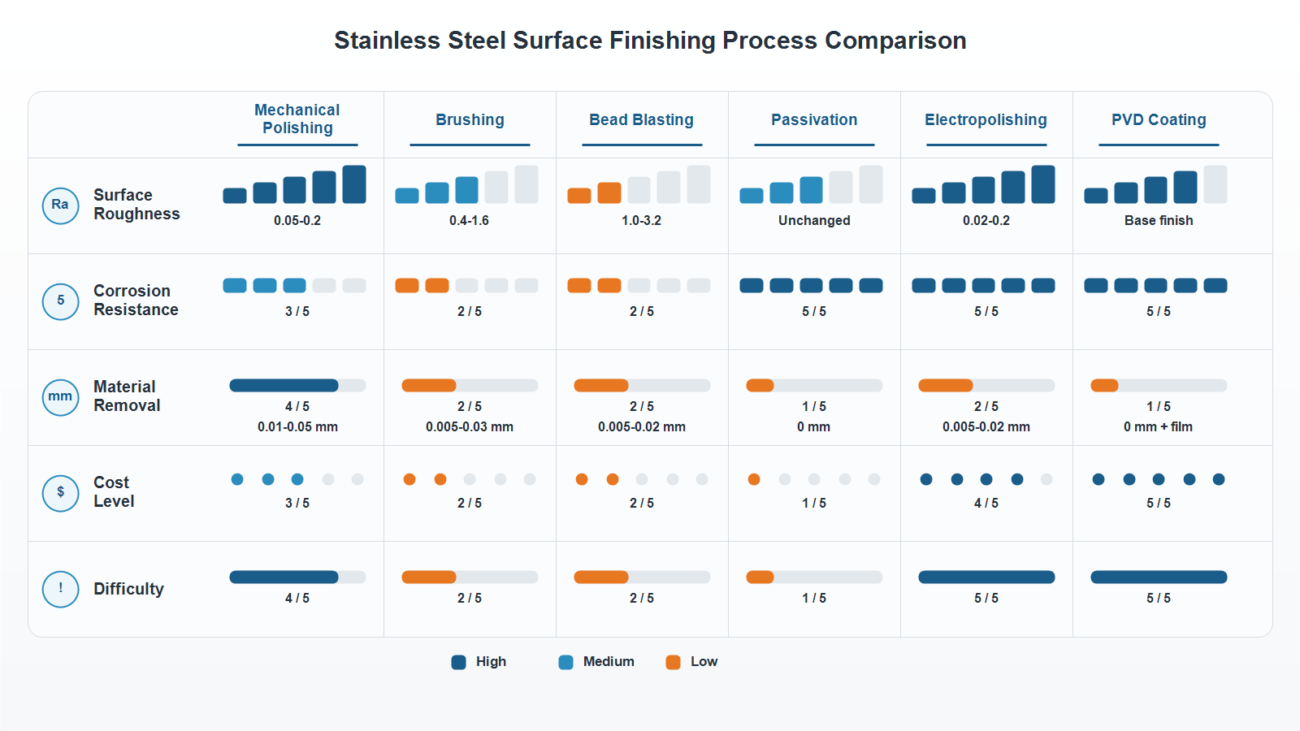
Resim yuvası 2: Altı prosesli parametre karşılaştırması (infografik olarak tasarlanabilir)
Proses Kombinasyonları: Bir İşlem Yeterli Olmadığında
Üretimde, bir sonlandırma işlemi çoğu zaman her işlevi karşılayamaz, kozmetik, ve korozyon gereksinimi. İşte en yaygın kombinasyon yaklaşımları.
Kaynaklı parçalar için standart akış: Kaynak → Kaynak kaplama → Mekanik parlatma → Pasivasyon. Kaynak, paslanmaz çelik pasif filmi tahrip eder, ve kaynağın yakınında oksidasyonda renk değişikliği görünüyor — etkilenen alanın normalde ilk önce kaynak işlemine veya temizliğe ihtiyacı var, Korozyona karşı direnç gerektiğinde pasivasyon yapılır. Gıda ve medikal sektörü kaynaklı borular için, İç kısmın pürüzsüz ve ölü köşelerden arınmış olmasını sağlamak için elektro-parlatma da belirtilebilir..
Yüksek korozyon direnci ve yüksek görünüm kalitesi gerektiren parçalar için, kombinasyon “Mekanik parlatma → Elektro-parlatma → Pasivasyon” yaygın olarak kullanılır. Mekanik parlatma, büyük alet izlerini ve kusurlarını ortadan kaldırır, elektro-parlatma ultra pürüzsüz bir yüzey elde eder, ve pasivasyon nihai korumayı sağlar. Bu kombinasyonun maliyeti daha fazla, ancak tıbbi açıdan uygun olabilir, deniz, ve spesifikasyonun desteklediği durumlarda korozyona duyarlı ekipmanlar.
Dekoratif parçalar yaygın olarak kullanılır “Fırçalama/Püskürtme → PVD kaplama”. Taban katmanı doku oluşturmak için fırçalanır veya püskürtülür, ve PVD, doku üzerine bir kaplama bırakarak dokuyu korurken renk ve aşınma direnci ekler. PVD öncesi temel tedavinin kalitesinin doğrudan nihai görünümü belirlediğini unutmayın..
Maliyete duyarlı genel parçalar için, “Mekanik parlatma/Fırçalama → Pasivasyon” yeterli. Görünüm gereksinimleri karşılıyor, Pasivasyon korozyon direncini geri kazandırır, ve maliyet en aza indirilir.
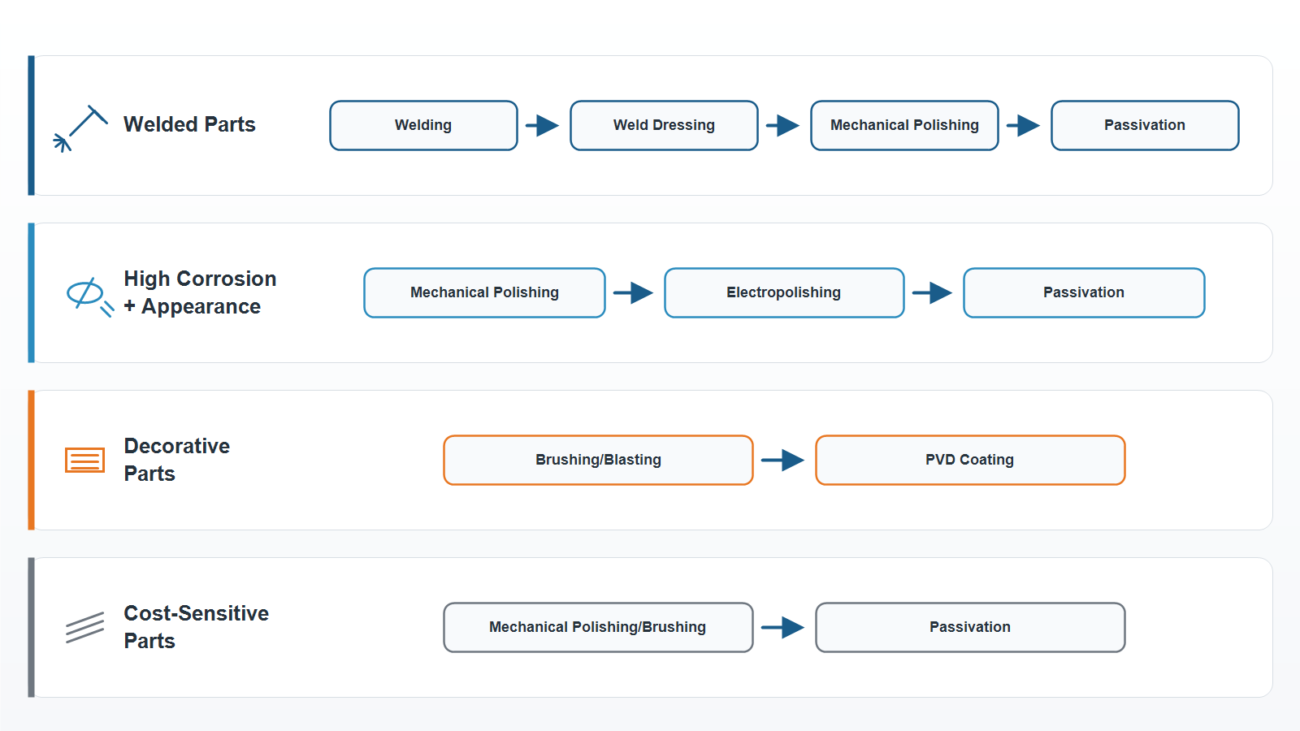
Resim yuvası 3: Ortak süreç kombinasyonu akış şeması (4 tipik kombinasyon yolları)
Seçim Kılavuzu: Uygulamaya Göre Süreci Seçin
Altı işlemin her birinin uygun uygulamaları vardır. Şüphelendiğinde, aşağıdaki rehberliği kullanın.
Başvuru | Önerilen Süreç | Sebep |
Genel görünüm/dekoratif parçalar | Mekanik parlatma veya Fırçalama | Düşük maliyet, görünüm gereksinimleri karşılıyor |
Üst düzey dekoratif parçalar/saatler/aletler | PVD kaplama (cilalı/fırçalanmış taban) | Aşınma direnci + renk kontrolü + tutarlı görünüm |
Gıda ekipmanı temas yüzeyleri | Mekanik parlatma + Pasivasyon | Düz + korozyona dayanıklı, gıdaya uygun |
Yemek borusunun iç kısımları/yüksek temizlik | Elektro parlatma + Pasivasyon | Ultra pürüzsüz, ölü köşe yok, temizlenmesi kolay |
Tıbbi implantlar/cerrahi aletler | Elektro parlatma + Pasivasyon | Temizlenebilir + korozyona dayanıklı + çapak kontrollü |
Denizcilik ekipmanları/kimyasal parçalar | Pasivasyon veya Elektropolisaj | Korozyona dayanıklılık önceliği, ikincil görünüm |
Dahili mekanik parçalar/fikstürler | Boncuk patlatma | En düşük maliyet, alet izlerini gizler |
Kaynaklı yapısal parçalar | Kaynak pansuman + Pasivasyon | Kaynak bölgesinin korozyon direncini geri kazandırır |
Daha sonra boyama/bağlama gerektiren parçalar | Boncuk patlatma | Pürüzlü yüzey yapışmayı artırır |
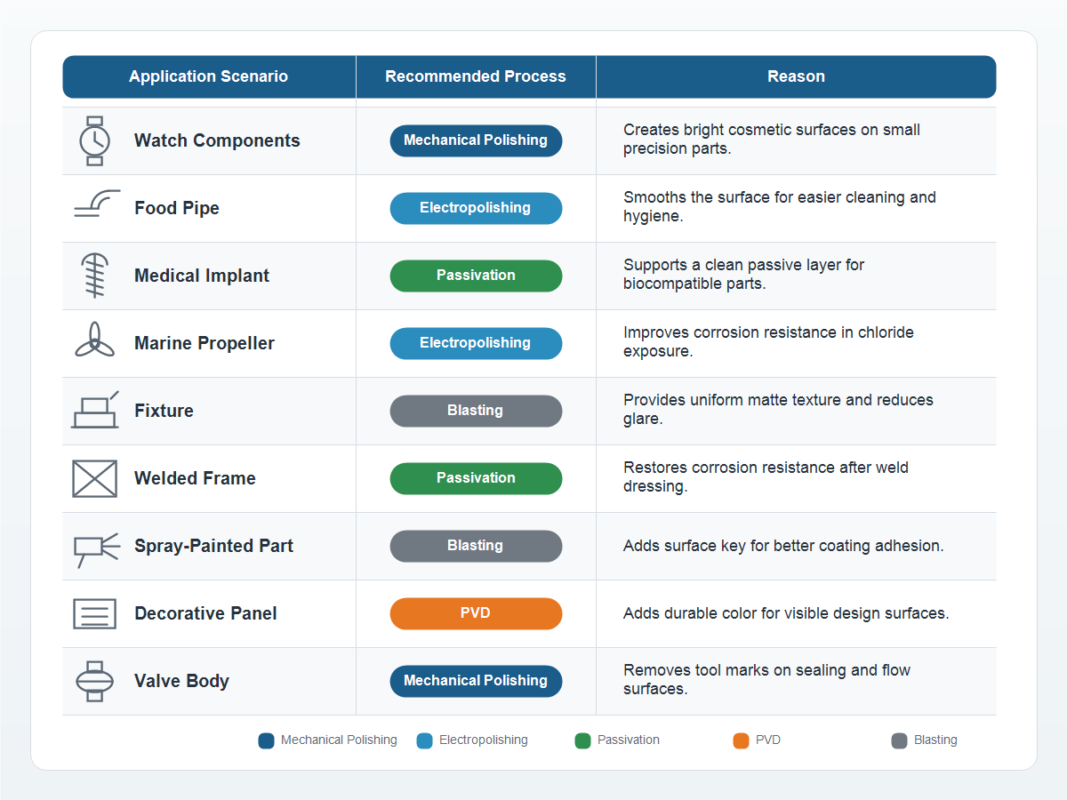
Resim yuvası 4: Uygulama tarafından önerilen süreç referans tablosu
JADE-CNC Yüzey İşlemini Nasıl Ele Alır?
JADE-CNC beş eksenli işlemeyi yönetebilir, torna-freze işleme, çapak alma, temizlik, pasivasyon, elektro parlatma, PVD, son boyut muayenesi, ve paketleme gereksinimleri tek bir üretim planında. Yurtdışı müşteriler için, Bu tek adımlı yaklaşım, birden fazla mağaza arasındaki devir sorunlarını ve belirsiz sorumluluk sınırlarını azaltır, teslim süresi üzerindeki kontrolü de geliştirirken, toplu tutarlılık, ve hurda riski.
Çözüm
Yüzey bitirme seçimi parça fonksiyonuyla birlikte değerlendirilmelidir, malzeme, işleme işaretleri, temizlik gereksinimleri, boyutsal risk, ve son muayene yöntemi. 3D/2D çizimlerinizi gönderin, malzeme kalitesi, hedef pürüzlülüğü, görünüm gereksinimleri, iletişim ortamı, kritik boyutlar, ve yıllık hacim. JADE-CNC, uygun CNC işleme ve yüzey bitirme rotasının değerlendirilmesine yardımcı olabilir.
İlgili Paslanmaz Çelik Makaleler
- Paslanmaz Çelik CNC İşleme: Eksiksiz Sorun Çözme Kılavuzu
- Tıbbi Paslanmaz Çelik Parça İşleme: 316L Malzeme, Süreç ve Uyumluluk Gereksinimleri
- Gıda Makineleri Paslanmaz Çelik İşleme: Sıhhi Sınıf Malzeme, Kaynak ve Yüzey İşlemi
- CNC İşlenmiş Parçalar için Paslanmaz Çelik Kaynak: TIG, Lazer Kaynak ve Distorsiyon Kontrolü
- Paslanmaz Çelik CNC İşleme Sorunları & Çözümler: Yerleşik Kenar, Takım Aşınması, Kırık Matkaplar & gevezelik

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
