



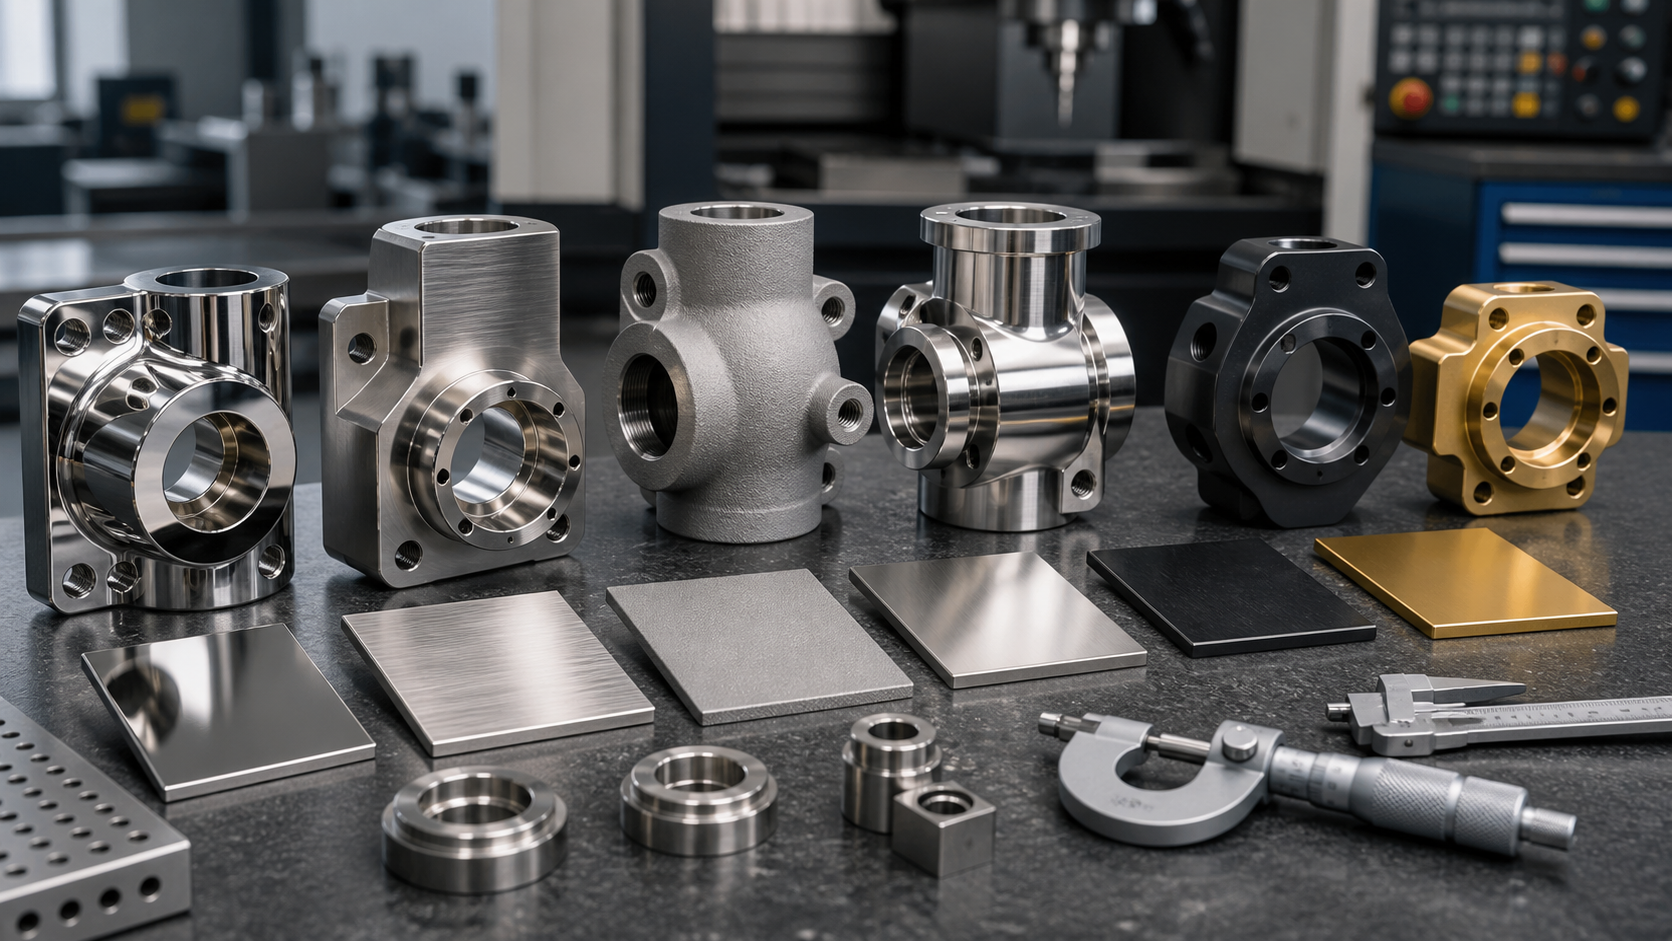
El acabado superficial de piezas de acero inoxidable no es un paso cosmético final, es parte del servicio de mecanizado cnc. Muchos proyectos requieren retrabajo después de que las dimensiones ya hayan pasado la inspección., no porque el centro de mecanizado carezca de precisión, pero porque las marcas de herramientas, rebabas, residuos de limpieza, pasivación, electropulido, y los cambios dimensionales finales no se consideraron juntos durante la planificación del proceso. Para medico, maquinaria alimentaria, cuerpos de válvulas de fluido, partes de apariencia, y componentes ensamblados, El acabado de la superficie afecta directamente al riesgo de corrosión., validación de limpieza, espacio libre de montaje, y consistencia del lote.
En revisiones de proyectos JADE-CNC, Los requisitos de la superficie se confirman junto con el grado del material., margen de mecanizado, método de fijación, y elementos de inspección. El propósito es simple: No espere hasta que la pieza haya sido mecanizada para descubrir que “este valor Ra no se puede alcanzar,” “Esta abertura del agujero se agrandó después del electropulido.,” o “la superficie crítica necesita volver a enmascararse después de la voladura.”
Primero, Defina qué problema resuelve el acabado superficial
Los clientes suelen describir los requisitos como “un poco más brillante,” “no debe oxidarse,” “debe pasar la auditoría alimentaria,” o “sin marcas de herramientas en la superficie.” En términos de ingeniería, Estas descripciones deben dividirse en requisitos de fabricación e inspeccionables.: grado de apariencia, rango de rugosidad, requisitos de resistencia a la corrosión, si la pieza se utiliza en aplicaciones médicas o de contacto con alimentos, si es necesario un tratamiento posterior a la soldadura, qué dimensiones son dimensiones funcionales, y en qué áreas no se debe eliminar material.
Problema común | Mecanizado & Juicio Final | Riesgo común |
Marcas de herramientas o vibraciones en la superficie. | Confirmar si termina el mecanizado, molienda, o es necesario pulir; no confíe únicamente en el posprocesamiento para cubrirlo | El pulido no puede reparar de manera confiable las marcas de vibración profundas; la apariencia del lote será inconsistente |
Pieza propensa a oxidarse | Verificar material, contaminación del mecanizado, limpieza, pasivación, o ruta de electropulido | La contaminación por virutas de hierro y las zonas afectadas por el calor de la soldadura pueden causar manchas de óxido incluso en 304/316 |
Dimensiones estrechas | Distinga las dimensiones de pretratamiento y postratamiento en el dibujo. | electropulido, voladura, y el pretratamiento PVD pueden alterar los bordes y las aberturas de los orificios. |
Aplicaciones médicas o alimentarias | Confirmar pasivación, electropulido, embalaje limpio, y requisitos de documentación | El tratamiento únicamente de la apariencia no puede sustituir la gestión de la limpieza y la trazabilidad |
Hay seis procesos de acabado de superficies de acero inoxidable comúnmente utilizados.: pulido mecanico, cepillado, voladura de cuentas, pasivación, electropulido, y revestimiento PVD. Cada uno tiene un principio diferente., efecto, costo, y aplicación adecuada. Esta guía explica los seis procesos en detalle., Proporciona orientación para la selección y consideraciones prácticas., y le ayuda a elegir el proceso correcto antes de realizar un pedido.
Seis procesos de un vistazo: Compare las diferencias en una tabla
Comience con una tabla de descripción general que coloque los parámetros principales de los seis procesos uno al lado del otro para brindar un punto de partida claro antes de los detalles del proceso..
Proceso | Principio | Efecto de superficie | Mejora de la corrosión | Eliminación de materiales | Costo relativo |
Pulido mecánico | La fricción mecánica elimina las irregularidades de la superficie. | Acabado espejo/satinado, brillante | Medio (elimina la capa de defecto) | 0.01–0,05 mm | Bajo-medio |
Cepillado | El cinturón/cepillo crea una textura direccional. | Grano recto/aleatorio, mate | Bajo | 0.005–0,02 mm | Bajo |
Granallado | Impacto abrasivo de alta presión en la superficie. | Mate uniforme, bruto | Bajo | 0.005–0,01 mm | Bajo |
Pasivación | El tratamiento químico favorece la formación de película pasiva. | Apariencia esencialmente sin cambios | Alto (conversión química) | Prácticamente ninguno | Bajo |
electropulido | La disolución electroquímica elimina los picos superficiales. | Espejo ultrasuave, alto brillo | Alto (eliminación + pasivación) | 0.01–0,03 mm | Medio-alto |
Recubrimiento PVD | Deposición física de vapor de revestimiento cerámico. | Oro/negro/bronce, etc.. | Alto (protección de revestimiento) | Recubrimiento 1–3μm | Alto |
Seis procesos explicados en detalle
Pulido mecánico
El pulido mecánico es el método de acabado de superficies más tradicional y utilizado.. muelas abrasivas, cinturones abrasivos, y las ruedas de tela eliminan progresivamente las marcas de herramientas y las irregularidades de la superficie mediante fricción mecánica, logrando finalmente un acabado espejo o satinado. Los grados de pulido van desde pulido rugoso (Ra 1,6μm) al pulido fino (Ra 0,2μm) para terminar en espejo (Ra 0,05μm) — cuanto mayor sea la calificación, cuanto mayor sea el costo laboral.
La ventaja del pulido mecánico es su versatilidad: muchas piezas de acero inoxidable se pueden pulir, y los costos son relativamente controlables. La desventaja es que no se pueden alcanzar cavidades complejas ni interiores de agujeros profundos., el pulido manual tiene mala consistencia, y la calidad fluctúa notablemente en lotes grandes. Además, El pulido elimina una pequeña cantidad de material. (0.01–0,05 mm), por lo que las piezas de alta precisión requieren un margen de pulido.
En la práctica, El pulido mecánico se usa comúnmente para piezas de apariencia., componentes decorativos, y superficies de contacto con equipos alimentarios. Sin embargo, para piezas médicas y de alta limpieza, El pulido mecánico por sí solo puede no ser suficiente; normalmente se combina con electropulido o pasivación..
Cepillado
El cepillado utiliza cintas abrasivas o máquinas cepilladoras para crear texturas direccionales en la superficie.. Los patrones comunes incluyen fibra recta. (línea de pelo) y grano al azar (copo de nieve). Las superficies cepilladas tienen una textura mate., grano uniforme, y una sensación refinada. Son más resistentes a los arañazos que los acabados de espejo., y los rayones menores son menos visibles.
El cepillado es económico y eficiente, adecuado para grandes paneles planos y superficies curvas simples. Sin embargo, el grano del pincel tiene direccionalidad, por lo que la dirección de la fibra debe coordinarse con la geometría de la pieza durante el diseño. piezas soldadas y las superficies curvas complejas son difíciles de cepillar, y el grano puede volverse discontinuo. La rugosidad de la superficie cepillada suele ser Ra 0,4–1,6 μm, con mejora limitada de la corrosión; se recomienda la pasivación en ambientes corrosivos.
Cajas para electrónica de consumo, paneles decorativos arquitectónicos, y paneles de menaje de cocina son las aplicaciones más comunes para el cepillado. Ambos 304 y 316 son aptos para el cepillado, con mínima diferencia en los resultados.
Granallado
La granalla utiliza aire comprimido para impulsar perlas de vidrio, cuentas de ceramica, u óxido de aluminio a alta velocidad sobre la superficie de la pieza, Creando una superficie rugosa mate uniforme a través del impacto.. Las superficies granalladas no son direccionales y tienen una textura uniforme., Reducir la visibilidad de marcas ligeras de mecanizado y variaciones menores de la superficie.. Es uno de los métodos de acabado de superficies de menor costo..
Los parámetros clave son el tipo de abrasivo y el tamaño del grano.. El chorreado con perlas de vidrio produce una fina, superficie suave; Las cuentas de cerámica son más duras y tienen una textura más gruesa.; El óxido de aluminio produce la superficie más rugosa pero con una fuerte adherencia., adecuado como base para pintura o pegado posterior. La remoción de material es mínima (0.005–0,01 mm), con impacto dimensional insignificante, pero las piezas de paredes delgadas requieren atención a la deformación por la presión de voladura.
La voladura se usa comúnmente para piezas mecánicas internas., accesorios, recintos de equipos, y como tratamiento base para posteriores pintados o pegados. Las superficies granalladas tienen una gran rugosidad y tienden a acumular contaminantes., haciéndolos inadecuados para superficies de contacto con alimentos o médicos a menos que vayan seguidos de electropulido o pasivación..
Pasivación
La pasivación es un tratamiento químico que sumerge piezas de acero inoxidable en una solución de ácido nítrico o ácido cítrico., Elimina el hierro libre y los contaminantes de la superficie y promueve la formación de una película pasiva densa de óxido de cromo.. Esta película pasiva es la razón fundamental por la que el acero inoxidable es “inoxidable” — cuando el cromo de la superficie se daña o contamina durante el mecanizado, La pasivación restaura la resistencia a la corrosión..
La pasivación no cambia la apariencia ni las dimensiones., es de bajo costo, y a menudo vale la pena evaluar piezas CNC de acero inoxidable, especialmente piezas soldadas o piezas expuestas a la corrosión.. Las piezas pasivadas muestran una mejor resistencia a la corrosión., pero la película pasiva es muy delgada (nanoescala) y puede dañarse por fricción mecánica. Por lo tanto, La pasivación suele ser el proceso final., o utilizado en combinación con otros métodos de acabado.
La pasivación se especifica comúnmente para uso médico., alimento, marina, y piezas de acero inoxidable sensibles a la corrosión, pero el requisito final debe provenir del dibujo., estándar, o entorno de servicio. La pasivación con ácido cítrico es más respetuosa con el medio ambiente y adecuada para las industrias alimentaria y médica., mientras que la pasivación con ácido nítrico ofrece resultados más estables y se utiliza más ampliamente en aplicaciones industriales..
electropulido
El electropulido puede entenderse como “galvanoplastia inversa” — la pieza sirve como ánodo en una solución electrolítica, y cuando se aplica corriente, Los picos superficiales microscópicos se disuelven preferentemente., logrando un acabado de espejo ultra suave. A diferencia del pulido mecánico, El electropulido es una disolución química: no produce tensión mecánica ni deformación., y puede tratar uniformemente caries complejas, agujeros profundos, y finos huecos.
Las ventajas prácticas del electropulido incluyen: La rugosidad de la superficie puede alcanzar Ra 0,1–0,4 μm., más suave que el pulido mecánico; elimina simultáneamente el hierro libre y los contaminantes, proporcionando un efecto de pasivación; está libre de rebabas y estrés, con mejor resistencia a la corrosión que la pasivación sola. Las ventajas y desventajas son un mayor costo y una eliminación de material típica de 0,01 a 0,03 mm. (Requiere cálculo de tolerancias para piezas de alta precisión.), y resultados variables según el grado de acero inoxidable: 316/316L generalmente produce mejores resultados que 304.
El electropulido se utiliza a menudo para componentes fluidos de alta limpieza., Interiores de tuberías de alimentos y bebidas., equipo semiconductor, y componentes médicos seleccionados cuando la especificación lo requiera. Para piezas soldadas, Asegúrese de que la soldadura sea suave antes del electropulido., De lo contrario, se puede producir un pulido excesivo o insuficiente en la soldadura..
Las piezas de acero inoxidable para uso médico y las piezas de acero inoxidable para maquinaria alimentaria no siempre requieren electropulido.. La verdadera base para el juicio es el dibujo., presupuesto, medio de contacto, metodo de limpieza, y requisitos de auditoría. Para más escenarios médicos, referirse a Mecanizado médico de piezas de acero inoxidable; para estructuras de maquinaria alimentaria, referirse a Maquinaria para alimentos Mecanizado de acero inoxidable.
Recubrimiento PVD
PVD (Deposición física de vapor) Ioniza metales como el titanio o el cromo en un entorno de vacío y los deposita en la superficie de la pieza., formando un revestimiento cerámico de 1 a 3 μm de espesor. Los colores comunes incluyen el oro. (Estaño), negro (contenido descargable), bronce (TiCN), y azul. Los recubrimientos PVD pueden proporcionar una alta dureza, resistencia al desgaste, color controlado, y protección adicional de la superficie cuando el sustrato y el pretratamiento sean adecuados.
El recubrimiento PVD tiene un alto costo y estrictos requisitos de pretratamiento: la superficie debe ser lisa y uniforme antes del recubrimiento., Por lo general, requiere pulido mecánico o cepillado primero., De lo contrario, los defectos subyacentes se mostrarán a través del revestimiento.. El espesor del recubrimiento es de solo 1 a 3 μm y no afecta la precisión dimensional., pero el diseño de enmascaramiento y fijación para piezas complejas puede afectar la uniformidad del recubrimiento, con revestimientos potencialmente más finos en agujeros interiores y ranuras profundas.
El PVD se utiliza habitualmente para piezas decorativas de alta gama., cajas de relojes, herramientas de corte, componentes del molde, y aplicaciones que requieren tanto resistencia al desgaste como decoración.. Ambos 304 y 316 puede ser adecuado para recubrimiento PVD al limpiar, activación, enmascaramiento, y el diseño de los accesorios están controlados.
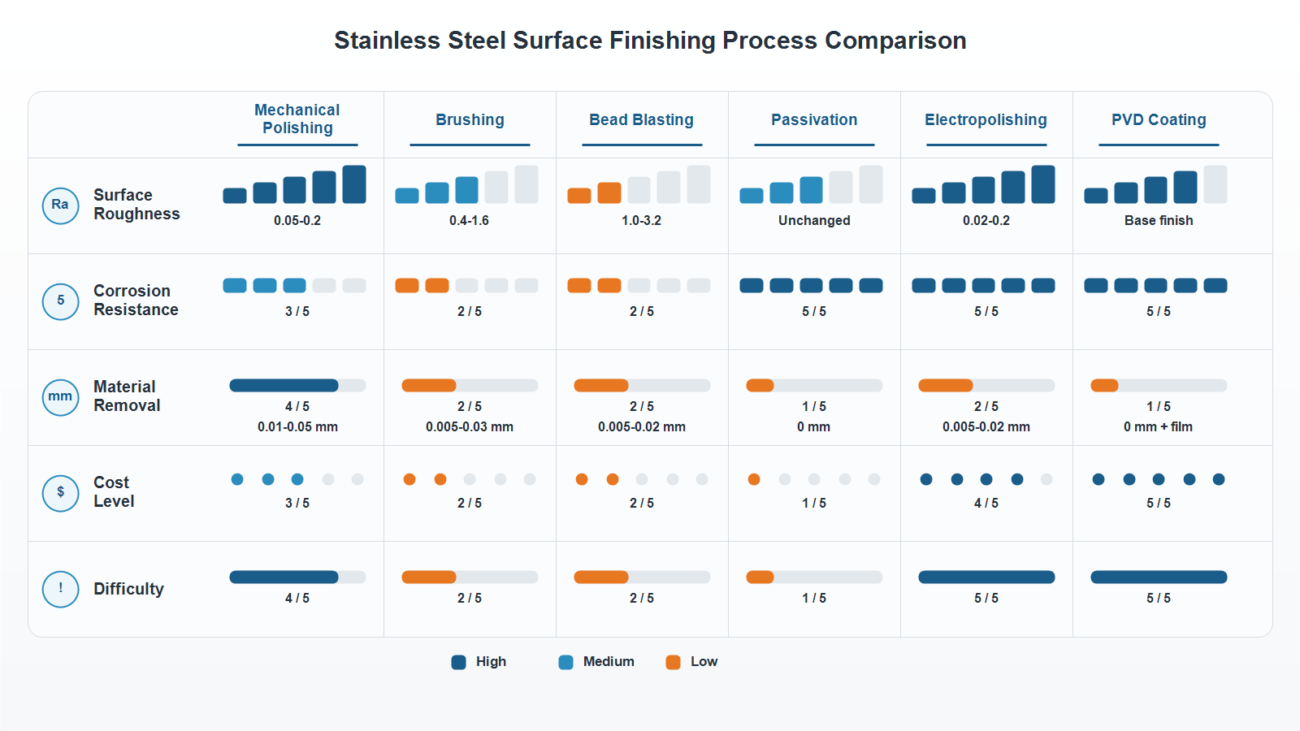
Ranura de imagen 2: Comparación de parámetros de seis procesos (se puede diseñar como infografía)
Combinaciones de procesos: Cuando un proceso no es suficiente
En producción, Un proceso de acabado a menudo no puede cumplir con todos los requisitos funcionales., cosmético, y requisitos de corrosión. Estos son los enfoques combinados más comunes.
El caudal estándar para piezas soldadas es: Soldadura → Revestimiento de soldadura → Pulido mecánico → Pasivación. La soldadura destruye la película pasiva de acero inoxidable., y aparece decoloración por oxidación cerca de la soldadura; el área afectada normalmente necesita un tratamiento o limpieza de soldadura primero, seguido de pasivación cuando se requiere resistencia a la corrosión. Para tuberías soldadas de la industria alimentaria y médica., También se puede especificar electropulido para garantizar que el interior sea liso y libre de rincones muertos..
Para piezas que requieren alta resistencia a la corrosión además de una alta calidad de apariencia, la combinación “Pulido mecánico → Electropulido → Pasivado” se usa comúnmente. El pulido mecánico elimina las principales marcas y defectos de las herramientas., El electropulido consigue una superficie ultralisa., y la pasivación proporciona protección final. Esta combinación cuesta más, pero puede ser apropiado para uso médico., marina, y equipos sensibles a la corrosión cuando la especificación lo admite.
Piezas decorativas de uso común. “Cepillado/granallado → Recubrimiento PVD”. La capa base se cepilla o se chorrea para crear textura., y PVD deposita una capa encima de la textura, preservando la textura y añadiendo color y resistencia al desgaste.. Tenga en cuenta que la calidad del tratamiento base antes del PVD determina directamente la apariencia final..
Para piezas generales sensibles al coste, “Pulido mecánico/Cepillado → Pasivado” es suficiente. La apariencia cumple con los requisitos., La pasivación restaura la resistencia a la corrosión., y el costo se minimiza.
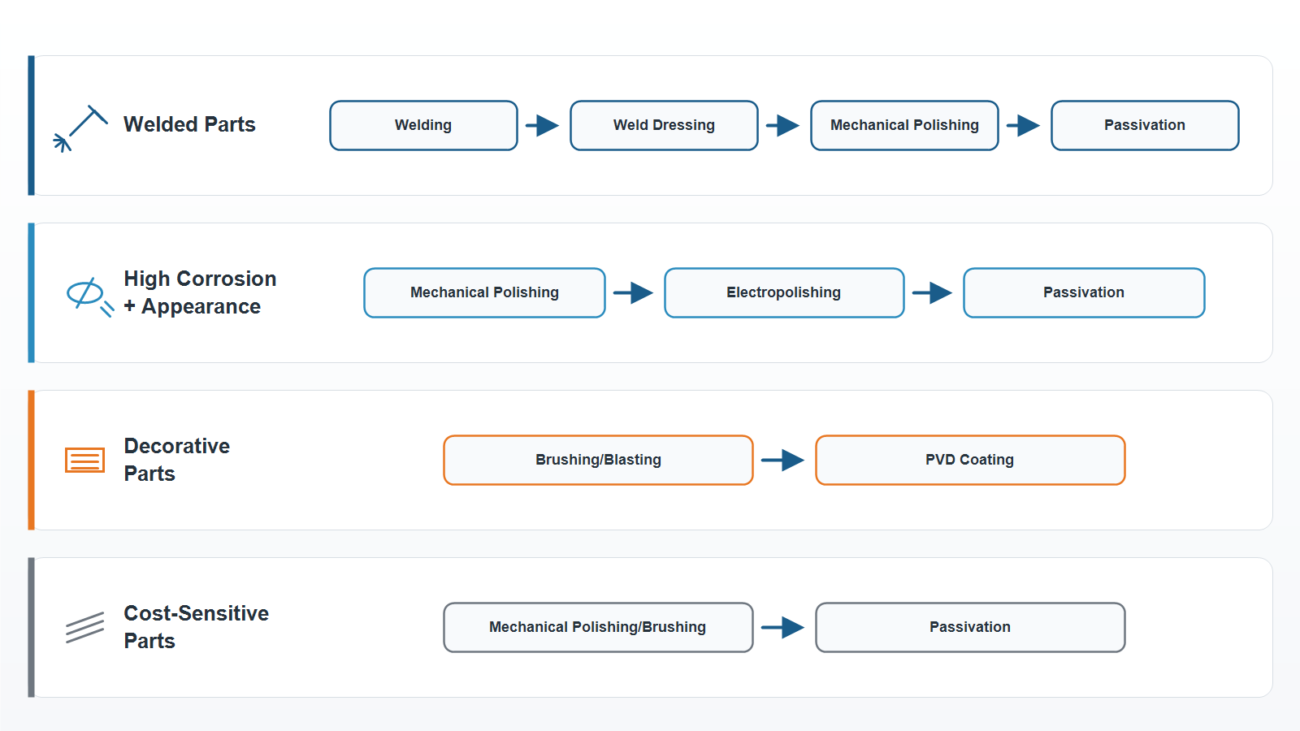
Ranura de imagen 3: Diagrama de flujo de combinación de procesos comunes (4 rutas de combinación típicas)
Guía de selección: Elija el Proceso por Solicitud
Cada uno de los seis procesos tiene sus aplicaciones adecuadas.. En caso de duda, utilice la siguiente guía.
Solicitud | Proceso recomendado | Razón |
Aspecto general/piezas decorativas | Pulido mecánico o Cepillado | Bajo costo, la apariencia cumple con los requisitos |
Piezas decorativas/relojes/herramientas de alta gama. | revestimiento PVD (base pulida/cepillada) | Resistencia al desgaste + control de color + apariencia consistente |
Superficies de contacto con equipos alimentarios | Pulido mecanico + Pasivación | Liso + resistente a la corrosión, grado alimenticio |
Interiores de tuberías de alimentación/alta limpieza | electropulido + Pasivación | Ultrasuave, sin rincones muertos, fácil de limpiar |
Implantes médicos/instrumentos quirúrgicos | electropulido + Pasivación | Limpiable + resistente a la corrosión + controlado por rebabas |
Equipos marinos/piezas químicas. | Pasivación o Electropulido | Prioridad de resistencia a la corrosión, apariencia secundaria |
Piezas/accesorios mecánicos internos | Granallado | Costo más bajo, oculta marcas de herramientas |
Piezas estructurales soldadas | Revestimiento de soldadura + Pasivación | Restaura la resistencia a la corrosión de la zona de soldadura. |
Piezas que requieren pintura/unión posterior | Granallado | La superficie rugosa aumenta la adherencia |
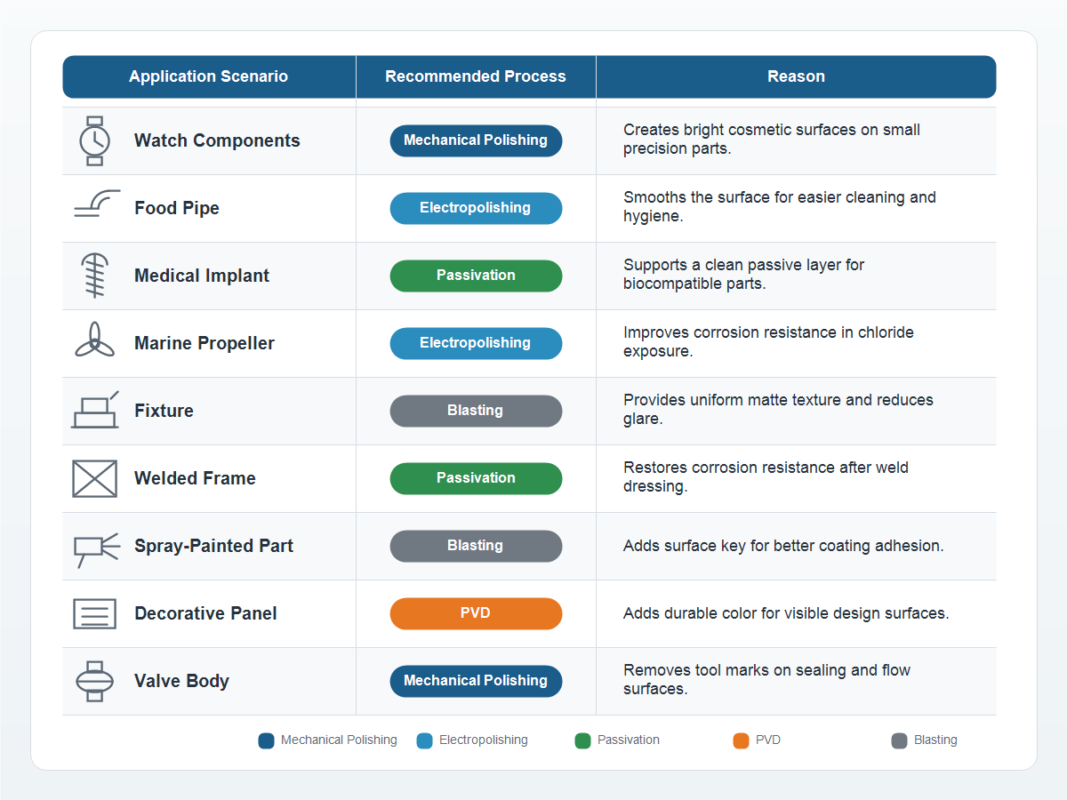
Ranura de imagen 4: Tabla de referencia de procesos recomendados por la aplicación
Cómo JADE-CNC maneja el acabado de superficies
JADE-CNC puede gestionar el mecanizado de cinco ejes, mecanizado torno-fresado, desbarbado, limpieza, pasivación, electropulido, PVD, inspección dimensional final, y requisitos de embalaje dentro de un único plan de fabricación. Para clientes extranjeros, Este enfoque integral reduce los problemas de traspasos entre múltiples talleres y límites de responsabilidad poco claros., al mismo tiempo que mejora el control sobre el tiempo de entrega, consistencia del lote, y riesgo de chatarra.
Conclusión
La selección del acabado de la superficie debe evaluarse junto con la función de la pieza., material, marcas de mecanizado, requisitos de limpieza, riesgo dimensional, y método de inspección final. Envía tus dibujos 3D/2D, grado del material, rugosidad objetivo, requisitos de apariencia, medio de contacto, dimensiones críticas, y volumen anual. JADE-CNC puede ayudar a evaluar la ruta adecuada de mecanizado CNC y acabado de superficies.
Artículos relacionados con acero inoxidable
- Mecanizado CNC de acero inoxidable: La guía completa para la resolución de problemas
- Mecanizado médico de piezas de acero inoxidable: 316Material L, Requisitos de proceso y cumplimiento
- Maquinaria para alimentos Mecanizado de acero inoxidable: Material de grado sanitario, Soldadura y acabado superficial
- Soldadura de acero inoxidable para piezas mecanizadas CNC: TIG, Soldadura láser y control de distorsión
- Problemas de mecanizado CNC de acero inoxidable & Soluciones: Borde construido, Desgaste de herramientas, Taladros rotos & Charla

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
