



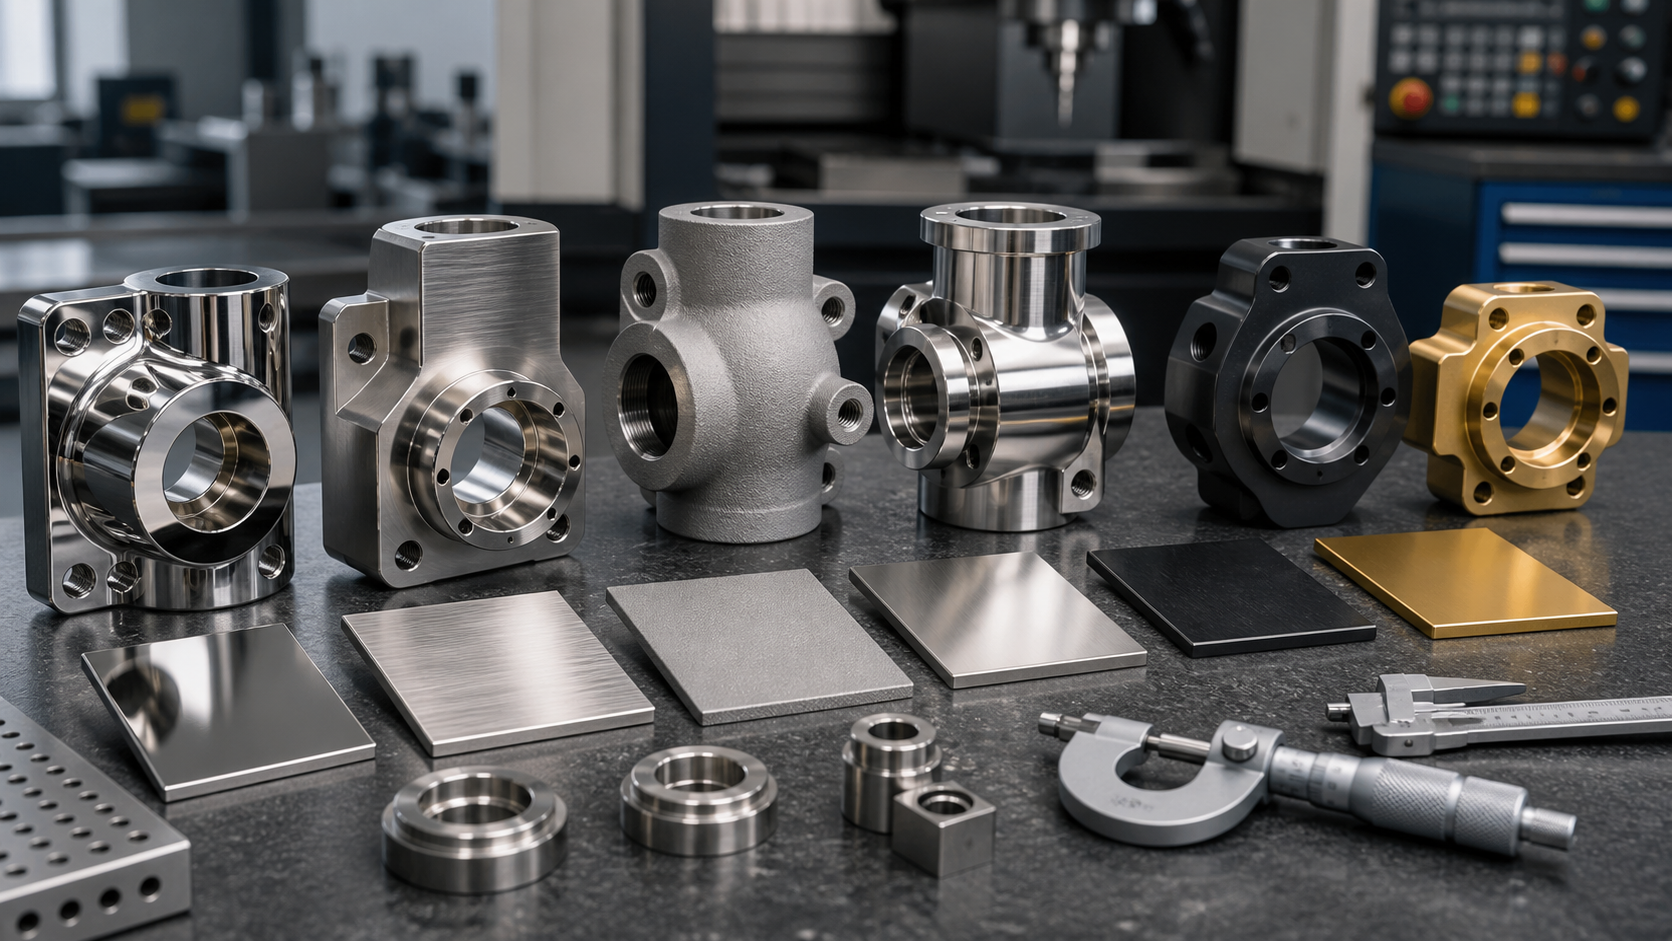
La finition de surface des pièces en acier inoxydable n'est pas une étape esthétique finale ; elle fait partie du Service d'usinage CNC. De nombreux projets nécessitent une reprise une fois que les dimensions ont déjà passé l'inspection, pas parce que le centre d'usinage manque de précision, mais parce que les marques d'outils, bavures, résidus de nettoyage, passivation, électropolissage, et les changements dimensionnels finaux n'ont pas été pris en compte ensemble lors de la planification du processus. Pour le médical, machines alimentaires, corps de vannes de fluide, pièces d'apparence, et composants assemblés, la finition de surface affecte directement le risque de corrosion, validation du nettoyage, jeu de montage, et la cohérence des lots.
Dans les revues de projets JADE-CNC, les exigences de surface sont confirmées avec la qualité du matériau, surépaisseur d'usinage, méthode de fixation, et les éléments d'inspection. Le but est simple: n'attendez pas que la pièce ait été usinée pour découvrir que “cette valeur Ra ne peut pas être atteinte,” “cette ouverture de trou s'est agrandie après électropolissage,” ou “la surface critique doit être remasquée après le dynamitage.”
D'abord, Définir le problème que la finition de surface résout
Les clients décrivent généralement leurs exigences comme “un peu plus lumineux,” “ne doit pas rouiller,” “doit réussir l'audit alimentaire,” ou “aucune marque d'outil sur la surface.” En termes d'ingénierie, ces descriptions doivent être décomposées en exigences de fabrication et d'inspection: qualité d'apparence, plage de rugosité, exigences de résistance à la corrosion, si la pièce est utilisée dans des applications médicales ou en contact alimentaire, si un traitement après soudage est nécessaire, quelles dimensions sont des dimensions fonctionnelles, et quelles zones ne doivent pas être enlevées.
Problème courant | Usinage & Jugement final | Risque commun |
Marques d'outils ou broutage sur la surface | Confirmer si l'usinage est terminé, affûtage, ou un polissage est nécessaire - ne comptez pas uniquement sur le post-traitement pour le dissimuler | Le polissage ne peut pas réparer de manière fiable les marques de broutage profondes; l'apparence du lot sera incohérente |
Pièce sujette à la rouille | Vérifier le matériel, contamination d'usinage, nettoyage, passivation, ou voie d'électropolissage | La contamination par des copeaux de fer et les zones de soudure affectées par la chaleur peuvent provoquer des taches de rouille même sur 304/316 |
Dimensions réduites | Distinguer les dimensions de pré-traitement et de post-traitement sur le dessin | Électropolissage, dynamitage, et le prétraitement PVD peuvent tous modifier les bords et les ouvertures des trous |
Applications médicales ou alimentaires | Confirmer la passivation, électropolissage, emballage propre, et exigences en matière de documentation | Un traitement uniquement esthétique ne peut remplacer la gestion de la propreté et de la traçabilité |
Il existe six procédés de finition de surface en acier inoxydable couramment utilisés.: polissage mécanique, brossage, microbillage, passivation, électropolissage, et revêtement PVD. Chacun a un principe différent, effet, coût, et application adaptée. Ce guide explique les six processus en détail, fournit des conseils de sélection et des considérations pratiques, et vous aide à choisir le bon processus avant de passer une commande.
Six processus en un coup d'œil: Comparez les différences dans un seul tableau
Commencez par un tableau récapitulatif qui met côte à côte les paramètres de base des six processus pour donner un point de départ clair avant les détails du processus..
Processus | Principe | Effet de surface | Amélioration de la corrosion | Enlèvement de matière | Coût relatif |
Polissage mécanique | La friction mécanique élimine les irrégularités de la surface | Finition miroir/satinée, brillant | Moyen (supprime la couche de défauts) | 0.01–0,05 mm | Faible à moyen |
Brossage | La ceinture/brosse crée une texture directionnelle | Grain droit/aléatoire, mat | Faible | 0.005–0,02 mm | Faible |
Microbillage | Impact abrasif à haute pression sur la surface | Mat uniforme, rugueux | Faible | 0.005–0,01 mm | Faible |
Passivation | Le traitement chimique favorise la formation de film passif | Apparence pratiquement inchangée | Haut (conversion chimique) | Pratiquement aucun | Faible |
Électropolissage | La dissolution électrochimique supprime les pics de surface | Miroir ultra-lisse, haute brillance | Haut (suppression + passivation) | 0.01–0,03 mm | Moyen à élevé |
Revêtement PVD | Dépôt physique en phase vapeur de revêtement céramique | Or/noir/gunmetal, etc.. | Haut (protection du revêtement) | Revêtement 1–3 μm | Haut |
Six processus expliqués en détail
Polissage mécanique
Le polissage mécanique est la méthode de finition de surface la plus traditionnelle et la plus largement utilisée.. Meules, bandes abrasives, et les roues en tissu éliminent progressivement les marques d'outils et les irrégularités de surface par friction mécanique, obtenant finalement une finition miroir ou satinée. Les qualités de polissage vont du polissage grossier (Ra 1,6 μm) au polissage fin (Ra 0,2 μm) au fini miroir (Ra 0,05 μm) — plus la note est élevée, plus le coût de la main d'œuvre est élevé.
L’avantage du polissage mécanique est sa polyvalence : de nombreuses pièces en acier inoxydable peuvent être polies, et les coûts sont relativement contrôlables. Les inconvénients sont que les cavités complexes et les intérieurs de trous profonds ne sont pas accessibles., le polissage à la main a une mauvaise consistance, et la qualité fluctue sensiblement dans les grands lots. En plus, le polissage enlève une petite quantité de matière (0.01–0,05 mm), les pièces de haute précision nécessitent donc une marge de polissage.
En pratique, le polissage mécanique est couramment utilisé pour l'apparence des pièces, éléments décoratifs, et surfaces en contact avec les équipements alimentaires. Cependant, pour pièces médicales et de haute propreté, le polissage mécanique seul peut ne pas suffire - il est généralement combiné avec l'électropolissage ou la passivation.
Brossage
Le brossage utilise des bandes abrasives ou des machines à brosser pour créer des textures directionnelles sur la surface.. Les modèles courants incluent le grain droit (naissance des cheveux) et grain aléatoire (flocon de neige). Les surfaces brossées ont une texture mate, grain uniforme, et une sensation raffinée. Ils sont plus résistants aux rayures que les finitions miroir, et les rayures mineures sont moins visibles.
Le brossage est peu coûteux et efficace, convient aux grands écrans plats et aux surfaces courbes simples. Cependant, le grain du pinceau a une directionnalité, la direction du grain doit donc être coordonnée avec la géométrie de la pièce lors de la conception. pièces soudées et les surfaces courbes complexes sont difficiles à brosser, et le grain peut devenir discontinu. La rugosité de la surface brossée est généralement de Ra 0,4 à 1,6 μm, avec une amélioration limitée de la corrosion — la passivation est recommandée dans les environnements corrosifs.
Boîtiers pour appareils électroniques grand public, panneaux décoratifs architecturaux, et les panneaux d'ustensiles de cuisine sont les applications les plus courantes pour le brossage. Les deux 304 et 316 conviennent au brossage, avec une différence minime dans les résultats.
Microbillage
Le sablage aux billes utilise de l'air comprimé pour propulser les billes de verre, perles en céramique, ou de l'oxyde d'aluminium à grande vitesse sur la surface de la pièce, créant une surface rugueuse mate uniforme par impact. Les surfaces sablées sont non directionnelles avec une texture uniforme, réduisant la visibilité des légères marques d'usinage et des variations mineures de la surface. C'est l'une des méthodes de finition de surface les moins coûteuses.
Les paramètres clés sont le type d'abrasif et la taille des grains.. Le sablage aux billes de verre produit une fine, surface molle; les perles en céramique sont plus dures et ont une texture plus grossière; l'oxyde d'aluminium produit la surface la plus rugueuse mais avec une forte adhérence, convient comme base pour une peinture ou un collage ultérieur. L'enlèvement de matière est minime (0.005–0,01 mm), avec un impact dimensionnel négligeable, mais les pièces à parois minces nécessitent une attention particulière à la déformation due à la pression de dynamitage.
Le sablage est couramment utilisé pour les pièces mécaniques internes, luminaires, enceintes d'équipement, et comme traitement de base pour une peinture ou un collage ultérieur. Les surfaces sablées ont une rugosité élevée et ont tendance à accumuler des contaminants, les rendant impropres aux surfaces de contact alimentaire ou médical, à moins qu'ils ne soient suivis d'un électropolissage ou d'une passivation.
Passivation
La passivation est un traitement chimique qui immerge les pièces en acier inoxydable dans une solution d'acide nitrique ou d'acide citrique., éliminant le fer libre et les contaminants de la surface et favorisant la formation d'un film passif dense d'oxyde de chrome. Ce film passif est la raison fondamentale pour laquelle l'acier inoxydable est “inoxydable” — lorsque le chrome de surface est endommagé ou contaminé pendant l'usinage, la passivation restaure la résistance à la corrosion.
La passivation ne change ni l'apparence ni les dimensions, est peu coûteux, et vaut souvent la peine d'être évalué pour les pièces CNC en acier inoxydable, en particulier les pièces soudées ou les pièces exposées à la corrosion.. Les pièces passivées présentent une meilleure résistance à la corrosion, mais le film passif est très fin (à l'échelle nanométrique) et peut être endommagé par frottement mécanique. Donc, la passivation est généralement le processus final, ou utilisé en combinaison avec d'autres méthodes de finition.
La passivation est couramment spécifiée à des fins médicales, nourriture, marin, et pièces en acier inoxydable sensibles à la corrosion, mais l'exigence finale devrait provenir du dessin, standard, ou environnement de service. La passivation à l'acide citrique est plus respectueuse de l'environnement et adaptée aux industries alimentaire et médicale., tandis que la passivation à l'acide nitrique offre des résultats plus stables et est plus largement utilisée dans les applications industrielles..
Électropolissage
L’électropolissage peut être compris comme “galvanoplastie inverse” — la pièce sert d'anode dans une solution électrolytique, et quand le courant est appliqué, les pics de surface microscopiques sont préférentiellement dissous, obtenir une finition miroir ultra-lisse. Contrairement au polissage mécanique, l'électropolissage est une dissolution chimique - il ne produit aucune contrainte mécanique ni déformation, et peut traiter uniformément les caries complexes, trous profonds, et de fins manques.
Les avantages pratiques de l'électropolissage comprennent: la rugosité de la surface peut atteindre Ra 0,1–0,4 μm, plus doux que le polissage mécanique; il élimine simultanément le fer libre et les contaminants, fournissant un effet de passivation; il est sans bavures et sans stress, avec une meilleure résistance à la corrosion que la passivation seule. Les compromis sont un coût plus élevé et un enlèvement de matière typique de 0,01 à 0,03 mm. (exigeant le calcul des tolérances pour les pièces de haute précision), et des résultats variables selon la qualité d'acier inoxydable - 316/316L produit généralement de meilleurs résultats que 304.
L'électropolissage est souvent utilisé pour les composants fluides de haute propreté, intérieurs de tuyaux pour aliments et boissons, équipement semi-conducteur, et composants médicaux sélectionnés lorsque la spécification l'exige. Pour pièces soudées, assurez-vous que la soudure est lisse avant l'électropolissage, sinon un surpolissage ou un sous-polissage peut se produire au niveau de la soudure.
Les pièces médicales en acier inoxydable et les pièces en acier inoxydable pour machines alimentaires ne nécessitent pas toujours d'électropolissage.. La véritable base du jugement est le dessin, caractéristiques, milieu de contact, méthode de nettoyage, et les exigences en matière d'audit. Pour plus de scénarios médicaux, se référer à Usinage de pièces médicales en acier inoxydable; pour structures de machines alimentaires, se référer à Usinage d'acier inoxydable de machines alimentaires.
Revêtement PVD
PVD (Dépôt physique en phase vapeur) ionise les métaux tels que le titane ou le chrome dans un environnement sous vide et les dépose sur la surface de la pièce, formant un revêtement céramique de 1 à 3 μm d'épaisseur. Les couleurs courantes incluent l'or (Étain), noir (Contenu téléchargeable), bronze à canon (TiCN), et bleu. Les revêtements PVD peuvent fournir une dureté élevée, résistance à l'usure, couleur contrôlée, et une protection de surface supplémentaire lorsque le support et le prétraitement sont adaptés.
Le revêtement PVD a un coût élevé et des exigences strictes en matière de prétraitement : la surface doit être lisse et uniforme avant le revêtement., nécessitant généralement un polissage mécanique ou un brossage en premier, sinon les défauts sous-jacents apparaîtront à travers le revêtement. L'épaisseur du revêtement n'est que de 1 à 3 μm et n'affecte pas la précision dimensionnelle, mais la conception du masquage et des fixations pour les pièces complexes peut affecter l'uniformité du revêtement, avec des revêtements potentiellement plus minces dans les trous intérieurs et les rainures profondes.
Le PVD est couramment utilisé pour les pièces décoratives haut de gamme, boîtiers de montre, outils de coupe, composants de moule, et applications nécessitant à la fois résistance à l’usure et décoration. Les deux 304 et 316 peut convenir au revêtement PVD lors du nettoyage, activation, masquage, et la conception des luminaires sont contrôlées.
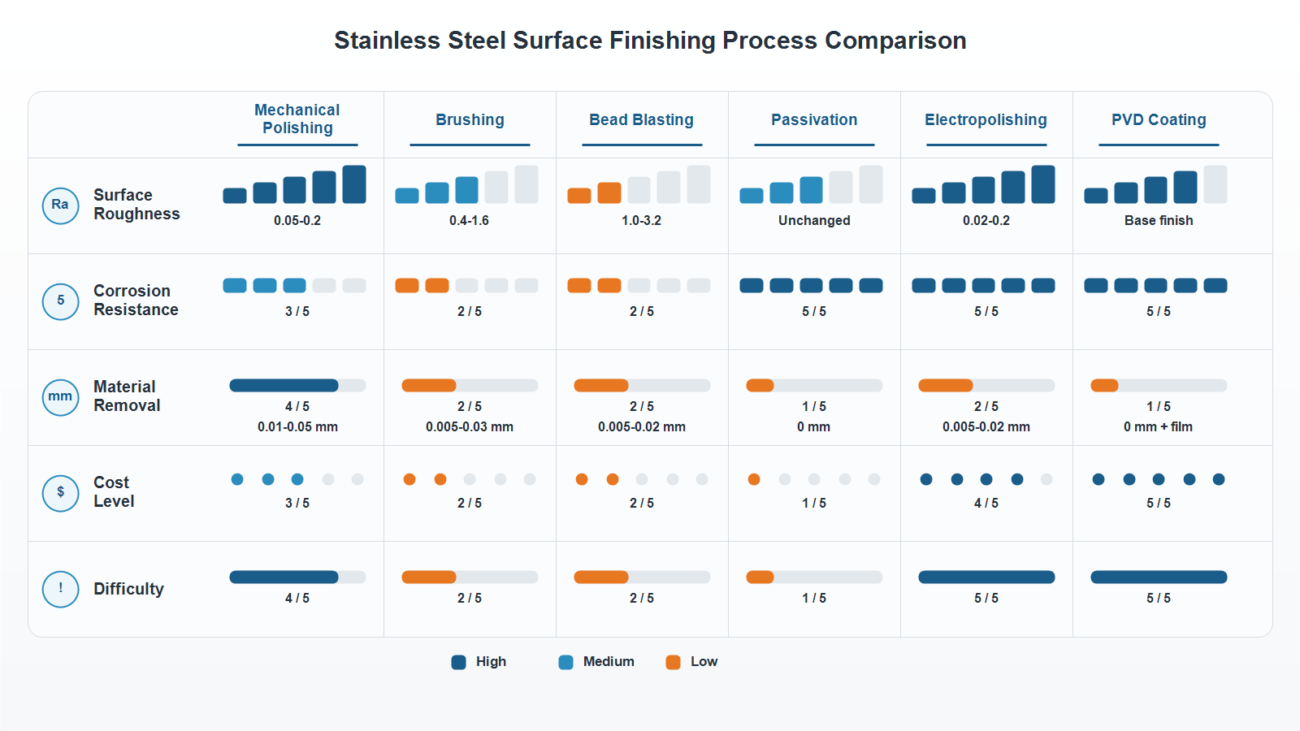
Emplacement pour images 2: Comparaison des paramètres de six processus (peut être conçu comme une infographie)
Combinaisons de processus: Quand un seul processus ne suffit pas
En production, un processus de finition ne peut souvent pas répondre à toutes les fonctionnalités, cosmétique, et exigence de corrosion. Voici les approches combinées les plus courantes.
Le débit standard pour les pièces soudées est: Soudage → Dressage de soudure → Polissage mécanique → Passivation. Le soudage détruit le film passif en acier inoxydable, et une décoloration par oxydation apparaît près de la soudure - la zone affectée nécessite normalement un pansement ou un nettoyage de la soudure en premier., suivi d'une passivation lorsque la résistance à la corrosion est requise. Pour tubes soudés pour l'industrie alimentaire et médicale, l'électropolissage peut également être spécifié pour garantir que l'intérieur est lisse et exempt de coins morts.
Pour les pièces nécessitant une résistance élevée à la corrosion et une qualité d’aspect élevée, la combinaison “Polissage mécanique → Électropolissage → Passivation” est couramment utilisé. Le polissage mécanique élimine les principales marques et défauts d'outils, l'électropolissage permet d'obtenir une surface ultra-lisse, et la passivation assure la protection finale. Cette combinaison coûte plus cher, mais cela peut être approprié à des fins médicales, marin, et les équipements sensibles à la corrosion lorsque la spécification le prend en charge.
Les pièces décoratives sont couramment utilisées “Brossage/Grenaillage → Revêtement PVD”. La couche de base est brossée ou sablée pour créer de la texture, et le PVD dépose un revêtement sur la texture, préservant ainsi la texture tout en ajoutant de la couleur et de la résistance à l'usure.. A noter que la qualité du traitement de base avant PVD détermine directement l'aspect final.
Pour les pièces générales sensibles aux coûts, “Polissage mécanique/Brossage → Passivation” est suffisant. L'apparence répond aux exigences, la passivation restaure la résistance à la corrosion, et le coût est minimisé.
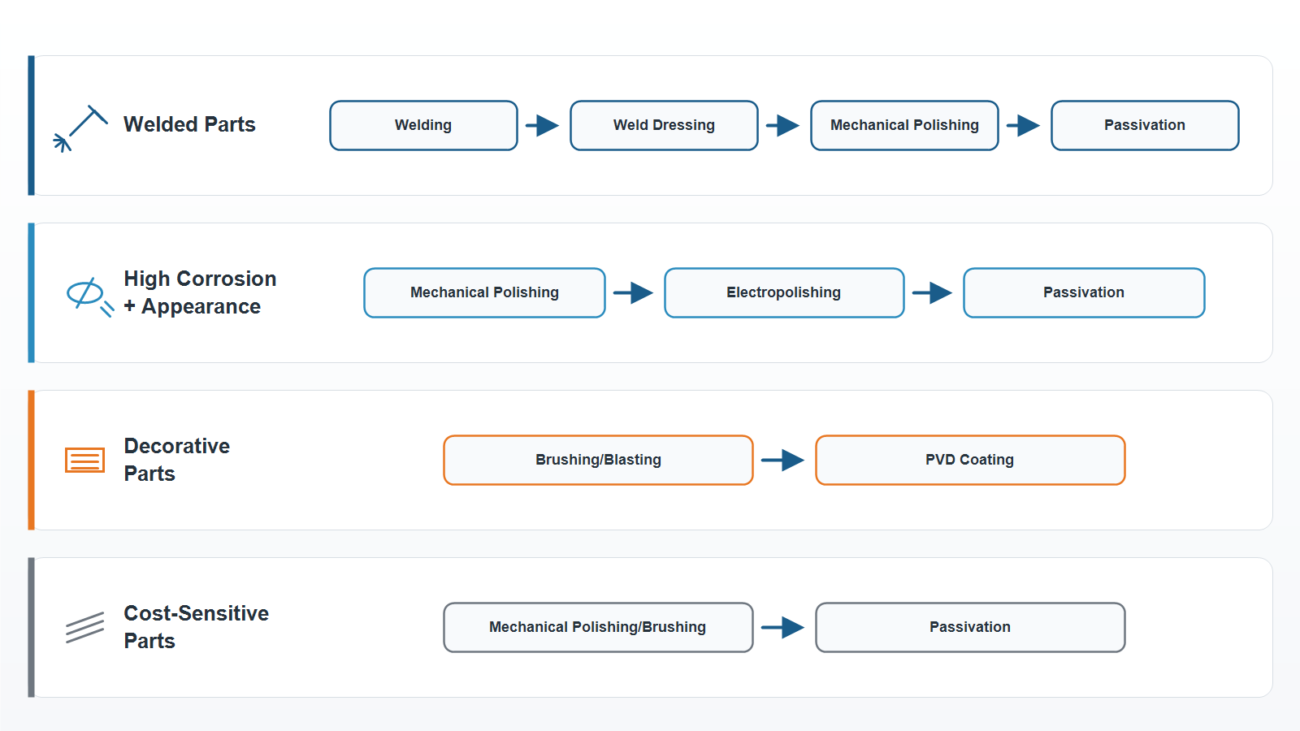
Emplacement pour images 3: Organigramme commun de combinaison de processus (4 chemins de combinaison typiques)
Guide de sélection: Choisissez le processus par application
Chacun des six processus a ses applications appropriées. En cas de doute, utilisez les conseils suivants.
Application | Processus recommandé | Raison |
Aspect général/pièces décoratives | Polissage mécanique ou Brossage | Faible coût, l'apparence répond aux exigences |
Pièces de décoration/montres/outils haut de gamme | Revêtement PVD (base polie/brossée) | Résistance à l'usure + contrôle des couleurs + apparence cohérente |
Surfaces de contact des équipements alimentaires | Polissage mécanique + Passivation | Lisse + résistant à la corrosion, de qualité alimentaire |
Intérieurs de canalisations alimentaires/haute propreté | Électropolissage + Passivation | Ultra-lisse, pas de coins morts, facile à nettoyer |
Implants médicaux/instruments chirurgicaux | Électropolissage + Passivation | Nettoyable + résistant à la corrosion + avec contrôle des bavures |
Équipement marin/pièces chimiques | Passivation ou électropolissage | Priorité à la résistance à la corrosion, aspect secondaire |
Pièces/accessoires mécaniques internes | Microbillage | Coût le plus bas, dissimule les marques d'outils |
Pièces de structure soudées | Habillage de soudure + Passivation | Restaure la résistance à la corrosion de la zone de soudure |
Pièces nécessitant une peinture/collage ultérieur | Microbillage | La surface rugueuse augmente l'adhérence |
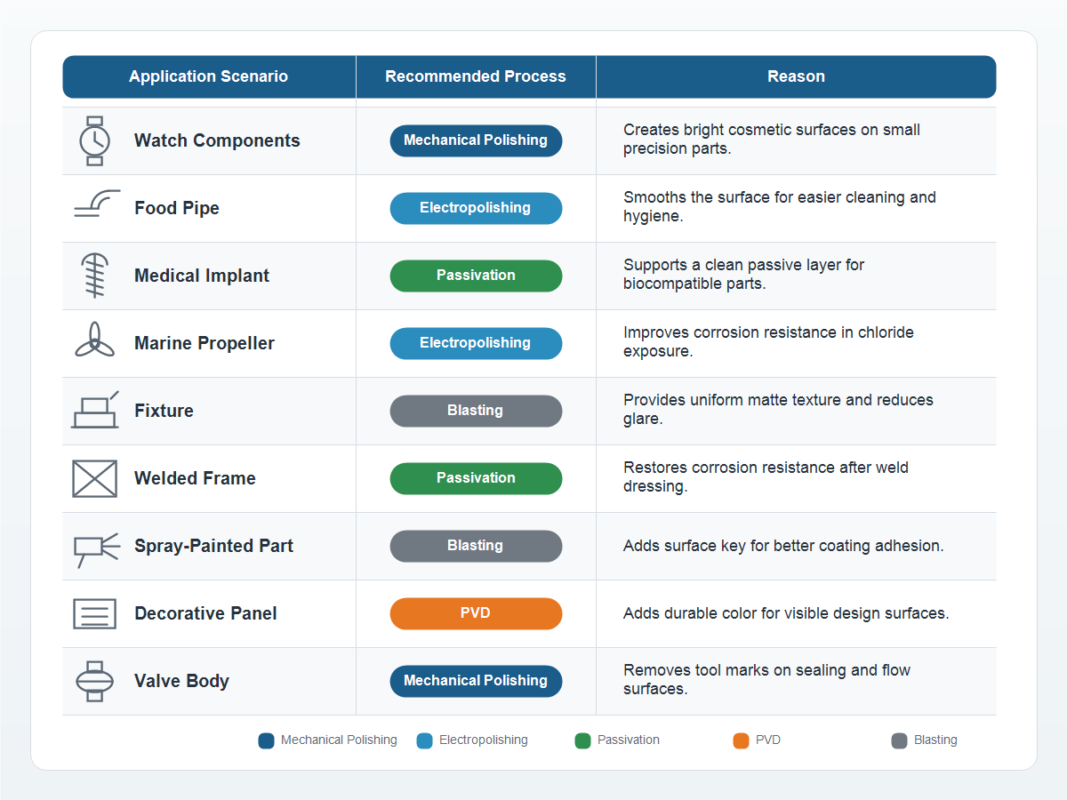
Emplacement pour images 4: Tableau de référence des processus recommandés par l'application
Comment JADE-CNC gère la finition de surface
JADE-CNC peut gérer l'usinage à cinq axes, usinage tour-fraisage, ébavurage, nettoyage, passivation, électropolissage, PVD, contrôle dimensionnel final, et exigences d'emballage au sein d'un seul plan de fabrication. Pour les clients étrangers, cette approche à guichet unique réduit les problèmes de transferts entre plusieurs magasins et les limites de responsabilité floues, tout en améliorant la maîtrise des délais, cohérence des lots, et risque de rebut.
Conclusion
La sélection de la finition de surface doit être jugée en fonction de la fonction de la pièce, matériel, marques d'usinage, exigences de nettoyage, risque dimensionnel, et méthode d'inspection finale. Envoyez vos dessins 3D/2D, qualité du matériau, rugosité cible, exigences d'apparence, milieu de contact, dimensions critiques, et volume annuel. JADE-CNC peut aider à évaluer l'itinéraire approprié d'usinage CNC et de finition de surface.
Articles connexes sur l'acier inoxydable
- Usinage CNC en acier inoxydable: Le guide complet de résolution de problèmes
- Usinage de pièces médicales en acier inoxydable: 316Matériau L, Exigences de processus et de conformité
- Usinage d'acier inoxydable de machines alimentaires: Matériau de qualité sanitaire, Soudage et finition de surface
- Soudage de l'acier inoxydable pour les pièces usinées CNC: TIG, Soudage laser et contrôle de la distorsion
- Problèmes d'usinage CNC en acier inoxydable & Solutions: Bord accumulé, Usure des outils, Forets cassés & Bavarder

Léo Liang, Fondateur Meilleur partenaire avec R&D
LEO, fondateur de JADE-CNC, qui apporte plus de deux décennies d'expertise dans l'industrie, Leo a commencé sa carrière en tant qu'apprenti et met en pratique ses compétences en traitement de surface et en usinage CNC..
