



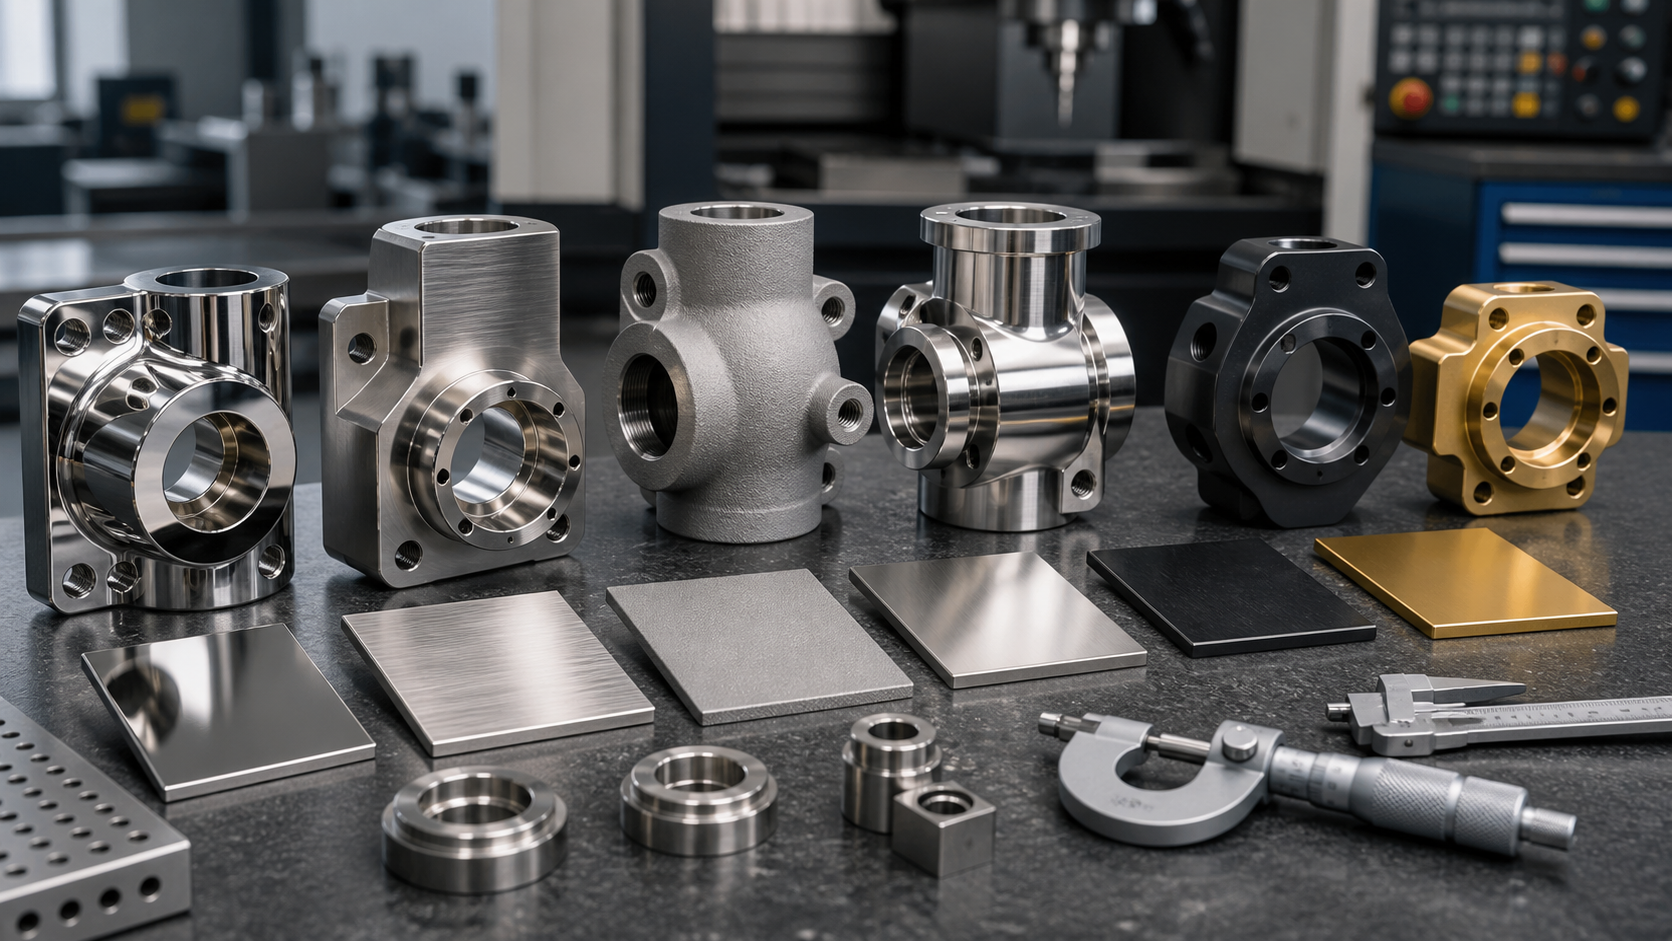
Поверхностная обработка деталей из нержавеющей стали не является заключительным косметическим этапом — это часть Сервис механической обработки с ЧПУ. Многие проекты требуют доработки после того, как размеры уже прошли проверку., не потому, что обрабатывающему центру не хватает точности, но поскольку следы инструмента, картавит, остатки очистки, пассивация, электрополировка, и окончательные изменения размеров не учитывались вместе при планировании процесса.. Для медицинских, пищевое оборудование, корпуса жидкостных клапанов, детали внешнего вида, и собранные компоненты, обработка поверхности напрямую влияет на риск коррозии, проверка очистки, разрешение на сборку, и стабильность партии.
В обзорах проектов JADE-CNC, требования к поверхности подтверждаются вместе с маркой материала, припуск на механическую обработку, метод крепления, и предметы проверки. Цель проста: не ждите, пока деталь будет обработана, чтобы обнаружить, что “это значение Ra не может быть достигнуто,” “отверстие этого отверстия увеличилось после электрополировки,” или “критическая поверхность требует повторной маскировки после пескоструйной обработки.”
Первый, Определите, какую проблему решает обработка поверхности
Клиенты обычно описывают требования как “немного ярче,” “не должен ржаветь,” “должен пройти пищевой аудит,” или “отсутствие следов инструмента на поверхности.” В инженерном плане, эти описания необходимо разбить на технологичные и проверяемые требования.: внешний вид, диапазон шероховатости, Требования к коррозионной стойкости, используется ли деталь в медицинских целях или при контакте с пищевыми продуктами, нужна ли послесварочная обработка, какие размеры являются функциональными размерами, и в каких областях нельзя удалять материал.
Распространенная проблема | Обработка & Завершающий приговор | Общий риск |
Следы инструмента или стук на поверхности | Подтвердите, завершена ли обработка, шлифование, или необходима полировка — не полагайтесь исключительно на постобработку, чтобы скрыть это | Полировка не может надежно устранить глубокие следы вибрации.; внешний вид партии будет противоречивым |
Деталь склонна к ржавчине | Проверка материала, загрязнение при механической обработке, уборка, пассивация, или маршрут электрополировки | Загрязнение железной стружкой и зоны термического влияния сварных швов могут привести к появлению пятен ржавчины даже на 304/316 |
Плотные размеры | На чертеже различают размеры до и после обработки. | Электрополировка, взрывные работы, и предварительная обработка PVD могут изменить края и отверстия отверстий. |
Медицинские или пищевые применения | Подтвердите пассивацию, электрополировка, чистая упаковка, и требования к документации | Обработка только внешнего вида не может заменить управление чистотой и отслеживаемостью. |
Существует шесть широко используемых процессов отделки поверхности нержавеющей стали.: механическая полировка, чистка, дробеструйная обработка, пассивация, электрополировка, и PVD-покрытие. У каждого свой принцип, эффект, расходы, и подходящее применение. В этом руководстве подробно описаны все шесть процессов., предоставляет рекомендации по выбору и практические соображения, и поможет вам выбрать правильный процесс перед размещением заказа.
Шесть процессов вкратце: Сравните различия в одной таблице
Начните с обзорной таблицы, в которой основные параметры всех шести процессов представлены рядом друг с другом, чтобы дать четкую отправную точку перед подробностями процесса..
Процесс | Принцип | Поверхностный эффект | Улучшение коррозии | Удаление материала | Относительная стоимость |
Механическая полировка | Механическое трение устраняет неровности поверхности. | Зеркальная/сатиновая отделка, яркий | Середина (удаляет дефектный слой) | 0.01–0,05 мм | Низкий–средний |
Чистка | Ремень/кисть создает направленную текстуру. | Прямое/случайное зерно, матовый | Низкий | 0.005–0,02 мм | Низкий |
Дробеструйная очистка | Абразивное воздействие высокого давления на поверхность | Равномерный матовый, грубый | Низкий | 0.005–0,01 мм | Низкий |
Пассивация | Химическая обработка способствует образованию пассивной пленки. | Внешний вид практически не изменился | Высокий (химическая конверсия) | Практически нет | Низкий |
Электрополировка | Электрохимическое растворение удаляет поверхностные выступы. | Ультрагладкое зеркало, высокий глянец | Высокий (удаление + пассивация) | 0.01–0,03 мм | Средний–высокий |
ПВД-покрытие | Физическое осаждение керамического покрытия из паровой фазы | Золото/черный/металлический и т. д.. | Высокий (защита покрытия) | Покрытие 1–3 мкм | Высокий |
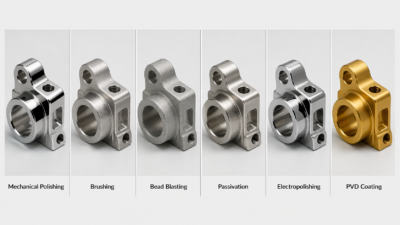
Шесть процессов, объясненных подробно
Механическая полировка
Механическая полировка является наиболее традиционным и широко используемым методом отделки поверхности.. Шлифовальные круги, абразивные ленты, и тканевые колеса постепенно удаляют следы инструментов и неровности поверхности за счет механического трения., в конечном итоге достижение зеркального или сатинового блеска. Степени полировки варьируются от грубой полировки (Ra 1,6 мкм) для тонкой полировки (Ра 0,2 мкм) до зеркального блеска (Ра 0,05 мкм) - чем выше класс, тем выше стоимость рабочей силы.
Преимуществом механической полировки является ее универсальность — многие детали из нержавеющей стали можно полировать., и затраты относительно контролируемы. Недостатком является то, что сложные полости и глубокие отверстия не могут быть достигнуты., ручная полировка имеет плохую консистенцию, и качество заметно колеблется в больших партиях. Кроме того, полировка удаляет небольшое количество материала (0.01–0,05 мм), поэтому высокоточные детали требуют припуска на полировку.
На практике, механическая полировка обычно используется для внешнего вида деталей., декоративные компоненты, контактные поверхности пищевого оборудования. Однако, для медицинских деталей и деталей повышенной чистоты, Одной механической полировки может быть недостаточно — ее обычно комбинируют с электрополировкой или пассивацией..
Чистка
При чистке кистью используются абразивные ленты или щеточные машины для создания направленной текстуры на поверхности.. Распространенные модели включают прямое волокно. (линия роста волос) и случайное зерно (снежинка). Матовые поверхности имеют матовую текстуру., однородное зерно, и изысканное ощущение. Они более устойчивы к царапинам, чем зеркальные покрытия., и мелкие царапины менее заметны.
Чистка – это недорого и эффективно, подходит для больших плоских панелей и простых изогнутых поверхностей. Однако, зерно кисти имеет направленность, поэтому направление зерна должно быть согласовано с геометрией детали во время проектирования.. сварные детали и сложные изогнутые поверхности трудно чистить щеткой, и зерно может стать прерывистым. Шероховатость матовой поверхности обычно составляет Ra 0,4–1,6 мкм., с ограниченным улучшением коррозии — пассивация рекомендуется в агрессивных средах.
Корпуса для бытовой электроники, архитектурные декоративные панели, и панели кухонной утвари — наиболее распространенные области применения чистки щеткой.. Оба 304 и 316 подходят для расчесывания, с минимальной разницей в результатах.
Дробеструйная очистка
При дробеструйной очистке используется сжатый воздух для продвижения стеклянных шариков., керамические бусины, или оксид алюминия на высокой скорости на поверхность детали, создание однородной матовой шероховатой поверхности за счет удара. Поверхности, подвергнутые пескоструйной обработке, имеют ненаправленную структуру и ровную текстуру., уменьшение видимости легких следов обработки и незначительных изменений поверхности. Это один из самых дешевых методов отделки поверхности..
Ключевыми параметрами являются тип абразива и размер зерна.. Пескоструйная очистка стеклянных шариков дает прекрасный результат., мягкая поверхность; керамические бусины более твердые и имеют более грубую текстуру.; оксид алюминия дает самую шероховатую поверхность, но с сильной адгезией, подходит в качестве основы для последующей окраски или склеивания. Удаление материала минимальное (0.005–0,01 мм), с незначительным размерным воздействием, но тонкостенные детали требуют внимания, чтобы не деформироваться от давления струи.
Пескоструйная очистка обычно используется для внутренних механических деталей., приспособления, Корпуса оборудования, и в качестве базовой обработки для последующей окраски или склеивания.. Обработанные поверхности имеют высокую шероховатость и склонны к накоплению загрязнений., что делает их непригодными для поверхностей, контактирующих с пищевыми продуктами или медициной, если за этим не следует электрополировка или пассивация..
Пассивация
Пассивация — это химическая обработка, при которой детали из нержавеющей стали погружаются в азотную кислоту или раствор лимонной кислоты., удаление свободного железа и загрязнений с поверхности и содействие образованию плотной пассивной пленки оксида хрома. Эта пассивная пленка является основной причиной, по которой нержавеющая сталь “нержавеющий” — когда поверхность хрома повреждена или загрязнена во время механической обработки., пассивация восстанавливает коррозионную стойкость.
Пассивация не меняет внешний вид и размеры., недорогой, и его часто стоит оценить для деталей с ЧПУ из нержавеющей стали, особенно сварных деталей или деталей, подверженных коррозии.. Пассивированные детали демонстрируют лучшую коррозионную стойкость., но пассивная пленка очень тонкая (наномасштаб) и может быть поврежден механическим трением. Поэтому, пассивация обычно является заключительным процессом, или используется в сочетании с другими методами отделки.
Пассивация обычно применяется в медицинских целях., еда, морской, и детали из нержавеющей стали, чувствительные к коррозии., но окончательное требование должно исходить из чертежа, стандартный, или сервисная среда. Пассивация лимонной кислотой более экологична и подходит для пищевой и медицинской промышленности., в то время как пассивация азотной кислотой дает более стабильные результаты и более широко используется в промышленности..
Электрополировка
Электрополировку можно понимать как “обратное гальваническое покрытие” — деталь служит анодом в растворе электролита, и при подаче тока, микроскопические поверхностные пики преимущественно растворяются, достижение ультрагладкой зеркальной поверхности. В отличие от механической полировки, электрополировка — это химическое растворение — оно не вызывает механического напряжения или деформации., и может равномерно лечить сложные полости, глубокие дыры, и мелкие щели.
К практическим преимуществам электрополировки относятся: шероховатость поверхности может достигать Ra 0,1–0,4 мкм., более гладкая, чем механическая полировка; одновременно удаляет свободное железо и загрязнения, обеспечивающий эффект пассивации; это без заусенцев и стресса, с лучшей коррозионной стойкостью, чем только пассивация. Компромиссами являются более высокая стоимость и типичный съем материала 0,01–0,03 мм. (требующие расчета припусков для высокоточных деталей), и различные результаты в зависимости от марки нержавеющей стали — 316/316L обычно дает лучшие результаты, чем 304.
Электрополировка часто используется для компонентов жидкостей высокой чистоты., внутренняя часть труб для еды и напитков, полупроводниковое оборудование, и отдельные медицинские компоненты, если этого требует спецификация.. Для сварных деталей, перед электрополировкой убедитесь, что сварной шов гладкий, в противном случае на сварном шве может возникнуть чрезмерная или недостаточная полировка..
Детали из медицинской нержавеющей стали и детали пищевого оборудования из нержавеющей стали не всегда требуют электрополировки.. Настоящим основанием для суждения является рисунок, характеристики, контактная среда, метод очистки, и требования к аудиту. Дополнительные медицинские сценарии, обратитесь к Обработка деталей из медицинской нержавеющей стали; для конструкции пищевого оборудования, обратитесь к Пищевое оборудование, обработка нержавеющей стали.
ПВД-покрытие
ПВД (Физическое осаждение из паровой фазы) ионизирует такие металлы, как титан или хром, в вакуумной среде и наносит их на поверхность детали, формирование керамического покрытия толщиной 1–3 мкм.. Общие цвета включают золото. (ТиН), черный (DLC), бронза (TiCN), и синий. PVD-покрытия могут обеспечить высокую твердость., износостойкость, контролируемый цвет, и дополнительная защита поверхности, если основание и предварительная обработка подходят.
PVD-покрытие имеет высокую стоимость и строгие требования к предварительной обработке — перед нанесением покрытия поверхность должна быть гладкой и однородной., обычно сначала требуется механическая полировка или чистка щеткой, в противном случае основные дефекты проступят сквозь покрытие.. Толщина покрытия составляет всего 1–3 мкм и не влияет на точность размеров., но маскировка и конструкция креплений для сложных деталей могут повлиять на однородность покрытия., с потенциально более тонкими покрытиями во внутренних отверстиях и глубоких канавках.
PVD обычно используется для высококачественных декоративных деталей., корпуса часов, режущие инструменты, компоненты пресс-формы, и применения, требующие как износостойкости, так и декоративного оформления.. Оба 304 и 316 может быть пригоден для нанесения PVD-покрытия при очистке, активация, маскировка, и конструкция светильника контролируются.
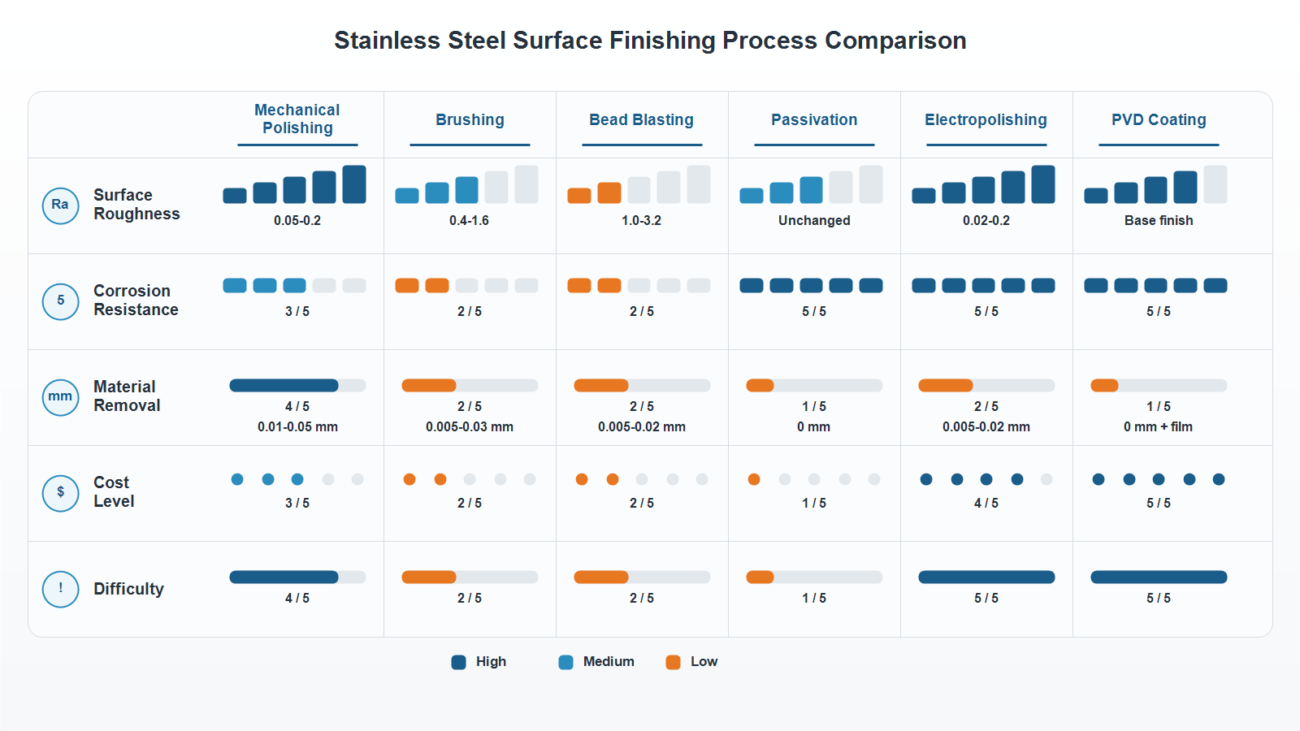
Изображение слота 2: Сравнение шести параметров процесса (может быть оформлен в виде инфографики)
Комбинации процессов: Когда одного процесса недостаточно
В производстве, один процесс отделки часто не может удовлетворить все функциональные возможности, косметический, и требования к коррозии. Вот наиболее распространенные комбинированные подходы.
Стандартная подача для сварных деталей составляет: Сварка → Обработка сварного шва → Механическая полировка → Пассивация. Сварка разрушает пассивную пленку нержавеющей стали., и возле сварного шва появляется окислительное изменение цвета — обычно пораженный участок сначала требует зачистки или зачистки сварного шва., с последующей пассивацией, когда требуется устойчивость к коррозии. Для пищевой и медицинской промышленности сварные трубы, Также может быть указана электрополировка, чтобы внутренняя поверхность была гладкой и без мертвых углов..
Для деталей, требующих высокой коррозионной стойкости и высокого внешнего вида., комбинация “Механическая полировка → Электрополировка → Пассивация” обычно используется. Механическая полировка удаляет основные следы и дефекты инструмента., электрополировка обеспечивает ультрагладкую поверхность, и пассивация обеспечивает окончательную защиту. Эта комбинация стоит дороже, но это может быть подходящим для медицинских целей, морской, и чувствительное к коррозии оборудование, если это поддерживается спецификациями..
Декоративные детали, обычно используемые “Чистка/струйная очистка → PVD-покрытие”. Базовый слой наносится щеткой или подвергается пескоструйной обработке для создания текстуры., и PVD наносит покрытие поверх текстуры, сохраняя текстуру, добавляя при этом цвет и износостойкость.. Обратите внимание, что качество базовой обработки перед PVD напрямую определяет окончательный внешний вид..
Для чувствительных к затратам общих деталей, “Механическая полировка/браширование → Пассивация” достаточно. Внешний вид соответствует требованиям, пассивация восстанавливает коррозионную стойкость, и стоимость сведена к минимуму.
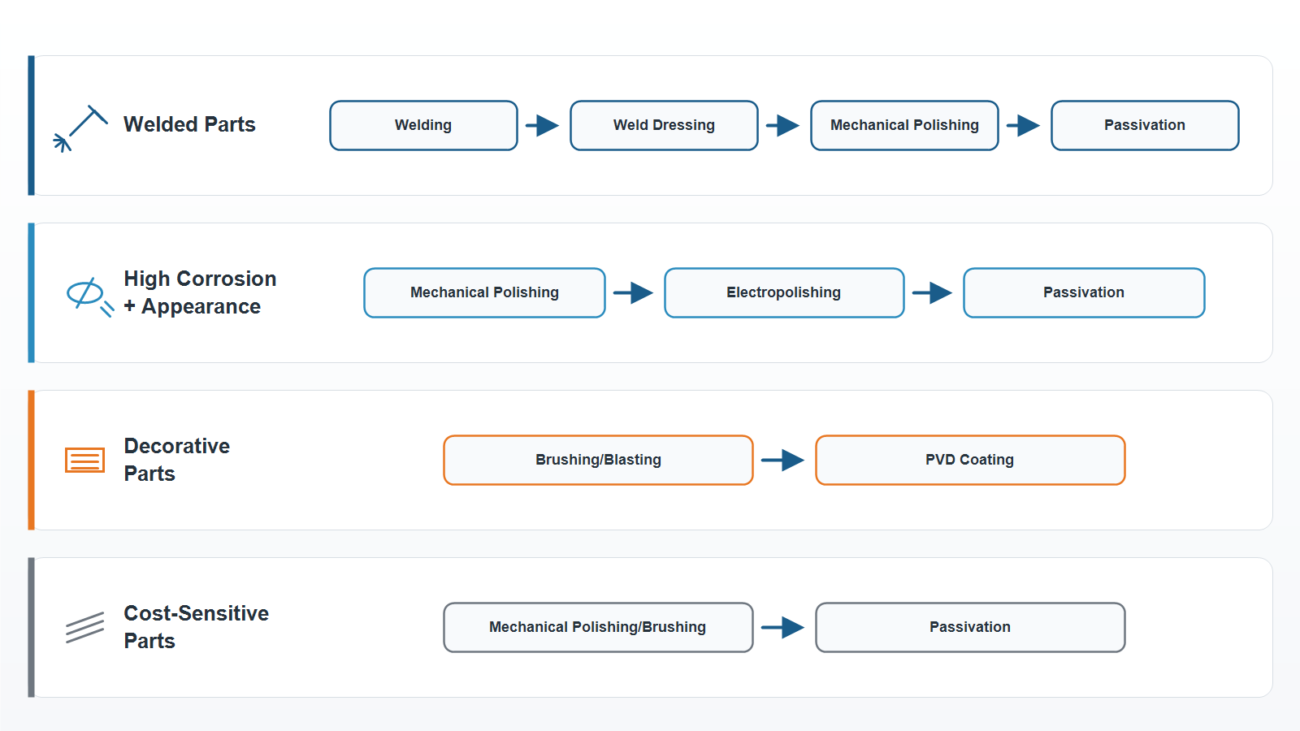
Изображение слота 3: Общая блок-схема комбинации процессов (4 типичные комбинированные пути)
Руководство по выбору: Выберите процесс по приложению
Каждый из шести процессов имеет свое подходящее применение.. Когда сомневаешься, используйте следующее руководство.
Приложение | Рекомендуемый процесс | Причина |
Общий вид/декоративные детали | Механическая полировка или чистка щеткой | Бюджетный, внешний вид соответствует требованиям |
Высококачественные декоративные детали/часы/инструменты | ПВД-покрытие (полированная/брашированная основа) | Износостойкость + контроль цвета + последовательный внешний вид |
Контактные поверхности пищевого оборудования | Механическая полировка + Пассивация | Гладкий + устойчивый к коррозии, пищевой |
Внутренние части пищевых труб/высокая чистота | Электрополировка + Пассивация | Ультрагладкий, нет мертвых углов, легко чистить |
Медицинские имплантаты/хирургические инструменты | Электрополировка + Пассивация | Очищаемый + устойчивый к коррозии + с контролем заусенцев |
Морское оборудование/химические детали | Пассивация или электрополировка | Приоритет коррозионной стойкости, внешний вид вторичен |
Внутренние механические детали/приспособления | Дробеструйная очистка | Самая низкая стоимость, скрывает следы инструмента |
Сварные детали конструкции | Сварная повязка + Пассивация | Восстанавливает коррозионную стойкость зоны сварного шва. |
Детали, требующие последующей покраски/склеивания | Дробеструйная очистка | Шероховатая поверхность увеличивает адгезию |
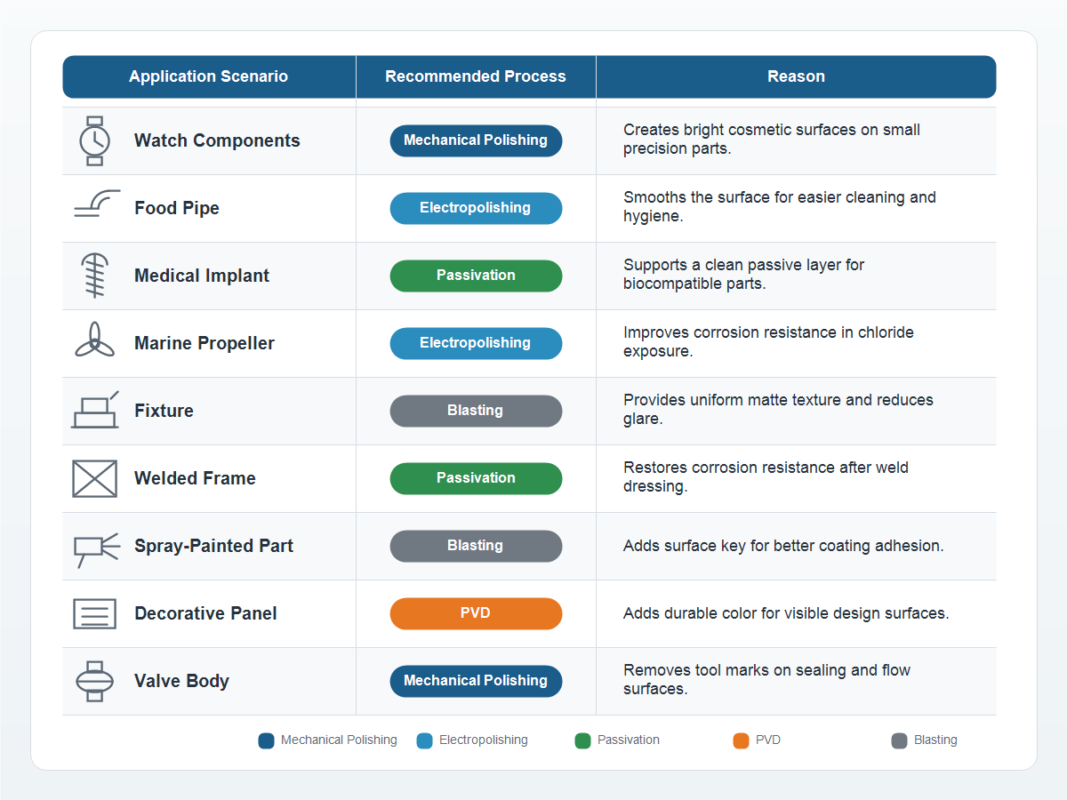
Изображение слота 4: Справочная таблица процессов, рекомендуемых для применения
Как JADE-CNC обрабатывает поверхность
JADE-CNC может управлять пятиосной обработкой, токарно-фрезерная обработка, удаление заусенцев, уборка, пассивация, электрополировка, ПВД, окончательный контроль размеров, и требования к упаковке в рамках единого производственного плана. Для зарубежных клиентов, этот универсальный подход уменьшает проблемы передачи ответственности между несколькими магазинами и неясных границ ответственности., а также улучшить контроль над временем выполнения заказа, согласованность партии, и риск лома.
Заключение
Выбор отделки поверхности следует оценивать вместе с функцией детали., материал, следы обработки, требования к уборке, размерный риск, и метод окончательной проверки. Присылайте свои 3D/2D рисунки, сорт материала, целевая шероховатость, Требования к внешнему виду, контактная среда, критические размеры, и годовой объем. JADE-CNC может помочь оценить подходящий маршрут обработки с ЧПУ и чистовой обработки поверхности..
Сопутствующие статьи о нержавеющей стали
- Обработка нержавеющей стали с ЧПУ: Полное руководство по решению проблем
- Обработка деталей из медицинской нержавеющей стали: 316L Материал, Требования к процессу и соответствию
- Пищевое оборудование, обработка нержавеющей стали: Санитарный материал, Сварка и обработка поверхности
- Сварка нержавеющей стали для деталей, обработанных на станках с ЧПУ: ТИГ, Лазерная сварка и контроль искажений
- Проблемы обработки нержавеющей стали с ЧПУ & Решения: Застроенный край, Износ инструмента, Сломанные сверла & Болтовня

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
