



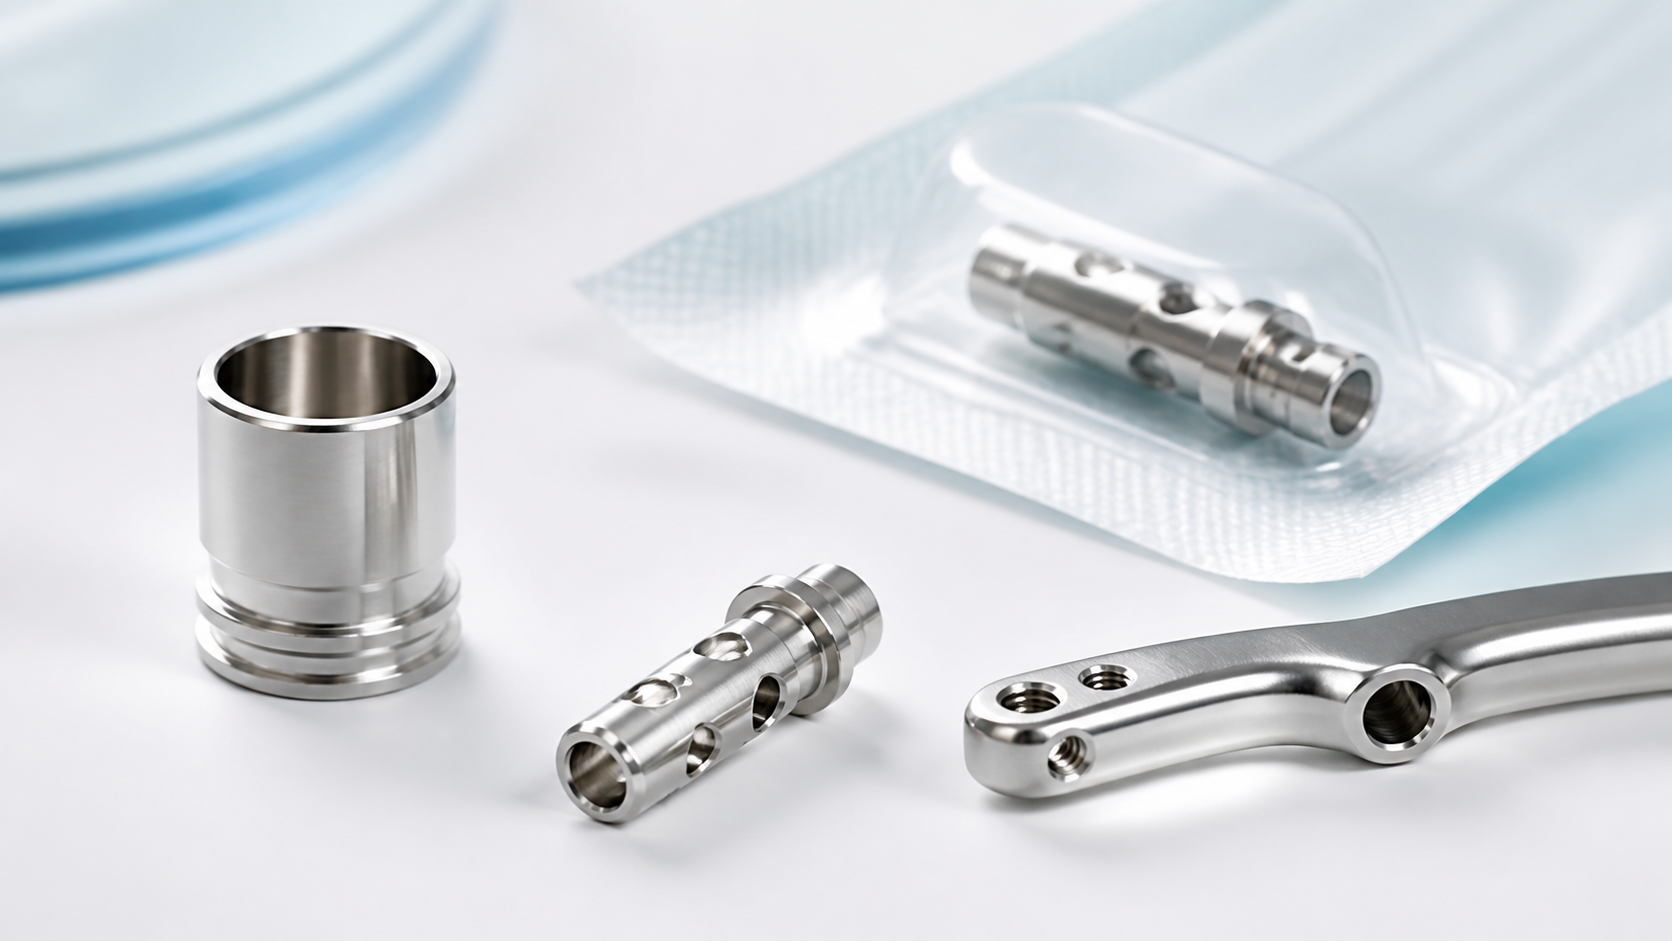
Обработка деталей из медицинской нержавеющей стали: Что отличает его от стандартных деталей
Требования к механической обработке деталей из медицинской нержавеющей стали намного более строгие, чем к стандартным промышленным деталям.. Стандартные детали должны соответствовать требованиям по размерам и внешнему виду., но медицинские детали часто добавляют биосовместимости, контроль заусенцев, низкое остаточное напряжение, прослеживаемость, и требования к чистой упаковке. Проблема на любом из этих этапов может привести к отклонению аудита клиента., отложенный выпуск, или пакетная доработка.
Наиболее часто используемой нержавеющей сталью в медицинской промышленности является 316L, поскольку она обеспечивает хороший баланс коррозионной стойкости., биосовместимость, и свариваемость. В этой статье объясняются особые требования и практический подход JADE-CNC к обработке деталей из медицинской нержавеющей стали в четырех областях.: выбор материала, Процесс обработки с ЧПУ, отделка поверхности, и поддержка соответствия. Для более широкого маршрута обработки нержавеющей стали с ЧПУ, см. наш направляющая для обработки нержавеющей стали с ЧПУ.
316L выбор материала для медицинских деталей из нержавеющей стали
Детали, контактирующие с телом человека, должны соответствовать требованиям к материалам и биосовместимости, указанным на чертеже., спецификация, и нормативный маршрут. Марка материала, партия, ССО (Отчет об испытаниях материала), номер плавки, и записи обработки также должны быть прослеживаемыми.. 316л нержавеющая сталь, с низким содержанием углерода (обычно <=0,03%), имеет меньший риск межкристаллитной коррозии после сварки, хорошая коррозионная стойкость, и широкое использование в имплантатах, хирургические инструменты, и медицинское устройство контактные части. 304 может использоваться для некоторых медицинских бесконтактных частей, но его коррозионная стойкость и свариваемость ниже, чем у 316L., поэтому его обычно избегают для частей, контактирующих с жидкостями организма..
Разница между медицинским 316L и промышленным 316L часто заключается в контроле примесей и документации.. Материал медицинского назначения имеет более строгий контроль над серой., фосфор, и другие примеси, меньше неметаллических включений, и более стабильные механические свойства. Для критических частей, в сертификатах на материалы может потребоваться ссылка на ASTM F138/F139 или утвержденную заказчиком спецификацию материала..
Материал | Медицинские контактные детали | Медицинские бесконтактные детали | Причина |
316л | Предпочтительный | Приемлемый | Коррозионная стойкость + биосовместимость + хорошая свариваемость |
316 | Не рекомендуется | Приемлемый | Риск межкристаллитной коррозии после сварки |
304 | Не рекомендуется | Приемлемый | Недостаточная коррозионная стойкость, склонен к коррозии в жидкостях организма |
17-4PH | Конкретные приложения | Приемлемый | Высокая прочность, но более низкая коррозионная стойкость, чем у 316L |
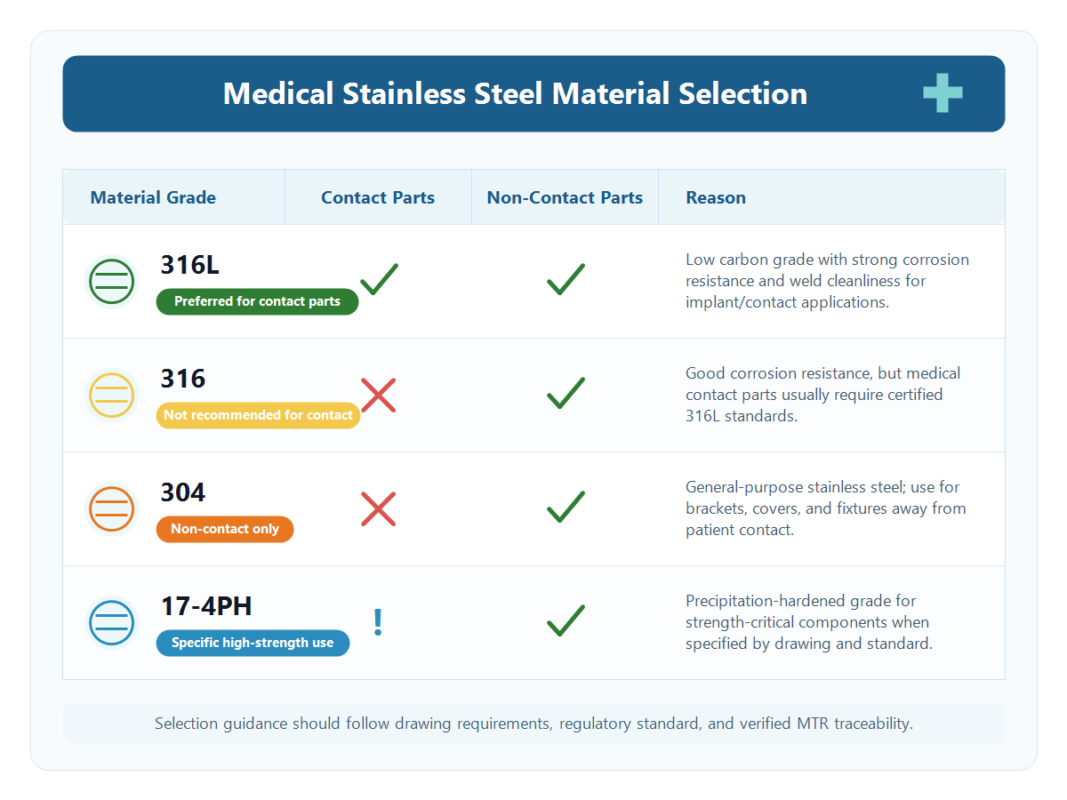
Изображение слота 1: Справочная таблица выбора материалов из медицинской нержавеющей стали
Основы процесса обработки с ЧПУ: Контроль заусенцев, Низкое напряжение и высокое качество поверхности
Основными требованиями к механической обработке медицинских деталей является отсутствие заусенцев., низкое остаточное напряжение, и высокое качество поверхности. Борфюры могут оторваться в медицинской среде и создать риск для продукта.. Поэтому, края ломаются, отверстие выходит, перекрестные отверстия, нити, слоты, и резкие переходы должны учитываться при планировании процесса., затем снимается заусенец с использованием подходящей комбинации ручного удаления заусенцев., контролируемая механическая отделка, вибрационная отделка, и ультразвуковая чистка.
Остаточные напряжения могут привести к деформации деталей при последующей обработке., отделка, стерилизация, или услуга, что особенно важно для тонкостенных медицинских компонентов и деталей, связанных с имплантатами.. Подход JADE-CNC заключается в том, чтобы оставить достаточный припуск после черновой обработки., выполнить отжиг для снятия напряжений после получистовой обработки, если материал и технические характеристики позволяют это, и используйте небольшую глубину резания со стабильной подачей для чистовой обработки, чтобы снизить нагрузку при резании.. В тонкостенных деталях используются специальные крепления для уменьшения деформации зажима..
По качеству поверхности, Для медицинских контактных частей часто требуется Ra 0,4 мкм или ниже., а для некоторых деталей, связанных с имплантатами, может потребоваться Ra 0,1 мкм или ниже.. Стандартная обработка с ЧПУ часто позволяет достичь Ra около 1,6 мкм.; для более высокой отделки может потребоваться прецизионное шлифование, полировка, или электрополировка. JADE-CNC выбирает метод обработки и отделки во время планирования процесса, поэтому требования к отделке не обнаруживаются слишком поздно в производстве..
Обработка поверхности деталей из медицинской нержавеющей стали: Пассивация и электрополировка
При отделке поверхности деталей из медицинской нержавеющей стали часто используются методы пассивации и электрополировки., функция, или требование чистоты требует этого. Пассивация восстанавливает защитную пленку оксида хрома на поверхности., электрополировка создает более гладкую поверхность и помогает удалить микрозаусенцы и свободное железо.. Электрополированные поверхности более гладкие, чем механически полированные, и не содержат частиц, которые могут возникнуть в результате неконтролируемой механической полировки..
Электрополировка обычно удаляет около 0,01–0,03 мм материала., поэтому высокоточные детали требуют припуска. Для сварных деталей, Перед электрополировкой сварной шов должен быть обработан, чтобы обеспечить его гладкость, отсутствие подрезов и излишков металла сварного шва.; в противном случае, после электрополировки на сварном шве могут появиться впадины. В зависимости от спецификации, JADE-CNC может поддерживать проверку ферритов., проверки на коррозионную стойкость, или другая проверка качества поверхности после электрополировки.
Пассивация часто является заключительным процессом., использование пассивации лимонной кислотой, когда она соответствует требованиям детали и клиента.. После пассивации, детали промываются очищенной водой для уменьшения остаточных ионов. Пассивированные детали нельзя прикасаться непосредственно руками.; используются чистые перчатки, поскольку соли и масла с рук могут повлиять на пассивную пленку..
Поддержка соответствия: Прослеживаемость от материала до готового продукта
Требования соответствия в медицинской промышленности проходят через весь производственный процесс.. С материальной стороны, каждая контролируемая партия должна иметь отчет об испытаниях материала. (ССО) содержащий номер плавки, химический состав, и механические свойства. JADE-CNC может проверить состав входящего материала с помощью спектрометра, чтобы подтвердить, что материал соответствует сертификату..
Со стороны производства, карта маршрута обработки для оборудования для учета медицинских деталей, этапы процесса, операторы, и инспекция результаты по контролируемым операциям. Критические процессы, такие как сварка, электрополировка, финальная уборка, и окончательный контроль может сопровождаться рабочими инструкциями и протоколами проверки первого изделия..
Чистая упаковка – последние ворота. После очистки, медицинские детали очищаются ультразвуком и ополаскиваются очищенной водой., сушеный, и индивидуально упакованы в бумажные пакеты с ЛИК или пакеты для чистых помещений в соответствии с требованиями к деталям.. На внешней упаковке указан номер детали., партия, количество, и дата производства. Если у клиентов есть особые требования к чистоте, например Класс 1000 упаковка для чистых помещений, JADE-CNC может рассмотреть требование во время цитата.
Элемент соответствия | Требование | Наш подход |
Прослеживаемость материалов | ССО + номер плавки | Спектрометрическая поверка каждой партии, сертификаты, поставляемые вместе с товаром |
Технологическая документация | Карта маршрута + проверка первого изделия | Оборудование/параметры/персонал, зарегистрированные для каждого процесса |
Качество поверхности | Ра ≤0,4 мкм, без заусенцев | Электрополировка + визуальный осмотр по чертежу |
Чистая упаковка | Чистое помещение / антикоррозийный | Ультразвуковая очистка + индивидуальная упаковка |
Сертификация системы | ИСО 13485 (если клиент требует) | ИСО 9001, может поддерживать аудит клиентов |
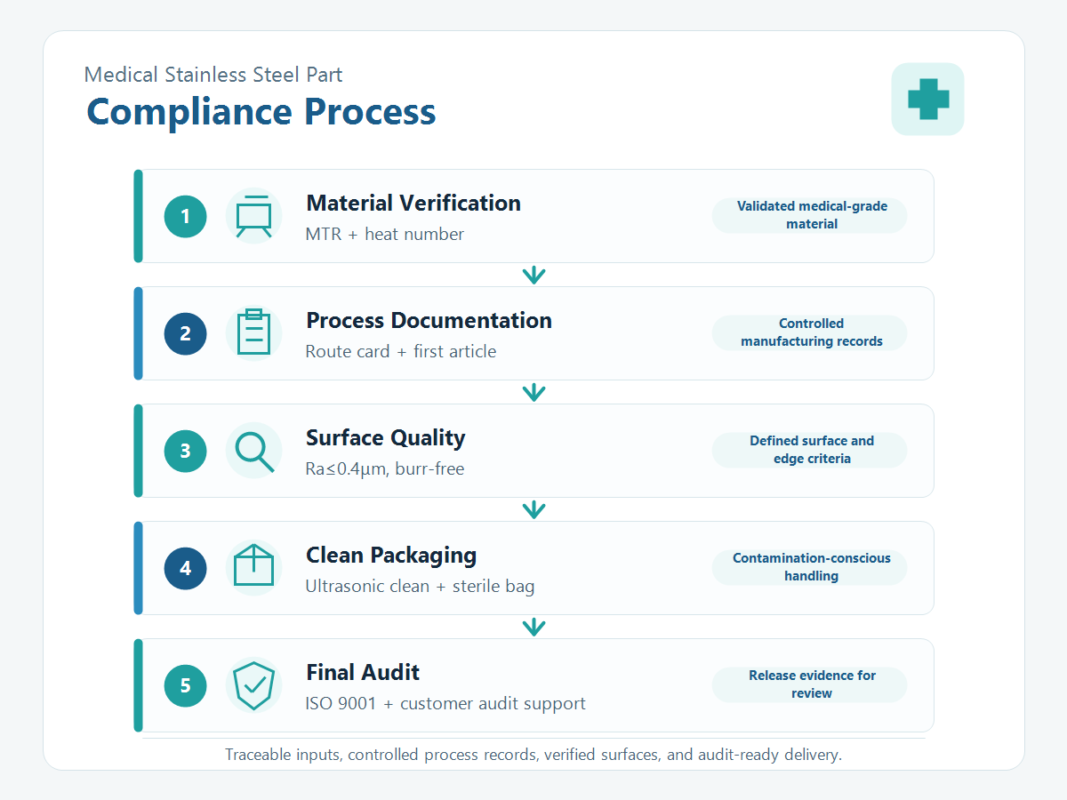
Изображение слота 2: Блок-схема процесса обеспечения соответствия медицинской части
Распространенные проблемы обработки медицинской нержавеющей стали и их решения
Распространенной проблемой медицинских деталей является отклонение размеров после электрополировки.. Причиной часто является несоблюдение припуска на электрополировку или чрезмерное время полировки, что приводит к чрезмерному удалению.. Подход JADE-CNC заключается в расчете удаления во время планирования процесса., при необходимости нанесите маскировочную защиту на сопрягаемые поверхности, и выполнить проверку КИМ после полировки согласно чертежу.
Другая распространенная проблема – коррозия шва после сварки. Причина может заключаться в использовании неправильной присадочной проволоки., например ER308 для 316L, или неспособность пассивировать после сварки. Для сварных медицинских деталей из стали 316L., JADE-CNC контролирует выбор присадочной проволоки, послесварочная очистка, пассивация, и дефектоскопия критически важных сварных швов, когда это необходимо..
Несоответствие чистоте также является частой проблемой., часто вызвано неполной очисткой или наличием пыли в упаковочной среде.. JADE-CNC использует контролируемый маршрут очистки, такой как ультразвуковая очистка., промывка очищенной водой, и очистка спиртом при необходимости, затем упаковывает детали на чистом столе и обеспечивает проверку частиц, когда это указано.
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке деталей из нержавеющей стали., с пятиосной обработкой, токарно-фрезерная комбинированная обработка, прецизионное шлифовальное оборудование, ИСО 9001 сертификация, и комплексное обслуживание от механической обработки и сварки до отделки поверхности и проверки.. Поступающий материал может быть проверен спектрометром., с самопроверкой и специальной проверкой на ключевых этапах процесса, помогая контролировать время выполнения, качество, и стабильность партии.
Отправьте свой рисунок, САПР-модель, спецификация материала, Требования к качеству поверхности, требование чистоты, стандарт проверки, и количество партии для оценки процесса и предложения, обычно внутри 24 часы.
Сопутствующие статьи о нержавеющей стали

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
