



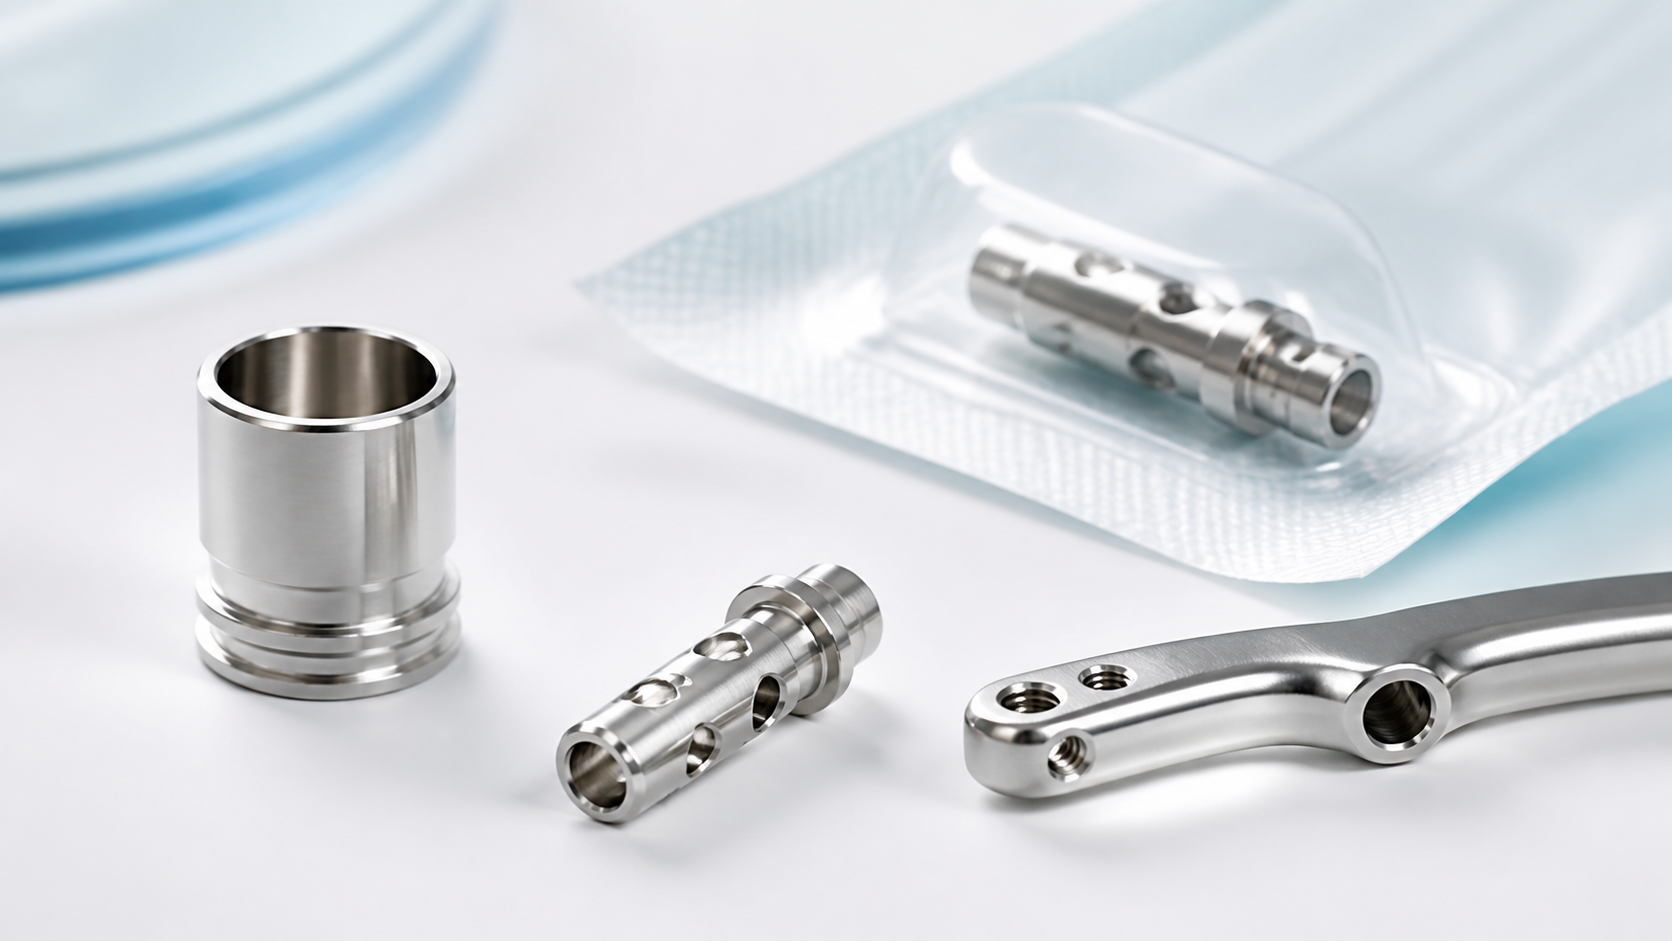
Mecanizado médico de piezas de acero inoxidable: ¿Qué lo diferencia de las piezas estándar?
Los requisitos de mecanizado para piezas médicas de acero inoxidable son mucho más estrictos que para piezas industriales estándar.. Las piezas estándar deben cumplir con los requisitos dimensionales y de apariencia., pero las piezas médicas a menudo añaden biocompatibilidad, control de rebabas, tensión residual baja, trazabilidad, y requisitos de embalaje limpio. Un problema en cualquiera de estos pasos puede provocar el rechazo de la auditoría del cliente., lanzamiento retrasado, o retrabajo por lotes.
El acero inoxidable más utilizado en la industria médica es el 316L porque ofrece un fuerte equilibrio de resistencia a la corrosión., biocompatibilidad, y soldabilidad. Este artículo explica los requisitos especiales y el enfoque práctico de JADE-CNC para el mecanizado de piezas médicas de acero inoxidable en cuatro áreas.: selección de materiales, Proceso de mecanizado CNC, acabado superficial, y soporte de cumplimiento. Para la ruta más amplia de mecanizado CNC de acero inoxidable, ver nuestro guía de mecanizado CNC de acero inoxidable.
316L Selección de materiales para piezas médicas de acero inoxidable
Las piezas que entran en contacto con el cuerpo humano deben cumplir los requisitos de material y biocompatibilidad definidos en el dibujo., especificación, y ruta regulatoria. Grado de material, lote, MTR (Informe de prueba de materiales), número de calor, y los registros de mecanizado también deben ser rastreables. 316L acero inoxidable, con su bajo contenido de carbono (típicamente <=0,03%), tiene menor riesgo de corrosión intergranular después de la soldadura, buena resistencia a la corrosión, y amplio uso en implantes, instrumentos quirúrgicos, y dispositivo medico piezas de contacto. 304 Se puede utilizar para algunas piezas médicas sin contacto., pero su resistencia a la corrosión y soldabilidad son inferiores a 316L, por lo que normalmente se evita en el caso de piezas que entren en contacto con fluidos corporales..
La diferencia entre el 316L de grado médico y el 316L de grado industrial a menudo radica en el control de impurezas y la documentación.. El material de grado médico tiene un control más estricto sobre el azufre, fósforo, y otras impurezas, menos inclusiones no metálicas, y propiedades mecánicas más estables. Para piezas críticas, Es posible que los certificados de materiales deban hacer referencia a ASTM F138/F139 o a la especificación de material aprobada por el cliente..
Material | Piezas de contacto médico | Piezas médicas sin contacto | Razón |
316l | Privilegiado | Aceptable | Resistencia a la corrosión + biocompatibilidad + buena soldabilidad |
316 | No recomendado | Aceptable | Riesgo de corrosión intergranular después de soldar. |
304 | No recomendado | Aceptable | Resistencia a la corrosión insuficiente, propenso a la corrosión en ambientes de fluidos corporales |
17-4PH | Aplicaciones específicas | Aceptable | Alta resistencia, pero menor resistencia a la corrosión que 316L |
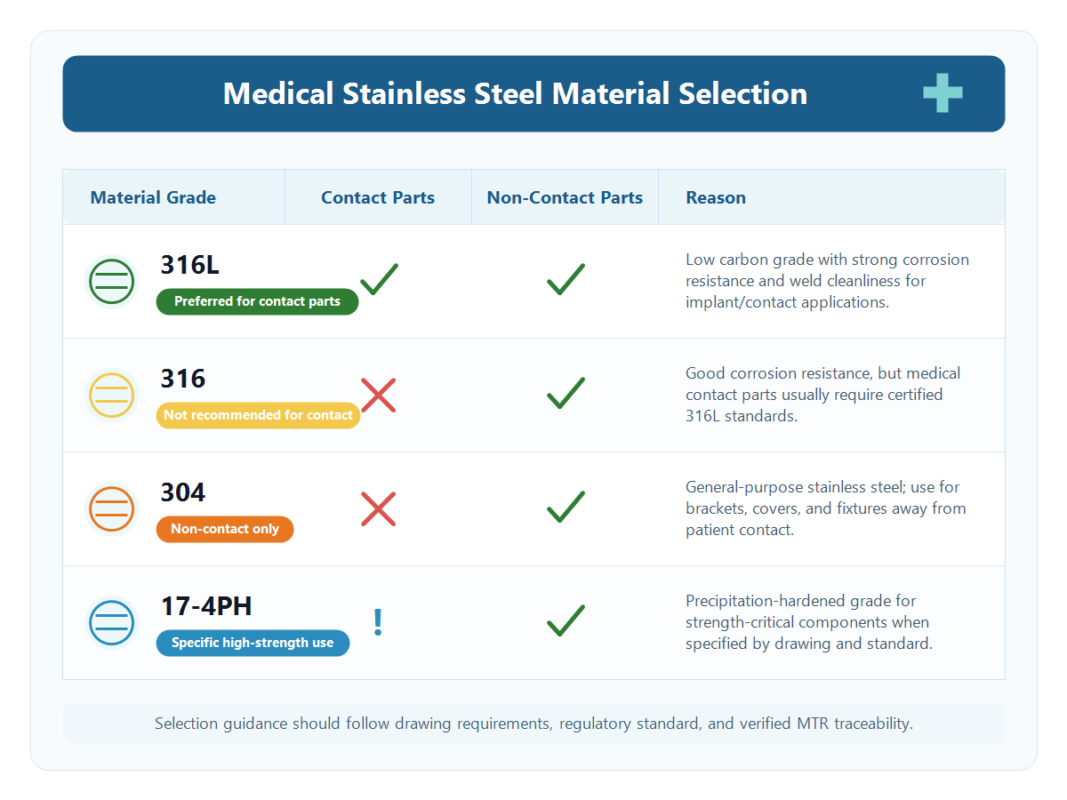
Ranura de imagen 1: Tabla de referencia de selección de materiales médicos de acero inoxidable.
Conceptos básicos del proceso de mecanizado CNC: Control de rebabas, Bajo estrés y alto acabado superficial
Los requisitos básicos para el mecanizado de piezas médicas son el control de rebabas., tensión residual baja, y alto acabado superficial. Las rebabas pueden desprenderse en un entorno médico y crear riesgos para el producto.. Por lo tanto, el borde se rompe, salidas del agujero, agujeros cruzados, trapos, tragamonedas, y las transiciones bruscas deben revisarse durante la planificación del proceso, luego se desbarba utilizando una combinación adecuada de desbarbado manual, acabado mecánico controlado, acabado vibratorio, y limpieza ultrasónica.
La tensión residual puede hacer que las piezas se deformen durante el mecanizado posterior., refinamiento, esterilización, o servicio, Lo cual es especialmente crítico para componentes médicos de pared delgada y piezas relacionadas con implantes.. El enfoque de JADE-CNC es dejar suficiente margen después del mecanizado en desbaste., Realizar un recocido de alivio de tensión después del semiacabado cuando el material y las especificaciones lo permitan., y use una profundidad de corte pequeña con avance estable para el mecanizado de acabado para reducir la tensión de corte. Las piezas de paredes delgadas utilizan accesorios dedicados para reducir la deformación de sujeción.
En cuanto al acabado superficial, Las piezas de contacto médico a menudo requieren Ra 0,4 um o menos., y algunas piezas relacionadas con implantes pueden requerir Ra 0,1um o menos. El mecanizado CNC estándar a menudo puede alcanzar alrededor de Ra 1,6um; Los acabados más altos pueden requerir un pulido de precisión., pulido, o electropulido. JADE-CNC selecciona el método de mecanizado y acabado durante la planificación del proceso para que el requisito de acabado no se descubra demasiado tarde en la producción..
Acabado de superficies para piezas médicas de acero inoxidable: Pasivación y Electropulido
El acabado de superficies para piezas médicas de acero inoxidable a menudo utiliza una ruta de pasivación y electropulido cuando el dibujo, función, o el requisito de limpieza lo requiere. La pasivación restaura la película protectora de óxido de cromo en la superficie., mientras que el electropulido crea una superficie más suave y puede ayudar a eliminar las microrebabas y el hierro libre.. Las superficies electropulidas son más lisas que las superficies pulidas mecánicamente y evitan las partículas incrustadas que pueden provenir del pulido mecánico incontrolado..
El electropulido normalmente elimina entre 0,01 y 0,03 mm de material., por lo que las piezas de alta precisión requieren un margen. Para piezas soldadas, La soldadura debe procesarse antes del electropulido para garantizar que sea suave y sin socavaduras ni exceso de metal de soldadura.; de lo contrario, Pueden aparecer depresiones en la soldadura después del electropulido.. Dependiendo de la especificación, JADE-CNC puede admitir comprobaciones de ferrita, controles de resistencia a la corrosión, u otra verificación de la calidad de la superficie después del electropulido.
La pasivación es a menudo el proceso final., utilizando pasivación con ácido cítrico cuando sea adecuado para la pieza y los requisitos del cliente.. Después de la pasivación, Las piezas se enjuagan con agua purificada para reducir los iones residuales.. Las piezas pasivadas no deben tocarse directamente con la mano.; Se utilizan guantes limpios porque las sales y aceites de las manos pueden afectar la película pasiva..
Soporte de cumplimiento: Trazabilidad desde el material hasta el producto terminado
Los requisitos de cumplimiento en la industria médica se extienden a lo largo de todo el proceso de producción.. En el lado material, Cada lote controlado debe tener un Informe de prueba de materiales. (MTR) que contiene el número de calor, composición química, y propiedades mecánicas. JADE-CNC puede verificar la composición del material entrante con un espectrómetro para confirmar que el material coincide con el certificado..
Del lado de la producción, la tarjeta de ruta de mecanizado para equipos de registros de piezas médicas, pasos del proceso, operadores, y inspección resultados para operaciones controladas. Procesos críticos como la soldadura., electropulido, limpieza final, y la inspección final puede respaldarse con instrucciones de trabajo y registros de inspección del primer artículo.
El embalaje limpio es la puerta final. Después de la limpieza, Las piezas médicas se limpian por ultrasonidos y se enjuagan con agua purificada., seco, y empaquetados individualmente en papel VCI o bolsas para sala limpia según el requisito de la pieza. La caja exterior está etiquetada con el número de pieza., lote, cantidad, y fecha de producción. Si los clientes tienen requisitos especiales de limpieza., como clase 1000 embalaje de sala limpia, JADE-CNC puede revisar el requisito durante cotización.
Artículo de cumplimiento | Requisito | Nuestro enfoque |
Trazabilidad de materiales | MTR + número de calor | Verificación del espectrómetro por lote, certificados enviados con mercancías |
Documentación del proceso | tarjeta de ruta + inspección del primer artículo | Equipos/parámetros/personal registrados por proceso |
Calidad de la superficie | Ra ≤0,4μm, sin rebabas | electropulido + inspección visual por dibujo |
Embalaje limpio | sala limpia / preventivo de óxido | Limpieza ultrasónica + embalaje individual |
Certificación del sistema | ISO 13485 (si el cliente lo requiere) | ISO 9001, puede soportar auditorías de clientes |
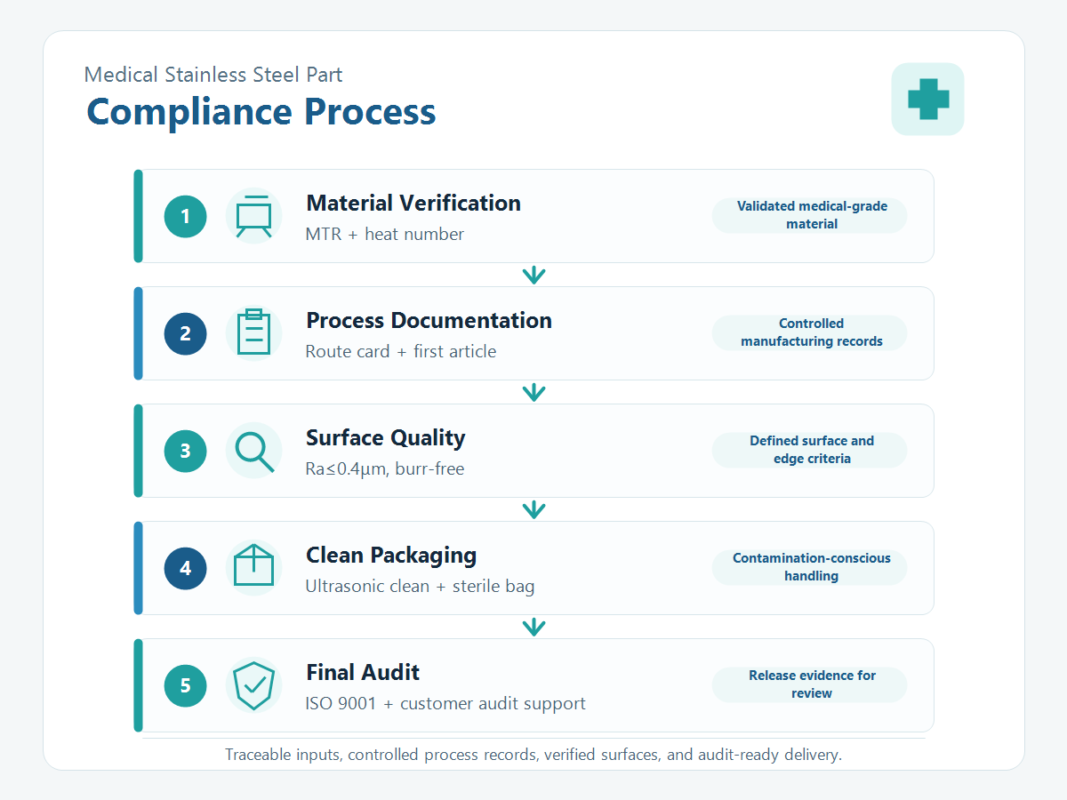
Ranura de imagen 2: Diagrama de flujo del proceso de cumplimiento de la parte médica.
Problemas y soluciones comunes del mecanizado de acero inoxidable para uso médico
Un problema común con las piezas médicas es la desviación dimensional después del electropulido.. A menudo, la causa es no reservar el margen de electropulido o un tiempo de pulido excesivo, lo que lleva a una eliminación excesiva.. El enfoque de JADE-CNC es calcular la eliminación durante la planificación del proceso., aplicar protección de enmascaramiento a las superficies de contacto cuando sea necesario, y realice la inspección de la CMM después del pulido según el dibujo.
Otro problema común es corrosión de soldadura después de soldar. La causa puede ser el uso del cable de relleno incorrecto., como ER308 para 316L, o no lograr pasivación después de soldar. Para piezas médicas soldadas 316L, JADE-CNC controla la selección del alambre de relleno, limpieza post-soldadura, pasivación, y pruebas de penetración para soldaduras críticas cuando sea necesario.
El incumplimiento de la limpieza también es un problema frecuente, A menudo causado por una limpieza incompleta o polvo en el entorno del embalaje.. JADE-CNC utiliza una ruta de limpieza controlada como la limpieza ultrasónica, enjuague con agua purificada, y limpieza con alcohol cuando sea necesario, luego empaqueta las piezas en un banco limpio y admite controles de partículas cuando se especifica.
Acerca de JADE-CNC
JADE-CNC se especializa en el mecanizado de precisión de piezas de acero inoxidable, con mecanizado de cinco ejes, mecanizado compuesto de torno-fresado, equipo de molienda de precisión, ISO 9001 proceso de dar un título, y servicio integral desde mecanizado y soldadura hasta acabado e inspección de superficies. El material entrante se puede verificar mediante espectrómetro., con autoinspección más inspección dedicada en etapas clave del proceso, ayudando a controlar el tiempo de entrega, calidad, y consistencia del lote.
Envía tu dibujo, modelo CAD, especificación de materiales, requisito de acabado superficial, requisito de limpieza, estándar de inspección, y cantidad de lote para evaluación de procesos y cotización, normalmente dentro 24 horas.
Artículos relacionados con acero inoxidable
– 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
