



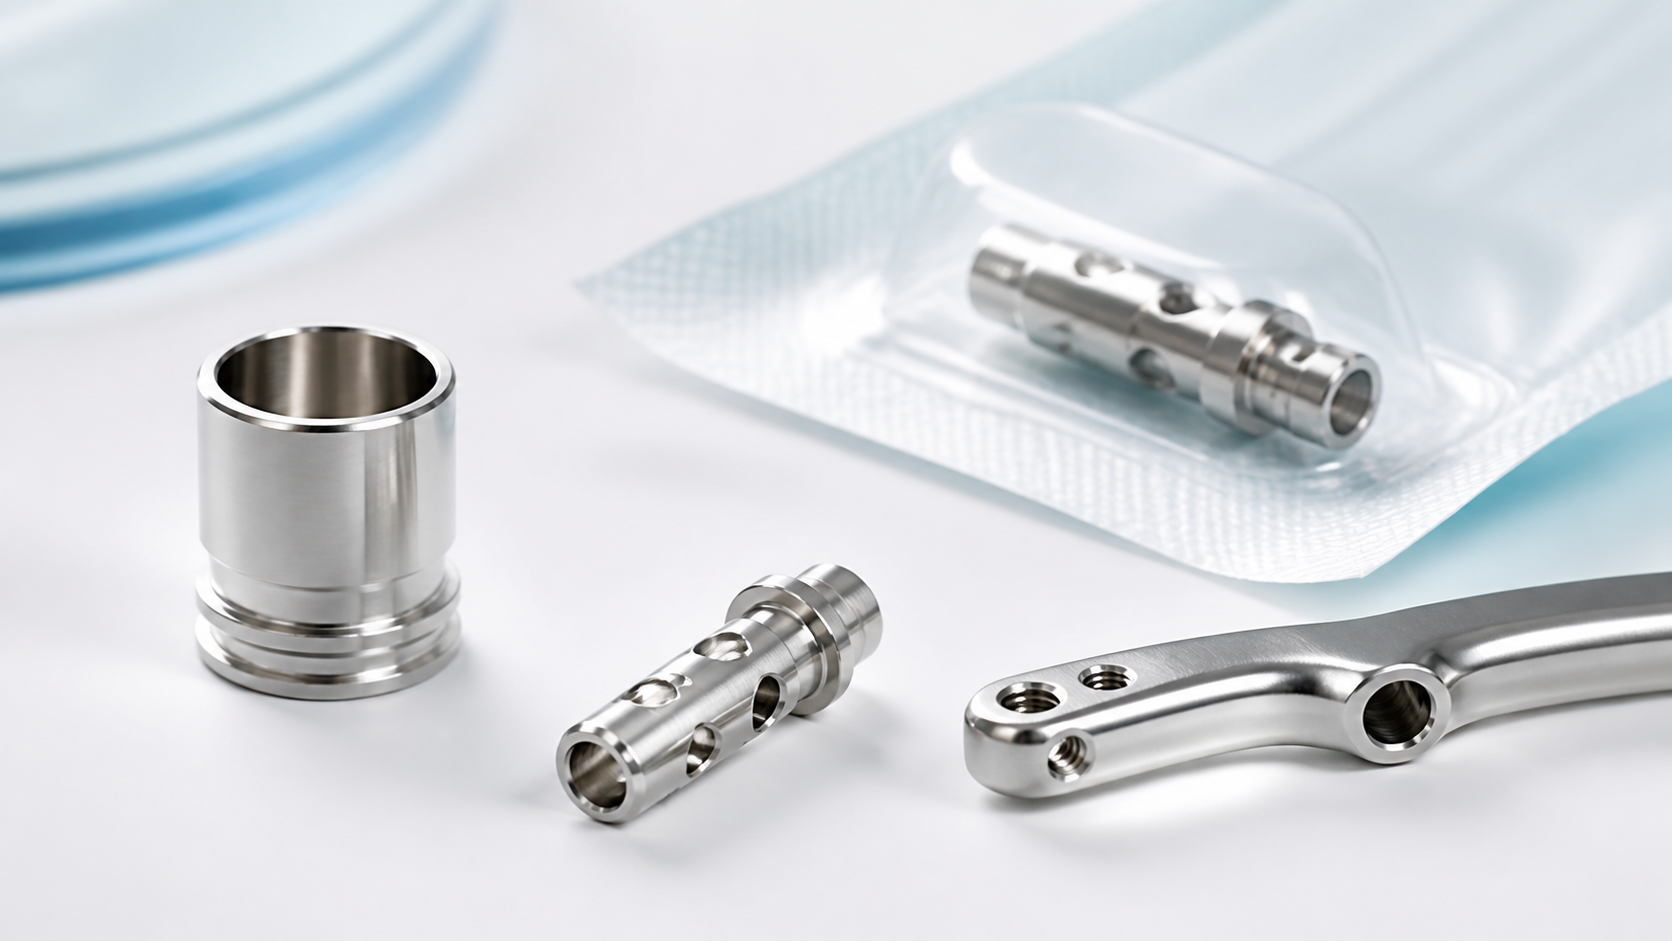
Usinagem de peças médicas de aço inoxidável: O que o torna diferente das peças padrão
Os requisitos de usinagem para peças médicas de aço inoxidável são muito mais rigorosos do que para peças industriais padrão. As peças padrão devem atender aos requisitos dimensionais e de aparência, mas as peças médicas geralmente adicionam biocompatibilidade, controle de rebarbas, baixa tensão residual, rastreabilidade, e requisitos de embalagem limpa. Um problema em qualquer uma dessas etapas pode levar à rejeição da auditoria do cliente, lançamento atrasado, ou retrabalho em lote.
O aço inoxidável mais comumente usado na indústria médica é o 316L porque oferece um forte equilíbrio de resistência à corrosão, biocompatibilidade, e soldabilidade. Este artigo explica os requisitos especiais e a abordagem prática do JADE-CNC para usinagem de peças médicas de aço inoxidável em quatro áreas: seleção de materiais, Processo de usinagem CNC, acabamento superficial, e suporte de conformidade. Para uma rota mais ampla de usinagem CNC em aço inoxidável, veja nosso guia de usinagem CNC de aço inoxidável.
316L Seleção de materiais para peças médicas de aço inoxidável
As peças que entram em contato com o corpo humano devem atender aos requisitos de material e biocompatibilidade definidos em desenho, especificação, e rota regulatória. Grau do material, lote, MTR (Relatório de teste de materiais), número de calor, e os registros de usinagem também precisam ser rastreáveis. 316L aço inoxidável, com seu baixo teor de carbono (tipicamente <=0,03%), tem menor risco de corrosão intergranular após a soldagem, boa resistência à corrosão, e ampla utilização em implantes, instrumentos cirúrgicos, e dispositivo médico peças de contato. 304 pode ser usado para algumas peças médicas sem contato, mas sua resistência à corrosão e soldabilidade são inferiores a 316L, por isso geralmente é evitado para peças em contato com fluidos corporais.
A diferença entre o 316L de grau médico e o 316L de grau industrial geralmente reside no controle de impurezas e na documentação. Material de qualidade médica tem controle mais rígido sobre o enxofre, fósforo, e outras impurezas, menos inclusões não metálicas, e propriedades mecânicas mais estáveis. Para peças críticas, os certificados de material podem precisar fazer referência à ASTM F138/F139 ou à especificação de material aprovada do cliente.
Material | Peças de contato médico | Peças médicas sem contato | Razão |
316eu | Preferido | Aceitável | Resistência à corrosão + biocompatibilidade + boa soldabilidade |
316 | Não recomendado | Aceitável | Risco de corrosão intergranular após soldagem |
304 | Não recomendado | Aceitável | Resistência à corrosão insuficiente, propenso à corrosão em ambientes de fluidos corporais |
17-4PH | Aplicações específicas | Aceitável | Alta resistência, mas menor resistência à corrosão do que 316L |
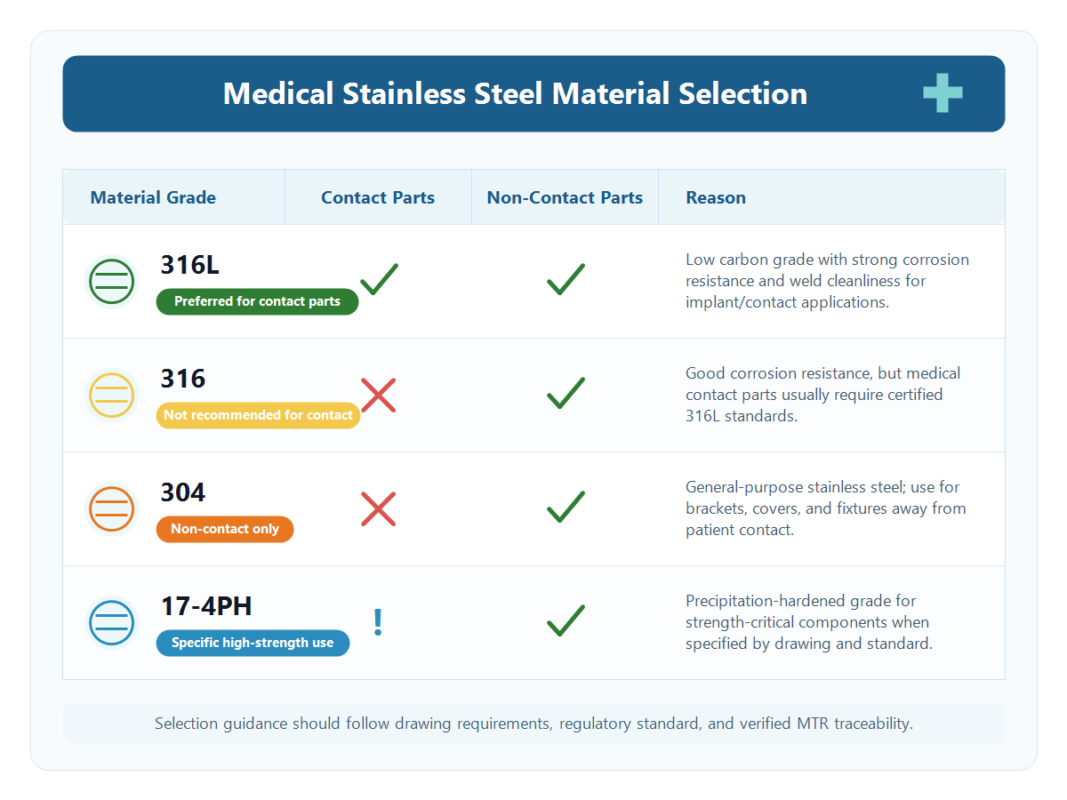
Slot de imagem 1: Tabela de referência de seleção de materiais médicos de aço inoxidável
Fundamentos do processo de usinagem CNC: Controle de rebarbas, Baixo estresse e alto acabamento superficial
Os principais requisitos para usinagem de peças médicas são o controle de rebarbas, baixa tensão residual, e alto acabamento superficial. As rebarbas podem se soltar em um ambiente médico e criar riscos para o produto. Portanto, quebras de borda, saídas de buraco, buracos cruzados, tópicos, slots, e transições bruscas devem ser revisadas durante o planejamento do processo, em seguida, rebarbado usando uma combinação adequada de rebarbação manual, acabamento mecânico controlado, acabamento vibratório, e limpeza ultrassônica.
A tensão residual pode causar a deformação das peças durante a usinagem posterior, acabamento, esterilização, ou serviço, o que é especialmente crítico para componentes médicos de paredes finas e peças relacionadas a implantes. A abordagem do JADE-CNC é deixar margem suficiente após usinagem de desbaste, realizar recozimento de alívio de tensão após semiacabamento quando o material e a especificação permitirem, e use pequena profundidade de corte com avanço estável para usinagem de acabamento para reduzir a tensão de corte. Peças de paredes finas utilizam fixações dedicadas para reduzir a deformação de fixação.
Em termos de acabamento superficial, peças de contato médico geralmente exigem Ra 0,4um ou menos, e algumas peças relacionadas ao implante podem exigir Ra 0,1um ou menos. A usinagem CNC padrão geralmente pode atingir cerca de Ra 1,6um; acabamentos superiores podem exigir retificação de precisão, polimento, ou eletropolimento. JADE-CNC seleciona o método de usinagem e acabamento durante o planejamento do processo para que o requisito de acabamento não seja descoberto tarde demais na produção.
Acabamento de superfície para peças médicas de aço inoxidável: Passivação e Eletropolimento
O acabamento de superfície para peças médicas de aço inoxidável geralmente usa uma rota de passivação e eletropolimento quando o desenho, função, ou o requisito de limpeza exige isso. A passivação restaura a película protetora de óxido de cromo na superfície, enquanto o eletropolimento cria uma superfície mais lisa e pode ajudar a remover micro-rebarbas e ferro livre. As superfícies eletropolidas são mais lisas do que as superfícies polidas mecanicamente e evitam as partículas incrustadas que podem vir do polimento mecânico descontrolado.
O eletropolimento normalmente remove cerca de 0,01-0,03 mm de material, portanto, peças de alta precisão exigem tolerância. Para peças soldadas, a solda deve ser processada antes do eletropolimento para garantir que esteja lisa, sem cortes ou excesso de metal de solda; de outra forma, depressões podem aparecer na solda após o eletropolimento. Dependendo da especificação, JADE-CNC pode suportar verificações de ferrite, verificações de resistência à corrosão, ou outra verificação da qualidade da superfície após eletropolimento.
A passivação é muitas vezes o processo final, usando passivação com ácido cítrico quando for adequado para a peça e a necessidade do cliente. Após passivação, as peças são enxaguadas com água purificada para reduzir íons residuais. As peças passivadas não devem ser tocadas diretamente com as mãos; luvas limpas são usadas porque os sais e óleos das mãos podem afetar a película passiva.
Suporte de conformidade: Rastreabilidade do material ao produto acabado
Os requisitos de conformidade na indústria médica percorrem todo o processo de produção. Do lado material, cada lote controlado deve ter um Relatório de Teste de Material (MTR) contendo número de calor, composição química, e propriedades mecânicas. JADE-CNC pode verificar a composição do material recebido com um espectrômetro para confirmar se o material corresponde ao certificado.
Do lado da produção, o cartão de rota de usinagem para equipamentos de registros de peças médicas, etapas do processo, operadores, e inspeção resultados para operações controladas. Processos críticos como soldagem, eletropolimento, limpeza final, e a inspeção final pode ser apoiada com instruções de trabalho e registros de inspeção do primeiro artigo.
Embalagem limpa é a porta final. Depois da limpeza, peças médicas são limpas ultrassonicamente e enxaguadas com água purificada, seco, e embalados individualmente em papel VCI ou sacos para salas limpas de acordo com a exigência da peça. A embalagem externa é etiquetada com o número da peça, lote, quantidade, e data de produção. Se os clientes tiverem requisitos especiais de limpeza, como classe 1000 embalagem para sala limpa, JADE-CNC pode revisar o requisito durante cotação.
Item de Conformidade | Exigência | Nossa abordagem |
Rastreabilidade de Materiais | MTR + número de calor | Verificação do espectrômetro por lote, certificados enviados com mercadorias |
Documentação do Processo | Cartão de rota + inspeção do primeiro artigo | Equipamentos/parâmetros/pessoal registrados por processo |
Qualidade de Superfície | Ra ≤0,4μm, sem rebarbas | Eletropolimento + inspeção visual por desenho |
Embalagem limpa | Sala limpa / anti-ferrugem | Limpeza ultrassônica + embalagem individual |
Certificação do Sistema | ISO 13485 (se o cliente exigir) | ISO 9001, pode apoiar auditorias de clientes |
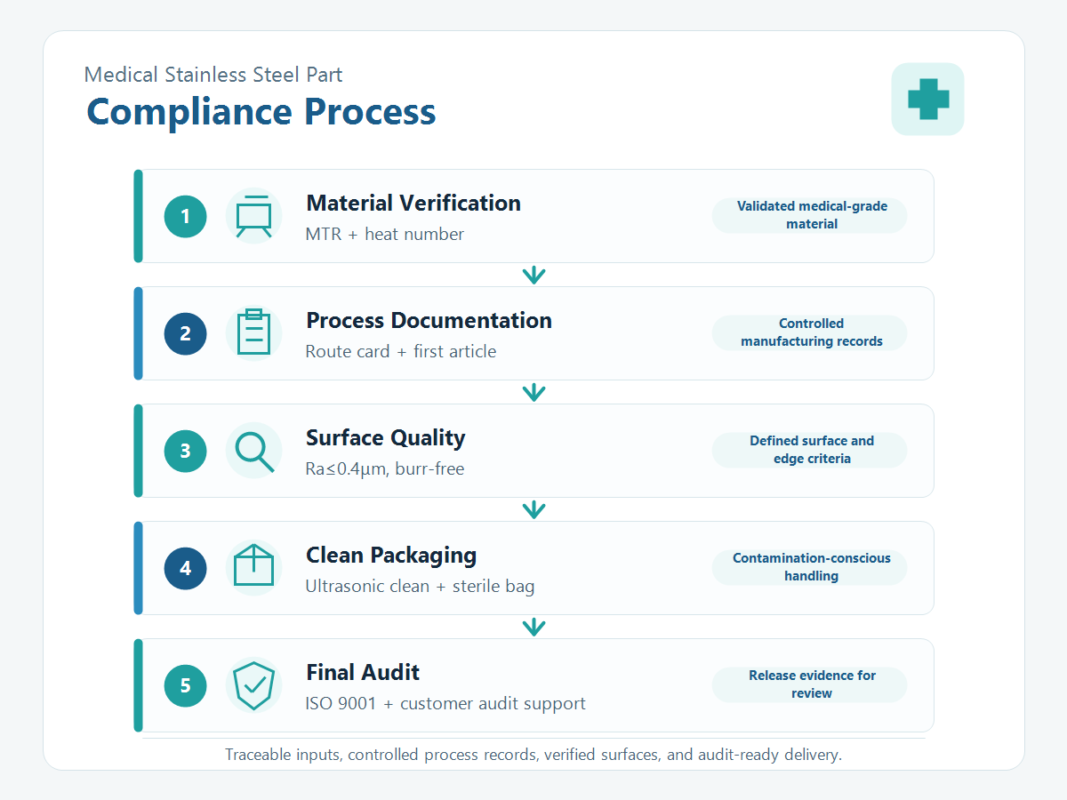
Slot de imagem 2: Diagrama de fluxo do processo de conformidade de peças médicas
Problemas e soluções comuns de usinagem de aço inoxidável médico
Um problema comum com peças médicas é o desvio dimensional após o eletropolimento. A causa geralmente é a falha em reservar a margem de eletropolimento ou o tempo excessivo de polimento, levando à remoção excessiva. A abordagem do JADE-CNC é calcular a remoção durante o planejamento do processo, aplique proteção de máscara às superfícies de contato quando necessário, e execute a inspeção CMM após o polimento de acordo com o desenho.
Outro problema comum é corrosão da solda após soldagem. A causa pode ser o uso do fio de enchimento errado, como ER308 para 316L, ou falha na passivação após a soldagem. Para peças médicas soldadas 316L, JADE-CNC controla a seleção do fio de preenchimento, limpeza pós-solda, passivação, e testes de penetrante para soldas críticas quando necessário.
A não conformidade de limpeza também é um problema frequente, frequentemente causado por limpeza incompleta ou poeira no ambiente da embalagem. JADE-CNC usa uma rota de limpeza controlada, como limpeza ultrassônica, enxágue com água purificada, e limpeza com álcool quando necessário, em seguida, embala as peças em uma bancada limpa e suporta verificações de partículas quando especificado.
Sobre JADE-CNC
JADE-CNC é especializada em usinagem de precisão de peças de aço inoxidável, com usinagem de cinco eixos, usinagem composta de torno-fresador, equipamento de moagem de precisão, ISO 9001 certificação, e serviço completo desde usinagem e soldagem até acabamento superficial e inspeção. O material recebido pode ser verificado por espectrômetro, com autoinspeção e inspeção dedicada nas principais etapas do processo, ajudando a controlar o lead time, qualidade, e consistência do lote.
Envie seu desenho, Modelo CAD, especificação de materiais, exigência de acabamento superficial, requisito de limpeza, padrão de inspeção, e quantidade de lote para avaliação e cotação do processo, normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
– 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
– Soldagem de aço inoxidável para peças usinadas CNC: TIG, Soldagem a laser e controle de distorção

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
