



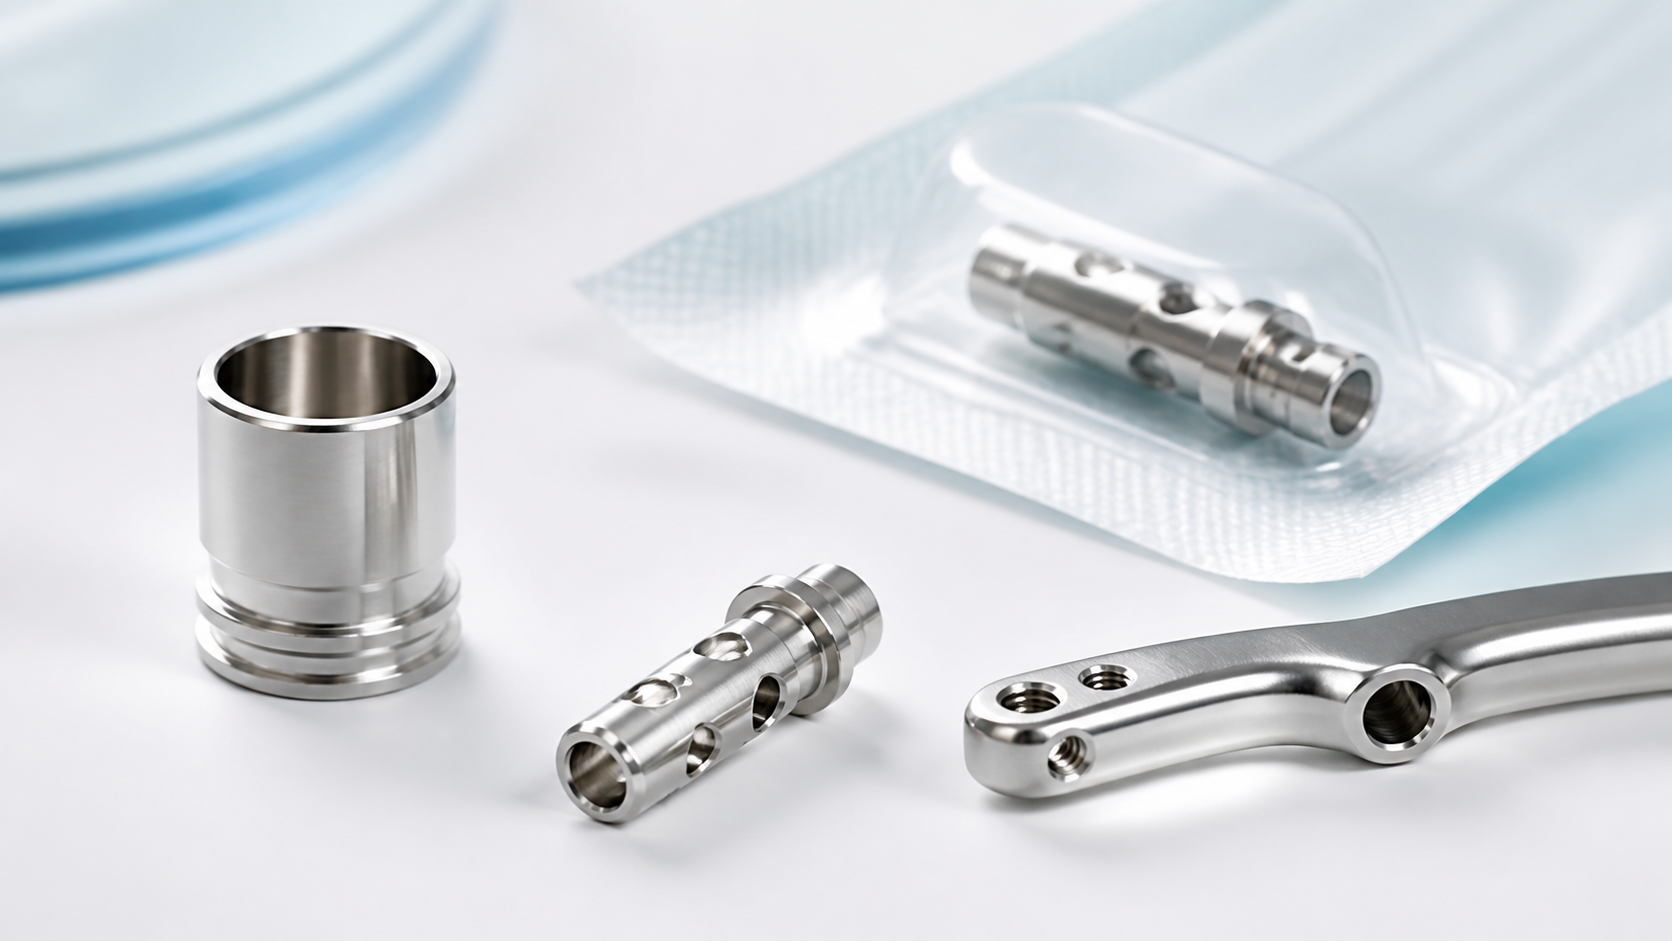
Tıbbi Paslanmaz Çelik Parça İşleme: Standart Parçalardan Farkı Nedir?
Tıbbi paslanmaz çelik parçaların işleme gereksinimleri, standart endüstriyel parçalara göre çok daha sıkıdır. Standart parçalar boyut ve görünüm gereksinimlerini karşılamalıdır, ancak tıbbi parçalar sıklıkla biyouyumluluk sağlar, çapak kontrolü, düşük artık gerilim, izlenebilirlik, ve temiz paketleme gereksinimleri. Bu adımlardan herhangi birindeki bir sorun, müşteri denetiminin reddedilmesine yol açabilir, gecikmeli yayın, veya toplu yeniden işleme.
Tıp endüstrisinde en yaygın kullanılan paslanmaz çelik 316L'dir çünkü güçlü bir korozyon direnci dengesi sunar, biyouyumluluk, ve kaynaklanabilirlik. Bu makale özel gereklilikleri ve JADE-CNC'nin dört alanda tıbbi paslanmaz çelik parça işlemeye yönelik pratik yaklaşımını açıklamaktadır: malzeme seçimi, CNC işleme süreci, yüzey bitirme, ve uyumluluk desteği. Daha geniş paslanmaz çelik CNC işleme rotası için, bizimkine bakın paslanmaz çelik CNC işleme kılavuzu.
316L Tıbbi Paslanmaz Çelik Parçalarda Malzeme Seçimi
İnsan vücuduyla temas eden parçalar çizimde tanımlanan malzeme ve biyouyumluluk gereksinimlerini karşılamalıdır., Şartname, ve düzenleyici yol. Malzeme kalitesi, grup, MTR (Malzeme Test Raporu), ısı numarası, ve işleme kayıtlarının da izlenebilir olması gerekir. 316paslanmaz çelik, düşük karbon içeriği ile (tipik olarak <=%0,03), Kaynak sonrası taneler arası korozyon riski daha düşüktür, iyi korozyon direnci, ve implantlarda geniş kullanım alanı, cerrahi aletler, Ve tıbbi cihaz temas parçaları. 304 bazı tıbbi temassız parçalar için kullanılabilir, ancak korozyon direnci ve kaynaklanabilirliği 316L'den düşüktür, bu nedenle vücut sıvılarıyla temas eden parçalar için genellikle kaçınılır.
Tıbbi sınıf 316L ile endüstriyel sınıf 316L arasındaki fark genellikle safsızlık kontrolü ve dokümantasyonda yatmaktadır.. Tıbbi sınıf malzeme kükürt üzerinde daha sıkı kontrole sahiptir, fosfor, ve diğer yabancı maddeler, daha az metalik olmayan kalıntı, ve daha kararlı mekanik özellikler. Kritik parçalar için, malzeme sertifikalarının ASTM F138/F139'a veya müşterinin onaylı malzeme spesifikasyonuna referans vermesi gerekebilir.
Malzeme | Tıbbi İletişim Parçaları | Tıbbi Temassız Parçalar | Sebep |
316L | Tercih edilen | Kabul edilebilir | Korozyon direnci + biyouyumluluk + iyi kaynaklanabilirlik |
316 | Tavsiye edilmez | Kabul edilebilir | Kaynak sonrası taneler arası korozyon riski |
304 | Tavsiye edilmez | Kabul edilebilir | Yetersiz korozyon direnci, vücut sıvısı ortamlarında korozyona eğilimli |
17-4PH | Özel uygulamalar | Kabul edilebilir | Yüksek mukavemet, ancak 316L'den daha düşük korozyon direnci |
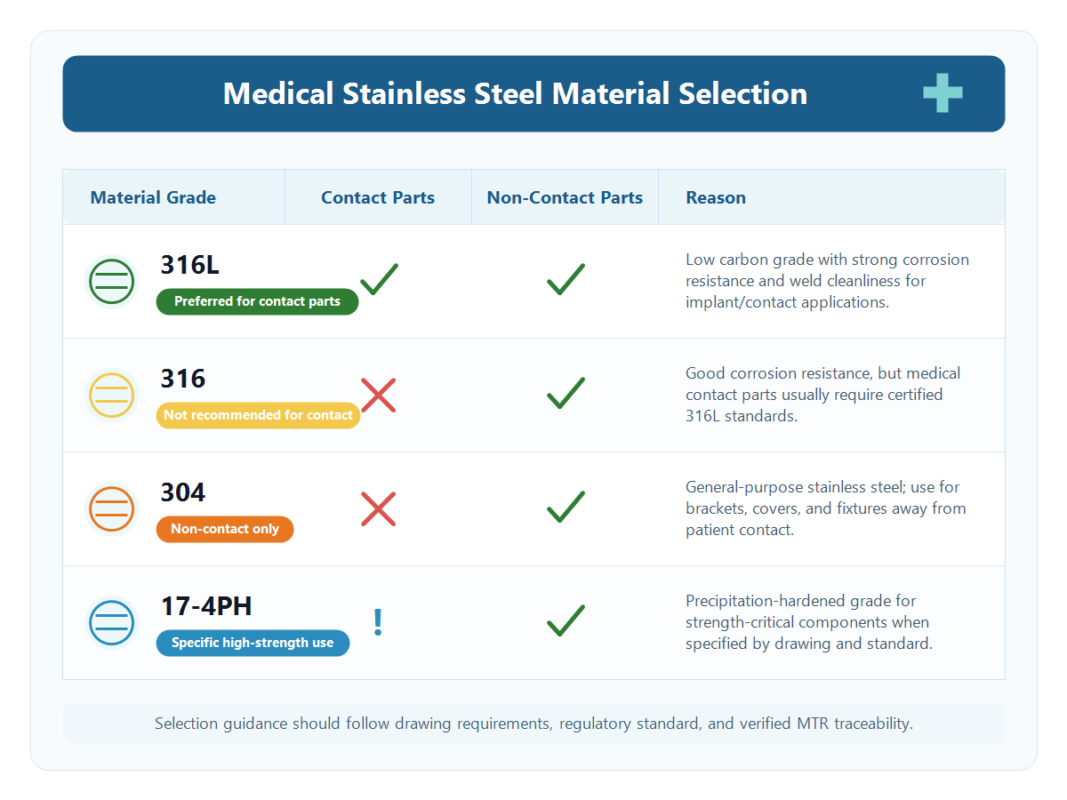
Resim yuvası 1: Tıbbi paslanmaz çelik malzeme seçimi referans tablosu
CNC İşleme Sürecinin Temelleri: Çapak Kontrolü, Düşük Gerilim ve Yüksek Yüzey Kalitesi
Tıbbi parça işlemenin temel gereksinimleri çapak kontrolüdür, düşük artık gerilim, ve yüksek yüzey kalitesi. Çapaklar tıbbi ortamda ayrılabilir ve ürün riski oluşturabilir. Öyleyse, kenar kırılmaları, delik çıkışları, çapraz delikler, Konular, yuvalar, ve keskin geçişler süreç planlaması sırasında gözden geçirilmeli, daha sonra uygun bir elle çapak alma kombinasyonu kullanılarak çapakları alınır, kontrollü mekanik bitirme, titreşimli bitirme, ve ultrasonik temizleme.
Artık gerilim, daha sonraki işleme sırasında parçaların deforme olmasına neden olabilir, bitirme, sterilizasyon, veya hizmet, bu özellikle ince duvarlı tıbbi bileşenler ve implantla ilgili parçalar için kritik öneme sahiptir. JADE-CNC'nin yaklaşımı kaba işlemeden sonra yeterli pay bırakmaktır, malzeme ve teknik özellikler izin verdiğinde yarı son işlemden sonra gerilim giderme tavlaması yapın, ve kesme gerilimini azaltmak amacıyla finiş işleme için stabil ilerlemeyle küçük kesme derinliği kullanın. İnce duvarlı parçalar, kelepçeleme deformasyonunu azaltmak için özel fikstür kullanır.
Yüzey kalitesi açısından, tıbbi temas parçaları genellikle Ra 0,4um veya daha düşük bir değer gerektirir, ve implantla ilgili bazı parçalar Ra 0,1um veya daha düşük bir değer gerektirebilir. Standart CNC işleme genellikle Ra 1,6um civarına ulaşabilir; daha yüksek yüzeyler hassas taşlama gerektirebilir, parlatma, veya elektro-parlatma. JADE-CNC, proses planlaması sırasında işleme ve bitirme yöntemini seçer, böylece son işlem gereksinimi üretimde çok geç fark edilmez.
Tıbbi Paslanmaz Çelik Parçalar için Yüzey İşlem: Pasivasyon ve Elektropolisaj
Tıbbi paslanmaz çelik parçalar için yüzey bitirme işleminde, çizim yapılırken genellikle pasifleştirme ve elektro-parlatma yöntemi kullanılır., işlev, veya temizlik gereksinimi bunu gerektiriyor. Pasivasyon yüzeydeki krom oksit koruyucu filmi eski haline getirir, elektro-parlatma daha pürüzsüz bir yüzey oluşturur ve mikro çapakların ve serbest demirin giderilmesine yardımcı olabilir. Elektro-cilalı yüzeyler, mekanik olarak cilalanmış yüzeylerden daha pürüzsüzdür ve kontrolsüz mekanik cilalamadan gelebilecek gömülü parçacıkları önler.
Elektro-parlatma tipik olarak yaklaşık 0,01-0,03 mm malzemeyi temizler, bu nedenle yüksek hassasiyetli parçalar izin gerektirir. Kaynaklı parçalar için, Alttan kesilme veya fazla kaynak metali olmadan pürüzsüz olmasını sağlamak için kaynak, elektro-parlatma işleminden önce işlenmelidir.; aksi takdirde, Elektro-parlatma sonrasında kaynakta çöküntüler görünebilir. Spesifikasyona bağlı olarak, JADE-CNC ferrit kontrollerini destekleyebilir, korozyon direnci kontrolleri, veya elektro-parlatma sonrası diğer yüzey kalitesi doğrulaması.
Pasivasyon genellikle son işlemdir, Parçaya ve müşteri ihtiyacına uygun olduğunda sitrik asit pasivasyonunun kullanılması. Pasifleştirmeden sonra, kalıntı iyonları azaltmak için parçalar arıtılmış suyla durulanır. Pasifleştirilmiş parçalara doğrudan elle dokunulmamalıdır; Ellerdeki tuzlar ve yağlar pasif filmi etkileyebileceğinden temiz eldivenler kullanılır..
Uyumluluk Desteği: Malzemeden Bitmiş Ürüne Kadar İzlenebilirlik
Medikal endüstrisindeki uyumluluk gereklilikleri tüm üretim süreci boyunca geçerlidir. Maddi tarafta, Kontrol edilen her partinin bir Malzeme Test Raporu olmalıdır (MTR) ısı numarası içeren, kimyasal bileşim, ve mekanik özellikler. JADE-CNC, malzemenin sertifikayla eşleştiğini doğrulamak için gelen malzeme bileşimini bir spektrometreyle doğrulayabilir.
Üretim tarafında, tıbbi parça kayıt ekipmanı için işleme rota kartı, süreç adımları, operatörler, Ve denetleme kontrollü operasyonlar için sonuçlar. Kaynak gibi kritik prosesler, elektro parlatma, son temizlik, ve son muayene, iş talimatları ve ilk ürün muayene kayıtları ile desteklenebilir.
Temiz paketleme son kapıdır. Temizledikten sonra, tıbbi parçalar ultrasonik olarak temizlenir ve arıtılmış su ile durulanır, kurutulmuş, ve parça ihtiyacına göre VCI kağıt veya temiz oda torbalarında ayrı ayrı paketlenir. Dış karton parça numarasıyla etiketlenmiştir, grup, miktar, ve üretim tarihi. Müşterilerin özel temizlik gereksinimleri varsa, Sınıf gibi 1000 temiz oda ambalajı, JADE-CNC, gereksinimi şu aşamada inceleyebilir: alıntı yapmak.
Uyumluluk Öğesi | Gereklilik | Yaklaşımımız |
Malzeme İzlenebilirliği | MTR + ısı numarası | Parti başına spektrometre doğrulaması, mallarla birlikte gönderilen sertifikalar |
Süreç Dokümantasyonu | Rota kartı + ilk ürün denetimi | İşlem başına kaydedilen ekipman/parametreler/personel |
Yüzey Kalitesi | Ra ≤0,4μm, çapaksız | Elektro parlatma + Çizim başına görsel inceleme |
Temiz Ambalaj | Temiz oda / pas önleyici | Ultrasonik temizleme + bireysel ambalaj |
Sistem Sertifikasyonu | ISO 13485 (müşteri gerektiriyorsa) | ISO 9001, müşteri denetimlerini destekleyebilir |
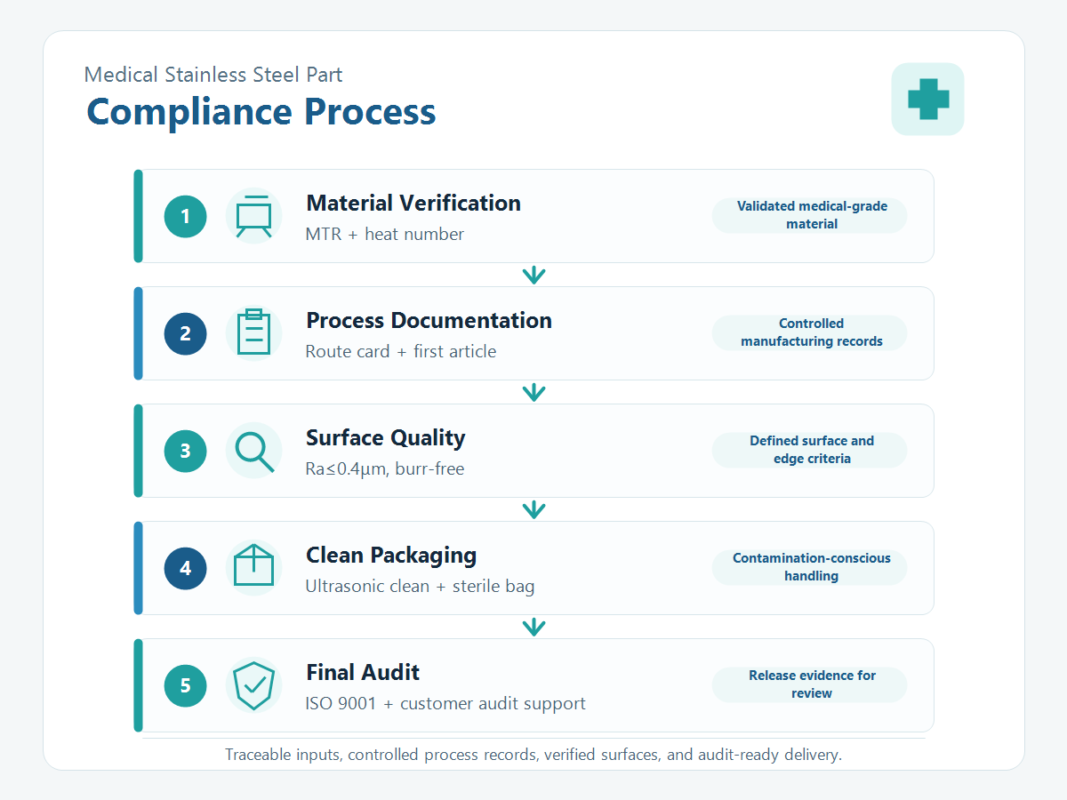
Resim yuvası 2: Tıbbi parça uyumluluğu süreci akış şeması
Yaygın Tıbbi Paslanmaz Çelik İşleme Sorunları ve Çözümleri
Tıbbi parçalarda yaygın bir sorun, elektro-parlatma sonrası boyutsal sapmadır. Bunun nedeni genellikle elektro-parlatma ödeneğinin ayrılmaması veya aşırı cilalama süresinin aşırı temizlemeye yol açmasıdır.. JADE-CNC'nin yaklaşımı süreç planlaması sırasında kaldırmayı hesaplamaktır, Gerektiğinde eşleşen yüzeylere maskeleme koruması uygulayın, ve çizime göre cilaladıktan sonra CMM incelemesini gerçekleştirin.
Bir diğer yaygın sorun ise Kaynak sonrası kaynak korozyonu. Sebebi yanlış dolgu telinin kullanılması olabilir, 316L için ER308 gibi, veya kaynak sonrası pasifleşmenin başarısız olması. 316L kaynaklı tıbbi parçalar için, JADE-CNC dolgu teli seçimini kontrol eder, kaynak sonrası temizlik, pasivasyon, ve gerektiğinde kritik kaynaklar için penetrant testi.
Temizlik uyumsuzluğu da sık karşılaşılan bir sorundur, genellikle eksik temizlikten veya paketleme ortamındaki tozdan kaynaklanır. JADE-CNC, ultrasonik temizleme gibi kontrollü bir temizleme yöntemi kullanır, arıtılmış suyla durulama, ve gerektiğinde alkol temizliği, daha sonra parçaları temiz bir tezgahta paketler ve belirtildiğinde parçacık kontrollerini destekler.
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik parça işlemede uzmandır, beş eksenli işleme ile, torna-freze bileşik işleme, hassas taşlama ekipmanları, ISO 9001 sertifikasyon, İşleme ve kaynaktan yüzey bitirme ve incelemeye kadar tek elden hizmet. Gelen malzeme spektrometre ile doğrulanabilir, kendi kendini denetlemenin yanı sıra temel süreç aşamalarında özel denetim ile, teslim süresinin kontrol edilmesine yardımcı olmak, kalite, ve parti tutarlılığı.
Çiziminizi gönderin, CAD modeli, malzeme özellikleri, yüzey bitirme gereksinimi, temizlik gereksinimi, muayene standardı, Süreç değerlendirmesi ve teklif için parti miktarı ve parti miktarı, tipik olarak içinde 24 saat.
İlgili Paslanmaz Çelik Makaleler
– 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
– Gıda Makineleri Paslanmaz Çelik İşleme: Sıhhi Sınıf Malzeme, Kaynak ve Yüzey İşlemi
– CNC İşlenmiş Parçalar için Paslanmaz Çelik Kaynak: TIG, Lazer Kaynak ve Distorsiyon Kontrolü

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
