



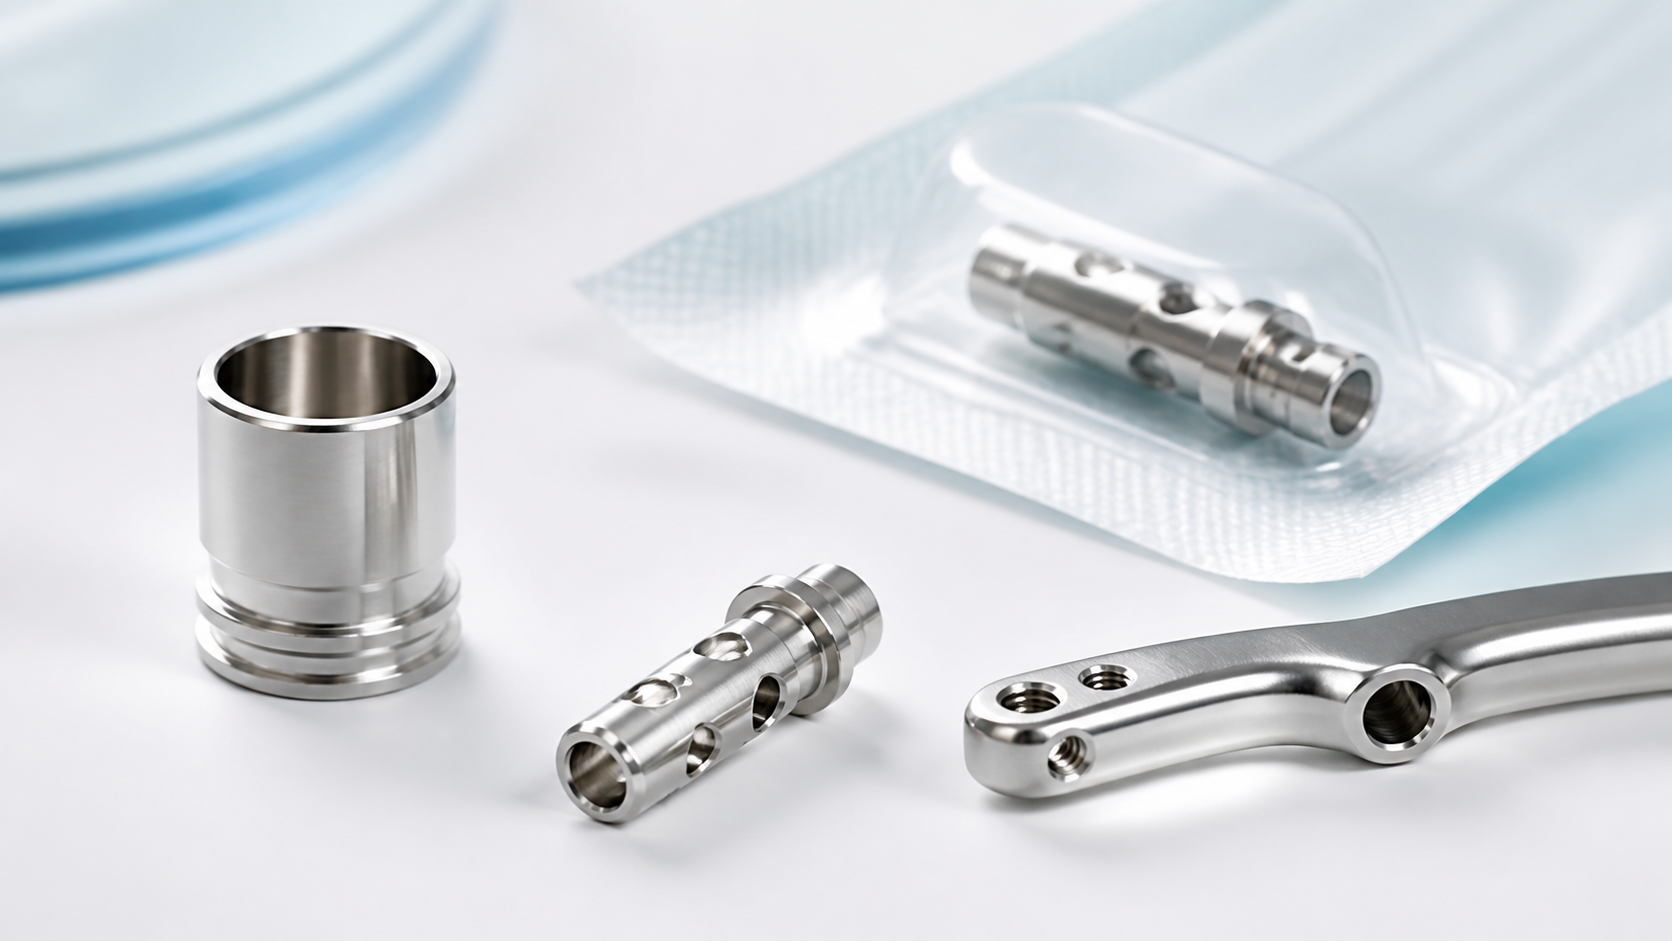
Bearbeitung medizinischer Edelstahlteile: Was es von Standardteilen unterscheidet
Die Bearbeitungsanforderungen für medizinische Edelstahlteile sind viel strenger als für standardmäßige Industrieteile. Standardteile müssen den Maß- und Aussehensanforderungen entsprechen, Aber medizinische Teile tragen oft zur Biokompatibilität bei, Gratkontrolle, geringe Eigenspannung, Rückverfolgbarkeit, und saubere Verpackungsanforderungen. Ein Problem in einem dieser Schritte kann zur Ablehnung des Kundenaudits führen, verzögerte Veröffentlichung, oder Batch-Nacharbeit.
Der in der Medizinindustrie am häufigsten verwendete Edelstahl ist 316L, da er eine ausgewogene Korrosionsbeständigkeit bietet, Biokompatibilität, und Schweißbarkeit. In diesem Artikel werden die besonderen Anforderungen und der praktische Ansatz von JADE-CNC bei der Bearbeitung medizinischer Edelstahlteile in vier Bereichen erläutert: Materialauswahl, CNC-Bearbeitungsprozess, Oberflächenveredelung, und Compliance-Unterstützung. Für die breitere CNC-Bearbeitung von Edelstahl, siehe unsere CNC-Bearbeitungsanleitung aus Edelstahl.
316L Materialauswahl für medizinische Edelstahlteile
Teile, die mit dem menschlichen Körper in Kontakt kommen, müssen den in der Zeichnung festgelegten Material- und Biokompatibilitätsanforderungen entsprechen, Spezifikation, und Regulierungsweg. Materialqualität, Charge, MTR (Materialtestbericht), Hitzezahl, Auch Bearbeitungsaufzeichnungen müssen nachvollziehbar sein. 316L Edelstahl, mit seinem geringen Kohlenstoffgehalt (typischerweise <=0,03 %), weist nach dem Schweißen ein geringeres interkristallines Korrosionsrisiko auf, gute Korrosionsbeständigkeit, und breite Verwendung in Implantaten, chirurgische Instrumente, Und medizinisches Gerät Kontaktteile. 304 kann für einige medizinische berührungslose Teile verwendet werden, aber seine Korrosionsbeständigkeit und Schweißbarkeit sind geringer als bei 316L, Daher wird dies normalerweise bei Teilen vermieden, die mit Körperflüssigkeiten in Kontakt kommen.
Der Unterschied zwischen 316L in medizinischer Qualität und 316L in Industriequalität liegt häufig in der Kontrolle und Dokumentation von Verunreinigungen. Medizinische Materialien haben eine strengere Kontrolle über Schwefel, Phosphor, und andere Verunreinigungen, weniger nichtmetallische Einschlüsse, und stabilere mechanische Eigenschaften. Für kritische Teile, Materialzertifikate müssen möglicherweise auf ASTM F138/F139 oder die vom Kunden genehmigte Materialspezifikation verweisen.
Material | Medizinische Kontaktteile | Medizinische berührungslose Teile | Grund |
316L | Bevorzugt | Akzeptabel | Korrosionsbeständigkeit + Biokompatibilität + gute Schweißbarkeit |
316 | Nicht empfohlen | Akzeptabel | Gefahr interkristalliner Korrosion nach dem Schweißen |
304 | Nicht empfohlen | Akzeptabel | Unzureichende Korrosionsbeständigkeit, anfällig für Korrosion in Umgebungen mit Körperflüssigkeiten |
17-4PH | Spezifische Anwendungen | Akzeptabel | Hohe Festigkeit, aber geringere Korrosionsbeständigkeit als 316L |
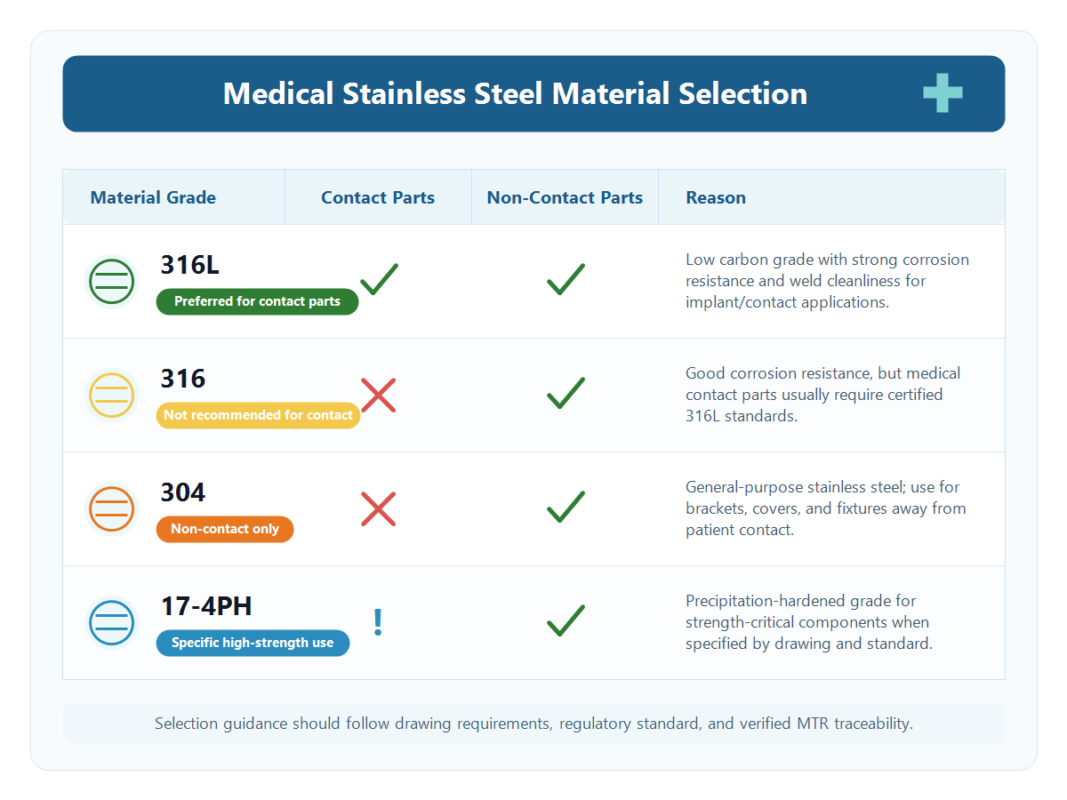
Bildsteckplatz 1: Referenztabelle zur Auswahl medizinischer Edelstahlmaterialien
Grundlagen des CNC-Bearbeitungsprozesses: Gratkontrolle, Geringe Spannung und hohe Oberflächengüte
Die Kernanforderungen bei der Bearbeitung medizinischer Teile sind die Gratkontrolle, geringe Eigenspannung, und hohe Oberflächengüte. Im medizinischen Umfeld können sich Grate lösen und ein Produktrisiko darstellen. daher, Kantenbrüche, Loch tritt aus, Kreuzlöcher, Threads, Slots, und scharfe Übergänge sollten während der Prozessplanung überprüft werden, Anschließend mit einer geeigneten Handentgratungskombination entgraten, kontrollierte mechanische Endbearbeitung, Gleitschleifen, und Ultraschallreinigung.
Restspannungen können dazu führen, dass sich Teile bei der späteren Bearbeitung verformen, Abschluss, Sterilisation, oder Dienstleistung, Dies ist besonders wichtig für dünnwandige medizinische Komponenten und implantatbezogene Teile. Der Ansatz von JADE-CNC besteht darin, nach der Grobbearbeitung ausreichend Spielraum zu lassen, Führen Sie nach der Halbbearbeitung ein Spannungsarmglühen durch, wenn Material und Spezifikation dies zulassen, und verwenden Sie für die Endbearbeitung eine geringe Schnitttiefe mit stabilem Vorschub, um die Schnittbelastung zu reduzieren. Bei dünnwandigen Teilen werden spezielle Vorrichtungen verwendet, um die Klemmverformung zu reduzieren.
Was die Oberflächenbeschaffenheit angeht, Medizinische Kontaktteile erfordern oft einen Ra-Wert von 0,4 µm oder weniger, und einige implantatbezogene Teile erfordern möglicherweise einen Ra-Wert von 0,1 µm oder weniger. Mit der Standard-CNC-Bearbeitung können oft etwa Ra 1,6 um erreicht werden; Höhere Oberflächen erfordern möglicherweise Präzisionsschleifen, Polieren, oder Elektropolieren. JADE-CNC wählt die Bearbeitungs- und Endbearbeitungsmethode während der Prozessplanung aus, damit der Endbearbeitungsbedarf nicht zu spät in der Produktion entdeckt wird.
Oberflächenveredelung für medizinische Edelstahlteile: Passivierung und Elektropolieren
Bei der Oberflächenveredelung medizinischer Edelstahlteile wird beim Zeichnen häufig eine Passivierungs- und Elektropoliermethode verwendet, Funktion, oder Sauberkeitserfordernisse es erfordern. Durch die Passivierung wird der Chromoxid-Schutzfilm auf der Oberfläche wiederhergestellt, während das Elektropolieren eine glattere Oberfläche erzeugt und dabei helfen kann, Mikrograte und freies Eisen zu entfernen. Elektropolierte Oberflächen sind glatter als mechanisch polierte Oberflächen und vermeiden die Einlagerung von Partikeln, die durch unkontrolliertes mechanisches Polieren entstehen können.
Beim Elektropolieren werden typischerweise etwa 0,01–0,03 mm Material entfernt, Daher ist bei hochpräzisen Teilen eine Toleranz erforderlich. Für geschweißte Teile, Die Schweißnaht sollte vor dem Elektropolieren bearbeitet werden, um sicherzustellen, dass sie glatt ist und keine Hinterschnitte oder überschüssiges Schweißgut aufweist; ansonsten, Nach dem Elektropolieren können an der Schweißnaht Vertiefungen entstehen. Abhängig von der Spezifikation, JADE-CNC kann Ferritprüfungen unterstützen, Korrosionsbeständigkeitsprüfungen, oder andere Überprüfung der Oberflächenqualität nach dem Elektropolieren.
Die Passivierung ist oft der letzte Prozess, Verwendung von Zitronensäure-Passivierung, wenn es für das Teil und die Kundenanforderung geeignet ist. Nach der Passivierung, Teile werden mit gereinigtem Wasser gespült, um Restionen zu reduzieren. Passivierte Teile sollten nicht direkt mit der Hand berührt werden; Es werden saubere Handschuhe verwendet, da Salze und Öle von den Händen den Passivfilm beeinträchtigen können.
Compliance-Unterstützung: Rückverfolgbarkeit vom Material bis zum fertigen Produkt
Compliance-Anforderungen in der Medizinbranche ziehen sich durch den gesamten Produktionsprozess. Auf der materiellen Seite, Für jede kontrollierte Charge sollte ein Materialtestbericht vorliegen (MTR) mit Wärmezahl, chemische Zusammensetzung, und mechanische Eigenschaften. JADE-CNC kann die Zusammensetzung des eingehenden Materials mit einem Spektrometer überprüfen, um zu bestätigen, dass das Material dem Zertifikat entspricht.
Auf der Produktionsseite, Die Bearbeitungsroutenkarte für medizinische Teileaufzeichnungsgeräte, Prozessschritte, Betreiber, Und Inspektion Ergebnisse für kontrollierte Abläufe. Kritische Prozesse wie Schweißen, Elektropolieren, Endreinigung, und die Endkontrolle kann durch Arbeitsanweisungen und Erstmusterprüfprotokolle unterstützt werden.
Eine saubere Verpackung ist das letzte Tor. Nach der Reinigung, Medizinische Teile werden mit Ultraschall gereinigt und mit gereinigtem Wasser gespült, getrocknet, und je nach Teileanforderung einzeln in VCI-Papier oder Reinraumbeutel verpackt. Der Umkarton ist mit der Teilenummer gekennzeichnet, Charge, Menge, und Produktionsdatum. Wenn Kunden besondere Sauberkeitsanforderungen haben, wie Klasse 1000 Reinraumverpackung, JADE-CNC kann die Anforderung währenddessen überprüfen Zitat.
Compliance-Element | Erfordernis | Unser Ansatz |
Materialrückverfolgbarkeit | MTR + Hitzezahl | Spektrometerüberprüfung pro Charge, Zertifikate werden mit der Ware verschickt |
Prozessdokumentation | Streckenkarte + Erstmusterprüfung | Pro Prozess erfasste Geräte/Parameter/Personal |
Oberflächenqualität | Ra ≤0,4μm, gratfrei | Elektropolieren + Sichtprüfung nach Zeichnung |
Saubere Verpackung | Reinraum / Rostvorbeugend | Ultraschallreinigung + Einzelverpackung |
Systemzertifizierung | ISO 13485 (wenn der Kunde es verlangt) | ISO 9001, kann Kundenaudits unterstützen |
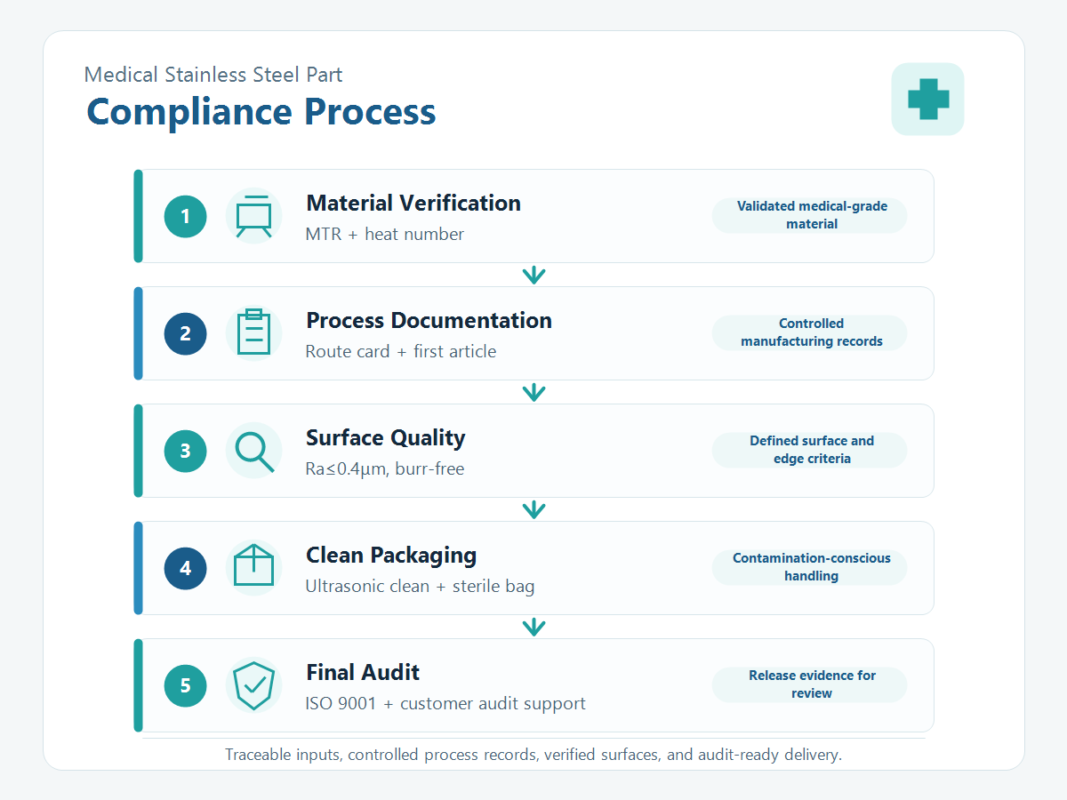
Bildsteckplatz 2: Flussdiagramm des Prozesses zur Einhaltung medizinischer Teile
Häufige Probleme und Lösungen bei der Bearbeitung von medizinischem Edelstahl
Ein häufiges Problem bei medizinischen Teilen sind Maßabweichungen nach dem Elektropolieren. Die Ursache liegt oft darin, dass die Elektropolierzugabe nicht reserviert wurde oder dass die Polierzeit zu lang war, was zu einem übermäßigen Abtrag führte. Der Ansatz von JADE-CNC besteht darin, den Abtrag während der Prozessplanung zu berechnen, Tragen Sie bei Bedarf Abdeckschutz auf die Passflächen auf, Führen Sie nach dem Polieren eine CMM-Inspektion gemäß der Zeichnung durch.
Ein weiteres häufiges Problem ist Schweißkorrosion nach dem Schweißen. Die Ursache könnte darin liegen, dass der falsche Zusatzdraht verwendet wurde, wie ER308 für 316L, oder es erfolgt keine Passivierung nach dem Schweißen. Für 316L geschweißte medizinische Teile, JADE-CNC steuert die Auswahl des Zusatzdrahtes, Reinigung nach dem Schweißen, Passivierung, und Eindringprüfungen für kritische Schweißnähte, sofern erforderlich.
Auch mangelnde Sauberkeit ist ein häufiges Problem, häufig verursacht durch unvollständige Reinigung oder Staub in der Verpackungsumgebung. JADE-CNC verwendet einen kontrollierten Reinigungsweg wie die Ultraschallreinigung, Spülen mit gereinigtem Wasser, und Alkoholreinigung bei Bedarf, Anschließend werden die Teile auf einer sauberen Werkbank verpackt und bei Bedarf werden Partikelprüfungen durchgeführt.
Über JADE-CNC
JADE-CNC ist auf die Präzisionsbearbeitung von Edelstahlteilen spezialisiert, mit Fünf-Achs-Bearbeitung, Dreh-Fräs-Verbundbearbeitung, Präzisionsschleifgeräte, ISO 9001 Zertifizierung, und Service aus einer Hand von der Bearbeitung und dem Schweißen bis zur Oberflächenveredelung und -prüfung. Eingehendes Material kann per Spektrometer überprüft werden, mit Selbstinspektion plus spezieller Inspektion in wichtigen Prozessphasen, hilft, die Durchlaufzeit zu kontrollieren, Qualität, und Chargenkonsistenz.
Senden Sie Ihre Zeichnung, CAD-Modell, Materialspezifikation, Anforderungen an die Oberflächenbeschaffenheit, Sauberkeitsanforderung, Inspektionsstandard, und Chargenmenge zur Prozessbeurteilung und Angebotserstellung, typischerweise innerhalb 24 Std..
Verwandte Artikel aus Edelstahl
– 304 vs 316 vs. Edelstahl 316L: Welches sollten Sie für die CNC-Bearbeitung wählen??
– Edelstahlschweißen für CNC-bearbeitete Teile: WIG, Laserschweißen und Verformungskontrolle

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.
