



Ein praktischer Kraftvergleich, Steifheit, Bearbeitbarkeit, Korrosionsbeständigkeit, Schweißen, Eloxieren, kosten, und Anwendungstauglichkeit.
Einführung
6061-T6 und 7075-T6 sind zwei der am häufigsten verglichenen Aluminiumlegierungen für Präzisionsteile. Beide sind wärmebehandelbar, weithin im technischen Lagerbestand verfügbar, und geeignet für kundenspezifische CNC-Bearbeitung. Der wichtige Unterschied besteht nicht darin, dass eine Legierung allgemein besser ist. Es ist so, dass jeder ein anderes Designproblem löst.
6061-T6 ist in der Regel die ausgewogenere Wahl, wenn es um die Korrosionsbeständigkeit geht, Schweißen, eloxiertes Aussehen, Verfügbarkeit, und die Kosten spielen eine Rolle. 7075-T6 oder T651 ist die stärkere Wahl, wenn die Tragfähigkeit und das Verhältnis von Festigkeit zu Gewicht ausschlaggebend sind. In diesem Leitfaden wird erläutert, woher diese Kompromisse kommen und wie sie sich auf die CNC-Bearbeitung auswirken, Abschluss, Inspektion, und Einkauf.
6061-T6 vs. 7075-T6 auf einen Blick
Für viele Halterungen, Gehäuse, Teller, Vorrichtungen, und Gehäuse, 6061-T6 ist die praktische Standardeinstellung. Bewegen Sie sich nach 7075 wenn die Analyse das zeigt 6061 Das erforderliche Last- oder Gewichtsziel kann nicht erreicht werden. Wählen Sie nicht 7075 um ein Steifigkeitsproblem zu lösen: Die beiden Legierungen haben nahezu den gleichen Elastizitätsmodul, Daher erfordert ein Teil mit begrenzter Durchbiegung normalerweise eine Geometrieänderung oder ein steiferes Material.
Eigentum | 6061-T6 | 7075-T6/T651 | Designimplikationen |
Ultimative Zugfestigkeit | 310 MPa | 572 MPa | 7075 Bietet eine viel höhere statische Festigkeit |
Streckgrenze | 276 MPa | 503 MPa | 7075 Geeignet für höhere Belastung, gewichtsbegrenzte Teile |
Elastizitätsmodul | 68.3 GPa | 71.7 GPa | Die Steifigkeit ist nahezu gleich |
Dichte | 2.70 g/cm3 | 2.80 g/cm3 | 7075 geht es darum 4% dichter |
Wärmeleitfähigkeit | 167 W/m-K | 130 W/m-K | 6061 leitet die Wärme effektiver ab |
Korrosionsbeständigkeit | Gut | Niedriger in T6 | 7075 erfordert eine frühere Schutzplanung |
Schmelzschweißbarkeit | Gut mit Prozesskontrolle | Generell nicht zu empfehlen | 6061 ist die praktische geschweißte Variante |
Anodisierungsreaktion | Konsistent und kosmetikfreundlich | Funktional, aber die Farbe kann variieren | 6061 ist für optisch kritische Teile einfacher |
Materialkosten | Niedriger und weithin verfügbar | Höher und bestandsabhängig | Zitieren Sie beide, wenn die Stärke nicht entscheidend ist |
Typische Werte für Blech und Platte; Produktform, Dicke, Spezifikation, und Lieferantendaten haben Vorrang.
Chemische Zusammensetzung und Stärkung
6061 gehört zur Al-Mg-Si-Familie. Während der Wärmebehandlung, Magnesium und Silizium bilden Mg2Si-Ausscheidungen, die der Legierung ihre nützliche Festigkeitskombination verleihen, Korrosionsbeständigkeit, und Herstellbarkeit. 7075 ist eine Al-Zn-Mg-Cu-Legierung. Es ist Zink- und das Magnesium-reiche Verstärkungssystem sorgt für eine viel höhere Festigkeit, während der höhere Kupfergehalt zu einer geringeren Korrosionsbeständigkeit und einer schlechten konventionellen Schmelzschweißbarkeit beiträgt.
Element | 6061 Reichweite (%) | 7075 Reichweite (%) | Warum es wichtig ist |
Zink | 0.25 max | 5.1-6.1 | Primäres Verstärkungselement in 7075 |
Magnesium | 0.8-1.2 | 2.1-2.9 | Unterstützt die Ausscheidungshärtung |
Kupfer | 0.15-0.40 | 1.2-2.0 | Erhöht die Festigkeit, verringert jedoch Korrosion und Schweißbarkeit |
Silizium | 0.4-0.8 | 0.40 max | Kombiniert mit Magnesium zur Stärkung 6061 |
Chrom | 0.04-0.35 | 0.18-0.28 | Hilft bei der Kontrolle der Kornstruktur |
Zusammensetzungsgrenzen sind nominelle Legierungsbereiche, kein Ersatz für das mit einer bestimmten Charge gelieferte Materialzertifikat.
Die Legierungszahl allein reicht für den Kauf nicht aus. Bestätige das Temperament, Produktform, Dicke, maßgebende Spezifikation, und Zertifizierungsanforderungen. JADE-CNCs CNC-Bearbeitungsmaterialien Eine Anleitung kann dabei helfen, diese Prüfungen vor der Angebotserstellung zu formulieren.
Mechanische und physikalische Eigenschaften
Stärke, Ermüdung, und Duktilität
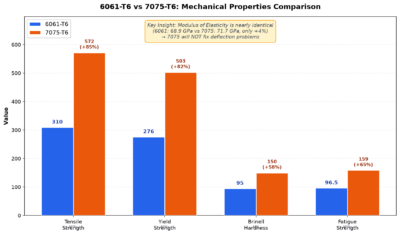
7075-T6 liefert ungefähr 84% höhere Zugfestigkeit und 82% höhere Streckgrenze als typische 6061-T6-Bleche oder -Platten. Das ist bei hochbelasteten Teilen ein bedeutender Vorteil, aber es führt nicht automatisch zu einem besseren Design. Stresskonzentration, Ermüdungsspektrum, Kornrichtung, Befestigungslasten, Korrosionseinwirkung, und Sicherheitsfaktoren bestimmen immer noch die endgültige Wahl.
Typisches Anwesen | 6061-T6/T651 | 7075-T6/T651 | Unterschied |
Ultimative Zugfestigkeit | 310 MPa | 572 MPa | 7075 um 84% höher |
Streckgrenze | 276 MPa | 503 MPa | 7075 um 82% höher |
Scherfestigkeit | 207 MPa | 331 MPa | 7075 um 60% höher |
Dauerfestigkeit | 97 MPa | 159 MPa | 7075 um 64% höher |
Typische Dehnung | 17% | 11% | Variiert je nach Produktform und -dicke |
Werte sind typisch, keine garantierten Designzulässigkeiten. Für abschließende Berechnungen verwenden Sie die geltenden Materialspezifikationen und zertifizierten Eigenschaften.
Steifheit, Dichte, und Wärmefluss
Der Elastizitätsmodul unterscheidet sich nur um ca 5%. Wenn sich eine Platte zu stark nach innen biegt 6061, eine gleich große 7075 Ein Austausch wird die Durchbiegung nicht wesentlich verringern. Zunehmende Abschnittstiefe, Rippchen hinzufügen, Verkürzung einer nicht unterstützten Spannweite, oder eine Änderung der Materialklasse kann einen viel größeren Effekt haben.
6061 außerdem leitet es die Wärme besser. Für thermisch belastete Gehäuse u Kühlkörper CNC-Bearbeitung, Flossengeometrie, Ebenheit der Basis, Luftstrom, Grenzflächendruck, und Oberflächenbehandlung sind oft wichtiger als die Zugfestigkeit.
Typisches Anwesen | 6061-T6/T651 | 7075-T6/T651 | Technische Bedeutung |
Brinellhärte | 95 HB | 150 HB | 7075 besser beständig gegen Einkerbungen |
Elastizitätsmodul | 68.3 GPa | 71.7 GPa | Nur ein kleiner Steifigkeitsunterschied |
Dichte | 2.70 g/cm3 | 2.80 g/cm3 | Das Verhältnis von Kraft zu Gewicht ist immer noch günstig 7075 |
Wärmeleitfähigkeit | 167 W/m-K | 130 W/m-K | 6061 ist normalerweise besser für den Wärmefluss |
Die angegebenen thermischen und mechanischen Werte gelten typisch für Raumtemperatur.
CNC-Bearbeitbarkeit: Beide sind gut, aber sie verhalten sich anders
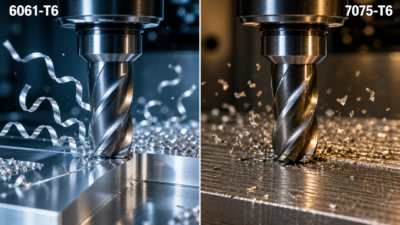
Es ist irreführend zu beschreiben 7075 einfach genauso schwer zu bearbeiten. Beide Legierungen lassen sich gut mit modernen Hartmetallwerkzeugen bearbeiten. 6061 ist weicher und kann eine Aufbauschneide bilden, wenn das Werkzeug reibt oder die Spanabfuhr schlecht ist. 7075 ist schwieriger, es bildet jedoch oft kürzere Späne und kann ein hervorragendes Finish erzielen. Standzeit und Zykluszeit hängen von der Geometrie ab, Lagerzustand, Spindelfähigkeit, Kühlmittelzufuhr, Auslaufen, und Materialentfernungsstrategie.
Bearbeitungsfaktor | 6061-T6 | 7075-T6/T651 | Praktische Antwort |
Chipverhalten | Duktile; kann Aufbauschneide bilden | Oft kürzer, handlichere Chips | Verwenden Sie für beide eine scharfe Aluminiumgeometrie |
Werkzeugbeladung | Kann verschmieren, wenn die Kante reibt | Eine höhere Härte erhöht die Schnittbelastung | Vermeiden Sie generische feste Geschwindigkeitsreduzierungen |
Oberflächenbeschaffenheit | Hervorragend geeignet für scharfe Werkzeuge | Hervorragend mit einem stabilen Prozess | Kontrollieren Sie den Rundlauf, Spannachschneiden, und Kühlmittel |
Verzerrungsgefahr | Überschaubar; T651 hilft bei der Platte | Bei schweren Abtragungen kann Restspannung eine Rolle spielen | Rauh, entspannen, Beenden Sie dann wichtige Funktionen |
Standzeit | Normalerweise günstig | Verfahren- und geometrieabhängig | Überwachen Sie den Verschleiß, anstatt von einer festen Strafe auszugehen |
Praktische Bearbeitungsanleitung
- Scharf verwenden, Polierte Schneidkanten und Nutgeometrie für Aluminium.
- Halten Sie die Spanlast hoch genug, um sauber zu schneiden; Reiben fördert Hitze und Aufbauschneidenbildung.
- Sorgen Sie für eine wirksame Spanabfuhr, damit beim Nachschneiden die Oberfläche nicht beschädigt wird.
- Für dünne Wände oder schweren Materialabtrag, Trennen Sie Schruppen und Schlichten und lassen Sie das Teil entspannen.
- Wenn Dimensionsstabilität wichtig ist, verwenden Sie T651 oder eine andere spannungsarme Plattenausführung.
- Behandeln Sie Geschwindigkeiten und Vorschübe als Ausgangspunkte, die an den Werkzeugdurchmesser angepasst werden müssen, Flötenzahl, herausragen, Steifigkeit der Maschine, Kühlmittel, und Werkzeugmacherdaten.
Ein Lieferant mit Erfahrung in CNC-Fräsen sollte tiefe Taschen überprüfen, dünne Rippen, Werkzeuge mit großer Reichweite, Datumsstrategie, und kritische Toleranzen vor der Produktion, unabhängig davon, welche Legierung gewählt wird.
Korrosionsbeständigkeit und Spannungsrisskorrosion
6061-T6 bietet im Allgemeinen eine bessere Korrosionsbeständigkeit als 7075-T6. In 7075, Kupferreiche Bestandteile können die Anfälligkeit für Lochfraß erhöhen, und der T6-Zustand kann bei anhaltender Zugspannung in ungünstigen Ausrichtungen und Umgebungen anfällig für Spannungsrisskorrosion sein. Aus diesem Grund wird oft 7075-T73 oder T7351 in Betracht gezogen, wenn es auf die SCC-Beständigkeit ankommt, auch wenn eine übermäßige Alterung die Festigkeit verringert.
Belichtungsfaktor | 6061-T6 | 7075-T6/T651 |
Atmosphärische Exposition | Im Allgemeinen gut | Geringerer Widerstand; exponierte Teile schützen |
Neigung zu Lochfraß | Untere | Höher aufgrund kupferreicher Phasen |
Spannungsrisskorrosion | Gute Beständigkeit in gängigen Produktformen | T6 ist empfindlicher, insbesondere bei kurzer Querbelastung |
Temperieroption | T6/T651 gemeinsam | T73/T7351 verbessert die SCC-Beständigkeit bei etwas Festigkeitsverlust |
Schutzstrategie | Eloxieren oder Beschichten nach Bedarf | Eloxieren, Beschichtung, Verkleidung, und Isolation verdienen eine frühzeitige Überprüfung |
Vermeiden Sie universelle Salzsprühnebel-Behauptungen, es sei denn, es handelt sich um eine Legierung, Enddicke, Versiegelungsmethode, Kantenvorbereitung, Probengeometrie, und Akzeptanzstandard sind alle definiert. Ein nützlicher Korrosionsplan beginnt mit der tatsächlichen Betriebsumgebung und der vollständigen Beschichtungsspezifikation.
Schweißbarkeit und Fügen
6061-T6 ist üblicherweise WIG- oder MIG-geschweißt, aber die Wärmeeinflusszone verliert an Festigkeit. Die Verbindung sollte daher für den Schweißzustand und nicht für den ursprünglichen T6-Grundmetallwert ausgelegt und berechnet werden. Die Auswahl des Füllstoffs hängt von der Betriebstemperatur ab, Knackempfindlichkeit, Duktilität, und Aussehen nach der Fertigstellung.
Konventionelles Schmelzschweißen von 7075-T6 wird bei Strukturarbeiten im Allgemeinen vermieden, da Heißrisse und Eigenschaftsverluste schwer zu kontrollieren sind. Mechanische Befestigung, Klebeverbindung, Reibrührschweißen in einem qualifizierten Verfahren, oder ein Wechsel zu einer schweißbaren Legierung kann sinnvoller sein.
Schweißfaktor | 6061-T6 | 7075-T6 |
Konventionelles Schmelzschweißen | Üblicherweise mit WIG oder MIG geschweißt | Im Allgemeinen nicht für strukturelle Verbindungen empfohlen |
Hauptanliegen | Festigkeitsverlust in der Wärmeeinflusszone | Heißrissbildung und schwerer Sachschaden |
Auswahl des Füllstoffs | ER4043 oder ER5356, je nach Service und Finish | Kein universeller Füllstoff macht eine T6-Strukturfuge gleichwertig |
Design-Antwort | Berechnen Sie den Schweißzustand neu | Mechanische Befestigung verwenden oder Legierung/Fügeweg ändern |
Eloxieren und andere Oberflächenveredelungen
6061-T6 ist eine zuverlässige Wahl für klare, Schwarz, und farbige Eloxierung Typ II. 7075 kann auch eloxiert werden, einschließlich Hartanodisierung Typ III, aber sein höherer Kupfergehalt kann das Oxid dunkler und die Farbanpassung weniger vorhersehbar machen. Für kosmetische Teile, Genehmigen Sie eine repräsentative Probe und behalten Sie die Legierung bei, Temperament, Vorbehandlung, Charge beenden, und Oberflächenstruktur konsistent.
Finishing-Faktor | 6061-T6 | 7075-T6/T651 |
Eloxierung Typ II | Gleichmäßig und für gefärbte Kosmetiklacke geeignet | Verwendbar, Die Farbe kann jedoch dunkler oder weniger gleichmäßig sein |
Hartanodisierung Typ III | Gut geeignet | Gut geeignet für funktionellen Verschleißschutz |
Farblich abgestimmt | Vorhersehbarer bei kontrollierten Chargen | Genehmigen Sie Muster für Arbeiten, bei denen es auf das Erscheinungsbild ankommt |
Maßplanung | Sorgen Sie für Beschichtungswachstum und Maskierung | Gleiche Anforderung, mit besonderem Augenmerk auf das Ansprechverhalten der Legierung |
Rezension Optionen zur Oberflächenveredelung bevor die Bearbeitung freigegeben wird. Beschichtungsdicke, Maskierung, Threads, elektrische Kontaktbereiche, passende Bohrungen, und sichtbare Flächen sollten alle in der Zeichnung oder Ausführungsspezifikation angegeben werden.
Kosten und Verfügbarkeit
7075 ist in der Regel mit einem erheblichen Rohstoffaufschlag verbunden, Ein fester Prozentsatz ist jedoch nicht für alle Regionen zuverlässig, Lagerformen, Dicken, Zertifizierungen, und Bestellmengen. Auch die Bearbeitungskosten fallen nicht automatisch an 30% oder 50% höher. Ein gut gestaltetes 7075 Teil kann effizient laufen, während eine dünne, Kosmetik 6061 Wohnraum kann aufgrund der Einrichtung teuer sein, Verzerrungskontrolle, und Abschlussrisiko.
Kostentreiber | 6061-T6 | 7075-T6/T651 |
Rohe Brühe | Breite Verfügbarkeit und niedrigere Grundkosten | Höhere Legierungsprämie und weniger Lagerauswahl |
Bearbeitung | Effizient für Prototypen und Produktion | Die Zykluszeit ist oft ähnlich, Aber die Strategie kann sich ändern |
Abschluss | Kosmetisches Eloxieren ist vergleichsweise vorhersehbar | Probenahme- oder Beschichtungskontrollen können zusätzliche Kosten verursachen |
Inspektion | Basierend auf dem Zeichnungsrisiko | Hochlastanwendungen erfordern möglicherweise mehr Zertifizierung und Rückverfolgbarkeit |
Kommerzielles Risiko | Einfach zu ersetzende Standardformen | Verfügbarkeit und Zertifizierung können sich auf die Vorlaufzeit auswirken |
Für Prototypen und CNC-Bearbeitung mit geringem Volumen, Vergleichen Sie vollständige Angebote mit derselben Zeichnungsrevision, Materialspezifikation, beenden, Inspektionsumfang, und Lieferanforderung. Das führt zu einer viel sinnvolleren Entscheidung, als nur den Preis pro Kilogramm zu vergleichen.
Anwendungsbasierte Auswahl
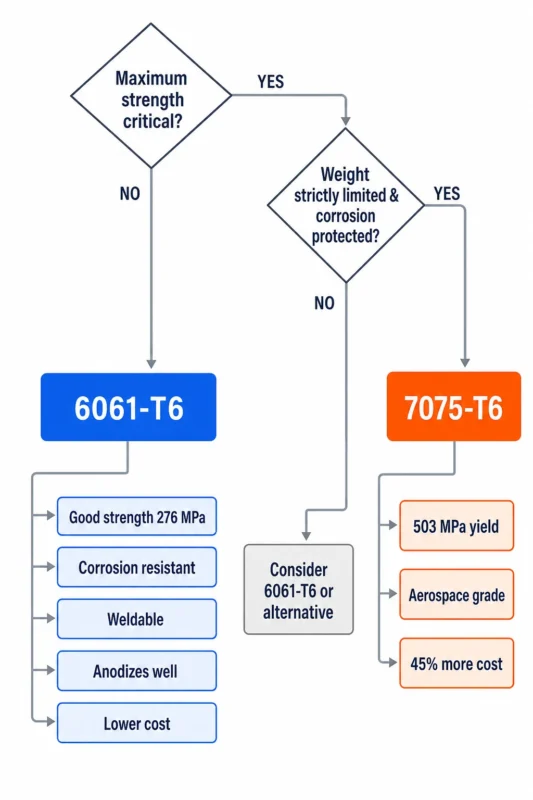
Wählen Sie 6061-T6, wenn
- Die erforderliche Festigkeit ist moderat und erfüllt bereits den konstruktiven Sicherheitsfaktor.
- Korrosionsbeständigkeit, Schweißbarkeit, oder ein einheitliches eloxiertes Erscheinungsbild ist wichtig.
- Das Teil ist ein Gehäuse, Halterung, Vorrichtung, Platte, Gehäuse, Kühlkörper, oder allgemeine Strukturkomponente.
- Eine breite Materialverfügbarkeit und Kostenkontrolle sind wichtig.
Wählen Sie 7075-T6 oder T651
- Die Streckgrenze oder Dauerfestigkeit ist die limitierende Anforderung.
- Das Gewicht ist eng begrenzt und die Geometrie kann für die Verwendung nicht ausreichend vergrößert werden 6061.
- Das Teil wird nicht durch herkömmliches Schmelzschweißen hergestellt.
- Korrosionsschutz und Materialrückverfolgbarkeit können kontrolliert werden.
- Bei der Anwendung handelt es sich um hochbelastete Vorrichtungen, Motorsport, Robotik, oder Präzisionsbearbeitung in der Luft- und Raumfahrt.
Wenn eine andere Legierung oder ein anderer Prozess besser passt
Projektpriorität | Normalerweise wählen | Grund |
Ausgewogene Kosten, Korrosion, Schweißen, und Aussehen | 6061-T6 | Die breiteste Allround-Herstellungspassform |
Maximale statische Festigkeit bei geringem Gewicht | 7075-T6/T651 | Viel höhere Streckgrenze und Zugfestigkeit |
Durchbiegung ist der Fehlermodus | Zuerst neu gestalten | Beide Legierungen haben nahezu den gleichen Elastizitätsmodul |
Meeresblech oder geformtes Gehäuse | Betrachten Sie 5052-H32 | Bessere Formbarkeit und Korrosionsbeständigkeit |
Kosmetische Extrusion | Betrachten Sie 6063-T6 | Hervorragende Extrusions- und Eloxierungsreaktion |
Dick, Hochfeste Luft- und Raumfahrtplatte mit SCC-Bedenken | Betrachten Sie 7050-T7451 | Bessere Kurzquer-SCC-Leistung |
Sehr großes Volumen und komplexe Geometrie | Casting bewerten | Die Werkzeugausstattung kann die Stückkosten nach der Gewinnschwelle senken |
Zeichnung, Einkauf, und Inspektionskontrollen
Die Materialauswahl sollte in einer klaren Zeichnung und Kaufspezifikation enden. Vage Notizen wie „AL 7075.“’ lässt zu viel Interpretationsspielraum und kann zu Stimmungsproblemen führen, Lagerform, Kornrichtung, Zertifizierung, und beenden Sie die Antwort.
- Legierung angeben, Temperament, Produktform, und maßgeblicher Materialstandard.
- Stellen Sie fest, ob eine spannungsentlastete Platte T651/T7351 erforderlich ist.
- Staatliches Mühlenzertifikat, Chargenrückverfolgbarkeit, oder Luft- und Raumfahrtdokumentation benötigen, bevor Sie ein Angebot abgeben.
- Definieren Sie Anforderungen an die Faserrichtung für hochbelastete oder ermüdungskritische Teile.
- Markieren Sie kosmetische Oberflächen, Eloxierungstyp, Farbe, Dicke, Versiegelung, und Maskierungsbereiche.
- Legen Sie enge Toleranzen nur für funktionale Merkmale fest und definieren Sie Bezüge klar.
- Vereinbaren Sie die Inspektionsmethode, Probenahmeplan, und Berichterstattung für kritische Dimensionen.
JADE-CNC kann die Materialprüfung koordinieren CNC-Inspektion also die Wahl der Legierung, Bearbeitungsplan, beenden, und Messmethode werden als ein Prozess und nicht als separate Einkaufsschritte betrachtet.
So unterstützt JADE-CNC 6061 Und 7075 Projekte
JADE-CNC bearbeitet beides 6061 Und 7075 für Prototypen und Produktionsteile. Die technische Überprüfung konzentriert sich auf die Zeichnung, Lagerzustand, Geometrie, Toleranzstapel, Oberflächenbeschaffenheit, Inspektionsplan, und Bewerbungsvoraussetzungen. Dadurch kann die Materialempfehlung das tatsächliche Teil widerspiegeln, anstatt sich auf eine generische Legierungsrangfolge zu verlassen.
- Überprüfung des Materials und der Beschaffenheit vor dem Angebot
- 3-Achse, 4-Achse, und 5-Achs-Fräsen plus CNC-Drehen
- Bearbeitungsstrategien für dünne Wände, tiefe Taschen, Präzisionslöcher, und kosmetische Gesichter
- Eloxieren, Perlenstrahlen, Bürsten, Beschichtungskoordination, und Maskierungsüberprüfung
- Maßprüfung und Berichterstellung basierend auf Zeichnungsanforderungen
- Prototyp, geringe Lautstärke, und wiederholte Produktionsunterstützung
Zum Vergleich von 6061-T6 und 7075-T6 für eine bestimmte Komponente, Senden Sie das 3D-Modell, 2D-Zeichnung, Menge, beenden, und Servicebedingungen an JADE-CNC und Fordern Sie eine Bearbeitungsbewertung an.
Häufig gestellte Fragen
Häufige technische Fragen
Ist 7075-T6 immer stärker als 6061-T6?
Für typische T6-Bleche und -Platten, 7075 hat eine viel höhere Streckgrenze und Zugfestigkeit. Das macht es nicht im gleichen Maße steifer, weil die Elastizitätsmodule nahezu identisch sind.
Kann 6061-T6 7075-T6 ersetzen, um die Kosten zu senken?
Erst nach den Belastungen, Ermüdungspflicht, Stresskonzentrationen, Umfeld, und Sicherheitsfaktor wurden überprüft. Ein Kaufersatz sollte niemals die technische Genehmigung umgehen.
Welche Legierung lässt sich leichter CNC-bearbeiten??
Beide maschinell gut. 6061 ist weicher, aber anfälliger für Aufbauschneidenbildung; 7075 ist härter, erzeugt aber oft kürzere Späne. Teilegeometrie und Prozesskontrolle sind in der Regel wichtiger als eine einfache Bearbeitbarkeitsbewertung.
Kann 7075-T6 farbig eloxiert werden??
Ja, aber das Ergebnis kann dunkler und weniger konsistent sein als 6061. Für kosmetische Arbeiten, Verwenden Sie repräsentative Muster und definieren Sie einen akzeptablen Farbbereich, anstatt von einer perfekten visuellen Übereinstimmung auszugehen.
Ist 7075-T6 für den Einsatz auf See geeignet??
T6 erfordert einen sorgfältigen Schutz und ist kein zufälliger Standard für eine dauerhafte Meeresexposition. Überprüfen Sie das SCC-Risiko, Beschichtung, Isolierung von unähnlichen Metallen, Kornrichtung, und ob T73/T7351 oder eine andere Legierung besser geeignet ist.
Warum T651 anstelle von T6 für eine bearbeitete Platte angeben??
T651 beinhaltet Spannungsabbau durch Strecken nach der Lösungsglühbehandlung. Es wird oft für Bleche bevorzugt, da eine geringere Restspannung die Dimensionsstabilität bei schwerer Bearbeitung verbessern kann.
Abschluss
Wählen Sie 6061-T6, wenn das Projekt ein zuverlässiges Gleichgewicht der Festigkeit erfordert, Korrosionsbeständigkeit, Schweißen, Abschluss, Verfügbarkeit, und Kosten. Wählen Sie 7075-T6 oder T651, wenn eine höhere Festigkeit erforderlich ist und das Design der Korrosion standhalten kann, Beitritt, Abschluss, und Kaufbeschränkungen. Wenn die Steifigkeit das Design steuert, wechselnd von 6061 Zu 7075 wird allein selten ausreichen.
Die vertretbarste Materialentscheidung kombiniert Strukturanalyse mit Produktform, Temperament, Bearbeitungsstrategie, beenden, Inspektion, Zertifizierung, und Serviceumgebung. Dies sind auch die Informationen, die ein Zerspanungslieferant benötigt, um das Teil genau anbieten zu können.
Verwandte 6061-T6-Artikel
- 6061-Vollständiger Leitfaden zur T6-Aluminium-CNC-Bearbeitung
- 6061-T6 vs. 7075-T6 Aluminium: Stärke, Kosten & Bearbeitbarkeit
- 6061-T6 Aluminium eloxiert: Typen, Farben, Dicke & Designregeln
- 6061-T6 CNC-Bearbeitungsparameter: Geschwindigkeiten, Feeds, Werkzeuge & Prozesskontrolle
- 6061-T6 vs. ADC12 Aluminium: CNC-Bearbeitung oder Druckguss?
- 6061-T6 CNC-Bearbeitungs-DFM-Richtlinien: Designregeln & Checkliste
- 6061-Eigenschaften von T6-Aluminium: Mechanisch, Thermal & Chemische Daten
Materialdatenquellen
Zusammensetzungs- und Dichtebereiche können anhand der überprüft werden Blaugrüne Blätter der Aluminium Association. Typische Blech- und Platteneigenschaften werden in diesem Vergleich abgeglichen Kaiser Aluminium 6061 Technische Daten Und Kaiser Aluminium 7075 Technische Daten. Die endgültigen Designwerte müssen aus der maßgeblichen Spezifikation und dem zertifizierten Material für die tatsächliche Produktform und -dicke stammen.

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.