



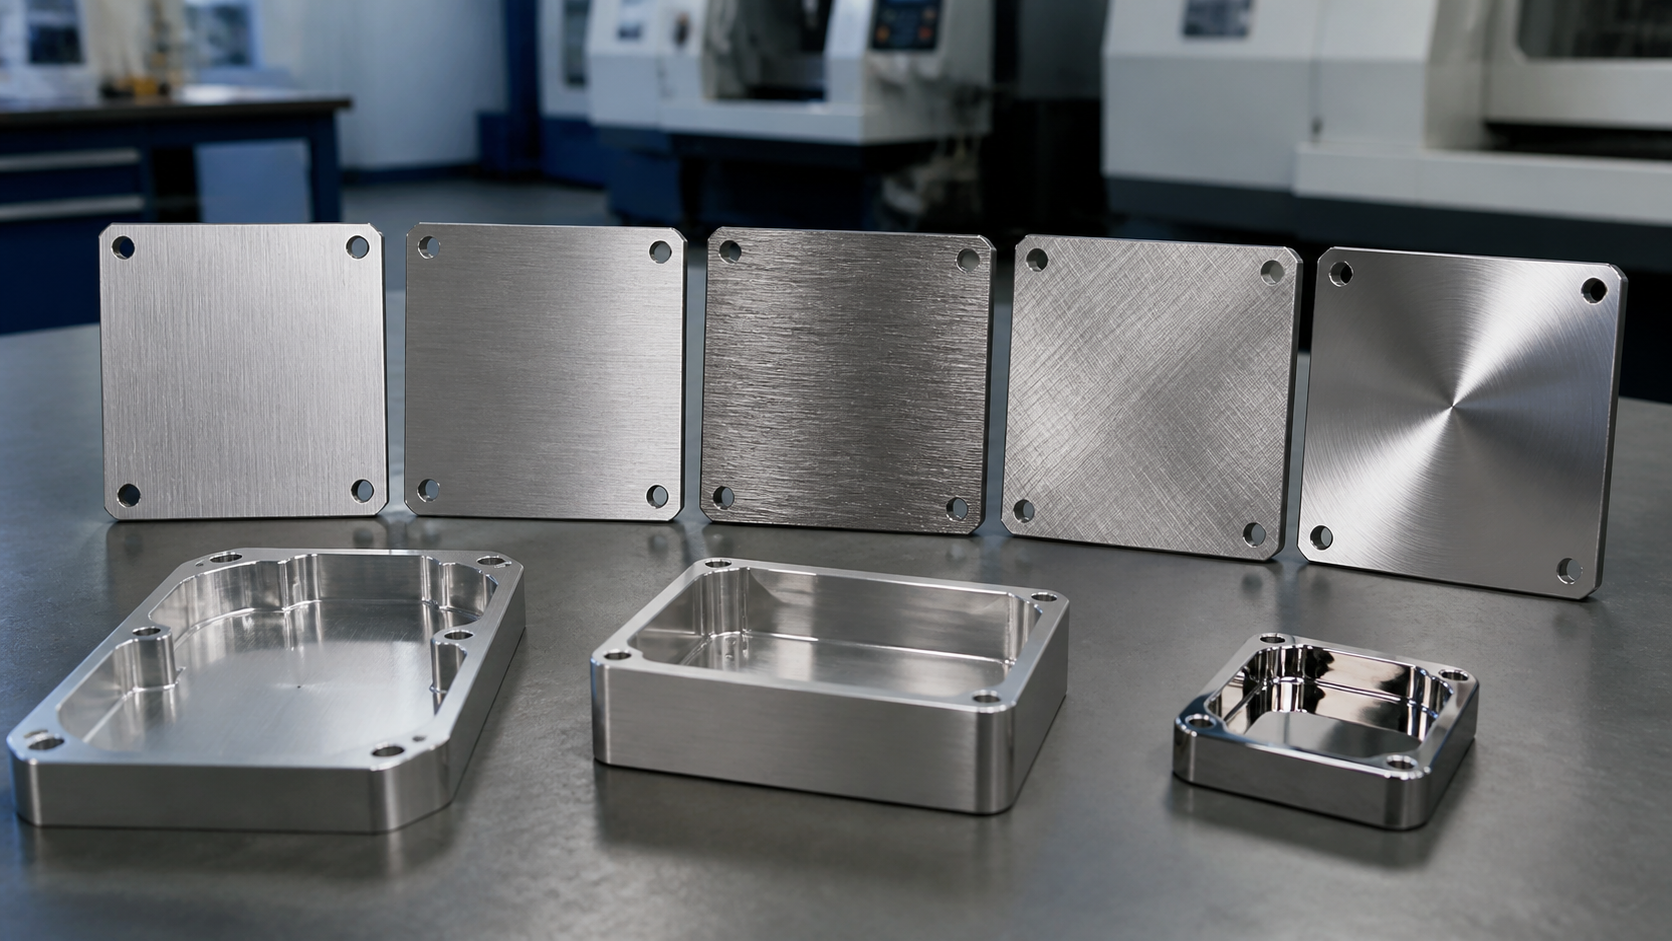
つや消し仕上げは、CNC 加工された金属部品の外観を改善する最もコスト効率の高い方法の 1 つです。. 制御された研磨接触を使用して、金属表面に細かい方向性または無方向性の結晶粒線を作成します。, ブラッシングすると加工跡が柔らかくなります, まぶしさを軽減します, コンポーネントに洗練された工業的な外観を与えます. また、その後の陽極酸化のための均一なベースも提供します。, 不動態化, または指紋防止コーティング.
このガイドでは、ブラッシュ仕上げの基本とその仕組みについて説明します。, 利用可能な穀物の種類, さまざまな金属上でどのように動作するか, 設計中に注意すべきこと, プロトタイプから生産まで一貫した結果を維持する方法.
平坦または緩やかな曲面の化粧面用, 直線的な生え際のブラッシングは、最も安全で予測可能なオプションです. つや消しアルミニウムの場合は、必ず陽極酸化処理を行う必要があります。, 一方、つや消しステンレス鋼は必要に応じて不動態化することができます. 深い空洞, 狭いスロット, アンダーカットは均一なブラッシングには適していません. バッチの一貫性に関して言えば、, 承認された物理サンプルに代わるものはありません.
ブラッシュ仕上げとは?
定義とプロセス
ブラッシュ仕上げは機械研磨表面処理です. 研磨ベルト, ナイロンホイール, または回転ブラシが制御された速度でワークピースに接触します, プレッシャー, そして方向, 金属に細かい粒子の線を残す. 化学処理とは異なります, ブラッシングは摩擦によって表面の微細構造を変えるだけで、材料の化学組成は変わりません。.
CNC 加工部品の場合, 通常、ブラッシングはフライス加工の後に行われます, 旋回, バリ取り, そして基本的な掃除. 目標は、目に見えるツールパスとカッターマークを均一なものに変えることです。, コントロールされたブラシをかけられた金属の質感.
ブラッシングは磨かない
よくある間違いは、ブラッシングとポリッシュを交換可能なものとして扱うことです。. それらは根本的に異なるプロセスです:
- ブラッシングにより、反射率が低く、方向線が目に見えるマットなグレイン テクスチャが生成されます。.
- 研磨すると高光沢が得られます, 凹凸がほとんどなく、反射性が強い鏡面状の表面.
- ブラッシングスーツ工業用化粧品部品; 装飾部品や高級部品には研磨が適しています.
テクニカルノート
図面や注文書では必ずブラッシュドまたはポリッシュドを明示的に指定してください. 2 つのプロセスは異なるツールを使用します, 消耗品, と合格基準. これらを混同すると、本番規模での手戻りにつながります.
表面粗さの目安
異なるブラッシング スタイルが異なる粗さ範囲に対応します. 以下の値は業界の一般的な参考値です。実際の結果は材料によって異なります。, 砥粒, およびプロセスパラメータ.
ブラッシングタイプ | 砥粒 | 表面粗さ (ラ) | ビジュアルキャラクター |
細いヘアライン | 320# – 600# | 0.4 – 0.8 1つ | 密な平行線, ソフトマット |
標準リニア | 180# – 320# | 0.8 – 1.6 1つ | はっきりと見える粒子, インダストリアルな雰囲気が強い |
粗粒 | 80# – 180# | 1.6 – 3.2 1つ | 顕著な質感, 大胆な外観 |
ランダムサテン | ナイロン / 不織布ホイール | 0.6 – 1.2 1つ | 無方向に織り込まれた粒子, ソフトマット |
CNC 加工部品にブラッシュ仕上げを使用する理由?
機械加工されたままの表面の限界
CNC マシンから取り出される部品には、目に見えるツールパスが含まれることがよくあります, 細かいカッター跡, 工具交換時の補助線, 面間のわずかな色の違い. アセンブリ内に隠されたパーツにはこれは関係ありません. ただし、目に見えるエンクロージャの場合, パネル, そしてカバー, 表面の品質は製品の印象に直接影響します.
6 つの主要な利点
- マイナーな CNC ツールマークを和らげ、加工面全体の外観をより均一にします。.
- 作業場の照明や直射日光の下でのまぶしさを軽減します。.
- 鏡面研磨のようなギラギラした光沢感を抑え、高級感のあるインダストリアルな質感を実現.
- 日常の軽い擦り傷をよりよく隠します - 特に擦り傷が木目と平行にある場合.
- 陽極酸化のための一貫した前処理表面を作成します。, 不動態化, または指紋防止コーティング.
- 試作から量産まで確実に再現, 参照サンプルが承認されている場合に限ります.
ブランドアイデンティティの価値
ブランド製品や目に見える産業用ハードウェアの場合, 一貫したブラッシュメタル仕上げは製品の視覚的アイデンティティの一部となり得ます. 細かく直線的なブラッシングは、クリーンでテクニカルであると評価されます; ランダムなサテンのブラッシングはより柔らかく、より高級感を感じます. 統一された表面処理言語により、エンドユーザーに対するブランドのプロフェッショナルなイメージが強化されます.
ブラッシングのプロセス, ステップバイステップ
一貫したブラッシュメタル仕上げは、上流の機械加工の品質と下流のパラメータの制御の両方に依存します。. 標準的な処理の流れはこちら.
7 つのステップのプロセス
ステップ | 手術 | 主要なコントロールポイント |
1 CNC加工 | フライス加工, 旋回, 掘削, たたく, 大まかな寸法管理 | 化粧面のツールマークをブラシ可能な範囲内に保つ |
2 バリ取りと掃除 | 鋭いバリを取り除きます, チップ, 油, および表面汚染物質 | バリは木目線の飛びや異常な摩耗の原因となります |
3 表面処理 | 重大な欠陥を修正する (深い穴, へこみ, 重い工具跡) | ブラッシングでは重大な欠陥を修正することはできません – 上流で処理する |
4 ブラッシング | 研磨ベルト / 車輪 / ナイロンブラシ; 制御速度, 方向, プレッシャー, グリット | 方向をロックする, 圧力を均一に保つ, 消耗品をスケジュール通りに交換する |
5 ブラシ後の洗浄 | 研磨粉や残留物を除去します, 特に穴や端の部分 | 残留粉塵はコーティングの密着性を低下させます |
6 保護仕上げ | 陽極酸化アルミニウム; 必要に応じてステンレス鋼を不動態化またはコーティングする | ブラシ質感との相性を確認 |
7 最終検査 | 木目を比較する, 色, 承認されたサンプルに対する均一性 | 物理的な比較のみ – 写真は合格基準ではありません |
主要なプロセスパラメータ
ブラッシングの方向
ブラッシングの方向はプロセス文書でロックする必要があります. 一般的な方向には水平が含まれます, 垂直, ラジアル (丸い部品用), または指定された角度. あるバッチを水平方向にブラシし、次のバッチを垂直方向にブラシすると、, どちらも技術的にブラシをかけられています, しかし、一緒に組み立てると見た目は一致しません.
砥粒と消耗品
粒度は粒子の細かさを直接決定します. より細かい粒子 (より大きな数字) より微妙なものを生み出す, より滑らかなライン; 粒子が粗いほど大胆になります, より目に見えるテクスチャ. ナイロン研磨ホイールと不織布ホイールを使用してランダムなサテン効果を実現し、方向性のある粒子を残しません。.
圧力と速度
過度の圧力によりエッジが丸くなる可能性があります, 表面を焼きます, または不均一な木目を作成する. 圧力が不十分だと工具の跡をカバーできません. 速度は切削効率と表面温度に影響します, 材料の硬さに合わせて調整する必要があります. ステンレス鋼, より困難になる, 一般的には低速で動作し、研磨剤の消費が早くなります。.
プロセスの警告
鋭いエッジはブラッシング中にわずかに丸くなります (通常 R0.1 ~ R0.3). 部品に厳しいシャープエッジ要件やフィット要件がある場合, 図面上でそれらの領域をブラシなしとしてマークします, または余分な加工在庫を残す.
一般的なブラッシュ仕上げのタイプとその視覚効果
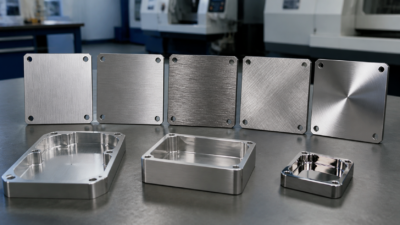
ブラッシング スタイルが異なると、見た目の結果も大きく異なります. 正しい選択は部品の形状によって異なります, 製品のポジショニング, コスト目標, と合格基準.
タイプ | 視覚効果 | プロセスノート | 一般的な使用方法 |
直線的なヘアライン | 連続平行木目, クリーンなインダストリアルな外観 | 定義が最も簡単, 検査する, そして一貫性を保つ | 機器パネル, アルミニウム筐体, キャビティカバー, 計器ハウジング |
ランダムサテン | ソフトな無指向性マット, 細かく織り込まれたテクスチャー | ナイロン / 不織布ホイール, 方向性がない | 消費者向け装飾パネル, 化粧カバー |
クロスブラッシング | 二方向木目, 層状の外観 | 異なる方向への 2 つのパスが必要, より高いコスト | ハイエンドのインストルメントパネル, 選択された装飾表面 |
ウェーブブラッシング | 流れるような波状の木目模様 | 専用の治具が必要, 複雑なプロセス | 装飾パーツのみ; 機能的な CNC 部品には推奨されません |
ほとんどの工業用 CNC 機械加工部品に対応, 直線状の生え際のブラッシングが最も安全で一般的な選択です. 図面上で指定しやすい, 検査しやすい, バッチ間で繰り返すのも簡単です. クロス ブラッシングやウェーブ ブラッシングはより労働集約的であり、通常は価値の高い装飾面に使用されます。.
つや消しアルミニウム vs. つや消しステンレススチール
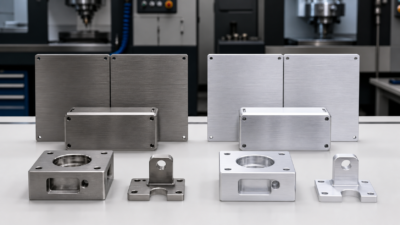
アルミニウムとステンレス鋼はブラッシングに対する反応が異なります. 同じ研磨パラメータでも異なる視覚的結果を生み出すことができます, 治療後の要件は同じではありません.
材質比較
寸法 | アルミニウム合金 | ステンレス鋼 | 銅 (参照) |
硬度 | 柔らかい (HB 60-150) | より高い (HB 150-300) | 柔らかい (HB 40-80) |
圧力制御 | 過剰な切断を避けるために厳密に制御する必要がある | より高い圧力にも対応可能 | 非常に変形しやすい, 最小限の圧力を使用する |
消耗品 | 低い | 高い (ベルトの磨耗が早くなる) | 中くらい |
自然耐食性 | 適度 – 保護が必要です | 素晴らしい (304 / 316) | 貧しい – すぐに酸化して黒ずんでしまう |
後処理 | 陽極酸化処理を強く推奨 | パッシベーションまたは指紋防止コーティング (オプション) | 抗酸化処理が必要 |
色のオプション | アルマイト後リッチ (黒, 銀, 金, 青, 等) | ナチュラルなメタルトーン; コーティングオプションも利用可能 | ナチュラルなコッパートーン, 時間の経過とともに暗くなる |
指紋感度 | 高い (裸のアルミニウム) | 適度 | 高い |
ブラッシュドアルミニウムの注意点
- 裸のブラッシュアルミニウムはすぐに酸化して指紋が目立ちます. 露出部分は陽極酸化処理する必要があります.
- 陽極酸化により粒子の視覚的なコントラストがわずかに変化します – サンプル段階で確認.
- ブラッシングの方向と陽極酸化ラックの位置を調整して、ラックと部品が接触する領域の欠落を防ぎます。.
- 一般的な合金の例 6061, 6063, そして 7075 よく磨く. 鋳造アルミニウムは気孔が多いため、通常は推奨されません.
ブラッシュドステンレススチールの注意点
- 304 主力グレードです; 316 腐食性の高い環境に使用されます (海洋, 化学薬品).
- ステンレス鋼はブラッシング後もすでに優れた耐食性を備えています; 不動態化によりさらに改善できる可能性があります.
- 指紋防止 (の) コーティングにより指紋の付着が大幅に軽減されます – 頻繁に触れるパネルに便利.
- ブラッシング中の鉄分の汚染を避ける; ステンレス鋼特有の研磨剤と工具を使用する.
セレクションガイド
通信キャビティおよび機器筐体用, つや消しアルミニウムを選択してください + 陽極酸化処理 (軽量, 色のオプション). アウトドア用品用, 食品および医療用途, 目に見えるハードウェア, つや消しステンレススチールを選択してください (より良い耐食性, クールなメタリックトーン).
ブラッシュド vs. ポリッシュ vs. ビーズブラスト加工
表面仕上げを選択する場合, ブラッシング, 研磨, ビーズブラスト, および単純な陽極酸化処理は、最も一般的に比較される 4 つのプロセスです. それぞれにスイートスポットがあります – 間違ったものを選択すると、お金が無駄になったり、出現目標を逃したりする.
処理 | 外観 | 木目方向 | 反射率 | 料金 | 最適な用途 |
つや消し | 木目が見えるマットメタリック | 指向性 / サテン | 低い | 中くらい | エンクロージャ, パネル, 美容上の空洞 |
鏡面研磨 | 高光沢反射材, 鏡のような | なし | 非常に高い | 高い | 装飾部品, 高級品, 反射コンポーネント |
ビードブラスト加工済み | つや消しマット, 細かい粒状のテクスチャー | 無指向性 | 低い | 低~中 | 均一なマット被覆で加工マークを隠す |
プレーンアルマイト処理 | カラーまたはナチュラルマット | 事前にブラシをかけない限り、ブラシをかけられた粒子はありません | 低~中 | 中くらい | 耐食性、耐摩耗性を必要とするアルミ製機能部品 |
ブラッシュド vs. ポリッシュステンレススチール
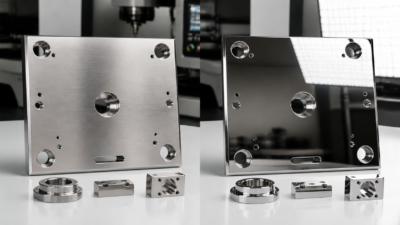
磨かれたステンレススチールは滑らかです, 光沢のある, そして鏡のような – 強く反射し、あらゆる指紋や傷が目立ちます. つや消しステンレススチールには木目のラインが目立ちます, 反射率が低い, よりソフトなインダストリアルな外観. 産業用パネル用, 機械カバー, 計器ハウジング, 目に見えるCNC部品, 通常はブラッシングがより現実的な選択です: まぶしさをカットし、軽い擦り傷を隠します.
ブラッシュド vs. ビーズブラスト加工
目的が明確な金属粒子または制御された指向性テクスチャの場合, ブラッシングの方がフィットします. 目的が単に無指向性のマットな表面の背後にある加工マークを隠すことである場合, 通常、ビードブラストの方が費用対効果が高くなります. ブラスト処理された表面には結晶粒方向がなく、複雑な形状によく適応します。, しかし、ブラッシングがもたらす正確な工業的な外観を実現することはできません。.
設計チェックリスト: 6 ブラッシュ仕上げを指定する前の確認事項
ブラッシュメタルの結果を予測可能にし、生産の手戻りを減らすため, 図面及び技術文書において以下の6項目を明確にすること.
化粧面の定義
どの面が装飾的で、どの面が機能的であるかを明確にマークします. すべての表面にブラッシングが必要なわけではありません, 一部の表面はフィット感に影響を与える場合はブラッシングしないでください, 封印, 接地, または組み立て. 3D モデルで異なる色やレイヤーを使用して、装飾的な面と機能的な面を区別することをお勧めします。.
ブラッシング方向の指定
水平方向に呼び出す, 垂直, ラジアル, またはその他の必要な粒子方向. 複数の化粧面を持つ部品の場合, 面ごとに方向を指定し、隣接する面間の遷移が許容されるかどうかを確認します. 曖昧さを避けるために方向をデータムに結び付ける.
粒子の粗さを定義する
細いヘアラインを指定する, スタンダードサテン, 粗粒, またはサンプルベースのテクスチャレベル. 砥粒範囲と目標表面粗さの両方を含めます (ラ). 「ブラシ仕上げ」という言葉だけで部品を注文すると、サプライヤー間で解釈の余地が多すぎます。.
ジオメトリのリスクを確認する
均一にブラッシングするのが難しいフィーチャを評価する:
- 深さが幅を超える深いポケット – 底から壁への移行は見逃されやすい.
- 下の狭いスロット 3 幅 mm – ブラッシングツールが内部まで届かない.
- アンダーカット – 工具へのアクセスが制限されると不連続な粒子が生成される.
- 密集した肋骨領域 – リブのサイドウォールと根元に不均一なテクスチャが見られる.
- 内側のコーナーは R0.5 よりきつい – 砥石が届かない, 明るくシャープなエッジを残す.
保護仕上げの確認
アルマイト処理を行っているかを確認する, 不動態化, コーティング, またはブラッシング後の指紋防止処理. これらの処理は耐久性と最終的な外観の両方に影響します。. 組み合わせたブラッシュドを常に承認します + サンプル段階での保護仕上げ, 各ステップを個別にではなく.
物理サンプルを使用して合格基準を設定する
物理的なプロトタイプのサンプルを生産ベンチマークとして使用する, 木目方向の定義, 粗さレベル, 色, 許容可能な化粧品の範囲. 写真はコミュニケーションには役立ちますが、受け入れられるには十分ではありません – 照明の角度でブラシテクスチャの見え方が劇的に変わります.
設計チェックリスト
表面にマーキングが施されている | ブラッシング方向指定 | 粒子の粗さ / グリットの定義 | ジオメトリリスクの見直し | 後処理の確認済み | 物理サンプルは承認されました
典型的なアプリケーションと業界のユースケース
つや消し仕上げは、外観が優れた CNC 機械加工部品に広く使用されています。, 触る, 製品のポジショニングが重要. 以下は業界別の代表的なアプリケーションです。.
通信およびRF機器
- RFエンクロージャ – つや消しアルミニウム + 陽極酸化処理によりシールド性能と外観のバランスが取れます.
- フィルターとコンバイナーのハウジング – リニアブラッシングが精密なインダストリアルな外観を強化.
- 基地局パネル – つや消しステンレススチールは屋外での使用に耐えます.
産業用制御および計装
- 産業用制御パネル, HMI エンクロージャ – 低グレアな表面はワークショップの照明に適しています.
- 計器のフロントパネル, オシロスコープのハウジング – リニアブラッシングは正確さとプロフェッショナリズムを伝えます.
- センサーとトランスミッターのハウジング – つや消しステンレススチールは腐食に強く、お手入れが簡単です.
医療および実験装置
- 医療機器の筐体, 手術器具の部品 – つや消しステンレススチールは消毒が簡単で耐薬品性があります。.
- 実験室の計器パネル – マットな表面は視覚的な邪魔を最小限に抑えます.
- 歯科および美容機器のハウジング – 陽極酸化ブラッシュドアルミニウムは豊かな色と高級感を提供します.
家庭用電化製品とスマートホーム
- ハイエンドルーター, NASエンクロージャ – アルミブラッシング + 陽極酸化により知覚品質が向上.
- スマートスピーカー, スマートホームパネル – サテンのブラッシングは滑らかな手触りを感じます.
- ラップトップおよびモニターの筐体 – 細かいヘアライン ブラッシングは古典的なプレミアム デザイン言語です.
航空宇宙と防衛
- アビオニクスエンクロージャ – つや消しアルミニウム + 硬質陽極酸化処理により軽量性と耐摩耗性を両立.
- 空挺機器パネル – 厳格な外観の一貫性要件.
- 防衛電子機器 – つや消しステンレススチールは反射率が低く、視覚的な特徴が軽減されます。.
品質管理: 量産でも一貫したつや消し仕上げを維持
一貫性は完璧なサンプルよりも重要です. バッチ間の木目のばらつきは、ブラッシュ仕上げの品質に関する最も一般的な苦情です。. 主要な制御要素は次のとおりです.
7 つの一貫性要素
制御因子 | 要件 | 故障モード |
受入加工品質 | 安定した工具痕の深さと化粧面の平坦度 | ツールマークが深すぎてカバーできません; 表面の波打ちにより木目が不均一になります |
治具 | 一貫したデータム面, 均一な接触圧力 | 同じ部品でも異なる領域で異なる結晶粒深さが表示される |
砥粒 | 指定ベルト型式, 予定された交換 | グリットドリフトにより粒子の粗さが変化します |
ブラッシングの方向 | ロックインプロセスドキュメント, オペレータートレーニング | 方向の不一致により、組み立て後に視覚的な不一致が発生する |
工具圧力 | 空気圧 / 油圧パラメータが固定されました | 圧力の変化により粒子の深さとエッジの丸みが変化します |
クリーニング | 標準化されたプロセス, 粉塵検査 | 粉塵が残っていると塗装の密着性や外観が損なわれます |
後処理 | 陽極酸化処理 / パッシベーションパラメータが修正されました | バッチ間の色と光沢のずれ |
物理サンプルシステム
最も実用的な品質方法は、試作段階で物理的なゴールデンサンプルを承認することです。, 運用中に最初の記事と最後の記事の比較を保持します. サンプルで定義する必要があるのは、:
- 最終的な結晶粒方向と粗さレベル.
- 測定面粗さ (ラ).
- 保護仕上げ後の色と光沢.
- 許容可能な外観上の欠陥の範囲 (例えば, 微妙なテクスチャの変化, エッジの外観).
- 承認日, バージョン番号, そして承認された署名.
品質に関する警告
写真やビデオは物理的なサンプルに代わることはできません. ブラッシュグレインの視覚的な外観は、照明の角度と強度に大きく依存します。 – 同じ表面でも、光が異なるとまったく違って見えることがあります. 受け入れは物理的な比較に基づいて行われなければなりません.
まとめと次のステップ
つや消し仕上げにより、CNC 機械加工部品の外観品質が大幅に向上します。, 特に目に見えるアルミニウムおよびステンレス鋼コンポーネントの場合. 洗練されたマットな金属質感を演出します, まぶしさを軽減します, そして囲いを与える, パネル, カバー, プロフェッショナルな工業用外観のキャビティ.
そうは言っても, ブラッシングは普遍的な解決策ではありません. 材料特性, 幾何学, 木目方向, 表面欠陥, そして後処理はすべて最終結果に影響します. すべての部分が均一なブラッシングに適しているわけではありません, すべての加工マークを隠すことができるわけではありません. ブラッシングプロジェクトを成功させるには、設計段階での製造可能性のレビューが必要です, プロトタイプ段階での物理サンプルの承認, 生産中の規律あるプロセス管理.

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.