



Una comparación práctica de fuerza., rigidez, maquinabilidad, resistencia a la corrosión, soldadura, anodizado, costo, y ajuste de la aplicación.
Introducción
6061-T6 y 7075-T6 son dos de las aleaciones de aluminio que se comparan con más frecuencia para piezas de precisión.. Ambos son tratables térmicamente., ampliamente disponible en stock de ingeniería, y adecuado para mecanizado CNC personalizado. La diferencia importante no es que una aleación sea universalmente mejor. Es que cada uno resuelve un problema de diseño diferente..
6061-T6 suele ser la opción más equilibrada cuando se trata de resistencia a la corrosión., soldadura, apariencia anodizada, disponibilidad, y cuesta toda la materia. 7075-T6 o T651 es la mejor opción cuando la capacidad de carga y la relación resistencia-peso dominan la decisión. Esta guía explica de dónde provienen esas compensaciones y cómo afectan el mecanizado CNC., refinamiento, inspección, y comprando.
6061-T6 frente a 7075-T6 de un vistazo
Para muchos corchetes, carcasas, platos, accesorios, y cerramientos, 6061-T6 es el valor predeterminado práctico. Convidar a 7075 cuando el análisis muestra que 6061 no puede cumplir con el objetivo de carga o peso requerido. no elijas 7075 para resolver un problema de rigidez: Las dos aleaciones tienen casi el mismo módulo elástico., por lo que una pieza con deflexión limitada generalmente necesita un cambio de geometría o un material más rígido.
Propiedad | 6061-T6 | 7075-T6/T651 | Implicación del diseño |
Resistencia máxima a la tracción | 310 MPa | 572 MPa | 7075 proporciona una resistencia estática mucho mayor |
Fuerza de producción | 276 MPa | 503 MPa | 7075 se adapta a cargas más altas, piezas de peso limitado |
módulo elástico | 68.3 GPa | 71.7 GPa | La rigidez es casi la misma. |
Densidad | 2.70 g/cm3 | 2.80 g/cm3 | 7075 se trata de 4% más denso |
Conductividad térmica | 167 W/m-K | 130 W/m-K | 6061 disipa el calor de manera más efectiva |
Resistencia a la corrosión | Bien | Baja en T6 | 7075 necesita una planificación de protección más temprana |
Soldabilidad por fusión | Bueno con el control de procesos. | Generalmente no recomendado | 6061 es la práctica opción soldada |
Respuesta anodizada | Consistente y amigable con los cosméticos | Funcional, pero el color puede variar | 6061 es más fácil para piezas de apariencia crítica |
Costo de materiales | Más bajo y ampliamente disponible | Mayor y dependiente de las acciones | Cita ambos cuando la fuerza no es decisiva. |
Valores típicos para chapa y placa.; forma del producto, espesor, especificación, y los datos del proveedor tienen prioridad.
Composición química y fortalecimiento.
6061 pertenece a la familia Al-Mg-Si. Durante el tratamiento térmico, El magnesio y el silicio forman precipitados de Mg2Si que le dan a la aleación su útil combinación de resistencia., resistencia a la corrosión, y capacidad de fabricación. 7075 es una aleación de Al-Zn-Mg-Cu. su zinc- y el sistema de fortalecimiento rico en magnesio produce una resistencia mucho mayor, mientras que el mayor contenido de cobre contribuye a una menor resistencia a la corrosión y a una pobre soldabilidad por fusión convencional..
Elemento | 6061 rango (%) | 7075 rango (%) | Por qué es importante |
Zinc | 0.25 máximo | 5.1-6.1 | Elemento de fortalecimiento primario en 7075 |
Magnesio | 0.8-1.2 | 2.1-2.9 | Apoya el endurecimiento por precipitación. |
Cobre | 0.15-0.40 | 1.2-2.0 | Aumenta la resistencia pero reduce la corrosión y la soldabilidad. |
Silicio | 0.4-0.8 | 0.40 máximo | Se combina con magnesio para fortalecer. 6061 |
Cromo | 0.04-0.35 | 0.18-0.28 | Ayuda a controlar la estructura del grano. |
Los límites de composición son rangos de aleación nominales., no sustituye al certificado de material suministrado con un lote específico.
El número de aleación por sí solo no es suficiente para comprar.. Confirmar el temperamento, forma del producto, espesor, especificación que rige, y requisitos de certificación. JADE-CNC Materiales de mecanizado CNC La orientación puede ayudar a enmarcar esos controles antes de la cotización..
Propiedades mecánicas y físicas
Fortaleza, Fatiga, y ductilidad
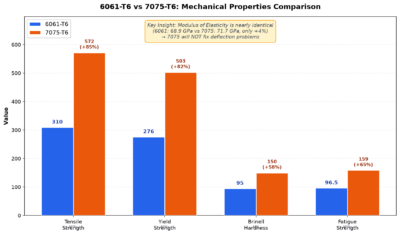
7075-T6 proporciona aproximadamente 84% mayor resistencia a la tracción y 82% mayor límite elástico que la hoja o placa típica 6061-T6. Esta es una ventaja significativa en piezas altamente cargadas., pero no se traduce automáticamente en un mejor diseño. Concentración de estrés, espectro de fatiga, dirección de la fibra, cargas de sujetadores, exposición a la corrosión, y los factores de seguridad aún controlan la elección final.
Propiedad típica | 6061-T6/T651 | 7075-T6/T651 | Diferencia |
Resistencia máxima a la tracción | 310 MPa | 572 MPa | 7075 acerca de 84% más alto |
Fuerza de producción | 276 MPa | 503 MPa | 7075 acerca de 82% más alto |
Resistencia al corte | 207 MPa | 331 MPa | 7075 acerca de 60% más alto |
Fuerza de fatiga | 97 MPa | 159 MPa | 7075 acerca de 64% más alto |
Alargamiento típico | 17% | 11% | Varía según la forma y el grosor del producto. |
Los valores son típicos., permisibles de diseño no garantizados. Utilice la especificación del material aplicable y las propiedades certificadas para los cálculos finales..
Rigidez, Densidad, y flujo de calor
El módulo de elasticidad difiere sólo en aproximadamente 5%. Si un plato se dobla demasiado 6061, un mismo tamaño 7075 el reemplazo no reducirá mucho la deflexión. Profundidad de sección creciente, agregando costillas, acortar un tramo sin soporte, o cambiar la clase de material puede tener un efecto mucho mayor.
6061 también conduce mejor el calor. Para carcasas cargadas térmicamente y mecanizado CNC del disipador de calor, geometría de aleta, planitud de la base, flujo de aire, presión de interfaz, y el tratamiento de la superficie a menudo importa más que la resistencia a la tracción.
Propiedad típica | 6061-T6/T651 | 7075-T6/T651 | Significado de ingeniería |
Dureza Brinell | 95 media pensión | 150 media pensión | 7075 resiste mejor la sangría |
módulo elástico | 68.3 GPa | 71.7 GPa | Sólo una pequeña diferencia de rigidez |
Densidad | 2.70 g/cm3 | 2.80 g/cm3 | La relación fuerza-peso todavía favorece 7075 |
Conductividad térmica | 167 W/m-K | 130 W/m-K | 6061 suele ser mejor para el flujo de calor |
Los valores térmicos y mecánicos mostrados son típicos a temperatura ambiente..
Maquinabilidad CNC: Ambos son buenos, pero se comportan diferente
Es engañoso describir 7075 simplemente igual de difícil de mecanizar. Ambas aleaciones se mecanizan bien con herramientas de carburo modernas.. 6061 Es más suave y puede desarrollar filo acumulado si la herramienta roza o la evacuación de viruta es deficiente.. 7075 es mas dificil, pero a menudo forma virutas más cortas y puede producir un acabado excelente.. La vida útil de la herramienta y el tiempo del ciclo dependen de la geometría., condición de stock, capacidad del husillo, entrega de refrigerante, sin, y estrategia de remoción de material.
factor de mecanizado | 6061-T6 | 7075-T6/T651 | Respuesta práctica |
Comportamiento del chip | Dúctiles; puede formar borde acumulado | A menudo más corto, chips más manejables | Utilice geometría de aluminio afilada para ambos |
Carga de herramientas | Puede mancharse si el borde roza | Una mayor dureza aumenta la carga de corte | Evite reducciones de velocidad fijas genéricas |
Acabado superficial | Excelente con herramientas afiladas. | Excelente con un proceso estable. | Controlar el descentramiento, recorte de viruta, y refrigerante |
Riesgo de distorsión | Manejable; T651 ayuda en placa. | El estrés residual puede ser importante en la remoción pesada | Bruto, relajarse, luego terminar las características críticas |
Vida útil de la herramienta | Generalmente favorable | Proceso- y dependiente de la geometría | Supervise el desgaste en lugar de asumir una penalización fija |
Guía práctica de mecanizado
- Usar afilado, Filos de corte pulidos y geometría de flauta destinados al aluminio..
- Mantenga la carga de viruta lo suficientemente alta para cortar limpiamente; el frotamiento promueve el calor y la acumulación de bordes..
- Proporciona una evacuación eficaz de las virutas para que el recorte no dañe la superficie..
- Para paredes delgadas o remoción de material pesado, Separe el desbaste y el acabado y permita que la pieza se relaje..
- Utilice T651 u otra condición de placa con alivio de tensión cuando la estabilidad dimensional sea importante.
- Trate las velocidades y los avances como puntos de partida que deben ajustarse al diámetro de la herramienta., recuento de flauta, sobresalir, rigidez de la máquina, refrigerante, y datos del fabricante de herramientas.
Un proveedor con experiencia en fresado CNC debería revisar los bolsillos profundos, costillas delgadas, herramientas de largo alcance, estrategia de datos, y tolerancias críticas antes de la producción, independientemente de qué aleación se seleccione.
Resistencia a la corrosión y agrietamiento por corrosión bajo tensión
6061-T6 generalmente ofrece una mejor resistencia a la corrosión que 7075-T6. En 7075, Los componentes ricos en cobre pueden aumentar la susceptibilidad a las picaduras., y la condición T6 puede ser vulnerable al agrietamiento por corrosión bajo tensión bajo tensión de tracción sostenida en orientaciones y ambientes desfavorables.. Esta es la razón por la que a menudo se considera 7075-T73 o T7351 cuando la resistencia SCC es importante., aunque el envejecimiento excesivo reduce la fuerza.
factor de exposición | 6061-T6 | 7075-T6/T651 |
Exposición atmosférica | Generalmente bueno | Menor resistencia; proteger las partes expuestas |
tendencia a las picaduras | Más bajo | Mayor debido a las fases ricas en cobre. |
Grietas por corrosión bajo tensión | Buena resistencia en formas de productos comunes. | T6 es más sensible, especialmente en cargas transversales cortas |
Opción de temperamento | T6/T651 común | T73/T7351 mejora la resistencia al SCC con cierta pérdida de fuerza |
Estrategia de protección | Anodizado o recubrimiento según sea necesario | Anodizado, revestimiento, revestimiento, y el aislamiento merecen una revisión temprana |
Evite las afirmaciones universales sobre las horas de niebla salina a menos que la aleación, espesor de acabado, método de sellado, preparación de bordes, geometría de la muestra, y el estándar de aceptación están todos definidos. Un plan de corrosión útil comienza con el entorno de servicio real y la especificación completa del recubrimiento..
Soldabilidad y unión
6061-T6 es comúnmente TIG- o soldado con MIG, pero la zona afectada por el calor pierde fuerza. Por lo tanto, la unión debe diseñarse y calcularse para la condición soldada y no para el valor original del metal base T6.. La selección del relleno depende de la temperatura de servicio., sensibilidad al agrietamiento, ductilidad, y apariencia post-acabado.
Generalmente se evita la soldadura por fusión convencional de 7075-T6 para trabajos estructurales porque el agrietamiento en caliente y la pérdida de propiedades son difíciles de controlar.. Fijación mecánica, unión adhesiva, soldadura por fricción-agitación bajo un proceso calificado, o un cambio a una aleación soldable puede ser más apropiado.
factor de soldadura | 6061-T6 | 7075-T6 |
Soldadura por fusión convencional | Comúnmente soldado por TIG o MIG | Generalmente no recomendado para juntas estructurales. |
Principal preocupación | Pérdida de fuerza en la zona afectada por el calor. | Agrietamiento en caliente y pérdida grave de propiedad |
Selección de relleno | ER4043 o ER5356 dependiendo del servicio y acabado | Ningún relleno universal es equivalente a una junta estructural T6 |
Respuesta de diseño | Recalcular la condición soldada | Utilice fijación mecánica o cambie la aleación/ruta de unión |
Anodizado y otros acabados superficiales
6061-T6 es una opción confiable para claridad, negro, y anodizado coloreado tipo II. 7075 también se puede anodizar, incluyendo anodizado duro tipo III, pero su mayor contenido de cobre puede hacer que el óxido sea más oscuro y que la combinación de colores sea menos predecible.. Para piezas cosméticas, aprobar una muestra representativa y mantener la aleación, temperamento, pretratamiento, terminar el lote, y textura superficial consistente.
factor de acabado | 6061-T6 | 7075-T6/T651 |
Anodizado tipo II | Uniforme y adecuado para acabados cosméticos teñidos. | Usable, pero el color puede ser más oscuro o menos uniforme |
Anodizado duro tipo III | Bien adaptado | Muy adecuado para la protección contra el desgaste funcional |
Combinación de colores | Más predecible en lotes controlados | Aprobar muestras para trabajos de apariencia crítica |
Planificación dimensional | Permitir el crecimiento del recubrimiento y el enmascaramiento. | Mismo requisito, con mayor atención a la respuesta de la aleación |
Revisar opciones de acabado de superficies antes de liberar el mecanizado. Espesor del revestimiento, enmascaramiento, trapos, áreas de contacto eléctrico, orificios de acoplamiento, y las caras visibles deben identificarse en el dibujo o en la especificación de acabado..
Costo y disponibilidad
7075 generalmente conlleva una prima sustancial en materia prima, pero un porcentaje fijo no es confiable en todas las regiones, formularios de acciones, espesores, certificaciones, y cantidades de pedido. El costo de mecanizado tampoco se calcula automáticamente. 30% o 50% más alto. Un bien diseñado 7075 la pieza puede funcionar eficientemente, mientras que un delgado, cosmético 6061 la vivienda puede ser costosa debido a la configuración, control de distorsión, y riesgo final.
Impulsor de costos | 6061-T6 | 7075-T6/T651 |
caldo crudo | Amplia disponibilidad y menor costo base | Mayor prima de aleación y menos opciones de stock |
Mecanizado | Eficiente para prototipos y producción. | El tiempo del ciclo suele ser similar, pero la estrategia puede cambiar |
Refinamiento | El anodizado cosmético es comparativamente predecible | Los controles de muestreo o recubrimiento pueden agregar costos |
Inspección | Basado en el riesgo de dibujo. | Las aplicaciones de alta carga pueden requerir más certificación y trazabilidad |
Riesgo comercial | Formas de stock fáciles de sustituir | La disponibilidad y la certificación pueden afectar el tiempo de entrega |
Para prototipos y mecanizado CNC de bajo volumen, comparar cotizaciones completas usando la misma revisión de dibujo, especificación de materiales, finalizar, alcance de la inspección, y requisito de entrega. Esto produce una decisión mucho más útil que comparar únicamente el precio por kilogramo..
Selección basada en aplicaciones
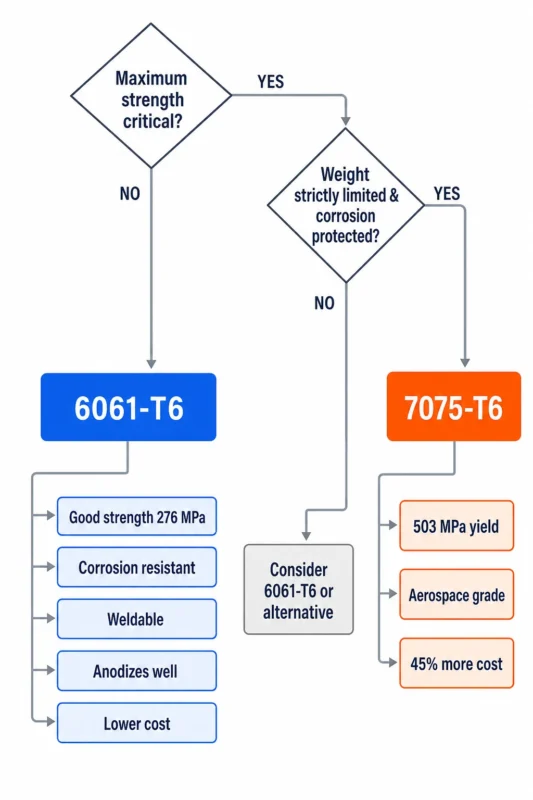
Elija 6061-T6 cuando
- La resistencia requerida es moderada y ya cumple con el factor de seguridad de diseño..
- Resistencia a la corrosión, soldabilidad, o una apariencia anodizada consistente es importante.
- La pieza es una vivienda., soporte, artículos fijos, lámina, recinto, disipador de calor, o componente estructural general.
- Una amplia disponibilidad de materiales y control de costos son importantes.
Elija 7075-T6 o T651 cuando
- El límite elástico o la resistencia a la fatiga es el requisito limitante..
- El peso está estrictamente limitado y la geometría no puede aumentar lo suficiente para su uso. 6061.
- La pieza no dependerá de la soldadura por fusión convencional..
- Se puede controlar la protección contra la corrosión y la trazabilidad del material..
- La aplicación involucra accesorios de alta carga., automovilismo, robótica, o mecanizado aeroespacial de precisión.
Cuando otra aleación o proceso se adapta mejor
Prioridad del proyecto | Generalmente elige | Razón |
Costo equilibrado, corrosión, soldadura, y apariencia | 6061-T6 | El ajuste de fabricación más amplio y completo |
Máxima resistencia estática con poco peso | 7075-T6/T651 | Rendimiento y resistencia a la tracción mucho mayores |
La desviación es el modo de falla. | Rediseñar primero | Ambas aleaciones tienen casi el mismo módulo elástico. |
Chapa marina o cerramiento formado | Considere 5052-H32 | Mejor conformabilidad y resistencia a la corrosión. |
Extrusión cosmética | Considere 6063-T6 | Excelente respuesta de extrusión y anodizado. |
Grueso, placa aeroespacial de alta resistencia con problemas de SCC | Considere 7050-T7451 | Mejor rendimiento del SCC transversal corto |
Volumen muy alto y geometría compleja | Evaluar el casting | Las herramientas pueden reducir el costo unitario después del punto de equilibrio |
Dibujo, Adquisitivo, y controles de inspección
La selección del material debe terminar en un dibujo claro y una especificación de compra.. Notas vagas como 'AL 7075’ Deja demasiado espacio para la interpretación y puede crear problemas con el temperamento., formulario de acciones, dirección de la fibra, proceso de dar un título, y terminar la respuesta.
- Especificar aleación, temperamento, forma del producto, y norma material que rige.
- Identifique si se requiere la placa con alivio de tensión T651/T7351.
- Certificado estatal de fábrica, trazabilidad de lotes, o necesidades de documentación aeroespacial antes de cotizar.
- Defina los requisitos de dirección de grano para piezas muy cargadas o críticas para la fatiga..
- Marcar superficies cosméticas, tipo anodizado, color, espesor, caza de focas, y áreas de enmascaramiento.
- Establezca tolerancias estrictas solo en las características funcionales y defina los datos de referencia claramente.
- Acordar el método de inspección, plan de muestreo, y presentación de informes para dimensiones críticas.
JADE-CNC puede coordinar la revisión de materiales con Inspección CNC entonces la elección de la aleación, plano de mecanizado, finalizar, y el método de medición se consideran como un proceso en lugar de pasos de compra separados.
Cómo es compatible JADE-CNC 6061 y 7075 Proyectos
Máquinas JADE-CNC ambas 6061 y 7075 para prototipos y piezas de producción. La revisión de ingeniería se centra en el dibujo., condición de stock, geometría, pila de tolerancia, acabado superficial, plan de inspección, y requisitos de aplicación. Esto permite que la recomendación de material refleje la pieza real en lugar de depender de una clasificación de aleación genérica..
- Revisión de material y estado de ánimo antes de la cotización.
- 3-eje, 4-eje, y fresado de 5 ejes más torneado CNC
- Estrategias de mecanizado para paredes delgadas, bolsillos profundos, agujeros de precisión, y caras cosméticas
- Anodizado, voladura de cuentas, cepillado, coordinación de recubrimientos, y revisión de enmascaramiento
- Inspección dimensional e informes basados en los requisitos del dibujo.
- Prototipo, bajo volumen, y soporte de producción repetida
Para comparar 6061-T6 y 7075-T6 para un componente específico, enviar el modelo 3D, 2dibujo, cantidad, finalizar, y condiciones de servicio a JADE-CNC y solicitar una revisión de mecanizado.
Preguntas frecuentes
Preguntas comunes de ingeniería
¿El 7075-T6 es siempre más fuerte que el 6061-T6??
Para láminas y placas típicas T6, 7075 tiene un rendimiento y una resistencia a la tracción mucho mayores. Eso no lo hace más rígido por el mismo margen., porque los módulos elásticos son casi idénticos.
¿Puede el 6061-T6 reemplazar al 7075-T6 para reducir costos??
Sólo después de las cargas, trabajo de fatiga, concentraciones de estrés, ambiente, y el factor de seguridad han sido verificados. Una sustitución de compra nunca debe pasar por alto la aprobación de ingeniería..
¿Qué aleación es más fácil de mecanizar con CNC??
Ambas maquinas bien. 6061 es más suave pero más propenso a acumular bordes; 7075 Es más duro pero a menudo produce virutas más cortas.. La geometría de las piezas y el control del proceso suelen importar más que una simple clasificación de maquinabilidad..
¿Se puede anodizar el color 7075-T6??
Sí, pero el resultado puede ser más oscuro y menos consistente que 6061. Para trabajos cosméticos, Utilice muestras representativas y defina una gama de colores aceptable en lugar de asumir una combinación visual perfecta..
¿El 7075-T6 es adecuado para uso marino??
T6 requiere una protección cuidadosa y no es un defecto casual para la exposición marina sostenida. Revisar el riesgo de SCC, revestimiento, aislamiento de metales diferentes, dirección de la fibra, y si T73/T7351 u otra aleación es más apropiada.
¿Por qué especificar T651 en lugar de T6 para una placa mecanizada??
T651 incluye alivio del estrés mediante estiramiento después del tratamiento térmico de solución. A menudo se prefiere para placas porque la reducción de la tensión residual puede mejorar la estabilidad dimensional durante el mecanizado pesado..
Conclusión
Elija 6061-T6 cuando el proyecto necesite un equilibrio de fuerza confiable, resistencia a la corrosión, soldadura, refinamiento, disponibilidad, y costo. Elija 7075-T6 o T651 cuando sea necesaria una mayor resistencia y el diseño pueda adaptarse a su corrosión., unión, refinamiento, y restricciones de compra. Si la rigidez controla el diseño, cambiando de 6061 a 7075 rara vez será suficiente por sí solo.
La decisión material más defendible combina el análisis estructural con la forma del producto., temperamento, estrategia de mecanizado, finalizar, inspección, proceso de dar un título, y entorno de servicio. Esa es también la información que un proveedor de mecanizado necesita para cotizar la pieza con precisión..
Artículos relacionados con 6061-T6
- 6061-Guía completa de mecanizado CNC de aluminio T6
- 6061-Aluminio T6 frente a 7075-T6: Fortaleza, Costo & maquinabilidad
- 6061-Anodizado de aluminio T6: Tipos, Bandera, Espesor & Reglas de diseño
- 6061-Parámetros de mecanizado CNC T6: Velocidades, Feeds, Estampación & Control de procesos
- 6061-Aluminio T6 frente a ADC12: Mecanizado CNC o fundición a presión?
- 6061-Directrices DFM de mecanizado CNC T6: Reglas de diseño & Lista de verificación
- 6061-Propiedades del aluminio T6: Mecánico, Térmico & Datos químicos
Fuentes de datos materiales
Los rangos de composición y densidad se pueden comparar con los Hojas de color verde azulado de la Asociación de Aluminio. Las propiedades típicas de láminas y placas en esta comparación están alineadas con Kaiser Aluminio 6061 datos tecnicos y Kaiser Aluminio 7075 datos tecnicos. Los valores del diseño final deben provenir de las especificaciones vigentes y del material certificado para la forma y el espesor reales del producto..

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..