



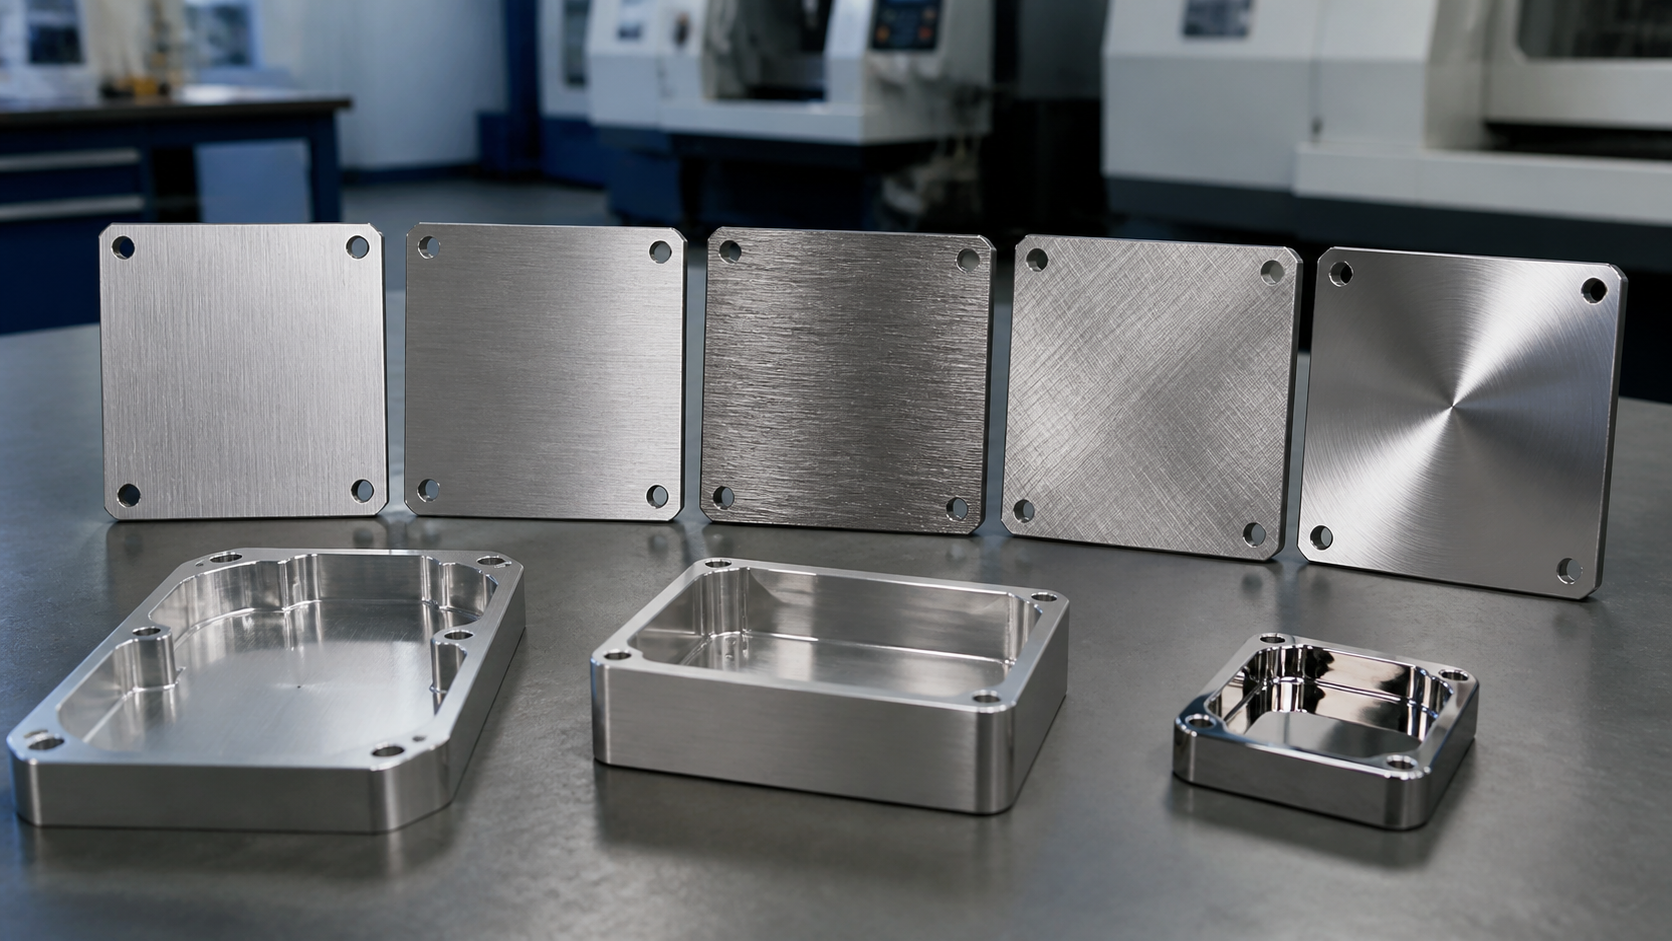
Die gebürstete Oberfläche ist eine der kostengünstigsten Möglichkeiten, das Erscheinungsbild von CNC-bearbeiteten Metallteilen zu verbessern. Durch kontrollierten Schleifkontakt werden feine gerichtete oder ungerichtete Kornlinien auf der Metalloberfläche erzeugt, Durch Bürsten werden Bearbeitungsspuren gemildert, reduziert Blendung, und verleiht Bauteilen einen edlen Industrie-Look. Es bietet auch eine gleichmäßige Basis für die anschließende Eloxierung, Passivierung, oder Anti-Fingerprint-Beschichtung.
Dieser Leitfaden behandelt die Grundlagen der gebürsteten Oberfläche – wie sie funktioniert, die verfügbaren Getreidearten, wie es sich auf verschiedenen Metallen verhält, worauf man beim Entwurf achten sollte, und wie man die Ergebnisse vom Prototyp bis zur Produktion konsistent hält.
Für flache oder sanft gewölbte kosmetische Oberflächen, Das lineare Bürsten am Haaransatz ist die sicherste und vorhersehbarste Option. Auf gebürstetes Aluminium sollte immer eine Eloxierung folgen, gebürsteter Edelstahl kann bei Bedarf passiviert werden. Tiefe Hohlräume, schmale Schlitze, und Hinterschneidungen sind schlechte Kandidaten für ein gleichmäßiges Bürsten. Und wenn es um die Konsistenz der Chargen geht, Nichts ersetzt eine genehmigte physische Probe.
Was ist eine gebürstete Oberfläche??
Definition und Prozess
Bei der gebürsteten Oberfläche handelt es sich um eine mechanische, abrasive Oberflächenbehandlung. Schleifbänder, Nylonräder, oder Rotationsbürsten kontaktieren das Werkstück mit kontrollierter Geschwindigkeit, Druck, und Richtung, Es hinterlassen feine Kornlinien auf dem Metall. Im Gegensatz zu chemischen Behandlungen, Das Bürsten verändert nur die Oberflächenmikrostruktur durch Reibung – die chemische Zusammensetzung des Materials wird dadurch nicht verändert.
Für CNC-bearbeitete Teile, Das Bürsten erfolgt normalerweise nach dem Fräsen, drehen, entgraten, und Grundreinigung. Ziel ist es, sichtbare Werkzeugwege und Fräsermarkierungen in eine einheitliche Form zu bringen, kontrollierte Textur aus gebürstetem Metall.
Bürsten ist nicht Polieren
Ein häufiger Fehler besteht darin, Bürsten und Polieren als austauschbar zu betrachten. Es handelt sich um grundsätzlich unterschiedliche Prozesse:
- Durch das Bürsten entsteht eine matte, körnige Textur mit geringem Reflexionsvermögen und sichtbaren Richtungslinien.
- Durch Polieren entsteht ein Hochglanz, spiegelähnliche Oberfläche mit nahezu keiner Textur und starkem Reflexionsvermögen.
- Das Bürsten eignet sich für industrielle Kosmetikteile; Polieren eignet sich besser für dekorative oder luxuriöse Komponenten.
Technischer Hinweis
Geben Sie in Zeichnungen und Bestellungen immer explizit „Gebürstet“ oder „Poliert“ an. Die beiden Prozesse verwenden unterschiedliche Werkzeuge, Verbrauchsmaterial, und Akzeptanzkriterien. Eine Verwechslung führt zu Nacharbeiten im Produktionsmaßstab.
Referenz zur Oberflächenrauheit
Unterschiedliche Bürststile entsprechen unterschiedlichen Rauheitsbereichen. Die folgenden Werte sind typische Branchenreferenzen – die tatsächlichen Ergebnisse variieren je nach Material, Schleifkorn, und Prozessparameter.
Bürstentyp | Schleifkorn | Oberflächenrauheit (Ra) | Visueller Charakter |
Feiner Haaransatz | 320# – 600# | 0.4 – 0.8 eins | Dichte parallele Linien, weich matt |
Standardlinear | 180# – 320# | 0.8 – 1.6 eins | Klar sichtbare Maserung, starkes Industriegefühl |
Grobe Körnung | 80# – 180# | 1.6 – 3.2 eins | Ausgeprägte Textur, mutiger Blick |
Zufälliger Satin | Nylon / Vliesrad | 0.6 – 1.2 eins | Ungerichtete, verwobene Maserung, weich matt |
Warum sollte man bei CNC-bearbeiteten Teilen eine gebürstete Oberfläche verwenden??
Die Grenzen bearbeiteter Oberflächen
Teile, die von einer CNC-Maschine kommen, weisen häufig sichtbare Werkzeugwege auf, feine Schnittspuren, Maßhilfslinien bei Werkzeugwechseln, und leichte Farbabweichungen zwischen den Gesichtern. Für Teile, die in einer Baugruppe verborgen sind, spielt dies keine Rolle. Aber für sichtbare Gehäuse, Paneele, und Abdeckungen, Die Oberflächenqualität hat direkten Einfluss darauf, wie das Produkt wahrgenommen wird.
Sechs Hauptvorteile
- Mildert kleinere CNC-Werkzeugspuren und sorgt so für ein gleichmäßigeres Erscheinungsbild auf allen bearbeiteten Flächen.
- Reduziert Blendung bei Werkstattbeleuchtung oder direktem Sonnenlicht.
- Bietet eine erstklassige Industrietextur ohne den übermäßig glänzenden Look einer Spiegelpolitur.
- Verdeckt leichte Alltagsspuren besser – vor allem, wenn die Abnutzung parallel zur Maserung verläuft.
- Erzeugt eine gleichmäßige Vorbehandlungsoberfläche zum Eloxieren, Passivierung, oder Anti-Fingerprint-Beschichtung.
- Reproduziert zuverlässig vom Prototyp bis zur Produktion, sofern ein Referenzmuster genehmigt wird.
Wert der Markenidentität
Für Markenprodukte und sichtbare Industriehardware, Eine einheitliche Oberfläche aus gebürstetem Metall kann Teil der visuellen Identität des Produkts werden. Das feine lineare Bürsten wirkt sauber und technisch; Das zufällige Satinbürsten fühlt sich weicher und hochwertiger an. Eine einheitliche Oberflächenbehandlungssprache stärkt das professionelle Image einer Marke beim Endverbraucher.
Der Bürstvorgang, Schritt für Schritt
Eine gleichmäßige Oberfläche des gebürsteten Metalls hängt sowohl von der Qualität der vorgelagerten Bearbeitung als auch der Kontrolle der nachgelagerten Parameter ab. Hier ist der Standardprozessablauf.
Siebenstufiger Prozess
Schritt | Betrieb | Schlüsselkontrollpunkt |
Mahlen, drehen, Bohren, klopfen, grobe Dimensionskontrolle | Halten Sie die Spuren kosmetischer Gesichtswerkzeuge innerhalb des bürstebaren Bereichs | |
2 Entgraten und reinigen | Scharfe Grate entfernen, Chips, Öl, und Oberflächenverunreinigungen | Grate führen zu fehlenden Kornlinien und abnormalem abrasivem Verschleiß |
Größere Mängel beheben (tiefe Gruben, Dellen, Starke Werkzeugspuren) | Durch Bürsten können größere Mängel nicht behoben werden – Behandeln Sie sie stromaufwärts | |
4 Bürsten | Schleifband / Rad / Nylonbürste; Geschwindigkeit steuern, Richtung, Druck, Streugut | Sperren Sie die Richtung, Halten Sie den Druck gleichmäßig, Verbrauchsmaterialien termingerecht austauschen |
5 Reinigung nach dem Bürsten | Schleifstaub und Rückstände entfernen, insbesondere in Löchern und Kanten | Reststaub beeinträchtigt die Haftung der Beschichtung |
6 Schutzausrüstung | Aluminium eloxieren; Passivieren oder beschichten Sie Edelstahl nach Bedarf | Bestätigen Sie die Kompatibilität mit der gebürsteten Textur |
7 Endkontrolle | Getreide vergleichen, Farbe, und Gleichmäßigkeit gegenüber der genehmigten Probe | Nur physischer Vergleich – Fotos sind kein Akzeptanzkriterium |
Wichtige Prozessparameter
Putzrichtung
Die Bürstrichtung muss in der Prozessdokumentation festgelegt werden. Zu den gängigen Richtungen gehört die Horizontale, Vertikale, radial (für runde Teile), oder ein bestimmter Winkel. Wenn eine Charge horizontal und die nächste vertikal gebürstet wird, beide sind technisch gebürstet, aber sie werden optisch nicht zusammenpassen, wenn sie zusammengebaut werden.
Schleifmittel und Verbrauchsmaterialien
Die Korngröße bestimmt direkt die Kornfeinheit. Feinere Körnung (höhere Zahlen) subtiler produzieren, glattere Linien; gröbere Körnungen ergeben kräftigere Ergebnisse, sichtbarere Textur. Nylon-Schleifscheiben und Vliesscheiben werden für unregelmäßige Satineffekte verwendet und hinterlassen keine gerichtete Maserung.
Druck und Geschwindigkeit
Übermäßiger Druck kann Kanten abrunden, die Oberfläche verbrennen, oder eine ungleichmäßige Maserung erzeugen. Unzureichender Druck deckt Werkzeugspuren nicht ab. Die Geschwindigkeit beeinflusst die Schneidleistung und die Oberflächentemperatur, und sollte an die Materialhärte angepasst werden. Edelstahl, schwieriger sein, läuft im Allgemeinen mit niedrigeren Geschwindigkeiten und verbraucht das Schleifmittel schneller.
Prozesswarnung
Scharfe Kanten werden beim Bürsten leicht abgerundet (typischerweise R0,1-R0,3). Wenn für ein Teil strenge Anforderungen an die Schärfe oder Passform gelten, Markieren Sie diese Bereiche in der Zeichnung als pinselfrei, oder zusätzlichen Bearbeitungsbestand belassen.
Gängige Arten gebürsteter Oberflächen und ihre visuellen Effekte
Unterschiedliche Putzstile führen zu sehr unterschiedlichen visuellen Ergebnissen. Die richtige Wahl hängt von der Teilegeometrie ab, Produktpositionierung, Kostenziel, und Akzeptanzstandards.
Typ | Visueller Effekt | Prozesshinweise | Typische Verwendung |
Linearer Haaransatz | Durchgehende parallele Maserung, klarer Industrie-Look | Am einfachsten zu definieren, überprüfen, und konsequent bleiben | Gerätetafeln, Aluminiumgehäuse, Hohlraumabdeckungen, Instrumentengehäuse |
Zufälliger Satin | Weiches, richtungsloses Matt, feine verwobene Textur | Nylon / Vliesrad, keine Direktionalität | Dekorative Paneele für den Verbraucher, Kosmetikbezüge |
Kreuzbürsten | Maserung in zwei Richtungen, geschichtetes Erscheinungsbild | Erfordert zwei Durchgänge in verschiedene Richtungen, höhere Kosten | Hochwertige Instrumententafeln, ausgewählte dekorative Oberflächen |
Wellenbürsten | Fließendes Wellenmuster | Erfordert eine spezielle Befestigung, komplexer Prozess | Nur Zierteile; nicht für funktionelle CNC-Teile empfohlen |
Für die meisten industriellen CNC-bearbeiteten Teile, Das lineare Bürsten am Haaransatz ist die sicherste und gebräuchlichste Wahl. Es ist einfacher, in einer Zeichnung zu spezifizieren, einfacher zu inspizieren, und einfacher über mehrere Chargen hinweg zu wiederholen. Kreuz- und Wellenbürsten sind aufwändiger und bleiben meist hochwertigen Dekoroberflächen vorbehalten.
Gebürstetes Aluminium vs. Gebürsteter Edelstahl
Aluminium und Edelstahl reagieren unterschiedlich auf das Bürsten. Die gleichen Schleifparameter können zu unterschiedlichen optischen Ergebnissen führen, und die Anforderungen an die Nachbehandlung sind nicht die gleichen.
Materialvergleich
Dimension | Aluminiumlegierung | Edelstahl | Kupfer (Referenz) |
Härte | Weich (HB 60-150) | Höher (HB 150-300) | Weich (HB 40-80) |
Druckkontrolle | Muss streng kontrolliert werden, um ein Überschneiden zu vermeiden | Kann höherem Druck standhalten | Sehr leicht zu verformen, Verwenden Sie nur minimalen Druck |
Verschleiß | Niedrig | Hoch (Riemen verschleißen schneller) | Medium |
Native Korrosionsbeständigkeit | Mäßig – braucht Schutz | Exzellent (304 / 316) | Arm – oxidiert und dunkelt schnell nach |
Nachbehandlung | Eloxieren wird dringend empfohlen | Passivierung oder Anti-Fingerprint-Beschichtung (optional) | Antioxidationsbehandlung erforderlich |
Farboptionen | Reichhaltig nach dem Eloxieren (Schwarz, Silber, Gold, Blau, usw.) | Natürlicher Metallton; Beschichtungsmöglichkeiten verfügbar | Natürlicher Kupferton, wird mit der Zeit dunkler |
Fingerabdruckempfindlichkeit | Hoch (Blankes Aluminium) | Mäßig | Hoch |
Worauf Sie bei gebürstetem Aluminium achten sollten
- Blankes gebürstetes Aluminium oxidiert schnell und weist Fingerabdrücke auf. Freiliegende Teile müssen eloxiert werden.
- Durch Eloxieren wird der visuelle Kontrast der Maserung leicht verschoben – in der Probenphase bestätigen.
- Koordinieren Sie die Bürstrichtung mit den Anodisierungsgestellpositionen, um Bereiche zu vermeiden, in denen das Gestell das Teil berührt.
- Gängige Legierungen wie 6061, 6063, Und 7075 gut bürsten. Aluminiumguss wird aufgrund der Porosität im Allgemeinen nicht empfohlen.
Worauf Sie bei gebürstetem Edelstahl achten sollten
- 304 ist die Arbeitstierklasse; 316 wird für stark korrosive Umgebungen eingesetzt (Marine, chemisch).
- Edelstahl weist nach dem Bürsten bereits eine gute Korrosionsbeständigkeit auf; Eine Passivierung kann es noch weiter verbessern.
- Anti-Fingerabdruck (VON) Die Beschichtung reduziert die Rückhaltung von Fingerabdrücken erheblich – nützlich für häufig berührte Panels.
- Vermeiden Sie Eisenverunreinigungen beim Zähneputzen; Verwenden Sie rostfreie Schleifmittel und Werkzeuge.
Auswahlhilfe
Für Kommunikationshohlräume und Gerätegehäuse, Wählen Sie gebürstetes Aluminium + Eloxieren (leicht, Farboptionen). Für Outdoor-Ausrüstung, Lebensmittel und medizinische Anwendungen, und sichtbare Hardware, Wählen Sie gebürsteten Edelstahl (bessere Korrosionsbeständigkeit, kühlerer metallischer Ton).
Gebürstet vs. Poliert vs. Perlengestrahlt
Bei der Auswahl einer Oberflächenbeschaffenheit, Bürsten, Polieren, Perlenstrahlen, und reines Eloxieren sind die vier am häufigsten verglichenen Verfahren. Jeder hat seinen Sweet Spot – Die Wahl des Falschen verschwendet Geld oder verfehlt das gewünschte Aussehen.
Behandlung | Aussehen | Kornrichtung | Reflexionsvermögen | Kosten | Am besten für |
Gebürstet | Mattmetallisch mit sichtbarer Maserung | Richtungsweisend / Satin | Niedrig | Medium | Gehäuse, Paneele, kosmetische Hohlräume |
Spiegelpolitur | Hochglänzend reflektierend, spiegelartig | Keiner | Sehr hoch | Hoch | Dekorative Teile, Luxusartikel, reflektierende Komponenten |
Perlengestrahlt | Matt matt, feine körnige Textur | Ungerichtet | Niedrig | Niedrig-Mittel | Gleichmäßige Mattabdeckung zum Verbergen von Bearbeitungsspuren |
Einfaches Eloxieren | Farbig oder naturmatt | Keine gebürstete Maserung, sofern nicht vorgebürstet | Niedrig-Mittel | Medium | Funktionsteile aus Aluminium, die Korrosions- und Verschleißfestigkeit erfordern |
Gebürstet vs. Polierter Edelstahl
Polierter Edelstahl ist glatt, glänzend, und spiegelnd – Es spiegelt stark und zeigt jeden Fingerabdruck und Kratzer. Gebürsteter Edelstahl hat sichtbare Maserungslinien, geringeres Reflexionsvermögen, und einen weicheren industriellen Look. Für Industriepaneele, Maschinenabdeckungen, Instrumentengehäuse, und sichtbare CNC-Teile, Bürsten ist in der Regel die praktischere Wahl: Es reduziert Blendeffekte und verbirgt leichte Kratzer.
Gebürstet vs. Perlengestrahlt
Wenn das Ziel eine klare metallische Maserung oder eine kontrollierte Richtungstextur ist, Bürsten ist die bessere Lösung. Wenn das Ziel lediglich darin besteht, Bearbeitungsspuren hinter einer ungerichteten matten Oberfläche zu verbergen, Perlenstrahlen ist in der Regel kostengünstiger. Gestrahlte Oberflächen haben keine Kornrichtung und passen sich besser an komplexe Geometrien an, Sie können jedoch nicht den präzisen industriellen Look liefern, den das Bürsten bietet.
Design-Checkliste: 6 Dinge, die vor der Angabe der gebürsteten Oberfläche überprüft werden müssen
Um Ergebnisse aus gebürstetem Metall vorhersehbar zu machen und Nacharbeiten in der Produktion zu reduzieren, Klären Sie die folgenden sechs Punkte zu Zeichnungen und technischer Dokumentation.
Definieren Sie kosmetische Oberflächen
Markieren Sie deutlich, welche Gesichter kosmetisch und welche funktional sind. Nicht jede Oberfläche muss gebürstet werden, und einige Oberflächen sollten nicht gebürstet werden, wenn sie die Passform beeinträchtigen, Versiegelung, Erdung, oder Montage. Eine gute Vorgehensweise besteht darin, im 3D-Modell unterschiedliche Farben oder Ebenen zu verwenden, um kosmetische von funktionellen Gesichtern zu unterscheiden.
Geben Sie die Putzrichtung an
Rufen Sie horizontal auf, Vertikale, radial, oder jede andere gewünschte Faserrichtung. Für Teile mit mehreren kosmetischen Flächen, Geben Sie die Richtung pro Fläche an und bestätigen Sie, ob Übergänge zwischen benachbarten Flächen akzeptabel sind. Verknüpfen Sie die Richtung mit einem Bezugspunkt, um Mehrdeutigkeiten zu vermeiden.
Korngrobheit definieren
Geben Sie einen feinen Haaransatz an, Standard-Satin, grobes Korn, oder eine probenbasierte Texturebene. Berücksichtigen Sie sowohl den Schleifkörnungsbereich als auch die Zieloberflächenrauheit (Ra). Die Bestellung von Teilen nur mit dem Wort „gebürstet“ lässt zu viel Interpretationsspielraum zwischen den Lieferanten.
Überprüfen Sie Geometrierisiken
Bewerten Sie Merkmale, die schwer gleichmäßig zu bürsten sind:
- Tiefe Taschen, bei denen die Tiefe die Breite übersteigt – Der Übergang vom Boden zur Wand wird leicht übersehen.
- Schmale Schlitze darunter 3 mm breit – Bürstenwerkzeuge können nicht hineingreifen.
- Unterschneidungen – Ein begrenzter Werkzeugzugang führt zu diskontinuierlicher Körnung.
- Dichte Rippenbereiche – Rippenseitenwände und -wurzeln weisen eine ungleichmäßige Textur auf.
- Innenecken enger als R0,5 – Schleifscheiben können nicht erreichen, hinterlässt helle, scharfe Kanten.
Bestätigen Sie die Schutzausrüstung
Bestätigen Sie, ob eloxiert ist, Passivierung, Beschichtung, oder eine Anti-Fingerprint-Behandlung nach dem Zähneputzen. Diese Behandlungen wirken sich sowohl auf die Haltbarkeit als auch auf das endgültige optische Erscheinungsbild aus. Genehmigen Sie immer die kombinierte Bürste + geschütztes Finish im Musterstadium, nicht jeden Schritt einzeln.
Legen Sie Akzeptanzkriterien mit einer physischen Probe fest
Verwenden Sie ein physisches Prototypmuster als Produktionsbenchmark, Definition der Faserrichtung, Rauheitsgrad, Farbe, und akzeptabler kosmetischer Bereich. Fotos helfen bei der Kommunikation, reichen aber nicht für die Akzeptanz aus – Der Beleuchtungswinkel verändert das Erscheinungsbild der gebürsteten Textur dramatisch.
Design-Checkliste
Kosmetische Oberflächen markiert | Bürstrichtung angegeben | Korngröße / Körnung definiert | Geometrierisiken überprüft | Nachbehandlung bestätigt | Physische Probe abgemeldet
Typische Anwendungen und Branchenanwendungsfälle
Die gebürstete Oberfläche wird häufig bei CNC-gefrästen Teilen verwendet, bei denen das Aussehen beeinträchtigt ist, berühren, und Produktpositionierung wichtig. Nachfolgend sind typische Anwendungen nach Branchen aufgeführt.
Kommunikations- und HF-Geräte
- HF-Gehäuse – gebürstetes Aluminium + Durch Eloxieren wird die Abschirmleistung mit dem Erscheinungsbild in Einklang gebracht.
- Filter- und Combinergehäuse – Das lineare Bürsten verstärkt den präzisen industriellen Look.
- Basisstationspanels – gebürsteter Edelstahl hält im Freien gut stand.
Industrielle Steuerung und Instrumentierung
- Industrielle Schalttafeln, HMI-Gehäuse – Blendarme Oberflächen passen zur Werkstattbeleuchtung.
- Instrumentenfrontplatten, Oszilloskopgehäuse – Lineares Bürsten vermittelt Präzision und Professionalität.
- Sensor- und Sendergehäuse – Gebürsteter Edelstahl ist korrosionsbeständig und leicht zu reinigen.
Medizinische und Laborgeräte
- Gehäuse für medizinische Geräte, Komponenten chirurgischer Instrumente – gebürsteter Edelstahl ist leicht zu desinfizieren und chemikalienbeständig.
- Laborinstrumententafeln – Matte Oberflächen minimieren visuelle Ablenkung.
- Gehäuse für zahnmedizinische und ästhetische Geräte – eloxiertes gebürstetes Aluminium bietet satte Farben und ein erstklassiges Gefühl.
Unterhaltungselektronik und Smart Home
- High-End-Router, NAS-Gehäuse – Aluminiumbürsten + Eloxieren erhöht die wahrgenommene Qualität.
- Intelligente Lautsprecher, Smart-Home-Panels – Satiniertes Bürsten fühlt sich glatt an.
- Laptop- und Monitorgehäuse – Das feine Bürsten des Haaransatzes ist eine klassische Premium-Designsprache.
Luft- und Raumfahrt und Verteidigung
- Avionikgehäuse – gebürstetes Aluminium + Hartanodisierung vereint geringes Gewicht mit Verschleißfestigkeit.
- Bordausrüstungstafeln – strenge Anforderungen an die Konsistenz des Aussehens.
- Verteidigungselektronik – Gebürsteter Edelstahl bietet ein geringes Reflexionsvermögen und eine reduzierte visuelle Signatur.
Qualitätskontrolle: Konsistente gebürstete Oberfläche in der Massenproduktion
Konsistenz ist wichtiger als eine perfekte Probe. Kornabweichungen zwischen den Chargen sind die häufigste Qualitätsbeanstandung bei gebürsteter Oberfläche. Hier sind die wichtigsten Kontrollfaktoren.
Sieben Konsistenzfaktoren
Kontrollfaktor | Erfordernis | Fehlermodus |
Qualität der eingehenden Bearbeitung | Stabile Werkzeugmarkierungstiefe und Ebenheit auf kosmetischen Flächen | Die Werkzeugspuren sind zu tief, um sie abzudecken; Oberflächenwelligkeit führt zu ungleichmäßiger Maserung |
Befestigung | Konsistente Bezugsflächen, gleichmäßiger Anpressdruck | Derselbe Teil weist in verschiedenen Bereichen eine unterschiedliche Körnungstiefe auf |
Schleifkorn | Angegebenes Riemenmodell, geplanter Austausch | Durch die Abdrift des Sandes kommt es zu einer Verschiebung der Korngröberkeit |
Putzrichtung | In Prozessdokumenten gesperrt, Bedienerschulung | Nicht übereinstimmende Richtungen führen zu visuellen Inkonsistenzen nach der Montage |
Werkzeugdruck | Pneumatisch / hydraulische Parameter festgelegt | Druckschwankungen verändern die Korntiefe und Kantenverrundung |
Reinigung | Standardisierter Prozess, Staubinspektion | Reststaub beeinträchtigt die Haftung und das Aussehen der Beschichtung |
Nachbehandlung | Eloxieren / Passivierungsparameter behoben | Farb- und Glanzabweichungen zwischen den Chargen |
Das physikalische Probensystem
Die praktischste Qualitätsmethode besteht darin, im Prototypenstadium ein physisches Goldmuster zu genehmigen, und führen Sie während der Produktion einen Erstartikel- und einen Nachartikelvergleich durch. Die Probe sollte definieren:
- Endgültige Kornrichtung und Körnigkeitsgrad.
- Gemessene Oberflächenrauheit (Ra).
- Farbe und Glanz nach Schutzlackierung.
- Akzeptabler Bereich kosmetischer Mängel (z.B., geringfügige Texturabweichung, Randaussehen).
- Genehmigungsdatum, Versionsnummer, und autorisierter Unterschrift.
Qualitätswarnung
Fotos und Videos können eine physische Probe nicht ersetzen. Das optische Erscheinungsbild von gebürsteter Maserung hängt stark vom Beleuchtungswinkel und der Intensität ab – Dieselbe Oberfläche kann unter unterschiedlichem Licht völlig anders aussehen. Die Annahme muss auf einem physischen Vergleich basieren.
Abschließende Gedanken und nächste Schritte
Die gebürstete Oberfläche kann die optische Qualität von CNC-gefrästen Teilen deutlich verbessern, speziell für sichtbare Aluminium- und Edelstahlbauteile. Es entsteht eine raffinierte matte Metallstruktur, reduziert Blendung, und gibt Beilagen, Paneele, Abdeckungen, und Hohlräume ein professionelles industrielles Erscheinungsbild.
Das heißt, Bürsten ist keine universelle Lösung. Materialeigenschaften, Geometrie, Kornrichtung, Oberflächenfehler, und Nachbehandlung beeinflussen alle das Endergebnis. Nicht jedes Teil ist zum gleichmäßigen Bürsten geeignet, und nicht jede Bearbeitungsspur kann ausgeblendet werden. Ein erfolgreiches Bürstprojekt erfordert eine Überprüfung der Herstellbarkeit in der Entwurfsphase, Freigabe physischer Muster im Prototypenstadium, und disziplinierte Prozesskontrolle während der Produktion.

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.