



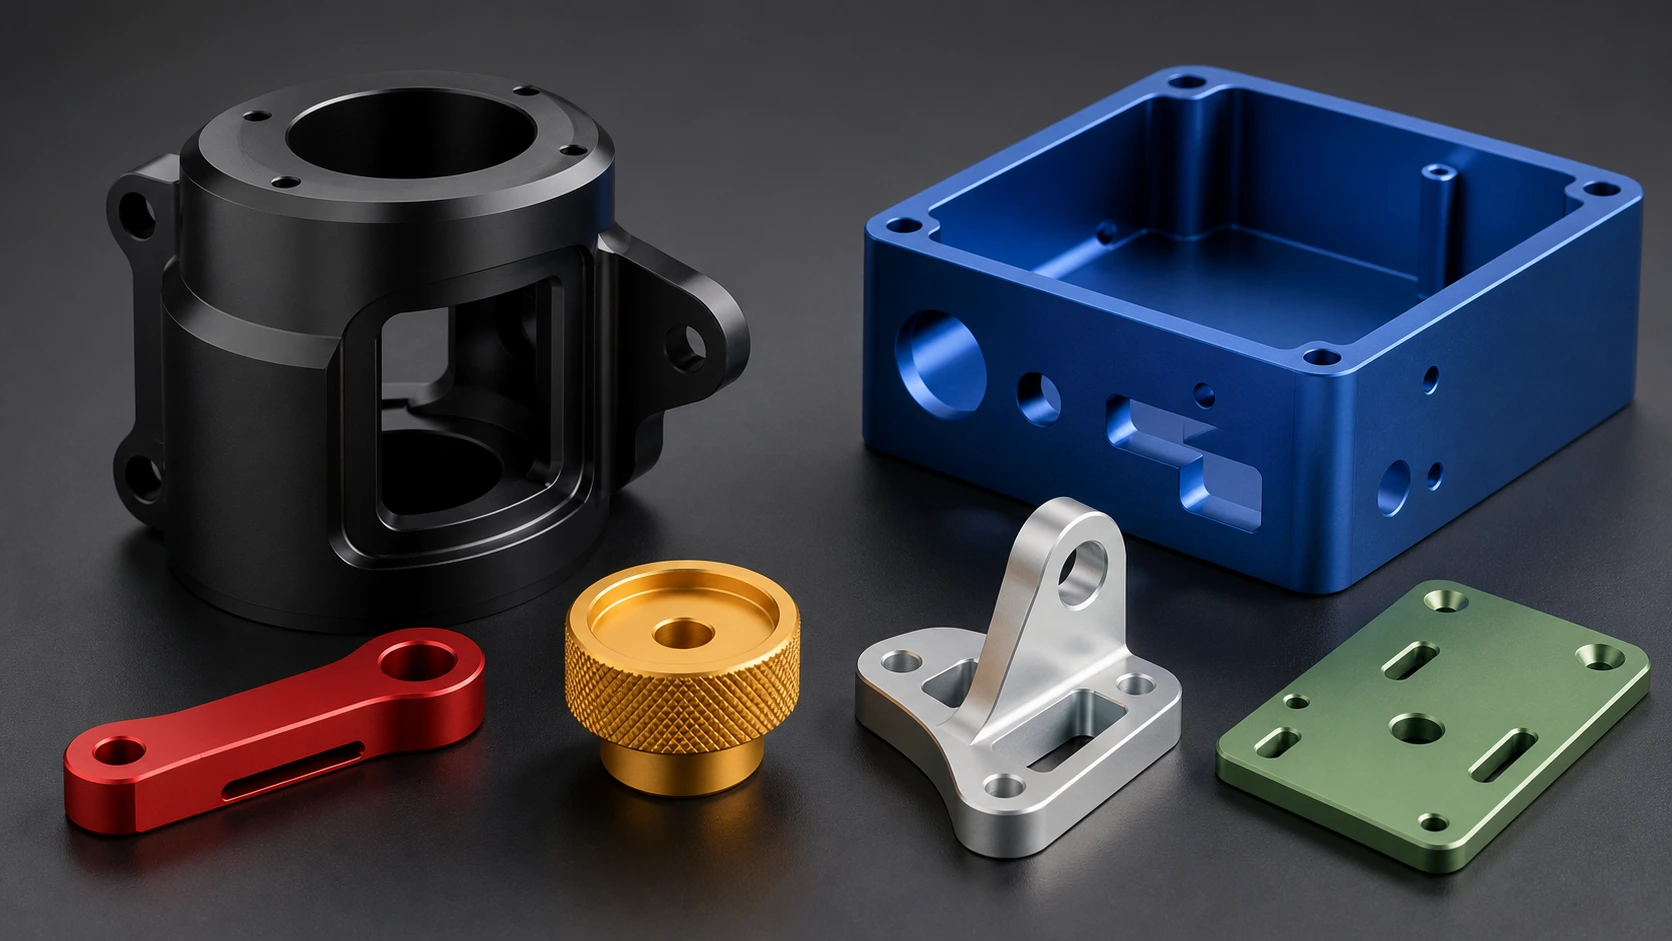
Ein praktischer technischer Leitfaden für Typ I, Typ II, und Eloxieren vom Typ III, Farbkontrolle, Schichtdicke, Maßzugabe, Maskierung, Versiegelung, Inspektion, und Zeichnungsanforderungen.
Einführung
6061-T6 wird häufig für eloxierte CNC-Teile verwendet, da es ein gutes Bearbeitungsverhalten mit einem im Allgemeinen gleichmäßigen Anodisierungsverhalten kombiniert. Eloxieren kann die Korrosionsbeständigkeit verbessern, sorgen für eine härtere Oberfläche, dekorative Farbe schaffen, und isolieren Sie ausgewählte Bereiche elektrisch. Diese Vorteile hängen davon ab, dass der richtige Prozess ausgewählt und klar spezifiziert wird.
Das Finish sollte vor der Bearbeitung geplant werden, nicht nachträglich hinzugefügt. Die Schichtdicke verändert die Abmessungen, Vorbehandlung verändert das Aussehen, Jedes Teil benötigt einen Zahnstangenkontakt, und gefärbte Farben variieren je nach Legierung, Textur, Filmdicke, Badzustand, und Versiegelung. JADE-CNC überprüft diese Faktoren im Rahmen seiner Unterstützung bei der Oberflächenbearbeitung für bearbeitete Aluminiumteile.
Für die breitere Beziehung zwischen der Legierungsauswahl, Bearbeitung, Toleranzen, Abschluss, und Kosten, Beginnen Sie mit dem 6061-Vollständiger Leitfaden zur T6-Aluminium-CNC-Bearbeitung.
Was Eloxieren mit 6061-T6-Aluminium macht
Beim Eloxieren handelt es sich um einen elektrochemischen Umwandlungsprozess. Der Aluminiumteil fungiert in einer Elektrolysezelle als Anode, und seine Oberfläche wird in Aluminiumoxid umgewandelt. Im Gegensatz zu Farbe oder Beschichtung, Die anodische Schicht wird nicht einfach auf dem Metall abgeschieden. Ein Teil des Oxids bildet sich unterhalb der ursprünglichen Oberfläche und ein Teil baut sich nach außen auf.
Das resultierende Oxid ist vor dem Versiegeln porös. Diese Poren ermöglichen dekoratives Färben, Sie bedeuten aber auch, dass Versiegelung und Endbehandlung zum vorgesehenen Einsatzzweck passen müssen. Eine versiegelte dekorative Beschichtung, eine unversiegelte Hartbeschichtung für maximale Abriebleistung, und eine maskierte elektrische Schnittstelle sind drei verschiedene technische Spezifikationen.
Typischer Prozessablauf
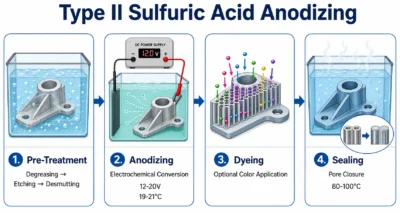
- Reinigen Sie das Teil und entfernen Sie Bearbeitungsflüssigkeiten, Fingerabdrücke, und Rückstände.
- Führen Sie die erforderliche mechanische oder chemische Vorbehandlung durch.
- Stützen Sie das Teil ab, um elektrischen Kontakt herzustellen und die Entwässerung zu unterstützen.
- Auf die angegebene Art und Schichtdicke eloxieren.
- Färben Sie den porösen Film, wenn eine gefärbte oder elektrolytisch gefärbte Oberfläche erforderlich ist.
- Versiegeln Sie die Beschichtung, wenn die Spezifikationen und Betriebsbedingungen eine Versiegelung erfordern.
- Aussehen prüfen, Dicke, Abmessungen, Threads, Maskierung, und alle spezifizierten Leistungstests.
Bühne | Was geschieht | Was Ingenieure kontrollieren sollten |
Reinigung | Öl, Kühlmittel, Fingerabdrücke, und Werkstattrückstände werden entfernt | Sacklöcher, eingeschlossene Flüssigkeit, Einsätze, und Kontamination |
Vorbehandlung | Radierung, desmutting, sprengen, Bürsten, oder Polieren fixiert die Oberfläche | Kosmetische Gesichter, Textur, Bestandseinheitlichkeit, und Kantenzustand |
Regale | Elektrischer Kontakt führt Strom und stützt das Teil | Position der Rackmarkierung, Drainage, Orientierung, und Kontaktfläche |
Eloxieren | Die Aluminiumoberfläche wandelt sich in poröses Aluminiumoxid um | Beschichtungsart, Dicke, Legierung, aktuelle Verteilung, und Badsteuerung |
Färbung | Sofern angegeben, wird Farbstoff oder elektrolytische Färbung aufgetragen | Genehmigtes Muster, Farbpalette, Filmdicke, und Chargenkonsistenz |
Versiegelung | Die Poren werden geschlossen, um Korrosion und Farbbeständigkeit zu verbessern | Siegelmethode, Verschleißanforderungen, Farbstoffstabilität, und maßgebende Spezifikation |
Inspektion | Aussehen, Dicke, Abmessungen, Threads, und vorgegebene Tests werden überprüft | Abnahmekriterien und Prüforte werden vor der Produktion festgelegt |
Typ I, Typ II, und Typ III-Anodisierung
Der bekannte Typ I, II, und III-Etiketten stammen von MIL-PRF-8625. Die Spezifikation umfasst auch zusätzliche Untertypen und trennt die Klasse 1 Beschichtungen, die nicht absichtlich gefärbt sind, aus der Klasse 2 Beschichtungen, die gefärbt oder pigmentiert sind. Eine Zeichnung sollte die maßgebliche Norm benennen, Typ, Klasse, Dicke, Farbe, Versiegelung, Maskierung, und erforderliche Tests, anstatt sich auf das Wort „eloxieren“ zu verlassen’ allein.
Eloxierter Typ | Prozessfamilie | Gemeinsamer Dickenbereich | Typischer Grund, es anzugeben |
Typ I | Chromsäure | Dünn, oft etwa 0.5-7.5 eins | Luft- und Raumfahrt- oder Legacy-Spezifikationen; ermüdungsanfällige und komplexe Teile |
Typ II | Schwefelsäure | Oft 5-25 eins | Dekorative Farbe, Korrosionsschutz, und allgemeine CNC-Teile |
Typ III | Hartes Schwefeleloxieren | Oft 25-50 eins; größere Bereiche sind möglich | Verschleißfestigkeit, härtere Oberflächen, und funktionale technische Teile |
Bereiche sind praktische Referenzen, keine universellen Grenzen. Die maßgebliche Zeichnung und Spezifikation regeln die endgültige Anforderung.
Typ I: Eloxieren mit Chromsäure
Typ I erzeugt eine relativ dünne Beschichtung und hat eine lange Geschichte in Anwendungen in der Luft- und Raumfahrt, einschließlich komplexer Formen und einiger ermüdungsanfälliger Teile. Weil in der traditionellen Typ-I-Chemie sechswertiges Chrom verwendet wird, Umwelt- und Regulierungsanforderungen müssen überprüft werden. Unter MIL-PRF-8625 gibt es nicht-chromische Alternativen vom Typ IC, Sie sollten jedoch ohne Genehmigung nicht automatisch als mit Typ I austauschbar angesehen werden.
Typ II: Eloxieren mit Schwefelsäure
Typ II ist die übliche Wahl für dekorative und schützende 6061-T6-Teile. Es unterstützt klare oder natürliche Finishes und eine breite Palette von Farbstoffen, und bietet gleichzeitig nützliche Korrosions- und Handhabungsbeständigkeit. Die Filmdicke wird üblicherweise entsprechend der Einsatzbelastung ausgewählt, Aussehen, Maßzugabe, und der anwendbaren Spezifikation und nicht nur nach der Farbe.
Typ III: Hartanodisieren
Typ III verwendet eine strengere Temperatur- und Stromkontrolle, um eine dickere Schicht aufzubauen, Härtere Beschichtung für verschleißfeste Funktionsoberflächen. Die natürliche Beschichtung kann grau erscheinen, Bronze, braun, oder fast schwarz, je nach Legierung und Dicke. Dunkle Einfärbungen können möglich sein, Helle kosmetische Farben sind jedoch keine verlässliche Erwartung für eine Hartbeschichtung. Die Versiegelung ist wartungsabhängig, da sie das Korrosionsverhalten verbessern und gleichzeitig die Abriebleistung verändern kann.
Prozesskontrolle Typ II
Reinigung, Radierung, und Desmutting
Durch die Reinigung werden Öl und Werkstattverschmutzungen entfernt. Eine alkalische Ätzung kann geringfügige optische Abweichungen reduzieren und eine matte Oberfläche erzeugen, es trägt aber auch Material ab und kann Kanten aufweichen oder Abmessungen verändern. Beim Desmutting werden nach dem Ätzen verbleibende Legierungselementrückstände entfernt. Die genaue Chemie, Temperatur, und Zeit sind prozessorspezifisch und sollten für die Legierung validiert werden, Teilegeometrie, und gewünschtes Aussehen.
Regale und Stromverteilung
Der Aufbau eines Racks ist sowohl eine elektrische als auch eine kosmetische Entscheidung. Der Kontaktpunkt hinterlässt eine Zahnstangenspur, und die Stromdichte kann sich an Kanten konzentrieren, Threads, oder dünne Vorsprünge. Identifizieren Sie eine akzeptable Rack-Position an Teilen, die für das Erscheinungsbild entscheidend sind, und ermöglichen Sie eine Entwässerung aus blinden Bereichen. Große Flächen, tiefe Taschen, und dicht verschachtelte Teile erfordern möglicherweise eine spezielle Ausrichtung oder Hilfskontakte.
Färben und Versiegeln
Die Farbe des Farbstoffs hängt von der Porenstruktur ab, Schichtdicke, Farbstoffkonzentration, Badzustand, Eintauchzeit, und die Oberfläche unter der Beschichtung. Durch die Versiegelung werden die Poren geschlossen oder verändert, um die Korrosionsbeständigkeit zu verbessern und die Farbe zu erhalten. Zu den gängigen Methoden gehört Heißwasser, Nickelacetat, und chemische Versiegelung bei niedrigeren Temperaturen, Die maßgebliche Spezifikation und Leistungsanforderung sollte jedoch die Methode bestimmen.
Schichtdicke und Dimensionsänderung
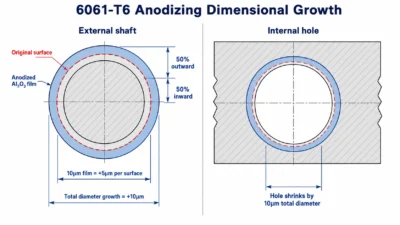
Das Gemeinsame 50/50 Die Regel ist für frühes DFM nützlich: Ungefähr die Hälfte der Oxiddicke wird als äußerer Aufbau und die andere Hälfte als Eindringen in die ursprüngliche Oberfläche betrachtet. Es handelt sich um eine Schätzung, kein universeller Umrechnungsfaktor. Legierung, Eloxierungstyp, Dicke, Badsteuerung, Vorbehandlung, und die Praxis des Prozessors kann die Beziehung verändern, speziell zum Hartanodisieren.
Vorgeschriebene Beschichtung | Gemeinsamer Entwurfsvoranschlag | Ungefährer Durchmessereffekt | Wichtiger Hinweis |
10 ähm Typ II | Um 5 um nach außen gerichtetes Wachstum pro Fläche | +10 ähm auf einer Welle; -10 ähm auf einer Langweile | Überprüfen Sie das Wachstumsverhältnis mit dem Prozessor |
20 ähm Typ II | Um 10 um nach außen gerichtetes Wachstum pro Fläche | +20 ähm auf einer Welle; -20 ähm auf einer Langweile | Kann Anfälle beeinträchtigen, Threads, und Lagersitze |
25 um Typ III | Um 12.5 um nach außen gerichtetes Wachstum pro Fläche | +25 ähm auf einer Welle; -25 ähm auf einer Langweile | Der tatsächliche Aufbau kann je nach Hartbeschichtungsverfahren variieren |
50 um Typ III | Um 25 um nach außen gerichtetes Wachstum pro Fläche | +50 ähm auf einer Welle; -50 ähm auf einer Langweile | Verwenden Sie vom Prozessor bestätigte Toleranzen für Präzisionsmerkmale |
Ungefähre Designbeispiele gehen davon aus 50% äußerer Aufbau. Bestätigen Sie die endgültige Bearbeitungszugabe mit der ausgewählten Anodisierungsquelle.
Wellen, Langeweile, Spielautomaten, und Passt
Wenn ein 10 ähm Beschichtung erzeugt ca 5 um äußeres Wachstum pro Oberfläche, ein Außendurchmesser wächst um ca 10 um und ein Innendurchmesser schrumpft um etwa 10 eins. Deshalb Lagersitze, Dübellöcher, Dichtungsdurchmesser, Präzisionsschlitze, und Presspassungen sollten für den fertigen Zustand dimensioniert und dabei überprüft werden kundenspezifische CNC-Bearbeitung.
Themen
Die Thread-Strategie hängt von der Funktion ab. Durch das Abdecken bleiben die ursprüngliche Passform und die bloße Leitfähigkeit erhalten, das Gewinde bleibt jedoch ungeschützt. Durch die Bearbeitungszugabe kann das Gewinde beschichtet bleiben, Es bedarf jedoch einer Vereinbarung über den Beschichtungsaufbau. Das Streben nach dem Anodisieren stellt die Passung wieder her, entfernt jedoch einen Teil oder das gesamte Oxid von den Gewindeflanken. Geben Sie die beabsichtigte Methode in der Zeichnung an, anstatt sie der Interpretation durch die Produktion zu überlassen.
Farboptionen und Farbkonsistenz
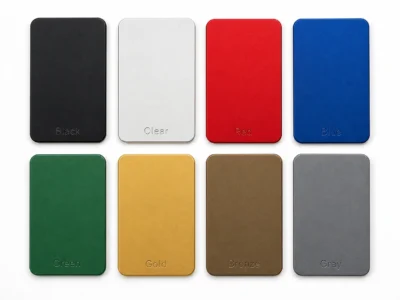
Typ II 6061-T6 kann in den Farben Natur oder Klar hergestellt werden, Schwarz, Blau, Rot, Grün, Gold, Bronze, grau, und andere vom Verarbeiter angebotene Färbesysteme. „Klar eloxiert’ ist im optischen Sinne nicht farblos: Legierungschemie, Filmdicke, Vorbehandlung, und die Versiegelung kann den endgültigen Grau- oder Silberton verändern.
Eine exakte Pantone- oder Bildschirmfarbanpassung sollte nicht ohne physische Freigabemuster und eine definierte Messmethode versprochen werden. Eloxiertes Metall ist reflektierend und richtungsweisend, so ändert sich die wahrgenommene Farbe mit dem Glanz, Textur, Betrachtungswinkel, und Beleuchtung. Für Versammlungen, Verwenden Sie nach Möglichkeit die gleiche Legierung und Materialquelle, Bearbeiten Sie die Oberflächen gleichmäßig, und fertigen Sie sichtbare Teile in einer kontrollierten Charge.
Die Legierungschemie und der Materialzustand beeinflussen sowohl die Festigkeit als auch das Endbearbeitungsverhalten. Der 6061-Leitfaden zu den Eigenschaften von T6-Aluminium stellt die entsprechende Mechanik bereit, Thermal-, und chemische Daten. Wenn eine höhere Festigkeit in Betracht gezogen wird, die veröffentlichten 6061-Vergleich zwischen T6 und 7075-T6-Aluminium erklärt die damit verbundenen Unterschiede in der Bearbeitbarkeit, kosten, Korrosionsverhalten, und Eloxierungserwartungen.
Geben Sie das Erscheinungsbild mit Mustern und Toleranzen an
- Identifizieren Sie kosmetische Flächen und die akzeptable Position von Zahnstangenmarkierungen.
- Definieren Sie die Vorbehandlung: wie bearbeitet, perlgestrahlt, gebürstet, poliert, oder eine andere kontrollierte Textur.
- Verwenden Sie für Arbeiten, bei denen es auf das Erscheinungsbild ankommt, ein genehmigtes physisches Muster oder eine Farbpalette.
- Wenn eine instrumentelle Farbkontrolle erforderlich ist, Definieren Sie den Farbraum, erhellend, Geometrie, Glanzzustand, und Akzeptanztoleranz.
- Legierung behalten, Temperament, Oberflächenvorbereitung, Schichtdicke, Farbstoff, und Siegel gleichbleibend bei allen Vergleichsteilen.
Oberflächenvorbereitung vor dem Eloxieren
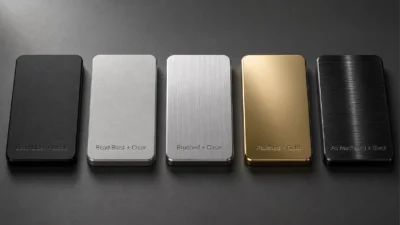
Die Eloxierung folgt dem darunter liegenden Metall; es verbirgt keine Kratzer, Welligkeit, Dellen, oder inkonsistente Werkzeugwege. Daher muss die Oberflächenvorbereitung Teil der Bearbeitungs- und Endbearbeitungsroute sein. JADE-CNC kann den Übergang überprüfen CNC-Bearbeitung von Aluminium zum Sprengen, Bürsten, Polieren, und Eloxieren vor Produktionsbeginn.
Voranodisierter Zustand | Typisches visuelles Ergebnis | Hauptvorteil | Hauptrisiko |
Wie bearbeitet | Werkzeugwege bleiben sichtbar | Geringste zugesetzte Zubereitung | Bearbeitungsspuren und lokale Strukturunterschiede bleiben sichtbar |
Perlengestrahlt | Einheitliches mattes Erscheinungsbild | Reduziert die visuelle Betonung von Werkzeugwegen | Medien, Druck, Handhabung, und Legierungsvariationen wirken sich auf die Konsistenz aus |
Gebürstet | Gerichtete lineare Maserung | Kontrollierte dekorative Textur | Faserrichtung und Kantenübergänge müssen einheitlich sein |
Poliert | Helle oder reflektierende Oberfläche | Hochwertiges dekoratives Erscheinungsbild | Eventuelle Kratzer oder Wellen bleiben nach dem Eloxieren sichtbar |
Gestürzt | Weiches, mattes Finish mit abgerundeten Kanten | Effizient für passende Kleinteile | Kann Kanten verändern, kleine Features, und dimensionale Details |
Für optisch kritische Teile, Geben Sie die Oberflächenrauheit nur dort an, wo sie funktionell sinnvoll ist. Ein numerischer Ra-Wert beschreibt eine gebürstete Maserung nicht vollständig, Explosionstextur, oder optischer Glanz. Proben verarbeiten und kontrollieren CNC-Fräsen Strategien bieten oft eine bessere Orientierung für das Aussehen.
Werkzeugspuren, Grate, und die Bewegung dünner Wände sollte vor der Endbearbeitung kontrolliert werden. Benutzen Sie die 6061-Leitfaden zu T6-CNC-Bearbeitungsparametern um Werkzeuge zu überprüfen, Geschwindigkeiten, füttert, Spanabfuhr, und Finishing-Pass-Strategie vor dem Eloxieren.
Maskierung, Einlagen, und Montageschnittstellen
Bei elektrischem Kontakt kommt eine Maskierung zum Einsatz, Passgenauigkeit, Klebeverbindung, Erdung, Versiegelung, oder die Montage erfordert blankes Aluminium. Zu den gängigen Methoden gehören Stecker, Kappen, Bänder, und wiederverwendbare Masken. Jede maskierte Grenze hat eine Prozesstoleranz, Daher sollte die Zeichnung sowohl den Funktionsbereich als auch die akzeptable Übergangszone angeben.
- Erdungspads und EMI-Kontaktflächen
- Lagersitze, Dübellöcher, Präzisionsbohrungen, und Versiegelung von Gebieten
- Ausgewählte Gewinde und Gewindeeinsätze
- Elektrische Steckverbinderschnittstellen
- Für das Schweißen reservierte Bereiche, Bindung, oder spätere Bearbeitung
- Bezugs- oder Kontaktflächen, auf denen sich keine Beschichtung ansammeln darf
Stahleinsätze, Helicoils, Magnete, und andere unterschiedliche Materialien lassen sich normalerweise leichter kontrollieren, wenn sie nach dem Eloxieren installiert werden. Sofern diese vorher anwesend sein müssen, Der Verarbeiter sollte die chemische Verträglichkeit prüfen, Maskierung, eingeschlossene Lösung, und galvanisches Risiko.
Designregeln für eloxierte 6061-T6-Teile
Designbereich | Empfohlene Zeichnungs- oder DFM-Aktion | Grund |
Präzise Passungen | Definieren Sie die endgültigen Abmessungen und bestätigen Sie die Beschichtungszugabe | Anodisches Wachstum verändert Wellen, Bohrungen, Slots, und Paarungslücken |
Themen | Wählen Sie zwischen Maskierung, Zuschuss, oder Verfolgung nach dem Ziel und geben Sie die Wahl an | Durch das Ziselieren wird der Sitz wiederhergestellt, aber die Beschichtung wird von den Gewindeoberflächen entfernt |
Erdungsflächen | Markieren Sie Zonen ohne Anodisierung und definieren Sie einen akzeptablen Kontaktbereich | Anodisches Oxid ist elektrisch isolierend |
Gestellspuren | Identifizieren Sie nichtkosmetische Kontaktstellen | Jedes eloxierte Teil benötigt einen elektrischen Kontaktpunkt |
Sacklöcher | Sorgen Sie nach Möglichkeit für eine Entwässerung und kennzeichnen Sie die Gefahr eingeschlossener Lösungen | Zurückgebliebene Chemikalien können das Teil verfärben oder beschädigen |
Scharfe Kanten | Verwenden Sie praktische Radien oder Fasen und überprüfen Sie die aktuelle Dichte der Hartbeschichtung | Die Beschichtung kann dünn sein, spröde, oder an schwierigen Kanten verbrannt |
Gemischte Metalle | Wenn möglich, installieren Sie Stahleinsätze und andere Hardware nach dem Eloxieren | Verhindert Badverschmutzung, Angriff, und eingeschlossene Lösung |
Kosmetische Baugruppen | Passende Teile in derselben kontrollierten Charge fertigstellen | Reduziert sichtbare Farbabweichungen zwischen zusammengebauten Komponenten |
Auch die Rückverfolgbarkeit des Materials ist für das Erscheinungsbild von Bedeutung. Anders 6061 Produktformen und Lieferanten können auch bei gleicher Legierungsbezeichnung unterschiedlich reagieren. Der Leitfaden für CNC-Bearbeitungsmaterialien bietet einen nützlichen Ausgangspunkt, Die Bestellung sollte jedoch dennoch die erforderliche Lagerform definieren, Temperament, und Zertifizierung.
Die Beschichtungszugabe sollte mit der Wandstärke abgestimmt werden, passt, Löcher, Threads, Radien, und Toleranzzuordnung. Der 6061-T6-CNC-Bearbeitungs-DFM-Richtlinien Bringen Sie diese Designentscheidungen in eine Fertigungscheckliste.
So spezifizieren Sie die Eloxierung in einer technischen Zeichnung
Ein brauchbarer Anodisierungsvermerk teilt dem Verarbeiter mit, was er anfertigen muss und wie die Akzeptanz beurteilt wird. Vermeiden Sie Hinweise wie „Schwarz eloxieren“.’ ohne Typ, Dicke, oder Maskierungsinformationen.
Mindestzeichnungsinformationen
- Maßgebende Norm und Revision, bei Bedarf
- Eloxierungstyp und -klasse oder Farbbezeichnung
- Erforderliche Schichtdicke bzw. Dickenbereich
- Versiegelter oder unversiegelter Zustand und jede angegebene Versiegelungsmethode
- Vorbehandlung oder gewünschte Oberflächenbeschaffenheit
- Maskierte und nicht eloxierte Bereiche, einschließlich Übergangszonentoleranz
- Einschränkungen bei der Platzierung von Rackmarkierungen
- Maße und Toleranzen, die nach der Fertigstellung gelten
- Aussehensprobe, Farbtoleranz, oder kontrollierte Betrachtungsbedingung
- Erforderliche Inspektionen und Leistungstests
Beispiel einer Zeichnungsnotiz
Beispiel: Eloxieren gemäß MIL-PRF-8625, Typ II, Klasse 2, Schwarz, 10-15 eins; versiegelt. Maskieren Sie identifizierte Erdungspads und M4-Gewinde. Die Maße gelten nach Fertigstellung. Rack-Markierungen sind nur auf der markierten, nicht kosmetischen Fläche zulässig. Farbe nach genehmigtem Produktionsmuster.
Das Beispiel ist absichtlich spezifisch, es handelt sich jedoch nicht um eine universelle Anforderung. Passen Sie den Standard an, Dicke, Versiegelung, Farbe, und Tests auf den tatsächlichen Betriebszustand.
Inspektion und Fehlerbehebung
Inspektionsplan
Die Inspektion sollte dem Zeichnungsrisiko folgen. Typische Prüfungen umfassen das visuelle Erscheinungsbild unter kontrollierter Beleuchtung, Schichtdicke an vereinbarten Stellen, Abmessungen nach der Fertigstellung, Gewindemessung, Grenzen maskieren, und Dichtungs- oder Korrosionstests, sofern angegeben. JADE-CNC kann diese Kontrollen durch seine koordinieren CNC-Inspektionsdienste.
- Messen Sie die Dicke an zugänglichen Stellen, repräsentative Bereiche und notieren Sie die Methode.
- Kritische Gewinde und Passungen nach der Endbearbeitung messen.
- Überprüfen Sie Farbe und Textur anhand des genehmigten Musters unter definierter Beleuchtung.
- Verwenden Sie Salzsprühtests nur mit einer benannten Testmethode, Dauer, Probenvorbereitung, Dichtungszustand, und Akzeptanzkriterium.
- Überprüfen Sie die Qualität der Dichtungen, wenn Korrosionsbeständigkeit oder Farbstoffbeständigkeit von entscheidender Bedeutung sind.
Häufige Mängel und wahrscheinliche Ursachen
- Farbvariation: Gemischte Brühe, inkonsistente Textur, Variation der Filmdicke, Färbezustand, Versiegelung, oder Chargentrennung.
- Weiße Flecken oder Flecken: Schlechte Spülung, eingeschlossene Chemie, Wasserqualität, Handhabung, oder Dichtungsprobleme.
- Farbstoffausblutung: Unzureichende Versiegelung oder unverträgliche Nachreinigung.
- Verbrannte Kanten: Übermäßige lokale Stromdichte, Geometrie, schlechter Kontakt, oder unzureichende Kühlung.
- Uneinheitliches Aussehen: Kontamination, ungleichmäßige Vorbehandlung, Legierungsvariante, oder Oberflächenschäden.
- Enge Gewinde oder Bohrungen: Beschichtungszugabe oder Maskierungsstrategie wurden nicht definiert.
- Zahnstangenspuren auf kosmetischen Gesichtern: Der Kontaktort wurde vor der Bearbeitung nicht vereinbart.
Eloxieren im Vergleich zu anderen Oberflächen
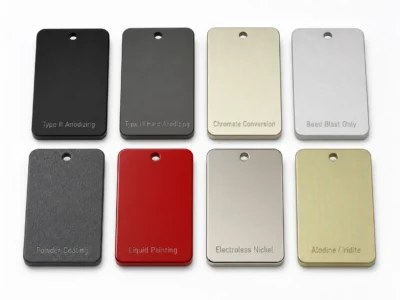
Beenden | Am besten geeignet für | Elektrisches Verhalten | Wichtige Einschränkung |
Eloxierung Typ II | Korrosionsschutz und dekorative Farbe | Isolierend | Farbe und Dicke erfordern eine Prozesskontrolle |
Eloxierung Typ III | Verschleißfeste Funktionsoberflächen | Isolierend | Dickere Schichtung und begrenzte kosmetische Farbpalette |
Chemische Konversionsbeschichtung | Korrosionsschutz und elektrischer Kontakt | Leitfähiger als Eloxieren | Aussehen und Chemie hängen vom jeweiligen System ab |
Pulverbeschichtung | Dicker dekorativer und Umweltschutz | Isolierend | Größere Dicke und geringere Maßgenauigkeit |
Chemisch Nickel | Tragen, Leitfähigkeit, und Barriereschutz | Leitfähig | Höhere Kosten und ein anderer Fehlermodus als beim Eloxieren |
Blank oder perlgestrahlt | Temporäres Erscheinen oder kontrollierte Verwendung im Innenbereich | Leitfähig | Begrenzte Korrosions- und Fleckenbeständigkeit |
Eloxieren ist oft die beste Lösung, wenn das Substrat aus Aluminium besteht und das Projekt Korrosionsbeständigkeit erfordert, geringes Zusatzgewicht, kontrolliertes Erscheinungsbild, oder eine harte Oberfläche. Es ist nicht die richtige Antwort, wenn eine Schnittstelle leitfähig bleiben muss, Es ist eine sehr dicke Dekorschicht erforderlich, oder eine Barrierebeschichtung wird gegenüber einer umgewandelten Oxidoberfläche bevorzugt.
Die Auswahl der Endbearbeitung hängt auch vom Herstellungsweg ab. Für Teile mit größerem Volumen, bei denen Druckguss die Bearbeitung von bearbeiteten Platten oder Stangen ersetzen kann, Die 6061-Vergleich zwischen T6 und ADC12 Aluminium deckt Werkzeuginvestitionen ab, Stückkosten, Eigenschaften, Toleranzen, Porosität, und abschließende Kompromisse.
Kosten- und Lieferzeitfaktoren
Die Anodisierungskosten werden in der Regel durch die Mindestchargenkosten bestimmt, Teilegröße, Gesamtoberfläche, Regalschwierigkeit, Maskierung, Vorbehandlung, Farbe, Dicke, Versiegelung, Inspektion, und Risiken ablehnen. Feste Stückpreise oder universelle Multiplikatoren vom Typ III sind ohne Zeichnung und Menge nicht zuverlässig.
Für Prototypen und CNC-Bearbeitung mit geringem Volumen, Farbmuster und die Erstmusterprüfung können zwar Zeit in Anspruch nehmen, verringern aber das Risiko, dass eine ganze Charge optisch oder maßlich nicht akzeptabel ist. Wenn möglich, geben Sie Bearbeitung und Endbearbeitung zusammen an, also maskieren Sie sie, Zuschuss, und Inspektion sind in einem Prozessplan enthalten.
Wie JADE-CNC eloxierte Aluminiumteile unterstützt
JADE-CNC unterstützt die Koordination von CNC-Bearbeitung und Eloxierung 6061 und andere Aluminiumlegierungen. Die Begutachtung beginnt mit der Zeichnung und der beabsichtigten Leistung, Dann verbindet sich der materielle Zustand, Bearbeitungszugabe, kosmetische Zubereitung, Maskierung, Finish-Anforderungen, und Endkontrolle. Dies ist zuverlässiger, als das Eloxieren als separaten Kauf zu behandeln, nachdem das Teil bereits bearbeitet wurde.
- Überprüfung der Legierung, Temperament, Lagerform, und Finish-Kompatibilität
- DFM für Beschichtungsaufbau, passt, Threads, dünne Wände, Rack-Standorte, und Entwässerung
- Koordination des Bearbeitungszustandes, perlgestrahlt, gebürstet, poliert, und eloxierte Oberflächen
- Eloxierungsoptionen vom Typ II und Typ III unterliegen der Zeichnung und Projektprüfung
- Maskierungsprüfung für Erdungspads, Threads, Bohrungen, und Montageschnittstellen
- Maßhaltigkeit nach der Endbearbeitung, Faden, Aussehen, und Dickenprüfung nach Bedarf
- Prototypenbemusterung und Produktionschargenplanung
Senden Sie das CAD-Modell, 2D-Zeichnung, Menge, Legierung, Hinweis zum Eloxieren, kosmetische Anforderungen, und Serviceumgebung zu JADE-CNC zu Fordern Sie eine Überprüfung der Endbearbeitung und Bearbeitung an.
Häufig gestellte Fragen
Häufige technische Fragen
Lässt sich 6061-T6 gut eloxieren??
Ja. 6061-T6 ergibt im Allgemeinen eine gleichmäßige dekorative und schützende Eloxierungsreaktion. Das endgültige Aussehen hängt immer noch von der Stoffkonsistenz ab, Vorbehandlung, Filmdicke, Farbstoff, Versiegelung, und Handhabung.
Wie stark verändert das Eloxieren die Abmessungen??
Eine gängige frühe Schätzung geht davon aus, dass sich etwa die Hälfte der Beschichtungsdicke nach außen aufbaut. Für einen 10 ähm Beschichtung, das deutet auf etwa hin 5 um Wachstum pro Oberfläche. Bestätigen Sie die tatsächliche Menge mit dem Verarbeiter, speziell für Typ III.
Sollen Gewindelöcher abgedeckt werden??
Es kommt auf Korrosion an, Leitfähigkeit, Thread-Klasse, Schichtdicke, und Montagebedarf. Maskierung, Bearbeitungszugabe, und die Jagd nach dem Ziel haben jeweils Kompromisse, die in der Zeichnung angegeben werden sollten.
Kann eloxiert werden 6061 einer exakten Pantone-Farbe entsprechen?
Ein nahes visuelles Ziel ist möglicherweise möglich, Eine exakte materialübergreifende Abstimmung ist jedoch schwierig, da eloxiertes Metall reflektierend und texturabhängig ist. Verwenden Sie ein physisches Freigabemuster und eine definierte Abnahmemethode.
Kann geschweißt werden 6061 Baugruppen werden eloxiert?
Ja, Schweißgut und Wärmeeinflussbereiche können jedoch einen anderen Farbton aufweisen. Zusatzlegierung, Schweißnahtmischung, Vorbehandlung, und die Musterfreigabe sollte auf kosmetische Arbeiten überprüft werden.
Durch Hartanodisierung ist es immer versiegelt?
NEIN. Die Versiegelung hängt von der Spezifikation und dem Service ab. Es kann die Korrosionsleistung verbessern, aber auch das Abriebverhalten verändern, Daher sollte in den Hardcoat-Zeichnungen der erforderliche Zustand angegeben sein.
Wie lange dauert das Eloxieren??
Die Vorlaufzeit hängt von der Chargenplanung ab, Farbe, Maskierung, Dicke, Probenahme, Inspektion, und Nacharbeitsrisiko. Bestätigen Sie dies während des Angebots, anstatt sich auf eine universelle Nummer zu verlassen.
Abschluss
Typ II ist die übliche Wahl für dekorative und schützende 6061-T6-Teile, während Typ III verwendet wird, wenn Verschleißfestigkeit und eine dickere technische Beschichtung wichtiger sind als helle Farben. Typ I bleibt relevant, wenn eine Chromsäure-Luft- und Raumfahrtspezifikation oder eine ältere Spezifikation dies erfordert. Die richtige Wahl hängt von der Funktion ab, Umfeld, Abmessungen, Aussehen, und der maßgebliche Standard.
Der wichtigste Entwurfsschritt besteht darin, die Eloxierung zu definieren, bevor die Bearbeitungszeichnung fertiggestellt wird. Geben Sie den Typ an, Dicke, Farbe oder Klasse, Versiegelung, Vorbehandlung, Maskierung, Einschränkungen hinsichtlich der Rackmarkierung, Endabmessungen, und Abnahmetests. Dadurch wird das Eloxieren von einer kosmetischen Anforderung zu einer kontrollierbaren Fertigungsanforderung.
Verwandte 6061-T6-Artikel
- 6061-Vollständiger Leitfaden zur T6-Aluminium-CNC-Bearbeitung
- 6061-T6 vs. 7075-T6 Aluminium: Stärke, Kosten & Bearbeitbarkeit
- 6061-T6 Aluminium eloxiert: Typen, Farben, Dicke & Designregeln
- 6061-T6 CNC-Bearbeitungsparameter: Geschwindigkeiten, Feeds, Werkzeuge & Prozesskontrolle
- 6061-T6 vs. ADC12 Aluminium: CNC-Bearbeitung oder Druckguss?
- 6061-T6 CNC-Bearbeitungs-DFM-Richtlinien: Designregeln & Checkliste
- 6061-Eigenschaften von T6-Aluminium: Mechanisch, Thermal & Chemische Daten
Referenzierte Standards
Zum Zeichnen von Anforderungen und Abnahmekriterien, Konsultieren Sie die aktuelle Projektspezifikation. Zu den relevanten Referenzen gehören: MIL-PRF-8625 für Typ I, II, und III militärische Klassifikationen; ISO 7599:2018 für dekorative und schützende anodische Oxidationsbeschichtungen; Und ISO 10074:2021 für harte anodische Oxidationsschichten. Kundenzeichnungen und Vertragsvorgaben haben Vorrang.

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.