



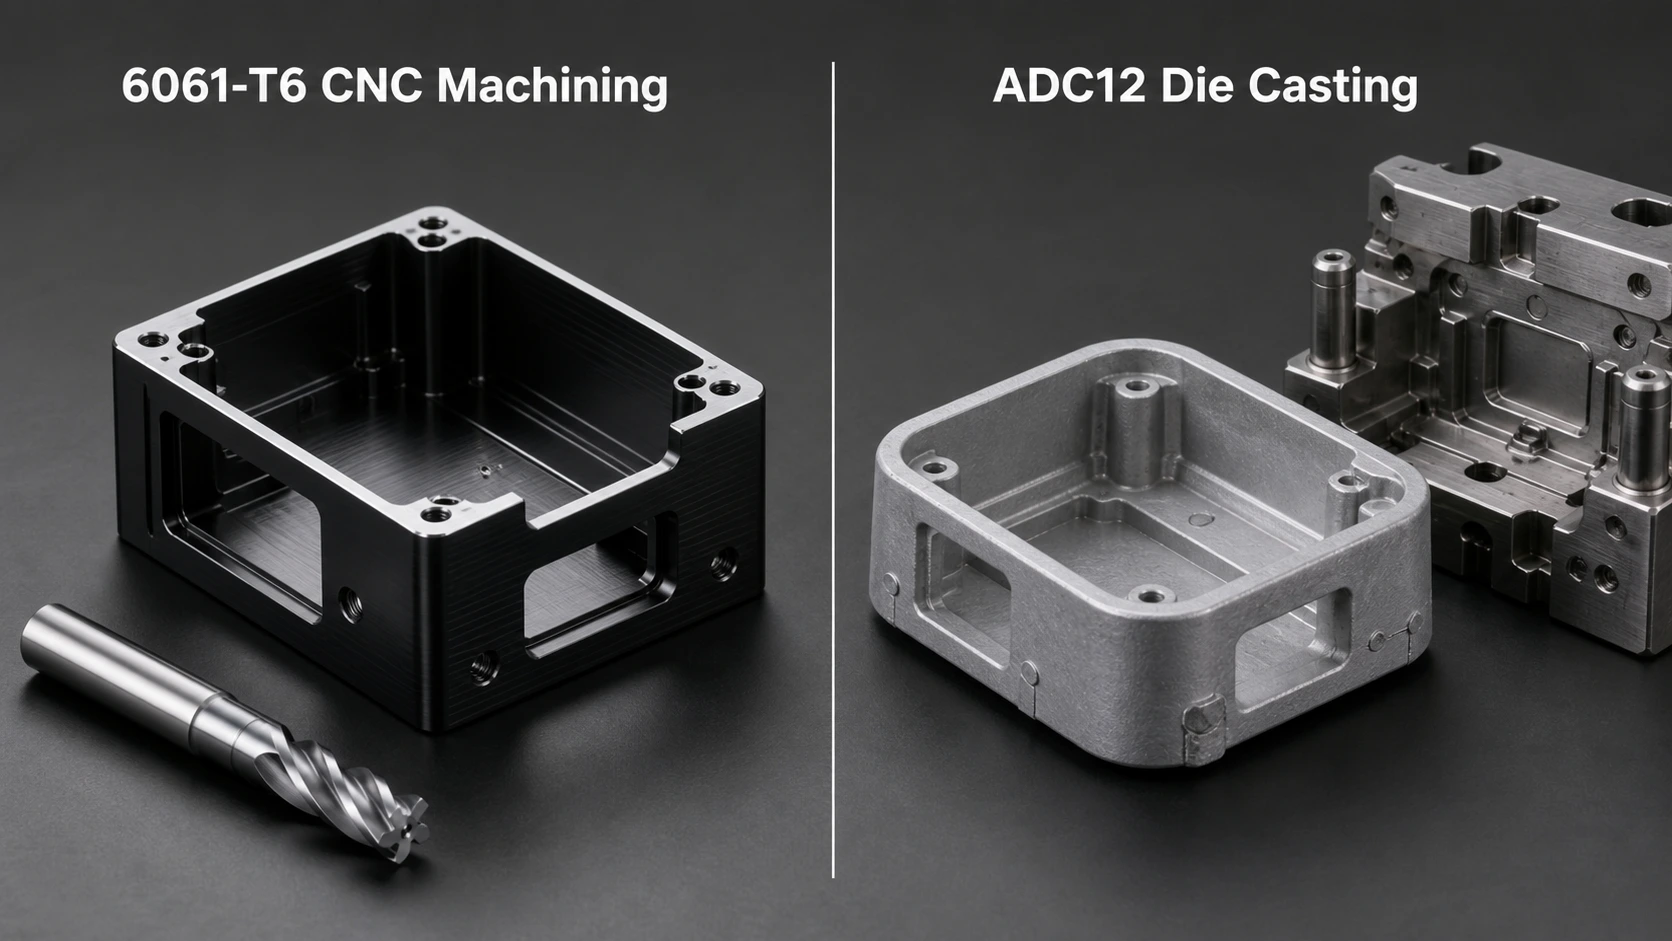
Ein technischer Vergleich zwischen geschmiedeter 6061-T6-CNC-Bearbeitung und ADC12-Hochdruckdruckguss, abdeckende Eigenschaften, Werkzeuge, Volumenökonomie, Toleranzen, Porosität, Abschluss, und Prozessauswahl.
Einführung
Die Wahl zwischen 6061-T6-CNC-Bearbeitung und ADC12-Druckguss ist nicht nur eine Materialentscheidung. Es besteht die Wahl zwischen einer Knetlegierung und einer Gusslegierung, und zwischen einem flexiblen subtraktiven Prozess und einem werkzeugintensiven Near-Net-Shape-Prozess. Die beste Route hängt von der Geometrie ab, Leistung, Produktionsvolumen, Designreife, beenden, Inspektion, und die Kosten einer Kursänderung.
Die CNC-Bearbeitung ermöglicht die Herstellung präziser Teile ohne Produktionsform und eignet sich gut für Prototypen, Überarbeitungen, und Präzisionsmerkmale. Hochdruck-Druckguss erfordert Werkzeugdesign und -qualifizierung, aber es kann Wände integrieren, Rippen, Chefs, und andere Funktionen effizient nutzen, sobald die Nachfrage stabil ist. Für beide Verfahren gibt es keine universelle Mengenschwelle, ab der sie automatisch günstiger werden.
Für einen umfassenderen Überblick über das Legierungsverhalten, Toleranzen, Abschluss, und Design, Beginnen Sie mit dem 6061-Vollständiger Leitfaden zur T6-Aluminium-CNC-Bearbeitung. Dieser Artikel konzentriert sich auf die Entscheidung zwischen Zerspanung und Guss.
6061-T6 CNC-Bearbeitung vs. ADC12 Druckguss auf einen Blick
Entscheidungsfaktor | 6061-T6 CNC-Bearbeitung | ADC12 Hochdruck-Druckguss |
Produktionsweg | Das Material wird aus geschmiedetem Blech geschnitten, Bar, oder Extrusion | Geschmolzene Legierung wird in eine gehärtete Stahlform eingespritzt |
Vorabinvestition | Programmierung, aufstellen, und Vorrichtungen; kein Produktionssterb | Stanzdesign, Werkzeuge, Versuche, und Prozessqualifizierung |
Einheitenökonomie | Wettbewerbsfähig für Prototypen, wechselnde Designs, und viele Kleinserienteile | Kann bei stabilem Volumen attraktiv sein, nachdem sich die Werkzeuge amortisiert haben |
Gestaltungsfreiheit | Gut für Präzisionsmerkmale und Überarbeitungen; durch Werkzeugzugriff begrenzt | Gut für integrierte Rippchen, Chefs, und dünne Abschnitte; erfordert das Gießen von DFM |
Materialverhalten | Geschmiedet, wärmebehandelt, duktil, und relativ leitfähig | Gießbare Al-Si-Cu-Legierung mit geringerer Duktilität und möglicher Porosität |
Toleranzstrategie | Kritische Merkmale können häufig direkt im CNC-Prozess fertiggestellt werden | Die Merkmale im Gusszustand folgen der Gussfähigkeit; Kritische Bereiche müssen möglicherweise bearbeitet werden |
Strategie beenden | Reagiert normalerweise gut auf dekoratives und schützendes Eloxieren | Oft besser zum Beschichten oder Streichen geeignet; Das Eloxieren erfordert eine Probenvalidierung |
Designänderungen | Wird normalerweise über CAD abgewickelt, NOCKEN, und Geräteaktualisierungen | Möglicherweise ist eine Modifikation oder ein Austausch der Matrize erforderlich |
Ein bearbeitetes 6061-T6-Teil lässt sich normalerweise einfacher überarbeiten und qualifizieren, während ein ADC12-Druckgussteil niedrigere variable Kosten haben kann, nachdem sich die Werkzeuge und der Prozess bewährt haben. Der richtige Vergleich sind die Gesamteinstandskosten bei der erforderlichen Qualitätsstufe, nicht Knüppelpreis versus Gusspreis.
Materialeigenschaften: 6061-T6 vs. ADC12
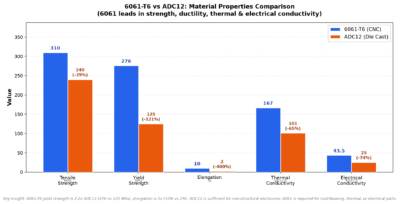
6061-T6 ist eine wärmebehandelte Al-Mg-Si-Knetlegierung. ADC12 ist eine Al-Si-Cu-Legierung mit hohem Siliziumgehalt, die für den Druckguss entwickelt wurde. Silizium verbessert die Fließfähigkeit und die Formfüllung, während die bearbeitete und wärmebehandelte Struktur von 6061-T6 im Allgemeinen eine bessere Duktilität bietet, Leitfähigkeit, und vorhersehbare strukturelle Eigenschaften.
Eigentum | 6061-T6-Knetaluminium | ADC12-Aluminiumdruckguss | Technische Implikationen |
Legierungsfamilie | Al-Mg-Si, Niederschlag verfestigte sich | Al-Si-Cu-Gusslegierung | Die beiden Materialien sind keine austauschbaren Qualitäten |
Dichte | Um 2.70 g/cm3 | Um 2.7-2.8 g/cm3 | Das Teilegewicht ist bei gleichem Volumen normalerweise ähnlich |
Zugfestigkeit | Oft etwa 290-320 MPa | Oft etwa 220-310 MPa | ADC12-Werte hängen stark von Abschnitt und Prozess ab |
Streckgrenze | Oft etwa 240-280 MPa | Verfahren- und testabhängig; üblicherweise unter 6061-T6 | Nutzen Sie für die Konstruktion zertifizierte oder geprüfte Gussdaten |
Verlängerung | Oft etwa 8-12% | Im Allgemeinen ungefähr 1-3% | 6061-T6 ist im Allgemeinen toleranter gegenüber Verformungen |
Wärmeleitfähigkeit | Oft etwa 150-170 W/m-K | Oft etwa 90-110 W/m-K | 6061-T6 eignet sich normalerweise besser für wärmeableitende Teile |
Elektrische Leitfähigkeit | Oft etwa 40-47% IACS | Normalerweise niedriger | 6061-Für Leiterbahnen ist im Allgemeinen T6 vorzuziehen |
Innere Integrität | Geschmiedetes Material ist normalerweise dicht | Gas- und Schrumpfporosität sind Prozessrisiken | Leckagedichte oder ermüdungskritische Gussteile benötigen einen definierten Qualitätsplan |
Typische Referenzbereiche variieren je nach Produktform, Abschnittsdicke, Druckgussverfahren, Prüfling, und Lieferant. Nutzen Sie Zertifikate und projektspezifische Tests für Designwerte.
Der 6061-Leitfaden zu den Eigenschaften von T6-Aluminium Bietet einen tiefergehenden Überblick über Chemikalien, mechanisch, und thermische Daten. Wenn das Design mehr Festigkeit als 6061-T6 benötigt, die veröffentlichten 6061-Vergleich zwischen T6 und 7075-T6 deckt eine weitere Option aus geschmiedetem Aluminium ab.
Festigkeit und Duktilität
6061-T6 bietet normalerweise eine höhere und gleichmäßigere Streckgrenze bei wesentlich höherer Dehnung. Diese Kombination ist für tragende Konsolen sinnvoll, geklemmte Baugruppen, und Teile, die Stößen oder lokaler Verformung ausgesetzt sind. ADC12 kann durchaus für Abdeckungen geeignet sein, Gehäuse, und mäßig belastete Strukturen, Die Gusseigenschaften sollten jedoch der zugelassenen Legierungsquelle und einem repräsentativen Produktionsprozess entnommen werden.
Thermische und elektrische Leistung
6061-T6 leitet Wärme und Strom im Allgemeinen besser als ADC12. Ein Gussgehäuse bietet möglicherweise immer noch eine ausreichende Wärmeleistung, da durch Druckguss dünne Wände entstehen können, Flossen, und integrierte Geometrie. Validieren Sie den gesamten thermischen Pfad, Kontaktwiderstand, Luftstrom, und Oberflächenbehandlung statt nur aus der Leitfähigkeit auszuwählen.
Porosität und Dichtheit
Geschmiedet 6061 Der Bestand ist normalerweise dicht. Hochdruck-Druckgussteile können Gaseinschlüsse enthalten, Schrumpfporosität, Oxidfilme, oder lokale Diskontinuitäten, und die maschinelle Bearbeitung kann Poren unter der Oberfläche freilegen. Druckhaltige oder versiegelte Gussteile benötigen daher einen abgestimmten Prozess, Röntgen- oder CT-Strategie, sofern gerechtfertigt, Bearbeitungszugabe, Dichtheitsprüfung, Akzeptanzkriterien, und alle zugelassenen Imprägnierschritte.
Designregeln für CNC-Bearbeitung und Druckguss
Designmerkmal | 6061-T6-CNC-Ansatz | ADC12-Druckgussansatz | Überprüfungsfrage |
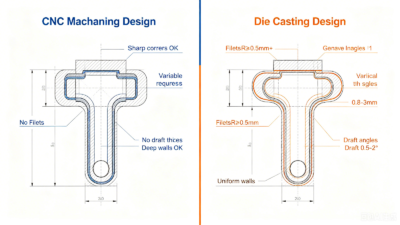
Entwurf | Normalerweise nicht erforderlich | Auf Zeichenoberflächen erforderlich | Kann das Teil ohne Widerstand oder Beschädigung gelöst werden?? |
Wandstärke | Kann variieren, unterliegen Werkzeugzugriff und Verformung | Sollte so einheitlich wie praktisch sein | Verursachen Übergänge von dick nach dünn Füllungs- oder Schrumpfungsprobleme?? |
Innenecken | Der Radius richtet sich nach der Größe und Reichweite des Fräsers | Großzügige Filets unterstützen den Durchfluss und die Lebensdauer | Radien können ohne Beeinträchtigung der Funktion vergrößert werden? |
Rippen und Bosse | Bearbeitbar, wenn Werkzeuge sie erreichen können | Effizient, wenn es ausbalanciert und mit gleichmäßigen Wänden verbunden ist | Sind Rippen, Chefs, und Wände, die für den Prozess proportioniert sind? |
Unterschneidungen | Möglich mit zusätzlichen Setups oder Spezialwerkzeugen | Folien erforderlich, Heber, Einsätze, oder neu gestalten | Rechtfertigt die Funktion die zusätzliche Komplexität des Tools?? |
Löcher | Gebohrt, gelangweilt, aufgebohrt, oder interpoliert | Einige können entkernt werden; Kritische Löcher werden häufig bearbeitet | Welche Löcher benötigen die endgültige Größe?, Position, oder Thread-Steuerung? |
Themen | Mit Gewinde oder Gewinde gefräst | Normalerweise maschinell bearbeitet oder mit Einsätzen hergestellt | Welche Thread-Klasse, Tiefe, und Auszugskraft erforderlich? |
Abschied und Auswerfer | Nicht zutreffend | Trennlinie, Tore, Überläufe, und Auswerfermarken müssen angebracht werden | Welche Gesichter sind kosmetisch oder funktionell?? |
Ein CNC-Prototyp sollte nicht automatisch zum Modell des Druckgusswerkzeugs werden. Entwurf, Abschiedsrichtung, Tore, Überläufe, Auswerfer, Folien, Wandübergänge, und Bearbeitungsdaten müssen bewusst entworfen werden. Der 6061-T6-CNC-Bearbeitungs-DFM-Richtlinien sind für die bearbeitete Version sinnvoll, Der Gusslieferant muss jedoch eine separate Überprüfung der Gussform und der Werkzeuge durchführen.
Planen Sie den Produktionsübergang frühzeitig
- Identifizieren Sie das erwartete Jahresvolumen, Programmleben, und Nachfrageunsicherheit.
- Trennen Sie Funktionsflächen von Merkmalen, die im Gusszustand verbleiben können.
- Definieren Sie die bevorzugte Trennrichtung und die akzeptable Trennlinienposition.
- Fügen Sie praktische Formschrägen und Verrundungen hinzu, bevor das Stanzlayout eingefroren wird.
- Halten Sie die Wände so gleichmäßig, wie es die Funktion zulässt, und überprüfen Sie dicke Verbindungen auf Schrumpfungsrisiko.
- Erstellen Sie Bearbeitungsbezüge und Aufmaßaufmaße für kritische Post-Guss-Merkmale.
- Reservieren Sie Standorte für Tore, Überläufe, Auswerferspuren, und Maßhilfslinien kürzen.
Kosten- und Break-Even-Analyse
Die CNC-Kosten werden vom Material dominiert, Programmierung, aufstellen, Zykluszeit, Werkzeuge, Inspektion, Abschluss, und Schrott. Die Druckgusskosten erhöhen das Formdesign, Werkzeugherstellung, Versuche, Proben, Qualifikation, Wartung, und eventueller Ersatz, während die wiederkehrenden Kosten die Legierung beinhalten, Maschinenzeit, trimmen, Schrott, Sekundärbearbeitung, Abschluss, und Inspektion.
Break-Even-Formel
Break-Even-Menge = (Druckguss-Fixkosten – CNC-Fixkosten) / (Variable CNC-Kosten pro Teil – Variable Druckgusskosten pro Teil)
Zum Beispiel, Gehen Sie von CNC-Fixkosten aus $500 und variable Kosten von $18 pro Teil, im Vergleich zu Guss-Fixkosten von $12,000 und wiederkehrende Kosten von $5.50 pro Teil. Der modellierte Break-Even liegt bei ca 920 Teile. Ändern Sie den Würfel in $35,000, hinzufügen $4 der Nachbearbeitung, oder reduzieren Sie die CNC-Zykluszeit und die Antwort bewegt sich steil. Das Beispiel veranschaulicht die Methode, kein Marktpreis oder Angebot.
Menge | Illustrativ 6061 CNC gesamt | Illustrative ADC12-Gusssumme | Interpretation |
100 | $2,300 | $12,550 | CNC vermeidet die Investition in Werkzeuge |
500 | $9,500 | $14,750 | CNC bleibt in diesem Beispiel niedriger |
1,000 | $18,500 | $17,500 | Die modellierten Routen liegen nah beieinander |
2,500 | $45,500 | $25,750 | Casting profitiert von der Abschreibung |
5,000 | $90,500 | $39,500 | Casting hat die niedrigere modellierte Gesamtsumme |
Anschauliches Modell: CNC = $500 + $18 x Menge; ADC12 = $12,000 + $5.50 x Menge. Ohne Steuern, Fracht, Finanzierung, Inventar, und projektspezifische Qualitätskosten.
Kosten, die in frühen Schätzungen häufig übersehen werden
- Werkzeugwartung, Ersatzeinsätze, reparieren, und Austausch während der Programmlaufzeit
- Casting-Versuche, Fähigkeitsstudien, Erstmustergenehmigung, und zerstörende Prüfung
- Nachbearbeitungsvorrichtungen und Bezugspunktkontrolle für Gussteile
- Durch Porosität entstandener Schrott, Mängel ausfüllen, Verzerrung, oder kosmetische Abstoßung
- Beschichtung, Maskierung, entgraten, Imprägnierung, Dichtheitsprüfung, und Verpackung
- Kosten für technische Änderungen und veralteter Bestand, wenn sich das Design ändert
- Kapazität, Mindestbestellmenge, Vorlaufzeit, Fracht, und Betriebskapital
Toleranzen und sekundäre CNC-Bearbeitung
CNC-Bearbeitung und Druckguss beschreiben Prozesse, keine automatischen Toleranzgrade. Eine kleine bearbeitete Bohrung, eine große dünne Abdeckung, eine Wand im Gusszustand, und eine nachbearbeitete Dichtfläche haben jeweils unterschiedliche Fähigkeiten. Abmessungen sollten dem Guss- oder Bearbeitungszustand zugeordnet werden, mit Datumsangaben, Inspektionsmethoden, und Abnahmekriterien, die in der Zeichnung definiert sind.
Erfordernis | CNC aus 6061-T6 | ADC12-Guss plus Nebenarbeiten |
Bohrung bzw. Lagersitz verschließen | Fertigbohren oder Reiben in einer kontrollierten Einstellung | Gussmaterialzugabe, dann von stabilen Bezugspunkten aus bearbeiten |
Gewindeloch | Direkt Gewindebohrer oder Gewindefräser | Gegebenenfalls einen Piloten entkernen oder besetzen, Tippen Sie dann auf oder installieren Sie einen Einsatz |
Flache Dichtfläche | Planfräsen und prüfen | Bearbeiten Sie den Gussbezug und verwalten Sie Porositäts- oder Imprägnierungsanforderungen |
GD&T-kritisches Muster | Minimieren Sie Setups und überprüfen Sie die Zeichnung | Gussbezugspunkte festlegen, Anschließend bearbeiten und prüfen Sie kritische Merkmale |
Auslaufsicherer Hohlraum | Dichtes Schmiedematerial vereinfacht das Risiko | Gussverfahren angeben, Dichtheitsprüfung, Porositätsakzeptanz, und jegliche Imprägnierung |
Kosmetisches Äußeres | Kontrollieren Sie den Werkzeugweg und die Vorbehandlung | Kontrollieren Sie die Textur der Stanze, Fließspuren, Tore, trimmen, und Beschichtungsvorbereitung |
ISO 8062-3:2023 Behandelt allgemeine Maß- und Geometrietoleranzen und Bearbeitungszugaben für Gussteile, sofern entsprechend darauf verwiesen wird. Die druckgussspezifische Fähigkeit sollte auch anhand der Prozessnachweise des Lieferanten und der relevanten überprüft werden Technische NADCA-Standards.
Für kritische Nachgusslöcher, Gesichter, und Fäden, Die Schnittstrategie ist immer noch wichtig. Der 6061-Leitfaden zu T6-CNC-Bearbeitungsparametern erklärt die gleichen Grundlagen des Werkzeugzugriffs, Chipkontrolle, Endbearbeitungsmaterial, Temperatur, und Inspektion, die bei der Sekundärbearbeitung von Aluminiumgussteilen Anwendung finden.
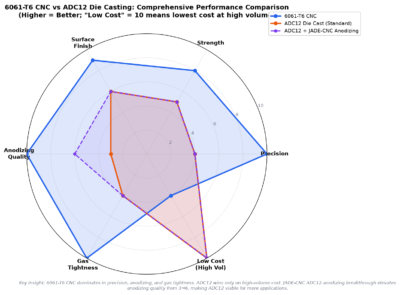
Oberflächenveredelung und Eloxierung
Beenden | 6061-T6 | ADC12 | Planungshinweis |
Wie bearbeitet / als Besetzung | Es kann eine einheitliche Fräsertextur angegeben werden | Abschied, Tor, Auswerfer, und Fließspuren können zurückbleiben | Definieren Sie kosmetische Zonen und akzeptierte Prozessmarkierungen |
Eloxieren | Erzielt im Allgemeinen ein gleichmäßigeres dekoratives Ergebnis | Ein hoher Silizium- und Kupfergehalt kann zu einem grauen oder fleckigen Aussehen führen | Genehmigen Sie physische Proben, bevor Sie mit der Kosmetikproduktion beginnen |
Pulverbeschichtung | Nach entsprechender Vorbehandlung geeignet | Häufige Wahl für einheitliche Farbe und Deckkraft | Berücksichtigen Sie die Dicke der Passungen, Threads, und Erdungsbereiche |
Malerei / E-Beschichtung | Verfügbar, wenn eine Barriereoberfläche bevorzugt wird | Bei Gussgehäusen und Abdeckungen oft praktisch | Haftung definieren, Korrosion, Farbe, und Maskierungspflichten |
Konversionsbeschichtung | Nützlich für Korrosionsschutz und elektrische Schnittstellen | Bei legierungsgerechter Prozessführung möglich | Nennen Sie den maßgeblichen Prozess und die erforderliche Leistung |
6061-T6 ist normalerweise die sicherere Wahl für ein helles, einheitliches dekoratives eloxiertes Erscheinungsbild. ADC12 enthält viel mehr Silizium und Kupfer, Daher kann herkömmliches Eloxieren dunkler erscheinen, grauer, oder fleckig. Eine Vorbehandlung kann das Ergebnis verbessern, Es kann jedoch nicht dazu führen, dass sich das Substrat genau wie geschmiedetes 6061-T6 verhält.
JADE-CNC hat eine ausgereifte Fähigkeit zur Oberflächenveredelung für ADC12-Aluminiumdruckguss entwickelt, Dies führt zu einer deutlichen Verbesserung gegenüber den herkömmlichen Einschränkungen der ADC12-Eloxierung. Durch optimierte Vorbehandlung, Prozesskontrolle, und Anodisierungsparameter, Wir können ein einheitlicheres Ergebnis erzielen, halbhell, und optisch stabiles Finish auf ADC12-Teilen, Annäherung an die optische Qualität, die man typischerweise mit 6061-T6-Aluminium verbindet. Dieser Durchbruch ist nicht nur ein Laborergebnis: Wir haben das Verfahren bereits auf Massenkomponenten angewendet und liefern fertige ADC12-eloxierte Produkte an Endkunden.
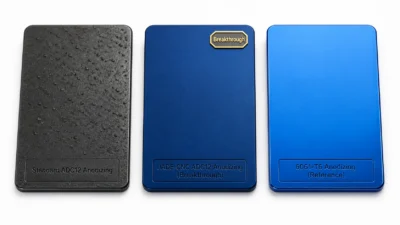
Der 6061-Eloxierungsführung aus T6-Aluminium erklärt die Dicke, Farbe, Maskierung, und Zeichnungsanforderungen detaillierter.
Qualitätsplanung für ADC12-Druckgussteile
Ein Gussqualitätsplan sollte die Ausfallrisiken des Teils berücksichtigen. Kosmetische Abdeckungen, versiegelte Gehäuse, Strukturhalterungen, und druckhaltige Körper benötigen nicht die gleichen Kontrollen. In der Zeichnung und Kaufspezifikation sollte die Legierungsbezeichnung angegeben sein, Gießprozess, kritische Merkmale, Bearbeitungszustand, Porositäts- oder Leckageanforderungen, beenden, Probenahmeplan, und erforderliche Aufzeichnungen.
- Materialchemie und Rückverfolgbarkeit für den angegebenen ADC12 oder ein zugelassenes Äquivalent
- Zustand sterben, Prozessfenster, Schussüberwachung, und erste Genehmigung
- Visuelle Kriterien für Kaltabschlüsse, Fließspuren, Blasen, Risse, und Beschnittfehler
- Porositätsakzeptanz abhängig von Funktion und Bearbeitungstiefe
- Dichtheitsprüfung mit spezifiziertem Medium, Druck, Verweilzeit, und zulässige Leckage
- Röntgen, CT, Aufteilung, oder mechanische Prüfungen nur dann, wenn das Risiko dies rechtfertigt
- Dimensionsfähigkeitsstudien für kritische Guss- und Bearbeitungsmerkmale
- Haftung der Beschichtung, Dicke, Farbe, Korrosion, und Maskierungsprüfungen nach Bedarf
ASTM B85/B85M-25 deckt Druckgussteile aus Aluminiumlegierungen ab und kann relevant sein, wenn eine ASTM-Legierungsbezeichnung angegeben wird. ADC12 wird üblicherweise durch japanische Systeme und Lieferantensysteme spezifiziert, Daher sollte in der Zeichnung die genaue Bezeichnung angegeben sein, maßgeblicher Standard, und ob eine gleichwertige Legierung akzeptabel ist.
Entscheidungsrahmen
Projektzustand | Bevorzugt normalerweise 6061-T6 CNC | Bevorzugt normalerweise ADC12-Druckguss |
Prototyp oder ungewisser Bedarf | Ja | NEIN, es sei denn, Softtooling oder ein Gussversuch sind gerechtfertigt |
Häufige Designüberarbeitungen | Ja | NEIN |
Stabil hohes Jahresvolumen | Bewerten Sie Zykluszeit und Automatisierung | Ja, nach einer vollständigen Kosten- und Kapazitätsprüfung |
Hohe Duktilität oder struktureller Spielraum | Normalerweise | Erfordert eine anwendungsspezifische Validierung |
Hohe thermische oder elektrische Leistung | Normalerweise | Kann akzeptabel sein, wenn der Leistungsspielraum ausreichend ist |
Integrierte Rippen, Chefs, und endnetznahe Geometrie | Möglich, aber möglicherweise langsam | Oft |
Viele Merkmale mit enger Toleranz | Normalerweise | Möglicherweise ist eine umfangreiche Nachbearbeitung erforderlich |
Hochwertige dekorative Eloxierung | Normalerweise | Verwenden Sie Muster; Erwägen Sie ein anderes Finish |
Leckdichtes oder druckführendes Teil | Normalerweise geringeres Materialintegritätsrisiko | Erfordert einen definierten Guss- und Dichtheitsprüfplan |
Wählen Sie wann die CNC-Bearbeitung 6061-T6
- Die Nachfrage ist gering, unsicher, oder sich wahrscheinlich ändern wird.
- Das Teil benötigt über einen Großteil seiner Geometrie hinweg Merkmale mit engen Toleranzen.
- Duktilität, Leitfähigkeit, oder die Integrität des bearbeiteten Materials ist wichtig.
- Eine erstklassige eloxierte Optik ist eine Grundvoraussetzung.
- Die Durchlaufzeit ist wichtiger als die amortisierten Stückkosten für große Stückzahlen.
- Das Design entwickelt sich noch weiter oder mehrere Varianten teilen sich eine Plattform.
Wählen Sie ADC12 Druckguss, wenn
- Die Nachfrage ist stabil genug, um die Ausstattung und Qualifizierung zu rechtfertigen.
- Integrierte Rippen, Chefs, Wände, und Near-Net-Funktionen reduzieren die Montage oder Bearbeitung.
- Das Design kann Zugluft berücksichtigen, Abschied, Tore, Auswerfer, und Gießradien.
- Nur ausgewählte Daten, Bohrungen, Gesichter, oder Gewinde müssen nachbearbeitet werden.
- Der Qualitätsplan kann die Porosität verwalten, Verzerrung, Trimmen, und Abschlussrisiken.
- Die modellierten Programmkosten bleiben nach der Werkzeugbereitstellung günstig, Wartung, Schrott, und Nebentätigkeiten.
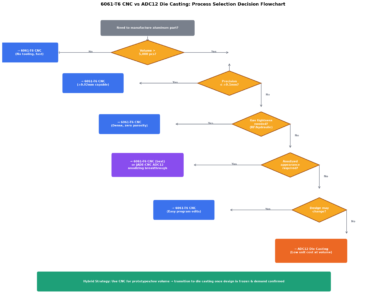
Verwenden Sie eine hybride Entwicklungsstrategie
Ein üblicher Weg besteht darin, frühe Prototypen aus 6061-T6 zu bearbeiten, Funktion und Montage validieren, Neugestaltung der ausgereiften Geometrie für den Druckguss, Bearbeiten Sie dann nur die kritischen Merkmale der Produktionsgussteile. Material- und Prozessunterschiede zwischen Prototypen müssen dokumentiert werden: Ein 6061-T6-Prototyp beweist nicht die ADC12-Stärke, Porosität, Oberflächenerscheinung, thermisches Verhalten, oder langfristige Haltbarkeit.
Wie JADE-CNC die Prozessauswahl unterstützt
JADE-CNC kann eine 6061-T6-Bearbeitungsroute anhand eines Guss-plus-Bearbeitungskonzepts überprüfen, bevor ein Projekt sich auf die Werkzeugausstattung festlegt. Die Überprüfung konzentriert sich auf den Funktionszugriff, Toleranzzonen, Bearbeitungszeit, Neugestaltung des Gussteils, Sekundäroperationen, beenden, Inspektion, Menge, und Designstabilität.
- Bearbeitete 6061-T6-Prototypen und Kleinserienteile zur Designvalidierung
- DFM-Bewertung für Wände, Taschen, Threads, Innenradien, das Datum, und Werkzeugzugriff
- Identifizierung von Merkmalen, die als Guss verbleiben können, und Merkmalen, die bearbeitet werden müssen
- Vorrichtungs- und Bearbeitungsplanung für kritische Gussdaten, Bohrungen, Gesichter, und Fäden
- Überprüfung der Endbearbeitung und Maskierung beim Eloxieren, Konversionsbeschichtung, Malerei, oder Pulverbeschichtung
- Inspektionsplanung basierend auf Funktionsrisiken und vereinbarten Projektaufzeichnungen
- Kostenvergleich anhand des tatsächlichen CAD-Modells, Mengen, endet, und Qualitätsumfang
Senden Sie das CAD-Modell, 2D-Zeichnung, Jahresvolumen, Programmleben, Legierungsanforderung, beenden, und Prüfumfang zu Fordern Sie eine JADE-CNC-Fertigungsbewertung an.
Häufig gestellte Fragen
Häufige Fragen zur Prozessauswahl
Ab welchem Volumen wird ADC12-Druckguss günstiger als CNC-Bearbeitung??
Es gibt keine universelle Größe. Berechnen Sie die Gewinnschwelle anhand des projektspezifischen Werkzeugs, Qualifikation, Einheitsbearbeitung, Gießen, Sekundäroperation, Abschluss, Schrott, Wartung, Fracht, und Änderungskosten.
Ist ADC12 so stark wie 6061-T6??
ADC12 kann nützliche Stärke liefern, Aber 6061-T6 bietet im Allgemeinen eine höhere und gleichmäßigere Streckgrenze und eine viel größere Duktilität. Verwenden Sie zertifizierte oder geprüfte Gussdaten für den tatsächlichen Abschnitt und Prozess.
Kann ADC12 eloxiert werden??
Ja, aber hoher Silizium- und Kupfergehalt machen es hell, gleichmäßiges dekoratives Ergebnis schwieriger als bei 6061-T6. Genehmigen Sie produktionsrepräsentative Muster und erwägen Sie eine Pulverbeschichtung, Malerei, oder Konversionsbeschichtung, wenn die Konsistenz des Aussehens von entscheidender Bedeutung ist.
Kann ein CNC-Design direkt in den Druckguss überführt werden??
Normalerweise nicht ohne Rezension. Entwurf, Abschiedsrichtung, Filets, Wandgleichmäßigkeit, Tore, Auswerfer, Überläufe, Folien, und Bearbeitungsdaten müssen für den Gussprozess ausgelegt sein.
Können Druckgussteile Toleranzen auf CNC-Niveau einhalten?
Ausgewählte Merkmale können nach dem Gießen bearbeitet werden. Die Forderung nach engen Toleranzen für den Großteil des Teils kann den wirtschaftlichen Vorteil des Druckgusses zunichte machen, Unterscheiden Sie daher zwischen Guss- und Bearbeitungsanforderungen.
Welcher Prozess ist besser für ein versiegeltes Gehäuse??
Dichtes 6061-T6-Material birgt normalerweise ein geringeres Porositätsrisiko. ADC12 kann beim Gießvorgang verwendet werden, Bearbeitungstiefe, Dichtheitsprüfung, Porositätsakzeptanz, und jegliche Imprägnierung sind ordnungsgemäß spezifiziert und validiert.
Sollten Prototypen vor der ADC12-Produktion 6061-T6 verwenden??
Oft ja für die Geometrie- und Baugruppenvalidierung. Der Prüfplan muss die unterschiedliche Stärke berücksichtigen, Duktilität, Leitfähigkeit, Porosität, und Endverhalten des endgültigen Gussstücks.
Abschluss
Wenn Sie flexibel sind, entscheiden Sie sich für die CNC-Bearbeitung 6061-T6, Präzision, Duktilität, Leitfähigkeit, dichter Bestand, oder dekoratives Eloxieren trägt die Entscheidung. Wählen Sie ADC12-Druckguss, wenn eine stabile Nachfrage und eine gussfreundliche Geometrie die Werkzeugausstattung rechtfertigen und wenn der Qualitätsplan die Porosität bewältigen kann, Sekundärbearbeitung, und Abschluss.
Die stärkste Entscheidung ergibt sich aus zwei vollständigen Prozessplänen, die auf demselben CAD-Modell und denselben Akzeptanzkriterien basieren. Vergleichen Sie Werkzeuge, wiederkehrende Kosten, Designänderungen, Schrott, Nachbearbeitung, beenden, Inspektion, Logistik, und Programmlebensdauer, bevor Sie die Route auswählen.
Verwandte 6061-T6-Artikel
- 6061-Vollständiger Leitfaden zur T6-Aluminium-CNC-Bearbeitung
- 6061-T6 vs. 7075-T6 Aluminium: Stärke, Kosten & Bearbeitbarkeit
- 6061-T6 Aluminium eloxiert: Typen, Farben, Dicke & Designregeln
- 6061-T6 CNC-Bearbeitungsparameter: Geschwindigkeiten, Feeds, Werkzeuge & Prozesskontrolle
- 6061-T6 vs. ADC12 Aluminium: CNC-Bearbeitung oder Druckguss?
- 6061-T6 CNC-Bearbeitungs-DFM-Richtlinien: Designregeln & Checkliste
- 6061-Eigenschaften von T6-Aluminium: Mechanisch, Thermal & Chemische Daten

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.