



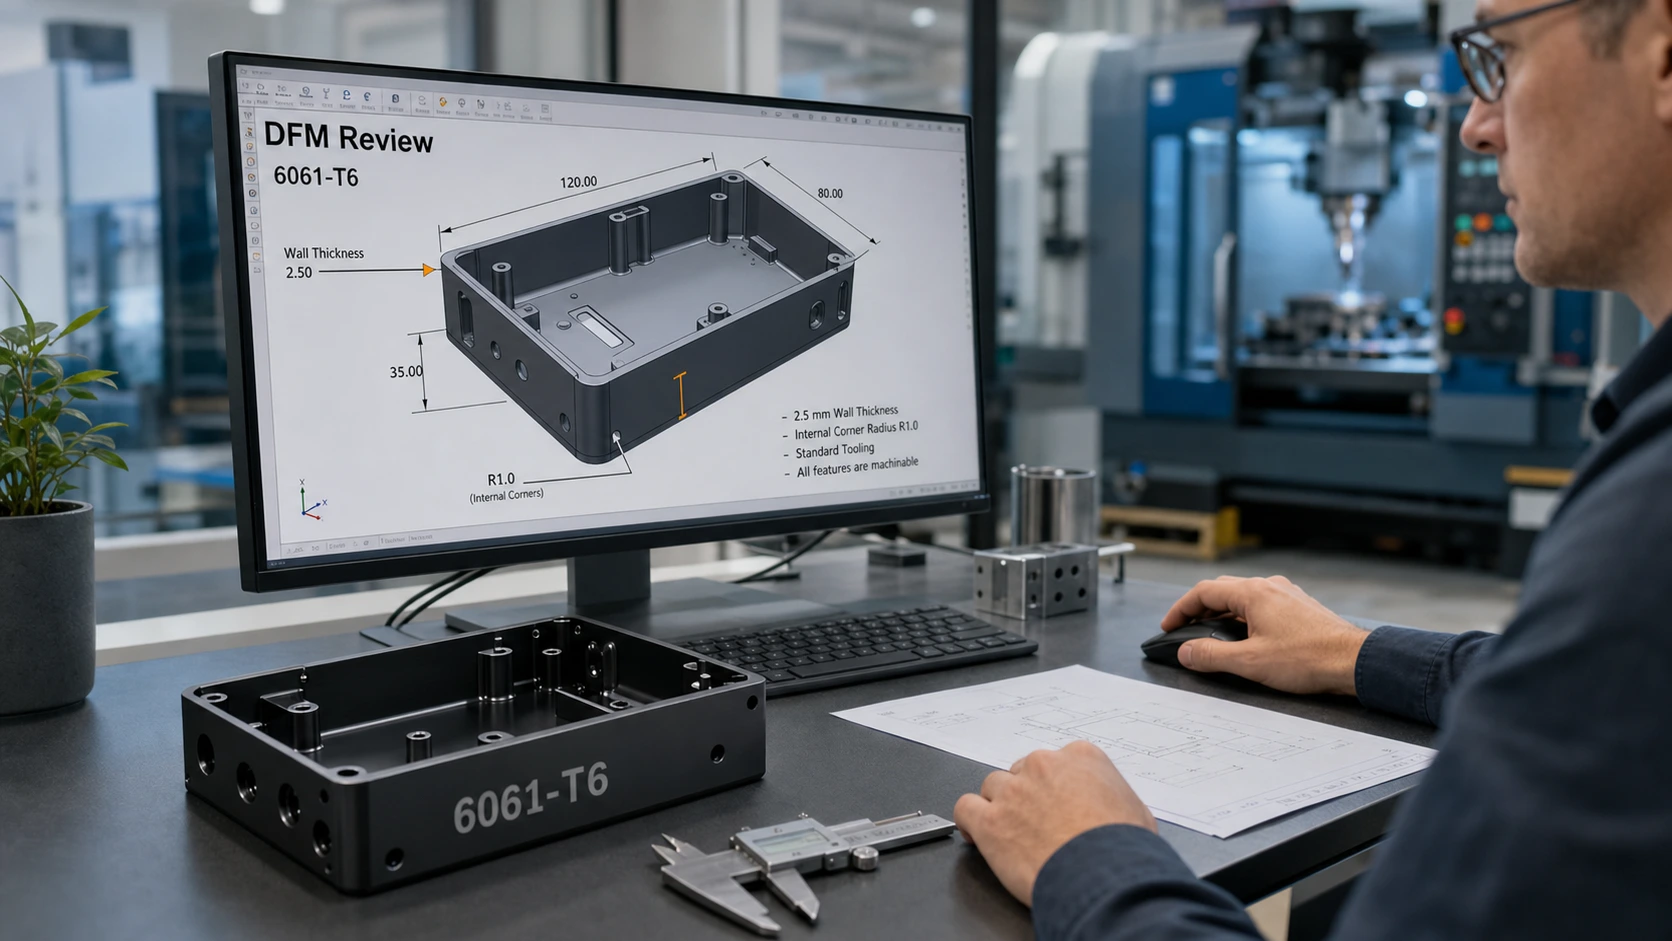
Zasady projektowania dla inżynierów przygotowujących części aluminiowe 6061-T6 do obróbki CNC, cytując, kontrola, i wykończenie.
Sugerowany adres URL: 6061-Wytyczne DFM dotyczące obróbki CNC T6
Metaopis: Praktyczne wytyczne DFM dotyczące obróbki CNC 6061-T6 obejmujące grubość ścianki, dziury, wątki, promienie narożników, tolerancje, naddatek na anodowanie, mocowanie, rysunki, oraz listę kontrolną wydania.
Wstęp
DFM to miejsce, w którym wiele projektów z aluminium 6061-T6 wygrywa lub traci czas. Maszyny ze stopu czyściutko, kończy się dobrze, i pasuje do szerokiej gamy wsporników, obudowy, oprawy, części optyczne, komponenty robotyki, i montaże przemysłowe. A jednak rysunek z cienkimi, niepodpartymi ścianami, małe promienie wewnętrzne, niepotrzebne, wąskie tolerancje, lub niejasne wymagania dotyczące anodowania mogą nadal być kosztowne w obróbce i trudne do kontroli.
Ten przewodnik zawiera praktyczne zasady projektowania części obrabianych CNC 6061-T6 przed dopuszczeniem modelu CAD do wyceny lub produkcji. Jest częścią JADE-CNC 6061 klaster treści i łączy się z szerszym 6061-Kompletny przewodnik po obróbce aluminium T6 CNC, the 6061-Przewodnik po parametrach obróbki CNC T6, i 6061-Przewodnik po właściwościach aluminium T6.
Użyj tych zasad jako ram przeglądu projektu, a nie ustalonego uniwersalnego limitu. Ostateczna zdolność produkcyjna zależy od rozmiaru części, dostęp do narzędzi, sztywność maszyny, liczba ustawień, metoda inspekcji, wykończenie powierzchni, i funkcję każdej funkcji.
Szybkie priorytety DFM dla części CNC 6061-T6
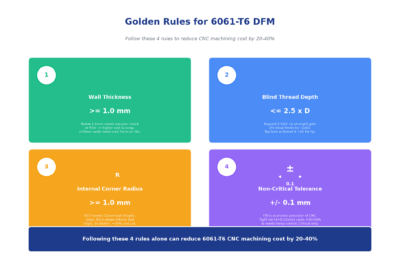
Cztery zasady, które zwykle oszczędzają najwięcej kosztów
- Utrzymuj niekrytyczne ściany w 1.0 mm lub grubszy, jeśli funkcja na to pozwala.
- Stosuj duże promienie narożników wewnętrznych, szczególnie w głębokich kieszeniach i wąskich wnękach.
- Ogranicz zaciąganie gwintu ślepego do użytecznej długości, zamiast określać nadmierną głębokość.
- Zastosuj wąskie tolerancje tylko do interfejsów funkcjonalnych, nie do każdego wymiaru rysunku.
Decyzje te ograniczają obróbkę małymi narzędziami, ryzyko konfiguracji, gadać, przeróbka, i niepotrzebny czas kontroli. Dzięki nim wycena staje się bardziej przejrzysta, ponieważ dostawca może wybrać stabilne narzędzia i osprzęt, zamiast budować cały proces wokół cech problemów, których można uniknąć..
Projekt całej trasy, Nie tylko Cutter
Nadająca się do produkcji część 6061-T6 jest nie tylko łatwa do cięcia. Można go również łatwo zacisnąć, gratować, skończyć, sprawdzać, pakiet, i zmontować. Czysty model CAD może nadal zawieść DFM, jeśli nie ma niezawodnej powierzchni odniesienia, jeśli anodowanie zmienia precyzyjny otwór, lub jeśli po ostatecznym ustawieniu wyskoczy cienka ściana. JADE-CNC sprawdza te problemy podczas wyceny, aby plan procesu odpowiadał funkcji części przed rozpoczęciem obróbki.
Wybór materiału i procesu
Wyraźnie określ stop i stan. Wpisz na rysunku 6061-T6 zamiast typowego objaśnienia dotyczącego aluminium. Do grubych płyt lub części, gdzie problemem jest ruch naprężenia, 6061-T651 może być lepszym wyborem, ponieważ zmniejsza naprężenia poprzez rozciąganie. Kiedy siła lub objętość wypycha projekt poza naturalny zakres obróbki 6061-T6, porównaj alternatywy wcześniej, zamiast przeprojektowywać po wycenie.
Scenariusz | 6061-Dopasowanie do obróbki CNC T6 | Alternatywa do rozważenia |
Prototyp do produkcji niskoseryjnej | Mocne dopasowanie umożliwiające szybką iterację i dokładne części funkcjonalne. | Brak, chyba że geometria jest podobna do arkusza lub wytłaczania. |
Części obrabiane o wysokiej wytrzymałości | Dobre dopasowanie, gdy siła, odporność na korozję, i zakończyć sprawę. | 7075-T6, jeśli wyższa wytrzymałość jest warta kosztów i kompromisu w zakresie anodowania. |
Bardzo złożone obudowy o dużej objętości | Przydatny przy prototypach i produkcji mostów. | Odlew ciśnieniowy ADC12, gdy koszt oprzyrządowania jest uzasadniony ilością. |
Proste gięte wsporniki lub osłony | Może być nadmiernie określony. | 5052 blacha może obniżyć koszty części formowanych na płasko. |
Długie stałe przekroje | Obróbka kęsów może powodować straty materiału. | 6063 wytłaczanie i obróbka wtórna. |
Dla porównania skupionego na sile, Widzieć 6061-T6 kontra aluminium 7075-T6. Do wyboru procesów o dużej objętości, planowanego przewodnika 6061-T6 kontra aluminium ADC12: Obróbka CNC lub odlewanie ciśnieniowe? jest naturalną następną lekturą.
Grubość ścianki i konstrukcja cienkościenna
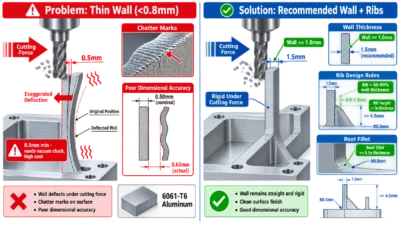
6061-T6 ma znacznie niższy moduł sprężystości niż stal, tak cienkie ścianki mogą przesuwać się podczas cięcia i sprężynować po zwolnieniu. Nie oznacza to, że jest cienki 6061 ściany są niemożliwe. Oznacza to wysokość ściany, długość nieobsługiwana, włączenie noża, trzymanie pracy, i warunki kontroli należy projektować łącznie.
Warunek funkcji | Możliwy zasięg | Preferowany cel projektu | Uwaga DFM |
Poniżej małe ścianki 10 mm wzrostu | 0.5-0.8 mm | >=1,0 mm | Cienkie sekcje mogą wymagać specjalnego wsparcia, lekkie przejścia wykończeniowe, i większą uwagę podczas kontroli. |
Ściany 10-20 mm wzrostu | 0.8-1.0 mm | >=1,2 mm | Zwiększ grubość lub dodaj żebra, jeśli ściana musi zachować płaskość lub dokładność położenia. |
Ściany powyżej 20 mm wzrostu | 1.5 mm lub więcej | >=2,0 mm lub żebrowane | Wysokie ściany poruszają się pod wpływem siły cięcia. Stopniowo szoruj obie strony i zakończ po ustąpieniu naprężenia. |
Duże cienkie panele | Zależy od przypadku | Żeberka, szefowie, lub zapasy ofiarne | Panele większe niż ok 100 X 100 mm są bardziej wrażliwe na zniekształcenia, gdy grubość jest mniejsza 1.5 mm. |
Wytyczne dotyczące części 6061-T6 obrabianych CNC. Potwierdź ostateczne limity rozmiarem części, geometria, strategia spotkań, i wymagania dotyczące tolerancji.
Jednolite ściany i żebra
Jednolita grubość ścianki jest łatwiejsza w obróbce i mniej podatna na odkształcenia. Nagłe zmiany grubości powodują nierówną sztywność i mogą powodować lokalne ruchy podczas obróbki zgrubnej lub wykańczającej. Do szerokich i cienkich przekrojów, dodać żebra, zamiast po prostu zaostrzać tolerancje. Często jest praktyczne żebro 60-80% grubości ścianki, z filetem korzeniowym, który pozwala uniknąć ostrej koncentracji naprężeń.
Funkcje zapasów ofiarnych i wsparcia
Jeśli ostateczna geometria jest delikatna, zaprojektuj zakładki ofiarne, baza tymczasowa, lub dodatkowy zapas, który można usunąć podczas ostatniej konfiguracji. Dzięki temu operator może przytrzymać część podczas tworzenia krytycznych powierzchni. Do prac prototypowych, ta niewielka ilość dodatkowego materiału często kosztuje mniej niż walka z wibracjami i zniekształceniami każdej części.
Otwór, Szef, i projekt gwintu
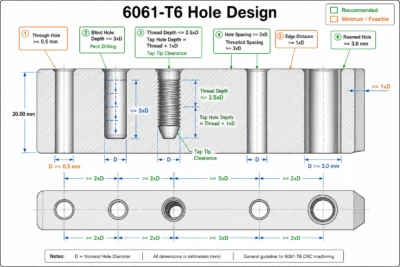
Otwory i gwinty na rysunku wyglądają prosto, ale to one decydują o wyborze narzędzia, czas cyklu, ryzyko złamania, wysiłek inspekcyjny, i niezawodność montażu. Najkosztowniejsze problemy zwykle wynikają z bardzo małych dziur, głębokie ślepe otwory, niewystarczająca odległość od krawędzi, i głębokości gwintów przekraczające użyteczną wytrzymałość aluminium.
Funkcja | Praktyczne minimum | Preferowany cel | Zasada projektowania |
Wywiercony otwór | 0.3-0.5 mm | >=0,8 mm, jeśli to możliwe | Małe wiertła łatwo się łamią i wymagają starannego odprowadzania wiórów. |
Docięty wątek | Możliwe M1.6 | M3 lub większy | Gwinty poniżej M3 zwiększają ryzyko gwintowania i trudność inspekcji. |
Głębokość otworu ślepego | Aż do 5 x D z planowaniem procesu | <Preferowane =3 x D | Głębokie, nieprzelotowe otwory wymagają kontroli wiórów, odpowiednie wiertła, i wystarczający prześwit dolny. |
Ślepa głębokość gwintu | Aż do 2.5 x D | 1.5-2.0 x D | Dodatkowe zaangażowanie rzadko zwiększa użyteczną wytrzymałość aluminium, ale zwiększa ryzyko gwintowania. |
Odległość od krawędzi otworu | >=1 x D | >=1,5 x D | Większa odległość od krawędzi zmniejsza wybicie, zniekształcenie, i słabi szefowie. |
Odległość między otworami | >=2 x D | >=3 x D dla elementów gwintowanych | Elementy gwintowane wymagają więcej materiału wokół mniejszej średnicy. |
Ślepe Otwory
Otwór ślepy wymaga miejsca poniżej głębokości funkcjonalnej dla punktu wiercenia, frytki, i narzędzie do gwintowania. Gdy model pokazuje tylko gotową głębokość gwintu, w procesie może nie być miejsca na bezpieczne utworzenie całego wątku. Dodaj prześwit dolny lub zezwól na otwór przelotowy, jeśli pozwala na to konstrukcja.
Zaangażowanie wątku
Większa głębokość gwintu nie zawsze jest mocniejsza. W aluminium, przydatne zaangażowanie wątku często osiąga praktyczny limit 1.5-2.0 razy większa od średnicy nominalnej dla wielu zespołów. Poza tym, ryzyko pęknięcia kranu, czas cyklu, i kontrola wiórów stają się ważniejsze niż dodatkowe zaangażowanie. Dla krytycznych stawów, obliczyć wymagane zaangażowanie na podstawie obciążenia, materiał mocujący, formularz wątku, i współczynnik bezpieczeństwa.
Otwory gwintowane po anodowaniu
Jeśli część będzie anodowana, zdecydować, czy wątki mają być maskowane, cięte po anodowaniu, lub ścigany po anodowaniu. Należy to zapisać na rysunku. Pozostawienie tego ukrytego może spowodować ciasny montaż, nierówny moment obrotowy, lub uszkodzenia powłoki podczas montażu.
Wewnętrzne promienie narożników i zaokrąglenia
Wewnętrzny promień naroża jest jednym z najbardziej wyraźnych czynników kosztowych w frezowaniu CNC. Mały promień wewnętrzny wymusza użycie małego frezu palcowego. Małe narzędzia są mniej sztywne, usuwaj materiał wolniej, i są bardziej wrażliwe na bicie i pękanie. Jeśli narożnik nie kontroluje funkcji, powiększ go.
Obszar | Minimum | Preferowane | Dlaczego to ma znaczenie |
Ogólne kieszenie wewnętrzne | R0,5 mm | R1,0 mm lub większy | Większy promień umożliwia mocniejszy frez i szybszy posuw. |
Głębokie kieszenie | R1,0 mm | R2,0 mm lub większy | Zasięg narzędzia, ugięcie, i ewakuacja wiórów stają się czynnikami ograniczającymi. |
Korzenie piasty i żebra | R0,3-R0,5 mm | >= 0,5 x grubość ścianki | Filety korzeniowe zmniejszają koncentrację naprężeń i poprawiają dostęp do narzędzia. |
Krawędzie zewnętrzne | C0,2-C0,5 mm lub R0,2-R0,5 mm | Zdefiniowane przerwanie krawędzi | Kontrolowana krawędź redukuje zadziory i poprawia jakość wykończenia. |
Dopasuj promień do dostępu narzędzia
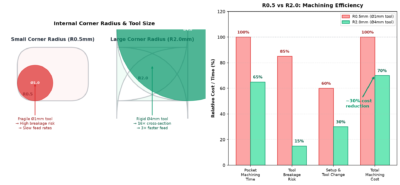
Kieszeń z narożnikami R0,5 mm może wymagać: 1 frez mm do czyszczenia. Do tej samej kieszeni z narożnikami R2,0 mm często można zastosować znacznie mocniejsze narzędzie. Efekt staje się większy wraz ze wzrostem głębokości kieszeni, ponieważ dominuje zasięg i ugięcie narzędzia. Jeśli do montażu wymagany jest ostry narożnik wewnętrzny, rozważ szczelinę odciążającą, kącik psiej kości, lub lokalną operację wtórną, zamiast utrudniać całą kieszeń.
Zewnętrzne pęknięcia krawędzi
Nie pozostawiaj krawędzi całkowicie otwartej, gdy część jest obsługiwana, montaż, kosmetyk, lub wymagania dotyczące wykończenia. Mała faza, np. C0,2–C0,5 mm lub mały promień mogą kontrolować zadziory i sprawić, że anodowanie będzie bardziej spójne. Do uszczelniania powierzchni lub interfejsów przesuwnych, dokładnie zdefiniuj przerwanie krawędzi, aby wykończenie spełniało tę funkcję.
Tolerancja i strategia odniesienia
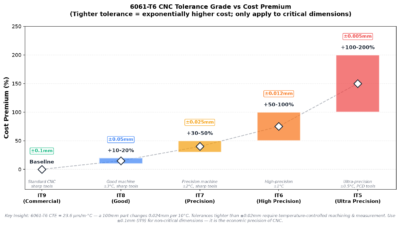
Tolerancje powinny opisywać funkcję, nie ostrożność. 6061-T6 można dokładnie obrabiać, ale wąskie tolerancje zwielokrotniają koszty, gdy wymagają dodatkowej kontroli konfiguracji, kontrola, stabilizacja temperatury, zmiany narzędzi, lub wolniejsze przejścia kończące. Rysunek, który wykorzystuje realistyczną tolerancję ogólną i dokręca tylko krytyczne elementy, jest zwykle szybszy do wyceny i łatwiejszy w wykonaniu.
Typ wymagania | Typowy wybór projektu | Efekt kosztowy | Wytyczne DFM |
Wymiary niekrytyczne | +/-0.10 mm lub ogólna tolerancja rysunku | Linia bazowa | Unikaj wąskich tolerancji w przypadku kosmetyków, luz, lub wymiary niepasujące. |
Pasujące otwory lub wały | +/-0.02 Do +/-0.05 mm, kiedy jest to potrzebne | Umiarkowane do wysokiego | Użyj bezpośredniego wymiarowania na podstawie stabilnych punktów odniesienia i zdefiniuj metodę kontroli. |
Płaskość / równoległość | GD&T, gdy wymaga tego funkcja | Umiarkowany | Kontroluj zniekształcenie mocowania i określ, czy część jest mierzona w stanie swobodnym, czy utwierdzonym. |
Prawdziwe stanowisko / profil | GD oparty na danych&T | Umiarkowane do wysokiego | Użyj wyraźnych elementów odniesienia zamiast wymiarów łańcuchowych. |
Ultra-ciasne funkcje | Poniżej +/-0.02 mm | Wysoki | Potwierdź temperaturę, zdolność procesu, oraz niepewność inspekcji przed zwolnieniem. |
Użyj baz danych zamiast wymiarów łańcuchowych
Wymiary powiązane kumulują różnice w zależności od elementu. Do części, które muszą być zmontowane w sposób czysty, zdefiniuj stabilne elementy odniesienia i zwymiaruj krytyczne otwory, nudy, szczeliny, i jest zwrócony tyłem do tych punktów odniesienia. To podejście pomaga również w inspekcji, ponieważ konfiguracja pomiarowa może symulować te same odniesienia funkcjonalne, które są używane w montażu.
Do systemów tolerancji i specyfikacji geometrycznych produktów, przydatne odniesienia obejmują ISO 286-1 dla liniowych tolerancji wielkości I ISO 1101 dla tolerancji geometrycznej. Normy te nie zastępują oceny inżynierskiej, ale pomagają zapewnić zrozumiałość rysunków pomiędzy dostawcami i zespołami kontrolnymi.
Temperatura i warunki pomiaru
Aluminium rozszerza się bardziej niż stal. Gdy część 6061-T6 ma cechy ograniczone do kilku setnych milimetra, temperatura może być widoczna w wynikach kontroli. Jeśli wymiar jest bardzo wąski, określ warunki pomiaru i unikaj mieszania kontroli w hali produkcyjnej w różnych temperaturach z kontrolą końcową w kontrolowanych warunkach odniesienia.
Dodatek na obróbkę powierzchniową i anodowanie
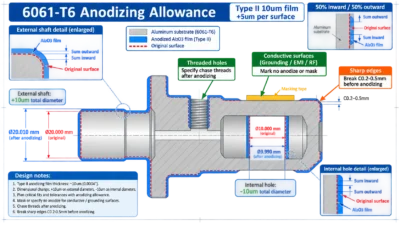
Obróbka powierzchni powinna zostać zaprojektowana przed publikacją rysunku. Anodowanie może poprawić odporność na korozję, wydajność noszenia, i wygląd, ale zmienia również wymiary i może wpływać na gwinty, nudy, powierzchnie styków elektrycznych, i oczekiwania kosmetyczne. W projekcie należy określić, jakie powierzchnie są wykończone, jakie powierzchnie są maskowane, oraz czy wymiary są interpretowane przed czy po wykończeniu.
Element projektu | Reguła DFM | Powód |
Grubość anodowania | Typ stanu, kolor, grubość, oraz czy wymiary obowiązują przed czy po anodowaniu. | Folia anodowa zmienia rozmiar i może wpływać na ataki. |
Gwintowane otwory | Po anodowaniu należy zwrócić uwagę na maskowanie lub gwintowanie. | Nagromadzenie powłoki może zmniejszyć pasowanie gwintu i zwiększyć moment obrotowy montażu. |
Przewodzące obszary kontaktowe | Oznacz jako brak anodowania lub maskowania. | Anodowane aluminium zapewnia izolację elektryczną. |
Ostre krawędzie | Przed anodowaniem złamać krawędzie. | Na ostrych rogach może pojawić się cienka folia, pokaż spalanie, lub eksponuj różnice kolorystyczne. |
Kosmetyczne twarze | W stosownych przypadkach określ widoczne powierzchnie i kierunek słojów. | Znaki narzędzi, strzałowy, i kolor anodowania należy zaplanować wspólnie. |
Do planowania konkretnego wykończenia, połącz ten artykuł z 6061-Prowadnica do anodowania aluminium T6. Objaśnienia tekstur powierzchni również powinny być pisane spójnie; ISO 21920-1 dla specyfikacji profilu chropowatości powierzchni jest użytecznym odniesieniem zewnętrznym, gdy wymagania rysunkowe wymagają formalnej interpretacji.
Mocowanie, Liczba ustawień, i dostęp do narzędzi
Każda dodatkowa konfiguracja wydłuża czas obsługi i daje nową możliwość zmiany punktu odniesienia. Dobry DFM zapewnia operatorowi stabilne sposoby utrzymywania zapasów, maszynowe najważniejsze funkcje, i sprawdź część pod kątem zamierzonych punktów odniesienia. Jeśli część nie ma płaskiej powierzchni mocowania, rozważ dodanie tymczasowych zakładek lub materiału ofiarnego. Jeśli część wymaga dostępu z wielu kierunków, zdecydować, czy geometria naprawdę wymaga obróbki 5-osiowej, czy też niewielka zmiana w projekcie może zmniejszyć liczbę ustawień.
Projektuj z myślą o pierwszej konfiguracji
Jeśli to możliwe, pierwsze ustawienie powinno stworzyć wiarygodne punkty odniesienia do późniejszej pracy. Duże płaskie powierzchnie, lokalizowanie otworów, lub solidni szefowie mogą pomóc. Unikaj zmuszania dostawcy do mocowania tylko na cienkich, wykończonych ścianach, kosmetyczne twarze, lub elastyczne krawędzie. Gdzie projekt jest wrażliwy, JADE-CNC niestandardowy zespół obróbki CNC może przejrzeć koncepcje osprzętu przed podaniem wielkości produkcji.
Dostęp do narzędzia i podcięcia
Podcięcia, ukryte kieszenie, wąskie szczeliny, i głębokie ubytki powinny być zamierzone. Jeśli standardowe narzędzie pionowe lub poziome nie może dosięgnąć elementu, część może wymagać specjalnych noży, ustawienia kątowe, EDM, lub obróbka 5-osiowa. Dodaj lokalny relief lub zmień orientację elementu, jeśli funkcja na to pozwala.
Lista kontrolna wydania rysunku
Pakiet czystego wydania ogranicza liczbę powtórzeń przed wyceną i zapobiega sytuacji, w której założenia produkcyjne stają się ukrytymi decyzjami projektowymi. Rysunek nie musi nadmiernie określać każdej powierzchni, ale powinien identyfikować funkcje istotne dla funkcjonowania, kontrola, wykończeniowy, i montaż.
Zwolnij element | Co uwzględnić | Uniknięto częstego problemu |
3Model D | Plik STEP z ostateczną geometrią. | Niejednoznaczność pomiędzy modelem a rysunkiem. |
2Rysunek D | Wymiary krytyczne, data, tolerancje, skończyć, ilość, i rewizja. | Podaj założenia i pominięte wymagania funkcjonalne. |
Objaśnienie materiałowe | 6061-T6 lub 6061-T651, gdy wymagane jest odprężanie. | Zły temperament lub nadmierny ruch w grubych częściach. |
Zakończ objaśnienie | Rodzaj anodowania/kolor/grubość, maskowanie, powierzchnie kosmetyczne, i wymiary po wykończeniu. | Problemy z montażem po wykończeniu. |
Plan inspekcji | Cechy krytyczne dla jakości i warunki pomiaru. | Argumenty dotyczące kryteriów akceptacji po wykonaniu części. |
Lista kontrolna DFM przed wyceną
Kategoria | Sprawdź przed wydaniem |
Tworzywo | Stop i stan są określone jako 6061-T6 lub 6061-T651, tam gdzie to konieczne. |
Magazyn | Część pasuje do zwykłej płyty, bar, lub półprodukt do wytłaczania z rozsądnym naddatkiem na obróbkę. |
Grubość ścianki | Ściany są >=1,0 mm, jeśli to możliwe, a wysokie lub szerokie i cienkie obszary obejmują żebra lub strategię wsparcia. |
Dziury | Małe dziury, głębokie dziury, i otwory nieprzelotowe zapewniają wystarczający dostęp do narzędzia i prześwit na wióry. |
Wątki | Głębokość gwintu ślepego jest zwykle 1.5-2.0 x D, z określoną głębokością pilota i prześwitem dolnym. |
Narożniki | Promienie wewnętrzne są wystarczająco duże, aby zapewnić praktyczny rozmiar frezu; głębokie kieszenie pozwalają uniknąć małych promieni naroży. |
Krawędzie | Krawędzie zewnętrzne obejmują kontrolowane fazowanie lub promień zamiast nieokreślonych ostrych krawędzi. |
Tolerancje | Wąskie tolerancje pojawiają się tylko w przypadku cech funkcjonalnych, nie w każdym wymiarze. |
Data | Dane są stabilne, obrabialny, i udostępniane przez obróbkę i kontrolę. |
Wykończenie powierzchni | Anodowanie, maskowanie, kosmetyczne twarze, i wymiary po wykończeniu są zdefiniowane. |
Mocowanie | Część ma płaskie obszary mocowania, zakładki, zapasy ofiarne, lub inne jasne podejście do mocowania. |
Dokumentacja | KROK, rysunek, ilość, tworzywo, skończyć, i wersja są dostarczane razem. |
Wsparcie przeglądu JADE-CNC DFM
JADE-CNC sprawdza wykonalność przed wyceną prototypowych i produkcyjnych części CNC. Przegląd może wskazać ryzyko związane z cienkimi ścianami, problemy z dostępem do narzędzi, niejasne tolerancje, kończenie konfliktów, obawy dotyczące wątku, i alternatywy procesowe. Jest to szczególnie przydatne, gdy część musi równoważyć koszty obróbki, anodowanie kosmetyczne, dopasowanie montażowe, i czas dostawy.
Aby poprosić o recenzję, wyślij model 3D, 2Rysunek D, wymagania dotyczące materiału i wykończenia, ilość, docelowy czas realizacji, oraz wszelkie funkcje krytyczne dla jakości Strona kontaktowa JADE-CNC. Do krytycznych wymagań inspekcyjnych, JADE-CNC może również dostosować plan obróbki do swojego możliwość kontroli jakości.
Często zadawane pytania
Jaka jest zalecana minimalna grubość ścianki dla części CNC 6061-T6?
Dla wielu części, 1.0 mm to praktyczny niższy cel w przypadku krótkich ścian. Wyższe lub szersze cienkie ściany powinny być grubsze, żebrowany, lub wspierane przez akcje ofiarne. Funkcje poniżej 1.0 mm może być możliwe, ale należy je sprawdzić pod kątem wzrostu, długość, tolerancja, dostęp do narzędzi, i sposób mocowania.
Jak głębokie powinny być ślepe otwory gwintowane w 6061-T6?
Powszechnym celem projektowym jest 1.5-2.0 razy nominalna średnica gwintu dla użytecznego połączenia, z wystarczającą dodatkową głębokością pilota dla końcówki gwintownika i wiórów. Można wykonać głębsze ślepe gwinty, często jednak dodają ryzyko dotknięcia bez większych korzyści funkcjonalnych, chyba że wymagają tego wspólne obliczenia.
Kiedy należy zaostrzyć tolerancje poniżej +/-0.05 mm?
Dokręć poniżej +/-0.05 mm tylko wtedy, gdy pasują elementy sterujące funkcją, wyrównanie, opieczętowanie, ruch, lub inną mierzalną funkcją. Zatem zdefiniuj daty, metoda inspekcji, i warunek pomiaru. Jeśli funkcja ma charakter kosmetyczny lub wymaga jedynie rozliczenia, luźniejsza tolerancja zwykle zmniejsza koszty bez zmniejszania wydajności.
Jak powinno być pokazane anodowanie na rysunku 6061-T6?
Podaj rodzaj anodowania, kolor, zakres grubości, zamaskowane obszary, kosmetyczne twarze, oraz czy wymiary obowiązują przed czy po anodowaniu. Do precyzyjnych otworów i otworów gwintowanych, dodaj wyraźną notatkę dotyczącą maskowania, obróbka wykańczająca, lub pogoń za wątkiem.
Czy obróbka CNC jest zawsze lepsza niż odlewanie ciśnieniowe w przypadku konstrukcji 6061-T6??
NIE. Obróbka CNC jest często lepsza w przypadku prototypów, produkcja niskonakładowa, wąskie tolerancje, i projekty, które mogą jeszcze ulec zmianie. Odlewanie ciśnieniowe może stać się bardziej ekonomiczne w przypadku skomplikowanych obudów o dużej objętości, ale stop, inwestycja w narzędzia, projekt ściany, projekt, i oczekiwania dotyczące wykończenia są różne.
Powiązane artykuły 6061-T6
- 6061-Kompletny przewodnik po obróbce aluminium CNC T6
- 6061-T6 kontra aluminium 7075-T6: Wytrzymałość, Koszt & Skrawalność
- 6061-Anodowanie aluminium T6: Typy, Zabarwienie, Grubość & Zasady projektowania
- 6061-Parametry obróbki CNC T6: Prędkości, Kanały, Obróbka & Kontrola procesu
- 6061-T6 kontra aluminium ADC12: Obróbka CNC lub odlewanie ciśnieniowe?
- 6061-Wytyczne DFM dotyczące obróbki CNC T6: Zasady projektowania & Lista kontrolna
- 6061-Właściwości aluminium T6: Mechaniczny, Termiczny & Dane chemiczne

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.