



Soldagem: O processo com maior probabilidade de causar problemas na usinagem de aço inoxidável
Em usinagem de peças de aço inoxidável, soldagem é um processo que parece simples, mas na verdade é complexo. Soldagem de aço inoxidável envolve seleção de material, material de enchimento, parâmetros de soldagem, blindagem de gás, controle de distorção, e tratamento pós-solda. Um problema em qualquer uma dessas etapas pode causar rachaduras na solda., corrosão, distorção, ou rejeição de lote.
A dificuldade com peças soldadas de aço inoxidável não é se elas podem ser soldadas entre si, mas se as dimensões pós-solda, aparência, resistência à corrosão, e a usinagem de acabamento subsequente ainda pode atender ao desenho de forma consistente. Muitas peças usinadas CNC usam soldagem para reduzir o custo geral de usinagem CNC, combinar estruturas complexas, ou obter conexões de chapas finas com peças usinadas. No entanto, se sequência de soldagem, mesada, fixação, e o tratamento pós-soldagem não são planejados com antecedência, problemas posteriores incluem distorção fora da tolerância, deslocamento da superfície de vedação, descoloração da solda, passivação incompleta, ou margem de usinagem de acabamento insuficiente.
Por exemplo, a soldabilidade de 304, 316, e 316L difere significativamente. 316eu, devido ao seu baixo teor de carbono, tem menor risco de corrosão intergranular após a soldagem e é frequentemente selecionado para estruturas soldadas de aço inoxidável. 304 e 316 muitas vezes necessitam de tratamento pós-soldagem adequado para restaurar a resistência à corrosão na área soldada. Este guia explica os três processos de soldagem comumente usados para peças usinadas CNC de aço inoxidável. – Soldagem TIG, soldagem a laser, e soldagem a plasma – com foco no controle de distorção, usinagem pós-soldagem, e tratamento de superfície.
TIG, Laser, e soldagem a plasma comparada
Existem três processos de soldagem comumente usados para peças usinadas de aço inoxidável, cada um com aplicações adequadas. Soldagem TIG (Gás Inerte Tungstênio) é altamente versátil e pode produzir soldas de alta qualidade em muitos tipos de aço inoxidável, mas é lento com alta entrada de calor e distorção significativa. A soldagem a laser tem baixo aporte de calor, distorção mínima, e alta velocidade, mas o custo do equipamento é alto e os requisitos de folga de adaptação são rigorosos. A soldagem a plasma fica entre os dois, com penetração profunda adequada para soldagem de chapas de espessura média.
Processo | Entrada de calor | Distorção | Velocidade de soldagem | Espessura Adequada | Custo |
TIG | Alto | Alto | Lento | 0.5–6 mm | Baixo |
Laser | Baixo | Baixo | Rápido | 0.1-3mm | Alto |
Plasma | Médio | Médio | Médio | 1–8 mm | Médio |
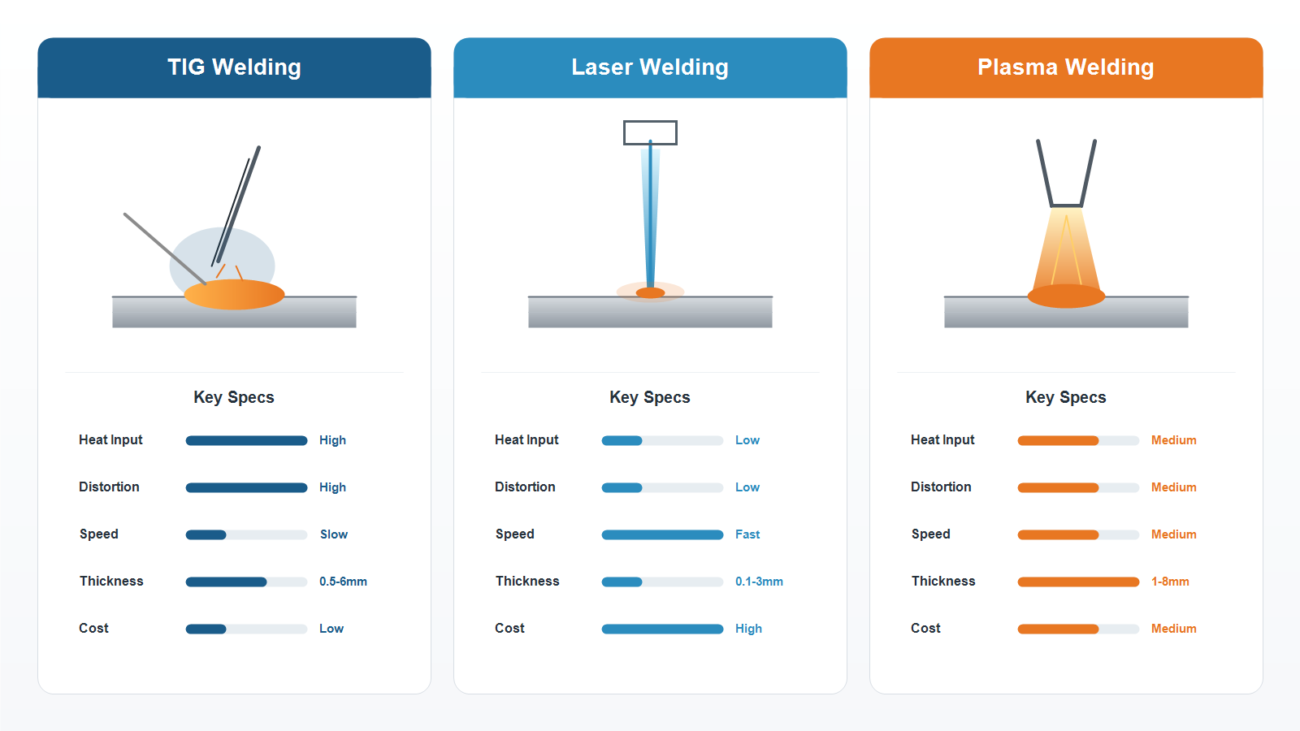
Slot de imagem 1: Comparação de três processos de soldagem (pode ser projetado como infográfico)
Soldagem TIG: O processo de soldagem de aço inoxidável mais versátil
A soldagem TIG é o processo de soldagem mais utilizado na usinagem de aço inoxidável. Ele usa um eletrodo de tungstênio para gerar um arco que derrete o metal base e o metal de adição, enquanto o gás argônio protege a poça derretida da oxidação. As vantagens da soldagem TIG são a alta qualidade da solda, bela formação de contas, e compatibilidade com muitos tipos de aço inoxidável. As desvantagens são a alta entrada de calor, suscetibilidade à distorção em folhas finas, velocidade de soldagem lenta, e altos requisitos de habilidade para soldadores.
Ao soldar 316L, O fio de enchimento ER316L geralmente é especificado em vez de 308 ou padrão 316 arame; de outra forma, o teor de carbono e a composição da liga da solda podem não corresponder aos requisitos de resistência à corrosão. A corrente de soldagem é selecionada com base na espessura da placa: 30-60A para chapa fina de 0,5-1 mm, 80-120A para 2-3mm, e preparação de bisel com soldagem multipasse para espessuras acima de 3 mm. A proteção de gás usa argônio puro em 8-12 L/min, e a parte traseira também deve ser protegida contra gás para reduzir a oxidação e a descoloração.
Problemas comuns de soldagem TIG incluem porosidade e falta de penetração. A porosidade geralmente é causada por proteção de gás deficiente, fio de enchimento oleoso, ou camada de óxido na superfície do metal base. A falta de penetração é causada por pouca corrente, velocidade de viagem muito rápida, ou ângulo de bisel insuficiente. Nossa abordagem é limpar a área de solda com acetona ou álcool antes da soldagem, verifique a integridade da embalagem do fio de enchimento antes de usar, e realizar a inspeção da seção transversal da solda na primeira peça para confirmar a profundidade de penetração.
Soldagem a laser para alta precisão e baixa distorção
A soldagem a laser usa um feixe de laser de alta densidade de energia para derreter metal, com entrada de calor concentrada, uma pequena zona afetada pelo calor, distorção mínima, e velocidade de soldagem 3–5x maior que a da soldagem TIG. A soldagem a laser não requer material de enchimento (soldagem autógena), produzindo uma solda estreita e esteticamente agradável — especialmente adequada para peças de paredes finas, componentes de precisão, e peças com altos requisitos de aparência.
As limitações da soldagem a laser também são claras. O custo do equipamento é alto, e os requisitos de lacuna de ajuste são rigorosos – lacunas superiores a 0,1 mm podem resultar em falta de penetração, exigindo ajuste de precisão ou adição de fio de enchimento. Materiais altamente reflexivos (como cobre puro, alumínio puro) são difíceis de soldar, mas o aço inoxidável tem absorção aceitável e geralmente não requer pré-tratamento especial para absorção. Para chapas grossas acima de 3mm, soldagem a laser requer preparação multipassagem ou chanfro, onde sua vantagem diminui.
Usamos soldagem a laser extensivamente em peças médicas, componentes de paredes finas para máquinas alimentícias, e aparência peças decorativas. Após soldagem a laser, o alisamento é frequentemente reduzido, a solda é esteticamente agradável, e o volume de polimento subsequente é pequeno. No entanto, para chapas grossas e peças estruturais, A soldagem TIG é mais econômica e confiável.
Controle de distorção de soldagem para peças CNC de aço inoxidável
A distorção da soldagem é um dos problemas de produção mais comuns na soldagem de aço inoxidável. O aço inoxidável tem um coeficiente de expansão térmica cerca de 1,5x o do aço carbono e uma condutividade térmica cerca de metade da do aço carbono., então o calor não se dissipa rapidamente durante a soldagem e a distorção pode ser maior do que no aço carbono. O controle de distorção não pode depender apenas do endireitamento pós-soldagem; deve começar com o projeto do processo de soldagem e estratégia de fixação.
Reduzir a entrada de calor é geralmente a medida mais eficaz. Use soldagem a laser em vez de TIG sempre que possível; para TIG, use a menor corrente e a velocidade mais rápida que ainda garante a penetração. A soldagem simétrica também é um método comum. Para soldas longas, use soldagem recuada do centro para fora para evitar acúmulo excessivo de calor em uma extremidade, causando flexão. O método de fixação rígida utiliza acessórios para segurar a peça de trabalho com firmeza, usando restrição para reduzir a distorção, mas os pontos de fixação não devem estar diretamente acima da solda porque podem ocorrer rachaduras.
A sequência de soldagem também é importante para o controle dimensional. Solde primeiro as soldas de alta retração, então soldas de baixa contração; soldar soldas curtas primeiro, então soldas longas; para soldas cruzadas, soldar a costura transversal antes da costura longitudinal. Para grandes montagens soldadas, O JADE-CNC pode revisar a sequência de soldagem e reservar a distorção reversa antes da soldagem, para que o endireitamento pós-soldagem possa ser reduzido.
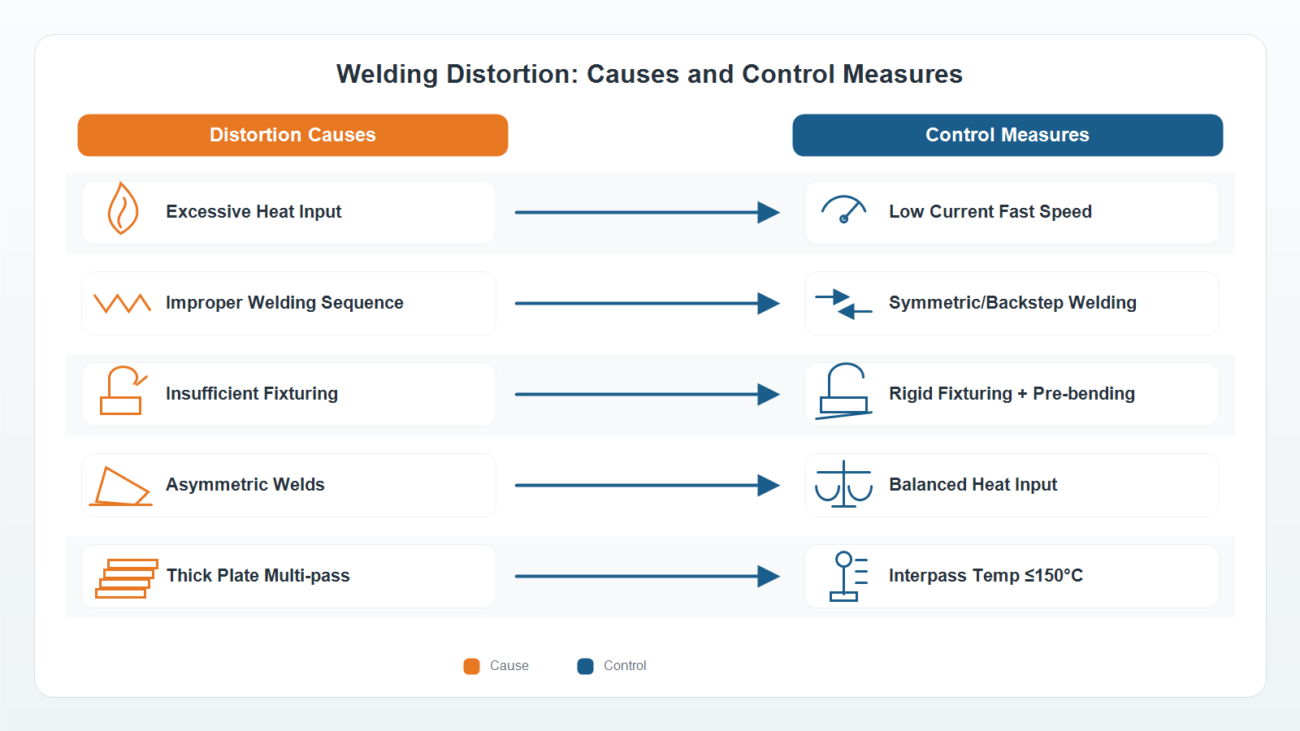
Slot de imagem 2: Diagrama de medidas de controle de distorção de soldagem
Tratamento Pós-Soldagem: Restaurando a resistência e a aparência à corrosão
Após soldagem de aço inoxidável, a resistência à corrosão da solda e da zona afetada pelo calor pode diminuir, então o tratamento pós-soldagem geralmente é necessário. O processo mais básico é a passivação: ácido nítrico ou ácido cítrico remove o ferro livre na superfície e ajuda a restaurar o filme passivo. Para 304 e 316 depois da soldagem, se o tratamento com solução não puder ser realizado, a passivação é normalmente especificada.
Peças soldadas críticas para uso médico, comida, ou aplicações químicas podem exigir eletropolimento, que remove a descoloração da solda e alcança uma superfície mais lisa, melhorando a resistência à corrosão. Antes do eletropolimento, garantir que a solda esteja lisa, sem cortes ou excesso de metal de solda, caso contrário, os defeitos tornam-se mais pronunciados após o eletropolimento.
Alguns materiais e estruturas permitem o tratamento de tensões pós-soldagem, enquanto outros são limitados pelo material, desempenho, ou requisitos de superfície. Se o projeto envolver posteriormente 17-4PH ou outros aços inoxidáveis tratados termicamente, a rota de tratamento térmico deve ser confirmada antecipadamente para evitar interferência entre os processos de soldagem e envelhecimento.
316eu, devido ao seu baixo teor de carbono, tem menor risco de corrosão intergranular após a soldagem e geralmente necessita de passivação de acordo com o desenho ou ambiente de serviço. Para 304 e 316 depois da soldagem, se o ambiente de serviço for corrosivo, tratamento com solução pós-solda (normalmente aquecimento de 1050-1100°C seguido de resfriamento rápido) pode ser recomendado para redissolver carbonetos precipitados durante a soldagem. No entanto, peças grandes e complexas muitas vezes não cabem no forno, é por isso que o 316L é frequentemente selecionado para peças soldadas críticas.
Defeitos comuns de soldagem e métodos de inspeção
A porosidade é o defeito mais comum, causada por má proteção de gás, fio de enchimento/metal base oleoso ou oxidado, ou comprimento de arco excessivo. As soluções incluem limpeza pré-soldagem, inspeção do caminho do gás, e controle de comprimento de arco. A fissuração é dividida em fissuração a quente e fissuração a frio – o aço inoxidável sofre principalmente fissuras a quente, causado pela contração de solidificação da solda sob restrição. As soluções incluem o uso de fio de enchimento 316L (contendo uma pequena quantidade de ferrita), reduzindo a restrição, e controlando a temperatura entre passes. A falta de penetração é causada por baixa corrente, velocidade rápida, ou ângulo de bisel insuficiente, exigindo ajuste de parâmetros e redesenho do chanfro. O corte inferior é causado por corrente excessiva ou ângulo incorreto da tocha, exigindo redução de corrente e ajuste de ângulo.
Peças soldadas JADE-CNC recebem inspeção visual, soldas críticas passam por testes de penetração (PT), e peças de pressão passam por testes hidrostáticos ou de vazamento. Os parâmetros de soldagem e a identificação do soldador são registrados no cartão de processo para rastreabilidade.

Slot de imagem 3: Comparação de defeitos comuns de soldagem (porosidade / rachaduras / falta de penetração / corte inferior)
Sobre JADE-CNC
JADE-CNC é especializada em usinagem de precisão de peças de aço inoxidável, com usinagem de cinco eixos, usinagem composta de torno-fresador, e equipamentos de moagem de precisão, ISO 9001 certificação, e serviço completo desde usinagem e soldagem até acabamento superficial e inspeção. O material recebido pode ser verificado por espectrômetro, com autoinspeção e inspeção dedicada nas principais etapas do processo, ajudando a controlar o lead time, qualidade, e consistência do lote.
Envie seus desenhos, grau de material, posição de soldagem, requisito de acabamento, exigência de tolerância, e quantidade anual ou em lote para avaliação do processo e cotação, normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
– 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
– 17-4Usinagem de aço inoxidável PH: Tratamento de solução, Envelhecimento e Usinagem de Acabamento

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
