



Kaynak: Paslanmaz Çelik İşlemede Sorunlara Neden Olma Olasılığı En Yüksek Proses
İçinde paslanmaz çelik parça işleme, kaynak basit gibi görünen ama aslında karmaşık bir işlemdir. Paslanmaz çelik kaynağı malzeme seçimini içerir, dolgu malzemesi, kaynak parametreleri, gaz koruyucu, distorsiyon kontrolü, ve kaynak sonrası tedavi. Bu adımlardan herhangi birindeki sorun kaynakta çatlamaya yol açabilir, korozyon, çarpıtma, veya toplu reddetme.
Paslanmaz çelik kaynaklı parçalardaki zorluk, bunların birbirine kaynaklanıp kaynaklanamayacağı değildir., ancak kaynak sonrası boyutların olup olmadığı, dış görünüş, korozyon direnci, ve sonraki son işleme, çizimi tutarlı bir şekilde karşılayabilir. Birçok CNC işlenmiş parça, genel CNC işleme maliyetini azaltmak için kaynak kullanır, karmaşık yapıları birleştirmek, veya ince tabakadan işlenmiş parçaya bağlantılar elde edin. Fakat, kaynak sırası ise, ödenek, fikstür, ve kaynak sonrası tedavi önceden planlanmamıştır, daha sonraki sorunlar arasında tolerans dışı distorsiyon yer alır, sızdırmazlık yüzeyi ofseti, kaynak rengi değişikliği, eksik pasivasyon, veya yetersiz son işlem payı.
Örneğin, kaynaklanabilirliği 304, 316, ve 316L önemli ölçüde farklılık gösterir. 316L, düşük karbon içeriği nedeniyle, kaynak sonrası tanecikler arası korozyon riski daha düşüktür ve genellikle kaynaklı paslanmaz çelik yapılar için seçilir. 304 Ve 316 Kaynaklı alanda korozyon direncini yeniden sağlamak için genellikle kaynak sonrası uygun işleme ihtiyaç duyulur. Bu kılavuz, paslanmaz çelik CNC ile işlenmiş parçalar için yaygın olarak kullanılan üç kaynak işlemini açıklamaktadır. – TIG kaynağı, lazer kaynak, ve plazma kaynağı – distorsiyon kontrolüne odaklanarak, kaynak sonrası işleme, ve yüzey işleme.
TIG, Lazer, ve Plazma Kaynağının Karşılaştırılması
Paslanmaz çelikle işlenmiş parçalar için yaygın olarak kullanılan üç kaynak işlemi vardır, her biri uygun uygulamalarla. TIG kaynağı (Tungsten İnert Gaz) son derece çok yönlüdür ve birçok paslanmaz çelik kalitesinde yüksek kaliteli kaynaklar üretebilir, ancak yüksek ısı girişi ve önemli bozulma nedeniyle yavaştır. Lazer kaynağının ısı girdisi düşüktür, minimum bozulma, ve yüksek hız, ancak ekipman maliyeti yüksektir ve uyum boşluğu gereksinimleri katıdır. Plazma kaynağı ikisinin arasında kalıyor, orta kalınlıkta levha kaynağına uygun derin nüfuzlu.
İşlem | Isı Girişi | Çarpıtma | Kaynak Hızı | Uygun Kalınlık | Maliyet |
TIG | Yüksek | Yüksek | Yavaş | 0.5–6mm | Düşük |
Lazer | Düşük | Düşük | Hızlı | 0.1-3mm | Yüksek |
Plazma | Orta | Orta | Orta | 1–8 mm | Orta |
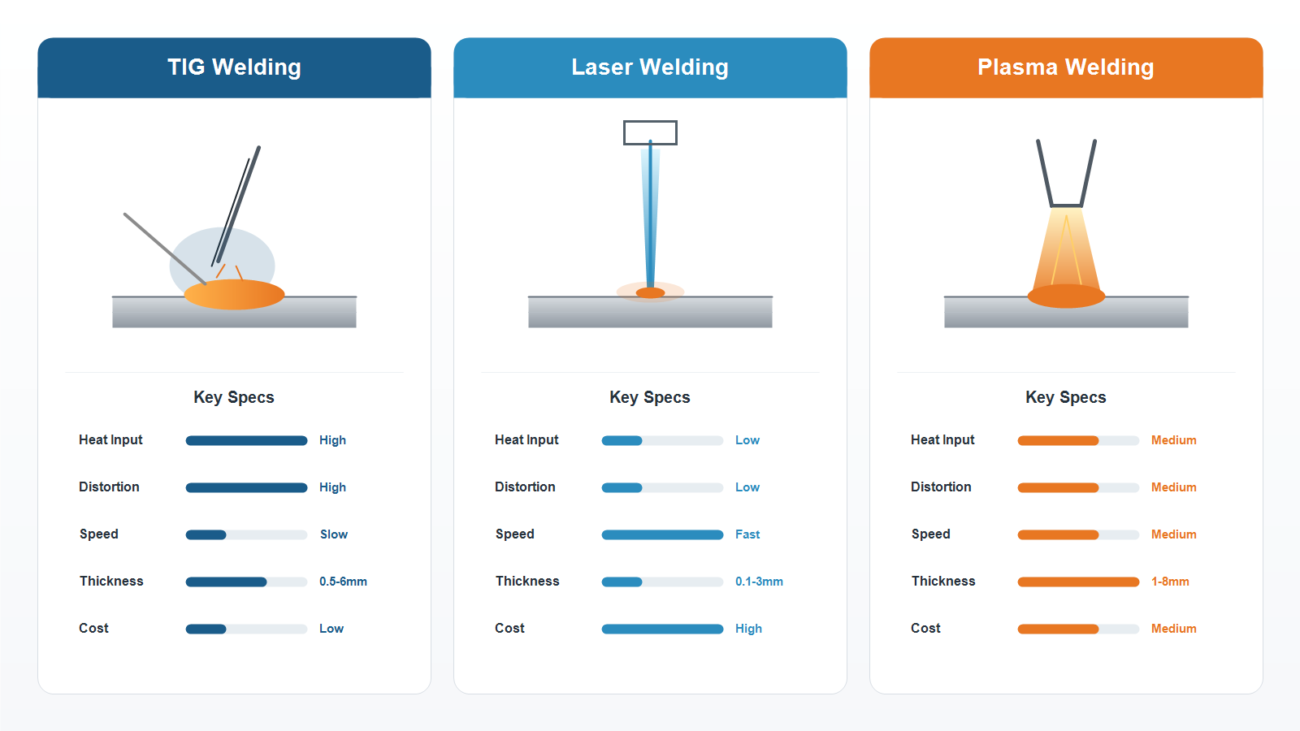
Resim yuvası 1: Üç kaynak prosesinin karşılaştırılması (infografik olarak tasarlanabilir)
TIG Kaynağı: En Çok Yönlü Paslanmaz Çelik Kaynak Prosesi
TIG kaynağı, paslanmaz çelik işlemede en yaygın kullanılan kaynak işlemidir.. Ana metali ve dolgu metalini eriten bir ark oluşturmak için bir tungsten elektrot kullanır, argon gazı erimiş havuzu oksidasyondan korurken. TIG kaynağının avantajları yüksek kaynak kalitesidir, güzel boncuk oluşumu, ve birçok paslanmaz çelik kalitesiyle uyumluluk. Dezavantajları ise yüksek ısı girdisidir., ince tabakalarda bozulmaya duyarlılık, yavaş kaynak hızı, ve kaynakçılar için yüksek beceri gereksinimleri.
316L kaynak yaparken, ER316L dolgu teli genellikle yerine belirtilir. 308 veya standart 316 tel; aksi takdirde, kaynağın karbon içeriği ve alaşım bileşimi korozyon direnci gerekliliklerine uymayabilir. Kaynak akımı plaka kalınlığına göre seçilir: 30-60A 0,5-1 mm ince levha için, 80-1202-3 mm için A, ve 3 mm'nin üzerindeki kalınlıklar için çok pasolu kaynakla pah hazırlama. Gaz korumada saf argon kullanılır 8-12 L/dak, ve oksidasyonu ve renk bozulmasını azaltmak için arka taraf da gaz korumalı olmalıdır.
Yaygın TIG kaynak sorunları arasında gözeneklilik ve nüfuziyet eksikliği yer alır. Gözeneklilik genellikle zayıf gaz korumasından kaynaklanır, yağlı dolgu teli, veya ana metal yüzeyindeki oksit tabakası. Penetrasyon eksikliği çok az akımdan kaynaklanır, çok yüksek seyahat hızı, veya yetersiz eğim açısı. Yaklaşımımız kaynak öncesinde kaynak bölgesinin aseton veya alkolle temizlenmesidir., kullanmadan önce dolgu teli ambalajının bütünlüğünü kontrol edin, ve nüfuz derinliğini doğrulamak için ilk parça üzerinde kaynak kesit muayenesi gerçekleştirin.
Yüksek Hassasiyet ve Düşük Bozulma için Lazer Kaynak
Lazer kaynağı, metali eritmek için yüksek enerji yoğunluklu bir lazer ışını kullanır, konsantre ısı girişi ile, ısıdan etkilenen küçük bir bölge, minimum bozulma, ve TIG kaynağının 3–5 katı kaynak hızı. Lazer kaynağı dolgu malzemesi gerektirmez (otojen kaynak), dar ve estetik açıdan hoş bir kaynak üretir - özellikle ince duvarlı parçalar için uygundur, hassas bileşenler, ve yüksek görünüm gereksinimleri olan parçalar.
Lazer kaynağının sınırlamaları da açıktır. Ekipman maliyeti yüksek, ve uyum boşluğu gereksinimleri katıdır – 0,1 mm'yi aşan boşluklar nüfuz etme eksikliğine neden olabilir, hassas montaj veya dolgu teli eklenmesi gerektiren. Son derece yansıtıcı malzemeler (saf bakır gibi, saf alüminyum) kaynak yapmak zordur, ancak paslanmaz çelik kabul edilebilir bir absorpsiyona sahiptir ve genellikle absorpsiyon için özel bir ön işlem gerektirmez. 3 mm'nin üzerindeki kalın plakalar için, Lazer kaynağı çok geçişli veya açılı hazırlık gerektirir, avantajının azaldığı yerde.
Tıbbi parçalarda lazer kaynağı yaygın olarak kullanıyoruz, gıda makineleri ince duvarlı bileşenler, ve dekoratif parçaların görünümü. Lazer kaynağından sonra, düzleştirme genellikle azalır, kaynak estetik açıdan hoştur, ve sonraki parlatma hacmi küçüktür. Fakat, kalın plakalar ve yapısal parçalar için, TIG kaynağı daha ekonomik ve güvenilirdir.
Paslanmaz Çelik CNC Parçaları için Kaynak Bozulma Kontrolü
Kaynak distorsiyonu, paslanmaz çelik kaynaklarında en yaygın üretim sorunlarından biridir.. Paslanmaz çelik, karbon çeliğinden yaklaşık 1,5 kat daha fazla termal genleşme katsayısına ve karbon çeliğinin yaklaşık yarısı kadar termal iletkenliğe sahiptir., bu nedenle kaynak sırasında ısı hızlı bir şekilde dağılmaz ve distorsiyon karbon çeliğine göre daha fazla olabilir. Distorsiyon kontrolü yalnızca kaynak sonrası düzeltmeye dayanamaz; kaynak prosesi tasarımı ve fikstürleme stratejisi ile başlamalıdır.
Isı girdisini azaltmak genellikle en etkili önlemdir. Mümkün olduğunda TIG yerine lazer kaynağı kullanın; TIG için, hala nüfuz etmeyi sağlayan en küçük akımı ve en yüksek hızı kullanın. Simetrik kaynak da yaygın bir yöntemdir. Uzun kaynaklar için, bir uçta bükülmeye neden olan aşırı ısı birikimini önlemek için merkezden dışarıya doğru geri adım kaynağı kullanın. Sert sabitleme yöntemi, iş parçasını sıkı bir şekilde tutmak için fikstürler kullanır, Distorsiyonu azaltmak için kısıtlama kullanma, ancak çatlama meydana gelebileceğinden sabitleme noktaları doğrudan kaynağın üzerinde olmamalıdır..
Kaynak sırası boyut kontrolü için de önemlidir. Önce yüksek büzülmeli kaynakları kaynaklayın, daha sonra düşük büzülmeli kaynaklar; önce kısa kaynakları kaynaklayın, sonra uzun kaynaklar; çapraz kaynaklar için, enine dikişi uzunlamasına dikişten önce kaynaklayın. Büyük kaynaklı montajlar için, JADE-CNC kaynak sırasını inceleyebilir ve kaynak öncesi ters distorsiyonu ayırabilir, böylece kaynak sonrası düzleşme azaltılabilir.
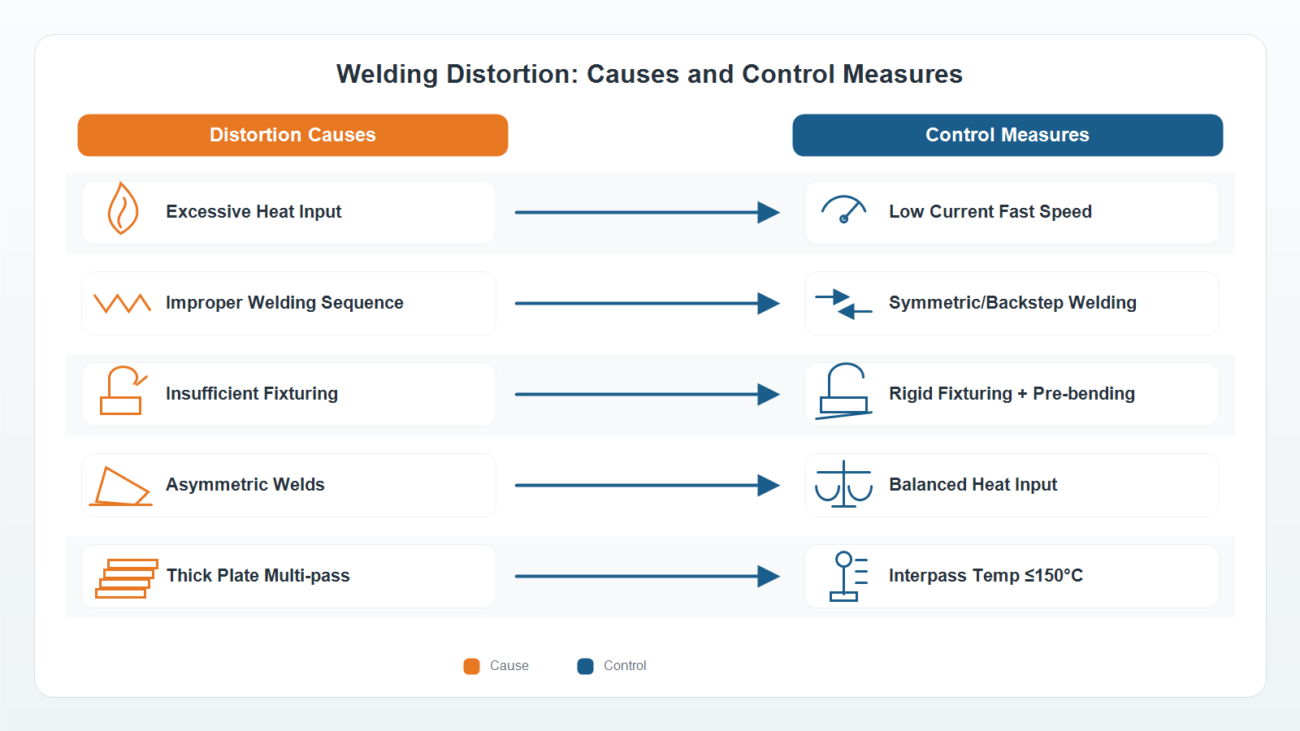
Resim yuvası 2: Kaynak distorsiyon kontrolü ölçüm şeması
Kaynak Sonrası İşlem: Korozyona Direnç ve Görünümün Yenilenmesi
Paslanmaz çelik kaynağından sonra, Kaynağın ve ısıdan etkilenen bölgenin korozyon direnci azalabilir, bu nedenle genellikle kaynak sonrası işleme ihtiyaç duyulur. En temel süreç pasifleştirmedir: nitrik asit veya sitrik asit yüzeydeki serbest demiri giderir ve pasif filmin yenilenmesine yardımcı olur. İçin 304 Ve 316 kaynak sonrası, solüsyon tedavisi yapılamıyorsa, Pasivasyon normalde belirtilir.
Tıbbi amaçlı kritik kaynaklı parçalar, yiyecek, veya kimyasal uygulamalar elektro-parlatma gerektirebilir, hem kaynaktaki renk bozulmasını ortadan kaldırır hem de korozyon direncini artırırken daha pürüzsüz bir yüzey elde eder. Elektro-parlatmadan önce, Kaynağın alttan kesme veya fazla kaynak metali olmadan pürüzsüz olmasını sağlayın, aksi takdirde elektro-parlatma sonrasında kusurlar daha belirgin hale gelir.
Bazı malzemeler ve yapılar kaynak sonrası stres tedavisine izin verir, diğerleri ise materyalle sınırlıdır, performans, veya yüzey gereksinimleri. Proje daha sonra şunları içeriyorsa 17-4PH veya diğer ısıl işlem görmüş paslanmaz çelikler, Kaynak ve eskitme işlemlerinin birbirine karışmasını önlemek için ısıl işlem rotası önceden onaylanmalıdır..
316L, düşük karbon içeriği nedeniyle, Kaynak sonrası tanecikler arası korozyon riski daha düşüktür ve genellikle çizime veya servis ortamına göre pasivasyona ihtiyaç duyar. İçin 304 Ve 316 kaynak sonrası, Servis ortamı aşındırıcı ise, kaynak sonrası çözüm işlemi (tipik olarak 1050-1100°C ısıtma ve ardından hızlı soğutma) Kaynak sırasında çöken karbürlerin yeniden çözülmesi tavsiye edilebilir. Fakat, büyük ve karmaşık parçalar çoğu zaman fırına sığamaz, kritik kaynaklı parçalar için sıklıkla 316L'nin seçilmesinin nedeni budur.
Yaygın Kaynak Kusurları ve Muayene Yöntemleri
Gözeneklilik en yaygın kusurdur, zayıf gaz korumasının neden olduğu, yağlı veya oksitlenmiş dolgu teli/ana metal, veya aşırı ark uzunluğu. Çözümler kaynak öncesi temizliği içerir, gaz yolu muayenesi, ve yay uzunluğu kontrolü. Çatlama, sıcak çatlama ve soğuk çatlama olarak ikiye ayrılır; paslanmaz çelik öncelikle sıcak çatlamaya maruz kalır, Kısıtlama altında kaynak katılaşmasının büzülmesinden kaynaklanan. Çözümler arasında 316L dolgu telinin kullanılması yer alır (az miktarda ferrit içeren), kısıtlamanın azaltılması, ve pasolar arası sıcaklığın kontrol edilmesi. Penetrasyon eksikliği düşük akımdan kaynaklanır, hızlı hız, veya yetersiz eğim açısı, parametre ayarlaması ve eğimin yeniden tasarlanması gerektirir. Alttan kesme aşırı akım veya yanlış torç açısı nedeniyle oluşur, akım azaltma ve açı ayarı gerektiren.
JADE-CNC kaynaklı parçalar alınır görsel muayene, kritik kaynaklar penetrant testine tabi tutulur (PT), ve basınçlı parçalar hidrostatik veya sızıntı testine tabi tutulur. İzlenebilirlik amacıyla kaynak parametreleri ve kaynakçı kimliği proses kartına kaydedilir.

Resim yuvası 3: Yaygın kaynak kusurlarının karşılaştırılması (gözeneklilik / çatlama / penetrasyon eksikliği / alttan kesilmiş)
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik parça işlemede uzmandır, ile beş eksenli işleme, torna-freze bileşik işleme, ve hassas taşlama ekipmanları, ISO 9001 sertifikasyon, İşleme ve kaynaktan yüzey bitirme ve incelemeye kadar tek elden hizmet. Gelen malzeme spektrometre ile doğrulanabilir, kendi kendini denetlemenin yanı sıra temel süreç aşamalarında özel denetim ile, teslim süresinin kontrol edilmesine yardımcı olmak, kalite, ve parti tutarlılığı.
Çizimlerinizi gönderin, malzeme kalitesi, kaynak pozisyonu, bitirme gereksinimi, tolerans gereksinimi, ve süreç değerlendirmesi için yıllık veya parti miktarı ve alıntı yapmak, tipik olarak içinde 24 saat.
İlgili Paslanmaz Çelik Makaleler
– 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
– 17-4PH Paslanmaz Çelik İşleme: Çözüm Tedavisi, Yaşlandırma ve Son İşleme

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
