



Soldadura: El proceso con mayor probabilidad de causar problemas en el mecanizado de acero inoxidable
En mecanizado de piezas de acero inoxidable, La soldadura es un proceso que parece simple pero en realidad es complejo.. La soldadura de acero inoxidable implica la selección del material., material de relleno, parámetros de soldadura, protección de gas, control de distorsión, y tratamiento post-soldadura. Un problema en cualquiera de estos pasos puede provocar grietas en la soldadura., corrosión, distorsión, o rechazo de lotes.
La dificultad con las piezas soldadas de acero inoxidable no es si se pueden soldar entre sí., pero si las dimensiones posteriores a la soldadura, apariencia, resistencia a la corrosión, y el mecanizado de acabado posterior aún puede cumplir con el dibujo de manera consistente. Muchas piezas mecanizadas por CNC utilizan soldadura para reducir el costo general del mecanizado por CNC., combinar estructuras complejas, o lograr conexiones de láminas delgadas a piezas mecanizadas. Sin embargo, si secuencia de soldadura, prestación, fijación, y el tratamiento posterior a la soldadura no se planifica con antelación, Los problemas posteriores incluyen distorsión fuera de tolerancia., desplazamiento de la superficie de sellado, decoloración de la soldadura, pasivación incompleta, o un margen de mecanizado de acabado insuficiente.
Por ejemplo, la soldabilidad de 304, 316, y 316L difiere significativamente. 316l, debido a su bajo contenido de carbono, Tiene un menor riesgo de corrosión intergranular después de la soldadura y, a menudo, se selecciona para estructuras soldadas de acero inoxidable.. 304 y 316 A menudo se necesita un tratamiento posterior a la soldadura adecuado para restaurar la resistencia a la corrosión en el área soldada.. Esta guía explica los tres procesos de soldadura comúnmente utilizados para piezas mecanizadas CNC de acero inoxidable. – soldadura TIG, soldadura láser, y soldadura por plasma – con un enfoque en el control de la distorsión, mecanizado post-soldadura, y tratamiento de superficies.
TIG, Láser, y soldadura por plasma comparadas
Hay tres procesos de soldadura comúnmente utilizados para piezas mecanizadas de acero inoxidable., cada uno con aplicaciones adecuadas. soldadura TIG (Gas inerte de tungsteno) Es muy versátil y puede producir soldaduras de alta calidad en muchos grados de acero inoxidable., pero es lento con un alto aporte de calor y una distorsión significativa. La soldadura láser tiene un bajo aporte de calor, distorsión mínima, y alta velocidad, pero el costo del equipo es alto y los requisitos de espacio de instalación son estrictos. La soldadura por plasma se encuentra entre los dos., con penetración profunda adecuada para soldadura de placas de espesor medio.
Proceso | Entrada de calor | Distorsión | Velocidad de soldadura | Espesor adecuado | Costo |
TIG | Alto | Alto | Lento | 0.5–6mm | Bajo |
Láser | Bajo | Bajo | Rápido | 0.1-3mm | Alto |
Plasma | Medio | Medio | Medio | 1–8mm | Medio |
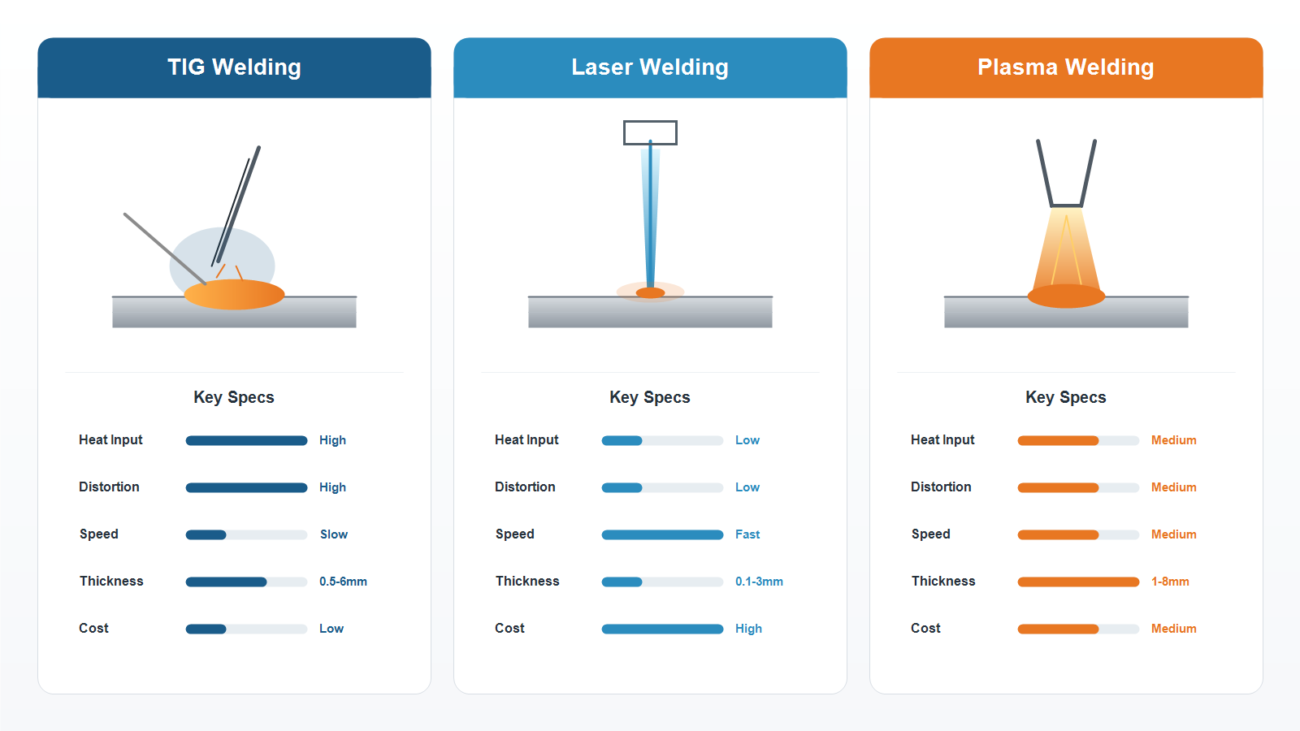
Ranura de imagen 1: Comparación de tres procesos de soldadura (se puede diseñar como infografía)
Soldadura TIG: El proceso de soldadura de acero inoxidable más versátil
La soldadura TIG es el proceso de soldadura más utilizado en el mecanizado de acero inoxidable.. Utiliza un electrodo de tungsteno para generar un arco que funde el metal base y el metal de aportación., mientras que el gas argón protege el charco fundido de la oxidación.. Las ventajas de la soldadura TIG son la alta calidad de la soldadura., hermosa formación de cuentas, y compatibilidad con muchos grados de acero inoxidable. Las desventajas son el alto aporte de calor., susceptibilidad a la distorsión en láminas delgadas, velocidad de soldadura lenta, y altos requisitos de habilidad para soldadores.
Al soldar 316L, El alambre de relleno ER316L generalmente se especifica en lugar de 308 o estándar 316 cable; de lo contrario, Es posible que el contenido de carbono y la composición de la aleación de la soldadura no coincidan con el requisito de resistencia a la corrosión.. La corriente de soldadura se selecciona según el espesor de la placa.: 30-60A para lámina delgada de 0,5-1 mm, 80-120Una para 2-3mm, y preparación de bisel con soldadura multipasada para espesores superiores a 3 mm. El gas de protección utiliza argón puro en 8-12 l/min, y la parte posterior también debe estar protegida contra gases para reducir la oxidación y la decoloración..
Los problemas comunes de la soldadura TIG incluyen porosidad y falta de penetración.. La porosidad suele ser causada por una mala protección contra el gas., alambre de relleno aceitoso, u capa de óxido en la superficie del metal base. La falta de penetración es causada por muy poca corriente., velocidad de desplazamiento demasiado rápida, o ángulo de bisel insuficiente. Nuestro enfoque es limpiar el área de soldadura con acetona o alcohol antes de soldar., Verifique la integridad del embalaje del alambre de relleno antes de su uso., y realice una inspección de la sección transversal de soldadura en la primera pieza para confirmar la profundidad de penetración.
Soldadura láser para alta precisión y baja distorsión
La soldadura láser utiliza un rayo láser de alta densidad de energía para fundir el metal., con aporte de calor concentrado, una pequeña zona afectada por el calor, distorsión mínima, y velocidad de soldadura de 3 a 5 veces mayor que la de la soldadura TIG. La soldadura láser no requiere material de aporte (soldadura autógena), produciendo una soldadura estrecha y estéticamente agradable, especialmente adecuada para piezas de paredes delgadas, componentes de precisión, y piezas con altos requisitos de apariencia.
Las limitaciones de la soldadura láser también son claras. El costo del equipo es alto., y los requisitos de espacio de ajuste son estrictos – Los espacios que superen los 0,1 mm pueden provocar una falta de penetración., Requiere ajuste de precisión o adición de alambre de relleno.. Materiales altamente reflectantes (como el cobre puro, aluminio puro) son difíciles de soldar, pero el acero inoxidable tiene una absorción aceptable y generalmente no requiere un tratamiento previo especial para la absorción.. Para placas gruesas de más de 3 mm., La soldadura láser requiere preparación en bisel o en varias pasadas., donde su ventaja disminuye.
Utilizamos ampliamente la soldadura láser en piezas médicas., componentes de paredes delgadas para maquinaria alimentaria, y apariencia piezas decorativas. Después de la soldadura láser, el alisado a menudo se reduce, la soldadura es estéticamente agradable, y el volumen de pulido posterior es pequeño. Sin embargo, para placas gruesas y piezas estructurales, La soldadura TIG es más económica y fiable.
Control de distorsión de soldadura para piezas CNC de acero inoxidable
La distorsión de la soldadura es uno de los problemas de producción más comunes en la soldadura de acero inoxidable.. El acero inoxidable tiene un coeficiente de expansión térmica aproximadamente 1,5 veces mayor que el del acero al carbono y una conductividad térmica aproximadamente la mitad que la del acero al carbono., por lo que el calor no se disipa rápidamente durante la soldadura y la distorsión puede ser mayor que en el acero al carbono. El control de la distorsión no puede depender únicamente del enderezamiento posterior a la soldadura; Debería comenzar con el diseño del proceso de soldadura y la estrategia de fijación..
Reducir el aporte de calor suele ser la medida más eficaz. Utilice soldadura láser en lugar de TIG siempre que sea posible.; para TIG, Utilice la corriente más pequeña y la velocidad más rápida que aún garantice la penetración.. La soldadura simétrica también es un método común.. Para soldaduras largas, Utilice soldadura de retroceso desde el centro hacia afuera para evitar la acumulación excesiva de calor en un extremo, lo que causa flexión.. El método de fijación rígida utiliza accesorios para sujetar firmemente la pieza de trabajo., Usar la restricción para reducir la distorsión., pero los puntos de fijación no deben estar directamente encima de la soldadura porque pueden producirse grietas..
La secuencia de soldadura también es importante para el control dimensional.. Suelde primero las soldaduras de alta contracción, luego soldaduras de baja contracción; soldar primero las soldaduras cortas, luego soldaduras largas; para soldaduras cruzadas, soldar la costura transversal antes de la costura longitudinal. Para grandes conjuntos soldados, JADE-CNC puede revisar la secuencia de soldadura y reservar la distorsión inversa antes de soldar, de modo que se pueda reducir el enderezamiento posterior a la soldadura..
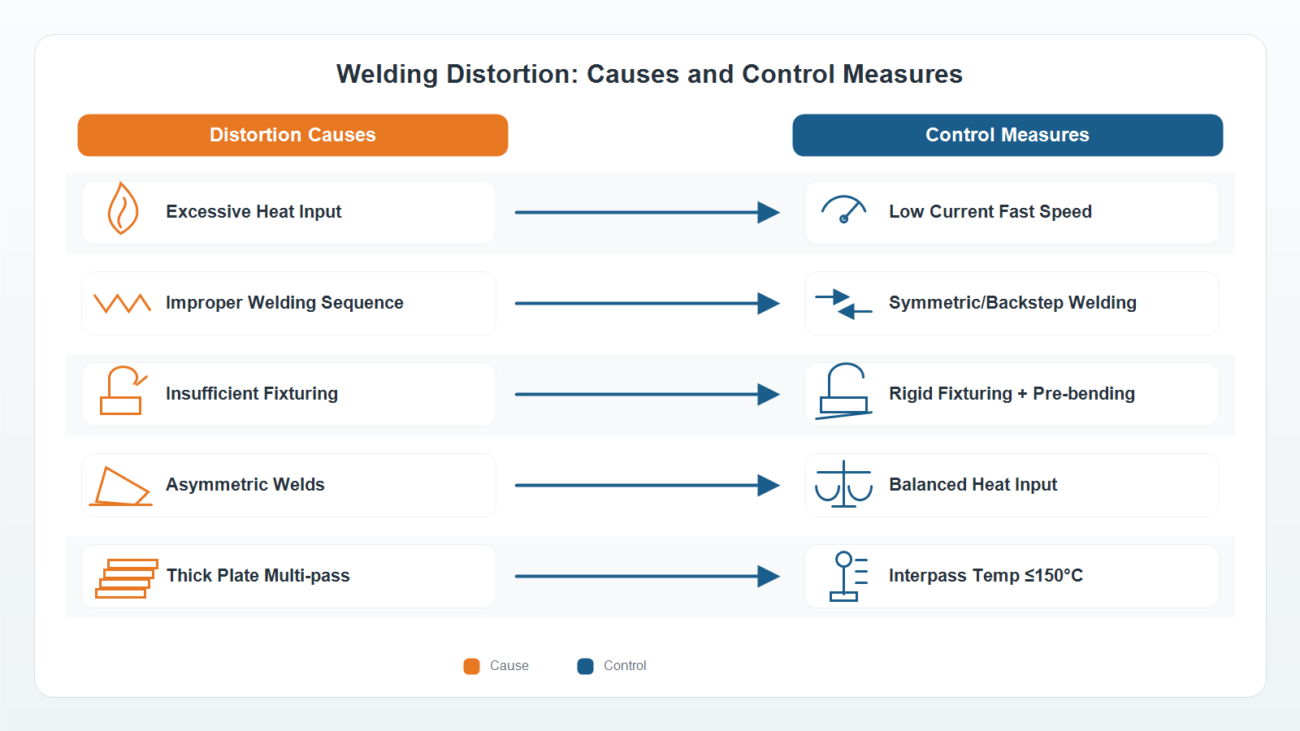
Ranura de imagen 2: Diagrama de medidas de control de distorsión de soldadura.
Tratamiento post-soldadura: Restauración de la resistencia y apariencia a la corrosión
Después de soldar acero inoxidable, La resistencia a la corrosión de la soldadura y la zona afectada por el calor pueden disminuir., por lo que generalmente se necesita un tratamiento posterior a la soldadura. El proceso más básico es la pasivación.: El ácido nítrico o ácido cítrico elimina el hierro libre en la superficie y ayuda a restaurar la película pasiva.. Para 304 y 316 después de soldar, si no se puede realizar el tratamiento con solución, La pasivación normalmente se especifica.
Piezas soldadas críticas para uso médico., alimento, o aplicaciones químicas pueden requerir electropulido, que elimina la decoloración de la soldadura y logra una superficie más suave al tiempo que mejora la resistencia a la corrosión.. Antes del electropulido, Asegúrese de que la soldadura sea suave, sin socavaduras ni exceso de metal de soldadura., De lo contrario, los defectos se vuelven más pronunciados después del electropulido..
Algunos materiales y estructuras permiten el tratamiento de tensiones post-soldadura., mientras que otros están limitados por el material, actuación, o requisitos de superficie. Si el proyecto implica posteriormente 17-4PH u otros aceros inoxidables tratados térmicamente, La ruta del tratamiento térmico debe confirmarse con antelación para evitar interferencias entre los procesos de soldadura y envejecimiento..
316l, debido a su bajo contenido de carbono, Tiene un menor riesgo de corrosión intergranular después de la soldadura y generalmente necesita pasivación según el dibujo o el entorno de servicio.. Para 304 y 316 después de soldar, si el ambiente de servicio es corrosivo, tratamiento con solución post-soldadura (normalmente 1050-1100 掳C calentamiento seguido de un enfriamiento rápido) Puede recomendarse para volver a disolver los carburos precipitados durante la soldadura.. Sin embargo, Las piezas grandes y complejas a menudo no caben en el horno., Es por eso que a menudo se selecciona 316L para piezas soldadas críticas..
Defectos de soldadura comunes y métodos de inspección
La porosidad es el defecto más común., causado por una mala protección de gas, alambre de relleno/metal base aceitoso u oxidado, o longitud de arco excesiva. Las soluciones incluyen limpieza previa a la soldadura., inspección de la ruta del gas, y control de longitud de arco. El craqueo se divide en craqueo en caliente y craqueo en frío; el acero inoxidable experimenta principalmente craqueo en caliente., causado por la contracción por solidificación de la soldadura bajo restricción. Las soluciones incluyen el uso de alambre de relleno 316L. (que contiene una pequeña cantidad de ferrita), reduciendo la moderación, y controlar la temperatura entre pasadas. La falta de penetración es causada por la baja corriente., velocidad rápida, o ángulo de bisel insuficiente, Requiere ajuste de parámetros y rediseño de bisel.. El socavado es causado por una corriente excesiva o un ángulo incorrecto de la antorcha., que requiere reducción de corriente y ajuste de ángulo.
Las piezas soldadas JADE-CNC reciben inspección visual, Las soldaduras críticas se someten a pruebas de penetrantes. (PT), y las piezas de presión se someten a pruebas hidrostáticas o de fugas. Los parámetros de soldadura y la identificación del soldador se registran en la tarjeta de proceso para su trazabilidad..

Ranura de imagen 3: Comparación de defectos comunes de soldadura (porosidad / agrietamiento / falta de penetración / vender a menor precio que)
Acerca de JADE-CNC
JADE-CNC se especializa en el mecanizado de precisión de piezas de acero inoxidable, con mecanizado de cinco ejes, mecanizado compuesto de torno-fresado, y equipos de rectificado de precisión, ISO 9001 proceso de dar un título, y servicio integral desde mecanizado y soldadura hasta acabado e inspección de superficies. El material entrante se puede verificar mediante espectrómetro., con autoinspección más inspección dedicada en etapas clave del proceso, ayudando a controlar el tiempo de entrega, calidad, y consistencia del lote.
Envía tus dibujos, grado del material, posición de soldadura, requisito de acabado, requisito de tolerancia, y cantidad anual o de lote para la evaluación del proceso y cotización, normalmente dentro 24 horas.
Artículos relacionados con acero inoxidable
– 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
