



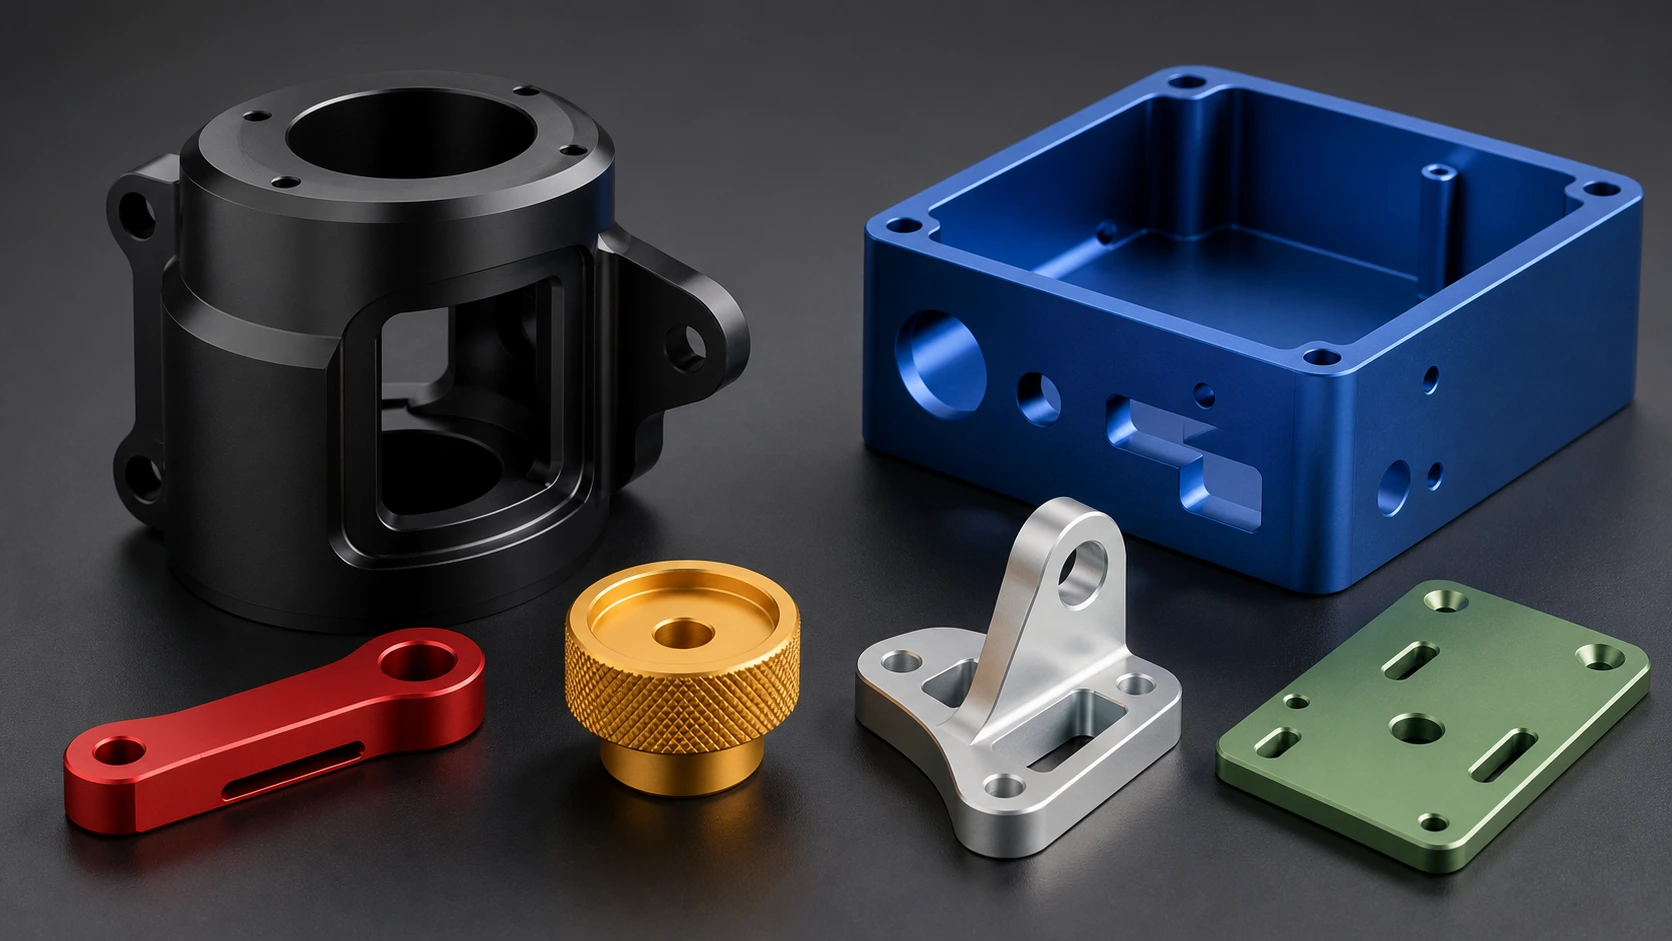
Практическое инженерное руководство по типу I., Тип II, и анодирование типа III, контроль цвета, толщина покрытия, размерный припуск, маскировка, уплотнение, инспекция, и требования к чертежам.
Введение
6061-T6 широко используется для анодированных деталей с ЧПУ, поскольку он сочетает в себе хорошие характеристики обработки с в целом равномерным откликом на анодирование.. Анодирование может улучшить коррозионную стойкость, обеспечить более твердую поверхность, создать декоративный цвет, и электрически изолировать выбранные области. Эти преимущества зависят от выбора правильного процесса и его четкого определения..
Финишную обработку следует планировать до обработки., не добавлено в качестве второстепенной мысли. Толщина покрытия меняет размеры, предварительная обработка меняет внешний вид, каждой детали нужен контакт со стойкой, и окрашенные цвета различаются в зависимости от сплава, текстура, толщина пленки, состояние ванны, и герметизация. JADE-CNC рассматривает эти факторы как часть своего поддержка отделки поверхности для обработанных алюминиевых деталей.
Для более широкой взаимосвязи между выбором сплава, механическая обработка, допуски, отделка, и стоимость, начните с 6061-Полное руководство по обработке алюминия T6 с ЧПУ.
Что анодирование делает с алюминием 6061-T6
Анодирование – это процесс электрохимического преобразования.. Алюминиевая часть действует как анод в электролитической ячейке., и его поверхность превращается в оксид алюминия. В отличие от краски или покрытия, анодный слой не просто наносится поверх металла. Часть оксида образуется под исходной поверхностью, а часть — наружу..
Полученный оксид является пористым перед герметизацией.. Эти поры делают возможным декоративное окрашивание., но они также означают, что герметизация и окончательная обработка должны соответствовать предполагаемому сроку эксплуатации.. Герметичное декоративное покрытие, незапечатанное твердое покрытие для максимальной стойкости к истиранию, и замаскированный электрический интерфейс — это три разные технические характеристики..
Типичная последовательность процессов
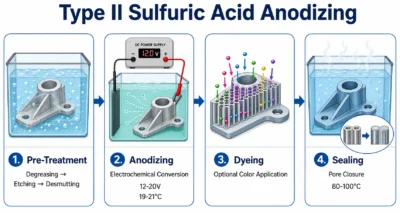
- Очистите деталь и удалите обрабатывающие жидкости., отпечатки пальцев, и остаток.
- Примените необходимую механическую или химическую предварительную обработку..
- Установите деталь на место, чтобы обеспечить электрический контакт и опору для дренажа..
- Анодирование до указанного типа и толщины покрытия..
- Окрашивайте пористую пленку, если требуется окрашенная или электролитически окрашенная отделка..
- Герметизируйте покрытие, если технические условия и условия эксплуатации требуют герметизации..
- Осмотрите внешний вид, толщина, размеры, нити, маскировка, и любые указанные тесты производительности.
Этап | Что происходит | Что инженеры должны контролировать |
Очистка | Масло, охлаждающая жидкость, отпечатки пальцев, и остатки магазина удаляются | Глухие отверстия, захваченная жидкость, вставки, и загрязнение |
Предварительная обработка | Офорт, обескураживающий, взрывные работы, чистка, или полировка укрепляет поверхность | Косметические лица, текстура, однородность запасов, и краевое состояние |
Стеллажи | Электрический контакт проводит ток и поддерживает деталь. | Расположение отметки на стойке, дренаж, ориентация, и контактная площадка |
Анодирование | Алюминиевая поверхность превращается в пористый оксид алюминия. | Тип покрытия, толщина, сплав, текущее распределение, и управление ванной |
Раскраска | При необходимости наносится краситель или электролитическая окраска. | Утвержденный образец, цветовая гамма, толщина пленки, и стабильность партии |
Уплотнение | Поры закрыты для предотвращения коррозии и сохранения цвета. | Метод уплотнения, требования к износу, стабильность красителя, и регулирующая спецификация |
Инспекция | Появление, толщина, размеры, нити, и указанные тесты проверяются | Критерии приемки и места испытаний определяются перед производством |
Тип I, Тип II, и анодирование типа III
Знакомый тип I, II, и этикетки III соответствуют MIL-PRF-8625.. Спецификация также включает дополнительные подтипы и выделяет классы. 1 покрытия, которые не окрашены намеренно, из класса 2 покрытия, которые окрашены или пигментированы. На чертеже должен быть указан руководящий стандарт., тип, сорт, толщина, цвет, уплотнение, маскировка, и требовали испытаний вместо того, чтобы полагаться на слово «анодировать».’ один.
Тип анодирования | Семейство процессов | Общий диапазон толщины | Типичная причина указать это |
Тип I | Хромовая кислота | Тонкий, часто о 0.5-7.5 один | Аэрокосмические или устаревшие спецификации; чувствительные к усталости и сложные детали |
Тип II | Серная кислота | Часто 5-25 один | Декоративный цвет, защита от коррозии, и общие детали с ЧПУ |
Тип III | Твердое серное анодирование | Часто 25-50 один; возможны более широкие диапазоны | Износостойкость, более твердые поверхности, и функциональные инженерные части |
Диапазоны являются практическими ориентирами., не универсальные пределы. Руководящие чертежи и спецификации определяют окончательное требование..
Тип I: Анодирование хромовой кислоты
Тип I дает относительно тонкое покрытие и имеет долгую историю применения в аэрокосмической отрасли., включая сложные формы и некоторые чувствительные к усталости детали. Потому что в традиционной химии типа I используется шестивалентный хром., экологические и нормативные требования должны быть пересмотрены. Альтернативы нехромного типа IC существуют под номером MIL-PRF-8625., но их не следует рассматривать как автоматически взаимозаменяемые с типом I без одобрения..
Тип II: Анодирование серной кислоты
Тип II — обычный выбор для декоративных и защитных деталей из стали 6061-T6.. Он поддерживает прозрачные или натуральные покрытия и широкий спектр красителей., обеспечивая при этом полезную устойчивость к коррозии и обработке. Толщина пленки обычно выбирается в зависимости от условий эксплуатации., появление, размерный припуск, и применимую спецификацию, а не только по цвету.
Тип III: Жесткое анодирование
Тип III использует более жесткий контроль температуры и тока для создания более толстого слоя., более твердое покрытие для износостойких функциональных поверхностей. Натуральное покрытие может выглядеть серым., бронза, коричневый, или почти черный в зависимости от сплава и толщины. Возможно использование темных красителей., но яркие косметические цвета не являются надежным ожиданием твердого покрытия. Уплотнение зависит от условий эксплуатации, поскольку оно может улучшить коррозионные характеристики, одновременно изменяя характеристики абразивного износа..
Управление процессом типа II
Очистка, Офорт, и демутация
Очистка удаляет масло и цеховые загрязнения.. Щелочное травление может уменьшить незначительные визуальные изменения и создать матовую поверхность., но он также удаляет материал и может смягчить края или изменить размеры.. Демутация удаляет остатки легирующих элементов, оставшиеся после травления.. Точная химия, температура, и время зависят от процессора и должны быть проверены для сплава, геометрия детали, и желаемый внешний вид.
Стеллажи и распределение тока
Стеллажи – это одновременно электрическое и косметическое решение.. Точка контакта оставит след на стойке, и плотность тока может концентрироваться по краям, нити, или тонкие проекции. Определите приемлемое расположение стойки для деталей, критичных к внешнему виду, и обеспечьте дренаж из глухих элементов.. Большие поверхности, глубокие карманы, и плотно расположенные детали могут потребовать специальной ориентации или вспомогательных контактов..
Крашение и герметизация
Цвет красителя зависит от структуры пор., толщина покрытия, концентрация красителя, состояние ванны, время погружения, и поверхность под покрытием. Герметизация закрывает или изменяет поры, улучшая коррозионную стойкость и сохраняя цвет.. Распространенные методы включают использование горячей воды., ацетат никеля, и низкотемпературная химическая герметизация, но метод должен определяться руководящими спецификациями и требованиями к производительности..
Толщина покрытия и изменение размеров
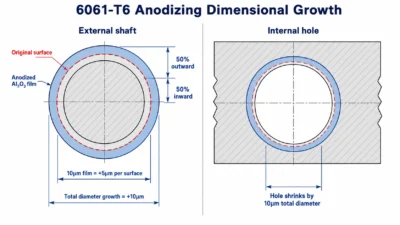
Общий 50/50 правило полезно для раннего DFM: примерно половина толщины оксида считается внешним налетом, а половина — проникновением в исходную поверхность.. Это оценка, не универсальный коэффициент пересчета. Сплав, тип анодирования, толщина, контроль ванны, предварительная обработка, и практика обработки процессоров могут изменить отношения, специально для жесткого анодирования.
Указанное покрытие | Единая проектно-сметная документация | Приблизительный эффект диаметра | Важное примечание |
10 хм Тип II | О 5 гм внешний рост на поверхность | +10 хм на валу; -10 хм, на зануде | Проверьте коэффициент роста с помощью процессора |
20 хм Тип II | О 10 гм внешний рост на поверхность | +20 хм на валу; -20 хм, на зануде | Может повлиять на припадки, нити, и седла подшипников |
25 гм Тип III | О 12.5 гм внешний рост на поверхность | +25 хм на валу; -25 хм, на зануде | Фактическое наращивание может варьироваться в зависимости от процесса нанесения твердого покрытия. |
50 гм Тип III | О 25 гм внешний рост на поверхность | +50 хм на валу; -50 хм, на зануде | Используйте подтвержденный процессором допуск для точных функций. |
Приблизительные примеры проектирования предполагают 50% внешнее наращивание. Подтвердите окончательный припуск на обработку с выбранным источником анодирования..
Валы, Отверстия, Слоты, и подходит
Если 10 гм покрытие производит около 5 мкм внешнего роста на поверхность, Внешний диаметр увеличивается примерно 10 хм, а внутренний диаметр уменьшается примерно 10 один. Вот почему посадочные места подшипников, отверстия для дюбелей, диаметры уплотнений, прецизионные слоты, и прессовая посадка должна быть рассчитана с учетом готового состояния и проверена во время индивидуальная обработка с ЧПУ.
Темы
Стратегия потока зависит от функции. Маскирование сохраняет первоначальную посадку и оголенную проводимость, но оставляет резьбу незащищенной.. Припуск на обработку может сохранить резьбу покрытой, но требует согласования по наращиванию покрытия. Чеканка после анодирования восстанавливает посадку, но удаляет часть или весь оксид с боковых сторон резьбы.. Укажите предполагаемый метод на чертеже, а не оставляйте его на усмотрение производственной интерпретации..
Варианты цвета и постоянство цвета
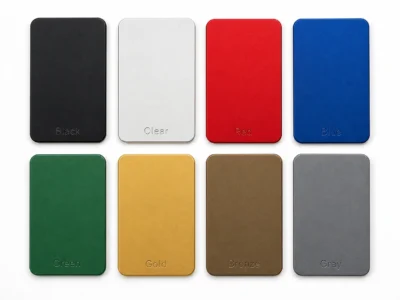
Тип II 6061-T6 может производиться в натуральном или прозрачном цвете., черный, синий, красный, зеленый, золото, бронза, серый, и другие системы красителей, предлагаемые переработчиком. «Прозрачный анод’ не бесцветен в оптическом смысле: химия сплавов, толщина пленки, предварительная обработка, и герметизация может изменить окончательный серый или серебристый тон.
Не следует обещать точное соответствие цветов Pantone или экрана без физических образцов и определенного метода измерения.. Анодированный металл является отражающим и направленным., так воспринимается, цвет меняется с блеском, текстура, угол обзора, и освещение. Для сборок, используйте тот же сплав и источник сырья, где это возможно., последовательно обрабатывать поверхности, и обработать видимые детали в одной контролируемой партии.
Химический состав сплава и состояние заготовки влияют как на прочность, так и на качество отделки.. The 6061-Руководство по свойствам алюминия T6 обеспечивает соответствующие механические, термический, и химические данные. Когда рассматривается более высокая прочность, опубликованный 6061-Сравнение T6 и алюминия 7075-T6 объясняет связанные различия в обрабатываемости, расходы, коррозионное поведение, и анодирование ожиданий.
Укажите внешний вид с помощью образцов и допусков
- Определите косметические поверхности и приемлемое расположение отметок стойки..
- Определите предварительную обработку: как обработано, взорванный шарик, матовый, полированный, или другая контролируемая текстура.
- Используйте одобренный физический образец или цветовую гамму для работ, требующих особого внешнего вида..
- Если требуется инструментальный контроль цвета, определить цветовое пространство, освещающий, геометрия, состояние блеска, и толерантность к принятию.
- Держите сплав, характер, подготовка поверхности, толщина покрытия, краситель, и уплотнение одинаковое для всех сравниваемых деталей.
Подготовка поверхности перед анодированием
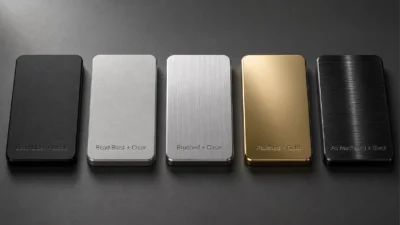
Анодирование повторяет основной металл; он не скрывает царапины, волнистость, вмятины, или противоречивые траектории инструмента. Поэтому подготовка поверхности должна быть частью маршрута механической обработки и чистовой обработки.. JADE-CNC может рассмотреть переход от обработка алюминия на станке с ЧПУ к взрывным работам, чистка, полировка, и анодирование перед запуском производства.
Состояние предварительного анодирования | Типичный визуальный результат | Основное преимущество | Основной риск |
Как обработано | Траектории инструмента остаются видимыми | Самая низкая добавленная подготовка | Следы механической обработки и локальные различия в текстуре остаются видимыми. |
Дробеструйная обработка | Равномерный матовый внешний вид | Уменьшает визуальный акцент на траекториях инструмента. | СМИ, давление, умение обращаться, и вариации сплавов влияют на консистенцию |
Матовый | Направленное линейное зерно | Контролируемая декоративная текстура | Направление волокон и переходы кромок должны быть одинаковыми. |
Полированный | Яркая или светоотражающая отделка | Высококачественный декоративный внешний вид | Любая царапина или волнистость остаются видимыми после анодирования. |
упал | Мягкое матовое покрытие со сглаженными краями | Эффективен для подходящих мелких деталей | Можно изменить края, небольшие особенности, и размерные детали |
Для деталей, критичных к внешнему виду, указывайте шероховатость поверхности только там, где это функционально полезно. Числовое значение Ra не полностью описывает матовое зерно., текстура взрыва, или визуальный блеск. Обработка образцов и контроль Фрезерование с ЧПУ стратегии часто обеспечивают лучшее руководство по внешнему виду.
Следы инструмента, картавит, и движение тонкостенных стенок следует контролировать перед отделкой. Используйте 6061-Руководство по параметрам обработки с ЧПУ T6 просмотреть инструменты, скорости, кормит, эвакуация стружки, и стратегия чистового прохода перед анодированием.
Маскировка, Вставки, и интерфейсы сборки
Маскировка используется там, где электрический контакт, прецизионная посадка, клеевое соединение, заземление, уплотнение, или для сборки требуется голый алюминий. Общие методы включают в себя вилки., кепки, ленты, и многоразовые маски. Каждая замаскированная граница имеет допуск процесса., поэтому на чертеже должны быть указаны как функциональная зона, так и приемлемая переходная зона..
- Заземляющие площадки и контактные поверхности EMI
- Посадочные места подшипников, отверстия для дюбелей, прецизионные отверстия, и запечатывание земель
- Выбранная резьба и резьбовые вставки
- Интерфейсы электрических разъемов
- Участки, отведенные для сварки, связь, или более поздняя обработка
- Базовые или контактные поверхности, на которых не допускается накопление покрытия.
Стальные вставки, геликоиды, магниты, и другие разнородные материалы обычно легче контролировать при установке после анодирования.. Если они должны присутствовать заранее, переработчик должен проверить химическую совместимость, маскировка, захваченное решение, и гальванический риск.
Правила проектирования деталей из анодированного сплава 6061-T6
Область дизайна | Рекомендуемый рисунок или действие DFM | Причина |
Точность прилегания | Определите окончательные размеры и подтвердите припуск на покрытие. | Анодное наращивание меняет валы, скучно, слоты, и стыковочные зазоры |
Темы | Выбирайте между маскировкой, разрешение, или закончите погоню и укажите свой выбор | Чеканка восстанавливает посадку, но удаляет покрытие с поверхностей резьбы. |
Заземляющие поверхности | Отметьте зоны без анодирования и определите приемлемую площадь контакта. | Анодный оксид является электроизоляционным. |
Маркировка стойки | Определите места некосметических контактов | Каждая анодированная деталь нуждается в точке электрического контакта. |
Глухие отверстия | Обеспечьте дренаж, где это возможно, и отметьте риски, связанные с застреванием раствора. | Оставшиеся химические вещества могут испачкать или повредить деталь. |
Острые края | Используйте практичные радиусы или фаски и проверяйте плотность тока твердого покрытия. | Покрытие может быть тонким, хрупкий, или обожжены на сложных краях |
Смешанные металлы | Если это возможно, устанавливайте стальные вставки и другое оборудование после анодирования. | Предотвращает загрязнение ванны, атаковать, и пойманное решение |
Косметические сборки | Завершите сопряжение деталей в одной контролируемой партии. | Уменьшает видимые различия цвета между собранными компонентами. |
Отслеживаемость материалов также имеет значение для внешнего вида. Другой 6061 формы продукции и поставщики могут реагировать по-разному, даже если обозначение сплава одинаковое. The Руководство по материалам для обработки на станках с ЧПУ обеспечивает полезную отправную точку, но в заказе на поставку все равно должна быть определена необходимая форма запаса, характер, и сертификация.
Припуск на покрытие должен быть согласован с толщиной стенки., подходит, дыры, нити, радиусы, и распределение толерантности. The 6061-T6 Обработка на станке с ЧПУ, рекомендации DFM объединить эти проектные решения в один производственный контрольный список.
Как указать анодирование на инженерном чертеже
Полезная заметка об анодировании сообщает обработчику, что делать и как будет оцениваться приемка.. Избегайте таких пометок, как «черное анодирование».’ без типа, толщина, или маскировка информации.
Минимальная информация о чертеже
- Регулирующий стандарт и пересмотр, когда это необходимо
- Тип и класс анодирования или цветовое обозначение
- Требуемая толщина покрытия или диапазон толщины
- Запечатанное или незапечатанное состояние и любой указанный метод уплотнения.
- Предварительная обработка или требуемая текстура поверхности
- Замаскированные и неанодированные области, включая толерантность переходной зоны
- Ограничения по расположению маркировки стойки
- Размеры и допуски, действующие после чистовой обработки
- Образец внешнего вида, цветовая толерантность, или контролируемые условия просмотра
- Обязательные проверки и испытания производительности
Пример примечания к чертежу
Пример: Анодирование согласно MIL-PRF-8625, Тип II, Сорт 2, черный, 10-15 один; запечатанный. Заземляющие площадки и резьба М4 обозначены маской.. Размеры действительны после отделки.. Маркировка стойки разрешена только на маркированной некосметической поверхности.. Цвет по утвержденному производственному образцу.
Пример намеренно конкретен, но это не универсальное требование. Отрегулируйте стандарт, толщина, уплотнение, цвет, и испытания в реальных условиях эксплуатации.
Проверка и устранение неисправностей
План проверки
Инспекция должна учитывать риск рисования.. Типичные проверки включают внешний вид при контролируемом освещении., Толщина покрытия в согласованных местах, послефинишные размеры, измерение резьбы, маскировка границ, и испытания на герметичность или коррозию, если указано. JADE-CNC может координировать эти проверки через свою Инспекционные услуги с ЧПУ.
- Измерьте толщину на доступном, репрезентативные площади и запишите метод.
- Оцените критические резьбы и посадки после отделки..
- Проверьте цвет и текстуру по утвержденному образцу при определенном освещении..
- Используйте тестирование в солевом тумане только с указанным методом тестирования., продолжительность, подготовка образцов, состояние уплотнения, и критерий приемки.
- Проверьте качество уплотнения, когда стойкость к коррозии или сохранение красителя имеют решающее значение..
Распространенные дефекты и вероятные причины
- Цветовая вариация: Смешанный запас, противоречивая текстура, изменение толщины пленки, состояние красителя, уплотнение, или разделение партий.
- Белые пятна или пятна: Плохое полоскание, химия в ловушке, качество воды, умение обращаться, или проблемы с герметизацией.
- Краска кровотечение: Недостаточная герметизация или несовместимая пост-очистка..
- Обожженные края: Превышение местной плотности тока, геометрия, плохой контакт, или недостаточное охлаждение.
- Неоднородный внешний вид: Загрязнение, неравномерная предварительная обработка, вариация сплава, или повреждение поверхности.
- Плотная резьба или отверстия: Припуск на покрытие или стратегия маскировки не определены..
- Следы стойки на косметических лицах: Место контакта не было согласовано перед обработкой.
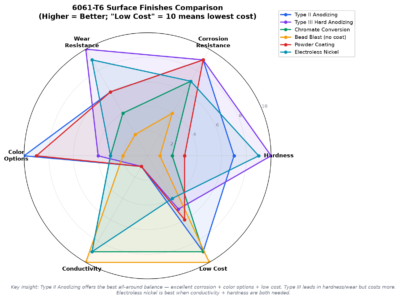
Анодирование по сравнению с другими видами отделки
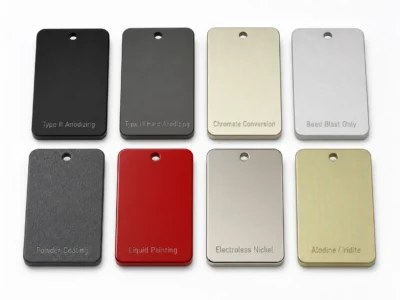
Заканчивать | Лучше всего подходит для | Электрическое поведение | Ключевое ограничение |
Анодирование типа II | Защита от коррозии и декоративный цвет | изоляционный | Цвет и толщина требуют контроля процесса. |
Анодирование типа III | Износостойкие функциональные поверхности | изоляционный | Более густое наращивание и ограниченный диапазон косметических цветов. |
Химическое конверсионное покрытие | Защита от коррозии и электрический контакт | Более проводящий, чем анодирование | Внешний вид и химический состав зависят от указанной системы. |
Порошковая покраска | Толстая декоративная и охрана окружающей среды | изоляционный | Большая толщина и меньшая точность размеров |
Химический никель | Носить, проводимость, и барьерная защита | Проводящий | Более высокая стоимость и другой тип отказа, чем при анодировании. |
Голый или подвергнутый дробеструйной очистке | Временное появление или контролируемое использование в помещении | Проводящий | Ограниченная устойчивость к коррозии и пятнам |
Анодирование часто лучше всего подходит, когда подложка изготовлена из алюминия и проект требует устойчивости к коррозии., низкий добавленный вес, контролируемый внешний вид, или твердая поверхность. Это неправильный ответ, когда интерфейс должен оставаться проводящим., нужен очень толстый декоративный слой, или барьерное покрытие предпочтительнее преобразованной оксидной поверхности.
Выбор отделки также зависит от маршрута производства.. Для деталей большого объема, где литье под давлением может заменить обработку кованого листа или прутка., тот 6061-Сравнение алюминия T6 и ADC12 покрывает инвестиции в оснастку, стоимость единицы, характеристики, допуски, пористость, и завершение компромиссов.
Факторы стоимости и времени выполнения заказа
Стоимость анодирования обычно определяется минимальной стоимостью партии., размер детали, общая площадь поверхности, невероятная сложность, маскировка, предварительная обработка, цвет, толщина, уплотнение, инспекция, и отказаться от риска. Фиксированные цены за деталь или универсальные множители типа III ненадежны без чертежа и количества..
Для прототипов и малообъемная обработка на станке с ЧПУ, Цветные образцы и проверка первого изделия могут увеличить время, но снизить риск того, что полная партия окажется неприемлемой визуально или по размерам. По возможности предлагайте совместную обработку и чистовую обработку, чтобы маскировать, разрешение, и проверка включены в один технологический план.
Как JADE-CNC поддерживает детали из анодированного алюминия
JADE-CNC поддерживает обработку на станках с ЧПУ и координацию анодирования для 6061 и другие алюминиевые сплавы. Обзор начинается с чертежа и предполагаемого обслуживания., затем соединяет материальное состояние, припуск на механическую обработку, косметический препарат, маскировка, требования к отделке, и окончательная проверка. Это более надежно, чем рассматривать анодирование как отдельную покупку после того, как деталь уже обработана..
- Обзор сплава, характер, складская форма, и закончить совместимость
- DFM для наращивания покрытия, подходит, нити, тонкие стены, расположение стеллажей, и дренаж
- Координация исполнения, дробеструйная обработка, матовый, полированный, и анодированные поверхности
- Варианты анодирования типа II и типа III подлежат рассмотрению чертежа и проекта.
- Обзор маскировки заземляющих площадок, нити, скучно, и интерфейсы сборки
- Послефинишный размер, нить, появление, и проверка толщины по мере необходимости
- Отбор проб прототипов и планирование серийного производства
Отправить CAD-модель, 2D рисунок, количество, сплав, анодирование Примечание, косметические требования, и сервисную среду для JADE-CNC, чтобы запросить обзор отделки и обработки.
Часто задаваемые вопросы
Общие инженерные вопросы
Хорошо ли анодируется 6061-T6??
Да. 6061-T6 обычно дает равномерную декоративную и защитную реакцию анодирования.. Окончательный внешний вид по-прежнему зависит от консистенции запасов., предварительная обработка, толщина пленки, краситель, уплотнение, и обработка.
Насколько анодирование меняет размеры?
Обычная предварительная оценка предполагает, что около половины толщины покрытия выходит наружу.. Для 10 гм покрытие, это наводит на мысль о 5 гм рост на поверхность. Подтвердите фактическое разрешение у процессора, особенно для типа III.
Следует ли замаскировать резьбовые отверстия?
Это зависит от коррозии, проводимость, класс потока, толщина покрытия, и потребности в сборке. Маскировка, припуск на механическую обработку, и погоня после финиша имеют свои компромиссы, которые следует указать на чертеже..
Может анодированный 6061 соответствовать точному цвету Pantone?
Возможна близкая визуальная цель, но точное соответствие материалов сложно, поскольку анодированный металл обладает отражающими свойствами и зависит от текстуры.. Используйте физический образец утверждения и определенный метод приемки..
Можно сварить 6061 сборки должны быть анодированы?
Да, но металл шва и места термического влияния могут иметь другой оттенок. Присадочный сплав, смешивание сварных швов, предварительная обработка, и одобрение образца должно быть рассмотрено для косметических работ.
Всегда ли жесткое анодирование запечатано??
Нет. Уплотнение зависит от спецификации и сервиса.. Он может улучшить коррозионные характеристики, но может изменить поведение при истирании., поэтому на чертежах в твердом покрытии должно быть указано требуемое условие.
Сколько времени занимает анодирование?
Время выполнения зависит от графика партии, цвет, маскировка, толщина, выборка, инспекция, и риск переделки. Подтвердите это во время котировки, а не полагайтесь на универсальный номер..
Заключение
Тип II — обычный выбор для декоративных и защитных деталей из стали 6061-T6., а Тип III используется, когда износостойкость и более толстое инженерное покрытие важнее яркого цвета. Тип I остается актуальным там, где этого требуют аэрокосмические или устаревшие спецификации хромовой кислоты.. Правильный выбор зависит от функции, среда, размеры, появление, и руководящий стандарт.
Самый важный этап проектирования — определение анодирования перед завершением обработки чертежа.. Укажите тип, толщина, цвет или класс, уплотнение, предварительная обработка, маскировка, ограничения на маркировку стойки, Окончательные размеры после отделки, и приемочные испытания. Это превращает анодирование из косметического требования в контролируемое производственное требование..
Статьи по теме 6061-T6
- 6061-Полное руководство по обработке алюминия T6 с ЧПУ
- 6061-T6 против 7075-T6 Алюминий: Сила, Расходы & Обрабатываемость
- 6061-T6 Анодирование алюминия: Типы, Цвета, Толщина & Правила проектирования
- 6061-T6 Параметры обработки с ЧПУ: Скорости, Ленты, Оснастка & Управление процессом
- 6061-T6 против ADC12 Алюминий: Обработка с ЧПУ или литье под давлением?
- 6061-T6 Обработка на станке с ЧПУ Рекомендации DFM: Правила проектирования & Контрольный список
- 6061-Свойства алюминия T6: Механический, Термальный & Химические данные
Стандарты, на которые ссылаются
Требования к чертежам и критерии приемки, ознакомьтесь с текущей спецификацией проекта. Соответствующие ссылки включают МИЛ-ПРФ-8625 для типа I, II, и III воинской классификации; ИСО 7599:2018 для декоративных и защитных покрытий анодного оксидирования; и ИСО 10074:2021 для твердых покрытий анодного оксидирования. Чертежи заказчика и требования контракта имеют приоритет..

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..