



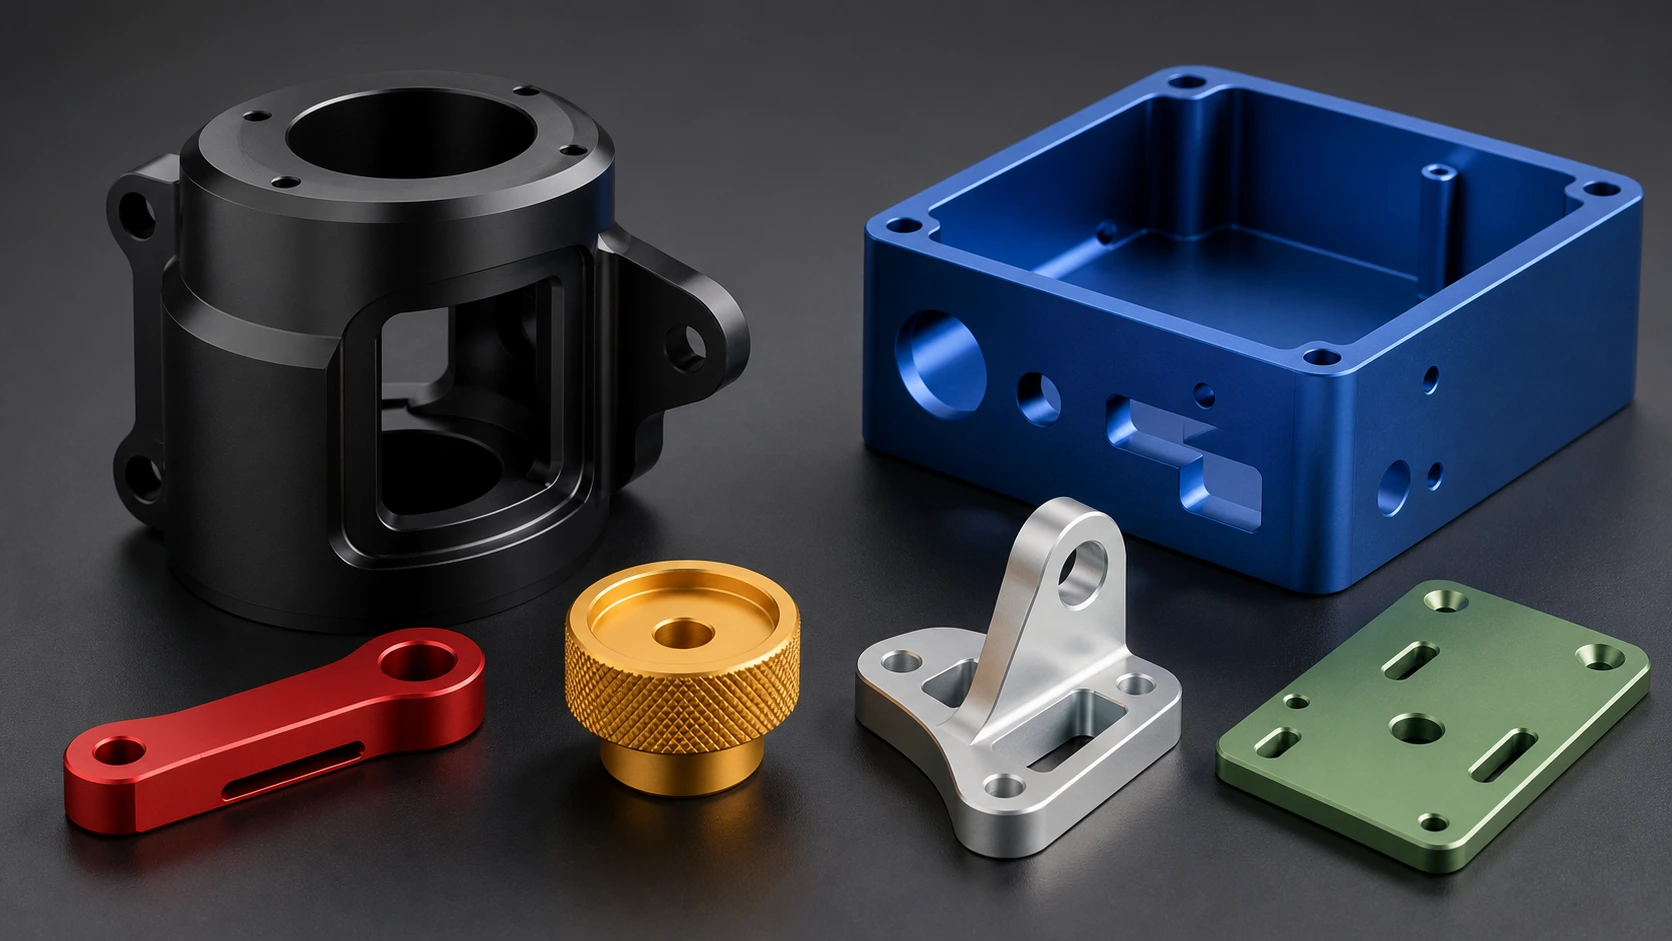
Tip I için pratik bir mühendislik kılavuzu, Tip II, ve Tip III eloksal, renk kontrolü, kaplama kalınlığı, boyutsal ödenek, maskeleme, sızdırmazlık, denetleme, ve çizim gereksinimleri.
giriiş
6061-T6, iyi işleme davranışını genel olarak tekdüze bir anotlama tepkisi ile birleştirdiğinden, anodize edilmiş CNC parçaları için yaygın olarak kullanılır.. Eloksallama korozyon direncini artırabilir, daha sert bir yüzey sağlamak, dekoratif renk oluştur, ve seçilen alanları elektriksel olarak izole edin. Bu faydalar doğru sürecin seçilmesine ve açıkça belirtilmesine bağlıdır..
Son işlem işlemeden önce planlanmalıdır, sonradan akla gelen bir düşünce olarak eklenmedi. Kaplama kalınlığı boyutları değiştirir, ön tedavi görünümü değiştirir, her parçanın bir raf kontağına ihtiyacı vardır, ve boyalı renkler alaşıma göre değişir, doku, film kalınlığı, banyo durumu, ve sızdırmazlık. JADE-CNC, bu faktörleri kendi programının bir parçası olarak gözden geçirir. yüzey bitirme desteği işlenmiş alüminyum parçalar için.
Alaşım seçimi arasındaki daha geniş ilişki için, işleme, toleranslar, bitirme, ve maliyet, ile başla 6061-T6 Alüminyum CNC İşleme Komple Kılavuz.
6061-T6 Alüminyuma Eloksal Ne Yapar?
Eloksal bir elektrokimyasal dönüşüm işlemidir. Alüminyum kısım elektrolitik hücrede anot görevi görür, ve yüzeyi alüminyum okside dönüştürülür. Boya veya kaplamanın aksine, anodik katman basitçe metalin üzerine yerleştirilmez. Oksitin bir kısmı orijinal yüzeyin altında oluşur ve bir kısmı dışarıya doğru oluşur.
Ortaya çıkan oksit, kapatmadan önce gözeneklidir. Bu gözenekler dekoratif boyamayı mümkün kılar, ancak aynı zamanda sızdırmazlık ve son işlemin amaçlanan hizmetle eşleşmesi gerektiği anlamına da gelir. Sızdırmaz dekoratif kaplama, Maksimum aşınma performansı için yalıtılmamış sert kaplama, ve maskelenmiş bir elektrik arayüzü üç farklı mühendislik özelliğidir.
Tipik Süreç Sırası
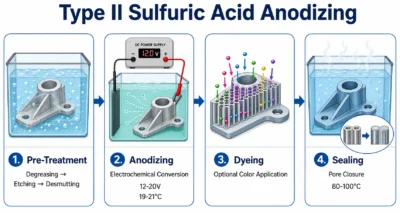
- Parçayı temizleyin ve işleme sıvılarını çıkarın, parmak izleri, ve kalıntı.
- Gerekli mekanik veya kimyasal ön işlemi uygulayın.
- Elektrik teması sağlamak ve drenajı desteklemek için parçayı rafa kaldırın.
- Belirtilen tip ve kaplama kalınlığına göre anotlama.
- Boyalı veya elektrolitik olarak renklendirilmiş bir yüzey gerektiğinde gözenekli filmi renklendirin.
- Şartname ve servis koşulu sızdırmazlık gerektirdiğinde kaplamayı kapatın.
- Görünümü inceleyin, kalınlık, boyutlar, Konular, maskeleme, ve belirtilen performans testleri.
Sahne | Ne oluyor | Mühendisler neyi kontrol etmelidir? |
Temizlik | Yağ, soğutucu, parmak izleri, ve mağaza kalıntıları giderilir | Kör delikler, sıkışmış sıvı, ekler, ve kirlenme |
Ön Arıtma | Gravür, arındırma, patlatma, fırçalama, veya cilalama yüzeyi oluşturur | Kozmetik yüzler, doku, stok tekdüzeliği, ve kenar durumu |
Raf | Elektrik kontağı akımı taşır ve parçayı destekler | Raf işareti konumu, drenaj, yönlendirme, ve iletişim alanı |
Eloksal | Alüminyum yüzey gözenekli alüminyum okside dönüşür | Kaplama tipi, kalınlık, alaşım, akım dağılımı, ve banyo kontrolü |
Boyama | Belirtildiğinde boya veya elektrolitik renklendirme uygulanır | Onaylanmış örnek, renk aralığı, film kalınlığı, ve parti tutarlılığı |
Sızdırmazlık | Korozyonu ve renk tutmayı iyileştirmek için gözenekler kapalıdır | Mühür yöntemi, aşınma gereksinimleri, boya stabilitesi, ve geçerli spesifikasyon |
Denetleme | Dış görünüş, kalınlık, boyutlar, Konular, ve belirtilen testler kontrol edilir | Üretim öncesi tanımlanan kabul kriterleri ve test yerleri |
Tip I, Tip II, ve Tip III Eloksal
Tanıdık Tip I, II, ve III etiketleri MIL-PRF-8625'ten gelir. Spesifikasyon ayrıca ek alt türleri de içerir ve Sınıf'ı ayırır. 1 kaplamalar, kasıtlı olarak boyanmamış olanlar, Sınıftan 2 kaplamalar, boyalı veya pigmentli olan. Bir çizimde geçerli standardın adı bulunmalıdır, tip, sınıf, kalınlık, renk, sızdırmazlık, maskeleme, ve 'anodize' kelimesine güvenmek yerine gerekli testler’ yalnız.
Eloksal tipi | Süreç ailesi | Ortak kalınlık aralığı | Bunu belirtmenin tipik nedeni |
Tip I | Kromik asit | İnce, sık sık hakkında 0.5-7.5 bir | Havacılık veya eski spesifikasyonlar; yorulmaya duyarlı ve karmaşık parçalar |
Tip II | Sülfürik asit | Sıklıkla 5-25 bir | Dekoratif renk, korozyon koruması, ve genel CNC parçaları |
Tip III | Sert sülfürik eloksal | Sıklıkla 25-50 bir; daha geniş aralıklar mümkündür | Aşınma direnci, daha sert yüzeyler, ve fonksiyonel mühendislik parçaları |
Aralıklar pratik referanslardır, evrensel sınırlar değil. Geçerli çizim ve spesifikasyon nihai gereksinimi kontrol eder.
Tip I: Kromik Asit Eloksal
Tip I nispeten ince bir kaplama üretir ve havacılık uygulamalarında uzun bir geçmişe sahiptir., karmaşık şekiller ve yorulmaya duyarlı bazı parçalar dahil. Çünkü geleneksel Tip I kimyası altı değerlikli krom kullanıyor, Çevresel ve düzenleyici gereklilikler gözden geçirilmeli. MIL-PRF-8625 kapsamında kromik olmayan Tip IC alternatifleri mevcuttur, ancak onay alınmadan Tip I ile otomatik olarak değiştirilebilirmiş gibi değerlendirilmemelidirler.
Tip II: Sülfürik Asit Eloksal
Tip II, dekoratif ve koruyucu 6061-T6 parçalar için olağan seçimdir. Şeffaf veya doğal yüzeyleri ve çok çeşitli boyaları destekler, faydalı korozyon ve kullanım direnci sağlarken. Film kalınlığı genellikle servis maruziyetine göre seçilir, dış görünüş, boyutsal ödenek, ve yalnızca renge göre değil geçerli spesifikasyona göre.
Tip III: Sert Eloksal
Tip III, daha kalın bir yapı oluşturmak için daha sıkı sıcaklık ve akım kontrolü kullanır, aşınmaya dayanıklı fonksiyonel yüzeyler için daha sert kaplama. Doğal kaplama gri görünebilir, bronz, kahverengi, veya alaşıma ve kalınlığa bağlı olarak neredeyse siyah. Koyu boyalar mümkün olabilir, ancak parlak kozmetik renkler güvenilir bir sert kaplama beklentisi değildir. Sızdırmazlık servise bağlıdır çünkü aşınma performansını değiştirirken korozyon davranışını iyileştirebilir.
Tip II Proses Kontrolü
Temizlik, Gravür, ve Desmutting
Temizleme, yağı ve atölye kirliliğini ortadan kaldırır. Alkali aşındırma, küçük görsel farklılıkları azaltabilir ve mat bir yüzey oluşturabilir, ancak aynı zamanda malzemeyi de kaldırır ve kenarları yumuşatabilir veya boyutları değiştirebilir. Temizleme, dağlamadan sonra kalan alaşım elementi kalıntısını giderir. Kesin kimya, sıcaklık, ve süre işlemciye özeldir ve alaşım için doğrulanmalıdır, parça geometrisi, ve istenilen görünüm.
Raf ve Akım Dağıtımı
Raf, hem elektriksel hem de kozmetik bir karardır. Temas noktası rafta iz bırakacaktır, ve akım yoğunluğu kenarlarda yoğunlaşabilir, Konular, veya ince projeksiyonlar. Görünüm açısından kritik parçalar üzerinde kabul edilebilir bir raf konumu belirleyin ve kör noktalardan drenaja izin verin. Geniş yüzeyler, derin cepler, ve yoğun şekilde iç içe geçmiş parçalar, özel yönlendirme veya yardımcı kontaklar gerektirebilir.
Boyama ve Mühürleme
Boya rengi gözenek yapısına bağlıdır, kaplama kalınlığı, boya konsantrasyonu, banyo durumu, daldırma süresi, ve kaplamanın altındaki yüzey. Sızdırmazlık, korozyon direncini artırmak ve rengi korumak için gözenekleri kapatır veya değiştirir. Yaygın yöntemler arasında sıcak su bulunur, nikel-asetat, ve düşük sıcaklıkta kimyasal sızdırmazlık, ancak geçerli spesifikasyon ve performans gereklilikleri yöntemi belirlemelidir.
Kaplama Kalınlığı ve Boyut Değişimi
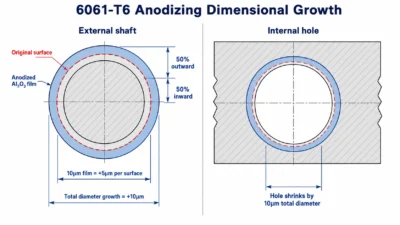
Ortak 50/50 kural erken DFM için faydalıdır: oksit kalınlığının yaklaşık yarısı dışarıya doğru birikme olarak ve yarısı da orijinal yüzeye nüfuz etme olarak değerlendirilir. Bu bir tahmindir, evrensel bir dönüşüm faktörü değil. Alaşım, eloksal tipi, kalınlık, banyo kontrolü, ön arıtma, ve işlemci uygulaması ilişkiyi değiştirebilir, özellikle sert eloksal için.
Belirtilen kaplama | Ortak tasarım tahmini | Yaklaşık çap etkisi | Önemli not |
10 um Tip II | Hakkında 5 yüzey başına dışa doğru büyüme | +10 bir şaftın üzerinde; -10 çok sıkıcıyım | Büyüme oranını işlemciyle doğrulayın |
20 um Tip II | Hakkında 10 yüzey başına dışa doğru büyüme | +20 bir şaftın üzerinde; -20 çok sıkıcıyım | Uyumları etkileyebilir, Konular, ve yatak koltukları |
25 um Tip III | Hakkında 12.5 yüzey başına dışa doğru büyüme | +25 bir şaftın üzerinde; -25 çok sıkıcıyım | Gerçek birikim sert kaplama işlemine göre değişebilir |
50 um Tip III | Hakkında 25 yüzey başına dışa doğru büyüme | +50 bir şaftın üzerinde; -50 çok sıkıcıyım | Hassas özelliklerde işlemci tarafından onaylanmış toleransı kullanın |
Yaklaşık tasarım örnekleri varsayılmaktadır 50% dışa doğru birikim. Seçilen eloksal kaynağıyla son işleme payını onaylayın.
Şaftlar, Delikler, Yuvalar, ve uyar
eğer bir 10 um kaplama yaklaşık üretir 5 yüzey başına dışa doğru büyüme miktarı, bir dış çap yaklaşık olarak büyür 10 um ve iç çap yaklaşık olarak küçülür 10 bir. Bu nedenle yataklı koltuklar, dübel delikleri, sızdırmazlık çapları, hassas yuvalar, ve pres bağlantıları bitmiş duruma göre boyutlandırılmalı ve sırasında gözden geçirilmelidir. özel CNC işleme.
Konular
İş parçacığı stratejisi işleve bağlıdır. Maskeleme orijinal uyumu ve çıplak iletkenliği korur ancak ipliği korumasız bırakır. İşleme payı ipliğin kaplanmış kalmasını sağlayabilir, ancak kaplama oluşumu konusunda anlaşmaya varılması gerekiyor. Eloksallamadan sonra kovalamak uyumu geri kazandırır ancak diş yanlarındaki oksidin bir kısmını veya tamamını temizler. Üretim yorumuna bırakmak yerine, amaçlanan yöntemi çizim üzerinde belirtin.
Renk Seçenekleri ve Renk Tutarlılığı
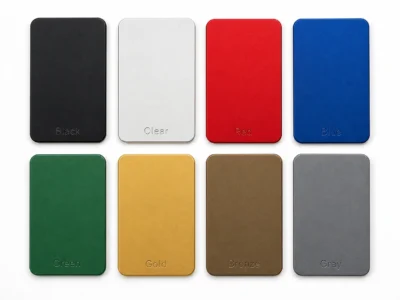
Tip II 6061-T6 doğal veya şeffaf olarak üretilebilmektedir., siyah, mavi, kırmızı, yeşil, altın, bronz, gri, ve işlemci tarafından sunulan diğer boya sistemleri. ‘Temiz eloksal’ optik anlamda renksiz değildir: alaşım kimyası, film kalınlığı, ön arıtma, ve mühürleme son gri veya gümüş tonunu değiştirebilir.
Tam Pantone veya ekran rengi eşleşmesi, fiziksel onay örnekleri ve tanımlanmış bir ölçüm yöntemi olmadan vaat edilmemelidir.. Eloksallı metal yansıtıcı ve yön vericidir, yani algılanan renk parlaklıkla değişir, doku, görüş açısı, ve aydınlatma. Montajlar için, pratik olduğu yerde aynı alaşımı ve stok kaynağını kullanın, yüzeyleri tutarlı bir şekilde işleyin, ve görünür parçaları tek bir kontrollü partide tamamlayın.
Alaşım kimyası ve stok durumu hem mukavemeti hem de bitirme tepkisini etkiler. The 6061-T6 alüminyum özellikler kılavuzu ilgili mekanik sağlar, termal, ve kimyasal veriler. Daha yüksek mukavemet düşünüldüğünde, yayınlanan 6061-T6 ve 7075-T6 alüminyum karşılaştırması işlenebilirlikteki ilişkili farklılıkları açıklar, maliyet, korozyon davranışı, ve eloksal beklentileri.
Görünümü Örnekler ve Toleranslarla Belirleyin
- Kozmetik yüzleri ve raf işaretlerinin kabul edilebilir konumlarını belirleyin.
- Ön tedaviyi tanımlayın: işlenmiş olarak, boncuk patlatıldı, fırçalanmış, cilalı, veya başka bir kontrollü doku.
- Görünüm açısından kritik işler için onaylanmış bir fiziksel numune veya renk aralığı kullanın.
- Enstrümantal renk kontrolü gerekiyorsa, renk uzayını tanımlayın, aydınlatıcı, geometri, parlaklık durumu, ve kabul toleransı.
- Alaşımı koru, öfke, yüzey hazırlığı, kaplama kalınlığı, boya, ve karşılaştırma parçaları arasında tutarlı sızdırmazlık.
Eloksal Öncesi Yüzey Hazırlığı
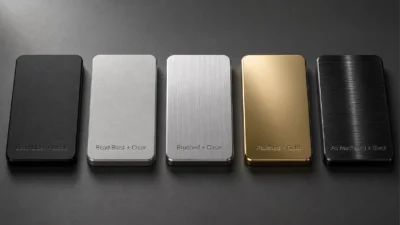
Eloksal kaplama alttaki metali takip eder; çizikleri gizlemez, dalgalılık, ezikler, veya tutarsız takım yolları. Bu nedenle yüzey hazırlığının işleme ve bitirme rotasının bir parçası olması gerekir. JADE-CNC, şu andan itibaren geçişi inceleyebilir: alüminyum CNC işleme patlatmaya, fırçalama, parlatma, ve üretim başlamadan önce eloksallama.
Ön anotlama durumu | Tipik görsel sonuç | Ana avantaj | Ana risk |
İşlenmiş haliyle | Takım yolları görünür kalır | En düşük eklenen hazırlık | İşleme işaretleri ve yerel doku farklılıkları görünür kalır |
Boncuk patlatıldı | Düzgün mat görünüm | Takım yollarındaki görsel vurguyu azaltır | Medya, basınç, elleçleme, ve alaşım değişimi tutarlılığı etkiler |
Fırçalanmış | Yönlü doğrusal tahıl | Kontrollü dekoratif doku | Tane yönü ve kenar geçişleri tutarlı olmalıdır |
Cilalı | Parlak veya yansıtıcı kaplama | Üst düzey dekoratif görünüm | Eloksallama sonrasında herhangi bir çizik veya dalgalanma görünür durumda kalır |
Eskitme | Kenarları yumuşatılmış yumuşak mat kaplama | Uygun küçük parçalar için verimli | Kenarları değiştirebilir, küçük özellikler, ve boyutsal detay |
Görünüm açısından kritik parçalar için, yüzey pürüzlülüğünü yalnızca işlevsel olarak yararlı olduğu durumlarda belirtin. Sayısal bir Ra değeri fırçalanmış bir taneciği tam olarak tanımlamaz, patlama dokusu, veya görsel parlaklık. Numuneleri işleyin ve kontrol edin CNC frezeleme stratejiler genellikle daha iyi görünüm rehberliği sağlar.
Takım işaretleri, çapaklar, ve ince duvar hareketi bitirmeden önce kontrol edilmelidir. Kullanın 6061-T6 CNC işleme parametreleri kılavuzu takımları gözden geçirmek, hızlar, beslemeler, talaş tahliyesi, ve eloksallamadan önce bitirme-geçiş stratejisi.
Maskeleme, Ekler, ve Montaj Arayüzleri
Elektrik temasının olduğu yerlerde maskeleme kullanılır, hassas uyum, yapıştırıcı yapıştırma, topraklama, sızdırmazlık, veya montaj çıplak alüminyum gerektirir. Yaygın yöntemler arasında fişler bulunur, büyük harfler, bantlar, ve yeniden kullanılabilir maskeler. Her maskelenmiş sınırın bir süreç toleransı vardır, dolayısıyla çizim hem işlevsel alanı hem de kabul edilebilir geçiş bölgesini tanımlamalıdır.
- Topraklama pedleri ve EMI temas yüzeyleri
- Rulman koltukları, dübel delikleri, hassas delikler, ve toprakların mühürlenmesi
- Seçilen dişler ve dişli ekler
- Elektrik konnektörü arayüzleri
- Kaynak için ayrılan alanlar, bağlama, veya daha sonra işleme
- Kaplama birikmesine izin verilmeyen veri veya temas yüzeyleri
Çelik uçlar, helisel bobinler, mıknatıslar, ve diğer benzer malzemelerin kontrolü, eloksal işleminden sonra monte edildiğinde genellikle daha kolaydır. Önceden hazır bulunmaları gerekiyorsa, işlemci kimyasal uyumluluğu incelemelidir, maskeleme, tuzaklanmış çözüm, ve galvanik risk.
Eloksallı 6061-T6 Parçaları için Tasarım Kuralları
Tasarım alanı | Önerilen çizim veya DFM eylemi | Sebep |
Hassas uyuyor | Son işlem sonrası boyutları tanımlayın ve kaplama payını onaylayın | Anodik büyüme şaftları değiştirir, sıkıcı, yuvalar, ve çiftleşme boşlukları |
Konular | Maskeleme arasından seçim yapın, ödenek, veya bitiş sonrası kovalamaca ve seçimi belirtme | Takip etmek uyumu geri kazandırır ancak diş yüzeylerindeki kaplamayı kaldırır |
Topraklama yüzeyleri | Anotlanmayan bölgeleri işaretleyin ve kabul edilebilir temas alanını tanımlayın | Anodik oksit elektriksel olarak yalıtkandır |
Raf işaretleri | Kozmetik olmayan temas yerlerini belirleyin | Her anodize parçanın bir elektrik temas noktasına ihtiyacı vardır |
Kör delikler | Mümkün olan yerlerde drenaj sağlayın ve sıkışan çözüm risklerini işaretleyin | Tutulan kimya parçayı lekeleyebilir veya parçaya zarar verebilir |
Keskin kenarlar | Pratik yarıçapları veya pahları kullanın ve sert kaplama akım yoğunluğunu inceleyin | Kaplama ince olabilir, kırılgan, veya zor kenarlarda yanmış |
Karışık metaller | Mümkün olduğunda anotlamadan sonra çelik eklentiler ve farklı donanımlar takın | Banyo kirlenmesini önler, saldırı, ve tuzaklanmış çözüm |
Kozmetik aksamlar | Birleşen parçaları aynı kontrollü partide bitirin | Birleştirilmiş bileşenler arasındaki görünür renk farklılığını azaltır |
Malzeme izlenebilirliği görünüm açısından da önemlidir. Farklı 6061 ürün formları ve tedarikçiler, alaşım tanımı aynı olsa bile farklı yanıtlar verebilir. The CNC işleme malzemeleri kılavuzu yararlı bir başlangıç noktası sağlar, ancak satın alma siparişi yine de gerekli stok formunu tanımlamalıdır, öfke, ve sertifikasyon.
Kaplama payı duvar kalınlığı ile koordine edilmelidir, uyuyor, delikler, Konular, yarıçap, ve tolerans tahsisi. The 6061-T6 CNC işleme DFM yönergeleri bu tasarım kararlarını tek bir üretim kontrol listesine dönüştürün.
Bir Mühendislik Çiziminde Eloksalın Belirlenmesi
Kullanılabilir bir eloksal notu işlemciye ne yapması gerektiğini ve kabulün nasıl değerlendirileceğini anlatır. 'Siyah eloksal' gibi notlardan kaçının’ türü olmayan, kalınlık, veya bilgileri maskelemek.
Minimum Çizim Bilgisi
- Geçerli standart ve revizyon, gerektiğinde
- Eloksal tipi ve sınıfı veya renk tanımı
- Gerekli kaplama kalınlığı veya kalınlık aralığı
- Mühürlü veya mühürsüz durum ve belirtilen herhangi bir mühürleme yöntemi
- Ön işlem veya gerekli yüzey dokusu
- Maskelenmiş ve eloksalsız alanlar, geçiş bölgesi toleransı dahil
- Raf işareti konum kısıtlamaları
- Son işlemden sonra geçerli olan boyutlar ve toleranslar
- Görünüm örneği, renk toleransı, veya kontrollü görüntüleme koşulu
- Gerekli muayene ve performans testleri
Örnek Çizim Notu
Örnek: MIL-PRF-8625'e göre anotlama, Tip II, Sınıf 2, siyah, 10-15 bir; mühürlü. Maskeyle tanımlanan topraklama pedleri ve M4 dişleri. Boyutlar bitirildikten sonra geçerlidir. Raf işaretlerine yalnızca kozmetik olmayan işaretli yüzeyde izin verilir. Onaylanmış üretim numunesine göre renk.
Örnek kasıtlı olarak spesifiktir, ama bu evrensel bir gereklilik değil. Standardı ayarlayın, kalınlık, sızdırmazlık, renk, ve gerçek hizmet durumuna yönelik testler.
Muayene ve Sorun Giderme
Denetim Planı
Denetim çekme riskini takip etmelidir. Tipik kontroller, kontrollü aydınlatma altında görsel görünümü içerir, Kararlaştırılan yerlerde kaplama kalınlığı, bitiş sonrası boyutlar, iplik ölçümü, sınırları maskelemek, ve belirtildiğinde sızdırmazlık veya korozyon testleri. JADE-CNC bu kontrolleri kendi aracılığıyla koordine edebilir. CNC muayene hizmetleri.
- Erişilebilir yüzeyin kalınlığını ölçün, temsili alanlar ve yöntemi kaydedin.
- Bitirmeden sonra kritik iplikleri ve uyumları ölçün.
- Belirlenen aydınlatma altında renk ve dokuyu onaylanmış numuneyle karşılaştırın.
- Tuz püskürtme testini yalnızca adlandırılmış bir test yöntemiyle kullanın, süre, numune hazırlama, sızdırmazlık durumu, ve kabul kriteri.
- Korozyon direnci veya boya tutmanın kritik olduğu durumlarda conta kalitesini gözden geçirin.
Yaygın Kusurlar ve Muhtemel Nedenler
- Renk değişimi: Karışık stok, tutarsız doku, film kalınlığı değişimi, boya durumu, sızdırmazlık, veya toplu ayırma.
- Beyaz lekeler veya lekeler: Kötü durulama, tuzağa düşmüş kimya, su kalitesi, elleçleme, veya sızdırmazlık sorunları.
- Boya kanaması: Yetersiz sızdırmazlık veya uyumsuz son temizlik.
- Yanmış kenarlar: Aşırı yerel akım yoğunluğu, geometri, zayıf temas, veya yetersiz soğutma.
- Düzensiz görünüm: Kirlenme, düzensiz ön işlem, alaşım değişimi, veya yüzey hasarı.
- Sıkı dişler veya delikler: Kaplama payı veya maskeleme stratejisi tanımlanmadı.
- Kozmetik yüzlerdeki raf işaretleri: İşlemden önce iletişim konumu üzerinde anlaşmaya varılmadı.
Diğer Kaplamalarla Karşılaştırıldığında Eloksal Kaplama
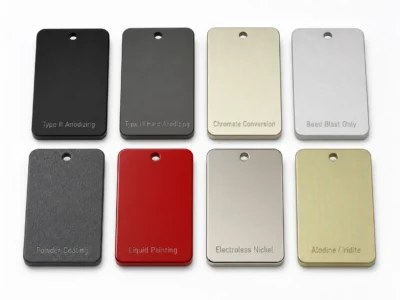
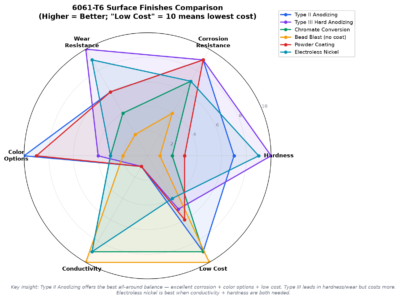
Sona ermek | En uygunu | Elektriksel davranış | Anahtar sınırlaması |
Tip II eloksal | Korozyona karşı koruma ve dekoratif renk | Yalıtım | Renk ve kalınlık proses kontrolü gerektirir |
Tip III eloksal | Aşınmaya dayanıklı fonksiyonel yüzeyler | Yalıtım | Daha kalın yapı ve sınırlı kozmetik renk aralığı |
Kimyasal dönüşüm kaplaması | Korozyona karşı koruma ve elektrik kontağı | Eloksaldan daha iletken | Görünüm ve kimya belirtilen sisteme bağlıdır |
Toz kaplama | Kalın dekoratif ve çevre koruma | Yalıtım | Daha fazla kalınlık ve daha düşük boyutsal hassasiyet |
Akımsız nikel | Giymek, iletkenlik, ve bariyer koruması | İletken | Eloksallamaya göre daha yüksek maliyet ve farklı bir arıza modu |
Çıplak veya boncuk püskürtmeli | Geçici görünüm veya kontrollü iç mekan kullanımı | İletken | Sınırlı korozyon ve leke direnci |
Eloksal kaplama, alt tabakanın alüminyum olduğu ve projenin korozyon direncine ihtiyaç duyduğu durumlarda genellikle en iyi seçimdir, düşük ilave ağırlık, kontrollü görünüm, veya sert bir yüzey. Bir arayüzün iletken kalması gerektiği doğru cevap değildir, çok kalın bir dekoratif katmana ihtiyaç vardır, veya dönüştürülmüş bir oksit yüzeye göre bir bariyer kaplama tercih edilir.
Son seçim aynı zamanda üretim rotasına da bağlıdır. Pres dökümün dövme levha veya çubuktan işlemenin yerini alabileceği daha yüksek hacimli parçalar için, the 6061-T6 ve ADC12 alüminyum karşılaştırması takım yatırımını kapsar, birim maliyet, özellikler, toleranslar, gözeneklilik, ve takasları bitirmek.
Maliyet ve Teslim Süresi Faktörleri
Eloksal maliyeti genellikle minimum parti ücretlerinden kaynaklanır, parça boyutu, toplam yüzey alanı, raf zorluğu, maskeleme, ön arıtma, renk, kalınlık, sızdırmazlık, denetleme, ve riski reddet. Parça başına sabit fiyatlar veya evrensel Tip III çarpanları çizim ve miktar olmadan güvenilir değildir.
Prototipler için ve düşük hacimli CNC işleme, renk numuneleri ve ilk ürün muayenesi süreyi artırabilir ancak tam bir partinin görsel veya boyutsal olarak kabul edilemez olma riskini azaltabilir. Mümkün olduğunda işleme ve sonlandırmanın birlikte teklif edilmesi, böylece maskeleme, ödenek, ve denetim tek bir süreç planına dahil edilmiştir.
JADE-CNC Eloksallı Alüminyum Parçaları Nasıl Destekler?
JADE-CNC, CNC işleme ve eloksal koordinasyonunu destekler 6061 ve diğer alüminyum alaşımları. İnceleme çizim ve amaçlanan hizmetle başlar, daha sonra malzeme durumunu bağlar, işleme ödeneği, kozmetik hazırlık, maskeleme, bitiş gereksinimleri, ve son muayene. Bu, parça işlendikten sonra eloksal işleminin ayrı bir satın alma olarak ele alınmasından daha güvenilirdir.
- Alaşımın gözden geçirilmesi, öfke, stok formu, ve uyumluluğu tamamlayın
- Kaplama oluşumu için DFM, uyuyor, Konular, ince duvarlar, raf konumları, ve drenaj
- İşlenmiş halin koordinasyonu, boncukla patlatılmış, fırçalanmış, cilalı, ve anodize yüzeyler
- Tip II ve Tip III eloksal seçenekleri çizime ve proje incelemesine tabidir
- Topraklama pedleri için maskeleme incelemesi, Konular, sıkıcı, ve montaj arayüzleri
- Bitiş sonrası boyut, iplik, dış görünüş, ve kalınlık kontrolü gerektiği gibi
- Prototip numunesi alma ve üretim partisi planlama
CAD modelini gönder, 2çizim, miktar, alaşım, eloksal notu, kozmetik gereksinimleri, ve JADE-CNC'ye servis ortamı bitirme ve işleme incelemesi talep edin.
Sıkça Sorulan Sorular
Ortak Mühendislik Soruları
6061-T6 iyi anodize oluyor mu??
Evet. 6061-T6 genellikle tekdüze bir dekoratif ve koruyucu anotlama tepkisi verir. Nihai görünüm hala stok tutarlılığına bağlıdır, ön arıtma, film kalınlığı, boya, sızdırmazlık, ve taşıma.
Eloksal boyutları ne kadar değiştirir??
Yaygın bir erken tahmin, kaplama kalınlığının yaklaşık yarısının dışarıya doğru oluştuğunu varsayar. bir için 10 um kaplama, hakkında şunu öneriyor 5 yüzey başına büyüme. Gerçek ödeneği işlemciyle onaylayın, özellikle Tip III için.
Dişli delikleri maskelenmeli mi??
Korozyona bağlıdır, iletkenlik, iş parçacığı sınıfı, kaplama kalınlığı, ve montaj ihtiyaçları. Maskeleme, işleme ödeneği, ve bitiş sonrası kovalamacaların her birinin çizimde belirtilmesi gereken ödünleşimleri vardır.
Anodize edilebilir 6061 tam bir Pantone rengiyle eşleşin?
Yakın bir görsel hedef mümkün olabilir, ancak anodize metal yansıtıcı ve dokuya bağlı olduğundan çapraz malzeme eşleşmesi zordur. Fiziksel bir onay örneği ve tanımlanmış bir kabul yöntemi kullanın.
Kaynaklanabilir 6061 montajlar anodize edilebilir?
Evet, ancak kaynak metali ve ısıdan etkilenen alanlar farklı bir renk tonu gösterebilir. Dolgu alaşımı, kaynak harmanlama, ön arıtma, ve kozmetik çalışmalar için numune onayı gözden geçirilmelidir.
Sert eloksal her zaman mühürlenir mi??
HAYIR. Sızdırmazlık spesifikasyona ve hizmete bağlıdır. Korozyon performansını artırabilir ancak aşınma davranışını değiştirebilir, bu nedenle sert kaplama çizimleri gerekli koşulu belirtmelidir.
Eloksal ne kadar sürer?
Teslim süresi toplu planlamaya bağlıdır, renk, maskeleme, kalınlık, örnekleme, denetleme, ve yeniden çalışma riski. Evrensel bir numaraya güvenmek yerine teklif sırasında onaylayın.
Çözüm
Tip II, dekoratif ve koruyucu 6061-T6 parçalar için olağan seçimdir, Tip III ise aşınma direnci ve daha kalın bir mühendislik kaplamasının parlak renkten daha önemli olduğu durumlarda kullanılır. Tip I, kromik asit havacılık veya eski spesifikasyonun gerektirdiği durumlarda geçerliliğini korur. Doğru seçim işleve bağlıdır, çevre, boyutlar, dış görünüş, ve geçerli standart.
En önemli tasarım adımı, işleme çizimini tamamlamadan önce eloksalın tanımlanmasıdır.. Türü belirtin, kalınlık, renk veya sınıf, sızdırmazlık, ön arıtma, maskeleme, raf işareti kısıtlamaları, bitiş sonrası son boyutlar, ve kabul testleri. Bu, anotlamayı kozmetik bir talepten kontrol edilebilir bir üretim gereksinimine dönüştürüyor.
İlgili 6061-T6 Makaleleri
- 6061-T6 Alüminyum CNC İşleme Komple Kılavuz
- 6061-T6 ve 7075-T6 Alüminyum: Kuvvet, Maliyet & İşlenebilirlik
- 6061-T6 Alüminyum Eloksal: Türler, Renkler, Kalınlık & Tasarım Kuralları
- 6061-T6 CNC İşleme Parametreleri: Hızlar, Yayınlar, Takımlama & Proses Kontrolü
- 6061-T6 ve ADC12 Alüminyum: CNC İşleme veya Döküm?
- 6061-T6 CNC İşleme DFM Yönergeleri: Tasarım Kuralları & Kontrol listesi
- 6061-T6 Alüminyum Özellikleri: Mekanik, Termal & Kimyasal Veriler
Referans Verilen Standartlar
Çizim gereksinimleri ve kabul kriterleri için, mevcut proje spesifikasyonuna bakın. İlgili referanslar şunları içerir: MIL-PRF-8625 Tip I için, II, ve III askeri sınıflandırmalar; ISO 7599:2018 dekoratif ve koruyucu anodik oksidasyon kaplamaları için; Ve ISO 10074:2021 sert anodik oksidasyon kaplamaları için. Müşteri çizimleri ve sözleşme gereksinimleri önceliklidir.

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.