



Um guia prático de engenharia para o Tipo I, Tipo II, e anodização Tipo III, controle de cores, espessura do revestimento, subsídio dimensional, mascarar, vedação, inspeção, e requisitos de desenho.
Introdução
6061-T6 é amplamente utilizado para peças CNC anodizadas porque combina um bom comportamento de usinagem com uma resposta de anodização geralmente uniforme. A anodização pode melhorar a resistência à corrosão, fornecer uma superfície mais dura, criar cores decorativas, e isolar eletricamente áreas selecionadas. Esses benefícios dependem da escolha do processo certo e da sua especificação clara.
O acabamento deve ser planejado antes da usinagem, não adicionado como uma reflexão tardia. A espessura do revestimento altera as dimensões, pré-tratamento muda a aparência, cada peça precisa de um contato de rack, e as cores tingidas variam de acordo com a liga, textura, espessura do filme, condição do banho, e vedação. JADE-CNC analisa esses fatores como parte de seu suporte para acabamento superficial para peças usinadas de alumínio.
Para uma relação mais ampla entre a seleção de ligas, usinagem, tolerâncias, acabamento, e custo, comece com o 6061-Guia completo de usinagem CNC de alumínio T6.
O que a anodização faz com o alumínio 6061-T6
A anodização é um processo de conversão eletroquímica. A peça de alumínio atua como ânodo em uma célula eletrolítica, e sua superfície é convertida em óxido de alumínio. Ao contrário de pintura ou chapeamento, a camada anódica não é simplesmente depositada no topo do metal. Parte do óxido se forma abaixo da superfície original e parte se acumula para fora.
O óxido resultante é poroso antes de selar. Esses poros tornam possível o tingimento decorativo, mas também significam que a selagem e o tratamento final devem corresponder ao serviço pretendido. Um revestimento decorativo selado, um revestimento duro não selado para desempenho máximo de abrasão, e uma interface elétrica mascarada são três especificações de engenharia diferentes.
Sequência Típica de Processo
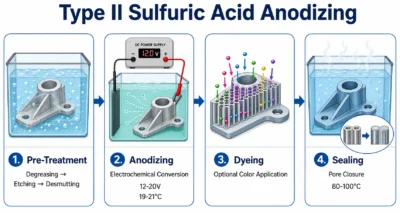
- Limpe a peça e remova fluidos de usinagem, impressões digitais, e resíduo.
- Aplique o pré-tratamento mecânico ou químico necessário.
- Rack da peça para fornecer contato elétrico e apoiar a drenagem.
- Anodize de acordo com o tipo e espessura de revestimento especificados.
- Pinte o filme poroso quando for necessário um acabamento tingido ou colorido eletroliticamente.
- Selar o revestimento quando a especificação e a condição de serviço exigirem vedação.
- Inspecione a aparência, grossura, dimensões, tópicos, mascarar, e quaisquer testes de desempenho especificados.
Estágio | O que acontece | O que os engenheiros devem controlar |
Limpeza | Óleo, refrigerante, impressões digitais, e resíduos da loja são removidos | Buracos cegos, fluido preso, inserções, e contaminação |
Pré-tratamento | Gravura, desmutação, explodindo, escovar, ou polimento estabelece a superfície | Rostos cosméticos, textura, uniformidade de estoque, e condição de borda |
Trasfega | O contato elétrico transporta corrente e suporta a peça | Localização da marca de rack, drenagem, orientação, e área de contato |
Anodização | A superfície de alumínio se converte em óxido de alumínio poroso | Tipo de revestimento, grossura, liga, distribuição atual, e controle de banho |
Coloração | Corante ou coloração eletrolítica é aplicada quando especificado | Amostra aprovada, gama de cores, espessura do filme, e consistência do lote |
Selagem | Os poros são fechados para melhorar a corrosão e a retenção da cor | Método de vedação, requisitos de desgaste, estabilidade do corante, e especificação governante |
Inspeção | Aparência, grossura, dimensões, tópicos, e testes especificados são verificados | Critérios de aceitação e locais de teste definidos antes da produção |
Tipo I, Tipo II, e Anodização Tipo III
O familiar Tipo I, II, e III rótulos vêm de MIL-PRF-8625. A especificação também inclui subtipos adicionais e separa Classe 1 revestimentos, que não são tingidos intencionalmente, da aula 2 revestimentos, que são tingidos ou pigmentados. Um desenho deve nomear o padrão governante, tipo, aula, grossura, cor, vedação, mascarar, e testes exigidos em vez de confiar na palavra 'anodizar’ sozinho.
Tipo de anodização | Família de processos | Faixa de espessura comum | Razão típica para especificá-lo |
Tipo I | Ácido crômico | Afinar, muitas vezes sobre 0.5-7.5 um | Especificações aeroespaciais ou legadas; peças complexas e sensíveis à fadiga |
Tipo II | Ácido sulfúrico | Muitas vezes 5-25 um | Cor decorativa, proteção contra corrosão, e peças CNC em geral |
Tipo III | Anodização sulfúrica dura | Muitas vezes 25-50 um; faixas mais amplas são possíveis | Resistência ao desgaste, superfícies mais duras, e peças de engenharia funcionais |
Os intervalos são referências práticas, não limites universais. O desenho e a especificação aplicáveis controlam o requisito final.
Tipo I: Anodização com ácido crômico
O Tipo I produz um revestimento relativamente fino e tem uma longa história em aplicações aeroespaciais, incluindo formas complexas e algumas peças sensíveis à fadiga. Porque a química tradicional do Tipo I usa cromo hexavalente, os requisitos ambientais e regulatórios devem ser revisados. Existem alternativas não crômicas do tipo IC sob MIL-PRF-8625, mas não devem ser tratados como automaticamente intercambiáveis com o Tipo I sem aprovação.
Tipo II: Anodização com ácido sulfúrico
O Tipo II é a escolha usual para peças decorativas e protetoras 6061-T6. Suporta acabamentos transparentes ou naturais e uma ampla gama de corantes, ao mesmo tempo que fornece resistência útil à corrosão e ao manuseio. A espessura do filme é comumente selecionada de acordo com a exposição do serviço, aparência, subsídio dimensional, e a especificação aplicável, em vez de apenas pela cor.
Tipo III: Anodização Dura
O Tipo III usa temperatura mais rígida e controle de corrente para construir uma camada mais espessa, revestimento mais duro para superfícies funcionais resistentes ao desgaste. O revestimento natural pode parecer cinza, bronze, marrom, ou quase preto dependendo da liga e espessura. Corantes escuros podem ser possíveis, mas cores cosméticas brilhantes não são uma expectativa confiável de revestimento duro. A vedação depende do serviço porque pode melhorar o comportamento à corrosão e ao mesmo tempo alterar o desempenho da abrasão.
Controle de Processo Tipo II
Limpeza, Gravura, e Desmutação
A limpeza remove o óleo e a contaminação da loja. Uma gravação alcalina pode reduzir pequenas variações visuais e criar uma superfície fosca, mas também remove material e pode suavizar bordas ou alterar dimensões. A desmutação remove resíduos de elementos de liga deixados após o ataque. A química exata, temperatura, e o tempo são específicos do processador e devem ser validados para a liga, geometria da peça, e aparência desejada.
Racking e distribuição de corrente
A trasfega é uma decisão elétrica e cosmética. O ponto de contato deixará uma marca de rack, e a densidade de corrente pode se concentrar nas bordas, tópicos, ou projeções finas. Identifique um local de rack aceitável em peças de aparência crítica e permita a drenagem de recursos cegos. Grandes superfícies, bolsos fundos, e peças densamente agrupadas podem exigir orientação especial ou contatos auxiliares.
Tingimento e Selagem
A cor da tintura depende da estrutura dos poros, espessura do revestimento, concentração de corante, condição do banho, tempo de imersão, e a superfície abaixo do revestimento. A vedação fecha ou modifica os poros para melhorar a resistência à corrosão e reter a cor. Os métodos comuns incluem água quente, acetato de níquel, e vedação química de baixa temperatura, mas a especificação vigente e o requisito de desempenho devem determinar o método.
Espessura do revestimento e alteração dimensional
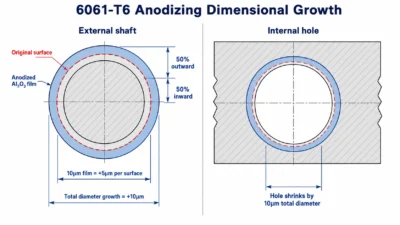
O comum 50/50 regra é útil para DFM inicial: aproximadamente metade da espessura do óxido é tratada como acúmulo externo e metade como penetração na superfície original. É uma estimativa, não é um fator de conversão universal. Liga, tipo de anodização, grossura, controle de banho, pré-tratamento, e a prática do processador pode mudar o relacionamento, especialmente para anodização dura.
Revestimento especificado | Estimativa de projeto comum | Efeito de diâmetro aproximado | Nota importante |
10 hum Tipo II | Sobre 5 um crescimento externo por superfície | +10 hum em um eixo; -10 hum, em um furo | Verifique a taxa de crescimento com o processador |
20 hum Tipo II | Sobre 10 um crescimento externo por superfície | +20 hum em um eixo; -20 hum, em um furo | Pode afetar ataques, tópicos, e assentos de rolamento |
25 um Tipo III | Sobre 12.5 um crescimento externo por superfície | +25 hum em um eixo; -25 hum, em um furo | O acúmulo real pode variar de acordo com o processo de revestimento duro |
50 um Tipo III | Sobre 25 um crescimento externo por superfície | +50 hum em um eixo; -50 hum, em um furo | Use tolerância confirmada pelo processador em recursos de precisão |
Exemplos de design aproximados assumem 50% acúmulo externo. Confirme a margem de usinagem final com a fonte de anodização selecionada.
Eixos, Furos, Caça-níqueis, e cabe
Se um 10 um revestimento produz cerca de 5 um de crescimento externo por superfície, um diâmetro externo cresce cerca de 10 hum e um diâmetro interno encolhe cerca de 10 um. É por isso que os assentos de rolamento, furos para cavilhas, diâmetros de vedação, slots de precisão, e ajustes de pressão devem ser dimensionados para a condição final e revisados durante usinagem CNC personalizada.
Tópicos
A estratégia do thread depende da função. A máscara preserva o ajuste original e a condutividade nua, mas deixa o fio desprotegido. A margem de usinagem pode manter a rosca revestida, mas requer acordo sobre o acúmulo de revestimento. A perseguição após a anodização restaura o ajuste, mas remove parte ou todo o óxido dos flancos da rosca. Indique o método pretendido no desenho em vez de deixá-lo para a interpretação da produção.
Opções de cores e consistência de cores
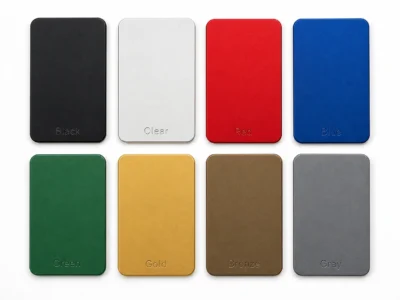
O Tipo II 6061-T6 pode ser produzido em natural ou transparente, preto, azul, vermelho, verde, ouro, bronze, cinza, e outros sistemas de corantes oferecidos pelo processador. ‘Anodização clara’ não é incolor no sentido óptico: química da liga, espessura do filme, pré-tratamento, e a vedação pode mudar o tom final de cinza ou prata.
A correspondência exata do Pantone ou da cor da tela não deve ser prometida sem amostras físicas de aprovação e um método de medição definido. O metal anodizado é reflexivo e direcional, então a cor percebida muda com o brilho, textura, ângulo de visão, e iluminação. Para montagens, use a mesma liga e fonte de estoque sempre que for prático, usinar as superfícies de forma consistente, e finalize peças visíveis em um lote controlado.
A química da liga e a condição da massa influenciam a resistência e a resposta do acabamento. O 6061-Guia de propriedades do alumínio T6 fornece a mecânica relevante, térmico, e dados químicos. Quando maior resistência está sendo considerada, o publicado 6061-Comparação de alumínio T6 vs 7075-T6 explica as diferenças associadas na usinabilidade, custo, comportamento de corrosão, e expectativas de anodização.
Especifique a aparência com amostras e tolerâncias
- Identifique faces cosméticas e a localização aceitável das marcas de rack.
- Defina o pré-tratamento: como usinado, jateamento de contas, escovado, polido, ou outra textura controlada.
- Use uma amostra física ou gama de cores aprovada para trabalhos críticos em termos de aparência.
- Se o controle instrumental de cores for necessário, definir o espaço de cores, iluminador, geometria, condição de brilho, e tolerância de aceitação.
- Mantenha a liga, temperamento, preparação de superfície, espessura do revestimento, tingir, e vedação consistente em todas as peças de comparação.
Preparação da superfície antes da anodização
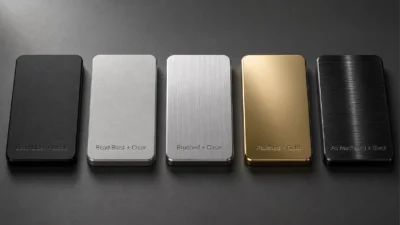
A anodização segue o metal subjacente; não esconde arranhões, ondulação, amassados, ou percursos inconsistentes. A preparação da superfície, portanto, precisa fazer parte da rota de usinagem e acabamento. JADE-CNC pode revisar a transição de usinagem CNC de alumínio para explodir, escovar, polimento, e anodização antes do início da produção.
Condição pré-anodizada | Resultado visual típico | Principal vantagem | Risco principal |
Como usinado | Os percursos permanecem visíveis | Preparação adicionada mais baixa | Marcas de usinagem e diferenças locais de textura permanecem visíveis |
Conta jateada | Aparência fosca uniforme | Reduz a ênfase visual nos percursos da ferramenta | Mídia, pressão, manuseio, e a variação da liga afeta a consistência |
Escovado | Grão linear direcional | Textura decorativa controlada | A direção do grão e as transições das bordas devem ser consistentes |
Polido | Acabamento brilhante ou reflexivo | Aparência decorativa de alta qualidade | Qualquer arranhão ou ondulação permanece visível após a anodização |
Caiu | Acabamento fosco suave com bordas suavizadas | Eficiente para peças pequenas adequadas | Pode alterar bordas, pequenos recursos, e detalhe dimensional |
Para peças com aparência crítica, especifique a rugosidade da superfície apenas onde for funcionalmente útil. Um valor numérico de Ra não descreve completamente um grão escovado, textura de explosão, ou brilho visual. Amostras de processo e controladas Fresamento CNC estratégias geralmente fornecem melhor orientação de aparência.
Marcas de ferramentas, rebarbas, e o movimento de paredes finas deve ser controlado antes do acabamento. Use o 6061-Guia de parâmetros de usinagem CNC T6 para revisar ferramentas, velocidades, alimenta, evacuação de cavacos, e estratégia de passagem de acabamento antes da anodização.
Mascaramento, Inserções, e interfaces de montagem
O mascaramento é usado onde o contato elétrico, ajuste de precisão, colagem adesiva, aterramento, vedação, ou a montagem requer alumínio puro. Os métodos comuns incluem plugues, bonés, fitas, e máscaras reutilizáveis. Cada limite mascarado tem uma tolerância de processo, portanto, o desenho deve identificar tanto a área funcional quanto a zona de transição aceitável.
- Placas de aterramento e superfícies de contato EMI
- Assentos de rolamento, furos para cavilhas, furos de precisão, e selar terras
- Roscas selecionadas e inserções roscadas
- Interfaces de conectores elétricos
- Áreas reservadas para soldagem, ligação, ou usinagem posterior
- Superfícies de referência ou de contato onde o acúmulo de revestimento não é permitido
Inserções de aço, helicópteros, ímãs, e outros materiais diferentes são geralmente mais fáceis de controlar quando instalados após a anodização. Se eles devem estar presentes com antecedência, o processador deve revisar a compatibilidade química, mascarar, solução presa, e risco galvânico.
Regras de projeto para peças anodizadas 6061-T6
Área de projeto | Desenho recomendado ou ação DFM | Razão |
Ajustes de precisão | Defina as dimensões finais após o acabamento e confirme a margem de revestimento | O crescimento anódico muda os eixos, chatos, slots, e lacunas de acasalamento |
Tópicos | Escolha entre mascaramento, mesada, ou perseguição pós-final e indique a escolha | O Chasing restaura o ajuste, mas remove o revestimento das superfícies da rosca |
Superfícies de aterramento | Marque zonas sem anodização e defina a área de contato aceitável | O óxido anódico é eletricamente isolante |
Marcas de rack | Identifique locais de contato não cosméticos | Cada peça anodizada precisa de um ponto de contato elétrico |
Buracos cegos | Fornecer drenagem sempre que possível e sinalizar riscos de solução presa | A química retida pode manchar ou danificar a peça |
Bordas afiadas | Use raios ou chanfros práticos e revise a densidade de corrente do revestimento duro | O revestimento pode ser fino, frágil, ou queimado em bordas difíceis |
Metais mistos | Instale inserções de aço e ferragens diferentes após a anodização, quando for prático | Evita a contaminação do banho, ataque, e solução presa |
Montagens cosméticas | Conclua o encaixe das peças no mesmo lote controlado | Reduz a variação visível de cores entre os componentes montados |
A rastreabilidade do material também é importante para a aparência. Diferente 6061 formas de produtos e fornecedores podem responder de forma diferente, mesmo quando a designação da liga é a mesma. O Guia de materiais de usinagem CNC fornece um ponto de partida útil, mas o pedido de compra ainda deve definir a forma de estoque necessária, temperamento, e certificação.
A tolerância de revestimento deve ser coordenada com a espessura da parede, cabe, buracos, tópicos, raios, e alocação de tolerância. O 6061-Diretrizes DFM de usinagem CNC T6 reúna essas decisões de design em uma lista de verificação de fabricação.
Como especificar a anodização em um desenho de engenharia
Uma nota de anodização utilizável informa ao processador o que fazer e como a aceitação será julgada. Evite notas como ‘anodização preta’ sem nenhum tipo, grossura, ou mascarando informações.
Informações mínimas de desenho
- Padrão governante e revisão, quando necessário
- Tipo de anodização e classe ou designação de cor
- Espessura de revestimento necessária ou faixa de espessura
- Condição selada ou não e qualquer método de vedação especificado
- Pré-tratamento ou textura de superfície necessária
- Áreas mascaradas e sem anodização, incluindo tolerância de zona de transição
- Restrições de localização de marca de rack
- Dimensões e tolerâncias aplicáveis após o acabamento
- Amostra de aparência, tolerância de cor, ou condição de visualização controlada
- Inspeção necessária e testes de desempenho
Exemplo de nota de desenho
Exemplo: Anodizar conforme MIL-PRF-8625, Tipo II, Aula 2, preto, 10-15 um; selado. Mascare as placas de aterramento identificadas e as roscas M4. As dimensões aplicam-se após o acabamento. Marcas de rack permitidas apenas na face não cosmética marcada. Cor para amostra de produção aprovada.
O exemplo é intencionalmente específico, mas não é um requisito universal. Ajuste o padrão, grossura, vedação, cor, e testes para a condição real de serviço.
Inspeção e solução de problemas
Plano de Inspeção
A inspeção deve seguir o risco de desenho. As verificações típicas incluem a aparência visual sob iluminação controlada, espessura do revestimento em locais acordados, dimensões pós-acabamento, calibragem de rosca, mascarando limites, e testes de vedação ou corrosão quando especificado. JADE-CNC pode coordenar essas verificações através de seu Serviços de inspeção CNC.
- Meça a espessura em acessível, áreas representativas e registre o método.
- Avalie roscas e ajustes críticos após o acabamento.
- Inspecione a cor e a textura em relação à amostra aprovada sob iluminação definida.
- Use testes de névoa salina apenas com um método de teste nomeado, duração, preparação de amostras, condição de vedação, e critério de aceitação.
- Revise a qualidade da vedação quando a resistência à corrosão ou a retenção de corante for crítica.
Defeitos comuns e causas prováveis
- Variação de cor: Estoque misto, textura inconsistente, variação de espessura do filme, condição de tintura, vedação, ou separação de lote.
- Manchas ou manchas brancas: Enxágue deficiente, química presa, qualidade da água, manuseio, ou problemas de vedação.
- Sangramento de tintura: Vedação insuficiente ou pós-limpeza incompatível.
- Bordas queimadas: Excesso de densidade de corrente local, geometria, mau contato, ou resfriamento inadequado.
- Aparência irregular: Contaminação, pré-tratamento irregular, variação de liga, ou danos superficiais.
- Roscas ou furos apertados: A tolerância de revestimento ou a estratégia de mascaramento não foram definidas.
- Marcas de rack em rostos cosméticos: O local do contato não foi acordado antes do processamento.
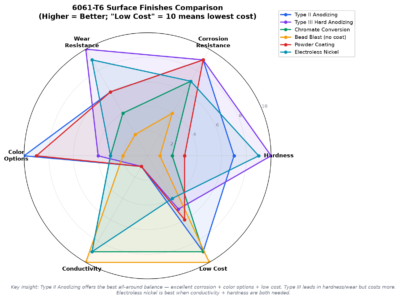
Anodização em comparação com outros acabamentos
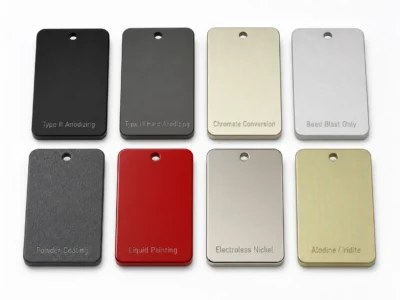
Terminar | Mais adequado para | Comportamento elétrico | Limitação chave |
Anodização tipo II | Proteção contra corrosão e cor decorativa | Isolante | Cor e espessura exigem controle de processo |
Anodização tipo III | Superfícies funcionais resistentes ao desgaste | Isolante | Acúmulo mais espesso e gama de cores cosméticas limitada |
Revestimento de conversão química | Proteção contra corrosão e contato elétrico | Mais condutivo que anodização | Aparência e química dependem do sistema especificado |
Revestimento em pó | Proteção decorativa e ambiental espessa | Isolante | Maior espessura e menor precisão dimensional |
Níquel eletrolítico | Vestir, condutividade, e proteção de barreira | Condutor | Custo mais elevado e um modo de falha diferente da anodização |
Nu ou jateado | Aparência temporária ou uso interno controlado | Condutor | Resistência limitada à corrosão e manchas |
A anodização costuma ser a melhor opção quando o substrato é de alumínio e o projeto precisa de resistência à corrosão, baixo peso adicionado, aparência controlada, ou uma superfície dura. Não é a resposta certa quando uma interface deve permanecer condutiva, é necessária uma camada decorativa muito espessa, ou um revestimento de barreira é preferido em vez de uma superfície de óxido convertido.
A seleção do acabamento também depende da rota de fabricação. Para peças de maior volume onde a fundição sob pressão pode substituir a usinagem de chapa ou barra forjada, o 6061-Comparação de alumínio T6 vs ADC12 cobre investimento em ferramentas, custo unitário, propriedades, tolerâncias, porosidade, e finalizando trade-offs.
Fatores de custo e prazo de entrega
O custo da anodização geralmente é determinado por taxas mínimas de lote, tamanho da peça, área de superfície total, dificuldade de acumulação, mascarar, pré-tratamento, cor, grossura, vedação, inspeção, e rejeitar o risco. Preços fixos por peça ou multiplicadores universais Tipo III não são confiáveis sem desenho e quantidade.
Para protótipos e usinagem CNC de baixo volume, amostras de cores e inspeção do primeiro artigo podem aumentar o tempo, mas reduzir o risco de um lote completo ser visualmente ou dimensionalmente inaceitável. Cite usinagem e acabamento juntos quando possível para mascarar, mesada, e inspeção estão incluídos em um plano de processo.
Como JADE-CNC suporta peças de alumínio anodizado
JADE-CNC suporta usinagem CNC e coordenação de anodização para 6061 e outras ligas de alumínio. A revisão começa com o desenho e serviço pretendido, então conecta a condição material, subsídio de usinagem, preparação cosmética, mascarar, requisitos de acabamento, e inspeção final. Isso é mais confiável do que tratar a anodização como uma compra separada depois que a peça já foi usinada.
- Revisão da liga, temperamento, formulário de estoque, e terminar a compatibilidade
- DFM para acúmulo de revestimento, cabe, tópicos, paredes finas, localizações dos racks, e drenagem
- Coordenação de como usinado, jateado, escovado, polido, e superfícies anodizadas
- Opções de anodização Tipo II e Tipo III sujeitas a desenho e revisão de projeto
- Revisão de mascaramento para placas de aterramento, tópicos, chatos, e interfaces de montagem
- Dimensional pós-acabamento, fio, aparência, e inspeção de espessura conforme necessário
- Amostragem de protótipos e planejamento de lotes de produção
Envie o modelo CAD, 2Desenho D, quantidade, liga, nota de anodização, requisitos cosméticos, e ambiente de serviço para JADE-CNC para solicite uma revisão de acabamento e usinagem.
Perguntas frequentes
Perguntas comuns de engenharia
6061-T6 anodiza bem?
Sim. 6061-T6 geralmente oferece uma resposta de anodização decorativa e protetora uniforme. A aparência final ainda depende da consistência do caldo, pré-tratamento, espessura do filme, tingir, vedação, e manuseio.
Quanto a anodização altera as dimensões?
Uma estimativa inicial comum assume que cerca de metade da espessura do revestimento se estende para fora. Por um 10 um revestimento, que sugere sobre 5 hum crescimento por superfície. Confirme a permissão real com o processador, especialmente para o Tipo III.
Os furos roscados devem ser mascarados?
Depende da corrosão, condutividade, classe de thread, espessura do revestimento, e necessidades de montagem. Mascaramento, subsídio de usinagem, e a perseguição pós-final têm compensações que devem ser indicadas no desenho.
Pode anodizado 6061 combinar com uma cor Pantone exata?
Um alvo visual próximo pode ser possível, mas a correspondência exata entre materiais é difícil porque o metal anodizado é reflexivo e depende da textura. Use uma amostra de aprovação física e um método de aceitação definido.
Pode ser soldado 6061 conjuntos sejam anodizados?
Sim, mas o metal de solda e as áreas afetadas pelo calor podem apresentar uma tonalidade diferente. Liga de enchimento, mistura de solda, pré-tratamento, e a aprovação da amostra deve ser revisada para trabalhos cosméticos.
A anodização dura é sempre selada?
Não. A vedação depende da especificação e do serviço. Pode melhorar o desempenho contra a corrosão, mas pode alterar o comportamento da abrasão, portanto, os desenhos de capa dura devem indicar a condição exigida.
Quanto tempo leva a anodização?
O prazo de entrega depende da programação em lote, cor, mascarar, grossura, amostragem, inspeção, e risco de retrabalho. Confirme durante a cotação em vez de confiar em um número universal.
Conclusão
O Tipo II é a escolha usual para peças decorativas e protetoras 6061-T6, enquanto o Tipo III é usado quando a resistência ao desgaste e um revestimento de engenharia mais espesso são mais importantes do que cores brilhantes. O Tipo I permanece relevante onde uma especificação aeroespacial ou legada de ácido crômico exige isso. A escolha correta depende da função, ambiente, dimensões, aparência, e o padrão governante.
A etapa mais importante do projeto é definir a anodização antes de finalizar o desenho de usinagem. Especifique o tipo, grossura, cor ou classe, vedação, pré-tratamento, mascarar, restrições de marca de rack, dimensões finais após acabamento, e testes de aceitação. Isso transforma a anodização de uma solicitação cosmética em um requisito de fabricação controlável.
Artigos 6061-T6 relacionados
- 6061-Guia completo de usinagem CNC de alumínio T6
- 6061-Alumínio T6 vs 7075-T6: Força, Custo & Usinabilidade
- 6061-Anodização de alumínio T6: Tipos, Cores, Grossura & Regras de projeto
- 6061-Parâmetros de usinagem CNC T6: Velocidades, Feeds, Ferramentas & Controle de Processo
- 6061-T6 vs ADC12 Alumínio: Usinagem CNC ou fundição sob pressão?
- 6061-Diretrizes DFM para usinagem CNC T6: Regras de projeto & Lista de verificação
- 6061-Propriedades do alumínio T6: Mecânico, Térmico & Dados Químicos
Padrões referenciados
Para requisitos de desenho e critérios de aceitação, consulte a especificação atual do projeto. Referências relevantes incluem MIL-PRF-8625 para Tipo I, II, e III classificações militares; ISO 7599:2018 para revestimentos decorativos e protetores de oxidação anódica; e ISO 10074:2021 para revestimentos duros de oxidação anódica. Os desenhos do cliente e os requisitos do contrato têm precedência.

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.