



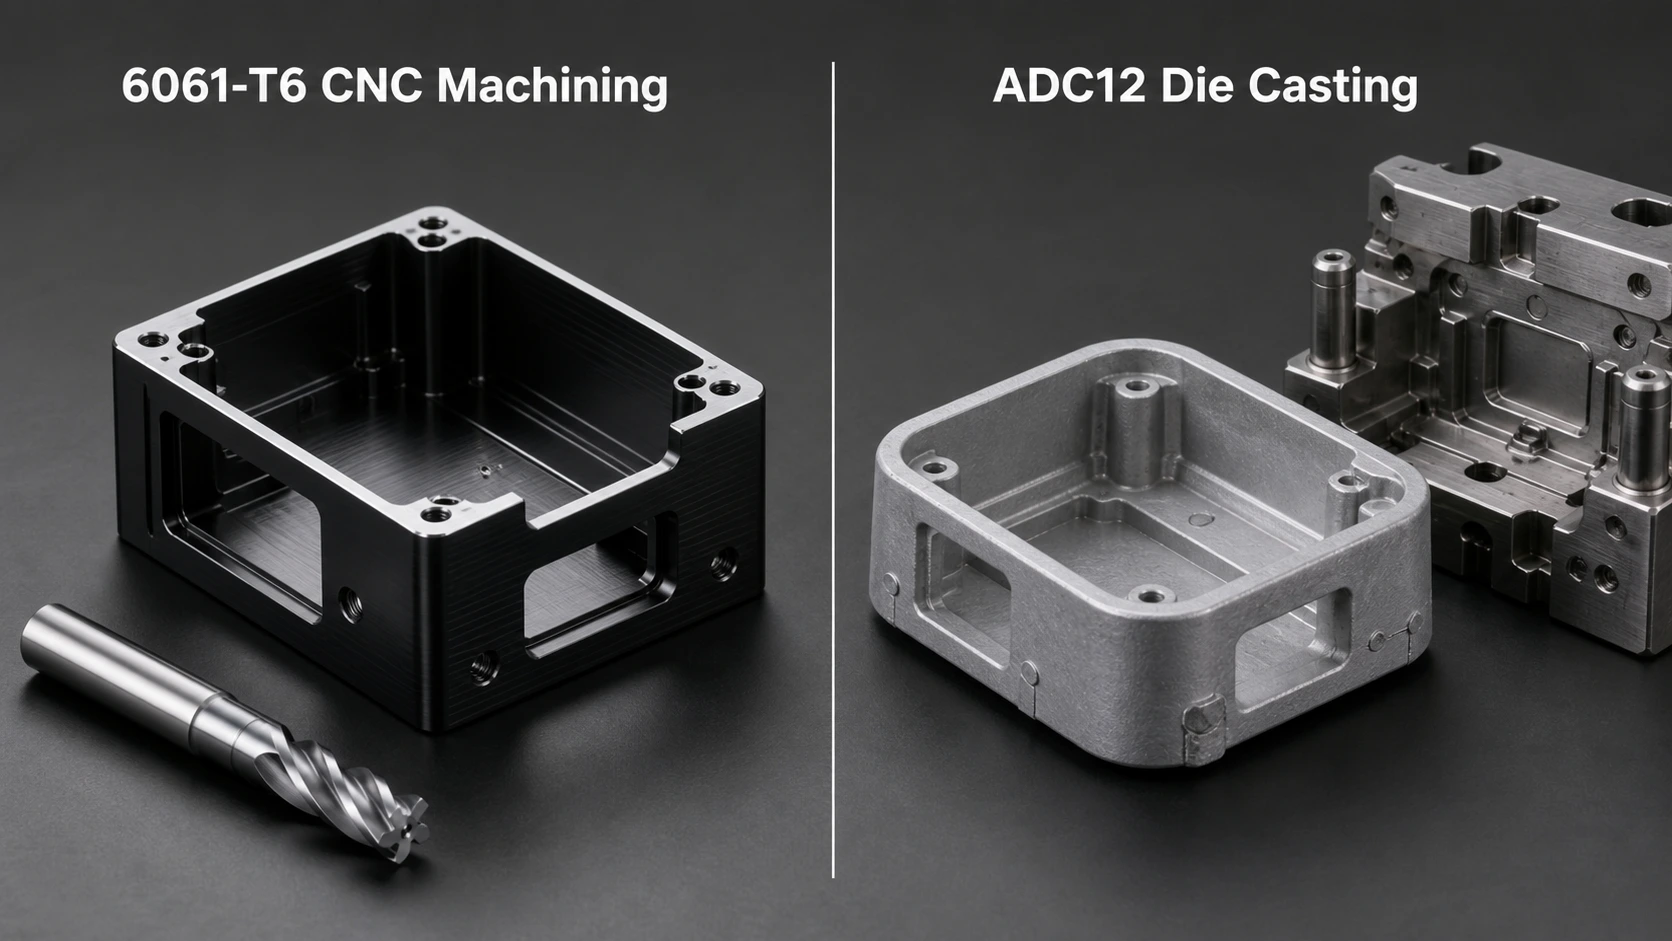
Un confronto ingegneristico tra la lavorazione CNC 6061-T6 lavorata e la pressofusione ad alta pressione ADC12, proprietà coprenti, utensileria, economia dei volumi, tolleranze, porosità, finitura, e selezione del processo.
Introduzione
Scegliere tra la lavorazione CNC 6061-T6 e la pressofusione ADC12 non è semplicemente una decisione materiale. Si tratta di una scelta tra una lega per lavorazione plastica e una lega per fusione, e tra un processo sottrattivo flessibile e un processo di forma quasi netta che utilizza intensivamente gli strumenti. Il percorso migliore dipende dalla geometria, prestazione, volume di produzione, maturità progettuale, fine, ispezione, e il costo del cambio di rotta.
La lavorazione CNC può realizzare parti precise senza uno stampo di produzione ed è particolarmente adatta ai prototipi, revisioni, e caratteristiche di precisione. La pressofusione ad alta pressione richiede la progettazione e la qualificazione degli utensili, ma può integrare i muri, costolette, capi, e altre funzionalità in modo efficiente una volta che la domanda è stabile. Nessuno dei due processi ha una soglia quantitativa universale oltre la quale diventa automaticamente più economico.
Per una visione più ampia del comportamento delle leghe, tolleranze, finitura, e progettazione, iniziare con il 6061-Guida completa alla lavorazione CNC dell'alluminio T6. Questo articolo si concentra sulla decisione tra lavorazione meccanica e fusione.
6061-Lavorazione CNC T6 e pressofusione ADC12 in breve
Fattore decisionale | 6061-Lavorazione CNC T6 | Pressofusione ad alta pressione ADC12 |
Percorso di produzione | Il materiale è tagliato da una piastra lavorata, sbarra, o estrusione | La lega fusa viene iniettata in uno stampo di acciaio temprato |
Investimento iniziale | Programmazione, impostare, e infissi; nessuna produzione muore | Progettazione di stampi, utensileria, prove, e qualificazione del processo |
Economia unitaria | Competitivo per i prototipi, modifica dei disegni, e molte parti a basso volume | Può essere attraente a volume stabile dopo che l'utensileria è stata ammortizzata |
Libertà di progettazione | Ottimo per funzionalità e revisioni di precisione; limitato dall'accesso allo strumento | Buono per le costole integrate, capi, e sezioni sottili; richiede il lancio di DFM |
Comportamento materiale | Battuto, trattato termicamente, duttile, e relativamente conduttivo | Lega Al-Si-Cu calcinabile con minore duttilità e possibile porosità |
Strategia di tolleranza | Le caratteristiche critiche possono spesso essere rifinite direttamente nel processo CNC | Le funzionalità as-cast seguono la capacità di casting; le aree critiche potrebbero richiedere una lavorazione |
Completa la strategia | Solitamente risponde bene all'anodizzazione decorativa e protettiva | Spesso più adatto al rivestimento o alla verniciatura; l'anodizzazione richiede la convalida del campione |
Modifiche alla progettazione | Solitamente gestito tramite CAD, CAMMA, e aggiornamenti delle partite | Potrebbe richiedere la modifica o la sostituzione dello stampo |
Una parte lavorata in 6061-T6 è solitamente più facile da revisionare e qualificare, mentre una parte ADC12 pressofusa può avere un costo variabile inferiore dopo che l'attrezzatura e il processo sono stati collaudati. Il confronto corretto è il costo totale allo sbarco al livello di qualità richiesto, non il prezzo della billetta rispetto al prezzo di fusione.
Proprietà dei materiali: 6061-T6 contro ADC12
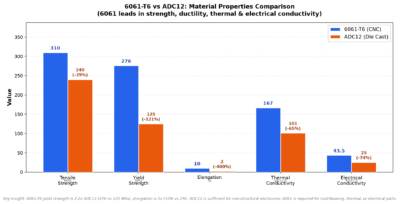
6061-T6 è una lega lavorata Al-Mg-Si trattata termicamente. ADC12 è una lega Al-Si-Cu ad alto contenuto di silicio sviluppata per la pressofusione. Il silicio migliora la fluidità e il riempimento dello stampo, mentre la struttura lavorata e trattata termicamente del 6061-T6 fornisce generalmente una migliore duttilità, conduttività, e proprietà strutturali prevedibili.
Proprietà | 6061-T6 alluminio lavorato | ADC12 alluminio pressofuso | Implicazioni ingegneristiche |
Famiglia delle leghe | Al-Mg-Si, precipitazione indurita | Lega da colata Al-Si-Cu | I due materiali non sono gradi intercambiabili |
Densità | Di 2.70 g/cm3 | Di 2.7-2.8 g/cm3 | Il peso della parte è solitamente simile a parità di volume |
Resistenza alla trazione | Spesso circa 290-320 MPa | Spesso circa 220-310 MPa | I valori ADC12 dipendono fortemente dalla sezione e dal processo |
Forza di rendimento | Spesso circa 240-280 MPa | Processo- e dipendente dal test; comunemente inferiore a 6061-T6 | Utilizzare dati di fusione certificati o testati per la progettazione |
Allungamento | Spesso circa 8-12% | Comunemente circa 1-3% | 6061-T6 è generalmente più tollerante alla deformazione |
Conduttività termica | Spesso circa 150-170 W/m-K | Spesso circa 90-110 W/m-K | 6061-T6 di solito si adatta meglio alle parti che diffondono il calore |
Conduttività elettrica | Spesso circa 40-47% SIGC | Di solito più basso | 6061-T6 è generalmente preferibile per percorsi conduttivi |
Integrità interna | Il materiale lavorato è normalmente denso | Gas e porosità da ritiro sono rischi di processo | I getti a tenuta stagna o critici per la fatica necessitano di un piano di qualità definito |
Gli intervalli di riferimento tipici variano in base alla forma del prodotto, spessore della sezione, processo di pressofusione, campione di prova, e fornitore. Utilizza certificati e test specifici del progetto per i valori di progettazione.
IL 6061-Guida alle proprietà dell'alluminio T6 fornisce una revisione più approfondita della chimica, meccanico, e dati termici. Se il progetto necessita di maggiore resistenza rispetto a 6061-T6, quello pubblicato 6061-Confronto tra T6 e 7075-T6 copre un'altra opzione in alluminio battuto.
Forza e duttilità
6061-T6 offre normalmente un carico di snervamento più elevato e più costante insieme ad un allungamento sostanzialmente maggiore. Questa combinazione è utile per le staffe portanti, assemblaggi bloccati, e parti esposte ad urti o deformazioni locali. ADC12 può essere completamente adatto per le coperture, alloggiamenti, e strutture moderatamente caricate, ma le proprietà di colata dovrebbero essere prese dalla fonte della lega approvata e da un processo di produzione rappresentativo.
Prestazioni termiche ed elettriche
6061-T6 generalmente conduce calore ed elettricità meglio di ADC12. Un alloggiamento pressofuso può comunque fornire prestazioni termiche adeguate perché la pressofusione può creare pareti sottili, pinne, e geometria integrata. Convalidare il percorso termico completo, resistenza di contatto, flusso d'aria, e trattamento superficiale invece di scegliere solo dalla conduttività.
Porosità e tenuta alle perdite
Battuto 6061 il brodo è normalmente denso. Le pressofusioni ad alta pressione possono contenere gas intrappolato, porosità da ritiro, pellicole di ossido, o discontinuità locali, e la lavorazione può esporre i pori del sottosuolo. Pertanto i getti contenenti pressione o sigillati necessitano di un processo concordato, Strategia radiografica o TC ove giustificata, sovrametallo di lavorazione, prova di tenuta, criteri di accettazione, e qualsiasi fase di impregnazione approvata.
Regole di progettazione per lavorazione CNC e pressofusione
Caratteristica del progetto | 6061-Approccio CNC T6 | Approccio alla pressofusione ADC12 | Domanda di revisione |
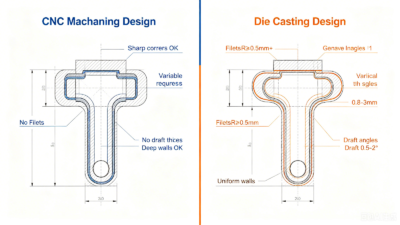
Bozza | Normalmente non richiesto | Richiesto sulle superfici di disegno | La parte può essere rilasciata senza trascinamento o danni da stampo? |
Spessore della parete | Può variare, soggetto all'accesso e alla distorsione dell'utensile | Dovrebbe essere tanto uniforme quanto pratico | Le transizioni da spesso a sottile causeranno problemi di riempimento o restringimento? |
Angoli interni | Il raggio segue la dimensione e lo sbraccio della fresa | I filetti generosi supportano il flusso e muoiono la vita | È possibile aumentare i raggi senza compromettere la funzionalità? |
Nervature e sporgenze | Lavorabili quando gli utensili possono raggiungerli | Efficiente quando bilanciato e collegato a pareti uniformi | Sono costole, capi, e pareti proporzionate per il processo? |
Sottosquadri | Possibile con configurazioni extra o strumenti specializzati | Richiedono diapositive, sollevatori, inserti, o riprogettazione | La funzionalità giustifica una maggiore complessità dello strumento? |
Fori | Forato, annoiato, alesato, o interpolato | Alcuni possono essere tagliati a pezzi; i fori critici vengono spesso lavorati | Quali fori necessitano della dimensione finale, posizione, o controllo del filo? |
Discussioni | Maschiate o filettate | Solitamente lavorato o prodotto con inserti | Quale classe di thread, profondità, e la forza di estrazione sono necessarie? |
Troncatura ed espulsori | Non applicabile | Linea di divisione, cancelli, trabocca, e i segni di espulsione devono essere posizionati | Quali volti sono cosmetici o funzionali? |
Un prototipo CNC non dovrebbe diventare automaticamente il modello di uno strumento di pressofusione. Bozza, direzione di separazione, cancelli, trabocca, espulsori, diapositive, transizioni delle pareti, e i riferimenti di lavorazione devono essere progettati deliberatamente. IL 6061-Linee guida DFM per la lavorazione CNC T6 sono utili per la versione lavorata, ma il fornitore di getti deve completare una revisione separata del riempimento dello stampo e delle attrezzature.
Pianificare in anticipo la transizione produttiva
- Identificare il volume annuo previsto, vita del programma, e pretendono incertezza.
- Separare le superfici funzionali dagli elementi che possono rimanere come fusi.
- Definire la direzione di divisione preferita e la posizione accettabile della linea di divisione.
- Aggiungi bozze e raccordi pratici prima che il layout della fustella sia congelato.
- Mantenere le pareti uniformi quanto consentito dalla funzione e rivedere le giunzioni spesse per il rischio di ritiro.
- Crea riferimenti di lavorazione e sovrametalli per elementi critici post-fusione.
- Prenotare posizioni per i cancelli, trabocca, segni di espulsione, e tagliare le linee di testimone.
Analisi dei costi e del pareggio
Il costo del CNC è dominato dal materiale, programmazione, impostare, tempo di ciclo, utensili, ispezione, finitura, e rottami. Il costo della pressofusione aggiunge il design dello stampo, fabbricazione di stampi, prove, campioni, qualificazione, manutenzione, ed eventuale sostituzione, mentre il suo costo ricorrente comprende la lega, tempo macchina, ordinare, rottame, lavorazione secondaria, finitura, e ispezione.
Formula di pareggio
Quantità di pareggio = (costo fisso pressofusione – Costo fisso CNC) / (Costo variabile CNC per pezzo – costo variabile per pezzo pressofusione)
Per esempio, assumere un costo fisso CNC di $500 e un costo variabile di $18 per parte, rispetto al costo fisso del casting di $12,000 e un costo ricorrente di $5.50 per parte. Si avvicina il pareggio modellato 920 parti. Cambia il dado in $35,000, aggiungere $4 di post-lavorazione, oppure riduci il tempo ciclo del CNC e la risposta si sposta bruscamente. L'esempio illustra il metodo, non un prezzo di mercato o una quotazione.
Quantità | Illustrativo 6061 totale CNC | Totale di fusione ADC12 illustrativo | Interpretazione |
100 | $2,300 | $12,550 | Il CNC evita l'investimento dello stampo |
500 | $9,500 | $14,750 | Il CNC rimane inferiore in questo esempio |
1,000 | $18,500 | $17,500 | I percorsi modellati sono vicini |
2,500 | $45,500 | $25,750 | Il casting beneficia dell'ammortamento |
5,000 | $90,500 | $39,500 | Il casting ha il totale modellato più basso |
Modello illustrativo: CNC= $500 + $18 x quantità; ADC12 = $12,000 + $5.50 x quantità. Escluse le tasse, trasporto, finanziamento, inventario, e costi di qualità specifici del progetto.
Costi comunemente non rilevati nelle prime stime
- Manutenzione dello stampo, inserti di ricambio, riparazione, e sostituzione nel corso della vita del programma
- Prove di casting, studi di capacità, approvazione del primo articolo, e test distruttivi
- Attrezzature di post-lavorazione e controllo del datum per parti fuse
- Scarto creato dalla porosità, riempire i difetti, distorsione, o rigetto cosmetico
- Rivestimento, mascheramento, sbavatura, impregnazione, test di tenuta, e imballaggio
- Costo delle modifiche tecniche e inventario obsoleto se la progettazione cambia
- Capacità, quantità minima d'ordine, tempi di consegna, trasporto, e capitale circolante
Tolleranze e lavorazione CNC secondaria
La lavorazione CNC e la pressofusione descrivono i processi, gradi di tolleranza non automatici. Un piccolo foro lavorato, una copertura ampia e sottile, un muro colato, e una faccia di tenuta post-lavorata hanno ciascuna capacità diversa. Le dimensioni devono essere assegnate allo stato grezzo o lavorato, con dati, metodi di ispezione, e criteri di accettazione definiti sul disegno.
Requisito | CNC da 6061-T6 | Fusione ADC12 più lavoro secondario |
Chiudere il foro o la sede del cuscinetto | Finisci la perforazione o l'alesatura in una configurazione controllata | Abbuono di stock fuso, quindi macchina da origini stabili |
Foro filettato | Maschiare o fresare direttamente la filettatura | Core o lanciare un pilota dove opportuno, quindi toccare o installare un inserto |
Faccia di tenuta piatta | Fresa frontale e ispezione | Lavora il riferimento del getto e gestisci i requisiti di porosità o impregnazione |
GD&Modello T-critico | Riduci al minimo le impostazioni e controlla il disegno | Stabilire i riferimenti del getto, quindi lavorare e ispezionare le caratteristiche critiche |
Cavità a tenuta stagna | Il materiale lavorato denso semplifica il rischio | Specificare il processo di fusione, prova di tenuta, accettazione della porosità, e qualsiasi impregnazione |
Esterno cosmetico | Controllo del percorso utensile e del pretrattamento | Controllare la struttura della fustella, segni di flusso, cancelli, ordinare, e preparazione del rivestimento |
ISO 8062-3:2023 affronta le tolleranze dimensionali e geometriche generali e le tolleranze di lavorazione per i getti quando indicato in modo appropriato. La capacità specifica della pressofusione dovrebbe essere esaminata anche rispetto alle prove del processo del fornitore e a quanto pertinente Norme tecniche NADCA.
Per fori critici post-fusione, facce, e fili, la strategia di taglio conta ancora. IL 6061-Guida ai parametri di lavorazione CNC T6 spiega gli stessi fondamenti dell'accesso agli strumenti, controllo del truciolo, materiale di finitura, temperatura, e ispezione che si applicano durante la lavorazione secondaria di getti di alluminio.
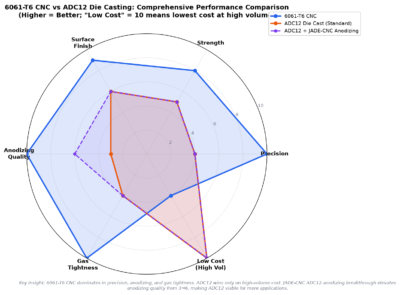
Finitura superficiale e anodizzazione
Fine | 6061-T6 | ADC12 | Nota di pianificazione |
Come lavorato / come cast | È possibile specificare una struttura uniforme della taglierina | Separazione, cancello, espulsore, e i segni del flusso potrebbero rimanere | Definire le zone cosmetiche e i contrassegni di processo accettati |
Anodizzazione | Generalmente produce un risultato decorativo più uniforme | Un alto contenuto di silicio e rame può causare un aspetto grigio o screziato | Approvare i campioni fisici prima di impegnarsi nella produzione cosmetica |
Verniciatura a polvere | Adatto dopo adeguato pretrattamento | Scelta comune per colore e copertura uniformi | Consentire lo spessore sugli attacchi, discussioni, e aree di messa a terra |
Pittura / rivestimento elettronico | Disponibile dove si preferisce una finitura barriera | Spesso pratico per alloggiamenti e coperchi in fusione | Definire l'adesione, corrosione, colore, e requisiti di mascheramento |
Rivestimento di conversione | Utile per la protezione dalla corrosione e le interfacce elettriche | Possibile con un controllo di processo adatto alla lega | Nominare il processo di governo e le prestazioni richieste |
6061-T6 è solitamente la scelta più sicura per un luminoso, aspetto anodizzato decorativo coerente. ADC12 contiene molto più silicio e rame, quindi l'anodizzazione convenzionale può apparire più scura, più grigio, o screziato. Il pretrattamento può migliorare il risultato, ma non può far sì che il substrato si comporti esattamente come il 6061-T6 lavorato.
JADE-CNC ha sviluppato una capacità matura di finitura superficiale per l'alluminio pressofuso ADC12, ottenendo un miglioramento significativo rispetto ai limiti tradizionali dell'anodizzazione ADC12. Attraverso un pretrattamento ottimizzato, controllo del processo, e parametri di anodizzazione, possiamo produrre un più uniforme, semiluminoso, e finitura visivamente stabile sulle parti ADC12, avvicinandosi alla qualità estetica tipicamente associata all'alluminio 6061-T6. Questa svolta non è solo un risultato di laboratorio: abbiamo già applicato il processo a componenti prodotti in serie e stiamo fornendo prodotti finiti anodizzati ADC12 ai clienti finali.
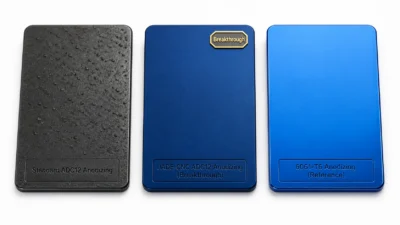
IL 6061-Guida per anodizzazione alluminio T6 spiega lo spessore, colore, mascheramento, e i requisiti di disegno in modo più dettagliato.
Pianificazione della qualità per pressofusioni ADC12
Un piano di qualità della fusione dovrebbe seguire i rischi di fallimento della parte. Copertine cosmetiche, involucri sigillati, staffe strutturali, e gli organismi contenenti pressione non necessitano degli stessi controlli. Il disegno e le specifiche di acquisto dovrebbero indicare la designazione della lega, processo di fusione, caratteristiche critiche, stato di lavorazione, requisiti di porosità o perdite, fine, piano di campionamento, e le registrazioni richieste.
- Chimica dei materiali e tracciabilità per l'ADC12 specificato o equivalente approvato
- Condizione della morte, finestra del processo, monitoraggio dei colpi, e l'approvazione iniziale
- Criteri visivi per le chiusure fredde, segni di flusso, vesciche, crepe, e difetti di rifinitura
- Accettazione della porosità legata alla funzione e alla profondità di lavorazione
- Prova di tenuta con il mezzo specificato, pressione, tempo di sosta, e perdite ammissibili
- Raggi X, CT, sezionamento, o test meccanici solo dove il rischio lo giustifica
- Studi di capacità dimensionale su caratteristiche critiche grezze e lavorate
- Adesione del rivestimento, spessore, colore, corrosione, e controlli di mascheramento come richiesto
ASTM B85/B85M-25 riguarda le pressofusioni di leghe di alluminio e può essere rilevante quando viene specificata la designazione di una lega ASTM. ADC12 è comunemente specificato attraverso i sistemi giapponesi e dei fornitori, quindi il disegno dovrebbe riportare la designazione esatta, norma disciplinante, e se una lega equivalente è accettabile.
Quadro decisionale
Condizione del progetto | Solitamente preferisce il CNC 6061-T6 | Di solito favorisce la pressofusione ADC12 |
Prototipo o domanda incerta | SÌ | NO, a meno che non sia giustificato un soft tooling o una prova di fusione |
Frequenti revisioni del design | SÌ | NO |
Volume annuo elevato e stabile | Valutare il tempo di ciclo e l'automazione | SÌ, dopo una revisione completa dei costi e della capacità |
Elevata duttilità o margine strutturale | Generalmente | Richiede la convalida specifica dell'applicazione |
Elevate prestazioni termiche o elettriche | Generalmente | Può essere accettabile quando il margine di prestazione è sufficiente |
Nervature integrate, capi, e geometria vicina alla rete | Possibile ma potrebbe essere lento | Spesso |
Molte caratteristiche di tolleranza stretta | Generalmente | Potrebbe richiedere un'estesa post-lavorazione |
Anodizzazione decorativa premium | Generalmente | Usa i campioni; considera un'altra finitura |
Parte a tenuta stagna o contenente pressione | Di solito un rischio inferiore per l'integrità dei materiali | Richiede un piano di fusione e prova di tenuta definito |
Scegli Lavorazione CNC 6061-T6 Quando
- La domanda è bassa, incerto, o probabilmente cambierà.
- La parte necessita di caratteristiche di tolleranza stretta su gran parte della sua geometria.
- Duttilità, conduttività, o l'integrità del materiale lavorato è importante.
- L'aspetto anodizzato premium è un requisito primario.
- Il lead time è più importante del costo unitario ammortizzato per volumi elevati.
- Il design è ancora in evoluzione o più varianti condividono una piattaforma.
Scegli ADC12 Pressofusione Quando
- La domanda è sufficientemente stabile da giustificare attrezzature e qualificazioni.
- Nervature integrate, capi, muri, e le caratteristiche vicine alla rete riducono l'assemblaggio o la lavorazione.
- Il design può accogliere la bozza, separazione, cancelli, espulsori, e raggi di fusione.
- Solo datum selezionati, noioso, facce, oppure le filettature necessitano di lavorazione secondaria.
- Il piano di qualità può gestire la porosità, distorsione, rifilatura, e porre fine ai rischi.
- Il costo del programma modellato rimane favorevole dopo la realizzazione degli strumenti, manutenzione, rottame, e lavoro secondario.
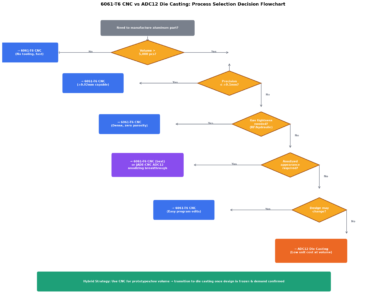
Utilizzare una strategia di sviluppo ibrido
Un percorso comune è quello di realizzare i primi prototipi dal 6061-T6, convalidare la funzione e l'assemblaggio, riprogettare la geometria matura per la pressofusione, quindi lavorare solo le caratteristiche critiche sui getti di produzione. Le differenze nei materiali e nei processi del prototipo devono essere documentate: un prototipo 6061-T6 non dimostra la forza dell'ADC12, porosità, aspetto superficiale, comportamento termico, o durabilità a lungo termine.
Come JADE-CNC supporta la selezione del processo
JADE-CNC può rivedere un percorso di lavorazione 6061-T6 rispetto a un concetto di fusione più lavorazione prima che un progetto si impegni nell'attrezzatura. La revisione si concentra sull'accesso alle funzionalità, zone di tolleranza, tempo di lavorazione, riprogettazione del casting, operazioni secondarie, fine, ispezione, quantità, e stabilità del progetto.
- Prototipi 6061-T6 lavorati e parti a basso volume per la convalida del progetto
- Recensione DFM per pareti, tasche, discussioni, raggi interni, la data, e accesso allo strumento
- Identificazione delle caratteristiche che possono rimanere come fuse e delle caratteristiche che necessitano di lavorazione
- Pianificazione di attrezzature e lavorazione per datum critici del getto, noioso, facce, e fili
- Revisione finiture e mascherature per anodizzazione, rivestimento di conversione, pittura, o verniciatura a polvere
- Pianificazione dell'ispezione basata sul rischio funzionale e sulle registrazioni del progetto concordate
- Confronto dei costi utilizzando il modello CAD reale, quantità, finiture, e ambito di qualità
Invia il modello CAD, 2disegno D, volume annuo, vita del programma, requisito della lega, fine, e ambito di ispezione a richiedere una revisione della produzione JADE-CNC.
Domande frequenti
Domande comuni sulla selezione del processo
A quale volume la pressofusione ADC12 diventa più economica della lavorazione CNC?
Non esiste una quantità universale. Calcola il pareggio dal dado specifico del progetto, qualificazione, lavorazione dell'unità, fusione, operazione secondaria, finitura, rottame, manutenzione, trasporto, e modificare i costi.
L'ADC12 è potente quanto il 6061-T6?
ADC12 può fornire forza utile, ma il 6061-T6 offre generalmente un carico di snervamento più elevato e più costante e una duttilità molto maggiore. Utilizzare dati di fusione certificati o testati per la sezione e il processo effettivi.
L'ADC12 può essere anodizzato?
SÌ, ma l'alto contenuto di silicio e rame rende brillante, risultato decorativo uniforme più difficile che su 6061-T6. Approvare campioni rappresentativi della produzione e prendere in considerazione la verniciatura a polvere, pittura, o rivestimento di conversione quando la consistenza dell'aspetto è fondamentale.
Un progetto CNC può passare direttamente alla pressofusione?
Di solito non senza revisione. Bozza, direzione di separazione, filetti, uniformità della parete, cancelli, espulsori, trabocca, diapositive, e i riferimenti di lavorazione devono essere progettati per il processo di fusione.
Le parti pressofuse possono mantenere tolleranze a livello di CNC?
Gli elementi selezionati possono essere lavorati dopo la fusione. Richiedere tolleranze strette su gran parte del pezzo può eliminare il vantaggio economico della pressofusione, quindi distinguere i requisiti del pezzo fuso da quelli lavorati a macchina.
Quale processo è migliore per un recinto sigillato?
Il materiale denso 6061-T6 solitamente comporta un rischio di porosità inferiore. ADC12 può essere utilizzato durante il processo di fusione, profondità di lavorazione, prova di tenuta, accettazione della porosità, e qualsiasi impregnazione siano adeguatamente specificati e convalidati.
I prototipi dovrebbero utilizzare 6061-T6 prima della produzione di ADC12?
Spesso sì per la convalida della geometria e dell'assieme. Il piano di test deve tenere conto della diversa forza, duttilità, conduttività, porosità, e comportamento di finitura dell'eventuale getto.
Conclusione
Scegli la lavorazione CNC 6061-T6 quando sei flessibile, precisione, duttilità, conduttività, ceppo denso, oppure l'anodizzazione decorativa è la decisione. Scegli la pressofusione ADC12 quando la domanda stabile e la geometria favorevole alla fusione giustificano l'attrezzatura e quando il piano di qualità può gestire la porosità, lavorazione secondaria, e rifinitura.
La decisione più forte deriva da due piani di processo completi costruiti a partire dallo stesso modello CAD e criteri di accettazione. Confronta gli strumenti, costo ricorrente, modifiche alla progettazione, rottame, post-lavorazione, fine, ispezione, logistica, e programmare la vita prima di selezionare il percorso.
Articoli 6061-T6 correlati
- 6061-Guida completa alla lavorazione CNC dell'alluminio T6
- 6061-T6 rispetto all'alluminio 7075-T6: Forza, Costo & Lavorabilità
- 6061-Anodizzazione dell'alluminio T6: Tipi, Colori, Spessore & Regole di progettazione
- 6061-Parametri di lavorazione CNC T6: Velocità, Feed, Utensileria & Controllo del processo
- 6061-T6 contro ADC12 alluminio: Lavorazione CNC o pressofusione?
- 6061-Linee guida DFM per lavorazione CNC T6: Regole di progettazione & Lista di controllo
- 6061-Proprietà dell'alluminio T6: Meccanico, Termico & Dati chimici

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.