



Introduzione
Le connessioni filettate sono tra le caratteristiche più comuni ma sottovalutate nella produzione di precisione. Un singolo standard di filettatura errato su un pezzo lavorato a CNC può innescare una costosa reazione a catena: parti che non si assemblano, sistemi idraulici che perdono, interi lotti che devono essere rilavorati o rottamati. Per le aziende che acquistano componenti lavorati all'estero, il rischio è amplificato quando il fornitore interpreta erroneamente la dicitura della filettatura sul disegno e lavora lo standard sbagliato senza conferma.
Nell’ambiente produttivo globale di oggi, gli standard a quattro thread dominano il mercato: UNC (Nazionale Unificata Grossolana), Metrica ISO, TNP (Tubo nazionale rastremato), e BSP (Tubo standard britannico). Ognuno ha la sua geometria, sistema di passo, metodo di sigillatura, e roccaforte regionale. Confonderli, soprattutto il TNP con il BSP, o UNC con sistema metrico: è uno degli errori più frequenti e costosi nella lavorazione CNC.
Questa guida JADE-CNC fornisce un confronto completo di questi quattro standard, comprese le tabelle dimensionali di riferimento, esempi di applicazione, metodi di lavorazione, qualità ispezione, considerazioni sui costi, e le regole di annotazione del disegno. Che tu sia un ingegnere progettista che specifica le filettature su un nuovo prodotto o un responsabile degli acquisti che verifica il lavoro di un fornitore, questo articolo ti aiuterà a gestire correttamente i thread la prima volta e a comunicare chiaramente con il tuo lavorazione CNC personalizzata fornitore.
Quattro standard di thread in breve
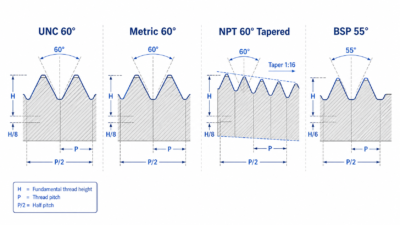
Prima di immergerci nei confronti dettagliati, ecco una rapida panoramica di ciascuno standard, compreso il modo in cui vengono identificati sui disegni e cosa verificare prima dell'inizio della lavorazione.
1 UNC: Grossolana Nazionale Unificata
UNC è la serie a filettatura grossa dello standard Unified Thread, ampiamente utilizzato negli Stati Uniti e in Canada per l'assemblaggio meccanico. Ha un angolo di filettatura di 60 gradi ed è specificato dal diametro nominale in pollici seguito dalle filettature per pollice (TPI), Per esempio “1/4-20 UNC”. Prima della lavorazione, confermare sempre se il disegno richiede UNC (grossolano) o UNF (Bene), e verificare che il diametro sia in pollici, non millimetri.
2 Metrico: filettatura metrica ISO
La filettatura metrica ISO è lo standard globale per il fissaggio meccanico, utilizzato in tutta Europa, Asia, e la maggior parte dei progetti internazionali. Ha anche un angolo di filettatura di 60 gradi ma specifica il passo direttamente in millimetri. Un tipico callout è “M6” (grossolano, passo omesso) O “M10×1,5” (passo fine esplicitamente dichiarato). Confermare se è richiesto il passo grosso o fine, e notare che il diametro nominale è sempre in millimetri.
3 NPT: tubo rastremato nazionale
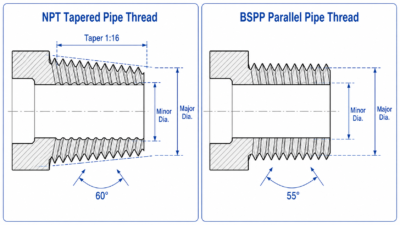
NPT è lo standard americano per le filettature dei tubi conici, progettato principalmente per la tenuta in sistemi di fluidi e gas. Ha un angolo di filettatura di 60 gradi e a 1:16 conicità (il diametro cambia di 1 mm oltre 16 mm di lunghezza). NPT è chiamato come “1/4″ TNP” O “1/2-14 TNP”. Fondamentalmente, la dimensione nominale del tubo NON corrisponde al diametro esterno effettivo: 1/2″ La filettatura NPT ha un diametro maggiore effettivo di circa 21.22 mm. Confermare sempre NPT rispetto a NPS (filettatura del tubo dritto) e cercare il diametro maggiore effettivo per la dimensione del tubo specificata.
4 BSP: tubo standard britannico
BSP è lo standard britannico/internazionale per la filettatura dei tubi con un angolo di filettatura di 55 gradi, ampiamente utilizzato in Europa, Asia, e paesi del Commonwealth. È disponibile in due forme: BSPP (parallelo, chiamato anche filo G) e BSPT (rastremato, con R per filettatura esterna e Rc per filettatura interna). BSPP è identificato come “G1/4”, mentre BSPT lo è “R1/4” (esterno) O “RC1/4” (interno). Confermare se è richiesto parallelo o rastremato, e tieni presente che l'angolo di 55 gradi di BSP è incompatibile con l'angolo di 60 gradi di NPT.
5 Interno vs. Designazioni della filettatura esterna
Comprendere la tolleranza e le designazioni di adattamento per le filettature interne ed esterne è essenziale per un corretto assemblaggio:
Standard | Filettatura interna | Filettatura esterna |
Metrico (ISO) | 6H (vestibilità media) | 6G (vestibilità media) |
UNC / UNF | 2B (standard) | 2UN (standard) |
BSPT (rastremato) | RC | R |
BSPP (parallelo) | G (lo stesso per entrambi) | G (lo stesso per entrambi) |
Tutti e quattro gli standard sono a destra per impostazione predefinita. Le filettature sinistre devono essere esplicitamente contrassegnate con “LH” sul disegno.
Altri standard di thread comuni
Mentre questa guida si concentra sui quattro standard più diffusi nella lavorazione CNC, molti altri tipi di thread compaiono in applicazioni specializzate. Di seguito vengono brevemente riassunti; fare riferimento agli standard dedicati per le dimensioni dettagliate.
Standard | Angolo della filettatura | Tipo | Uso primario |
UNF (Multa unificata) | 60° | Meccanica imperiale | Parti a parete sottile, regolazione di precisione, aerospaziale: stessa famiglia dell'UNC |
Tr (Trapezoidale) | 30° | Trasmissione di potenza metrica | Viti di comando, martinetti di sollevamento, steli delle valvole, alimentazioni di macchine utensili |
ACME | 29° | Trasmissione di potenza imperiale | Viti americane, jack, alimentazioni dell'apparecchio |
MJ (Aerospaziale) | 60° | Specialità aerospaziale | Bulloni aerospaziali ad alta resistenza con radice arrotondata per resistenza alla fatica |
Filetti di trasmissione di potenza (Tr e ACME) richiedono una considerazione progettuale separata e non sono trattati in dettaglio in questo articolo.
Confronto dei parametri principali
La tabella seguente riassume i principali parametri geometrici e funzionali di tutti e cinque i tipi di filettatura discussi.
Parametro | UNC | Metrico | TNP | BSPP | BSPT |
Angolo della filettatura | 60° | 60° | 60° | 55° | 55° |
Unità di passo | TPI | mm | TPI | TPI | TPI |
Conicità | Nessuno (Dritto) | Nessuno (Dritto) | 1:16 (rastremato) | Nessuno (Dritto) | 1:16 (rastremato) |
Funzione | Fissaggio meccanico | Fissaggio meccanico | Sigillatura dei tubi | Collegamento del tubo | Sigillatura dei tubi |
Standard | ISO 228-1 | ISO 7-1 | |||
Regione primaria | America del Nord | In tutto il mondo | America del Nord | Europa / Asia | Europa / Asia |
Metodo di sigillatura | Precarico del bullone | Precarico del bullone | Deformazione del filo + sigillante | Rondella / O-ring | Deformazione del filo + sigillante |
1 Spiegazione dei punti dati chiave
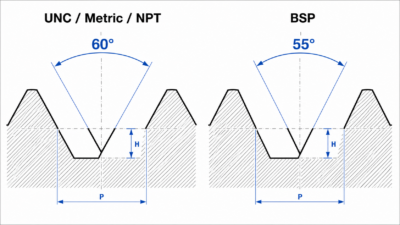
- Angolo della filettatura: La differenza di 5 gradi tra 60° e 55° può sembrare piccola, ma i profili della filettatura sono completamente incompatibili: un bullone a 60° non si innesta correttamente in un dado a 55°.
- Rapporto di conicità 1:16: Per ogni 16 mm di lunghezza del filo, il diametro cambia di 1 mm. Questa conicità è ciò che crea la tenuta di interferenza metallo-metallo nelle connessioni NPT e BSPT.
- Dimensioni del tubo rispetto. diametro effettivo: Un 1/2″ La filettatura NPT ha un diametro maggiore di circa 21.22 mm — no 12.7 mm. La dimensione nominale del tubo è una designazione storica, non una dimensione fisica.
2 Classi di tolleranza e adattamento
Le classi di tolleranza della filettatura determinano la precisione e l'allentamento/tenuta dell'accoppiamento:
- Metrico: I thread interni utilizzano lettere maiuscole (per esempio., 6H), i thread esterni utilizzano lettere minuscole (per esempio., 6G). Il numero indica il grado di tolleranza (6 = precisione media), e la lettera indica la deviazione fondamentale.
- UNC/UNF: Le filettature interne utilizzano 2B (standard) o 3B (vicino); le filettature esterne utilizzano 2A (standard) o 3A (vicino).
- Raccomandazione generale: Utilizzare 6H/6g o 2A/2B per l'assemblaggio meccanico standard. Utilizzare 5H/4h o 3A/3B per applicazioni di alta precisione o aerospaziali.
- Fare sempre riferimento all'ultima versione dello standard applicabile. Standard specifici del settore (aerospaziale MJ, API del petrolio) possono imporre requisiti aggiuntivi.
UNC contro. Metrico: Filettature di assemblaggio meccanico
Le filettature UNC e metriche condividono lo stesso angolo di filettatura di 60 gradi e sono entrambe progettate per il fissaggio meccanico anziché per la sigillatura. Tuttavia, i loro sistemi di passo sono fondamentalmente diversi: UNC utilizza fili per pollice (TPI) mentre il sistema metrico utilizza il passo in millimetri. Ciò significa che anche quando le dimensioni appaiono vicine, non sono mai intercambiabili.
1 Confronto delle dimensioni comuni
Dimensione UNC | Maggiore He. (mm) | Pece (mm) | Metrica più vicina | Maggiore metrica (mm) | Intercambiabile? |
1/4-20 | 6.35 | 1.27 | M6 | 6.00 | NO |
5/16-18 | 7.94 | 1.41 | M8 | 8.00 | NO |
3/8-16 | 9.53 | 1.59 | M10 | 10.00 | NO |
1/2-13 | 12.70 | 1.95 | M12 | 12.00 | NO |
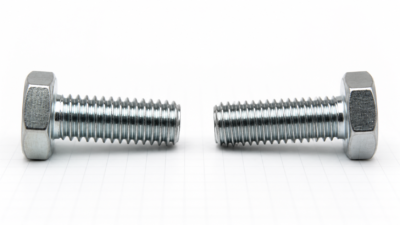
Come mostra la tabella, UN 5/16-18 Bullone UNC (7.94 mm) sembra molto vicino a un bullone M8 (8.00 mm), ma la differenza di tono (1.41 mm contro. 1.25 mm) significa che non si infileranno insieme. Forzarli si intreccerà e danneggerà entrambe le parti.
2 Grossolano vs. Selezione fine del filo
Fattore | Grossolano (UNC / Metrico grossolano) | Bene (UNF / Multa metrica) |
Anti-allentamento | Bene | Meglio (passo più piccolo = maggiore resistenza) |
Idoneità a pareti sottili | Media | Meglio (altezza del filo più piccola) |
Precisione della regolazione | Media | Meglio (avanzamento incrementale più fine) |
Resistenza ai danni | Bene (fili più alti) | Media (fili più corti) |
Consigliato per | Assemblea generale, pareti spesse, smontaggio frequente | Pareti sottili, regolazione di precisione, vibrazione, aerospaziale |
3 Esempi di applicazioni per tipo di prodotto
Comprendere quali prodotti in genere utilizzano quale standard aiuta a identificare rapidamente e comunicare con i fornitori:
Discussione UNC: prodotti comuni
- 1/4-20 Fori filettati UNC nelle custodie in alluminio (alloggiamenti per apparecchiature di comunicazione)
- 3/8-16 Fori di montaggio motore UNC (staffe di montaggio del motore passo-passo)
- 1/4-20 Fori di montaggio del blocco guida lineare UNC (cursori con cuscinetti lineari)
- 5/16-18 Fori di bloccaggio accoppiamento UNC (giunti flessibili)
- 3/8-16 Fori di collegamento della scatola del cambio UNC (involucri del riduttore)
- 1/4-20 Piastre di posizionamento attrezzatura UNC (Maschere e attrezzature CNC)
Tipicamente presente nella meccanica nordamericana, elettronico, e apparecchiature di automazione.
Filettatura metrica: prodotti comuni
- Fori filettati M6 nelle custodie in acciaio inossidabile (alloggiamenti per macchine alimentari)
- Filettature dell'estremità dell'albero M8 sugli alberi di uscita del motore (servomotori)
- Fori di fissaggio del blocco guida lineare M5 (cursori per binari lineari)
- Fori per viti di bloccaggio del giunto M8 (giunti a ganascia)
- Fori di fissaggio del cappuccio terminale dell'alloggiamento del cuscinetto M6 (cuscinetti del supporto)
- Fori di collegamento flangia M10 (adattatori flangiati in acciaio inox)
Comune nelle macchine generali europee e asiatiche, automazione, elettronica, e attrezzature mediche.
Parti in plastica: soluzioni di filettatura
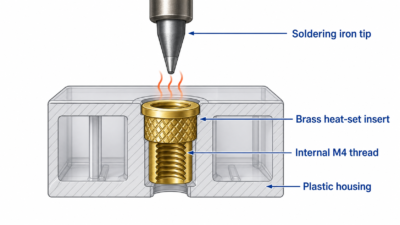
La maschiatura diretta nella plastica generalmente non è consigliata a causa della bassa resistenza del materiale e della scarsa viscosità. Sono preferibili i seguenti approcci:
- Viti autofilettanti in custodie in ABS/PC (M2/M3 o #2-56/#4-40 autofilettante)
- Inserti in ottone termofissato nelle scatole del cambio PA+GF (Inserti filettati M3/M4)
- Dadi in ottone inseriti ad ultrasuoni nelle maniglie in POM (Inserti M5/M6)
- Viti autofilettanti nei pannelli frontali del PC (M3/M4)
- Inserti in ottone negli alloggiamenti dei connettori PA/PBT (M2,5/M3)
Per parti in plastica che richiedono filettature di tubi, utilizzare sempre un inserto filettato metallico (ottone o acciaio inossidabile) modellato o pressato nella plastica: non tagliare mai le filettature dei tubi direttamente nella plastica.
4 Compatibilità dei dispositivi di fissaggio standard
Le filettature UNC devono essere utilizzate con bulloni e dadi standard ANSI B18.2.1. Le filettature metriche richiedono ISO 4014/4017 bulloni standard. I due sistemi non sono mai intercambiabili.
5 Raccomandazione di selezione
- Per i prodotti esportati in Nord America o quando il disegno del cliente specifica il sistema imperiale: utilizzare UNC.
- Per tutti gli altri mercati, nuovi disegni, o prodotti orientati a livello globale: preferire il sistema metrico.
- Per parti in plastica: preferire viti autofilettanti o inserti termofissati piuttosto che la maschiatura diretta.
- Non mischiare mai elementi di fissaggio UNC e metrici: si verificherebbe una filettatura incrociata.
TNP contro. BSP: Filettature per tubi per sigillatura
Le filettature dei tubi hanno uno scopo fondamentalmente diverso dalle filettature di assemblaggio meccanico: il loro obiettivo principale è creare una tenuta a tenuta nei sistemi di fluidi o gas, non fissare insieme le parti. Questa distinzione guida la loro geometria, compresa la conicità, angolo della filettatura, e metodo di sigillatura.
1 Confronto dei parametri principali
Parametro | TNP | BSPP (Filo G) | BSPT (R / Filo RC) |
Angolo della filettatura | 60° | 55° | 55° |
Conicità | 1:16 rastremato | Dritto (nessuna conicità) | 1:16 rastremato |
Metodo di sigillatura | Deformazione del filo + sigillante/nastro in PTFE | Rondella frontale o O-ring | Deformazione del filo + sigillante |
Esempio di callout | 1/4″ TNP | G1/4 | R1/4 (esterno) / RC1/4 (interno) |
2 Errori comuni
- TNP contro. Disadattamento dell'angolo BSP: NPT ha un angolo di 60° mentre BSP ha 55°. Forzarli insieme danneggia entrambi i fili e provoca perdite.
- NPT esterno in BSPP interno: Inizialmente i fili potrebbero impegnarsi per alcuni giri, ma col tempo perderà o si gripperà a causa della mancata corrispondenza del profilo.
- Confusione sulle dimensioni dei tubi: La dimensione nominale del tubo (per esempio., 1/2″) non è il diametro effettivo della filettatura. Cerca sempre il diametro maggiore reale per la dimensione specificata.
3 Esempi di applicazioni per tipo di prodotto
Filettatura NPT: prodotti comuni
- 1/4 Fori NPT nei blocchi valvole idrauliche (sistemi idraulici per macchine edili)
- 1/2 Porte dell'acqua NPT sui dissipatori di calore (radiatori frigoriferi industriali)
- 3/8 Porte pneumatiche NPT in custodie in alluminio (collettori di apparecchiature pneumatiche)
- 1/4 Borchie di montaggio del sensore NPT (custodie per trasmettitori di pressione)
- 1/2 Adattatori flangia NPT (flange filettate in acciaio inox)
- 3/8 Ingrassatori NPT sugli alloggiamenti dei cuscinetti (porte di lubrificazione)
BSPP (Filo G) — Prodotti comuni
- Fori G1/4 nelle piastre di raffreddamento ad acqua (raffreddamento a liquido del server del data center)
- Porte G1/2 sugli alloggiamenti dei filtri (apparecchiature per il trattamento dell'acqua)
- Ingresso/uscita G3/8 sui dissipatori di calore (piastre di raffreddamento per apparecchiature laser)
- Attacchi flangiati G1/2 (flange di grado igienico)
- Attacchi per indicatore di livello dell'olio G3/8 sui cambi (vetrini riduttori)
- Porte di raffreddamento G1/4 sugli alloggiamenti del motore (camicie motore raffreddate ad acqua)
BSPT (R / Filo RC) — Prodotti comuni
- Filettatura esterna R1/2 sugli adattatori per albero (giunti rotanti a vapore)
- Porte interne Rc1/4 nei corpi pompa (pompe idropulitrici)
- Adattatori flangia R1/2 (flange per vapore ad alta pressione)
Soluzioni per filettature di tubi in plastica
- Non tagliare mai le filettature NPT o BSP direttamente nella plastica: lo scorrimento causerà nel tempo il cedimento della tenuta.
- Utilizzare inserti filettati in ottone o acciaio inossidabile stampati o pressati nei corpi valvola PA+GF.
- Processo CNC: lavorare la tasca dell'inserto → premere l'inserto metallico → rifinire la filettatura del tubo in modo concentrico.
4 Idoneità ambientale
- Sistemi idraulici ad alta pressione: Utilizzare filettature coniche NPT o BSPT con sigillante per filettature per la tenuta metallo-metallo.
- Vapore ad alta temperatura: Utilizzare filettature coniche BSPT o NPT. Evitare filettature parallele BSPP perché la rondella di tenuta potrebbe guastarsi alle alte temperature.
- Ambienti ad alta vibrazione: Preferire filettature a passo fine per un migliore anti-allentamento, o utilizzare il frenafiletti (per esempio., Loctite) e rondelle di sicurezza.
- Ambienti corrosivi: Utilizzare filettature in acciaio inossidabile con sigillante. Evitare contatti metallici diversi che possono causare corrosione galvanica.
5 Compatibilità dei raccordi standard
Le filettature NPT si accoppiano con raccordi forgiati ASME B16.11 (gomiti, magliette, accoppiamenti). Le filettature BSP si accoppiano con BS EN 10241 raccordi per tubi standard. Le connessioni multistandard richiedono un raccordo adattatore dedicato: non avvitare mai direttamente NPT nel BSP.
6 Raccomandazione di selezione
- Sistemi idraulici e pneumatici nordamericani: TNP.
- Impianti idraulici europei e asiatici, raffreddamento, e gestione dei fluidi: BSP (Il BSPP è il più comune).
- Parti in plastica con filettatura del tubo: Utilizzare sempre inserti filettati metallici.
Grafici di riferimento rapido per le dimensioni della filettatura
Le seguenti tabelle di riferimento forniscono le dimensioni più comunemente utilizzate per ciascuno standard. Si consiglia di scaricarli in formato PDF per una rapida consultazione in officina.
1 Riferimento filettatura grossa UNC
Misurare | Maggiore (mm) | Pece (mm) | TPI | Tocca Trapano (mm) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 Riferimento alla filettatura metrica grossa
Misurare | Maggiore (mm) | Pece (mm) | Tocca Trapano (mm) |
M3 | 3.00 | 0.50 | 2.50 |
M4 | 4.00 | 0.70 | 3.30 |
M5 | 5.00 | 0.80 | 4.20 |
M6 | 6.00 | 1.00 | 5.00 |
M8 | 8.00 | 1.25 | 6.80 |
M10 | 10.00 | 1.50 | 8.50 |
M12 | 12.00 | 1.75 | 10.20 |
M16 | 16.00 | 2.00 | 14.00 |
3 Riferimento alla filettatura del tubo conico NPT
Misurare | TPI | Maggiore (mm) | Lunghezza del calibro (mm) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 Riferimento alla filettatura del tubo BSP
Misurare | TPI | Maggiore (mm) |
G1/8 | 28 | 9.73 |
G1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
G1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
G1 | 11 | 33.25 |
Come JADE-CNC lavora questi fili
La selezione dello standard di filettatura corretto è solo il primo passo. Il metodo di lavorazione, selezione dello strumento, e il controllo del processo determinano se la filettatura finale si assembla correttamente e si sigilla in modo affidabile.
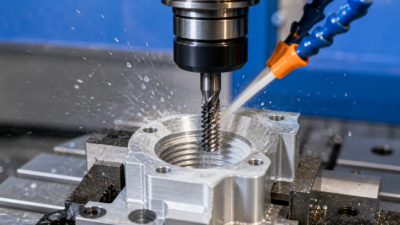
1 Tre metodi di lavorazione
- Toccando: Ideale per taglie piccole (M3-M12 / #6–1/2″), produzione ad alto volume, e sia fori passanti che ciechi.
- Filettatura a punto singolo su tornio: Ideale per taglie grandi, piazzole fuori standard, requisiti di alta precisione, e parti tornite.
- Fresatura di filetti: Ideale per fori grandi, materiali difficili da lavorare, produzione flessibile, e riducendo il rischio di rottura del rubinetto.
2 Selezione dello strumento
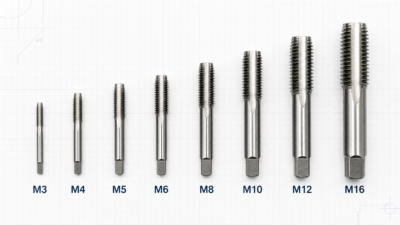
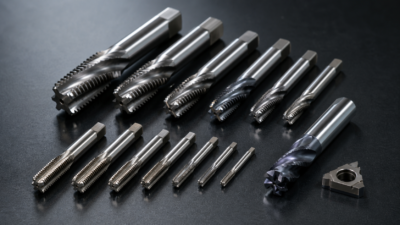
- Rubinetti: Maschi ad elica elicoidale per fori ciechi (i trucioli evacuano verso l'alto), maschi a scanalatura diritta per fori passanti, e punto spirale (pistola) maschi per fori passanti con evacuazione truciolo in avanti. Selezione dei materiali: HSS per uso generale, cobalto (HSS-E) per acciaio inossidabile, e metallo duro integrale per materiali temprati. Non utilizzare mai un maschio progettato per una filettatura standard su un altro: gli angoli della filettatura differiscono.
- Frese per filettare: Le frese a dente singolo offrono flessibilità per fori grandi e filettature non standard; i mulini multi-dente sono più efficienti per la produzione. Frese in metallo duro integrale per piccole dimensioni, lavoro di alta precisione; frese ad inserti indicizzabili per grandi dimensioni, lavori sensibili ai costi.
- Utensili per filettatura del tornio: 60° inserti per UNC, Metrico, e TNP; 55° inserti per serie BSP. Metallo duro rivestito per uso generale, CBN per acciaio temprato.
3 Smusso e scarico della filettatura
- Smusso d'ingresso: Consiglia da C1 a C1.5 (1 mm × 45°) per guidare l'otturatore ed eliminare le bave.
- Rilievo della filettatura esterna: Larghezza circa 2× passo, diametro pari o inferiore al diametro minore.
- Gioco del foro cieco: Mantenere almeno 2× passo di gioco nella parte inferiore per la retrazione del maschio.
- Filettature di tubi conici (NPT/BSPT): Non utilizzare scanalature di scarico della filettatura: compromettono la tenuta. Limitare lo smusso di ingresso a 30° o meno.
4 Controllo del processo per la stabilità del filo
- Tocca la precisione del trapano: Il diametro della preforatura influisce direttamente sull'altezza e sull'impegno della filettatura. Un foro sovradimensionato riduce la resistenza del filo; un foro sottodimensionato aumenta la coppia di maschiatura e il rischio di rottura. Mantenere la tolleranza della punta del maschio entro H9.
- Refrigerante e lubrificazione: L'acciaio inossidabile e il titanio richiedono un fluido di maschiatura dedicato o un refrigerante a pressione estrema per ridurre l'attrito e il calore di taglio. Un raffreddamento inadeguato accelera l’usura del maschio e provoca derive dimensionali.
- Corrispondenza di velocità e avanzamento: Una velocità eccessiva di maschiatura genera calore e provoca la rottura del rubinetto; una velocità troppo bassa provoca tagliente di riporto. Per la fresatura di filetti, la velocità del mandrino e l'avanzamento devono essere adattati esattamente al passo per evitare filettature confuse.
- Controllo della profondità del foro cieco: Riservare spazio sufficiente (≥2× passo) in basso per evitare la collisione del rubinetto. La profondità effettiva della filettatura deve escludere la parte incompleta della filettatura per garantire il corretto innesto.
- Concentricità e perpendicolarità: Un foro filettato inclinato provoca un carico laterale del bullone e una sollecitazione non uniforme della filettatura. Utilizzare un supporto di maschiatura flottante sui centri di lavoro per compensare il disallineamento tra mandrino e foro.
- Controllo di ispezione: 100% ispezione del manometro passa/non passa. Il primo articolo deve essere completamente ispezionato; campione ispezionato ogni 20–50 pezzi in produzione; ripetere l'ispezione dopo ogni cambio utensile o riaffilatura.
5 Problemi e soluzioni comuni di lavorazione
Problema | Probabile causa | Soluzione |
Strappato / fili scheggiati | Maschiatore sottodimensionato, rubinetto usurato, velocità eccessiva, cattivo refrigerante | Ingrandire la punta del maschio alla dimensione consigliata, sostituire il rubinetto, ridurre la velocità, aumentare il fluido da taglio |
Vai a misurare troppo stretto / non entrerà | Maschiatore sottodimensionato, rubinetto usurato, diametro primitivo fuori tolleranza | Controllare il diametro della punta del rubinetto, installare un nuovo rubinetto, regolare i parametri di maschiatura |
Passaggi vietati / vestibilità ampia | Maschiatore sovradimensionato, rubinetto usurato, profondità di maschiatura eccessiva | Ridurre le dimensioni della punta del maschio, sostituire il rubinetto, controllare la profondità di maschiatura |
Perdite nella filettatura del tubo | Conicità fuori tolleranza, finitura superficiale scadente, nessun sigillante applicato | Ispezionare con un calibro conico, migliorare la finitura superficiale, applicare nastro o sigillante in PTFE |
Rubinetto rotto nel foro cieco | Scarsa evacuazione del truciolo, profondità eccessiva, ad alta velocità | Utilizzare il rubinetto con scanalatura a spirale, spazio di riserva, ridurre la velocità, toccare per gradi |
Controllo e ispezione della qualità del filo

Dopo la lavorazione, l'ispezione sistematica garantisce che le filettature soddisfino lo standard richiesto prima che i componenti lascino la fabbrica. Un thread non conforme che raggiunge l'assembly può causare errori sul campo, richieste di garanzia, e relazioni danneggiate con i clienti.
Elemento di ispezione | Attrezzo / Metodo | Applicabile a | Criterio di accettazione |
Andare / Indicatore No-Go | Calibro a tampone filettato (interno) / calibro ad anello (esterno) | Tutti gli standard | Il calibro Go entra liberamente; No-Go non entra (o ≤2 giri) |
Maggiore / diametro minore | Micrometro, pinza, calibro del foro | Tutti gli standard | All'interno della fascia di tolleranza (per esempio., 6H/6g) |
Verifica del tono | Calibro del passo della vite, il microscopio del costruttore di utensili | Tutti gli standard | Il profilo della filettatura corrisponde al calibro |
Ispezione del cono | Tappo conico/anello calibro, CMM | TNP, BSPT (rastremato) | 1:16 conicità; faccia di riferimento all'interno del passo di misura |
Rugosità superficiale | Comparatore di rugosità, profilometro | Tutti gli standard | Ra ≤ 3.2 per il fissaggio; Ra ≤ 1.6 per sigillare |
Concentricità / perpendicolarità | CMM, indicatore del quadrante + Blocco a V | Tutti gli standard | Per disegno, tipicamente ≤ 0.05 mm |
Profondità effettiva della filettatura | Profondimetro, misuratore di profondità del filo, CMM | Fori ciechi | Profondità effettiva ≥ requisito di imbutitura |
Inserire il cassetto / coppia | Tester di trazione, chiave dinamometrica | Inserti filettati in plastica | M3: estrazione ≥ 50 N, coppia ≥ 0.5 N·m |
1 Flusso di lavoro di ispezione
- Primo articolo: Ispezionare completamente tutte le dimensioni prima di iniziare la produzione in batch.
- In corso: Campione di ispezione del calibro passa/non passa ogni 20–50 pezzi. Fermarsi e regolare immediatamente se si riscontrano anomalie.
- Dopo il cambio utensile: Eseguire nuovamente l'ispezione del primo articolo dopo ogni sostituzione del rubinetto, rimacinare, o cambio della fresa per filettare.
- Ispezione finale: 100% controllo del calibro passa/non passa per filettature di tenuta critiche (NPT/BSPT). Campionamento AQL per filettature di fissaggio standard.
- Inserti in plastica: Eseguire prove di estrazione e di torsione sul primo articolo di ogni lotto.
Considerazioni sui costi per diversi requisiti di thread
La scelta del filo influisce non solo sulla funzionalità ma anche sui costi di produzione. Comprendere i fattori di costo aiuta i progettisti a raggiungere compromessi informati durante la fase di progettazione, quando i cambiamenti sono più economici.
Fattore di costo | Condizione a basso costo | Condizione ad alto costo | Impatto sui costi |
Filettatura standard | Metrico / UNC (comune, strumenti in magazzino) | NPT/BSPT (utensili conici speciali), Utensili BSP 55° | Gli strumenti speciali costano dal 20 al 50% in più + ulteriore tempo di configurazione |
Dimensione del filo | M4-M12 / 1/4″–1/2″ (standard) | Sotto M3 (elevata rottura), sopra M16 (fresatura/tornitura) | Piccole dimensioni: elevata usura dei rubinetti; grandi dimensioni: +30–100% del tempo di ciclo |
Classe di precisione | Standard 6 ore/6 g | Precisione 4H/5H | Strumenti di precisione + ispezione completa: +30–80% |
Materiale | Alluminio, ottone, acciaio dolce | Acciaio inossidabile, titanio, acciaio temprato | Materiali difficili: elevata usura degli utensili, +50–200% tempo di ciclo |
Tipo di foro | Foro passante | Foro cieco | Fori ciechi: rischio di rottura più elevato, +15–30% |
Metodo di lavorazione | Toccando | Fresatura di filetti / tornitura a punto singolo | Il tempo del ciclo di fresatura è di 2–3 volte la maschiatura |
Dimensione del lotto | Alto volume | Basso volume / prototipo | Basso volume: il costo di installazione per pezzo può essere 2–5 volte più alto |
Livello di ispezione | Campionamento “vai/non vai”. (AQL) | 100% ispezione + Rapporto completo CMM | +20–60% per l'ispezione completa |
Tipo di materiale della parte | Metallo (lavorazione diretta) | Plastica (inserire tasca + dado in ottone a pressione + ispezione secondaria) | +0.5–2 USD per foro di inserimento |
1 Suggerimenti per l'ottimizzazione dei costi
- Preferire standard comuni e dimensioni standard per ridurre al minimo i costi degli utensili.
- Standardizza le dimensioni e gli standard delle filettature all'interno di un singolo prodotto per ridurre i cambi di utensile.
- Per materiali difficili da lavorare con piccoli fori ciechi, prendere in considerazione la fresatura di filetti invece della maschiatura per ridurre gli scarti derivanti dalla rottura dei maschi.
- Per parti in plastica, utilizzare inserti in ottone di dimensioni standard anziché inserti personalizzati.
- Conferma gli standard del filo con il tuo fornitore prima della produzione. JADE-CNC esamina le didascalie delle filettature prima di lavorare UNC così ambiguo, Metrico, TNP, e i requisiti BSP possono essere chiariti in anticipo.
Come scegliere: Un albero decisionale rapido
Utilizza questo framework per determinare rapidamente lo standard di thread corretto per la tua applicazione.
11.1 Quattro compromessi prioritari
- Prima la forza: Fili grossi (profilo più alto = maggiore resistenza al taglio) + materiale ad alte prestazioni.
- Sigillare prima: Filettature di tubi conici (NPT/BSPT) con sigillante, o BSPP con O-ring.
- Innanzitutto lo smontaggio frequente: Fili grossi (resistente alla filettatura incrociata) + inserti elicoidali per una maggiore durata.
- Prima il costo: Norma comune + dimensione standard + toccando + ispezione a campione.
2 Albero decisionale a tre domande
- Domanda 1: Si tratta della sigillatura dei tubi o del fissaggio meccanico? → Sigillatura dei tubi: vedere la sezione 6. Fissaggio meccanico: vedere la sezione 5.
- Domanda 2: A quale mercato è destinato il prodotto? → Nord America: UNC / TNP. Europa / Asia / globale: Metrico / BSP.
- Domanda 3: È necessaria la sigillatura metallo-metallo? → Sì: TNP / BSPT (rastremato). NO (utilizzando la lavatrice): BSPP (parallelo).
- Controllo aggiuntivo: La parte è in metallo o plastica? → Plastica: preferire viti autofilettanti o inserti termofissati.
Regola pratica: In caso di dubbio, scegli Metrico: ha la più ampia compatibilità globale e il costo di lavorazione più basso.
3 Comunicazione del fornitore
Includere sempre la designazione completa della filettatura sul disegno (standard + misurare + pece + classe di tolleranza). Ottieni una conferma scritta dal tuo fornitore prima dell'inizio della produzione. Presso JADE-CNC, questa conferma fa parte del revisione del disegno flusso di lavoro perché un chiarimento di 30 secondi può far risparmiare migliaia di rilavorazioni.
Standard di annotazione del disegno della filettatura
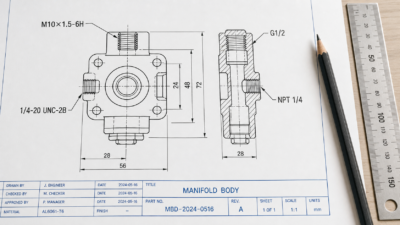
La corretta annotazione della filettatura sui disegni tecnici è la prima linea di difesa contro gli errori di lavorazione. La tabella seguente mostra i formati di callout standard e spiega ciascun campo.
Esempio di callout | Ripartizione del campo | Senso |
M10×1,5-6H | M / 10 / ×1,5 / 6H | Metrico / 10 diametro mm / 1.5 passo mm (Bene) / filettatura interna, vestibilità media |
M10-6g | M / 10 / 6G | Metrico grossolano (passo omesso) / filettatura esterna, vestibilità media |
1/4-20 UNC-2B | 1/4 / -20 / UNC / 2B | 1/4″ diametro / 20 TPI / Unificato grossolano / filettatura interna, vestibilità standard |
G1/2 | G / 1/2 | Filettatura per tubi paralleli BSPP / 1/2″ dimensione nominale (idem per interno/esterno) |
R1/2 / Tc1/2 | R o RC / 1/2 | BSPT rastremato: R = esterno, Rc = interno / 1/2″ dimensione nominale |
TNP 1/4 | TNP / 1/4 | Tubo nazionale rastremato / 1/4″ dimensione nominale |
M10×1,5 SX | … / LH | Filettatura sinistra (la mano destra è predefinita e non contrassegnata) |
1 Best practice per l'annotazione
- Didascalie della filettatura di quota con una linea guida che punta al diametro maggiore (fili esterni) o diametro minore (fili interni). Per filettature di tubi, utilizzare sempre una linea guida, mai una quota lineare diretta.
- Le filettature sinistre devono essere contrassegnate “LH”. Le filettature destre non necessitano di marcatura.
- Le filettature a passo fine devono includere il passo. Le filettature a passo grosso possono omettere il passo.
- Per fori ciechi, specificare sia la profondità effettiva della filettatura che la profondità della foratura, per esempio., “M6, profondità della filettatura 10 mm, profondità di foratura 14 mm”.
- Ricordare che le dimensioni nominali della filettatura del tubo non sono diametri fisici: l'operatore deve cercare il diametro maggiore effettivo dallo standard.
Conclusione
Gli standard dei thread possono sembrare un piccolo dettaglio, ma sono fondamentali per la qualità del prodotto, affidabilità dell'assemblaggio, e costo di produzione. I quattro standard dominanti: UNC, Metrico, TNP, e BSP: ciascuno ha una geometria distinta, utilizzo regionale, e comportamento di tenuta. Per farli correttamente è necessaria un'annotazione del disegno corretta, conferma del fornitore, attrezzatura adeguata, rigoroso controllo del processo, e ispezione sistematica.
Presso JADE-CNC, supportiamo tutti e quattro gli standard di thread Fresatura CNC, girando, e operazioni di fresatura di filetti. Il nostro team di qualità si esibisce 100% ispezione del calibro passa/non passa su filettature critiche, e abbiamo una vasta esperienza con la maschiatura dell'acciaio inossidabile, controllo della profondità del foro cieco, e installazione di inserti in ottone per parti in plastica.
Non sei sicuro di quale standard di filo sia adatto al tuo prodotto? Invia il tuo disegno a JADE-CNC per una revisione gratuita della selezione del filo, stima dei costi, E Preventivo lavorazione CNC. Contattaci tramite e-mail, attraverso il nostro modulo di richiesta online, o tramite WhatsApp.
Iscriviti al blog JADE-CNC per ulteriori guide tecniche sulla lavorazione CNC e migliori pratiche di produzione.
Suggerimenti per le domande frequenti
Q: Le filettature NPT e BSP sono intercambiabili?
UN: NO. NPT utilizza un profilo a 60 gradi mentre BSP utilizza un profilo a 55 gradi. Potrebbero iniziare a impegnarsi, ma non sigilleranno in modo affidabile e potrebbero danneggiare le parti.
Q: È possibile combinare elementi di fissaggio UNC e metrici?
UN: NO. Anche le dimensioni visivamente simili hanno sistemi di passo diversi, quindi mescolarli può causare problemi di threading e assemblaggio.
Q: Quando è opportuno utilizzare la fresatura di filetti anziché la maschiatura?
UN: La fresatura di filetti è utile per fori di grandi dimensioni, materiali duri, fori ciechi ad alto rischio di rottura, E a basso volume parti con standard di thread multipli.

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.