



Услуги по обработке меди с ЧПУ для прецизионных деталей на заказ
JADE-CNC предоставляет услуги высокоточной обработки меди с ЧПУ для электротехники., термический, и промышленное применение. С 15+ многолетний опыт обработки медных сплавов, включая C11000, C36000, C26000, и бериллий-медь, мы поставляем медные детали с жесткими допусками и превосходной обработкой поверхности и вариантами покрытия..
- Высокая проводимость
- Жесткий допуск ±0,005 мм
- 30+ Отделка поверхности
- Нет минимального заказа
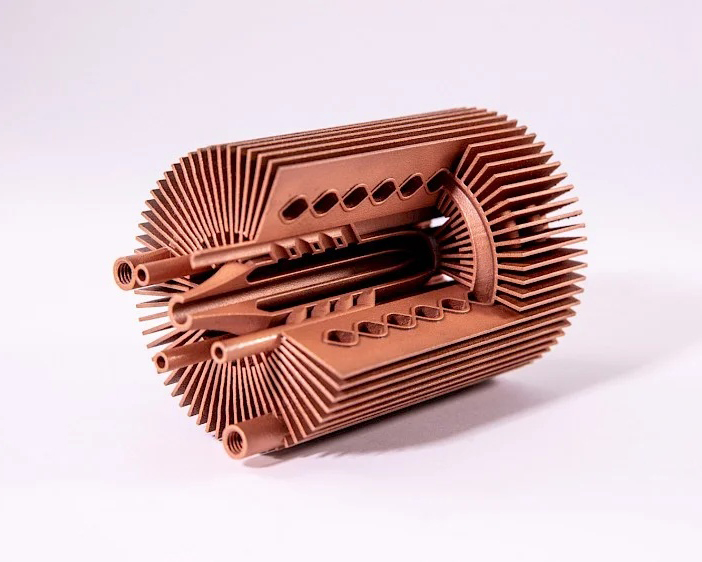
Почему стоит выбирать медь для обработки с ЧПУ?
Исключительная электропроводность
Медь является отраслевым стандартом электропроводности. (100% IACS для чистой меди), что делает его идеальным для шинопроводов, разъемы, терминалы, и электрические контакты. Только серебро проводит лучше, но медь обеспечивает превосходную экономическую эффективность и механическую прочность..
Выдающаяся теплопроводность
С теплопроводностью 401 ж/(м·К), медь эффективно рассеивает тепло в радиаторах, РЧ полости, силовая электроника, и приложения для охлаждения светодиодов. Медные радиаторы превосходят алюминиевые по тепловыделению в 2,4 раза..
Естественная коррозионная стойкость
Медь образует защитный слой патины. (ярь-медянка) при воздействии окружающей среды, обеспечивает превосходную долговременную коррозионную стойкость без дополнительного покрытия.. Идеально подходит для улицы, морской, и сантехнические применения.
Антимикробные свойства
Медь естественным образом убивает бактерии, вирусы, и грибки при контакте (Антимикробный материал, зарегистрированный EPA.). Идеально подходит для медицинского оборудования, оборудование для пищевой промышленности, и поверхности, к которым часто прикасаются.
Отличная совместимость покрытий
Медь допускает широкий спектр декоративных и функциональных покрытий, включая никель., золото, серебро, олово, и хром. Детали с медным покрытием сочетают в себе проводимость меди с превосходной защитой поверхности и возможностью пайки..
Good Ductility & Formability
Медь очень пластична и податлива., позволяющая сложную геометрию, глубокие ничьи, и прекрасные функции без трещин. Это может быть обработано, согнутый, штампованный, и сформированы в замысловатые формы.
Свойства меди & Параметры производительности
Свойство | Ценить (C11000 Чистая медь) | Единица | Примечания |
Плотность | 8.96 | г/см³ | ~ на 12% тяжелее стали |
Теплопроводность | 401 | ж/(м·К) | 2.4× алюминий, 5× нержавеющая сталь |
Электрическая проводимость | 100 | %МАКО | Эталонный отраслевой стандарт |
Электрическое сопротивление | 1.72 | мкОм·см | при 20°С |
КТР | 16.5 | ×10⁻⁶/К | при 20-100°С |
Точка плавления | 1085 | °С | 1984°Ф |
Предел прочности (отожженный) | 220 | МПа | 32 кси |
Предел прочности (холодная работа) | 350-400 | МПа | 51-58 кси |
Предел текучести (отожженный) | 70 | МПа | 10 кси |
Удлинение | 45-60 | % | Высокая пластичность |
Твердость | 35-80 | полупансион | Зависит от темперамента |
Удельная теплоемкость | 0.385 | Дж/(г·К) |
|
Модуль упругости | 117 | ГПа | 17 Мси |
Коэффициент Пуассона | 0.34 | - |
|
Рейтинг обрабатываемости | 20-40 | % | Трудный (липкий), C36000 = 100% |
Медные сплавы JADE-CNC могут обрабатываться
Сплав | Номер УНС | Ключевые характеристики | Типичные применения | Обрабатываемость |
C11000 (ЭТП Медь) | C11000 | 99.9% чистый, высочайшая проводимость, мягкий & пластичный | Шинопроводы, электрические контакты, радиаторы, дирижеры | 20% (липкий) |
С10100 (ОФЕ Медь) | С10100 | 99.99% чистый, бескислородный, высочайшая проводимость | Высококлассная электроника, вакуумные применения, волновод | 20% |
C36000 (Бесплатная обработка латуни) | C36000 | 60% Cu / 40% Зн, ведомый, отличная обрабатываемость | Разъемы, терминалы, клапаны, арматура, крепежные детали | 100% (лучший) |
C26000 (Картридж Латунь) | C26000 | 70% Cu / 30% Зн, хорошая пластичность, устойчивый к коррозии | Трубы, ракушки, штамповки, части радиатора | 60% |
C46400 (Военно-морская латунь) | C46400 | 60% Cu / 39% Зн / 1% Сн, отличная устойчивость к коррозии | Морское оборудование, пропеллеры, корпуса клапанов, насосы | 70% |
C93200 (Подшипниковая бронза) | C93200 | 83% Cu / 7% Сн / 7% Pb / 3% Зн, износостойкий | Подшипники, втулки, шестерни, износные пластины | 80% |
C17200 (Бериллий Медь) | C17200 | Cu + 1.8-2% Быть, высокая прочность + проводимость, стареющий | Пружины, контакты, разъемы, искробезопасные инструменты, формы | 40% |
C17510 (Беку Ни) | C17510 | Cu + 0.4-0.7% Быть + 1.4-2.2% В, высокая проводимость | Сильноточные контакты, реле лезвия, электроды | 50% |
C51000 (Фосфорная бронза) | C51000 | 95% Cu / 5% Сн, отличная усталость & коррозионная стойкость | Пружины, диафрагмы, электрические контакты, крепежные детали | 50% |
C63000 (Ни-Аль Бронза) | C63000 | 82% Cu / 10% Ал / 5% В / 3% Фе, высокая прочность & коррозия | Морские компоненты, клапаны, шестерни, сверхмощные детали | 60% |

Производитель станков с ЧПУ для меди на заказ в Китае
Почему выбирают медь для обработка с ЧПУ?
- Точное соответствие CTE – обеспечивает совместимость со стекло/керамическим уплотнением.
- Превосходная надежность герметичного уплотнения – герметичность и долговечность при термоциклировании.
- Хорошая пластичность и формуемость – подходит для глубокой вытяжки и сложной геометрии.
- Высокая температура Кюри – сохраняет магнитную стабильность в сложных условиях.
|
Свойство |
Типичное значение |
Примечания |
|---|---|---|
|
КТР (20–400°С) |
~5,1 × 10⁻⁶/К |
Подходит для боросиликатного стекла. & глиноземная керамика |
|
Плотность |
8.35 г/см³ |
Тяжелее алюминия, легче, чем нержавеющая сталь |
|
Теплопроводность |
17–18 Вт/(м·К) |
Требует тщательного управления температурным режимом при механической обработке. |
|
Обрабатываемость |
От умеренного до сложного |
мармеладный, закалка, требует острого инструмента |
Возможности обработки меди с помощью JADE-CNC
Процессы обработки
- Фрезерование с ЧПУ: 3-ось, 4-ось, и 5-осевое фрезерование медных изделий сложной геометрии.
- Токарная обработка с ЧПУ: Высокоточная токарная обработка цилиндрических медных деталей., валы, и рукава
- Швейцарская обработка: Для маленьких, сложные медные детали с жесткими допусками
- Электроэрозионная обработка проволоки: Для сложных форм и труднообрабатываемых бериллиевой меди.
- Бурение & Постукивание: Точные отверстия и резьба в медных компонентах
- Поверхностное шлифование: Для плоскостности и критичности обработка поверхности требования
Типичные медные детали, которые мы производим
Тип детали | Материалы | Приложения |
Шинопроводы & Дирижеры | C11000, С10100 | Распределение мощности, распределительное устройство, аккумуляторные блоки |
Радиаторы & Тепловые компоненты | C11000 | Светодиодное охлаждение, силовая электроника, РЧ усилители |
Радиочастотные полости & Резонаторы | C11000, С10100 | Оборудование связи, радар, испытательные приборы |
Разъемы & Терминалы | C36000, C26000, C17200 | Автомобильная промышленность, аэрокосмический, промышленная электроника |
Электрические контакты | C17200, C17510, C51000 | Реле, переключатели, автоматические выключатели |
Клапаны & Фитинги | C46400, C36000, C63000 | Сантехника, морской, промышленные жидкостные системы |
Подшипники & Втулки | C93200 | Промышленное оборудование, автомобильный, аэрокосмический |
Пружины & Эластичные компоненты | C17200, C51000 | Электрические контакты, прецизионные инструменты |
Волновод & Микроволновые компоненты | С10100, C11000 | Спутник, радар, коммуникация системы |
Изготовленные на заказ медные компоненты | Все сплавы | По спецификации заказчика |
Прецизионные возможности
- Допуски: ±0,005 мм (±0,0002") для критических размеров
- Поверхностная обработка: Ра 0,4 мкм (16 мин) стандартный, Ра 0,1 мкм (4 мин) с полировкой
- Максимальный размер детали: 500мм × 400 мм × 300 мм (фрезерование), Ø300мм × 500мм (поворот)
- Минимальный размер объекта: 0.1мм отверстия, 0.2мм толщина стенки
- Стандарты резьбы: Метрика, UNC, ФНФ, ДНЯО, БСП, обычай
Ключевые проблемы обработки меди на станках с ЧПУ

Мягкость и контроль заусенцев
Чистая медь и некоторые медные сплавы могут образовывать заусенцы или размазываться во время обработки., поэтому для получения чистых кромок и стабильных размеров необходимы острые инструменты и контролируемая подача..
Плохое рассеивание тепла
Низкая теплопроводность приводит к концентрации тепла в зоне резания., легко приводит к перегреву инструмента, уменьшенный срок службы инструмента, и потенциальная термическая деформация заготовки.
Строгие требования к точности
Часто используется для прецизионных уплотнений., требующие чрезвычайно жестких допусков на размеры (обычно менее ±0,025 мм). Любая вибрация или отклонение инструмента во время обработки может привести к тому, что деталь не будет соответствовать техническим требованиям..
Остаточное напряжение и искажение
Внутренние напряжения, возникающие во время обработки, могут вызвать последующую деформацию детали., влияние на окончательную стабильность размеров и плоскостность уплотняющих поверхностей.
Высокие требования к постобработке
Детали часто требуют гальваники. (например, никель, золото) для обеспечения паяемости и коррозионной стойкости. Для этого необходима униформа, чистый, обработанная поверхность без дефектов, усложнение процесса.
Проблемы обработки меди & Решения
Проблема:
Чистая медь (C11000) чрезвычайно мягкий и пластичный, вызывая приваривание материала к режущей кромке (застроенный край). Это приводит к ухудшению качества поверхности., неточность размеров, и быстрый износ инструмента.
Решение:
- Используйте острые, полированные твердосплавные инструменты с большим передним углом (15-25°)
- Нанесите охлаждающую жидкость под высоким давлением (1000+ пси) для уменьшения трения и удаления стружки
- Используйте углерод без покрытия или алмазоподобный углерод. (DLC) инструменты с покрытием для предотвращения BUE
- Оптимизация скорости резки: 300-500 SFM для черновой обработки, 500-800 СФМ для отделки
- Отдельные черновые и чистовые операции с использованием новых инструментов для чистовых проходов.
Проблема:
Отличная теплопроводность меди (401 Вт/м·К) означает, что тепло быстро передается от зоны резания к заготовке, вызывая тепловое расширение и размерный дрейф. Медь также устойчива к локальному нагреву, необходимому для эффективного формирования стружки..
Решение:
- Используйте высокие скорости резания для создания достаточного тепла в зоне сдвига.
- Подавайте обильный поток охлаждающей жидкости для поддержания постоянной температуры заготовки.
- Обеспечьте время термостабилизации между черновой и чистовой обработкой.
- Завершающая обработка при контролируемой температуре окружающей среды (20±2°С)
- Используйте попутное фрезерование для снижения сил резания и выделения тепла.
Проблема:
Пластичность меди приводит к образованию значительных заусенцев., особенно по краям, дыры, и тонкие стены. Удаление заусенцев с меди трудоемко и может повредить хрупкие детали..
Решение:
- Программируйте траектории входа/выхода инструмента, чтобы минимизировать заусенцы на выходе.
- Используйте острые инструменты и соответствующую нагрузку на стружку, чтобы уменьшить образование заусенцев.
- Внедрение удаления заусенцев в процессе работы с помощью фасок фрез и инструментов для снятия заусенцев.
- Предложение акробатики, вибрационная отделка, и ручное удаление заусенцев на критических кромках
- Проектируйте детали с фасками и радиусами для устранения острых кромок, подверженных заусенцам.
Проблема:
Медь быстро окисляется, и поверхностные загрязнения (масла, оксиды, отпечатки пальцев) может вызвать дефекты покрытия, такие как вздутие, шелушение, или неравномерное покрытие.
Решение:
- Используйте чистый, работа без ворса в перчатках после окончательной обработки
- Перед нанесением покрытия внедрите ультразвуковую очистку и активацию кислотой.
- Сотрудничайте с сертифицированными поставщиками гальванопокрытий, используя процессы, ориентированные на медь.
- Предлагаем проверку толщины покрытия и испытание на адгезию
- Обеспечить пассивацию и хроматирование для временной защиты от коррозии.
Проблема:
Низкий предел текучести меди (70 МПа отожженный) вызывает отклонение тонких стенок и мелких деталей под действием сил резания, что приводит к ошибкам в размерах и вибрации поверхности.
Решение:
- Используйте малую глубину резания., стратегии высокой подачи для тонких стенок
- Реализуйте ступенчатую обработку с помощью нескольких легких проходов.
- Используйте приспособление с поддержкой для тонких срезов. (мягкие челюсти, воск, ледогенератор)
- Применяйте попутное фрезерование острыми инструментами для уменьшения сил резания.
- Обработайте стены с обеих сторон, чтобы выровнять напряжение и минимизировать прогибы.
Отделка поверхности & Покрытие медных деталей
Поверхностная обработка | Описание процесса | Типичная толщина | Приложения | Примечания |
Никелирование (Безэлектрический) | Автокаталитическое никель-фосфорное осаждение | 5-25 мкм | Защита от коррозии, износостойкость, паяемость | Равномерное покрытие, твердость 500-900 ВН |
Никелирование (электролитический) | Гальванический чистый никель | 5-50 мкм | Декоративный, защита от коррозии, подшерсток для золота | Варианты яркого или матового покрытия. |
Золотое покрытие | Гальваническое золото поверх никеля | 0.5-5 мкм | Электрические контакты, разъемы, Радиочастотные компоненты | Отличная проводимость & коррозионная стойкость |
Серебряное покрытие | Гальваническое серебро поверх меди | 5-25 мкм | Сильноточные контакты, шины, РЧ-приложения | Самая высокая проводимость, тускнеет со временем |
Лужение | Гальваническое олово или оловянно-свинцовый | 5-20 мкм | Паяемость, защита от коррозии | Матовый или яркий, Доступно чистое олово, соответствующее требованиям RoHS |
Хромирование | Гальваническое хромирование поверх никеля | 0.5-10 мкм | Декоративный, износостойкость | Жесткий, прочный, зеркальная отделка |
Механическая полировка | Абразивная полировка до зеркального блеска | Н/Д (удаление материала) | Декоративный, оптический, поверхности с низким коэффициентом трения | Ра 0.05-0.4 мкм достижимый |
Пассивация | Химическая обработка для удаления свободного железа | <0.1 мкм | Защита от коррозии, подготовка к нанесению покрытия | На основе лимонной или азотной кислоты |
Преобразование хромата | Химическое конверсионное покрытие (переливающийся/прозрачный) | 0.5-2 мкм | Временная защита от коррозии, грунтовка для краски | Также называется "химическая пленка" или "алодин" для меди |
Черный оксид (Патина) | Химическое чернение (диоксид селена) | 1-3 мкм | Декоративный, антибликовый, коррозионная стойкость | Также называется "печень из серы" для меди |
Дробеструйная очистка | Медиаструйная очистка стеклянными шариками | Н/Д | Равномерное матовое покрытие, скрыть следы инструмента | Различные размеры носителей для разных текстур |
Чистка / Отделка | Абразивная ленточная чистка | Н/Д | Декоративный однородный рисунок зерна | Направленная отделка, различная крупа |
Вибрационная отделка | Взаимодействие со СМИ | Н/Д | Удаление заусенцев, формирование радиуса, равномерная отделка | Для серийных деталей, различные типы носителей |
Лазерная маркировка | Лазерная гравировка логотипов. & маркировка | Н/Д | Идентификация детали, брендинг | Постоянный, высококонтрастная маркировка |
Гарантия качества медных деталей

Входной контроль материалов
- Сертификаты материалов (протоколы испытаний мельницы) за каждую партию медного сплава
- Положительная идентификация материала (PMI) через РФА-анализатор
- Проверка сплава перед началом обработки
- Прослеживаемость от сырья до готовой детали
Текущий контроль
- Первая проверка изделия (ФАИ) с полным отчетом
- Проверка размеров в процессе 20% интервалы
- Проверка качества поверхности профилометром
- Измерение толщины покрытия (РФА или магнитный метод)
- Тестирование электропроводности (вихревой ток)
Заключительная проверка & Документация
- 100% проверка размеров критических характеристик
- ШМ (Координатно-измерительная машина) проверка
- Визуальный осмотр на наличие дефектов поверхности и заусенцев.
- Сертификаты материалов, отчеты об инспекциях, и COC включены
- Чистая упаковка для предотвращения окисления и повреждения во время транспортировки.
Промышленное применение обработки меди с ЧПУ
электроника
Электрические контакты, шины, терминалы, и проводящее оборудование

Оптоэлектроника
Радиаторы, холодные тарелки, термоблоки, и детали силовой электроники

Оборона
Радиочастотное экранирование, микроволновые компоненты, разъемы, и корпуса датчиков

Коммуникация
Электроды, прецизионные приспособления, заземляющие части, и изготовленные на заказ медные прототипы
Получите изготовленные на заказ детали для обработки меди сегодня!
От концепции до конечного продукта, JADE-CNC стремится обеспечить исключительное качество и безупречный опыт доставки каждого заказа.. Если вам нужно небольшое количество нестандартных деталей, изготовление прототипа, или большой объем, высокоточные компоненты, наша опытная команда инженеров готова помочь вам в любое время. Свяжитесь с нами сегодня, чтобы получить бесплатный образец или ценовое предложение для вашего проекта.. Давайте установим партнерство, чтобы сделать ваши фрезерованные детали с ЧПУ точными., прочный, и экономически эффективный.
Часто задаваемые вопросы
Чистая медь (C11000) является сложной задачей из-за своей мягкости, липкая природа, вызывающая наросты на краях и заусенцы. Однако, легкообрабатываемые латуни, такие как C36000, являются одними из самых простых в обработке материалов.. В JADE-CNC, мы используем специализированный инструмент, охлаждающая жидкость под высоким давлением, и оптимизированные параметры для достижения отличных результатов со всеми медными сплавами.
Легкообрабатываемая латунь C36000 — самый простой в обработке медный сплав. (100% рейтинг обрабатываемости) и идеально подходит для разъемов, арматура, и клапаны. Для максимальной проводимости, Предпочтительна чистая медь C11000, несмотря на сложность ее обработки.. Для высокопрочных применений, Бериллиевая медь C17200 предлагает лучшее сочетание прочности и проводимости..
Да, медь принимает широкий спектр покрытий, включая никель., золото, серебро, олово, и хром. Покрытие обеспечивает защиту от коррозии, улучшенная паяемость, повышенная проводимость, и декоративная отделка. Мы сотрудничаем с сертифицированными поставщиками покрытий и можем проверить толщину покрытия и качество адгезии..
Мы предлагаем 30+ обработка поверхности меди, включая химическое/электролитическое никель, золото, серебро, лужение, механическая полировка, пассивация, конверсия хромата, черный оксид, дробеструйная обработка, чистка, и вибрационная отделка. Выбор зависит от требований вашего приложения к проводимости., коррозионная стойкость, и эстетика.
Низкая твердость и высокая пластичность меди приводят к приварке материала к режущей кромке под давлением., формирование застроенного края. BUE ухудшает качество поверхности, вызывает ошибки размеров, и ускоряет износ инструмента. Мы смягчаем это с помощью острых полированных инструментов., большие передние углы, охлаждающая жидкость под высоким давлением, и оптимизированная скорость резания.
Обычно мы придерживаемся ±0,01 мм. (±0,0004″) для обычных медных деталей и ±0,005 мм. (±0,0002″) для критически важных функций. Высокая теплопроводность меди требует тщательного контроля температуры и термостабилизации между операциями для достижения жестких допусков..
Да, мы обрабатываем бериллий-медные сплавы C17200 и C17510. BeCu предлагает исключительное сочетание высокой прочности. (до 1400 МПа после старения) и хорошая проводимость (20-60% МАКО). Мы соблюдаем соответствующие протоколы безопасности при обработке BeCu., включая пылеудаление и средства индивидуальной защиты.
Затраты на обработку меди зависят от типа сплава., сложность детали, количество, допуски, и качество поверхности. Чистая медь (C11000) обработка дороже из-за сложности, в то время как латунь C36000 более экономична. Затраты на материалы варьируются от 5–15 долларов США/кг для латуни до 30–80 долларов США/кг для бериллиевой меди.. Свяжитесь с нами для получения подробного предложения в течение 24 часы.
Электролитическая медь с твердым пеком C11000 имеет теплопроводность 401 ж/(м·К) при 20°С, который является эталонным отраслевым стандартом (100% IACS по электропроводности). Это делает медь в 2,4 раза более теплопроводной, чем 6061 алюминий (167 Вт/м·К) и идеально подходит для радиаторов и систем управления температурным режимом.
Нет, медь нельзя анодировать, как алюминий. Анодирование — это электрохимический процесс, который действует только на алюминий., титан, магний, и их сплавы. Для меди, мы используем альтернативные защитные покрытия, включая гальваническое покрытие (никель, золото, серебро, олово), пассивация, хроматное конверсионное покрытие, и черный оксид для обеспечения защиты от коррозии и эстетической привлекательности..