



Почему обработка нержавеющей стали продолжает вызывать проблемы
Нержавеющая сталь — один из самых неприятных материалов при обработке на станках с ЧПУ.. На той же машине, с тем же инструментом, алюминий режется плавно, но перехожу на 304 или 316 приносит заработанное преимущество, сожженные инструменты, сломанные сверла, и следы болтовни на поверхности. Многие инженеры связывают это с “нержавеющую сталь трудно обрабатывать,” но когда его спросили, почему и как это исправить, ответы часто расплывчаты.
Трудность сводится к трем основным причинам. Первый, сильная склонность к закаливанию – обработанная поверхность образует упрочненный слой, более твердый, чем основной материал, и если следующий разрез пройдет по этому затвердевшему слою, износ инструмента резко ускоряется. Второй, высокая горячая прочность – зона резки нагревается до высоких температур, но материал не размягчается, поэтому инструмент несет большую тепловую нагрузку. Третий, высокая пластичность и адгезия – стружка имеет тенденцию привариваться к режущей кромке, образование наростов на кромке, ухудшающих качество поверхности и точность размеров.
В этой статье описаны четыре наиболее распространенные проблемы при обработке нержавеющей стали на станках с ЧПУ. – застроенный край, износ инструмента, сломанные сверла, и болтать – и для каждого, делится решениями, которые мы проверили в реальном производстве, а также то, как мы стандартизируем эти решения в заводских рабочих процессах. Для более широкого материала, отделка, инспекция, и путь выбора поставщика, начните с направляющая для обработки нержавеющей стали с ЧПУ.
Застроенный край: Скрытый убийца отделки поверхности
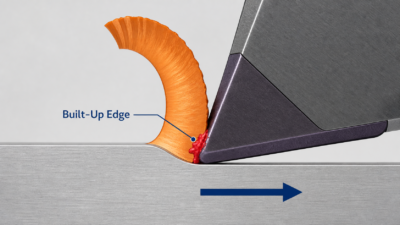
Наросты на кромке — наиболее распространенная, но часто игнорируемая проблема при обработке нержавеющей стали.. Во время резки, основной металл стружки прилипает к режущей кромке под высоким давлением и температурой., формирование растущего “край” который заменяет реальную кромку инструмента. Это БУЭ режет вместо инструмента, приводит к быстрому ухудшению качества поверхности, размеры для дрейфа, и в тяжелых случаях, BUE отсоединяется и забирает с собой инструментальный материал, вызывая сколы.
Как определить застроенный край
Неравномерные царапины и разрывы на обработанной поверхности., размеры, которые колеблются непредсказуемо, и видимое прилипание материала к передней поверхности инструмента — типичные признаки. Многие операторы полагают, что инструмент затупился или параметры неверны., сменить инструмент, и вижу ту же проблему – это наработанное преимущество в работе.
Решение: Контроль температуры, Адгезия, и поток стружки
Образование BUE зависит от температуры резки и адгезии материала.. Наш подход заключается в контроле температуры, уменьшить адгезию, и подавлять BUE из источника с помощью комбинации инструментов и параметров.. О скорости резки, средний и низкий диапазон (ВК 30-60 м/мин) здесь легче всего формируется BUE. Обычно мы повышаем скорость до Vc. 80-120 м/мин – температура резания повышается, но поток стружки ускоряется, делает прилипание менее вероятным. Конечно, чрезмерная скорость ускоряет износ инструмента, так что баланс зависит от конкретного материала и инструмента. Это особенно важно при сравнении 304, 316, и 316Л; видеть 304 против 316 по сравнению с нержавеющей сталью 316L для контекста выбора оценок.
Об инструментах, мы стандартизируем пластины с покрытием TiAlN, которые сохраняют твердость при высоких температурах и имеют гладкую поверхность, препятствующую прилипанию. Для высокоскоростной обработки стали 316/316L., переходим на покрытие АлТиН. Передний угол увеличен по сравнению с обычным. 10 вы двое 15-20 град, уменьшение деформации резания и улучшение отвода стружки. При охлаждении, При обработке нержавеющей стали всегда используется высокопроизводительная смазочно-охлаждающая жидкость или СОЖ под высоким давлением. (70+ бар), направляется прямо в зону резания для снижения температуры и удаления стружки, уменьшение возможностей адгезии. Скорость подачи также имеет значение – ниже 0.1 мм/об, инструмент трет и выдавливает, а не режет, ухудшение адгезии, поэтому мы обычно придерживаемся 0.15-0.25 мм/об.
Параметр | Установка, склонная к использованию PIGEON | Рекомендуемый диапазон для 304 / 316 |
Скорость резания Vc | 30-60 м/мин | 80-120 м/мин |
Покрытие инструмента | Без покрытия / ТиН | ТиАлН / Золото |
Угол наклона | 5-10 град | 15-20 град |
охлаждающая жидкость | Эмульсия / воздушный взрыв | Высокопроизводительное смазочно-охлаждающее масло / охлаждающая жидкость под высоким давлением |
Скорость подачи | Слишком низко (<0.1 мм/об) | 0.15-0.25 мм/об |
Тематическое исследование
Завершить поворот 316 Уплотнительные поверхности корпуса клапана из нержавеющей стали — сценарий с высоким BUE. Однажды у нас была партия, на обработанной поверхности которой были видны царапины неправильной формы., с Ра, выскакивающим из требуемого 0.8 хм, чтобы 1.6-3.2 хм и размерный отказ вокруг 15%. Осмотр выявил явное прилипание материала к передней поверхности инструмента., подтверждение наращенного края. Параметры на тот момент были Vc=50 м/мин и подача 0.08 мм/об – прямо в диапазоне, подверженном BUE.
После регулировки, скорость резания увеличена до Vc=90 м/мин., кормить 0.15 мм/об, инструменты перешли на пластины с покрытием TiAlN с 15 ты наклоняешь угол, и охлаждающая жидкость заменена на высокопоточную смазочно-охлаждающую жидкость. Чистота поверхности стабилизирована ниже Ra 0.8 один, размерное отклонение упало ниже 1%, и срок службы инструмента увеличился с 30 к 65 части. Эта регулировка позже была стандартизирована в нашем наборе параметров чистового точения нержавеющей стали..
Процесс стандартизации JADE-CNC
При чистовой токарной обработке нержавеющей стали используются пластины с покрытием TiAlN. 15-20 ты наклоняешь угол; скорость резания контролируется Vc 80-120 м/мин, корм не ниже 0.15 мм/об; СОЖ должна быть высокопоточной смазочно-охлаждающей жидкостью или СОЖ высокого давления.. Проверка первого изделия фокусируется на чистоте поверхности и адгезии с передней поверхностью.; Обнаружение BUE вызывает немедленную настройку параметров.. Срок службы инструмента регистрируется для каждой партии, чтобы установить стандарты стойкости инструмента для чистовой обработки нержавеющей стали.. Этот процесс согласуется с JADE-CNC. Токарная обработка с ЧПУ способность.
Износ инструмента: Драйвер производственных затрат
Износ инструмента является наиболее прямой проблемой затрат при обработке нержавеющей стали.. Одна вставка может произвести 80 части в 304, но только 40-45 в 316, и еще меньше в 316L. Стоимость инструмента плюс время на смену инструмента приводят к значительному разрыву в серийном производстве..
Три основных типа износа нержавеющей стали
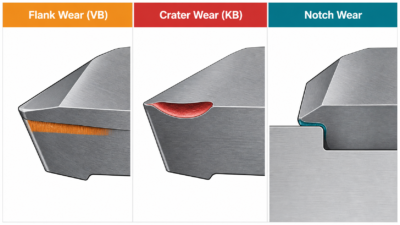
Боковой износ (ВБ) является наиболее распространенным – на боковой поверхности инструмента постепенно формируется полоса износа, и как только оно превысит 0.3 мм, качество поверхности и стабильность размеров начинают ухудшаться. Кратерный износ (КБ) появляется на передней поверхности в виде вогнутой ямки, изношенной трением стружки, распространен при высокоскоростной обработке 316; как кратер углубляется, прочность кромки падает и становится вероятным появление сколов. Износ насечки проявляется на границе контакта между инструментом и заготовкой в виде канавки., часто встречается в склонной к наклепу стали 316/316L, появление заусенцев и царапин на поверхности.
Характер износа | Основная причина | Решение |
Боковой износ (ВБ) | Упрочнение, высокая температура | Увеличение DOC, подъемное фрезерование, Покрытие TiAlN, полный охлаждающей жидкости |
Кратерный износ (КБ) | Высокоскоростная высокотемпературная резка, трение стружки | Уменьшить ВК, Покрытие АлТин, увеличить рейк, охлаждающая жидкость под высоким давлением |
Надрез | Граничное упрочнение, особенно 316/316Л | Изменить траекторию инструмента, увеличить DOC, рассмотреть металлокерамические вставки |
Решение: Уменьшите воздействие закаленного слоя и температуру резания
Основными причинами износа инструмента являются нагартование и высокая температура.. Мы решаем эту проблему с трех сторон: снижение воздействия закаленного слоя, снижение температуры резки, и выбор подходящего инструментального материала. Глубина резания – наиболее важный фактор – слой наклепанной нержавеющей стали составляет примерно 0.1-0.3 мм глубиной. Если разрез слишком мелкий, инструмент постоянно трется о затвердевший слой и очень быстро изнашивается. Мы используем как минимум 1 глубина мм при черновой обработке, и даже при чистовой обработке следите за тем, чтобы рез превышал глубину закаленного слоя, чтобы инструмент врезался в незакаленный основной материал..
При фрезеровании, мы повсеместно используем попутное фрезерование – инструмент входит с толстой стружкой, избегая трения затвердевшего слоя, снижение наклепа и износа инструмента. При обычном фрезеровании инструмент сначала трёт и выдавливает поверхность., ухудшение закалки, поэтому мы избегаем этого в нержавеющей стали. По инструментальному материалу, в стандартной нержавеющей стали используется твердый сплав с покрытием TiAlN.; для высокоскоростных 316/316L или очень больших партий, рассматриваем металлокерамические вставки или PCBN. О контроле температуры, зона резания в 316 может достичь 800-1000 ты С, где твердость инструмента резко падает. Высокопоточная охлаждающая жидкость, соответственно уменьшенная скорость резания, увеличенные передний и зазорный углы для уменьшения трения помогают эффективно снизить температуру.. Для высокопрочных марок нержавеющей стали, тот 17-4PH обработка нержавеющей стали статья посвящена планированию термообработки и чистовой обработки..
Тематическое исследование
Фрезерование наружного диаметра длинных валов из 316L — типичный сценарий износа инструмента.. Однажды мы обработали партию валов из 316L. (40 диаметр мм, 300 мм в длину) там, где инструменты с твердосплавным покрытием TiN необходимо менять только после 12 части, с износом по задней поверхности VB=0,4 мм и следами вибраций на поверхности. Расследование показало, что глубина пореза была всего лишь 0.5 мм – меньше глубины закаленного слоя – плюс обычное фрезерование, Vc=60 м/мин, и эмульсионная охлаждающая жидкость. Инструмент постоянно работал над затвердевшим слоем., вызывающий чрезмерный износ.
После регулировки, глубина резания увеличена до 1.5 мм, перешел на попутное фрезерование, ВК повышен до 90 м/мин, инструменты заменены на покрытие TiAlN, и охлаждающая жидкость переведена на высокопоточную смазочно-охлаждающую жидкость (40 л/мин). Срок службы инструмента увеличился с 12 к 38 части, Стоимость инструмента за деталь снизилась 68%, обработка поверхности, стабилизированная Ra 3.2 хм, Ра 1.6 один, и время смены инструмента сокращается 65%. Этот случай заставил нас осознать, что при обработке нержавеющей стали, Выбор глубины резания и попутного фрезерования влияет на срок службы инструмента гораздо больше, чем сама марка инструмента..
Процесс стандартизации JADE-CNC
При фрезеровании нержавеющей стали повсеместно используется попутное фрезерование.; черновая DOC не менее 1 мм, окончательный DOC больше, чем 0.3 мм (глубина закаленного слоя); инструменты равномерно используют покрытие TiAlN, высокоскоростной 316/316L использует AlTiN или металлокерамику; в охлаждающей жидкости используется высокопоточное смазочно-охлаждающее масло (не менее чем 30 л/мин). Каждая операция устанавливает стандарт стойкости инструмента. – износ задней поверхности VB достигает 0.3 мм вызывает обязательную смену инструмента, никогда не жди чипирования. Проверка срока службы инструмента выполняется перед серийным производством., регистрация фактической стойкости инструмента по материалу за операцию. См. JADE-CNC Фрезерование с ЧПУ страница с описанием соответствующих возможностей обработки.
Сломанные сверла: Зона риска при обработке глубоких отверстий
Сверление нержавеющей стали — зона повышенного риска поломки сверла. При сверлении 304/316, чипсы длинные и жесткие, не сломать легко, и плохая эвакуация стружки засоряет отверстие, вызывая резкий скачок крутящего момента, пока сверло не сломается. Сломанное сверло портит не только сверло, но и деталь. – сверло, застрявшее в глубокой яме, часто невозможно извлечь, и всю деталь можно сдать в металлолом.
Основные причины поломки сверла
Плохая эвакуация стружки является основной причиной. – стружка из нержавеющей стали длинная и жесткая, и емкость флейты недостаточна, особенно в глубоких ямах (глубина > 3х диаметр). Нагартование также приводит к поломке – тупое сверло больше не режет, а выдавливает дно отверстия, формирование закаленного слоя, который делает следующую подачу более жесткой и увеличивает крутящий момент. Недостаточное охлаждение означает, что СОЖ не может достичь дна отверстия., поэтому дрель перегревается, смягчает, и изнашивается быстрее. Кроме того, стандартные сверла имеют слишком длинную долотообразную кромку, высокая осевая сила, и плохая центровка – все способствующие факторы.
Решение: Пек Бурение, Правильная геометрия сверла, и доступ к охлаждающей жидкости
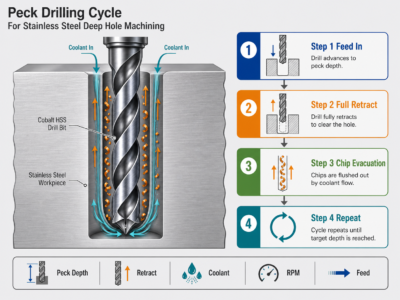
Сверление Пека — самый простой и эффективный метод сверления нержавеющей стали.. Отводим для удаления стружки каждые 1-2 диаметра., позволяя смазочно-охлаждающей жидкости проникать в дно отверстия для охлаждения. Для глубоких ям (>5х диаметр), сверление клева обязательно, и ретракт должен быть полным – частичный отвод на самом деле не удаляет фишки. О выборе сверла, мы повсеместно используем кобальт HSS (HSS-E/Co 5%) или твердосплавные сверла с 135-140 угол при вершине град (острее стандартного 118 град, лучшее центрирование, меньшая осевая сила), геометрия точки разделения для уменьшения осевой силы, и 30-35 Угол спирали в градусах для лучшей эвакуации стружки.
О скорости и подаче, Скорость сверления нержавеющей стали не должна быть слишком высокой – 304 в ВК 20-30 м/мин, 316/316L в Вк 15-25 м/мин, кормить 0.05-0.12 мм/об. Слишком высокая скорость быстро изнашивает сверло.; слишком высокая подача увеличивает риск поломки. При охлаждении, там, где это возможно, мы используем сверла с проточной подачей СОЖ, где жидкость подается непосредственно на забой скважины по внутренним каналам – охлаждение и эвакуация стружки намного превосходят внешнее охлаждение, настоятельно рекомендуется для глубоких отверстий. Окончательно, мы заменяем сверла, когда износ задней поверхности превышает 0.2 мм или сила резания заметно возрастает – никогда не жди поломки. Тупое сверло является основной причиной поломки..
Параметр | 304 | 316 / 316л |
бурение вч | 20-30 м/мин | 15-25 м/мин |
Корм f | 0.08-0.15 мм/об | 0.05-0.12 мм/об |
Интервал Пека | Втягивайте каждые 2-3 раза D. | Втягивайте каждые 1-2 раза D |
Материал сверла | ХСС-Ко / карбид | ХСС-Ко / требуется твердый сплав |
Угол точки | 135-140 град | 135-140 град |
охлаждающая жидкость | Смазочно-охлаждающая жидкость / сквозной подвод СОЖ | Масло для резки под высоким давлением / требуется сквозная подача СОЖ |
Тематическое исследование
Сверление глубоких отверстий 316 фланцы из нержавеющей стали – зона риска поломок. Однажды мы обработали партию фланцев, требующих 8 диаметр мм, 80 отверстия глубиной мм (10х диаметр), ломать дрель в среднем каждые 5 дыры. Сломанные сверла требуют удаления электроэрозионного станка, утроение времени обработки детали, с процентом лома около 8%. Расследование показало стандартные учения HSS, непрерывная подача без клевания, эмульсионное внешнее охлаждение, и Vc=30 м/мин – щепки застряли в отверстии, сверло перегрелось и износилось, затем крутящий момент резко увеличился и лопнул.
После регулировки, мы перешли на сверла из кобальтовой быстрорежущей стали для нержавеющей стали (135 градусная точка, точка разделения, 35 ты спираль), реализовано пек-бурение (полный втягивание каждые 1,5 диаметра), заменена охлаждающая жидкость на масло для резки под высоким давлением (30 бар, сквозной подвод СОЖ), уменьшенная скорость до Vc=20 м/мин, и кормить 0.08 мм/об. Результат: 200 последовательные лунки без единой поломки, срок службы сверла увеличился с 5 к 80 дыры, время обработки детали сократилось с 12 к 4 минуты, и процент брака упал ниже 0.5%. Этот случай побудил нас установить обязательные стандарты сверления глубоких отверстий из нержавеющей стали..
Процесс стандартизации JADE-CNC
При сверлении нержавеющей стали обычно используются специальные сверла из кобальта из быстрорежущей стали или твердого сплава. (135-140 градусная точка, точка разделения, 30-35 ты спираль); отверстия глубиной более 3-х диаметров обязательного сверления – 316/316L втягивается каждые 1-2 диаметра., 304 каждые 2-3 диаметра; В качестве охлаждающей жидкости используется масло для резки под высоким давлением или сквозная подача СОЖ., эмульсионное внешнее охлаждение запрещено для глубоких отверстий. Износ боковой поверхности сверла VB достигает 0.2 мм триггеры обязательная замена, с записью срока службы сверла для каждой партии. Порядок действий при поломке: немедленная остановка машины, Электроэрозионное удаление сломанного сверла, осмотр стенки отверстия, и оценка ремонтопригодности деталей.
Болтовня: Основная причина появления пятен на поверхности и нестабильности размеров
Вибрация – самая сложная проблема механической обработки, проявляется в виде регулярных волнистых узоров на поверхности, меняющиеся размеры, и пронзительный машинный шум. Вибрация особенно распространена при изготовлении нержавеющей стали, поскольку материал сильно затвердевает и силы резания высоки., предъявление более высоких требований к жесткости станка и инструментальной системе.
Два типа болтовни
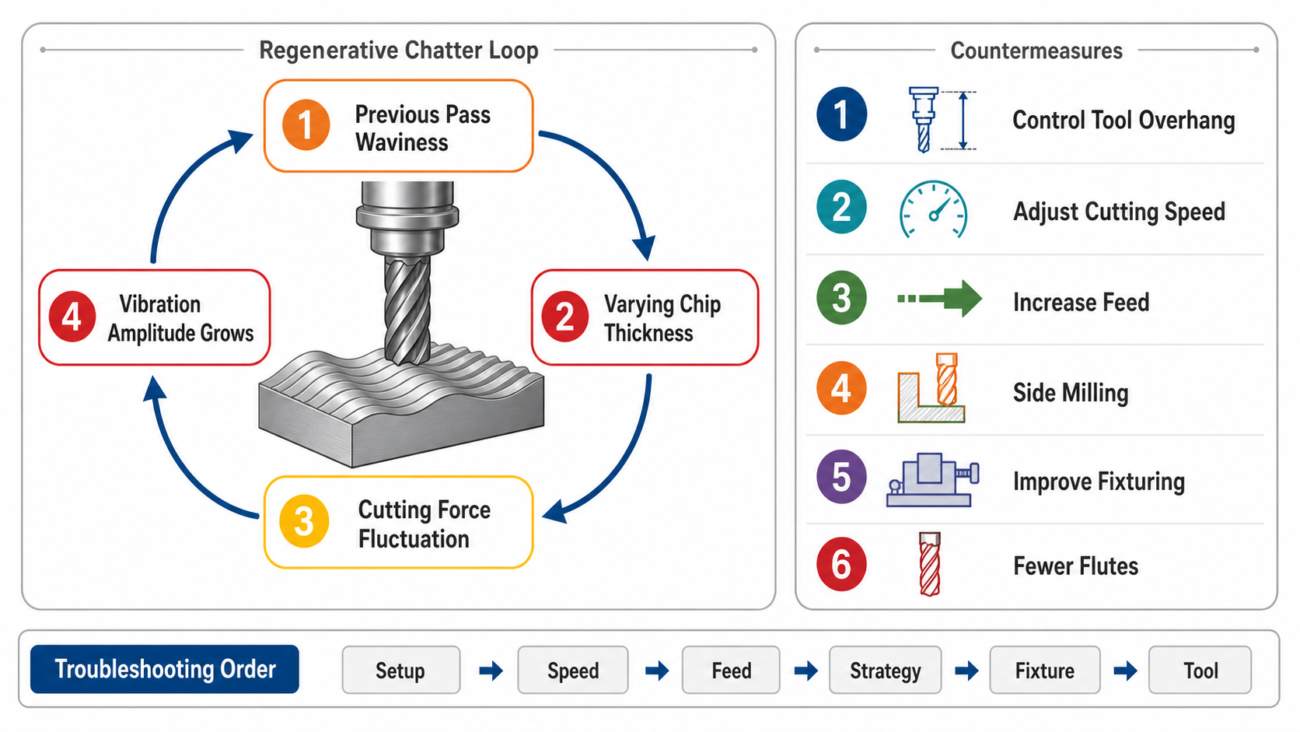
Принудительная вибрация вызвана внешними источниками вибрации. – биение шпинделя, дисбаланс заготовки, частоты зубчатого зацепления – с частотой, соответствующей источнику. Решение – найти и устранить источник. Самовозбужденная болтовня (регенеративная болтовня) является наиболее распространенным типом, вызвано самим процессом резки: волнистый рисунок, оставленный предыдущим проходом, взаимодействует с изменяющейся толщиной стружки на следующем проходе, создание петли обратной связи с растущей амплитудой. Над 90% вибрации при обработке нержавеющей стали являются самовозбуждающимися, и решение состоит в том, чтобы изменить условия резания и разорвать цикл регенеративной обратной связи..
Решение: Улучшите жесткость и разорвите петлю регенеративной обратной связи
Вылет инструмента является наиболее важным фактором. Чем длиннее свес, чем ниже жесткость и тем легче возникает дребезг. Строго контролируем вылет в 3-4 раза диаметра инструмента.; свыше 5x мы используем антивибрационные державки или укорачиваем вылет – это самая эффективная мера. О параметрах резки, снижение скорости резания (Ты вниз 20-30%) смещает частоту силы резания из резонансного диапазона; одновременное увеличение подачи на зуб (фз) увеличивает толщину стружки, уменьшение трения затвердевшего слоя и снижение склонности к вибрации. Конечно, чрезмерная подача влияет на качество поверхности, поэтому баланс зависит от требований.
Стратегия траектории инструмента, переходим от полнопазового фрезерования к боковому фрезерованию (радиальная ширина ae = 25-50% диаметра инструмента), изменение направления силы резания и уменьшение вибраций. В некоторых случаях, переход от режима подъема к обычному фрезерованию фактически повышает стабильность – это требует практического тестирования. Жесткость крепления также нельзя игнорировать.; чрезмерный вылет заготовки или плохая фиксация являются распространенной причиной вибрации. Мы используем опору задней бабки, дополнительные люнеты, и укороченный вылет заготовки; для тонкостенных деталей, специальные крепления или наполнитель из легкоплавкого сплава повышают жесткость. Для многогранных деталей из нержавеющей стали., 5-механическая обработка оси может уменьшить ошибку повторного зажима и улучшить планирование жесткости.
Триггер болтовни | Проверить направление | Решение |
Чрезмерный вылет инструмента | Свес / Коэффициент D > 4 | Укоротить свес, твердосплавный держатель, антивибрационный держатель |
Неправильная скорость резки. | В резонансном диапазоне | Уменьшить ВК 20-30%, или отрегулировать от резонанса |
Слишком низкая подача | Натирание затвердевшего слоя | Увеличение fz, убедитесь, что толщина стружки превышает закаленный слой |
Чрезмерная радиальная ширина | Полнопазовое фрезерование | Переключиться на боковое фрезерование, ае = 25-50% округ Колумбия |
Плохая жесткость заготовки. | Свес / тонкая стена | задняя бабка, постоянный отдых, специальный прибор |
Слишком много флейт | 6+ флейты | Переключиться на 2-4 флейта, уменьшить колебания силы |
Тематическое исследование
Внутреннее чистовое фрезерование 304 тонкостенные корпуса из нержавеющей стали — типичный сценарий болтовни. Однажды мы обработали партию 2 мм толщина стенки, 150 Корпуса диаметром мм, на внутренней поверхности которых были видны явные следы вибрации., Ра прыгает с необходимого 1.6 хм, чтобы 6.3 один, округлость за пределами допуска, и высокий машинный шум. Расследование показало вылет инструмента 120 мм (16 диаметр мм, 7.5соотношение х), 6-концевая фреза с канавками при полнопазовом фрезеровании, Vc=100 м/мин, fz=0,05 мм/z – чрезмерный вылет + слишком много флейт + слишком низкая подача, классическая самовозбужденная болтовня.
После регулировки, Вылет инструмента сокращен до 60 мм (3.75х диаметр), перешел на 4-зубую твердосплавную концевую фрезу, перешел на боковое фрезерование (аэ=40% постоянного тока), Vc уменьшен до 80 м/мин, fz увеличился до 0.12 мм/з, а расширяемая оправка поддерживала заготовку внутри для дополнительной жесткости.. Болтовня была устранена, качество поверхности, стабилизированное при Ra 1.6 один, округлость улучшена с 0.08 мм до 0.02 мм, и время обработки сокращается 20%. Этот случай побудил нас разработать стандарт оценки жесткости крепления для обработки тонкостенных деталей..
Процесс стандартизации JADE-CNC
Вылет фрезы из нержавеющей стали строго контролируется в пределах 4-кратного диаметра.; свыше 4x требуется твердосплавный держатель или антивибрационный держатель; тонкостенные детали перед механической обработкой проходят оценку жесткости крепления, с использованием задней бабки, постоянный отдых, или специальные приспособления по мере необходимости; радиальная ширина контролируется при 25-50% диаметра инструмента, полное чистовое фрезерование запрещено; использование инструментов 2-4 концевые фрезы из твердого сплава. Обработка первых изделий контролирует шум станка – обнаружение вибрации вызывает немедленную остановку и устранение неполадок по порядку.: свес -> приспособление -> параметры -> путь инструмента -> оснастка. После разрешения болтовни, параметры записываются и стандартизируются в технологической карте детали.
Профилактика: Уменьшите проблемы обработки в источнике
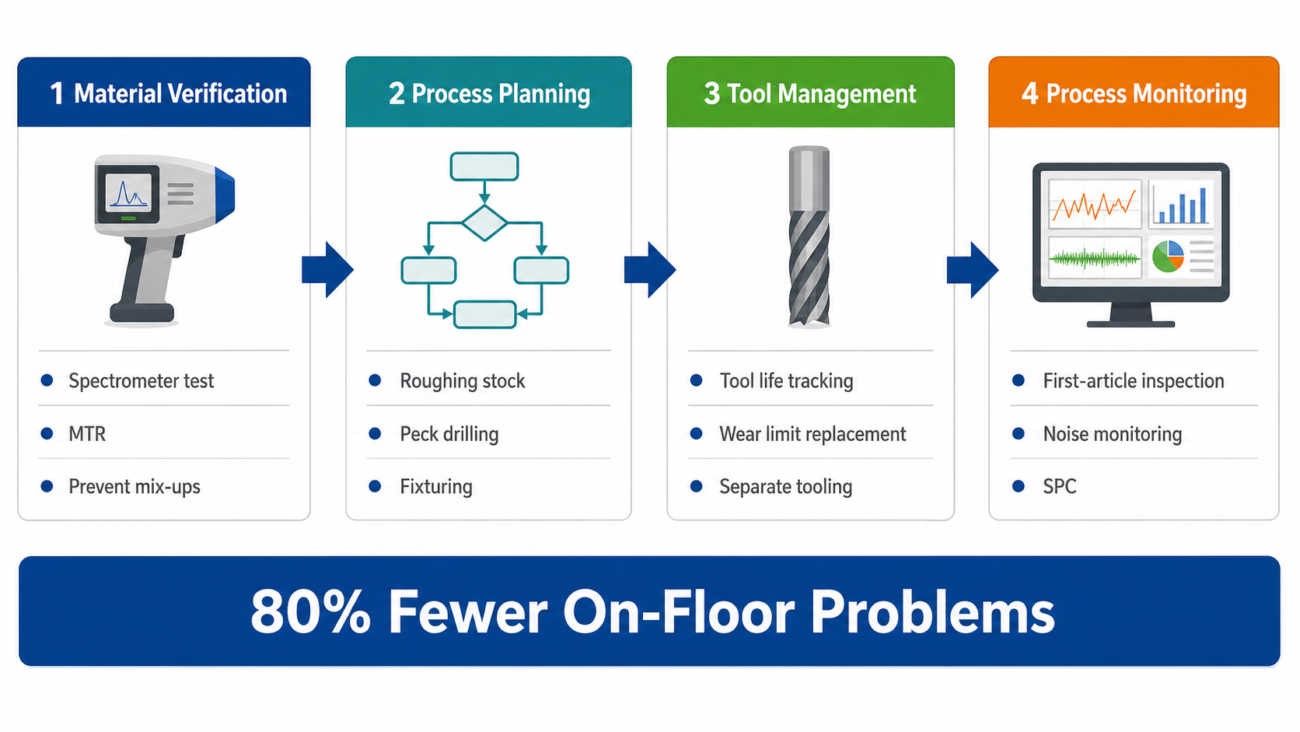
Раскрыв все четыре проблемы, в реальном производстве эти проблемы часто возникают одновременно и взаимодействуют. Наращенная кромка ускоряет износ инструмента, износ инструмента приводит к вибрации, и стук приводит к поломке сверла. По-настоящему эффективный подход – это профилактика в самом источнике., не исправление после появления проблем.
Проверка входного материала — первая линия защиты. Неправильный сорт материала является основной причиной многих проблем обработки. – 304 прошло как 316, переработанный материал с некондиционным составом, все причины ненормальной обрабатываемости. JADE-CNC может проверять состав поступающего материала посредством спектрометрического тестирования., и отчеты об испытаниях материалов поставляются с каждым заказом., предотвращение материальных проблем в самом начале. Критические параметры и результаты постобработки также могут быть привязаны к Проверка ЧПУ требования.
Планирование процессов – вторая линия. Перед обработкой, разрабатываем технологический маршрут на основе марки материала и геометрии детали, оставляя достаточный черновой запас (обычно 0.3-0.5 мм) во избежание финишной обработки затвердевшего слоя; заблаговременное планирование параметров сверления глубоких отверстий; и проектирование креплений для тонкостенных деталей. Хорошее планирование процесса значительно снижает проблемы на производстве, когда материал, геометрия, и требования к проверке ясны перед производством.
Управление инструментом – третья линия. Мы поддерживаем управление сроком службы инструмента, запись стойкости инструмента на материал на операцию, замена в конце срока службы, а не ожидание сколов или поломок. Запасы инструментов классифицируются по материалам. – специальные инструменты из нержавеющей стали (кобальтовые сверла, Вставки TiAlN, антивибрационные держатели) управляются отдельно и никогда не смешиваются с алюминиевыми инструментами.
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке нержавеющей стали.. С 5-осевыми обрабатывающими центрами, токарные станки, прецизионное шлифовальное оборудование, и ИСО 9001 сертификация, мы накопили обширные данные о производстве нержавеющей стали 304/316/316L.. От выбора инструмента и оптимизации параметров до планирования процесса, мы контролируем застроенную кромку, износ инструмента, сломанные сверла, и болтовня для поддержки производительности и своевременной доставки при серийном производстве.
Отправьте свои чертежи и требования к материалам для оценки процесса, план оснастки, и цитировать через Страница контактов JADE-CNC – обычно внутри 24 часы.
Сопутствующие статьи о нержавеющей стали
- Обработка нержавеющей стали с ЧПУ: Полное руководство по решению проблем
- 304 против 316 по сравнению с нержавеющей сталью 316L: Какой из них выбрать для обработки на станке с ЧПУ??
- 17-4PH обработка нержавеющей стали: Лечение раствором, Старение и чистовая обработка
- Руководство по отделке поверхности нержавеющей стали: Полировка, Чистка, Взрывные работы, Пассивация, Электрополировка & ПВД
- Стоимость обработки нержавеющей стали с ЧПУ & Руководство по расценкам: 10 Факторы затрат и сравнение поставщиков

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
