



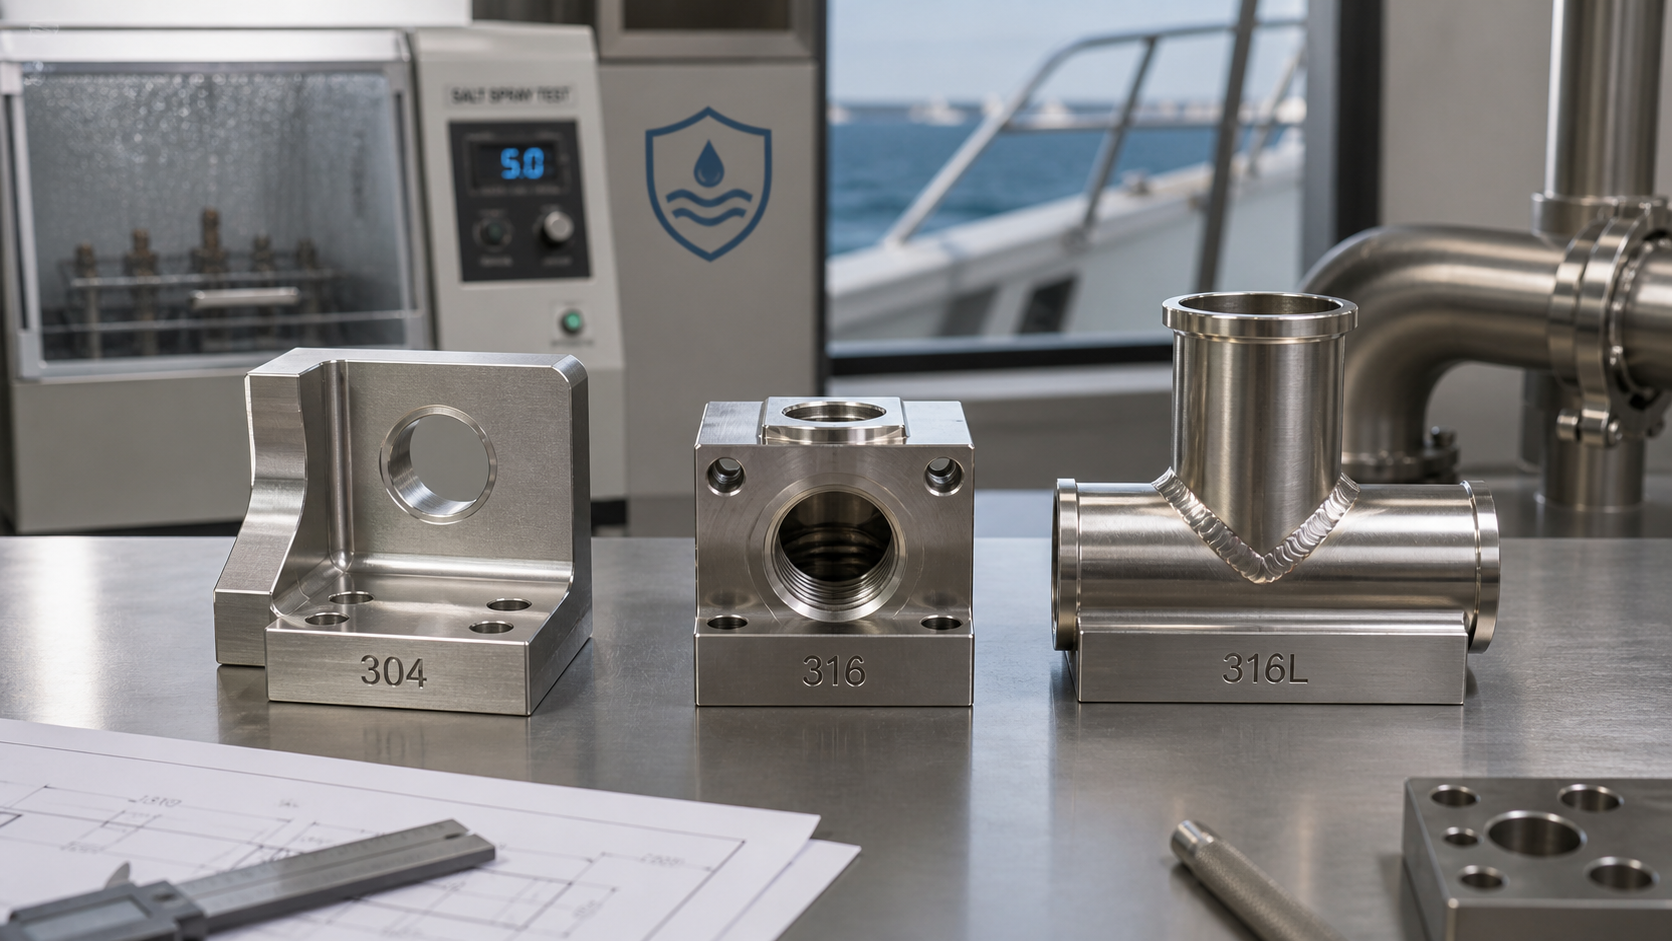
Практическое руководство по выбору материала из нержавеющей стали для 304, 316, и 316L обработка с ЧПУ, покрытие, стойкость к коррозии, сварка, расходы, приложения, приобретение, и осмотр.
Что происходит, когда выбирают Неправильная нержавеющая сталь для проектов?
304, 316, и 316L в руке выглядят почти одинаково, и во многих случаях только проверка материала может подтвердить разницу. Но они существенно отличаются по цене, коррозионная стойкость, свариваемость, и поведение при обработке. Если в чертеже или запросе предложения указано только “нержавеющая сталь” без указания класса, поставщик может предложить 304 хотя приложение действительно требует 316 или 316Л. Это приводит к переделкам, которых можно избежать., плановый риск, и коммерческие разногласия.
Еще более распространенный сценарий: клиент понижает рейтинг с 316 к 304 чтобы сэкономить, устанавливает деталь в прибрежной зоне, и видит ржавчину в течение шести месяцев. Выбор неправильного материала никогда не является проблемой. “небольшая разница в производительности” проблема. С использованием 304 вместо 316 в морской среде приводит к питтингу в течение трех месяцев, а стоимость возврата полной партии может превысить 10 раза больше экономии материалов. Наоборот, с использованием 316 для обычных внутренних конструктивных элементов добавляет 60% к материальным затратам без реальной выгоды. В этой статье описаны различия между этими тремя классами, чтобы вы могли принять правильное решение перед размещением заказа..
Для более широкого маршрута обработки, допуски, отделка, инспекция, и контекст выбора поставщика, использовать направляющая для обработки нержавеющей стали с ЧПУ в качестве центра кластера перед завершением выбора оценок. Этот 304 против 316 Сравнение нержавеющей стали следует рассматривать как решение о выборе материала., не только сравнение цен.
304 против 316 против 316Л :Разница в общем высказывании
Если основной задачей является обрабатываемость, а не коррозионная стойкость, сравнить эти оценки с 303 автоматная обработка нержавеющей стали. Если деталь требует гораздо более высокой прочности, обзор 17-4PH обработка нержавеющей стали.
Прежде чем читать подробные технические характеристики, разделить три класса по их основному фактору выбора: универсальное использование, коррозионная стойкость, или сварные коррозионные характеристики.
304 это универсальный выбор: экономически эффективный, широко доступен, и подходит для многих внутренних или слегка подвергающихся воздействию частей. Обычно используется для кухонного оборудования., лестничные перила, скобки, обложки, и стандартные корпуса оборудования, но это не лучший выбор для соленой воды или агрессивного химического воздействия..
316 является устойчивым к коррозии выбором. Содержание молибдена повышает устойчивость к воздействию хлоридов., соляной туман, и многие химические среды. Он стоит дороже и менее поддается механической обработке, чем 304, но для морской техники это зачастую оправдано, береговое оборудование, компоненты химического завода, и отдельные медицинские детали.
316L — выбор низкоуглеродистой сварки.. Его состав близок к 316, но нижний предел углерода снижает риск межкристаллитной коррозии в зоне термического влияния после сварки. Если деталь будет сварена и не может быть подвергнута последующему отжигу, 316L обычно является более безопасной спецификацией.. В сварных трубопроводах и сантехнических узлах пищевого и фармацевтического оборудования обычно используется сталь 316L..
Помните это: использовать 304 для обычных условий, 316 для агрессивных сред, и 316L, когда используется сварка. Теперь посмотрим на конкретные данные.
Химический состав и механические свойства
Все три марки представляют собой аустенитные нержавеющие стали.. Ключевые различия сводятся к трем элементам: никель, молибден, и углерод. Более высокое содержание никеля повышает ударную вязкость и устойчивость к коррозии.; молибден – ключ к устойчивости к хлоридной коррозии; низкое содержание углерода напрямую снижает риск межкристаллитной коррозии после сварки. В таблице ниже перечислены критические параметры для удобства сравнения..
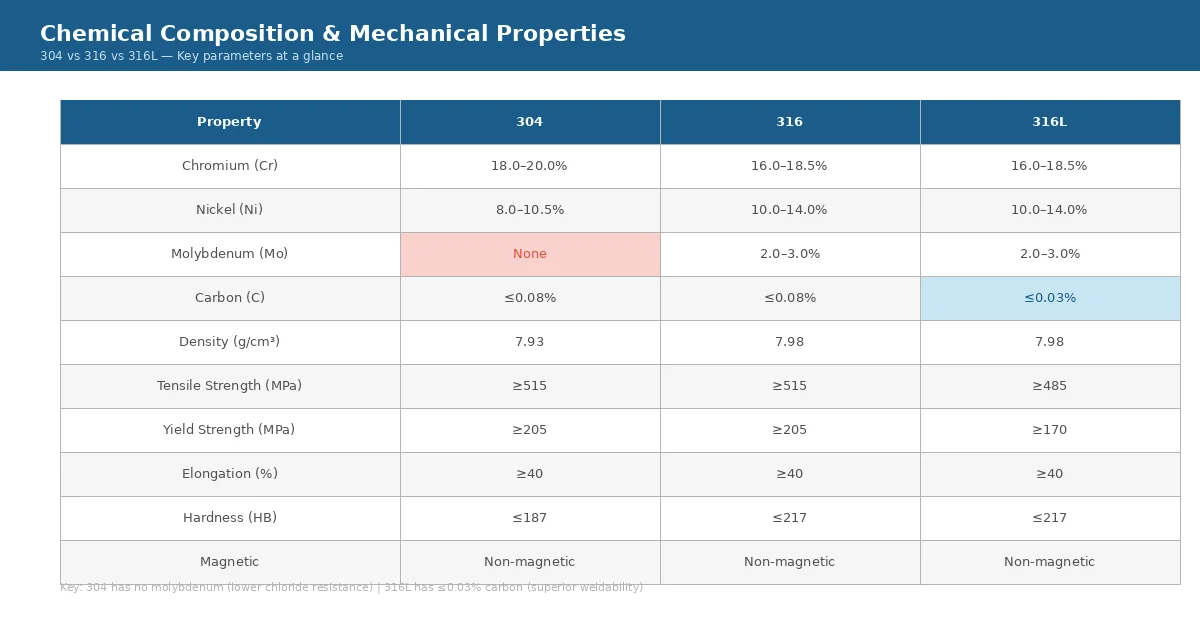
Как показывает таблица, единственное композиционное различие между 316 а 316L — содержание углерода — 316 позволяет до 0.08%, в то время как 316L ограничивается 0.03%. Низкое содержание углерода немного снижает прочность 316L на растяжение и предел текучести., но значительно улучшает свариваемость и стойкость к межкристаллитной коррозии.. 304 не содержит молибдена, что является основной причиной того, что его коррозионная стойкость не соответствует 316 семья.
Глобальные эквиваленты обозначений классов
С составом разобрались, есть еще одна распространенная ошибка: разные страны используют разные системы наименования одного и того же материала. Американский 304, японский SUS304, и европейские 1.4301 которые относятся к одному и тому же материалу. Отсутствие подтверждения этих эквивалентов может привести к ошибкам связи или даже к доставке неправильного материала..
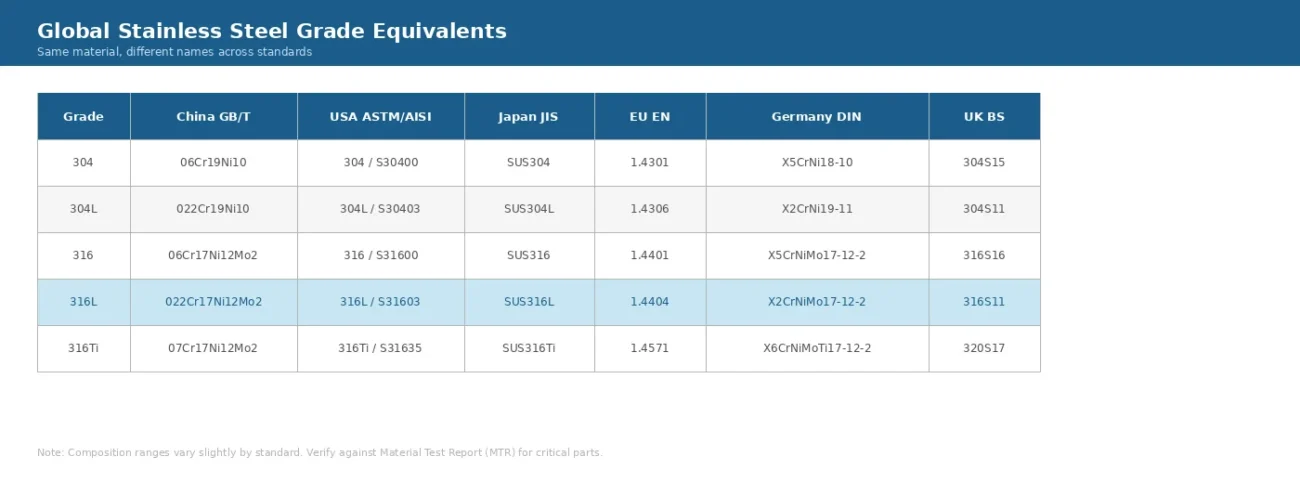
Диапазоны состава незначительно различаются в зависимости от стандартов., так что для критических частей, никогда не полагайтесь только на эквивалентность марок — всегда проверяйте фактический химический состав и механические свойства, указанные в отчете об испытаниях материала. (ССО). Эквиваленты оценок помогают быстро идентифицировать, но сертификат - это то, что имеет значение для принятия.
Коррозионная стойкость: Основной критерий выбора
Теперь, когда оценки и состав ясны, давайте посмотрим на наиболее важное свойство: коррозионная стойкость. Большинство ошибок при выборе материалов происходят из-за неправильной оценки коррозионной активности рабочей среды.. 304 вполне подходит для обычных сред, но не работает при наличии ионов хлорида. 316, с добавкой молибдена, поднимает устойчивость к хлоридам на более высокий уровень. 316L делает еще один шаг вперед, обеспечивая превосходную стойкость к коррозии после сварки..
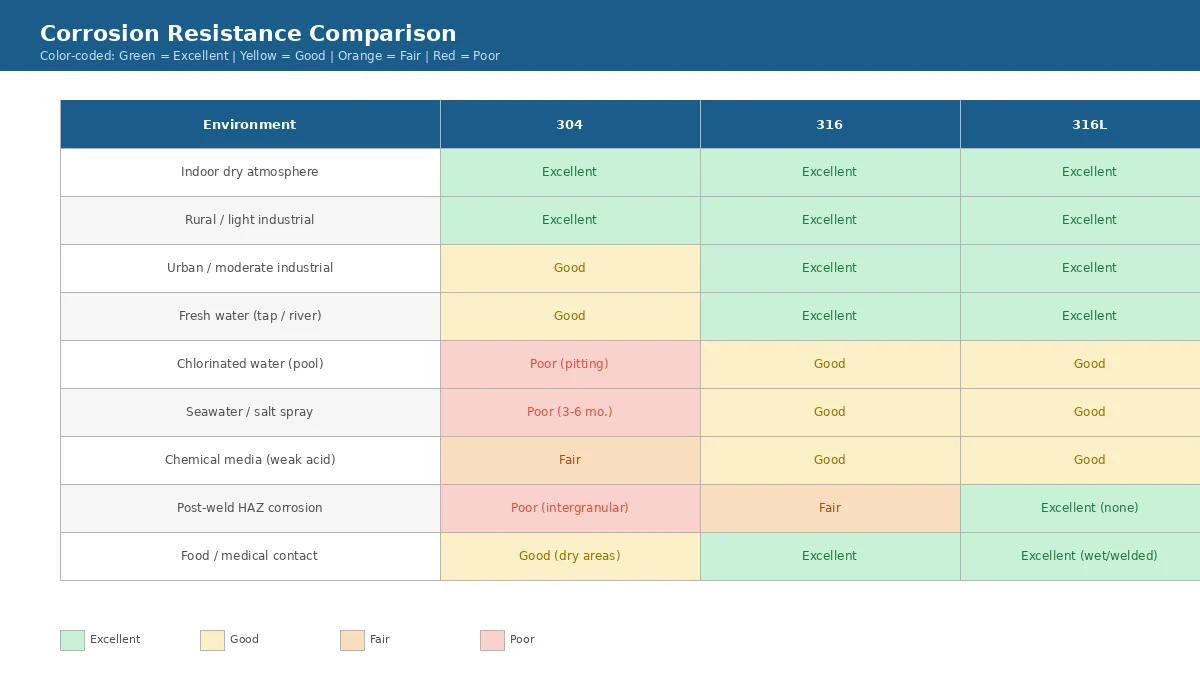
В этой таблице выделяются две вещи. Первый, в хлоридных средах (морская вода, соляной туман, хлорированная вода), 304 это просто исключено. Второй, для послесварочной зоны термического влияния, коррозионная стойкость, 316L - единственная оценка “Отличный.” Если ваша деталь соответствует обоим условиям — воздействию хлоридов и сварке — выбор очевиден.: 316л.
Свариваемость: Основная причина существования 316L
В сварке эти три класса отличаются наиболее резко., и это основная причина существования марки 316L.. Во время сварки нержавеющей стали, зона термического влияния достигает 500–800°С. При этой температуре, углерод соединяется с хромом с образованием карбидов хрома, которые выпадают в осадок на границах зерен., истощение хрома в этих областях и вызывающее “межкристаллитная коррозия” — полоса ржавчины вдоль сварного шва.
Оба 304 и 316 иметь содержание углерода до 0.08%, поэтому выделение карбидов все еще может происходить во время сварки. Есть два решения: отжиг на раствор после сварки для повторного растворения карбидов, или использование низкоуглеродистого материала для минимизации образования карбидов с самого начала.. 316L использует второй подход — с ограничением выбросов углерода на уровне 0.03%, межкристаллитная коррозия после сварки практически исключена.
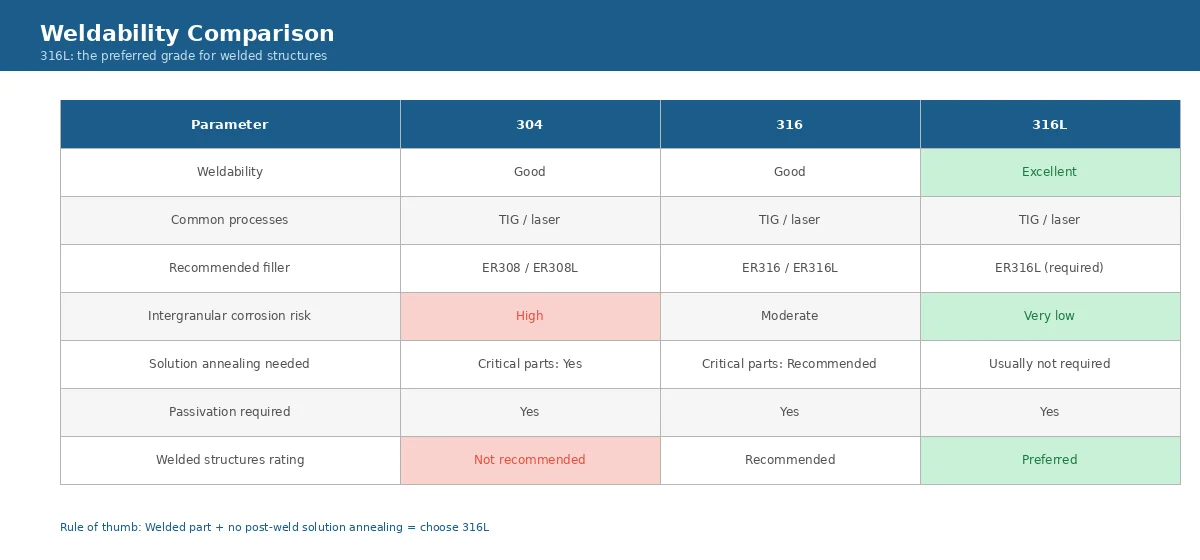
На практике, правило принятия решения простое: если деталь требует сварки и не подлежит последующему отжигу на раствор (большие детали, сложная геометрия, полевая сварка), выберите 316L. Если возможен отжиг или пассивация после сварки, 316 тоже работает. 304 подходит только для некритических сварных деталей или случаев, когда можно выполнить полную обработку раствора после сварки..
Поверхностная обработка и коррозионная стойкость
Для пассивации, электрополировка, чистка, взрывные работы, полировка, и припуск на размеры после механической обработки, увидеть руководство по отделке поверхности.
После сварки, детали обычно подвергаются чистовой обработке поверхности. Все три класса одинаково ведут себя при механической полировке., чистка, и дробеструйная обработка. Однако, улучшение коррозионной стойкости после электрополировки и пассивации различается. Благодаря более высокому содержанию хрома и никеля, тот 316 семья образует более плотную пассивную пленку, а прирост коррозионной стойкости после электрополировки более значителен, чем при 304. 316L обеспечивает наиболее стабильные результаты пассивации, что делает его идеальным для долгосрочных деталей медицинского назначения и общественного питания..
Поверхностная обработка | 304 | 316 | 316л |
Механическая полировка (зеркало / атлас) | Хороший | Хороший | Хороший |
Чистка (линейный / ненаправленный) | Хороший | Хороший | Хороший |
Дробеструйная очистка | Хороший | Хороший | Хороший |
Результат электрополировки | Хороший | Отличный | Отличный |
Улучшение коррозии после электрополировки | Умеренный | Значительный | Значительный |
Результат пассивации | Хороший | Отличный | Отличный (самый стабильный) |
Адгезия покрытия PVD | Хороший | Хороший | Хороший |
Рекомендуется для медицинских / пищевая отделка | Подходит для сухих помещений | Рекомендуется | Предпочтительный |
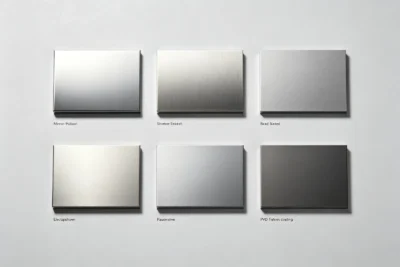
Один момент, который часто упускают из виду при отделке поверхности: электрополировка удаляет небольшое количество материала (обычно 0,01–0,03 мм), поэтому высокоточные детали должны оставить достаточный запас. Также, при этом пассивация эффективна для всех трех классов, пассивированный 304 по-прежнему не справляется с работой в хлоридных средах — пассивация не может компенсировать неправильный выбор материала.
304 против 316 Сравнение стоимости нержавеющей стали
Для факторов стоимости запроса цен, выходящих за рамки цены материала, включая время обработки, оснастка, отделка, инспекция, и тип поставщика, увидеть Руководство по стоимости обработки нержавеющей стали на станке с ЧПУ.
С производительностью понятно, давайте поговорим о стоимости. Многие покупатели ориентируются только на цену за единицу материала., но когда стоимость обработки, расход инструмента, и постобработка учитываются, разница в цене материала не так велика, как кажется. Использование пруткового материала в качестве эталона, 304 это базовый уровень, 316 стоит примерно в 1,5–1,8 раза дороже, а 316Л стоит в 1,6–1,9 раза.
Фактор стоимости | 304 | 316 | 316л |
Цена за единицу материала (барный инвентарь, родственник) | 1.0 (базовый уровень) | 1.5–1,8 | 1.6–1,9 |
Эффективность обработки (против. 304) | 100% | ~75% | ~75% |
Стоимость расхода оснастки (родственник) | 1.0 | ~1,8 | ~2,0 |
Стоимость обработки за единицу (родственник) | 1.0 | 1.2–1,4 | 1.2–1,4 |
Стоимость послесварочной обработки | Высокий (необходим отжиг в растворе) | Умеренный | Низкий (без отжига в растворе) |
Общая стоимость (стандартная часть, родственник) | 1.0 | 1.4–1,7 | 1.5–1,8 |
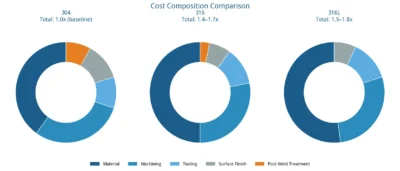
В стоимостном выражении, 316 стоит на 40–70% дороже, чем 304, а 316Л стоит на 50–80% дороже. Но эта надбавка незначительна по сравнению с ценой отказа в суровых условиях — партия морских деталей, возвращенная из-за точечной коррозии, может стоить более чем в десять раз больше экономии материала.. При выборе материала, рассчитать полную картину: материал + механическая обработка + послепродажный риск, не только цена покупки.
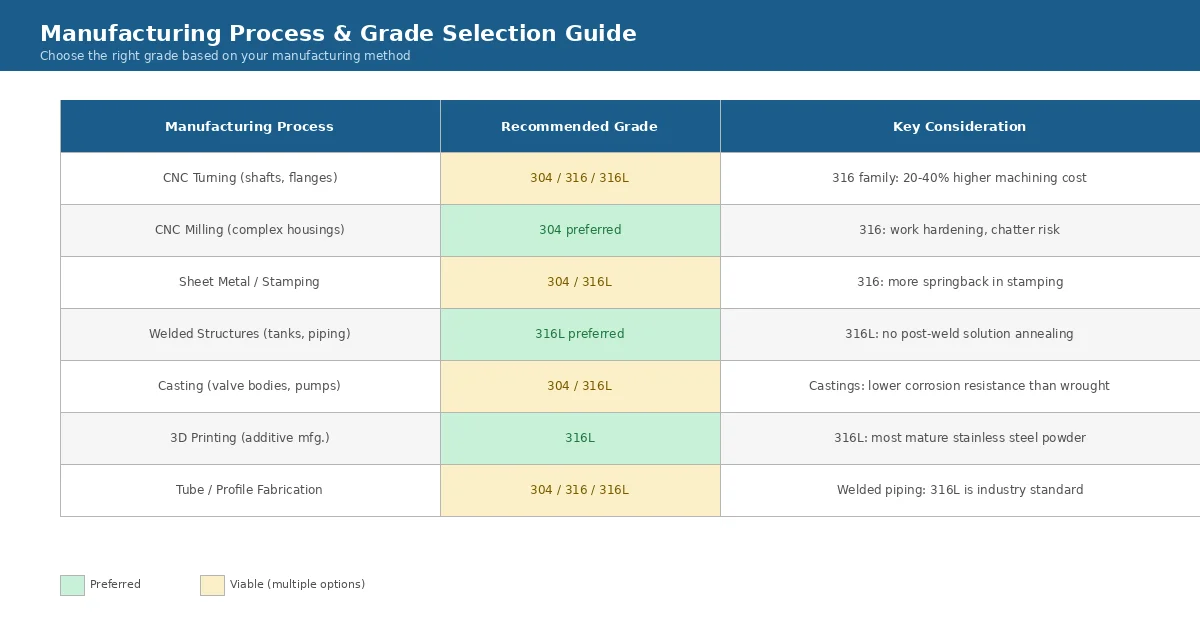
Факторы производственного процесса
Свойства и стоимость материала понятны, но ваш выбор также зависит от того, как деталь будет изготовлена. Один и тот же материал ведет себя по-разному при переворачивании., фрезерованный, листовой, или сварной. Вот что следует учитывать для каждого общего процесса.
Токарная обработка с ЧПУ (валы, рукава, фланцы)
Все три сплава подходят для токарной обработки.. 304 лучшие станки с самым длительным сроком службы инструмента, что делает его наиболее экономичным выбором для крупногабаритных деталей валов и втулок.. 316/316L вызывает более быстрый износ инструмента, увеличение удельной стоимости обработки на 20–40%, но в агрессивных средах эти затраты неизбежны.. Для длинных валов, обратите внимание, что 316 семья имеет более сильную тенденцию к наклепу — оставьте достаточно чистового припуска, чтобы последний проход не прорезал наклепанный слой, что может вызвать нестабильность размеров.
Фрезерование с ЧПУ (сложные структуры, корпуса, панели)
Для сложных полостей и тонкостенных деталей, 304 предпочтителен из-за более высокой эффективности обработки и снижения риска вибрации. 316/316L сильно упрочняется во время фрезерования; если глубина резания слишком мала, инструмент трется о затвердевший слой, вызывая вибрацию поверхности и нестабильность размеров. Для высокоточных сложных деталей в 316, убедитесь, что в цехе есть достаточно надежные станки и соответствующие инструменты — в противном случае снизится производительность и сроки выполнения заказов могут сократиться..
Листовой Металл / Штамповка (тонкие листовые детали, вложения, скобки)
Все три марки подходят для работы с листовым металлом.. 304 имеет превосходную пластичность и легко формуется, что делает его лучшим выбором для стандартных тонколистовых деталей.. The 316 семейство немного прочнее и имеет большую упругость при штамповке, поэтому конструкция матрицы должна учитывать дополнительную компенсацию пружинения.. Для тонколистовых сварных деталей, 316L предпочтителен — отжиг после сварки не требуется., экономия этапа процесса и потенциальное снижение общей стоимости.
Сварные конструкции (танки, трубопровод, рамки)
Здесь доминирует 316L. 304 развивает межкристаллитную коррозию в ЗТВ сварного шва, и критически важные детали требуют отжига после сварки, но большие и сложные детали часто не помещаются в печи., создание риска качества. 316 работает лучше, чем 304 но все же несет некоторый риск межкристаллитной коррозии. 316Низкоуглеродистая конструкция L практически устраняет эту проблему., именно поэтому он является стандартом для трубопроводов и резервуаров в пищевой промышленности., фармацевтический, и химическая промышленность.
Кастинг (сложные корпуса клапанов, Корпуса насосов, неправильные формы)
Все три степени могут быть использованы.. 304 имеет хорошую текучесть литья и высокий выход продукта, что делает его стандартом для общего литья. 316/316L имеют немного меньшую текучесть и большую склонность к образованию усадочных полостей., требующие более тщательного контроля процесса литья. Для отливок, которые будут впоследствии сварены, 316L предпочтительнее. Одно важное замечание: отливки обычно имеют более низкую коррозионную стойкость, чем кованые детали. (пруток или поковка) из-за микросегрегации в структуре отливки. Для критически агрессивных сред, рекомендуется кованый материал.
3D Печать (Аддитивное производство металлов)
316L в настоящее время является наиболее широко используемой нержавеющей сталью в аддитивном производстве металлов., с наличием зрелого порошка и стабильной производительностью печати. 304 и 316 порошки более ограничены. Если деталь будет напечатана на 3D-принтере, 316L обычно является отправной точкой по умолчанию, поскольку она обеспечивает более широкую доступность процесса., хорошая устойчивость к коррозии после печати, и надежная свариваемость.
Трубка / Изготовление профиля (перила, рамки, трубопровод для жидкости)
На рынке стандартных труб и профилей, 304 наиболее распространен с самым широким размерным рядом и самой низкой ценой.. 316 трубки также широко доступны, но стоят дороже.. 316Трубы L в основном используются для сварных трубопроводных систем — стандарта в пищевой и фармацевтической промышленности.. Для трубопроводов жидкости со сварными соединениями, выберите 316L; для компрессионных соединений без сварки, 316 достаточно.
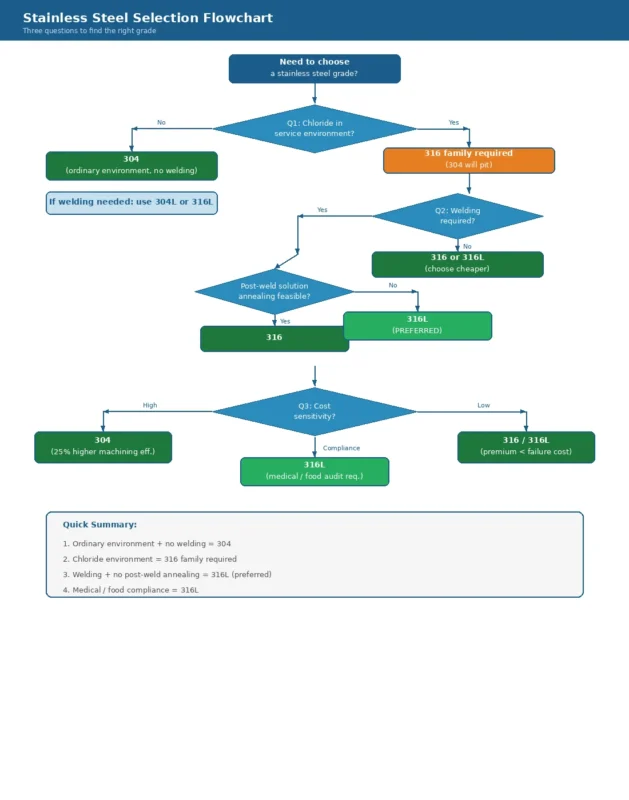
Руководство по выбору: Три вопроса, которые нужно решить
Для регулируемых приложений, Выбор класса также должен быть сверен с обработка медицинской нержавеющей стали и пищевое оборудование, обработка нержавеющей стали требования.
Ведь эта деталь, это может показаться ошеломляющим. На практике, вам не нужно запоминать каждый параметр. Задайте себе три вопроса по порядку, и ответ обычно становится ясен.
Вопрос 1: Есть ли хлорид в среде обслуживания??
Да (морская вода, соляной туман, химические среды, противообледенительные соли, хлорированная дезинфекция) → Необходимо использовать 316 или 316Л; 304 будет яма.
Нет (в помещении сухой, нормальная атмосфера, пресная вода, отсутствие агрессивных сред) → 304 достаточно; с использованием 316 расточительно.
Вопрос 2: Требует ли деталь сварки??
Да, и отжиг раствора после сварки невозможен. (большие детали, сложная геометрия, полевая сварка) → Предпочитаю 316L.
Да, но возможен отжиг или пассивация после сварки → Либо 316 или 304, на основе требований к коррозии.
Никакой сварки → Выбирайте в зависимости от требований к коррозии.; 316 и 316L практически идентичны, так что бери то, что дешевле.
Вопрос 3: Насколько чувствителен к затратам проект?
Большой объем, неагрессивная среда, сильное ценовое давление → 304, с 25% более высокая эффективность обработки.
Суровая окружающая среда, критический для безопасности, длительный срок службы, по требованию заказчика → 316/316L; материальная премия намного меньше, чем цена неудачи.
Медицинский / Детали, соответствующие пищевым стандартам → 316L; это требование аудита, не является обязательным.
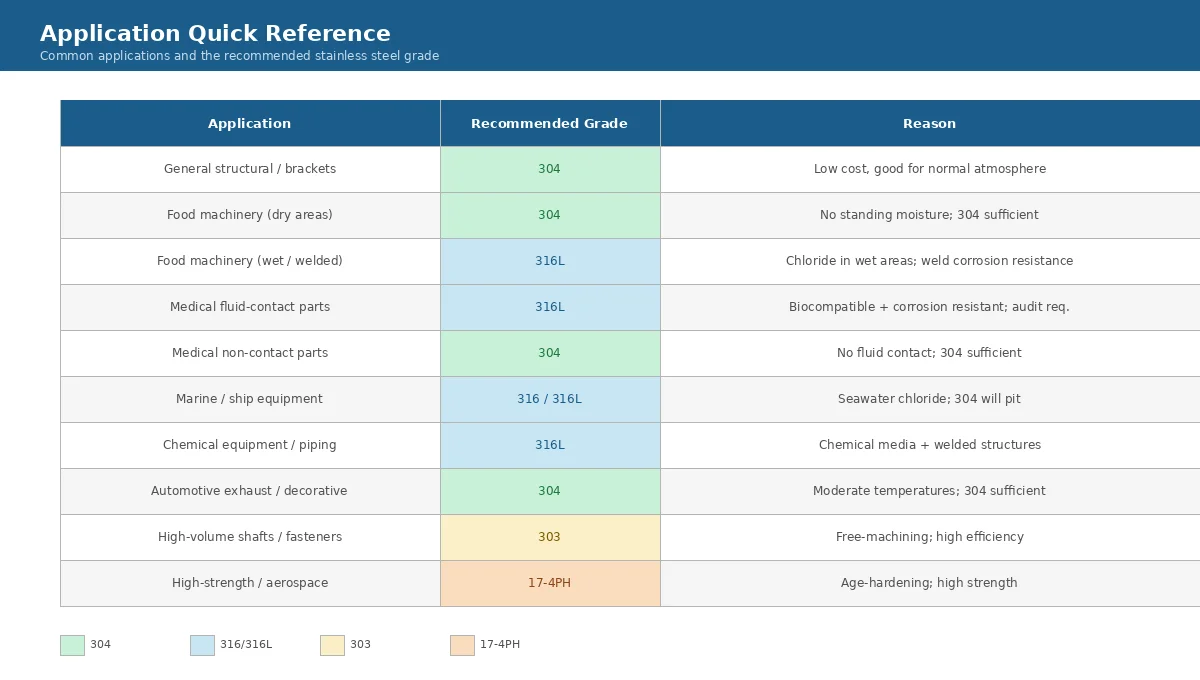
Краткое руководство по приложению
Если три вопроса все еще оставляют вас в нерешительности, В таблице ниже общие приложения напрямую сопоставлены с рекомендуемым классом и причинами его использования..
Закупка и контроль качества марок нержавеющей стали
Выбор подходящего материала – это только первый шаг. Есть несколько моментов в закупках и проверках, которые напрямую определяют, действительно ли полученный вами материал является тем материалом, который вы указали..
Отчет об испытаниях материала (ССО)
К критически важным деталям должен прилагаться протокол испытаний материала, содержащий номер плавки., химический состав, и механические свойства. 304 выдается за 316 не редкость в отрасли — без сертификата, нет возможности отслеживания в случае возникновения проблем. Магазины с хорошей репутацией предоставляют MTR при каждой отправке.. Это базовое требование, не бонус.
Входная проверка материалов
Одного сертификата недостаточно. Надежные цеха проверяют поступающий материал спектрометром для каждой партии.. JADE-CNC может проверять состав поступающего материала посредством спектрометрического тестирования., и MTR отправляются с каждым заказом, предотвращение путаницы материалов в источнике. Спектрометрическое тестирование занимает всего несколько секунд и стоит очень мало., но это позволяет избежать риска утилизации всей партии.
Общая перспектива затрат
Окончательно, вернуться к стоимости. Цена за единицу материала составляет лишь часть общей суммы.. 304 стоит дешево за килограмм, но сопряжен с высоким риском отказа в суровых условиях; 316L стоит дороже, но является выбором с наименьшим риском в медицинских и морских приложениях.. При оценке котировок, фактор эффективности обработки, расход инструмента, ставки доходности, процент прохождения аудита, и послепродажный риск — не только цена материала. Часто, более дорогой материал оказывается более экономичным выбором.
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке нержавеющей стали.. С 5-осевыми обрабатывающими центрами, токарные станки, и прецизионное шлифовальное оборудование, и ИСО 9001 сертификация, Мы предоставляем универсальные услуги точной обработки всего ассортимента нержавеющей стали 304/316/316L.. Поступающий материал можно проверить с помощью спектрометра., и каждый этап процесса включает в себя самоконтроль и специальные проверки качества., полный контроль сроков и качества выполнения заказов.
Отправьте свои чертежи и сведения о применении для получения рекомендаций по выбору материала., оценка процесса, и цитата — обычно в пределах 24 часы.
Для проверки технологичности, рекомендация по материалу, и ценовое предложение на производство, запросить цену на обработку на станке с ЧПУ с рисунками, количество, среда приложения, требования к отделке, и потребности в инспекциях.
Сопутствующие статьи о нержавеющей стали
- Обработка нержавеющей стали с ЧПУ: Полное руководство по решению проблем
- 303 Нержавеющая сталь свободной обработки: Экономичный выбор для серийных прецизионных деталей
- 17-4PH обработка нержавеющей стали: Лечение раствором, Старение и чистовая обработка
- Проблемы обработки нержавеющей стали с ЧПУ & Решения: Застроенный край, Износ инструмента, Сломанные сверла & Болтовня
- Руководство по отделке поверхности нержавеющей стали: Полировка, Чистка, Взрывные работы, Пассивация, Электрополировка & ПВД
- Обработка деталей из медицинской нержавеющей стали: 316L Материал, Требования к процессу и соответствию
- Пищевое оборудование, обработка нержавеющей стали: Санитарный материал, Сварка и обработка поверхности
- Стоимость обработки нержавеющей стали с ЧПУ & Руководство по расценкам: 10 Факторы затрат и сравнение поставщиков

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
