



Почему на одном и том же рисунке могут быть разные цитаты 100%?
Многие команды инженеров и закупщиков видели это.: один и тот же чертеж детали из нержавеющей стали, отправленный в три обрабатывающих цеха, возвращается с ценами, которые могут отличаться в два раза.. Не хватает ли низкой цитате объема?? Является ли высокая цена ненужными затратами?? На самом деле, различия в ценах следуют четкой логике затрат — ее понимание поможет вам определить, какое предложение является полным., реалистичный, и подходит для проекта.
Разница в ценах обычно связана с общей стоимостью производства.
Для той же детали из нержавеющей стали, цитаты, отличающиеся 20% к 50% не редкость. Более низкая цена может быть обусловлена более быстрыми циклами обработки., или это может произойти из-за отсутствия постобработки, инспекция документация, или риск непредвиденных обстоятельств. При сравнении котировок, не сравнивайте только цену за единицу — проверьте, включены ли в объем предложения сертификаты на материалы, контроль критических размеров, отделка поверхности, требования к упаковке, и ответственность за обработку несоответствий.
Фактор стоимости | Почему это влияет на цитату | Направление снижения затрат |
Марка материала | 304, 316, 316л, 303, 17-4РН различаются по цене и обрабатываемости | Не завышайте более высокие оценки; выбирать по коррозии, сила, и требования соответствия |
Геометрическая сложность | Глубокие полости, тонкие стены, длинные свесы, и небольшие внутренние углы увеличивают время обработки. | Расслабьте нефункциональные внутренние углы, добавить обрабатываемые фаски и зажимные поверхности |
Толерантность & Шероховатость | Слишком жесткие допуски увеличивают качество чистовой обработки., шлифование, и осмотр | Отличать функциональные размеры от общих размеров. |
Износ инструмента | Липкость и упрочнение нержавеющей стали увеличивают стоимость оснастки. | Оптимизация параметров резки, охлаждение, и траектории инструмента |
Постобработка | Пассивация, электрополировка, ПВД, и пескоструйная обработка всех дополнительных этапов процесса и проверки | Четко укажите необходимые области на чертежах.; избегайте чрезмерной обработки целых деталей |
При обработке нержавеющей стали на станках с ЧПУ, сорт материала, сложность детали, требования толерантности, количество заказа, отделка поверхности, сварка, инспекция, упаковка, и время выполнения заказа влияют на окончательную цену. Для более широкого понимания обработки нержавеющей стали, обратитесь к Руководство по обработке нержавеющей стали с ЧПУ.
Структура затрат на обработку нержавеющей стали
Расценки на обработку нержавеющей стали формируются из нескольких слоев затрат.. Для типичного 304/316 прецизионные обработанные детали, стоимость материала обычно составляет 30–40%, механическая обработка (включая амортизацию оборудования и оплату труда) 35%–45%, финишная обработка и постобработка 10–15%, проверка и контроль качества 5–10%, а управление и прибыль 5–10%.
Эти пропорции меняются в зависимости от характеристик детали.. Для сложных пятиосных деталей, механическая обработка может превышать 60% пока материал падает до 20%. Для простых деталей большого объема, материал может превышать 50% в то время как обработка падает до 30%. Понимание этой структуры помогает определить, где цена высока, а где затраты можно снизить без увеличения риска качества..
Статья затрат | Диапазон | Примечания |
Стоимость материала | 30%–40% | 316 стоит на 50–80% дороже, чем 304; пруток/пластина/поковка существенно различаются |
Обработка | 35%–45% | Включает амортизацию оборудования, труд, расход инструмента, охлаждающая жидкость |
Отделка поверхности | 10%–15% | Электрополировка/PVD стоит в 2–5 раз дороже, чем стандартная полировка. |
Сварка/термическая обработка | 5%–15% | Сварные детали требуют послесварочной обработки.; термообработка увеличивает время цикла |
Инспекция/КК | 5%–10% | Полная проверка ШМ стоит дороже, чем выборка; дополнительное тестирование в солевом тумане |
Управление/Прибыль | 5%–10% | Включает упаковку, перевозки, накладные расходы |
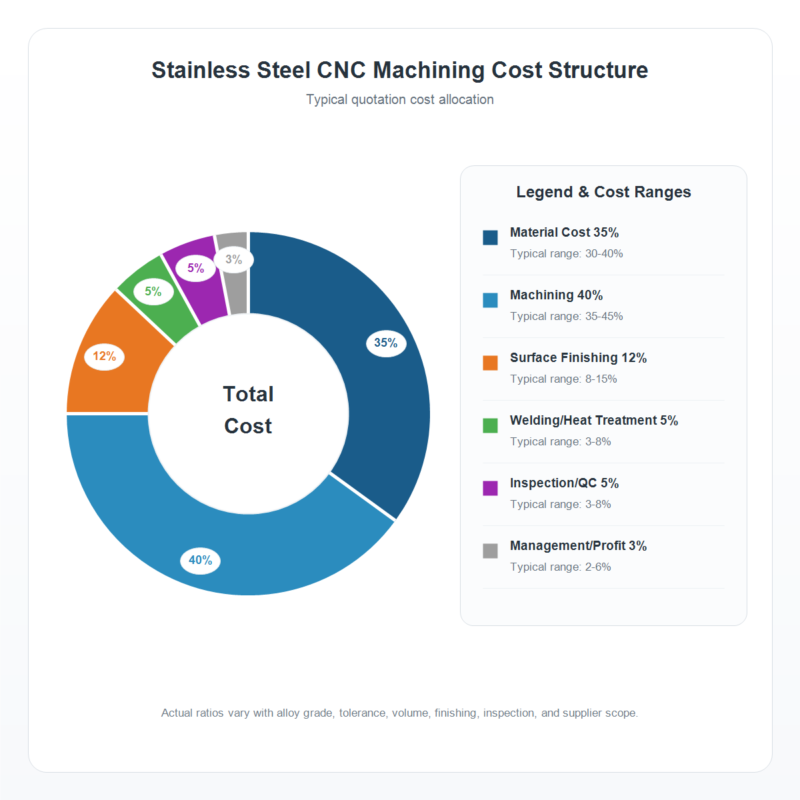
Изображение слота 1: Кольцевая диаграмма структуры затрат на обработку нержавеющей стали (6 сегменты)
10 Основные факторы затрат
Марка материала и форма
Материал – основа любого предложения. 316 стержень из нержавеющей стали часто стоит дороже, чем 304; 316L немного выше 316; 17-4PH и дуплексная сталь дороже.. Форма материала также влияет на цену — чаще всего используется слиток с прозрачным ценообразованием., плита требует раскроя для использования, поковки требуют затрат на оснастку, и отливки имеют минимальный объем заказа. Кроме того, стандарт материала (ГБ/АСТМ/EN) и есть ли отчет об испытаниях материала (ССО) предоставляется, влияет на цену — в полной расценке должно быть указано, включена ли документация MTR..
По выбору материала, обратитесь к 304 против 316 по сравнению с нержавеющей сталью 316L
Сложность детали и время обработки
Сложность напрямую определяет время обработки. Простые детали втулки могут занять несколько минут., в то время как изготовление сложных пятиосных корпусов может занять часы. Оцените сложность по нескольким измерениям: нужна ли одновременная пятиосная обработка, есть ли глубокие дыры и полости, Толщина стенки менее 2 мм, требуются ли несколько угловых операций. Каждое повышение сложности может удвоить стоимость обработки.. Опытные команды ЧПУ могут более точно оценить время обработки на основе полных 3D-моделей и чертежей..
По сопутствующим вопросам, обратитесь к Проблемы обработки нержавеющей стали с ЧПУ & Решения
Требования к допускам и шероховатости поверхности
Более жесткие допуски означают более высокие затраты. Общие допуски (±0,05 мм) достижимы с помощью стандартного ЧПУ; прецизионные допуски (±0,01 мм) требуют прецизионного шлифования и цехов с контролируемой температурой, увеличение стоимости на 30–50%. Шероховатость поверхности следует той же логике — Ra 1,6 мкм достижима стандартным фрезерованием., Ra 0,4 мкм требует финишного шлифования., Ra 0,05 мкм требует зеркальной или электрополировки.. Любые излишне жесткие допуски или требования к качеству отделки на чертеже увеличивают стоимость..
Количество заказа
Количество заказа является одним из важнейших факторов, влияющих на цену единицы продукции.. Для прототипов 1–5 шт., программирование, настраивать, и затраты на проверку первого изделия распределяются на очень небольшое количество изделий., сделать цену за единицу самой высокой. В 100+ куски, эти постоянные затраты амортизируются, и цена за единицу может упасть до 40–60% от цены прототипа.. В 1000+ куски, маршруты процесса можно оптимизировать и использовать специальные приспособления, дальнейшее снижение цены за единицу. Однако, очень большие количества могут увеличить время выполнения заказа, требующий баланса.
Требования к отделке поверхности
Влияние на стоимость отделки поверхности часто недооценивается.. Стандартная механическая полировка и чистка щеткой относительно недороги.. Электрополировка требует специального оборудования и электролита., стоимость в 2–3 раза дороже стандартной полировки. PVD-покрытие требует оборудования для вакуумного осаждения и предварительной обработки., с еще более высокой стоимостью и минимальными требованиями к площади покрытия. Пассивация недорогая, но требует химикатов и бережного отношения к окружающей среде.; пескоструйная очистка дешевле, но обычно больше подходит для невнешних или функциональных внутренних деталей.. Когда сочетаются несколько отделок, стек затрат.
Для выбора отделки поверхности, обратитесь к Руководство по отделке поверхности нержавеющей стали
Сварка и послесварочная обработка
Стоимость сварных деталей из нержавеющей стали выходит за рамки самой сварочной операции.. 316Для сварки L требуется присадочная проволока ER316L., послесварочная пассивация, и для ответственных частей, обработка раствором или проверка сварных швов (проникающее тестирование/рентгенография). Контроль сварочных искажений требует специального приспособления, и деформация после сварки требует правки. Эти затраты легко не заметить в упрощенных расценках, и они могут вызвать давление на бюджет во время производства..
Требования к термообработке
Дисперсионно-твердеющие нержавеющие стали, такие как 17-4PH, требуют обработки на раствор. + возрастное закаливание, добавление к циклу 2–3 операций и 3–5 дней. Обработка раствором после сварки 304/316 сварные детали требуют больших печей для термообработки, который не может вместить крупные детали. Термическая обработка не только увеличивает прямые затраты, но и продлевает время выполнения заказа., влияние на общий график проекта.
Требования к проверке и сертификации
Для стандартных деталей может потребоваться только выборка размеров., что относительно недорого. Детали медицинской и пищевой промышленности могут потребовать проверки КИМ., измерение шероховатости поверхности, проверка материала, и документированные записи, что увеличивает стоимость. Если необходимы специальные испытания — испытание в солевом тумане., тестирование феррита, проверка чистоты — за каждое взимается дополнительная плата. Проекты, требующие документации медицинского уровня или сертифицированных систем качества, обычно требуют более высоких затрат на управление и документацию..
Упаковка и доставка
Прецизионные детали требуют антикоррозионной упаковки. (Бумага с ЛИК/антикоррозийное масло) и ударопрочная упаковка (пенопласт/деревянные ящики). Экспортные детали требуют фумигированных или термообработанных деревянных ящиков.. Большие и тяжелые детали имеют более высокую долю стоимости доставки., и международная доставка требует таможенного оформления и страхования.. Эти сборы иногда указываются отдельно в кавычках., иногда включено в цену за единицу — при сравнении проверьте, включены ли упаковка и доставка.
Срок выполнения и срочность
Стандартные сроки выполнения (2–4 недели) имеют стандартные цены. Срочные заказы (доставка в пределах 1 неделя) требуют обхода очереди и сверхурочной работы, с срочными сборами обычно в 1,3–1,5 раза больше стандартных. Чем жестче срок, тем меньше возможностей для оптимизации процессов, что обычно увеличивает стоимость. Кроме того, Загрузка мощностей поставщиков влияет на котировки — мощность, время заказа, и доступность материалов могут повлиять на окончательное предложение..
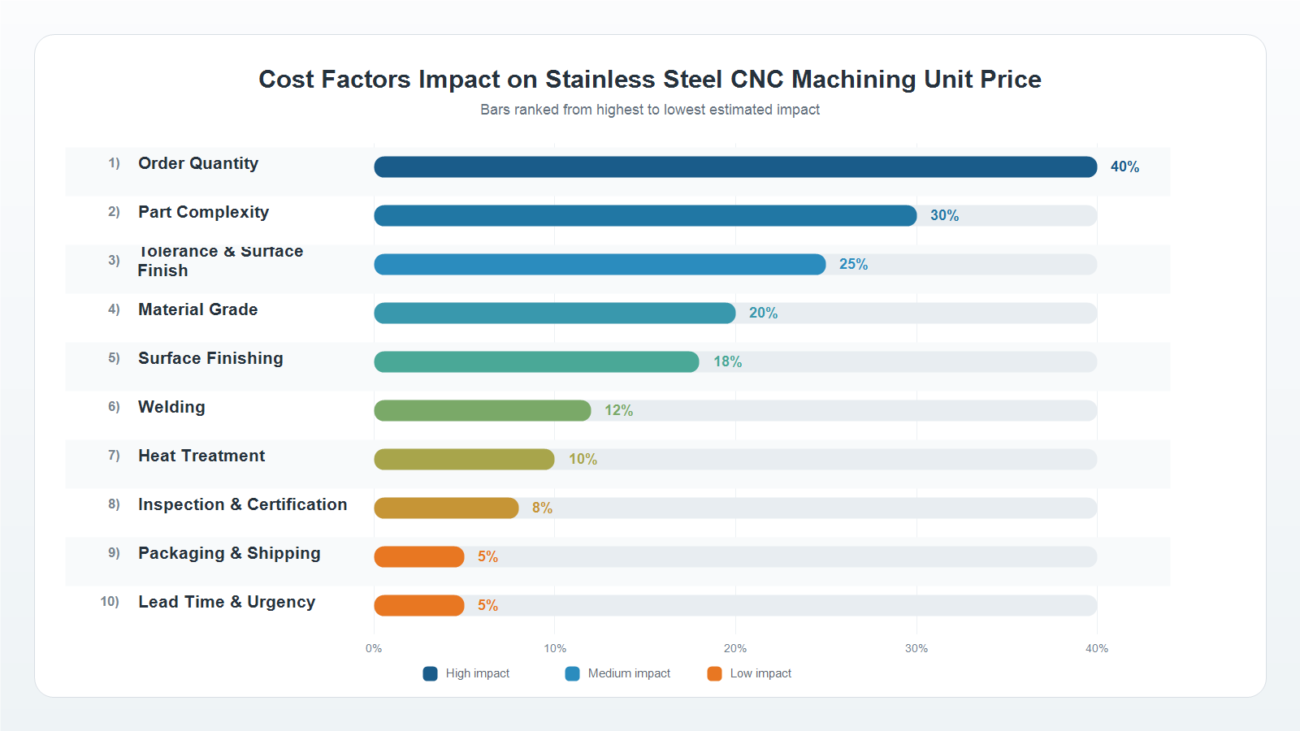
Изображение слота 2: 10 Факторы затрат влияют на гистограмму рейтинга (по проценту влияния на цену за единицу)
5 Практические направления оптимизации затрат
Понимание факторов затрат позволяет разумно оптимизировать затраты без ущерба для качества.. Ниже приведены направления снижения затрат, которые JADE-CNC сочла эффективными в производственных проектах..
Оптимизация материалов часто является наиболее прямым методом снижения затрат.. Там, где позволяет окружающая среда, замена 304 для 316 может снизить материальные затраты, если это позволяет среда обслуживания; для несварных деталей, с использованием 316 вместо 316L может снизить затраты при сварке, коррозия, и требования спецификации позволяют это. Однако, понижение категории материала должно быть основано на оценке среды эксплуатации — морская, медицинский, и регулируемая среда требует тщательного анализа материалов.
Оптимизацию допусков часто упускают из виду.. Маркировка каждого размера с точностью ±0,01 мм на чертеже значительно увеличивает стоимость обработки.. На самом деле, только сопрягаемые поверхности требуют жестких допусков; ослабление несопрягающихся поверхностей до более подходящего допуска может снизить стоимость, не влияя на функциональность. Во время проверки процесса, мы помогаем клиентам отличать критические размеры от общих размеров.
Пакетная консолидация также снижает затраты.. Объединение нескольких мелкосерийных заказов в производство, или совместное использование материалов и приспособлений для аналогичных деталей, значительно снижает себестоимость единицы продукции. В долгосрочных программах также можно использовать резервный запас или планирование общих заказов, чтобы снизить затраты на повторную установку и закупку..
Упрощение обработки поверхности также эффективно. Полировка внешних поверхностей при пескоструйной очистке или оставление необработанных поверхностей обходится гораздо дешевле, чем электрополировка всего. Пассивация часто обеспечивает хорошее соотношение цены и качества для обеспечения коррозионной стойкости в подходящих средах.; электрополировка не всегда необходима.
Интеграция процессов — одно из преимуществ универсального производственного партнера.. Завершение механической обработки, сварка, отделка поверхности, и проверка по одному управляемому маршруту может сократить количество случаев передачи, стоимость связи, и неясная ответственность между несколькими магазинами. JADE-CNC предоставляет комплексное обслуживание от механической обработки до чистовой обработки поверхности., со стоимостью, Время выполнения, и риски качества совместно проверяются перед началом производства.
Типы поставщиков по сравнению с ценами на обработку нержавеющей стали с ЧПУ
Выбор поставщика не должен основываться только на цене за единицу продукции.. Расходы, доставка, техническая связь, отзывчивость, и стабильность качества - все имеет значение. Ниже приведено сравнение JADE-CNC с ведущими конкурентами в отрасли по пяти измерениям..
Измерение | ДЖЕЙД-ЧПУ | Крупный ведущий завод | Малый механический цех |
Прозрачность цитат | детализированная цитатас, 10 статьи затрат отслеживаются | Единовременные котировки, ограниченная детализация | Ориентировочные котировки, высокая дисперсия |
Универсальная возможность | Обработка + сварка + отделка + инспекция | Некоторые процессы переданы на аутсорсинг | Фокус на одном процессе |
Гибкость доставки | Все размеры заказа, принимаются срочные заказы | Крупные заказы в приоритете, небольшие заказы ждут | Быстро для небольших заказов, ограниченная емкость для больших |
Сотрудничество | Предложения по упреждающей оптимизации при проверке процесса | Машины для печати, ограниченный активный вклад | Кооперативные, но ограниченные технические возможности |
Отзывчивость | 24-часовой ответ, выделенный контакт | Длительный процесс, 3–5 дней ответ | Быстрый ответ, но нестабильное качество |
Стабильность качества | ИСО 9001, полный процесс контроля качества | Надежная, но негибкая система | Отклонение высокого качества |
Общая стоимость | 10%–15% ниже, чем у крупных заводов | Высокий (распределение управленческих накладных расходов) | Низкая цена за единицу, но высокая стоимость доработки |
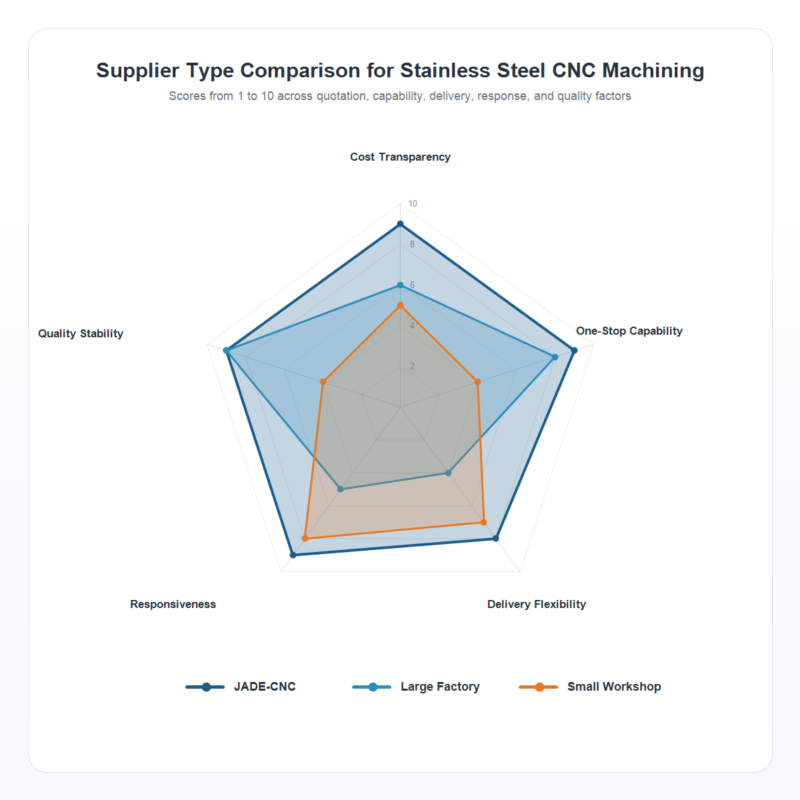
Изображение слота 3: Пятимерная сравнительная радиолокационная диаграмма поставщиков (Универсальный партнер по ЧПУ против крупного завода или небольшого механического цеха)
Крупные ведущие заводы имеют преимущество в виде надежных систем и больших мощностей., но высокие затраты на управление, длительный график выполнения небольших заказов, медленные коммуникационные процессы, и обычно более высокие котировки. Небольшие механические цеха предлагают низкие цены за единицу продукции и быстрое реагирование., но ограниченные технические возможности и стабильность качества — сложные детали, к которым предъявляются высокие требования, склонны к проблемам., и затраты на доработку в конечном итоге выше.
JADE-CNC предназначен для проектов, требующих инженерной поддержки., гибкий объем заказа, и стабильное исполнение — с системой качества и соответствующим оборудованием (пятиосный, токарно-фрезерная обработка, ИСО 9001), сохраняя при этом отзывчивость, гибкость, и скорость. Во время проверки процесса, JADE-CNC помогает клиентам определить факторы затрат и риски технологичности перед обработкой для печати.. Небольшие партии, объемные заказы, и срочные проекты могут быть рассмотрены с учетом текущих возможностей, с выделенными контактами для сокращения пробелов в общении.
Процесс предложения JADE-CNC
JADE-CNC использует структурированный процесс ценообразования для повышения скорости и точности.. Для многих проектов, JADE-CNC может ответить в течение 24 часов после получения полных чертежей, включая рекомендации по выбору материала, маршрут процесса, план отделки поверхности, Время выполнения, и подробное предложение. Для сложных деталей, сначала мы проводим проверку процесса, определение конструктивных точек на чертеже, которые могут увеличить стоимость, предоставление предложений по оптимизации, и выдача официального ценового предложения после подтверждения клиента.
Детализация предложения включает стоимость материалов, стоимость обработки, стоимость отделки поверхности, стоимость проверки, и стоимость упаковки/доставки — каждый товар можно просмотреть и отследить. Котировки объемов обеспечивают многоуровневое ценообразование (10/50/100/500 куски) помочь клиентам сделать выбор в зависимости от спроса. После подтверждения прототипа, оптовые цены можно пересматривать и планировать с учетом наличия материалов и графика заказов..
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке деталей из нержавеющей стали., с пятиосным одновременным, токарно-фрезерная обработка, и прецизионное шлифовальное оборудование, ИСО 9001 сертификация, и комплексное обслуживание от механической обработки и сварки до отделки поверхности и проверки.. Его котировки структурированы и отслеживаются., и обзоры процессов помогают клиентам определить возможности снижения затрат, риски, связанные со сроками выполнения заказа, и требования к контролю качества перед производством.
Присылайте свои 3D/2D рисунки, сорт материала, количество, допуски, отделка поверхности, требования к инспекции, и целевое время выполнения детализированного предложения, проверка технологичности, и оценка сроков выполнения.
Сопутствующие статьи о нержавеющей стали
Обработка нержавеющей стали с ЧПУ: Полное руководство по решению проблем

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
