



Услуги по обработке алюминия с ЧПУ для прецизионных нестандартных деталей
JADE-CNC обеспечивает обработку алюминия с ЧПУ для нестандартных алюминиевых деталей, которым требуется легкая конструкция., хорошая обрабатываемость, коррозионная стойкость, стабильные размеры, и чистая отделка поверхности.
Мы поддерживаем распространенные алюминиевые сплавы, такие как 6061, 7075, 2024, 5052, 6063, и инструментальная плита МИК-6 по чертежам заказчика., требования толерантности, закончить потребности, и объем производства.
- Обзор стоимости перед предложением
- Варианты быстрой доставки после рассмотрения чертежа
- Поддержка прототипов и небольших объемов заказов

Услуги по обработке алюминия с ЧПУ на заказ в Китае
Алюминий обеспечивает превосходное соотношение прочности и веса., хорошая обрабатываемость, коррозионная стойкость, теплопроводность, и широкий выбор вариантов отделки поверхности. мы поддерживаем алюминиевые прототипы, приспособления, вложения, радиаторы, скобки, корпуса, и изготовление деталей с фрезеровкой на станке с ЧПУ, поворот, бурение, постукивание, анодирование, CAD для обработки с ЧПУ, инспекция, и обзор обработки запроса на обработку.

Распространенные алюминиевые сплавы для обработки на станках с ЧПУ
|
Алюминий |
Типичное использование |
Обзор JADE-CNC |
|---|---|---|
|
6061 Алюминий |
Кронштейны, корпуса, приспособления, тарелки, и общие механически обработанные компоненты |
Сбалансированная сила, обрабатываемость, коррозионная стойкость, совместимость анодирования, и требования толерантности |
|
7075 Алюминий |
Высокопрочные детали конструкции, аэрокосмические компоненты, части робототехники, и несущие детали |
Соотношение прочности и веса, напряжение обработки, тонкостенный риск, обработка поверхности, и критическая устойчивость к функциям |
|
2024 Алюминий |
Аэрокосмические детали, структурные компоненты, и приложения, чувствительные к усталости |
Механические характеристики, сопротивление усталости, защита от коррозии, закончить выбор, и требования к проверке |
|
5052 Алюминий |
Детали из листового металла, обложки, панели, вложения, и формованные компоненты |
Коррозионная стойкость, состояние изгиба или формовки, механическая обработка после изготовления, косметические поверхности, и закончить совместимость |
|
6063 Алюминий |
Экструзии, профили, рамки, конструкции теплоотвода, и детали, ориентированные на внешний вид |
Условия экструзии, внешний вид поверхности, реакция анодирования, плоскостность, и постоянство размеров |
|
Инструментальная пластина MIC-6 |
Светильники, опорные плиты, инспекционные пластины, инструментальные пластины, и плоские прецизионные компоненты |
Стабильность размеров, плоскостность, толщина пластины, припуск на механическую обработку, и метод проверки |
Рекомендации по алюминию DFM & Советы по дизайну
Минимальная толщина стенки
- Рекомендуется: >=1,0 мм для 6061-T6, >=1,5 мм для 7075-T6
- Абсолютный минимум: 0.5мм (6061, короткие стены <10mm height)
- Соотношение высоты и толщины: <=8:1 to avoid chatter and deflection
- Совет по дизайну: Увеличьте толщину стенок у основания для высоких ребер.; использовать косынки
Внутренние угловые радиусы
- Рекомендуется: >=1,0 мм (желательно >= 1,5 мм)
- Почему: Меньшие радиусы требуют меньших инструментов., более медленная подача, вызывать вибрацию
- Влияние на стоимость: R0,5 мм по сравнению с R1,5 мм могут увеличить время обработки на 30-50%
- Совет по дизайну: Используйте наибольший внутренний радиус, который позволяет ваша конструкция.; стандартные концевые фрезы O1-O12мм
Thread Depth & Дыра
- Глубина резьбового отверстия: <=2.5xD for through holes, <=1.5xD for blind holes
- Зацепление резьбы: 1.5xD минимум для алюминия
- Диаметр отверстия: Минимум O0,5 мм (микросверление), стандарт >=O1,0 мм
- Соотношение глубины и диаметра отверстия: <=3:1 standard, <=5:1 with peck drilling
- Совет по дизайну: Добавьте зазор 0,5xD внизу глухих резьбовых отверстий.
Припуск на размер при анодировании
- Тип II (5-25один): Деталь растет примерно на 2,5–12,5 мкм на поверхность.
- Тип III (25-100один): Деталь растет на 12,5-50 мкм на поверхность
- Критические припадки: Маска прецизионных поверхностей или конструкция с зазором
- Резьбовые отверстия: Анодировать перед постукиванием, или маскируйте нити
Другие рекомендации DFM
- Отношение глубины к ширине полости: <=4:1 for milling
- Подрезы: Избегайте, если это возможно; требуют специального инструмента
- Размер детали: Максимум 500x400x300 мм (3-ось)
- Плоскостность: Литая пластина MIC-6 обеспечивает превосходную стабильность плоскостности.
Сравнение отделки алюминиевой поверхности
Поверхностная обработка | Процесс | Толщина | Твердость | Устойчивость к коррозии. | Сумматор затрат | Лучшее для |
как обработано | Фрезерный/токарный станок с ЧПУ | Н/Д | Н/Д | Низкий | $0 | Прототипы, внутренние части |
Анодирование типа II (Прозрачный) | Серная кислота | 5-15один | 300-400ВН | Хороший | $0.5-2 | Общее назначение, защита от коррозии |
Анодирование типа II (Цвет) | Серная кислота+краситель | 5-25один | 300-400ВН | Хороший | $1-5 | Косметические детали, потребительские товары |
Твердый анод типа III | Низкотемпературная серная кислота | 25-100один | 600-800ВН | Отличный | $2-10 | Изнашиваемые детали, промышленный, военный |
Преобразование хромата | Химическое погружение | 0.5-2один | Н/Д | Умеренный | $0.3-1 | Грунтовка перед покраской, электропроводность |
Дробеструйная очистка | Стеклянные бусины | Н/Д | Н/Д | Низкий | $0.5-3 | Равномерный матовый, скрыть следы инструмента |
Чистка | Абразивный ремень | Н/Д | Н/Д | Низкий | $1-5 | Декоративное зерно, бытовая электроника |
Зеркальная полировка | Полировка+компаунд | Н/Д | Н/Д | Низкий | $2-20 | Оптический, отражающие поверхности |
Порошковое покрытие | Электростатическое+отверждение | 50-120один | 2Н-4Н | Отличный | $1-10 | Толстое покрытие, использование на открытом воздухе, цвета |
Мокрая покраска | Спрей+отверждение | 20-50один | Н-2Н | Хороший | $1-8 | Пользовательские цвета, логотипы, многоцветный |
Химический никель | Автокаталитический Ni-P | 5-25один | 500-900ВН | Отличный | $2-15 | Износостойкость, паяемость, ЭМИ |
Лазерная маркировка | Лазерная гравировка | Н/Д | Н/Д | Н/Д | $0.2-1 | Логотипы, номера деталей, QR-коды |
Вибрационная отделка | акробатика | Н/Д | Н/Д | Низкий | $0.3-2 | Удаление заусенцев, радиус,части партии |
Пассивация | Азотная/лимонная кислота | <0.1один | Н/Д | Умеренный | $0.2-0.5 | Удалить бесплатное железо, предварительное покрытие |
Обзор возможностей обработки алюминия с ЧПУ
Обработку алюминия с ЧПУ часто выбирают для легких деталей., корпуса, скобки, приспособления, радиаторы, тарелки, и структурные компоненты. Перед обработкой, ключевой вопрос не только в том, можно ли разрезать деталь, а сплав ли, толщина стенки, зоны допуска, обработка поверхности, и метод проверки подходят для окончательного применения.
- Обзор алюминиевого сплава
- Выбор процесса обработки
- Допуск и контроль функций
- Планирование отделки и проверки
Распространенные риски при обработке алюминия
Алюминиевые детали могут подвергаться деформации из-за тонкостенной деформации., следы инструмента, картавит, царапины на поверхности, вариант анодирования, и допусковое перемещение после удаления материала. Эти риски рассматриваются перед составлением предложения, поэтому план обработки, метод крепления, объем проверки, Требования к отделке могут соответствовать фактическому дизайну детали..
|
Зона риска |
Что может случиться |
Обзор JADE-CNC |
|---|---|---|
|
Тонкие стены и карманы |
Тонкие секции могут вибрировать, деформировать, или показывать видимые следы инструмента во время обработки. |
Проверьте толщину стенок, глубина кармана, поддержка приспособлений, доступ к инструменту, и последовательность обработки. |
|
Плоскостность и большие поверхности |
Тарелки, обложки, и корпуса могут смещаться после удаления материала. |
Проверьте состояние материала, запасы, метод зажима, потребности в снятии стресса, и план проверки. |
|
Резьба и критические отверстия |
Подходит для резьбы, положение отверстия, и особенности сопряжения могут повлиять на сборку. |
Проверьте допуск отверстия, глубина резьбы, ссылки на исходные данные, сопрягаемые поверхности, и проверка калибра пробки или КИМ.. |
|
Поверхностная обработка и анодирование |
Царапины, следы обработки, изменение цвета, или проблемы с маскировкой могут возникнуть после завершения. |
Обзор косметики лица, Требование Ра, тип анодирования, маскировочные зоны, и завершить необходимые утверждения. |
Что подготовить к расценкам на обработку алюминия с ЧПУ
- 3D CAD-файл, 2D рисунок
- сорт материала, количество, примечания о допусках
- Требования к отделке поверхности
- любые косметические или функциональные области, требующие более тщательного контроля
Наша инженерная команда обеспечивает:
- Руководство по выбору материала
- Дизайн ради технологичности (ДФМ) анализ
- Прототипирование посредством серийного производства
- Обеспечение качества и проверка качества
Что JADE-CNC проверяет перед обработкой алюминия
Марка материала
JADE-CNC проверяет запрошенную марку алюминия, эквивалентные варианты материалов, складская форма, и совместимость отделки перед механической обработкой.
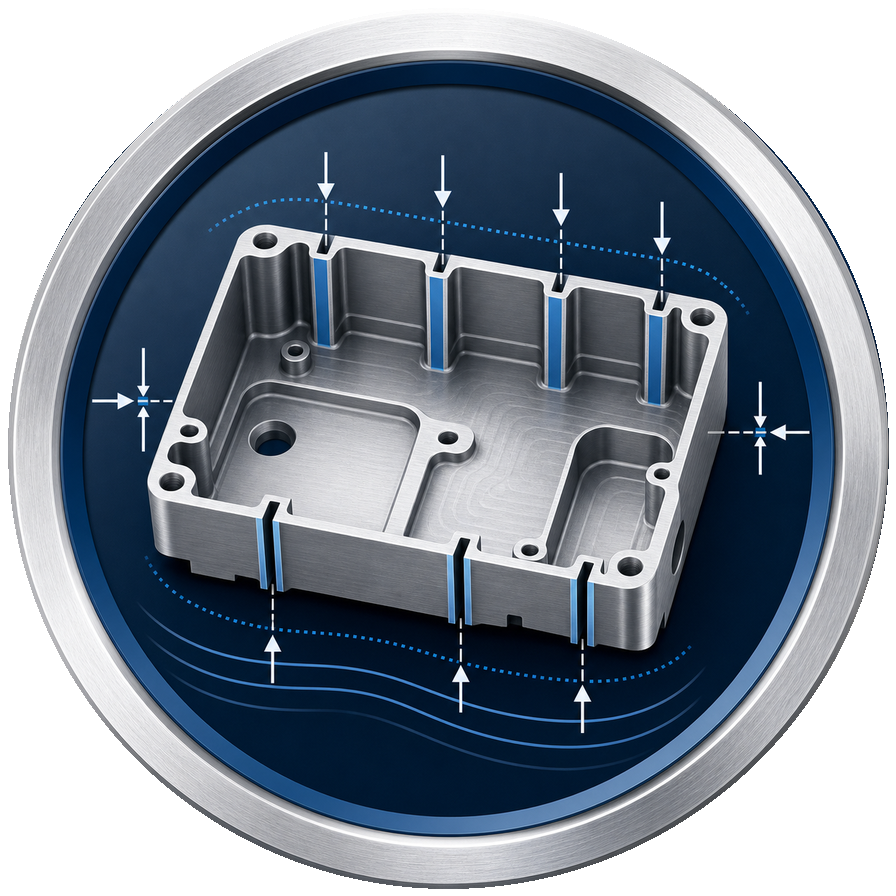
Толщина стены
Тонкие стены, карманы, ребра, и легкие конструкции проверяются на риск деформации, вибрация, и стабильность обработки.
Характеристики толерантности
Критические дыры, сопрягаемые поверхности, ссылки на исходные данные, плоскостность, нити, и зоны жестких допусков проверяются перед предложением.
Поверхностная обработка
Анодирование, дробеструйная обработка, полировка, рисование, и косметические требования к поверхности сверяются с чертежом и состоянием материала..
Термическое и функциональное использование
Для радиаторов, вложения, скобки, и электронные части, JADE-CNC проверяет поверхности термического контакта, монтажные площадки, и функциональное соответствие.
Промышленное применение обработки алюминия с ЧПУ
Обработка алюминия на станках с ЧПУ широко используется для изготовления легких конструкционных деталей., электронные корпуса, радиаторы, скобки, компоненты робототехники, средства автоматизации, прототипы медицинских устройств, части связи, и нестандартные промышленные компоненты.
Окончательный метод обработки зависит от марки алюминия., геометрия детали, требования толерантности, обработка поверхности, потребности в инспекциях, и ожидаемый объем производства.
Аэрокосмическая промышленность
Аэрокосмические кронштейны, корпуса, приспособления, и легкие конструктивные детали

коммуникация
РЧ корпуса, радиаторы, Светодиодные корпуса, и детали терморегулирования

Промышленный
Таблички автоматизации, Машинная охрана, приспособления, приспособления, и компоненты роботов
Медицинский & Автомобильная промышленность
Прототипы медицинского оборудования, части велосипеда, автомобильные компоненты, и потребительское оборудование
Запросите обзор вашего проекта обработки алюминия с ЧПУ
Отправьте чертежи алюминиевых деталей, сорт материала, количество, примечания о допусках, и требования к отделке. JADE-CNC проверит обрабатываемость, потребности в инспекциях, обработка поверхности, и варианты доставки перед предложением.
Часто задаваемые вопросы
6061-Т6 — наиболее универсальный и широко используемый алюминиевый сплав для обработки на станках с ЧПУ., предлагая превосходный баланс сил (310 МПа растяжение), обрабатываемость, коррозионная стойкость, и экономическая эффективность. Для более высоких требований к прочности, 7075-Т6 (572 МПа растяжение) предпочтительнее для аэрокосмической и строительной отрасли. Для деталей, требующих превосходной формуемости или устойчивости к коррозии., 5052-H32 - хороший выбор. В JADE-CNC, у нас есть 6061-T6, 7075-Т6, 5052, 6063, 2024, и литая алюминиевая пластина MIC-6 для немедленной обработки..
6061-Т6: Предел прочности 310 МПа, урожай 276 МПа, хорошая обрабатываемость, отличная устойчивость к коррозии, более низкая стоимость (~$2,5-3,5/кг). 7075-Т6: Предел прочности 572 МПа, урожай 503 МПа, труднее обрабатывать, более низкая коррозионная стойкость, более высокая стоимость (~$5-7/кг). 7075 почти в 2 раза сильнее, но стоит примерно в 2 раза дороже. Выбирать 6061 если специально не требуется высокая прочность.
Да. Мы предлагаем Тип II (серная кислота, 5-25один, варианты цвета), Тип III (жесткое анодирование, 25-100один, отличная износостойкость), и Тип I (хромовая кислота, тонкое покрытие для аэрокосмической промышленности). Важный: анодирование увеличивает размеры примерно на 50% толщины покрытия на поверхность. Для деталей с жесткими допусками, конструкция с припуском на анодирование или маскирование критических поверхностей.
Узнайте больше о типах анодирования, цвета, и процесс в нашем Полном руководстве по анодированию..
Общие размеры: +/-0.05мм. Критические размеры: +/-0.01мм. Высокоточные функции: +/-0.005мм со шлифовкой. Диаметры отверстий: H7/H8 подходит. Чистота поверхности: Стандарт Ra 0,8 мкм, Ra 0,2 мкм с полировкой. Алюминий — один из самых простых металлов для обработки с жесткими допусками..
6061-Т6: 0.5минимум мм для коротких стен (<10мм), 1.0мм рекомендуется для стен толщиной более 20 мм.. 7075-Т6: 0.8мм минимум, 1.5мм рекомендуется. Соблюдайте соотношение высоты и толщины <=8:1 чтобы избежать болтовни. Мы рекомендуем >Толщина стенки = 1,0 мм для большинства функциональных частей.
Да, мы регулярно обрабатываем 7075-T6 для аэрокосмической отрасли и робототехники. Мы используем твердосплавные инструменты с покрытием TiAlN., оптимизированные скорости (300-500 УЛП), охлаждающая жидкость под высоким давлением, и острые инструменты, чтобы избежать наклепа. У нас есть 7075-T6 в пластине. (6-100мм) и круглый стержень (О6-О100мм).
Допуск зависит от геометрии, толщина стенки, сорт материала, размер функции, и доступ для осмотра. Критические требования к допускам должны быть показаны на 2D-чертеже..
Мы предлагаем 30+ заканчивает: Анодирование типа II/III (прозрачный, черный, цвета), дробеструйная обработка, чистка, зеркальная полировка, порошковое покрытие, конверсия хромата (Алодин), химический никель, и лазерная маркировка. Самый популярный: прозрачное/черное анодирование и дробеструйная обработка + анодированная комбинация.
Да. У нас есть в наличии 6061-T6 (пластина 3-150мм, бар О3-О200мм), 7075-Т6 (пластина 6-100мм, брус О6-О100мм), 5052-H32, 6063-Т5, 2024-Т351, и литая пластина МИК-6. Весь материал поставляется с сертификатами заводских испытаний. (МТС).
Прототипы: 3-5 дни (простой), 5-7 дни (сложный). Низкая громкость (10-100шт.): 7-14 дни. Производство (100+): 14-21 дни. Анодирование добавляет 3-5 дни. Доступно срочное обслуживание 24-48 часов.. Алюминиевые станки в 2-3 раза быстрее стальных.