



Пищевое оборудование, обработка нержавеющей стали: Гигиенические требования на первом месте
Самая большая разница между деталями пищевого оборудования из нержавеющей стали и стандартными промышленными деталями заключается в гигиене и возможности очистки.. На поверхностях, контактирующих с пищевыми продуктами, не должно быть мертвых углов., накопление остатков, трещины, грубые сварные швы, и зазоры, которые трудно очистить, поскольку в этих местах могут оставаться остатки продукта и чистящие химикаты.. Требования FDA к контакту с пищевыми продуктами, 3-Санитарные нормы, и рекомендации EHEDG часто используются в качестве справочных материалов по безопасности материалов., обработка поверхности, очищаемая геометрия, и обработка сварных швов. Несоответствующие детали могут привести к выводам аудита., переделка, или задержка выпуска оборудования.
В этой статье объясняются особые требования к обработке нержавеющей стали пищевого оборудования в пяти областях.: выбор материала, санитарное проектирование, процесс сварки, отделка поверхности, и аудиторская документация. Для общих знаний в области обработки нержавеющей стали., обратитесь к Обработка нержавеющей стали с ЧПУ: Полное руководство по решению проблем.
Выбор материала для пищевого оборудования: 304 для сухих зон, 316L для влажных зон
Различные зоны пищевого оборудования предъявляют разные требования к материалам.. Сухие зоны, например, корпуса и рамы без контакта с продуктом или промывной водой, часто использую 304 потому что у него хорошая доступность, расходы, и обрабатываемость. Влажные зоны, контактирующие с водой, еда, чистящие средства, или дезинфицирующим средствам часто требуется 316L, поскольку хлоридсодержащие чистящие средства могут увеличить риск образования язв в 304. 316L содержит молибден для повышения стойкости к хлоридной коррозии и снижает риск межкристаллитной коррозии после сварки..
С использованием 304 во влажных зонах может снизить первоначальную стоимость материала, но пятна ржавчины, питтинг, или замена поля может привести к большим потерям позже. Для влажных зон пищевого оборудования и сварных контактных частей., 316L следует пересмотреть на раннем этапе выбора материала и цитата.
304 обычно используется для многих структурных частей пищевого оборудования., предлагает хорошую цену и доступность. 316 или 316L больше подходит для более агрессивных сред., хлорсодержащие чистящие среды, или более строгие условия контакта. Выбор материала не должен основываться только на названии марки.; следует учитывать контактную среду, чистящие средства, температура, сварка, и отделка поверхности. Для детального сравнения материалов, обратитесь к 304 против 316 по сравнению с нержавеющей сталью 316L.
Зона | Рекомендуемый материал | Причина |
Сухая зона (корпус/рама) | 304 | Никакого контакта с водой и пищевыми продуктами; 304 достаточно |
Влажная зона (контакт с водой/очистителем) | 316л | Хлоридная среда; 304 склонен к питтингу |
Поверхность контакта с пищевыми продуктами | 316л | Санитарное требование; устойчивый к коррозии + легко чистить |
Сварные трубы/резервуары | 316л | Отсутствие межкристаллитной коррозии после сварки. |
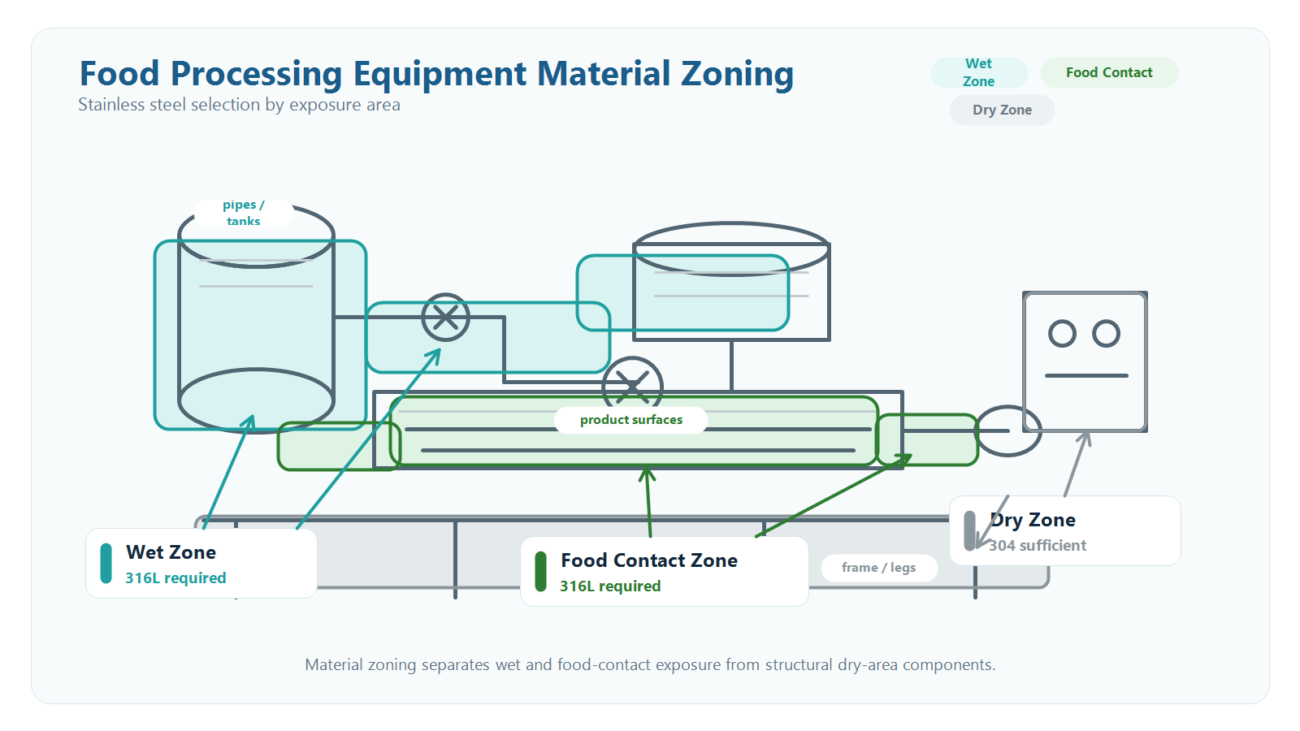
Изображение слота 1: Схема выбора зонирования материалов пищевого оборудования
Санитарное проектирование деталей пищевого оборудования: Никаких мертвых углов, Легко чистить
Основой конструкции пищевого оборудования является отсутствие мертвых углов и простота очистки.. Во внутренних углах следует использовать радиусные переходы, если это позволяет конструкция.. Острые внутренние углы трудно очищать, и на них могут скапливаться остатки., в то время как внешние углы все равно должны быть зачищены для безопасного обращения и очистки..
Сварные швы являются ключевым моментом в санитарном проектировании.. Сварные швы на поверхностях, контактирующих с пищевыми продуктами, должны быть отшлифованы или обработаны заподлицо с основным материалом, если этого требуют спецификации., без острой вершины сварного шва, которая может создать мертвый угол для чистки. При сварке труб часто используется орбитальная сварка., а внутренняя поверхность сварного шва может быть подвергнута электрополировке или механической полировке для обеспечения гладкости., очищаемый интерьер.
По возможности следует избегать резьбовых соединений на поверхностях, контактирующих с пищевыми продуктами, поскольку зазоры резьбы могут стать гигиеническими мертвыми углами.. Когда треды необходимы, сварка уплотнений или специальные санитарные соединения, такие как ISO 2852 можно использовать зажимные соединения. На поверхностях оборудования не должно быть ненужных глухих отверстий и углублений.; через отверстия, дренируемые функции, и наклонные поверхности улучшают очищаемость и дренаж..
Процесс сварки пищевого оборудования: Орбитальная сварка, Внутреннее сплющивание и пассивация
Для сварки труб и резервуаров пищевого оборудования, Орбитальную сварку TIG часто выбирают для соединений труб и трубопроводов, поскольку автоматический контроль параметров улучшает стабильность сварного шва по сравнению с ручной сваркой.. Для типичных труб диаметром от 19 до 219 мм можно использовать орбитальную сварку., в то время как для более крупных труб можно использовать ручную сварку TIG с участием квалифицированных сварщиков и контролируемых процедур сварки..
Выравнивание внутреннего сварного шва может потребоваться для пищевых труб, когда усиление внутреннего сварного шва или окисление влияют на очищаемость.. После сварки, внутренняя стена может иметь усиление сварных швов и обесцвечивание, которые следует устранить с помощью подходящего оборудования для внутренней отделки., с последующей электрополировкой или пассивацией согласно спецификации. Внешние сварные швы также могут нуждаться в шлифовке, чтобы они соответствовали чистоте поверхности основного материала..
Для послесварочной обработки, 316L сварные детали обычно требуют очистки и пассивации после сварки.. Для 304 сварные детали, используемые вблизи влажных зон, электрополировка и пассивация могут быть пересмотрены, если вызывают беспокойство коррозионная стойкость или возможность очистки.. При пассивации можно использовать лимонную кислоту, где это возможно., с последующим ополаскиванием очищенной водой для уменьшения остатков химических веществ..
Риски в сварных деталях пищевого оборудования обычно концентрируются на задней стороне сварного шва., зона термического влияния, сварная коронка, и недостаточно земельных участков. Подробнее о сварке нержавеющей стали, обратитесь к Сварка нержавеющей стали для деталей, обработанных на станках с ЧПУ.
Обработка поверхности деталей из нержавеющей стали, контактирующих с пищевыми продуктами
Поверхности, контактирующие с пищевыми продуктами, часто имеют Ra 0,8 мкм или ниже., с более высокими требованиями, достигающими Ra 0,4 мкм в зависимости от оборудования и метода очистки. Стандартная механическая полировка может достигать Ra 0,8 мкм., но неконтролируемые полировальные канавки могут задерживать остатки продукта и их будет трудно очистить.. Электрополировка позволяет добиться более гладкой поверхности., поверхность с уменьшенными канавками и улучшает коррозионную стойкость, поэтому его часто выбирают для поверхностей, контактирующих с пищевыми продуктами, где возможность очистки имеет решающее значение..
Электрополировка обычно стоит дороже, чем механическая полировка., но для поверхностей, контактирующих с пищевыми продуктами, улучшенная очищаемость и устойчивость к коррозии могут оправдать затраты.. Поверхности, не контактирующие с пищевыми продуктами, например, шкафы для сухой зоны, часто можно использовать стандартную механическую полировку или чистку щеткой для контроля затрат.
Дробеструйная очистка пищевого оборудования обычно ограничивается бесконтактными поверхностями, поскольку очищенные поверхности более шероховатые и могут сохранять остатки.. PVD-покрытие можно использовать для придания внешнего вида декоративным деталям., но его следует тщательно проверить перед использованием на поверхностях, контактирующих с пищевыми продуктами, поскольку повреждение или расслоение покрытия может создать риск загрязнения..
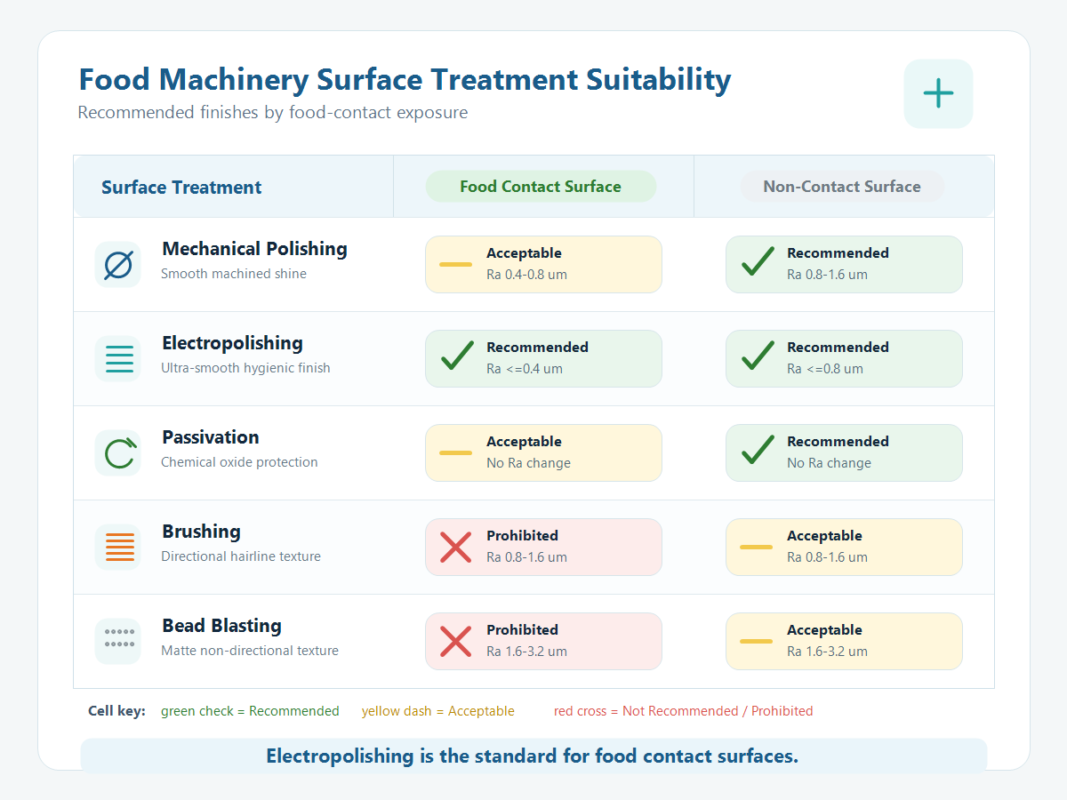
Изображение слота 2: Таблица выбора отделки поверхности пищевого оборудования
Аудиторская документация и санитарные нормы: FDA, 3-А и EHEDG
Пищевое оборудование экспортируется в США, Европа, или санитарные приложения для молочных продуктов и напитков, возможно, должны соответствовать спецификациям клиентов, основанным на правилах FDA о контакте с пищевыми продуктами., 3-Санитарные нормы, Руководство EHEDG по гигиеническому проектированию, или другие применимые стандарты. Правила FDA в отношении контакта с пищевыми продуктами сосредоточены на безопасности материалов и условиях использования.; 3-A и EHEDG уделяют больше внимания дизайну, который можно очищать., сварные соединения, обработка поверхности, и гигиена оборудования. Точные требования должны быть подтверждены из спецификации проекта и рынка назначения..
JADE-CNC может предоставить сертификаты на материалы., сварочные записи, отчеты о шероховатости поверхности, и записи пассивации или электрополировки для поддержки FDA клиентов., 3-А, ЭХЕДГ, или внутренний гигиенический аудит. Технические характеристики процедуры сварки (WPS/PQR) Квалификация сварщика также может быть проверена, если этого требует проект..
Распространенные проблемы обработки нержавеющей стали в пищевом оборудовании и их решения
Распространенной проблемой пищевого оборудования является ржавчина на сварных швах.. Причиной часто является использование 304 во влажных зонах, неполная очистка сварного шва, или недостаточная пассивация после сварки. Подход JADE-CNC заключается в проверке сварных деталей из стали 316L, находящихся во влажной зоне и контактирующих с пищевыми продуктами., контроль послесварочной очистки и пассивации, и при необходимости применять дефектоскопию для критических сварных швов..
Еще одна проблема — впадины на сварных швах после электрополировки.. Причина – неравномерная шлифовка сварного шва., что может привести к концентрации тока в углублениях при электрополировке и пересъёме. JADE-CNC шлифует сварные швы заподлицо с основным материалом там, где это необходимо, и контролирует ток и время во время электрополировки..
Сбои в ходе гигиенического аудита часто возникают из-за очистки мертвых углов.. Во время проверки процесса, JADE-CNC проверяет чертежи на наличие острых внутренних углов, глухие дыры, зазоры в резьбе, недренируемые ниши, и другие гигиенические риски, затем предоставляет предложения по технологичности перед производством. Это снижает риск обнаружения несоответствия только после механической обработки., сварка, и отделка уже завершена.
О JADE-CNC
JADE-CNC специализируется на прецизионной обработке деталей из нержавеющей стали., с пятиосной обработкой, токарно-фрезерная комбинированная обработка, прецизионное шлифовальное оборудование, ИСО 9001 сертификация, и комплексное обслуживание от механической обработки и сварки до отделки поверхности и проверки.. Поступающий материал может быть проверен спектрометром., с самопроверкой и специальной проверкой на ключевых этапах процесса, помогая контролировать время выполнения, качество, и стабильность партии.
Отправьте свой рисунок, САПР-модель, сорт материала, зона контакта с пищевыми продуктами, место сварки, требование к шероховатости поверхности, метод очистки, требование документации, и количество партии для оценки процесса и предложения, обычно внутри 24 часы.
Сопутствующие статьи о нержавеющей стали

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..
