



Microusinagem para peças pequenas de precisão
JADE-CNC fornece microusinagem para componentes em miniatura de metal e plástico que exigem recursos finos, pequenos buracos, paredes finas, usinagem com tolerância apertada, controle de rebarbas, e planejamento prático de inspeção. Nossa microusinagem de precisão e microusinagem CNC suportam componentes microusinados, peças micro CNC, pequenos componentes de precisão, e outros componentes de alta precisão baseados em desenhos do cliente.
- Revisão de tolerância baseada em desenho
- Opções de acabamento de superfície
- Coordenação de entrega rápida
- Metais e Plásticos Revisados por Desenho
Serviço de microusinagem de alta precisão JADE-CNC
Para peças de precisão em miniatura e pequenos projetos de usinagem de precisão, nossa equipe analisa desenhos, comportamento material, profundidade do recurso, acesso à ferramenta, acabamento superficial, e método de medição antes de confirmar o processo. Este serviço de usinagem em miniatura é usado para micropeças médicas, microcomponentes eletrônicos, peças pequenas de precisão, e projetos que precisam de um fabricante confiável de microcomponentes.
Certificação
- ISO 9001:2015 certificado
Padrões Industriais
- Montagens robóticas
- Em conformidade com os requisitos industriais
- Suporte à Inspeção Dimensional
- Revisão de Engenharia
Microusinagem para recursos finos e peças pequenas
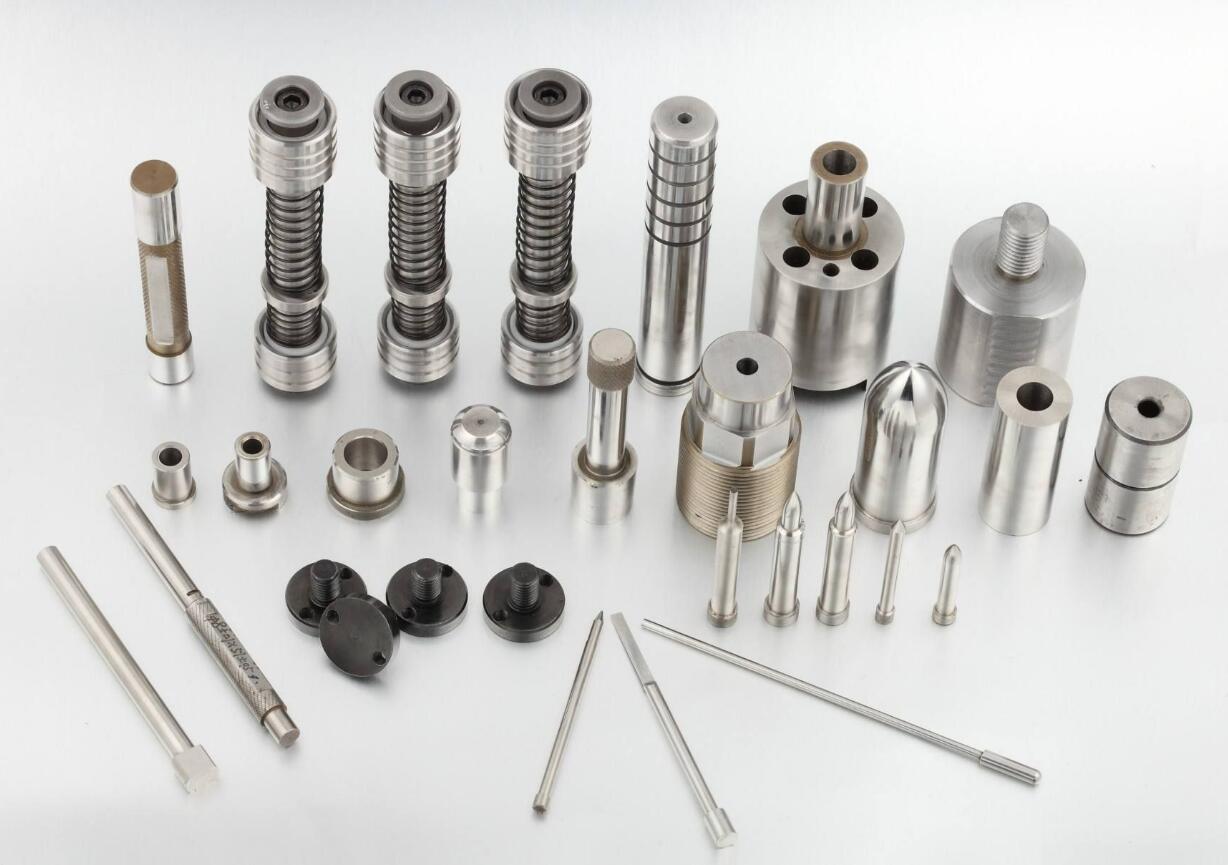
Microusinagem é usado para pequenas peças CNC, componentes em miniatura, buracos finos, paredes finas, slots, bolsos pequenos, perfis detalhados, e recursos que exigem acesso cuidadoso à ferramenta e controle de rebarbas.
Antes da cotação, JADE-CNC revisa o desenho, material, tamanho do recurso, profundidade, espessura da parede, acabamento superficial, e método de inspeção para que a rota de usinagem corresponda aos requisitos reais da peça.
As características da microusinagem
|
Escala |
Recursos finos, pequenos buracos, paredes finas, e peças compactas onde o acesso à ferramenta e o método de inspeção devem ser planejados cuidadosamente. |
|---|---|
|
Tolerâncias |
Confirmado por desenho, material, geometria do recurso, estratégia de fixação, e método de inspeção. |
|
Ferramentas |
Usa ferramentas de pequeno diâmetro e métodos relacionados ao EDM quando a geometria, material, e o acesso aos recursos exige deles. |
|
Requisitos da máquina |
Requer fixação estável, desvio controlado da ferramenta, estratégia de corte adequada, e planejamento de inspeção para recursos em miniatura. |
|
Foco no Processo |
Alcança geometria em microescala diretamente por meio da remoção de material (subtrativo), ao contrário da litografia semicondutora (baseado em padrões). |
O que JADE-CNC analisa antes da microusinagem
Tamanho do recurso
Pequenos buracos, slots, ranhuras, paredes finas, e perfis finos são revisados em relação ao acesso à ferramenta, profundidade, e viabilidade de inspeção.
Comportamento Material
Alumínio, aço inoxidável, cobre, latão, titânio, e plásticos de engenharia são revisados com base no risco de rebarbas, deformação, e necessidades de acabamento.
Acesso à ferramenta
Ferramentas pequenas, recursos profundos, raios de canto, e as limitações de alcance são verificadas antes de confirmar o método de usinagem.
Controle de rebarbas e bordas
Bordas, buracos, tópicos, slots, e faces cosméticas são revisadas para rebarbação, limpeza, e requisitos de acabamento superficial.
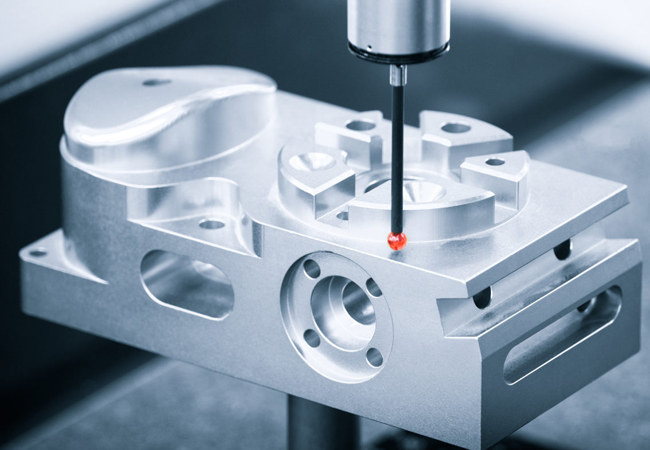
Método de inspeção
Dimensões críticas podem exigir revisão do microscópio, medidores, Verificações CMM, inspeção visual, ou registros de medição especificados pelo cliente.
Micro Fresagem
O microfresamento utiliza pequenas ferramentas de corte rotativas para usinar recursos finos, bolsos pequenos, slots, buracos, e superfícies detalhadas em componentes em miniatura.
JADE-CNC analisa peças microfresadas por material, profundidade do recurso, espessura da parede, acesso à ferramenta, requisitos de controle de rebarbas, acabamento superficial, e método de inspeção antes de confirmar a rota de usinagem e as tolerâncias.
Principais recursos
Microfresamento vs.. Fresamento Convencional
|
Aspecto |
Fresamento Convencional |
Micro Fresagem |
|---|---|---|
|
Diâmetro da ferramenta |
> 1 milímetros |
Ferramentas de pequeno diâmetro selecionadas por tamanho de recurso, material, profundidade, e acesso. |
|
Tolerâncias |
± 0.01 milímetros (10 µm) ou mais |
Revisão de tolerância específica do projeto com base no método de desenho e inspeção. |
|
Rigidez da Máquina & Fuso |
Rigidez padrão, RPMs na casa dos 1.000 |
Fuso estável, luminária, esgotamento da ferramenta, e estratégia de corte são importantes para características finas. |
|
Formação de cavacos |
Chips contínuos ou segmentados |
Como poeira, chips fragmentados; evacuação de cavacos é um grande desafio |
|
Força Dominante |
Força de corte |
Deflexão da ferramenta, acabar, e vibração tornam-se fatores limitantes primários |
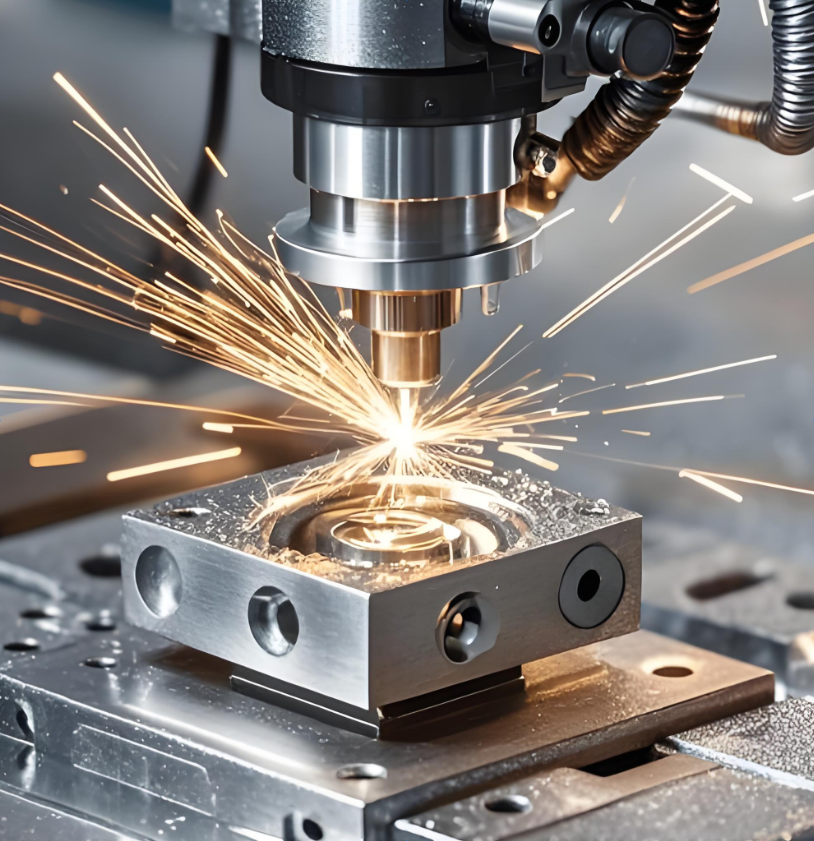
MicroEDM
Micro EDM é usado quando materiais condutores exigem ranhuras finas, pequenos buracos, perfis finos, ou recursos detalhados que são difíceis de usinar com ferramentas de corte. A viabilidade final depende da condutividade do material, tamanho do recurso, profundidade, exigência de tolerância, condição da superfície, e método de inspeção.
JADE-CNC analisa os requisitos de Micro EDM desenhando antes de confirmar se o EDM, microfresagem, perfuração, ou outra rota de usinagem é mais adequada.
Vantagens em MicroEDM
- A dureza é irrelevante.
- Sem tensão mecânica/deflexão da ferramenta
- Proporções extremas
- Tolerâncias dentro ± 1 µm
Principais tipos de Micro EDM
|
Tipo |
Descrição do Processo |
Aplicativos primários |
|---|---|---|
|
EDM de microfio |
Usa um eletrodo de fio fino para cortar pequenos perfis 2D e formas detalhadas em materiais condutores quando o EDM é adequado. |
Perfis pequenos, componentes condutores planos, slots, engrenagens, jogos, e características metálicas detalhadas quando especificado. |
|
Microperfuração EDM (ou buraco estourando) |
Usa um eletrodo fino para criar pequenos furos em materiais condutores quando o desenho requer perfuração EDM. |
Pequenos buracos, furos iniciais, recursos de ventilação, aberturas de precisão, e micropeças condutoras quando especificado pelo desenho. |
|
EDM micro-afundamento |
Usa um eletrodo moldado para usinar pequenas cavidades, recessos, ou características condutivas detalhadas; o desgaste do eletrodo e a geometria do recurso devem ser revisados. |
Pequenas cavidades, recessos, recursos relacionados à textura, e geometria detalhada da peça condutora quando os requisitos do projeto são confirmados. |
Revisão da capacidade de microusinagem JADE-CNC
Micro Fresagem
Usado para bolsos finos, slots pequenos, perfis compactos, paredes finas, e superfícies detalhadas quando o acesso à ferramenta e o controle de rebarbas são adequados.
Revisão de MicroEDM
Usado para materiais condutores quando furos finos, perfis, ou recursos de difícil acesso exigem revisão de usinagem baseada em EDM.
Controle e limpeza de rebarbas
Pequenos recursos são revisados quanto ao risco de rebarbas, quebra de borda, método de limpeza, rostos cosméticos, e superfícies de contato funcionais.
Planejamento de Inspeção
O método de medição é confirmado com base no tamanho do recurso, notas de tolerância, requisitos de desenho, e necessidades de documentação do cliente.
Materiais Comuns para Micro Usinagem
Grupos de materiais comuns incluem ligas de alumínio, aços inoxidáveis, ligas de cobre, latão, aços para ferramentas, plásticos de engenharia, e ligas especiais selecionadas quando o cliente especifica o grau e os requisitos de aceitação.
Aplicações Típicas
|
Hardware para dispositivos médicos |
Caixas de dispositivos pequenos, jogos, hardware relacionado ao instrumento, parafusos de precisão, e peças de protótipo baseadas em desenhos aprovados. |
|---|---|
|
Equipamentos de comunicação e precisão |
Conectores pequenos, colchetes, alojamentos, slots, buracos, e recursos de alinhamento usados em equipamentos de precisão. |
|
Eletrônica |
Microconectores, caixas de sensores, colchetes em miniatura, pratos pequenos, e hardware eletrônico compacto. |
|
Ferramenta & Fabricação de moldes |
Pequenas cavidades, inserções detalhadas, recursos relacionados à textura, e componentes de ferramentas compactos quando os desenhos são fornecidos. |
Perguntas frequentes
A microusinagem é usada para peças pequenas, buracos finos, paredes finas, slots, componentes em miniatura, e recursos detalhados que exigem revisão cuidadosa do processo.
Um arquivo CAD 3D e um desenho 2D são recomendados, especialmente quando pequenos recursos, tolerâncias apertadas, controle de rebarbas, ou requisitos de inspeção são importantes.
Pequenos furos podem ser revisados por diâmetro, profundidade, material, tolerância, risco de rebarbas, e método de inspeção antes de confirmar a viabilidade.
Os materiais comuns incluem alumínio, aço inoxidável, latão, cobre, titânio, aço, ESPIAR, e outros plásticos de engenharia.
O risco de rebarbas é revisado com base no material, condição de borda, tamanho do recurso, método de usinagem, acesso de rebarbação, e superfícies funcionais.
Sim. Pode suportar protótipos, amostras funcionais, e peças pequenas de baixo volume quando os requisitos de desenho e inspeção são claros.
Micro EDM pode ser útil para materiais condutores com pequenos furos, perfis finos, ou recursos de difícil acesso que não são ideais para ferramentas de corte.
A inspeção pode incluir revisão do microscópio, verificações visuais, medidores, Verificações CMM, relatórios dimensionais, ou registros de inspeção especificados pelo cliente.
Não. Marcar apenas recursos críticos ajuda a melhorar a capacidade de fabricação, clareza de inspeção, e precisão da cotação.
Fornecer grau de material, tamanho do recurso, dimensões críticas, acabamento superficial, requisitos de rebarbas, necessidades de inspeção, e quantidade esperada.