



Por que o mesmo desenho pode obter cotações diferentes por 100%?
Muitas equipes de engenharia e compras viram isso: o mesmo desenho de peça de aço inoxidável enviado para três oficinas de usinagem retorna com preços que podem diferir por um fator de dois. A cotação baixa está faltando no escopo? A cotação alta está acarretando custos desnecessários? Na realidade, as diferenças de cotação seguem uma lógica de custo clara - entendê-la ajuda você a avaliar qual cotação está completa, realista, e adequado para o projeto.
As diferenças de cotação geralmente vêm do custo total de fabricação
Para a mesma peça de aço inoxidável, citações diferindo por 20% para 50% não são incomuns. Um preço mais baixo pode vir de ciclos de usinagem mais rápidos, ou pode vir da omissão do pós-processamento, inspeção documentação, ou risco de contingência. Ao comparar cotações, não compare apenas o preço unitário — confirme se o escopo da cotação inclui certificados de material, inspeção de dimensão crítica, acabamento superficial, requisitos de embalagem, e responsabilidade pelo tratamento de não conformidades.
Fator de custo | Por que isso afeta a cotação | Direção de redução de custos |
Grau de material | 304, 316, 316eu, 303, 17-4PH diferem em preço e usinabilidade | Não especifique notas mais altas; selecione com base na corrosão, força, e requisitos de conformidade |
Complexidade Geométrica | Cavidades profundas, paredes finas, saliências longas, e pequenos cantos internos aumentam o tempo de usinagem | Relaxe cantos internos não funcionais, adicione chanfros usináveis e superfícies de fixação |
Tolerância & Rugosidade | Tolerâncias excessivamente apertadas aumentam o acabamento da usinagem, moagem, e inspeção | Distinguir dimensões funcionais de dimensões gerais |
Desgaste da ferramenta | A pegajosidade do aço inoxidável e o endurecimento por trabalho aumentam o custo do ferramental | Otimize os parâmetros de corte, resfriamento, e caminhos de ferramentas |
Pós-processamento | Passivação, eletropolimento, PVD, e detonar todas as etapas do processo de adição e inspeção | Especifique claramente as áreas necessárias nos desenhos; evite o processamento excessivo de peças inteiras |
Em usinagem CNC de aço inoxidável, grau de material, complexidade da peça, requisitos de tolerância, quantidade do pedido, acabamento superficial, soldagem, inspeção, embalagem, e o prazo de entrega afetam a cotação final. Para uma compreensão mais ampla da usinagem de aço inoxidável, consulte o Guia de usinagem CNC de aço inoxidável.
Análise da estrutura de custos de usinagem de aço inoxidável
Uma cotação de usinagem de aço inoxidável é construída a partir de várias camadas de custos. Para típico 304/316 peças usinadas de precisão, o custo do material geralmente é responsável por 30% a 40%, usinagem (incluindo depreciação de equipamentos e mão de obra) 35%–45%, acabamento superficial e pós-processamento 10%–15%, inspeção e controle de qualidade 5% –10%, e gestão e lucro 5% –10%.
Essas proporções mudam com as características da peça. Para peças complexas de cinco eixos, usinagem pode exceder 60% enquanto o material cai para 20%. Para peças simples de alto volume, material pode exceder 50% enquanto a usinagem cai para 30%. Compreender esta estrutura ajuda a identificar onde uma cotação é alta e onde o custo pode ser reduzido sem adicionar risco de qualidade.
Item de custo | Faixa | Notas |
Custo de materiais | 30%–40% | 316 custa 50% a 80% mais do que 304; barra/placa/forjamento diferem significativamente |
Usinagem | 35%–45% | Inclui depreciação de equipamentos, trabalho, consumo de ferramentas, refrigerante |
Acabamento de Superfície | 10%–15% | O eletropolimento/PVD custa de 2 a 5 vezes mais que o polimento padrão |
Soldagem/Tratamento Térmico | 5%–15% | Peças soldadas precisam de tratamento pós-soldagem; tratamento térmico adiciona tempo de ciclo |
Inspeção/CQ | 5%–10% | A inspeção completa do CMM custa mais do que a amostragem; teste de névoa salina extra |
Gestão/Lucro | 5%–10% | Inclui embalagem, envio, sobrecarga |
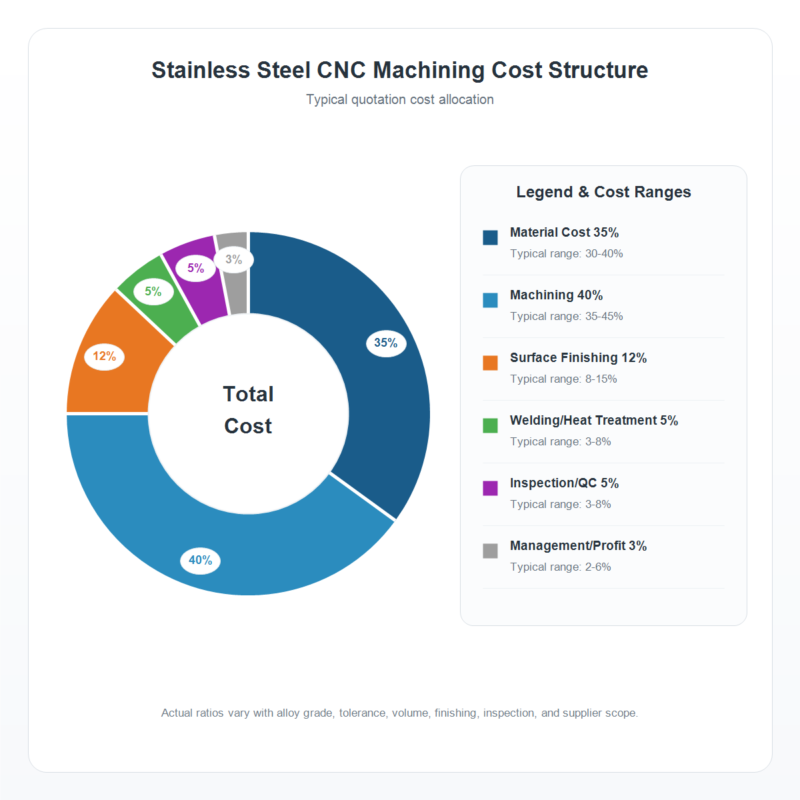
Slot de imagem 1: Gráfico de rosca da estrutura de custos de usinagem de aço inoxidável (6 segmentos)
10 Principais fatores de custo
Grau e forma do material
O material é a base de qualquer cotação. 316 a barra de aço inoxidável geralmente custa mais do que 304; 316L está um pouco acima 316; 17-4PH e aço duplex são mais caros. A forma do material também afeta o preço – o estoque de barras é mais comum com preços transparentes, placa requer cálculos de aninhamento para utilização, forjamentos precisam de custos de ferramentas, e peças fundidas têm quantidades mínimas de pedido. Adicionalmente, padrão de materiais (GB/ASTM/EN) e se um relatório de teste de material (MTR) é fornecido afeta o preço - uma cotação completa deve indicar se a documentação MTR está incluída.
Para seleção de materiais, consulte 304 contra 316 versus aço inoxidável 316L
Complexidade da peça e tempo de usinagem
A complexidade determina diretamente o tempo de usinagem. Peças simples de buchas podem levar alguns minutos cada, enquanto caixas complexas de cinco eixos podem levar horas. Avalie a complexidade em diversas dimensões: se a usinagem simultânea de cinco eixos é necessária, se existem buracos e cavidades profundas, se a espessura da parede é inferior a 2 mm, se múltiplas operações angulares são necessárias. Cada aumento na complexidade pode dobrar o custo de usinagem. Equipes CNC experientes podem estimar o tempo de usinagem com mais precisão a partir de modelos e desenhos 3D completos.
Para questões relacionadas, consulte Problemas de usinagem CNC em aço inoxidável & Soluções
Requisitos de tolerância e rugosidade superficial
Tolerâncias mais rigorosas significam custos mais elevados. Tolerâncias gerais (±0,05mm) são alcançáveis com CNC padrão; tolerâncias de precisão (±0,01 mm) requerem retificação de precisão e oficinas com temperatura controlada, aumentando o custo em 30% –50%. A rugosidade da superfície segue a mesma lógica — Ra 1,6μm é alcançável com fresamento padrão, Ra 0,4 μm requer acabamento de retificação, Ra 0,05μm precisa de polimento espelhado ou eletropolimento. Cada tolerância desnecessariamente restrita ou requisito de alto acabamento no desenho adiciona custo.
Quantidade do pedido
A quantidade do pedido é um dos maiores fatores que afetam o preço unitário. Para protótipos de 1 a 5 peças, programação, configurar, e os custos de inspeção do primeiro artigo são distribuídos por muito poucas peças, tornando o preço unitário mais alto. No 100+ pedaços, esses custos fixos são amortizados e o preço unitário pode cair para 40% a 60% do preço do protótipo. No 1000+ pedaços, rotas de processo podem ser otimizadas e acessórios dedicados usados, reduzindo ainda mais o preço unitário. No entanto, quantidades muito grandes podem estender o prazo de entrega, exigindo um equilíbrio.
Requisitos de acabamento de superfície
O impacto no custo do acabamento superficial é frequentemente subestimado. Polimento mecânico padrão e escovação têm custo relativamente baixo. O eletropolimento requer equipamento especializado e eletrólito, custando 2–3x mais do que o polimento padrão. O revestimento PVD requer equipamento de deposição a vácuo e pré-tratamento, com custo ainda mais alto e requisitos mínimos de área de revestimento. A passivação é de baixo custo, mas requer produtos químicos e manuseio ambiental; jateamento é mais barato, mas geralmente mais adequado para peças internas funcionais ou sem aparência. Quando vários acabamentos são combinados, pilha de custos.
Para seleção de acabamento de superfície, consulte Guia de acabamento de superfície de aço inoxidável
Soldagem e Tratamento Pós-Soldagem
O custo das peças soldadas de aço inoxidável vai além da operação de soldagem em si. 316A soldagem L requer fio de enchimento ER316L, passivação pós-soldagem, e para peças críticas, tratamento de solução ou inspeção de solda (teste penetrante/radiografia). O controle de distorção de soldagem requer fixação dedicada, e distorção após a soldagem requer endireitamento. Esses custos são fáceis de perder em cotações simplificadas e podem causar pressão orçamentária durante a produção.
Requisitos de tratamento térmico
Aços inoxidáveis que endurecem por precipitação, como 17-4PH, requerem tratamento de solução + endurecimento da idade, adicionando 2–3 operações e 3–5 dias ao ciclo. Tratamento de solução pós-solda para 304/316 peças soldadas requerem grandes fornos de tratamento térmico, que pode não acomodar peças grandes. O tratamento térmico não só aumenta o custo direto, mas também aumenta o prazo de entrega, afetando o cronograma geral do projeto.
Requisitos de inspeção e certificação
Peças padrão podem exigir apenas amostragem dimensional, que tem um custo relativamente baixo. Peças da indústria médica e alimentícia podem exigir inspeção CMM, medição de rugosidade superficial, verificação de materiais, e registros documentados, o que aumenta o custo. Se forem necessários testes especiais — teste de névoa salina, testes de ferrite, testes de limpeza – cada um acarreta taxas adicionais. Projetos que exigem documentação de nível médico ou sistemas de qualidade certificados geralmente acarretam custos mais elevados de gerenciamento e documentação.
Embalagem e Envio
Peças de precisão exigem embalagens antiferrugem (Papel VCI/óleo antiferrugem) e embalagem resistente a choques (caixas de espuma/madeira). As peças de exportação requerem caixas de madeira fumigadas ou tratadas termicamente. Peças grandes e pesadas têm proporções de custos de envio mais altas, e o transporte internacional exige desembaraço aduaneiro e seguro. Essas taxas às vezes são listadas separadamente entre aspas, às vezes incluído no preço unitário – confirme se a embalagem e o frete estão incluídos ao comparar.
Prazo de entrega e urgência
Prazos de entrega padrão (2–4 semanas) têm preços em taxas padrão. Pedidos urgentes (entrega dentro 1 semana) exigem salto de fila e horas extras, com taxas urgentes normalmente de 1,3 a 1,5x padrão. Quanto mais apertado o prazo, menos espaço há para otimização de processos, o que geralmente aumenta o custo. Adicionalmente, a utilização da capacidade do fornecedor afeta as cotações - capacidade, tempo do pedido, e a disponibilidade do material podem afetar o orçamento final.
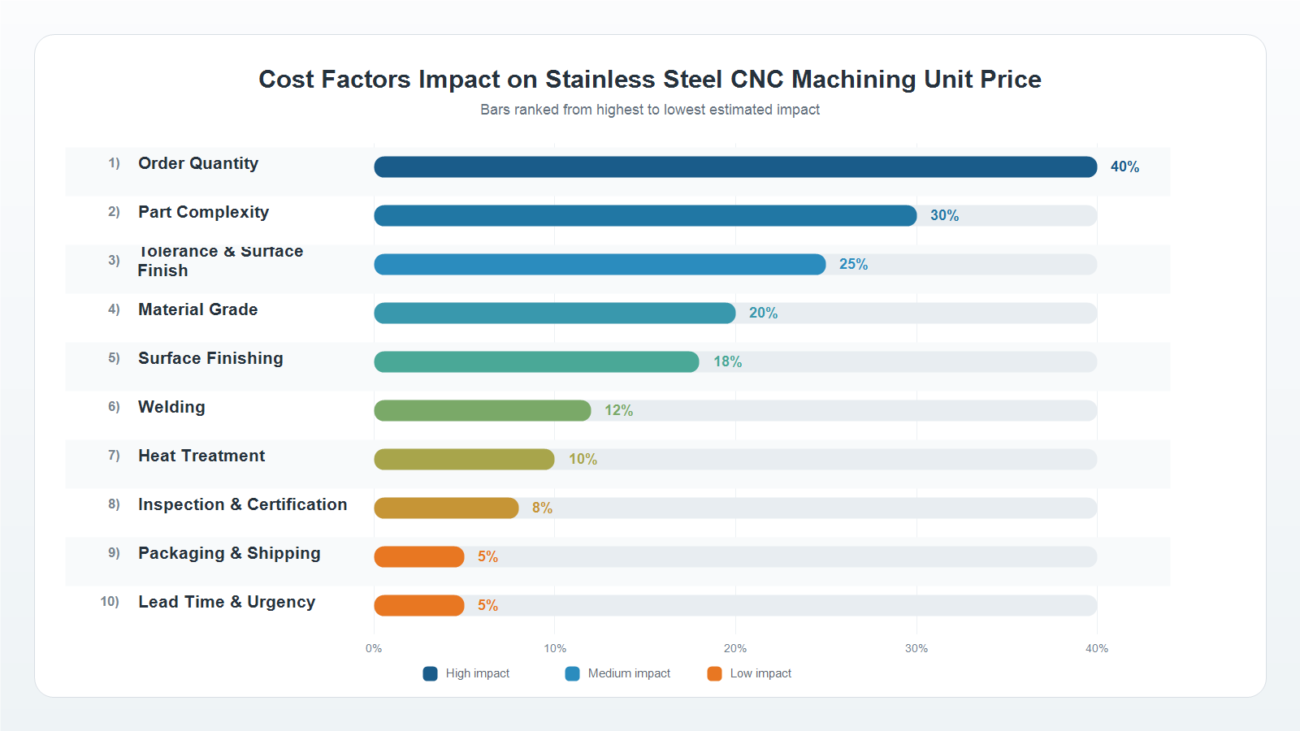
Slot de imagem 2: 10 fatores de custo impactam o gráfico de barras de classificação (por porcentagem de impacto no preço unitário)
5 Instruções práticas de otimização de custos
Compreender os fatores de custo permite uma otimização razoável de custos sem sacrificar a qualidade. A seguir estão as instruções de redução de custos que a JADE-CNC considerou eficazes em projetos de produção.
A otimização de materiais costuma ser o método mais direto de redução de custos. Onde o ambiente permitir, substituindo 304 para 316 pode reduzir o custo do material quando o ambiente de serviço permitir; para peças não soldadas, usando 316 em vez de 316L pode reduzir custos durante a soldagem, corrosão, e os requisitos de especificação permitem. No entanto, o rebaixamento do material deve ser baseado na avaliação do ambiente de serviço - marítimo, médico, e ambientes regulamentados precisam de uma revisão cuidadosa do material.
A otimização da tolerância é frequentemente esquecida. Marcar cada dimensão em ±0,01 mm em um desenho aumenta significativamente o custo de usinagem. Na realidade, apenas as superfícies correspondentes precisam de tolerâncias restritas; relaxar superfícies não correspondentes para uma tolerância mais adequada pode reduzir custos sem afetar a função. Durante a revisão do processo, ajudamos os clientes a distinguir dimensões críticas de dimensões gerais.
A consolidação em lote também reduz custos. Combinando vários pedidos de pequenos lotes na produção, ou compartilhando materiais e acessórios em peças semelhantes, reduz significativamente o custo unitário. Programas de longo prazo também podem usar estoque de segurança ou planejamento de pedidos programados para reduzir custos repetidos de configuração e compra.
A simplificação do acabamento superficial também é eficaz. Polir superfícies de aparência durante o jateamento ou deixar superfícies sem aparência sem tratamento custa muito menos do que eletropolir tudo. A passivação geralmente fornece um bom equilíbrio entre custo e desempenho para resistência à corrosão em ambientes adequados; o eletropolimento nem sempre é necessário.
A integração de processos é uma vantagem de um parceiro de fabricação completo. Concluindo usinagem, soldagem, acabamento superficial, e a inspeção através de uma rota gerenciada pode reduzir transferências, custo de comunicação, e responsabilidade pouco clara entre várias lojas. JADE-CNC fornece serviço completo desde a usinagem até o acabamento superficial, com custo, tempo de espera, e riscos de qualidade revisados em conjunto antes da produção.
Tipos de fornecedores comparados para cotações de usinagem CNC de aço inoxidável
A seleção de fornecedores não deve ser baseada apenas no preço unitário. Custo, entrega, comunicação técnica, capacidade de resposta, e estabilidade de qualidade são importantes. O seguinte compara o JADE-CNC com os concorrentes líderes do setor em cinco dimensões.
Dimensão | JADE-CNC | Grande fábrica líder | Pequena oficina mecânica |
Transparência de cotações | cotação detalhadaé, 10 itens de custo rastreáveis | Cotações de montante fixo, detalhe limitado | Cotações estimadas, alta variação |
Capacidade de parada única | Usinagem + soldagem + acabamento + inspeção | Alguns processos terceirizados | Foco em processo único |
Flexibilidade de entrega | Todos os tamanhos de pedido, pedidos urgentes atendidos | Grandes pedidos priorizados, pedidos pequenos esperem | Rápido para pedidos pequenos, capacidade limitada para grandes |
Cooperação | Sugestões de otimização proativa na revisão de processos | Máquinas para imprimir, contribuição proativa limitada | Capacidade técnica cooperativa, mas limitada |
Capacidade de resposta | 24-resposta em hora, contato dedicado | Processo longo, 3–resposta de 5 dias | Resposta rápida, mas qualidade inconsistente |
Estabilidade de Qualidade | ISO 9001, CQ de processo completo | Sistema robusto, mas inflexível | Variação de alta qualidade |
Custo geral | 10%–15% menor do que grandes fábricas | Alto (alocação de custos indiretos de gerenciamento) | Baixo preço unitário, mas alto custo de retrabalho |
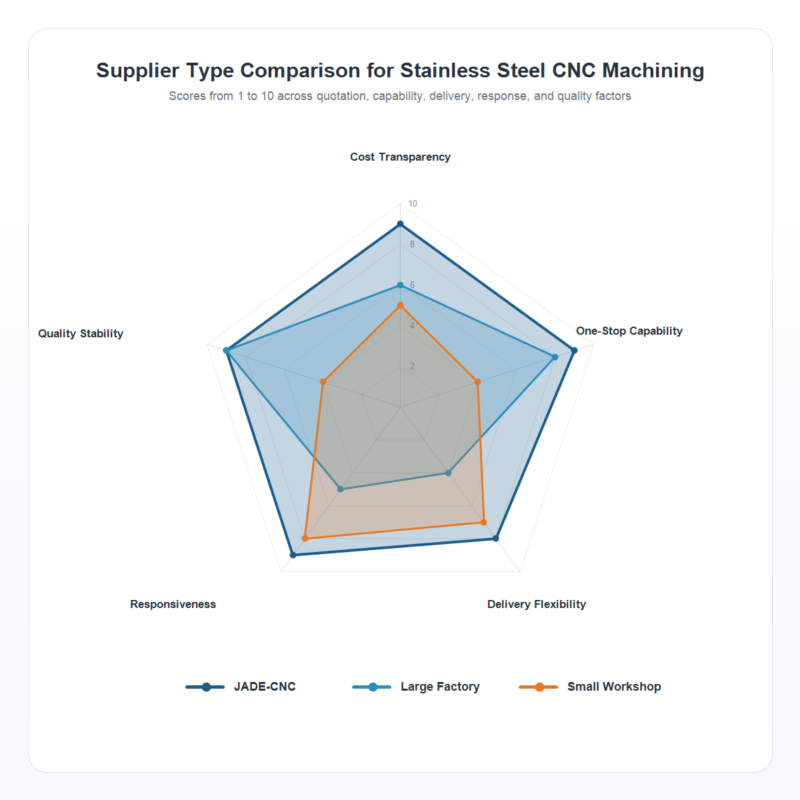
Slot de imagem 3: Gráfico de radar de comparação de cinco dimensões do fornecedor (Parceiro CNC completo vs grande fábrica vs pequena oficina mecânica)
Grandes fábricas líderes têm a vantagem de sistemas robustos e grande capacidade, mas altos custos de gerenciamento, agendamento longo para pedidos pequenos, processos de comunicação mais lentos, e cotações normalmente mais altas. Pequenas oficinas mecânicas oferecem preços unitários baixos e resposta rápida, mas capacidade técnica e estabilidade de qualidade limitadas — peças complexas e de alta exigência são propensas a problemas, e os custos de retrabalho acabam sendo mais altos.
JADE-CNC está posicionado para projetos que necessitam de suporte de engenharia, quantidades de pedidos flexíveis, e execução estável — com um sistema de qualidade e equipamentos apropriados (cinco eixos, usinagem de torno-fresador, ISO 9001), enquanto mantém a capacidade de resposta, flexibilidade, e velocidade. Durante as revisões do processo, JADE-CNC ajuda os clientes a identificar fatores de custos e riscos de fabricação antes da usinagem para impressão. Pequenos lotes, pedidos de volume, e projetos urgentes podem ser revisados em relação à capacidade atual, com contatos dedicados para reduzir lacunas de comunicação.
Processo de cotação JADE-CNC
JADE-CNC usa um processo de cotação estruturado para melhorar a velocidade e a precisão. Para muitos projetos, JADE-CNC pode responder dentro 24 horas após receber desenhos completos, incluindo recomendações de seleção de materiais, rota do processo, plano de acabamento superficial, tempo de espera, e orçamento detalhado. Para peças complexas, conduzimos primeiro uma revisão do processo, identificar pontos de design no desenho que podem aumentar o custo, fornecendo sugestões de otimização, e emitir um orçamento formal após a confirmação do cliente.
A especificação da cotação inclui o custo do material, custo de usinagem, custo de acabamento superficial, custo de inspeção, e custo de embalagem/envio – cada item pode ser revisado e rastreado. As cotações de volume fornecem preços diferenciados (10/50/100/500 pedaços) para ajudar os clientes a selecionar com base na demanda. Após confirmação do protótipo, o preço por volume pode ser revisado e planejado de acordo com a disponibilidade de material e a programação do pedido.
Sobre JADE-CNC
JADE-CNC é especializada em usinagem de precisão de peças de aço inoxidável, com cinco eixos simultâneos, usinagem de torno-fresador, e equipamentos de moagem de precisão, ISO 9001 certificação, e serviço completo desde usinagem e soldagem até acabamento superficial e inspeção. Suas cotações são estruturadas e rastreáveis, e revisões de processos ajudam os clientes a identificar oportunidades de redução de custos, riscos de tempo de espera, e requisitos de controle de qualidade antes da produção.
Envie seus desenhos 3D/2D, grau de material, quantidade, tolerâncias, acabamento superficial, requisitos de inspeção, e prazo de entrega desejado para uma cotação detalhada, revisão de capacidade de fabricação, e avaliação do prazo de entrega.
Artigos relacionados de aço inoxidável
Usinagem CNC em aço inoxidável: O guia completo para solução de problemas
304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
