



Usinagem de aço inoxidável para máquinas alimentícias: Os requisitos de higiene vêm em primeiro lugar
A maior diferença entre as peças de aço inoxidável de máquinas alimentícias e as peças industriais padrão é a higiene e a facilidade de limpeza. As superfícies de contato com alimentos devem evitar cantos mortos, acumulação de resíduos, rachaduras, soldas ásperas, e lacunas difíceis de limpar porque essas áreas podem reter resíduos de produtos e produtos químicos de limpeza. Requisitos de contato com alimentos relacionados à FDA, 3-A Padrões Sanitários, e as orientações do EHEDG são frequentemente usadas como referências para segurança de materiais, acabamento superficial, geometria limpável, e tratamento de solda. Detalhes não conformes podem levar a conclusões de auditoria, retrabalhar, ou atraso na liberação do equipamento.
Este artigo explica os requisitos especiais para usinagem de aço inoxidável em máquinas alimentícias em cinco áreas: seleção de materiais, projeto sanitário, processo de soldagem, acabamento superficial, e documentação de auditoria. Para conhecimentos gerais de usinagem de aço inoxidável, consulte Usinagem CNC em aço inoxidável: O guia completo para solução de problemas.
Seleção de materiais para máquinas de alimentos: 304 para zonas secas, 316L para zonas úmidas
Diferentes zonas de máquinas alimentícias têm diferentes requisitos de materiais. Zonas secas, como gabinetes e estruturas sem contato com produto ou lavagem, costuma usar 304 porque tem boa disponibilidade, custo, e usinabilidade. Zonas úmidas que entram em contato com a água, comida, agentes de limpeza, ou desinfetantes geralmente precisam de 316L porque os produtos de limpeza que contêm cloreto podem aumentar o risco de corrosão em 304. 316L contém molibdênio para melhorar a resistência à corrosão por cloreto e apresenta menor risco de corrosão intergranular após a soldagem.
Usando 304 em zonas úmidas pode reduzir o custo inicial do material, mas manchas de ferrugem, corrosão, ou a substituição de campo pode criar uma perda maior posteriormente. Para zonas úmidas de máquinas alimentícias e peças de contato soldadas, 316L deve ser revisado antecipadamente durante a seleção do material e cotação.
304 é comumente usado para muitas peças estruturais de equipamentos de alimentos, oferecendo bom custo e disponibilidade. 316 ou 316L é mais adequado para meios corrosivos mais fortes, ambientes de limpeza contendo cloro, ou condições de contato mais rigorosas. A seleção de materiais não deve ser baseada apenas no nome da classe; deve considerar meio de contato, agentes de limpeza, temperatura, soldagem, e acabamento superficial. Para comparação detalhada de materiais, consulte 304 contra 316 versus aço inoxidável 316L.
Zona | Material recomendado | Razão |
Zona seca (gabinete/estrutura) | 304 | Sem contato com água ou alimentos; 304 é suficiente |
Zona molhada (contato água/limpador) | 316eu | Ambiente de cloreto; 304 propenso a corrosão |
Superfície de contato com alimentos | 316eu | Requisito de grau sanitário; resistente à corrosão + fácil de limpar |
Tubos/tanques soldados | 316eu | Sem corrosão intergranular após soldagem |
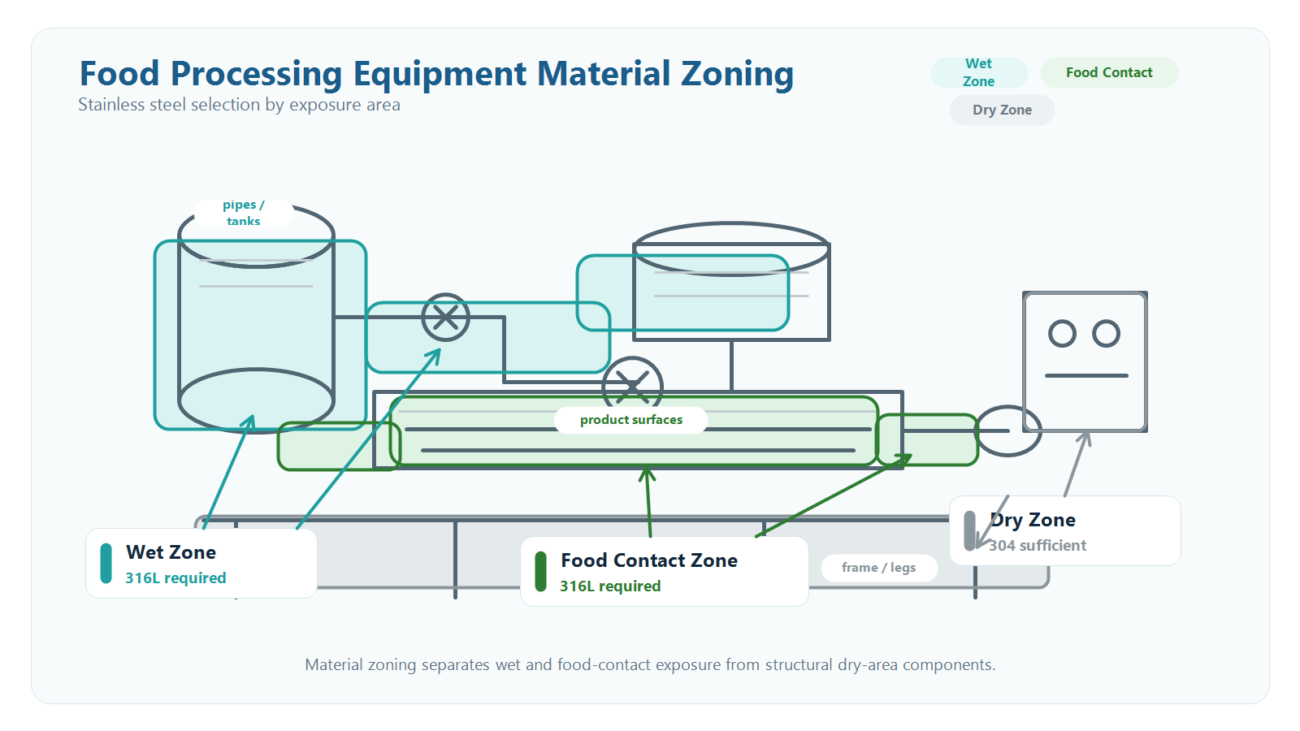
Slot de imagem 1: Diagrama de seleção de zoneamento de materiais de máquinas alimentícias
Projeto sanitário para peças de máquinas alimentícias: Sem cantos mortos, Fácil de limpar
O núcleo do design de máquinas de alimentos é a ausência de cantos mortos e a fácil limpeza. Os cantos internos devem usar transições de raio onde o projeto permitir. Cantos internos afiados são difíceis de limpar e podem acumular resíduos, enquanto os cantos externos ainda devem ser rebarbados para manuseio e limpeza seguros.
As soldas são um foco principal do projeto sanitário. As soldas em superfícies de contato com alimentos devem ser retificadas ou acabadas niveladas com o material de base onde a especificação assim o exigir., sem coroa de solda afiada que possa criar um canto morto de limpeza. A soldagem de tubos geralmente usa soldagem orbital, e a superfície interna da solda pode ser eletropolida ou polida mecanicamente para suportar uma superfície lisa, interior lavável.
As conexões roscadas devem ser evitadas em superfícies de contato com alimentos sempre que possível, pois as lacunas nas roscas podem se tornar cantos mortos de higiene. Quando os threads são necessários, soldagem de vedação ou conexões sanitárias dedicadas, como ISO 2852 conexões de braçadeira podem ser usadas. As superfícies dos equipamentos devem evitar buracos cegos e reentrâncias desnecessárias; através de buracos, recursos drenáveis, e superfícies inclinadas melhoram a limpeza e a drenagem.
Processo de soldagem para máquinas alimentícias: Soldagem Orbital, Achatamento Interno e Passivação
Para soldagem de tubos e tanques em máquinas alimentícias, A soldagem TIG orbital é frequentemente selecionada para juntas de tubos e tubulações porque o controle automático de parâmetros melhora a consistência da solda em comparação com a soldagem manual. Diâmetros típicos de tubos de 19 mm a 219 mm podem usar soldagem orbital, enquanto tubos maiores podem usar soldagem TIG manual com soldadores qualificados e procedimentos de soldagem controlados.
O achatamento interno da solda pode ser necessário para tubos de alimentos quando o reforço interno da solda ou a oxidação afetam a capacidade de limpeza. Depois de soldar, a parede interna pode apresentar reforço de solda e descoloração que deve ser processada com equipamento de acabamento interno adequado, seguido de eletropolimento ou passivação conforme especificação. As soldas externas também podem precisar ser lixadas para combinar com o acabamento da superfície do material de base.
Para tratamento pós-solda, 316L peças soldadas geralmente precisam de limpeza e passivação após a soldagem. Para 304 peças soldadas usadas perto de zonas úmidas, o eletropolimento e a passivação podem ser revisados se a resistência à corrosão ou a facilidade de limpeza forem uma preocupação. A passivação pode usar ácido cítrico quando adequado, seguido de enxágue com água purificada para reduzir resíduos químicos.
Os riscos em peças soldadas de máquinas alimentícias normalmente se concentram na parte traseira da solda, zona afetada pelo calor, coroa de solda, e áreas insuficientemente aterradas. Para saber mais sobre soldagem de aço inoxidável, consulte Soldagem de aço inoxidável para peças usinadas CNC.
Acabamento de superfície para peças de aço inoxidável em contato com alimentos
As superfícies de contato com alimentos geralmente têm como alvo Ra 0,8um ou menos, com requisitos mais avançados atingindo Ra 0,4um dependendo do equipamento e método de limpeza. O polimento mecânico padrão pode atingir Ra 0,8um, mas ranhuras de polimento descontroladas podem reter resíduos do produto e dificultar a limpeza. O eletropolimento pode alcançar um resultado mais suave, superfície com ranhura reduzida e melhora a resistência à corrosão, por isso é frequentemente selecionado para superfícies de contato com alimentos onde a limpeza é crítica.
O eletropolimento geralmente custa mais que o polimento mecânico, mas para superfícies em contato com alimentos, a melhor capacidade de limpeza e resistência à corrosão podem justificar o custo. Superfícies sem contato com alimentos, como gabinetes de zona seca, muitas vezes pode usar polimento mecânico padrão ou escovação para controlar custos.
O jateamento em máquinas alimentícias geralmente é limitado a superfícies sem contato porque as superfícies jateadas são mais ásperas e podem reter resíduos. O revestimento PVD pode ser usado para dar aparência a peças decorativas, mas deve ser revisado cuidadosamente antes do uso em superfícies de contato com alimentos porque danos ou delaminação no revestimento podem criar risco de contaminação.
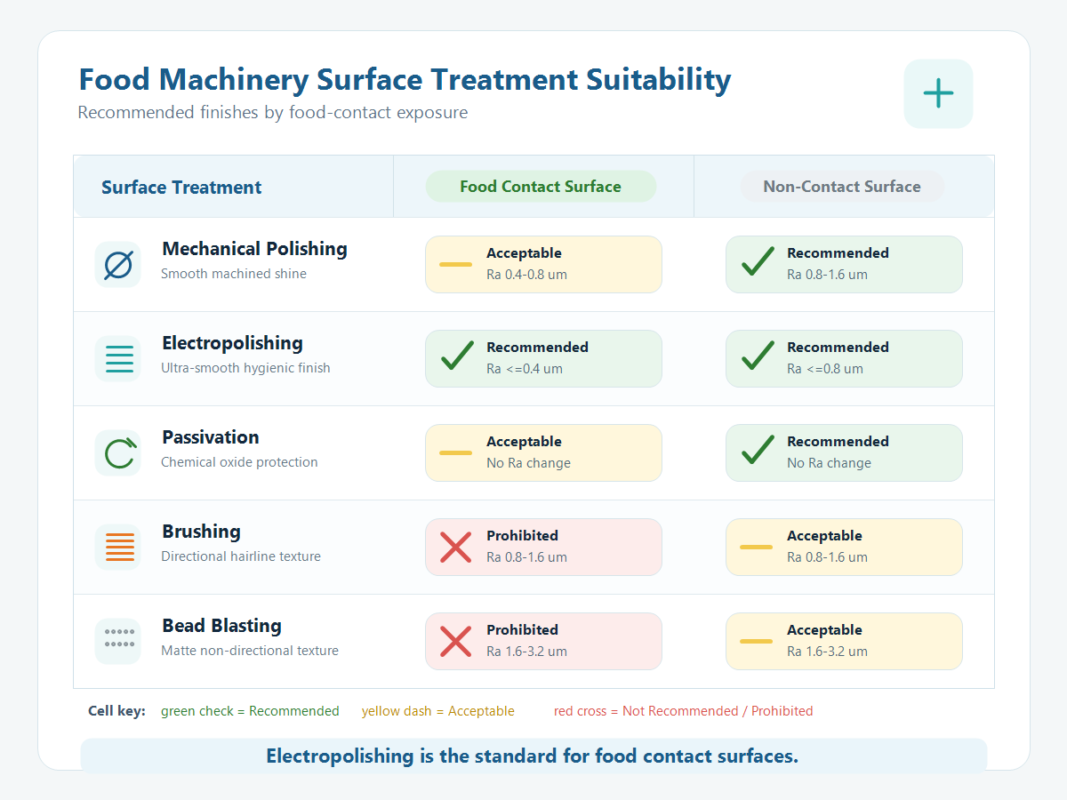
Slot de imagem 2: Tabela de seleção de acabamento superficial de máquinas alimentícias
Documentação de Auditoria e Normas Sanitárias: FDA, 3-A e EHEDG
Máquinas alimentícias exportadas para os Estados Unidos, Europa, ou aplicações sanitárias de laticínios e bebidas podem precisar seguir as especificações do cliente com base nas regras de contato com alimentos relacionadas à FDA, 3-A Padrões Sanitários, Orientação de design higiênico EHEDG, ou outras normas aplicáveis. As regras de contato com alimentos da FDA concentram-se na segurança do material e nas condições de uso; 3-A e EHEDG dão maior ênfase ao design limpável, juntas soldadas, acabamento superficial, e higiene dos equipamentos. O requisito exato deve ser confirmado a partir da especificação do projeto e do mercado de destino.
JADE-CNC pode fornecer certificados de materiais, registros de soldagem, relatórios de rugosidade superficial, e registros de passivação ou eletropolimento para apoiar o FDA do cliente, 3-UM, EHEDG, ou auditorias internas de higiene. Especificações do procedimento de soldagem (WPS/PQR) e as qualificações do soldador também podem ser revisadas quando o projeto exigir.
Problemas e soluções comuns de usinagem de aço inoxidável em máquinas de alimentos
Um problema comum em máquinas alimentícias é a ferrugem nas soldas. A causa geralmente é usar 304 em zonas molhadas, limpeza de solda incompleta, ou passivação insuficiente após soldagem. A abordagem da JADE-CNC é revisar o 316L para peças soldadas em zonas úmidas e em contato com alimentos, controlar a limpeza e passivação pós-soldagem, e aplicar testes de penetrante para soldas críticas quando necessário.
Outro problema são as depressões nas soldas após o eletropolimento. A causa é o desbaste irregular da solda, o que pode levar à concentração de corrente nas depressões durante o eletropolimento e remoção excessiva. JADE-CNC retifica as soldas niveladas com o material de base quando necessário e controla a corrente e o tempo durante o eletropolimento.
As falhas nas auditorias de higiene são frequentemente causadas pela limpeza de cantos mortos. Durante a revisão do processo, JADE-CNC verifica desenhos em busca de cantos internos afiados, buracos cegos, lacunas de linha, recessos não drenáveis, e outros riscos de higiene, em seguida, fornece sugestões de fabricação antes da produção. Isso reduz o risco de encontrar não conformidade somente após a usinagem, soldagem, e o acabamento já foi concluído.
Sobre JADE-CNC
JADE-CNC é especializada em usinagem de precisão de peças de aço inoxidável, com usinagem de cinco eixos, usinagem composta de torno-fresador, equipamento de moagem de precisão, ISO 9001 certificação, e serviço completo desde usinagem e soldagem até acabamento superficial e inspeção. O material recebido pode ser verificado por espectrômetro, com autoinspeção e inspeção dedicada nas principais etapas do processo, ajudando a controlar o lead time, qualidade, e consistência do lote.
Envie seu desenho, Modelo CAD, grau de material, zona de contato com alimentos, localização da solda, requisito de rugosidade superficial, método de limpeza, exigência de documentação, e quantidade de lote para avaliação e cotação do processo, normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
– 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
– Soldagem de aço inoxidável para peças usinadas CNC: TIG, Soldagem a laser e controle de distorção
– Usinagem de peças médicas de aço inoxidável: 316Material L, Requisitos de Processo e Conformidade

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
