



Por que a usinagem de aço inoxidável continua causando problemas
O aço inoxidável é um dos materiais mais frustrantes na usinagem CNC. Na mesma máquina com a mesma ferramenta, o alumínio corta suavemente, mas mudando para 304 ou 316 traz vantagem construída, ferramentas queimadas, brocas quebradas, e marcas de vibração na superfície. Muitos engenheiros atribuem isso a “aço inoxidável sendo difícil de usinar,” mas quando perguntado exatamente por que e como consertar, as respostas são muitas vezes vagas.
A dificuldade se resume a três causas básicas. Primeiro, forte tendência de endurecimento pelo trabalho – a superfície usinada forma uma camada endurecida mais dura que o material de base, e se o próximo corte for executado naquela camada endurecida, o desgaste da ferramenta acelera dramaticamente. Segundo, alta resistência a quente – a zona de corte atinge altas temperaturas, mas o material não amolece, então a ferramenta suporta uma carga térmica pesada. Terceiro, alta ductilidade e adesão – cavacos tendem a soldar na aresta de corte, formando arestas postiças que degradam o acabamento superficial e a precisão dimensional.
Este artigo analisa os quatro problemas mais comuns na usinagem CNC de aço inoxidável – borda construída, desgaste da ferramenta, brocas quebradas, e conversa – e para cada um, compartilha as soluções que validamos na produção real, junto com a forma como padronizamos essas soluções em fluxos de trabalho de fábrica. Para o material mais amplo, acabamento, inspeção, e caminho de seleção de fornecedores, comece com o guia de usinagem CNC de aço inoxidável.
Borda Construída: O assassino oculto do acabamento superficial
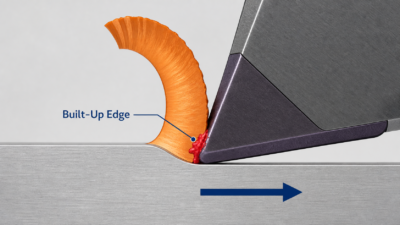
Aresta postiça é o problema mais comum, porém mais negligenciado, na usinagem de aço inoxidável. Durante o corte, o metal subjacente do cavaco adere à aresta de corte sob alta pressão e temperatura, formando uma crescente “borda” que substitui a aresta real da ferramenta. Este BUE corta em vez da ferramenta, fazendo com que o acabamento da superfície se deteriore rapidamente, dimensões à deriva, e em casos graves, o BUE se desprende e leva consigo o material da ferramenta, causando lascas.
Como identificar a borda construída
Arranhões irregulares e rasgos na superfície usinada, dimensões que flutuam imprevisivelmente, e adesão visível do material na face de saída da ferramenta são sinais típicos. Muitos operadores presumem que a ferramenta está cega ou que os parâmetros estão errados, mudar a ferramenta, e vejo o mesmo problema – isso é vantagem construída no trabalho.
Solução: Temperatura de controle, Adesão, e fluxo de cavacos
A formação de BUE depende da temperatura de corte e da adesão do material. Nossa abordagem é controlar a temperatura, reduzir a adesão, e suprimir BUE da fonte por meio de uma combinação de ferramentas e parâmetros. Na velocidade de corte, a faixa média a baixa (Você 30-60 m/min) é onde o BUE se forma mais facilmente. Normalmente aumentamos a velocidade para Vc 80-120 m/min – a temperatura de corte aumenta, mas o fluxo de cavacos acelera, tornando a adesão menos provável. Claro, velocidade excessiva acelera o desgaste da ferramenta, então o equilíbrio depende do material e ferramenta específicos. Isto é especialmente importante quando se compara 304, 316, e 316L; ver 304 contra 316 versus aço inoxidável 316L para contexto de seleção de série.
Em ferramentas, padronizamos pastilhas revestidas com TiAlN, que retêm a dureza em altas temperaturas e possuem uma superfície lisa que resiste à adesão. Para usinagem de alta velocidade de 316/316L, mudamos para o revestimento AlTiN. O ângulo de inclinação é aumentado em relação ao convencional 10 vocês dois 15-20 graus, reduzindo a deformação de corte e melhorando o fluxo de cavacos. No resfriamento, usinagem de aço inoxidável sempre usa óleo de corte de alto fluxo ou refrigerante de alta pressão (70+ bar), direcionado diretamente para a zona de corte para diminuir a temperatura e eliminar os cavacos, reduzindo oportunidades de adesão. A taxa de alimentação também é importante – abaixo 0.1 mm/r, a ferramenta esfrega e extrusa em vez de cortar, piora da adesão, então normalmente mantemos 0.15-0.25 mm/r.
Parâmetro | Configuração propensa a POMBOS | Faixa recomendada para 304 / 316 |
Velocidade de corte Vc | 30-60 m/min | 80-120 m/min |
Revestimento de ferramentas | Não revestido / Estanho | TiAlN / Ouro |
Ângulo de inclinação | 5-10 graus | 15-20 graus |
Refrigerante | Emulsão / explosão de ar | Óleo de corte de alto fluxo / refrigerante de alta pressão |
Taxa de alimentação | Muito baixo (<0.1 mm/r) | 0.15-0.25 mm/r |
Estudo de caso
Terminar de virar 316 faces de vedação do corpo da válvula em aço inoxidável é um cenário de alto BUE. Certa vez, tivemos um lote em que a superfície torneada apresentava arranhões irregulares, com Ra pulando do necessário 0.8 hum para 1.6-3.2 hum e rejeição dimensional ao redor 15%. A inspeção revelou uma adesão clara do material na face de saída da ferramenta, confirmando a borda postiça. Os parâmetros na época eram Vc=50 m/min e alimentação 0.08 mm/r – diretamente na faixa propensa a BUE.
Após ajuste, velocidade de corte aumentada para Vc=90 m/min, alimentar para 0.15 mm/r, ferramentas trocadas para pastilhas revestidas com TiAlN com 15 você ancinho ângulo, e refrigerante trocado por óleo de corte de alto fluxo. Acabamento superficial estabilizado abaixo de Ra 0.8 um, rejeição dimensional caiu abaixo 1%, e a vida útil da ferramenta melhorou a partir 30 para 65 peças. Este ajuste foi posteriormente padronizado em nosso conjunto de parâmetros de torneamento de acabamento de aço inoxidável.
Processo de padronização JADE-CNC
O torneamento uniforme de aço inoxidável utiliza pastilhas revestidas com TiAlN com 15-20 você ancinho ângulo; velocidade de corte controlada em Vc 80-120 m/min, alimentar não inferior a 0.15 mm/r; o líquido refrigerante deve ser óleo de corte de alto fluxo ou líquido refrigerante de alta pressão. A inspeção do primeiro artigo concentra-se no acabamento superficial e na adesão à superfície de inclinação; BUE detectado aciona ajuste imediato de parâmetros. A vida útil da ferramenta é registrada por lote para estabelecer padrões de vida útil da ferramenta para torneamento de acabamento em aço inoxidável. Este processo está alinhado com o JADE-CNC Torneamento CNC capacidade.
Desgaste da ferramenta: O impulsionador do custo de produção
O desgaste da ferramenta é o problema de custo mais direto na usinagem de aço inoxidável. Uma inserção pode produzir 80 peças em 304, mas apenas 40-45 em 316, e ainda menos em 316L. O custo da ferramenta mais o tempo de troca da ferramenta resultam em uma lacuna significativa na produção em lote.
Três padrões principais de desgaste em aço inoxidável
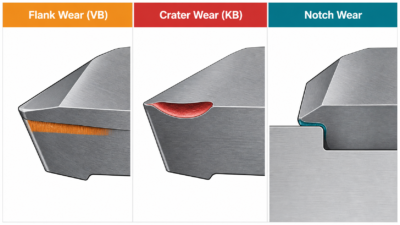
Desgaste de flanco (VB) é o mais comum – uma faixa de desgaste se forma gradualmente no flanco da ferramenta, e uma vez que excede 0.3 milímetros, a qualidade da superfície e a estabilidade dimensional começam a degradar. Desgaste de cratera (KB) aparece na face de saída como um poço côncavo desgastado pela fricção dos cavacos, comum em usinagem de alta velocidade de 316; à medida que a cratera se aprofunda, a resistência da borda cai e o lascamento torna-se provável. O desgaste tipo entalhe aparece na fronteira de contato entre a ferramenta e a peça como uma ranhura, comum em 316/316L propensos ao endurecimento, causando rebarbas e arranhões na superfície.
Padrão de desgaste | Causa Primária | Solução |
Desgaste de flanco (VB) | Endurecimento por trabalho, alta temperatura | Aumentar DOC, fresamento ascendente, Revestimento TiAlN, refrigerante completo |
Desgaste de cratera (KB) | Corte em alta velocidade e alta temperatura, fricção de cavacos | Reduzir Vc, Revestimento AlTiN, aumentar o ancinho, refrigerante de alta pressão |
Desgaste do entalhe | Endurecimento de trabalho de limite, especialmente 316/316L | Alterar caminho da ferramenta, aumentar DOC, considere inserções de cermet |
Solução: Reduza o impacto da camada endurecida e a temperatura de corte
As principais causas do desgaste da ferramenta são o endurecimento e a alta temperatura. Abordamos isso a partir de três direções: reduzindo o impacto da camada endurecida, diminuindo a temperatura de corte, e selecionando o material de ferramenta certo. A profundidade de corte é o fator mais crítico – a camada endurecida de aço inoxidável é aproximadamente 0.1-0.3 mm de profundidade. Se o corte for muito raso, a ferramenta esfrega constantemente na camada endurecida e se desgasta extremamente rápido. Usamos pelo menos 1 mm de profundidade em desbaste, e mesmo no acabamento garanta que o corte exceda a profundidade da camada endurecida para que a ferramenta corte o material base não endurecido.
Na fresagem, usamos uniformemente o fresamento ascendente – a ferramenta entra com um chip grosso, evitando esfregar na camada endurecida, reduzindo o endurecimento do trabalho e o desgaste da ferramenta. O fresamento convencional faz com que a ferramenta friccione e extrude a superfície primeiro, agravamento do endurecimento, então evitamos isso em aço inoxidável. No material da ferramenta, aço inoxidável padrão usa metal duro com revestimento TiAlN; para 316/316L de alta velocidade ou lotes muito grandes, consideramos pastilhas de cermet ou PCBN. No controle de temperatura, a zona de corte em 316 pode alcançar 800-1000 você C, onde a dureza da ferramenta cai drasticamente. Líquido refrigerante de alto fluxo, velocidade de corte adequadamente reduzida, e ângulos de inclinação e folga aumentados para reduzir o atrito ajudam a reduzir a temperatura de forma eficaz. Para classes inoxidáveis de alta resistência, o 17-4Usinagem de aço inoxidável PH artigo cobre tratamento térmico e planejamento de usinagem de acabamento.
Estudo de caso
O fresamento externo de eixos longos 316L é um cenário típico de desgaste de ferramenta. Certa vez, usinamos um lote de eixos 316L (40 mm de diâmetro, 300 mm de comprimento) onde as ferramentas de metal duro revestidas com TiN precisavam ser trocadas após apenas 12 peças, com desgaste de flanco VB=0,4 mm e marcas de trepidação na superfície. A investigação mostrou que a profundidade do corte foi apenas 0.5 milímetros – menos que a profundidade da camada endurecida – além de fresamento convencional, Vc = 60m/min, e refrigerante de emulsão. A ferramenta trabalhava constantemente na camada endurecida, causando desgaste extremo.
Após ajuste, profundidade de corte aumentada para 1.5 milímetros, mudou para fresamento concordante, Vc elevado para 90 m/min, ferramentas alteradas para revestimento TiAlN, e refrigerante trocado para óleo de corte de alto fluxo (40 L/min). A vida útil da ferramenta melhorou a partir de 12 para 38 peças, custo de ferramenta por peça caiu 68%, acabamento superficial estabilizado de Ra 3.2 hum para Rá 1.6 um, e tempo de troca de ferramenta reduzido 65%. Este caso nos fez perceber que na usinagem de aço inoxidável, A profundidade de corte e a seleção do fresamento concordante afetam a vida útil da ferramenta muito mais do que a própria marca da ferramenta.
Processo de padronização JADE-CNC
O fresamento de aço inoxidável usa uniformemente o fresamento ascendente; desbaste DOC não menos que 1 milímetros, finalizando DOC maior que 0.3 milímetros (profundidade da camada endurecida); ferramentas usam uniformemente revestimento TiAlN, 316/316L de alta velocidade usa AlTiN ou cermet; refrigerante usa óleo de corte de alto fluxo (nada menos que 30 L/min). Cada operação define um padrão de vida útil da ferramenta – desgaste de flanco VB atingindo 0.3 mm aciona troca obrigatória de ferramenta, nunca espere por lascar. A verificação da vida útil da ferramenta é executada antes da produção em lote, registrando a vida útil real da ferramenta por material e por operação. Veja JADE-CNC Fresamento CNC página para capacidade de usinagem relacionada.
Brocas quebradas: A zona de risco na usinagem de furos profundos
A perfuração em aço inoxidável é uma zona de alto risco de quebra da broca. Ao perfurar 304/316, chips são longos e resistentes, não quebre facilmente, e a má evacuação de cavacos obstrui o furo, fazendo com que o torque aumente acentuadamente até que a broca se quebre. Uma broca quebrada desperdiça não apenas a broca, mas também a peça – uma broca presa em um furo profundo geralmente não pode ser removida, e toda a peça pode ser descartada.
Principais causas de quebra da broca
A má evacuação de cavacos é a principal causa – chips de aço inoxidável são longos e resistentes, e a capacidade da flauta é insuficiente, especialmente em buracos profundos (profundidade > 3x diâmetro). O endurecimento por trabalho também causa quebra – uma broca cega não corta mais, mas faz a extrusão na parte inferior do furo, formando uma camada endurecida que torna o próximo avanço mais difícil e aumenta o torque. Resfriamento insuficiente significa que o fluido de corte não consegue alcançar o fundo do furo, então a furadeira superaquece, suaviza, e desgasta mais rápido. Adicionalmente, brocas padrão têm uma borda de cinzel excessivamente longa, alta força axial, e má centralização – todos os fatores contribuintes.
Solução: Perfuração Peck, Geometria correta da broca, e acesso ao refrigerante
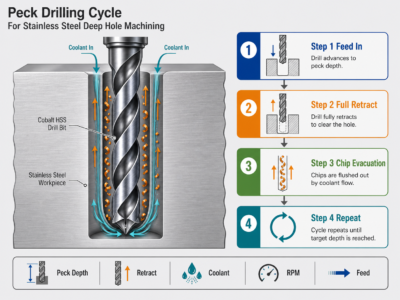
A perfuração Peck é o método mais básico e eficaz para perfuração de aço inoxidável. Retraímos para evacuar cavacos a cada 1-2x de diâmetro, permitindo que o fluido de corte entre no fundo do furo para resfriamento. Para buracos profundos (>5x diâmetro), perfuração picareta é obrigatória, e a retração deve estar completa – uma retração parcial na verdade não limpa os chips. Na seleção da broca, usamos uniformemente cobalto HSS (HSS-E/Co 5%) ou brocas de metal duro com 135-140 ângulo do ponto em graus (mais nítido que o padrão 118 graus, melhor centralização, força axial inferior), geometria de ponto dividido para reduzir a força axial, e 30-35 ângulo de hélice em graus para melhor evacuação de cavacos.
Em velocidade e alimentação, a velocidade de perfuração em aço inoxidável não deve ser muito alta – 304 em vc 20-30 m/min, 316/316L em Vc 15-25 m/min, alimentar 0.05-0.12 mm/r. Uma velocidade muito alta desgasta a furadeira rapidamente; um avanço muito alto aumenta o risco de quebra. No resfriamento, sempre que possível usamos brocas com refrigeração interna, onde o fluido é entregue diretamente ao fundo do furo através de canais internos – resfriamento e evacuação de cavacos muito superiores ao resfriamento externo, fortemente recomendado para furos profundos. Finalmente, substituímos as brocas quando o desgaste do flanco excede 0.2 mm ou a força de corte aumenta visivelmente – nunca espere pela quebra. Uma broca cega é o principal gatilho para quebra.
Parâmetro | 304 | 316 / 316eu |
Perfuração Vc | 20-30 m/min | 15-25 m/min |
Alimentação f | 0.08-0.15 mm/r | 0.05-0.12 mm/r |
Intervalo de bicadas | Retraia a cada 2-3x D | Retraia a cada 1-2x D |
Material de perfuração | HSS-Co / carboneto | HSS-Co / carboneto necessário |
Ângulo do Ponto | 135-140 graus | 135-140 graus |
Refrigerante | Óleo de corte / refrigerante direto | Óleo de corte de alta pressão / refrigerante passante necessário |
Estudo de caso
Perfuração profunda em 316 flanges de aço inoxidável são uma zona propensa a quebras. Certa vez, usinamos um lote de flanges que exigiam 8 mm de diâmetro, 80 mm de furos profundos (10x diâmetro), quebrando uma furadeira em média a cada 5 buracos. Brocas quebradas precisavam de remoção de EDM, triplicando o tempo de usinagem por peça, com taxa de sucata em torno 8%. A investigação mostrou exercícios HSS padrão, alimentação contínua sem bicadas, resfriamento externo de emulsão, e Vc = 30 m/min – chips entupidos no buraco, a furadeira superaqueceu e desgastou, então o torque aumentou e quebrou.
Após ajuste, mudamos para brocas específicas de aço inoxidável cobalto HSS (135 ponto de graus, ponto de divisão, 35 você hélice), perfuração picareta implementada (retração total a cada 1,5x de diâmetro), mudou o refrigerante para óleo de corte de alta pressão (30 barra de refrigeração direta), velocidade reduzida para Vc=20 m/min, e alimentar para 0.08 mm/r. O resultado: 200 furos consecutivos sem uma única quebra, a vida útil da broca melhorou de 5 para 80 buracos, o tempo de usinagem por peça caiu de 12 para 4 minutos, e a taxa de sucata caiu abaixo 0.5%. Este caso nos levou a estabelecer padrões obrigatórios de perfuração profunda para furos profundos em aço inoxidável.
Processo de padronização JADE-CNC
A perfuração de aço inoxidável usa uniformemente HSS de cobalto ou brocas dedicadas de metal duro (135-140 ponto de graus, ponto de divisão, 30-35 você hélice); furos mais profundos que 3x de diâmetro exigem perfuração profunda – 316/316L retrai a cada 1-2x de diâmetro, 304 cada 2-3x diâmetro; refrigerante usa óleo de corte de alta pressão ou refrigerante direto, resfriamento externo de emulsão proibido para furos profundos. Desgaste do flanco da broca atingindo VB 0.2 mm desencadeia substituição obrigatória, com registros de vida útil da perfuração por lote. Procedimento de emergência de quebra: parada imediata da máquina, Remoção EDM de broca quebrada, inspeção de parede de furo, e avaliação de reparabilidade de peças.
Conversa: A causa raiz das marcas superficiais e da instabilidade dimensional
Chatter é o problema de usinagem mais complexo, manifestando-se como padrões ondulados regulares na superfície, dimensões flutuantes, e um ruído de máquina agudo. A vibração é especialmente comum em aço inoxidável porque o material endurece severamente e as forças de corte são altas, colocando maiores demandas na rigidez da máquina e no sistema de ferramentas.
Dois tipos de conversa
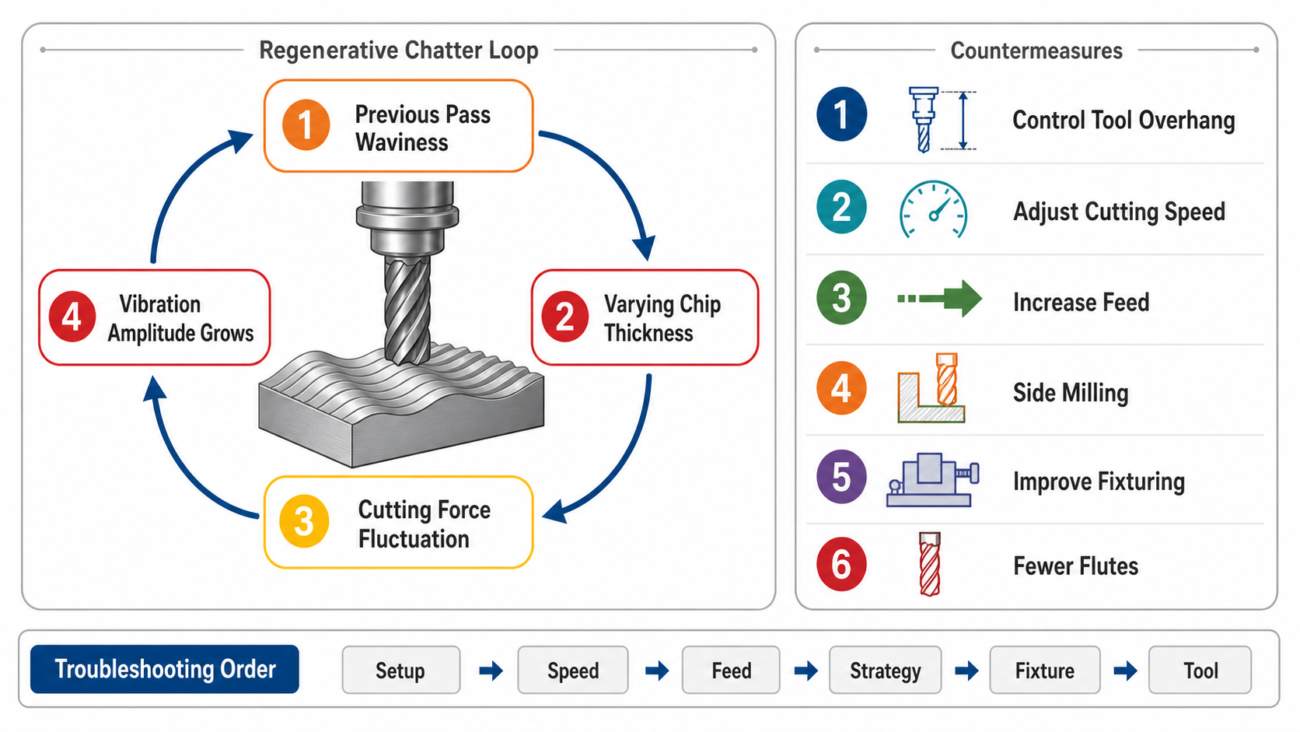
A vibração forçada é causada por fontes externas de vibração – desvio do fuso, desequilíbrio da peça, frequências de malha de engrenagem – com frequência correspondente à fonte. A solução é encontrar e eliminar a fonte. Conversa animada (conversa regenerativa) é o tipo mais comum, causado pelo próprio processo de corte: o padrão ondulado deixado pelo passe anterior interage com a variação da espessura do cavaco no passe seguinte, criando um ciclo de feedback com amplitude crescente. Sobre 90% da vibração na usinagem de aço inoxidável é autoexcitada, e a solução é mudar as condições de corte e quebrar o ciclo de feedback regenerativo.
Solução: Melhore a rigidez e quebre o ciclo de feedback regenerativo
O balanço da ferramenta é o fator mais crítico. Quanto mais longa a saliência, quanto menor a rigidez e mais fácil ocorrer a vibração. Controlamos estritamente o balanço para 3-4x o diâmetro da ferramenta; além de 5x usamos porta-ferramentas antivibração ou encurtamos o balanço – esta é a medida mais eficaz. Sobre parâmetros de corte, reduzindo a velocidade de corte (Vc down 20-30%) desloca a frequência da força de corte para longe da faixa de ressonância; aumentando simultaneamente o avanço por dente (fz) aumenta a espessura do cavaco, reduzindo a fricção na camada endurecida e diminuindo a tendência de trepidação. Claro, avanço excessivo afeta o acabamento superficial, então o equilíbrio depende dos requisitos.
Na estratégia do caminho da ferramenta, mudamos de fresamento de canal completo para fresamento lateral (largura radial ae = 25-50% do diâmetro da ferramenta), mudando a direção da força de corte e reduzindo a trepidação. Em alguns casos, mudar do fresamento ascendente para o fresamento convencional realmente melhora a estabilidade – isso requer testes práticos. A rigidez de fixação também não pode ser ignorada; balanço excessivo da peça ou fixação inadequada é uma causa comum de trepidação. Usamos suporte de contraponto, descansos estáveis adicionais, e balanço reduzido da peça; para peças de parede fina, luminárias dedicadas ou enchimento de liga de baixo ponto de fusão adicionam rigidez. Para peças de aço inoxidável multifacetadas, 5-usinagem de eixo pode reduzir o erro de nova fixação e melhorar o planejamento da rigidez.
Gatilho de conversa | Verifique a direção | Solução |
Saliência excessiva da ferramenta | Saliência / Razão D > 4 | Encurtar saliência, suporte de carboneto, suporte antivibração |
Velocidade de corte errada | Na faixa de ressonância | Reduzir Vc 20-30%, ou ajuste fino longe da ressonância |
Alimentação muito baixa | Esfregando na camada endurecida | Aumentar fz, garantir que a espessura do cavaco exceda a camada endurecida |
Largura radial excessiva | Fresamento de canal completo | Mudar para fresamento lateral, ae = 25-50% CC |
Má rigidez da peça de trabalho | Saliência / parede fina | Contraponto, descanso constante, luminária dedicada |
Muitas flautas | 6+ flautas | Mudar para 2-4 flauta, reduzir a flutuação da força |
Estudo de caso
Fresamento de acabamento interno de 304 caixas de parede fina de aço inoxidável é um cenário típico de vibração. Certa vez, usinamos um lote de 2 mm de espessura da parede, 150 alojamentos com diâmetro de mm onde a superfície interna fresada apresentava marcas óbvias de trepidação, Ra pulando do necessário 1.6 hum para 6.3 um, redondeza fora da tolerância, e ruído agudo da máquina. A investigação mostrou saliência da ferramenta 120 milímetros (16 mm de diâmetro, 7.5proporção x), 6-fresa de topo de canal em fresamento de canal completo, Vc=100m/min, fz=0,05mm/z – saliência excessiva + muitas flautas + alimentação muito baixa, conversa clássica e animada.
Após ajuste, balanço da ferramenta reduzido para 60 milímetros (3.75x diâmetro), mudou para fresa de topo de metal duro com 4 canais, alterado para fresamento lateral (ae=40% CC), Vc reduzido para 80 m/min, fz aumentou para 0.12 mm/z, e um mandril expansível apoiava a peça internamente para maior rigidez. A conversa foi eliminada, acabamento superficial estabilizado em Ra 1.6 um, redondeza melhorou de 0.08 mm para 0.02 milímetros, e tempo de usinagem reduzido 20%. Este caso nos levou a estabelecer um padrão de avaliação de rigidez de fixação para usinagem de peças de paredes finas.
Processo de padronização JADE-CNC
Saliência da ferramenta de fresagem de aço inoxidável estritamente controlada dentro de 4x de diâmetro; além de 4x requer suporte de metal duro ou suporte antivibração; peças de parede fina passam por avaliação de rigidez de fixação antes da usinagem, usando contraponto, descanso constante, ou luminárias dedicadas conforme necessário; largura radial controlada em 25-50% do diâmetro da ferramenta, fresamento com acabamento em canal completo proibido; uso de ferramentas 2-4 fresas de topo de metal duro de flauta. A usinagem do primeiro artigo monitora o ruído da máquina – vibração detectada aciona parada imediata e solução de problemas para: saliência -> fixação -> parâmetros -> caminho da ferramenta -> ferramentas. Após a resolução da conversa, os parâmetros são registrados e padronizados na planilha de processo da peça.
Prevenção: Reduza problemas de usinagem na origem
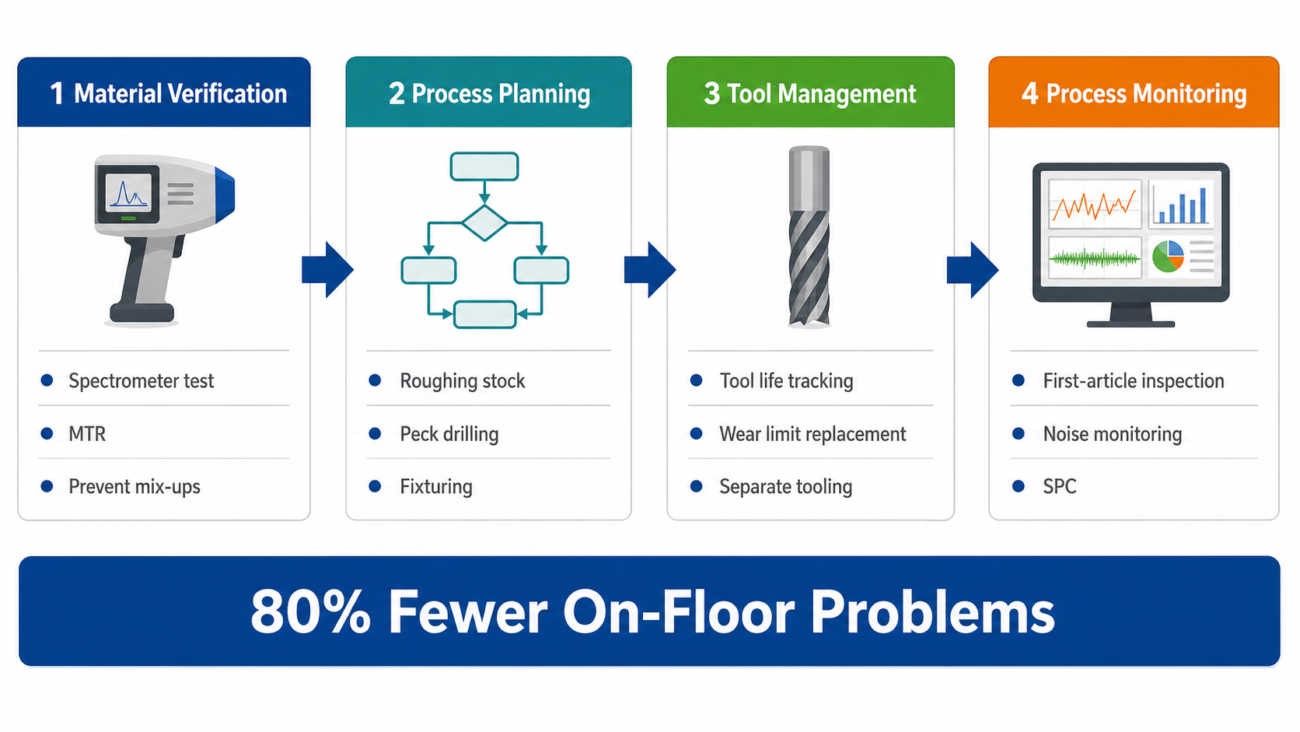
Tendo coberto todos os quatro problemas, na produção real, esses problemas geralmente ocorrem simultaneamente e interagem. Aresta postiça acelera o desgaste da ferramenta, desgaste da ferramenta leva a vibração, e vibração causa quebra da broca. A abordagem verdadeiramente eficaz é a prevenção na fonte, não remediação após o aparecimento de problemas.
A verificação do material recebido é a primeira linha de defesa. A classe de material errada é a causa raiz de muitos problemas de usinagem – 304 passou como 316, material reciclado com composição fora das especificações, todos causam usinabilidade anormal. JADE-CNC pode verificar a composição do material recebido por meio de testes de espectrômetro, e relatórios de testes de materiais são enviados com todos os pedidos, evitando problemas materiais na fonte. Dimensões críticas e resultados pós-processo também podem ser vinculados a Inspeção CNC requisitos.
O planejamento do processo é a segunda linha. Antes da usinagem, desenvolvemos uma rota de processo com base na classe do material e na geometria da peça, deixando estoque de desbaste suficiente (tipicamente 0.3-0.5 milímetros) para evitar acabamento na camada endurecida; planejando antecipadamente parâmetros de perfuração profunda para furos profundos; e projetar fixações para peças de paredes finas. Um bom planejamento do processo reduz significativamente os problemas no chão quando o material, geometria, e os requisitos de inspeção são claros antes da produção.
O gerenciamento de ferramentas é a terceira linha. Mantemos o gerenciamento da vida útil da ferramenta, registrando a vida útil da ferramenta por material por operação, substituir no final da vida útil em vez de esperar por lascas ou quebras. O inventário de ferramentas é categorizado por material – ferramentas dedicadas em aço inoxidável (brocas de cobalto, Inserções de TiAlN, suportes antivibração) são gerenciados separadamente e nunca misturados com ferramentas de alumínio.
Sobre JADE-CNC
JADE-CNC é especializada em usinagem de precisão de aço inoxidável. Com centros de usinagem de 5 eixos, máquinas de torneamento, equipamento de moagem de precisão, e ISO 9001 certificação, acumulamos extensos dados de produção em aço inoxidável 304/316/316L. Da seleção de ferramentas e otimização de parâmetros ao planejamento de processos, nós controlamos a borda construída, desgaste da ferramenta, brocas quebradas, e vibração para apoiar o rendimento e a entrega no prazo na produção em lote.
Envie seus desenhos e requisitos de materiais para uma avaliação do processo, plano de ferramentas, e cotar através do Página de contato JADE-CNC – normalmente dentro 24 horas.
Artigos relacionados de aço inoxidável
- Usinagem CNC em aço inoxidável: O guia completo para solução de problemas
- 304 contra 316 versus aço inoxidável 316L: Qual você deve escolher para usinagem CNC?
- 17-4Usinagem de aço inoxidável PH: Tratamento de solução, Envelhecimento e Usinagem de Acabamento
- Guia de acabamento de superfície de aço inoxidável: Polimento, Escovação, Explosão, Passivação, Eletropolimento & PVD
- Custo de usinagem CNC em aço inoxidável & Guia de cotação: 10 Fatores de custo e comparação de fornecedores

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.
