



Gıda Makineleri Paslanmaz Çelik İşleme: Hijyen Gereksinimleri Önce Gelir
Gıda makineleri paslanmaz çelik parçaları ile standart endüstriyel parçalar arasındaki en büyük fark hijyen ve temizlenebilirliktir. Gıdayla temas eden yüzeyler ölü köşelerden kaçınmalıdır, kalıntı birikimi, çatlaklar, kaba kaynaklar, ve temizlenmesi zor boşluklar vardır çünkü bu alanlar ürün kalıntılarını ve temizlik kimyasallarını tutabilir. FDA ile ilgili gıdayla temas gereklilikleri, 3-A Sıhhi Standartlar, ve EHEDG kılavuzları genellikle malzeme güvenliği için referans olarak kullanılır, yüzey kalitesi, temizlenebilir geometri, ve kaynak tedavisi. Uygun olmayan ayrıntılar denetim bulgularına yol açabilir, yeniden işlemek, veya ekipmanın gecikmeli serbest bırakılması.
Bu makale, beş alanda gıda makinelerinde paslanmaz çelik işlemeye yönelik özel gereksinimleri açıklamaktadır: malzeme seçimi, sıhhi tasarım, kaynak işlemi, yüzey bitirme, ve denetim belgeleri. Genel paslanmaz çelik işleme bilgisi için, başvurmak Paslanmaz Çelik CNC İşleme: Eksiksiz Sorun Çözme Kılavuzu.
Gıda Makineleri İçin Malzeme Seçimi: 304 Kuru Bölgeler için, 316Islak Bölgeler için L
Gıda makinelerinin farklı bölgelerinin farklı malzeme gereksinimleri vardır. Kuru bölgeler, ürün veya yıkama teması olmayan muhafazalar ve çerçeveler gibi, sıklıkla kullan 304 çünkü kullanılabilirliği iyi, maliyet, ve işlenebilirlik. Suyla temas eden ıslak bölgeler, yiyecek, temizlik maddeleri, veya dezenfektanların genellikle 316L'ye ihtiyacı vardır çünkü klorür içeren temizleyiciler yüzeyde oyuklanma riskini artırabilir. 304. 316L, gelişmiş klorür korozyon direnci için molibden içerir ve kaynak sonrası daha düşük tanecikler arası korozyon riskine sahiptir.
Kullanma 304 ıslak bölgelerde ilk malzeme maliyetini azaltabilir, ama pas lekesi, çukurlaşma, veya alan değişikliği daha sonra daha büyük bir kayıp yaratabilir. Gıda makinelerinin ıslak bölgeleri ve kaynaklı temas parçaları için, 316L, malzeme seçimi sırasında erken gözden geçirilmeli ve alıntı yapmak.
304 birçok gıda ekipmanı yapısal parçası için yaygın olarak kullanılır, iyi maliyet ve kullanılabilirlik sunan. 316 veya 316L daha güçlü aşındırıcı ortamlar için daha uygundur, Klor içeren temizlik ortamları, veya daha sıkı temas koşulları. Malzeme seçimi yalnızca kalite ismine göre yapılmamalıdır; temas ortamını dikkate almalıdır, temizlik maddeleri, sıcaklık, kaynak, ve yüzey bitirme. Ayrıntılı malzeme karşılaştırması için, başvurmak 304 vs 316 316L Paslanmaz Çelik vs.
Alan | Önerilen Malzeme | Sebep |
Kuru bölge (muhafaza/çerçeve) | 304 | Su veya gıda teması yok; 304 yeterli |
Islak bölge (su/temizleyici teması) | 316L | Klorür ortamı; 304 çukurlaşmaya eğilimli |
Gıdayla temas eden yüzey | 316L | Sıhhi sınıf gereksinimi; korozyona dayanıklı + temizlenmesi kolay |
Kaynaklı borular/tanklar | 316L | Kaynak sonrası taneler arası korozyon olmaz |
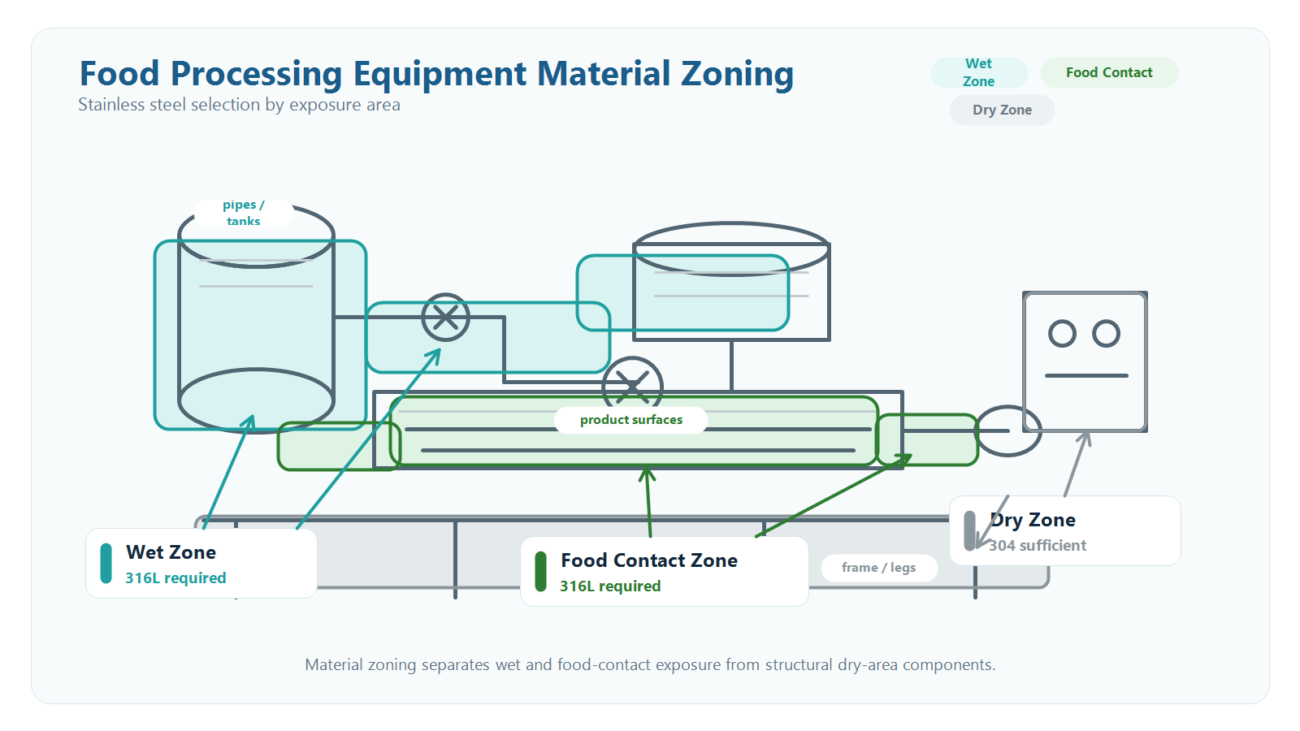
Resim yuvası 1: Gıda makineleri malzemesi imar seçim şeması
Gıda Makine Parçaları için Sıhhi Tasarım: Ölü Köşe Yok, Temizlemesi Kolay
Gıda makineleri tasarımının özünde ölü köşelerin olmaması ve kolay temizlik vardır. İç köşeler, tasarımın izin verdiği yerlerde yarıçap geçişlerini kullanmalıdır. Keskin iç köşelerin temizlenmesi zordur ve kalıntı birikebilir, güvenli kullanım ve temizlik için dış köşelerin çapakları hala alınmalıdır.
Kaynaklar sıhhi tasarımın önemli bir odak noktasıdır. Gıdayla temas eden yüzeylerdeki kaynaklar, spesifikasyonun gerektirdiği durumlarda temel malzemeyle aynı hizada taşlanmalı veya bitirilmelidir., Temizleyici ölü bir köşe oluşturabilecek keskin kaynak tepesi yoktur. Boru kaynağında sıklıkla yörünge kaynağı kullanılır, ve iç kaynak yüzeyi pürüzsüz bir kaynak yüzeyini desteklemek için elektro-parlatılabilir veya mekanik olarak parlatılabilir., temizlenebilir iç kısım.
Diş boşlukları hijyen açısından ölü köşelere dönüşebileceğinden, gıdayla temas eden yüzeylerde mümkün olduğunca dişli bağlantılardan kaçınılmalıdır.. Konular gerekli olduğunda, conta kaynağı veya ISO gibi özel sıhhi bağlantılar 2852 kelepçe bağlantıları kullanılabilir. Ekipman yüzeyleri gereksiz kör deliklerden ve girintilerden kaçınmalıdır; deliklerden, boşaltılabilir özellikler, ve eğimli yüzeyler temizlenebilirliği ve drenajı artırır.
Gıda Makineleri için Kaynak Prosesi: Orbital Kaynak, İç Düzleştirme ve Pasivasyon
Gıda makineleri boru ve tank kaynağı için, Boru ve boru bağlantıları için genellikle yörüngesel TIG kaynağı seçilir çünkü otomatik parametre kontrolü, manuel kaynağa kıyasla kaynak tutarlılığını artırır. 19 mm'den 219 mm'ye kadar olan tipik boru çaplarında yörünge kaynağı kullanılabilir, daha büyük borular ise kalifiye kaynakçılar ve kontrollü kaynak prosedürleri ile manuel TIG kaynağı kullanabilir.
İç kaynak takviyesi veya oksidasyonun temizlenebilirliği etkilediği durumlarda gıda boruları için iç kaynağın düzleştirilmesi gerekebilir. Kaynak sonrası, iç duvarda uygun iç kaplama ekipmanıyla işlenmesi gereken kaynak takviyesi ve renk değişikliği bulunabilir, ardından spesifikasyona göre elektro-parlatma veya pasifleştirme yapılır. Dış kaynakların da ana malzemenin yüzey kalitesine uyması için pürüzsüz bir şekilde taşlanması gerekebilir..
Kaynak sonrası işlem için, 316L kaynaklı parçalar genellikle kaynak sonrasında temizlenmeye ve pasivasyona ihtiyaç duyar. İçin 304 ıslak bölgelerin yakınında kullanılan kaynaklı parçalar, Korozyon direnci veya temizlenebilirlik bir sorun teşkil ediyorsa, elektro-parlatma ve pasifleştirme gözden geçirilebilir. Pasivasyonda uygun olduğu yerde sitrik asit kullanılabilir, ardından kimyasal kalıntıyı azaltmak için arıtılmış suyla durulama.
Gıda makinelerinin kaynaklı parçalarındaki riskler genellikle kaynağın arka tarafında yoğunlaşır, ısıdan etkilenen bölge, kaynak tacı, ve zemin alanlarının yetersiz olması. Paslanmaz çelik kaynağı hakkında daha fazla bilgi için, başvurmak CNC İşlenmiş Parçalar için Paslanmaz Çelik Kaynak.
Gıdayla Temas Eden Paslanmaz Çelik Parçalarda Yüzey İşlem
Gıdayla temas eden yüzeyler genellikle Ra 0,8um veya altını hedefler, ekipmana ve temizleme yöntemine bağlı olarak Ra 0,4um'a ulaşan üst düzey gereksinimler ile. Standart mekanik parlatma Ra 0,8um değerine ulaşabilir, ancak kontrolsüz cilalama olukları ürün kalıntısını hapsedebilir ve temizlenmesi zorlaşabilir. Elektro-parlatma daha pürüzsüz bir sonuç elde edebilir, oluk azaltılmış yüzey ve korozyon direncini artırır, bu nedenle genellikle temizlenebilirliğin kritik olduğu gıdayla temas eden yüzeyler için seçilir.
Elektro-parlatma genellikle mekanik parlatmadan daha pahalıdır, ancak gıdayla temas eden yüzeyler için geliştirilmiş temizlenebilirlik ve korozyon direnci, maliyeti haklı çıkarabilir. Gıdayla temas etmeyen yüzeyler, kuru bölge muhafazaları gibi, Maliyeti kontrol etmek için sıklıkla standart mekanik cilalama veya fırçalama kullanılabilir.
Gıda makinelerinde boncuk püskürtme genellikle temassız yüzeylerle sınırlıdır çünkü püskürtmeli yüzeyler daha pürüzlüdür ve kalıntı tutabilir. Dekoratif parçaların görünümü için PVD kaplama kullanılabilir, ancak gıdayla temas eden yüzeylerde kullanılmadan önce dikkatlice gözden geçirilmelidir çünkü kaplama hasarı veya delaminasyon kontaminasyon riski oluşturabilir.
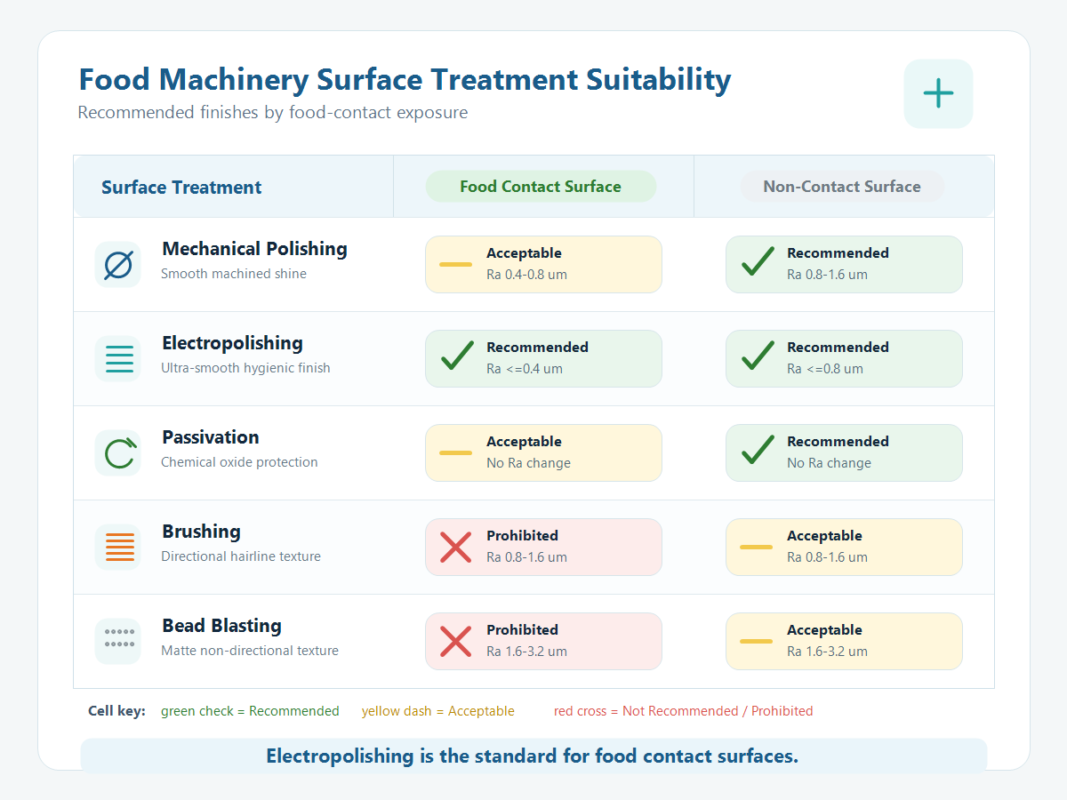
Resim yuvası 2: Gıda makineleri yüzey bitirme seçim tablosu
Denetim Dokümantasyonu ve Sağlık Standartları: FDA, 3-A ve EHEDG
Amerika Birleşik Devletleri'ne ihraç edilen gıda makineleri, Avrupa, veya hijyenik süt ürünleri ve içecek uygulamalarının, FDA ile ilgili gıdayla temas kurallarına dayalı müşteri spesifikasyonlarına uyması gerekebilir, 3-A Sıhhi Standartlar, EHEDG hijyenik tasarım kılavuzu, veya diğer geçerli standartlar. FDA gıdayla temas kuralları malzeme güvenliğine ve kullanım koşullarına odaklanıyor; 3-A ve EHEDG temizlenebilir tasarıma daha fazla önem veriyor, kaynaklı bağlantılar, yüzey kalitesi, ve ekipman hijyeni. Kesin gereklilik, proje spesifikasyonundan ve hedef pazardan teyit edilmelidir..
JADE-CNC malzeme sertifikaları sağlayabilir, kaynak kayıtları, yüzey pürüzlülüğü raporları, ve müşteri FDA'sını desteklemek için pasifleştirme veya elektro-parlatma kayıtları, 3-A, EHEDG, veya iç hijyen denetimleri. Kaynak prosedürü spesifikasyonları (WPS/PQR) ve kaynakçı nitelikleri de proje gerektirdiğinde gözden geçirilebilir.
Yaygın Gıda Makineleri Paslanmaz Çelik İşleme Sorunları ve Çözümleri
Gıda makinelerinde yaygın bir sorun kaynak yerlerinin paslanmasıdır. Nedeni sıklıkla kullanılıyor 304 ıslak bölgelerde, eksik kaynak temizliği, veya kaynak sonrası yetersiz pasivasyon. JADE-CNC'nin yaklaşımı ıslak bölge ve gıdayla temas eden kaynaklı parçalar için 316L'yi gözden geçirmektir, kaynak sonrası temizliği ve pasivasyonu kontrol edin, ve gerektiğinde kritik kaynaklar için penetrant testi uygulayın.
Diğer bir problem ise elektro-parlatma sonrası kaynaklardaki çöküntülerdir. Nedeni düzensiz kaynak taşlamasıdır, bu da elektro-parlatma ve aşırı çıkarma sırasında çöküntülerde akım konsantrasyonuna yol açabilir. JADE-CNC, gerektiği yerde kaynakları ana malzemeyle aynı hizada taşlar ve elektro-parlatma sırasında akımı ve zamanı kontrol eder.
Hijyen denetimi hatalarına genellikle ölü köşelerin temizlenmesi neden olur. Süreç incelemesi sırasında, JADE-CNC, çizimlerin keskin iç köşelerini kontrol eder, kör delikler, iplik boşlukları, boşaltılamayan girintiler, ve diğer hijyen riskleri, daha sonra üretimden önce üretilebilirlik önerileri sunar. Bu, yalnızca işleme sonrasında uygunsuzluk bulma riskini azaltır, kaynak, ve bitirme zaten tamamlandı.
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik parça işlemede uzmandır, beş eksenli işleme ile, torna-freze bileşik işleme, hassas taşlama ekipmanları, ISO 9001 sertifikasyon, İşleme ve kaynaktan yüzey bitirme ve incelemeye kadar tek elden hizmet. Gelen malzeme spektrometre ile doğrulanabilir, kendi kendini denetlemenin yanı sıra temel süreç aşamalarında özel denetim ile, teslim süresinin kontrol edilmesine yardımcı olmak, kalite, ve parti tutarlılığı.
Çiziminizi gönderin, CAD modeli, malzeme kalitesi, gıdayla temas bölgesi, kaynak yeri, yüzey pürüzlülüğü gereksinimi, temizleme yöntemi, belge gereksinimi, Süreç değerlendirmesi ve teklif için parti miktarı ve parti miktarı, tipik olarak içinde 24 saat.
İlgili Paslanmaz Çelik Makaleler
– 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
– CNC İşlenmiş Parçalar için Paslanmaz Çelik Kaynak: TIG, Lazer Kaynak ve Distorsiyon Kontrolü
– Tıbbi Paslanmaz Çelik Parça İşleme: 316L Malzeme, Süreç ve Uyumluluk Gereksinimleri

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
