



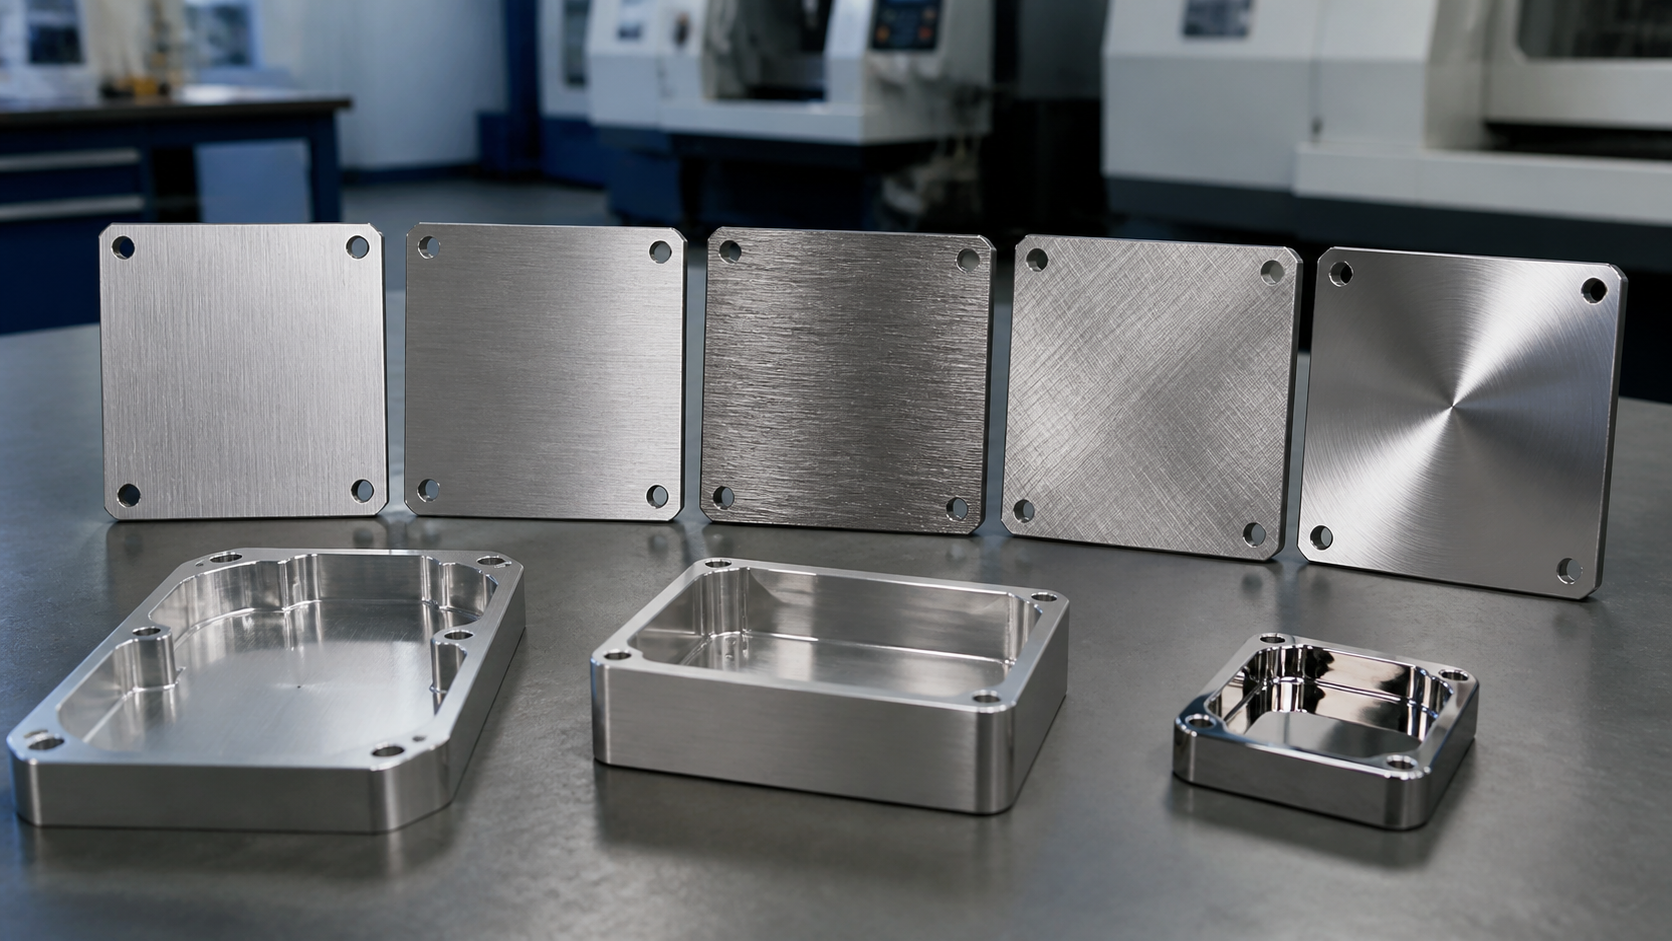
La finitura spazzolata è uno dei modi più convenienti per migliorare l'aspetto delle parti metalliche lavorate a CNC. Utilizzando un contatto abrasivo controllato per creare sottili linee di grana direzionali o non direzionali sulla superficie metallica, la spazzolatura ammorbidisce i segni della lavorazione, riduce l'abbagliamento, e conferisce ai componenti un raffinato aspetto industriale. Fornisce inoltre una base uniforme per la successiva anodizzazione, passivazione, o rivestimento anti-impronta.
Questa guida copre i fondamenti della finitura spazzolata: come funziona, i tipi di grano disponibili, come si comporta sui diversi metalli, a cosa prestare attenzione durante la progettazione, e come mantenere i risultati coerenti dal prototipo alla produzione.
Per superfici cosmetiche piane o leggermente curve, la spazzolatura lineare dell'attaccatura dei capelli è l'opzione più sicura e prevedibile. L'alluminio spazzolato dovrebbe sempre essere seguito dall'anodizzazione, mentre l'acciaio inossidabile spazzolato può essere passivato secondo necessità. Cavità profonde, fessure strette, e i sottosquadri non sono buoni candidati per una spazzolatura uniforme. E quando si tratta di coerenza dei lotti, nulla sostituisce un campione fisico approvato.
Cos'è una finitura spazzolata?
Definizione e processo
La finitura spazzolata è un trattamento superficiale abrasivo meccanico. Nastri abrasivi, ruote in nylon, o le spazzole rotanti entrano in contatto con il pezzo in lavorazione a velocità controllata, pressione, e direzione, lasciando linee a grana fine sul metallo. A differenza dei trattamenti chimici, la spazzolatura modifica solo la microstruttura superficiale attraverso l’attrito, non altera la composizione chimica del materiale.
Per pezzi lavorati a CNC, la spazzolatura avviene tipicamente dopo la fresatura, girando, sbavatura, e pulizia di base. L'obiettivo è trasformare i percorsi utensile visibili e i segni di taglio in un'uniforme, struttura controllata in metallo spazzolato.
Spazzolare non è lucidare
Un errore comune è considerare la spazzolatura e la lucidatura come intercambiabili. Sono processi fondamentalmente diversi:
- La spazzolatura produce una texture a grana opaca con bassa riflettività e linee direzionali visibili.
- La lucidatura produce una lucentezza elevata, superficie a specchio con quasi nessuna struttura e forte riflettività.
- La spazzolatura è adatta alle parti cosmetiche industriali; la lucidatura è migliore per componenti decorativi o di lusso.
Nota tecnica
Specificare sempre in modo esplicito Spazzolato o Lucido sui disegni e sugli ordini di acquisto. I due processi utilizzano strumenti diversi, materiali di consumo, e criteri di accettazione. Mescolarli porta a rielaborazioni su scala di produzione.
Riferimento alla rugosità superficiale
Diversi stili di spazzolatura corrispondono a diversi intervalli di rugosità. I valori riportati di seguito sono riferimenti tipici del settore: i risultati effettivi variano in base al materiale, grana abrasiva, e parametri di processo.
Tipo di spazzolatura | Grana abrasiva | Rugosità superficiale (Ra) | Carattere visivo |
Attaccatura dei capelli sottile | 320# – 600# | 0.4 – 0.8 uno | Linee parallele dense, morbido opaco |
Lineare standard | 180# – 320# | 0.8 – 1.6 uno | Grana chiara e visibile, forte atmosfera industriale |
Grana grossa | 80# – 180# | 1.6 – 3.2 uno | Trama pronunciata, sguardo audace |
Raso casuale | Nylon / ruota in tessuto non tessuto | 0.6 – 1.2 uno | Grana intrecciata non direzionale, morbido opaco |
Perché utilizzare la finitura spazzolata su pezzi lavorati a CNC?
I limiti delle superfici lavorate
Le parti che escono da una macchina CNC spesso portano percorsi utensile visibili, piccoli segni di taglierina, linee testimoni ai cambi utensile, e leggera variazione di colore tra i volti. Niente di tutto ciò ha importanza per le parti nascoste all'interno di un assieme. Ma per involucri visibili, pannelli, e coperture, la qualità della superficie influisce direttamente sulla percezione del prodotto.
Sei vantaggi principali
- Ammorbidisce i piccoli segni degli utensili CNC per un aspetto più uniforme sulle facce lavorate.
- Riduce l'abbagliamento sotto l'illuminazione dell'officina o la luce solare diretta.
- Offre una texture industriale di prima qualità senza l'aspetto eccessivamente lucido della lucidatura a specchio.
- Nasconde meglio i leggeri graffi quotidiani, soprattutto quando i graffi corrono paralleli alle venature.
- Crea una superficie di pretrattamento uniforme per l'anodizzazione, passivazione, o rivestimento anti-impronta.
- Riproduce in modo affidabile dal prototipo alla produzione, a condizione che un campione di riferimento sia approvato.
Valore dell'identità del marchio
Per prodotti di marca e hardware industriale visibile, una finitura coerente in metallo spazzolato può diventare parte dell’identità visiva del prodotto. La spazzolatura lineare fine sembra pulita e tecnica; la spazzolatura satinata casuale risulta più morbida e raffinata. Un linguaggio uniforme per il trattamento delle superfici rafforza l’immagine professionale di un marchio presso gli utenti finali.
Il processo di spazzolatura, Passo dopo passo
Una finitura uniforme del metallo spazzolato dipende sia dalla qualità della lavorazione a monte che dal controllo dei parametri a valle. Ecco il flusso del processo standard.
Processo in sette fasi
Fare un passo | Operazione | Punto di controllo chiave |
Fresatura, girando, perforazione, toccando, controllo dimensionale approssimativo | Mantenere i segni degli strumenti cosmetici per il viso entro l'intervallo spazzolabile | |
2 Sbavare e pulire | Rimuovere le sbavature taglienti, patatine, olio, e contaminanti superficiali | Le bave causano linee di grano saltate e un'usura abrasiva anomala |
Correggere i difetti principali (pozzi profondi, ammaccature, segni pesanti di utensili) | La spazzolatura non può correggere i difetti più importanti – gestirli a monte | |
4 Spazzolatura | Nastro abrasivo / ruota / spazzola in nylon; velocità di controllo, direzione, pressione, grinta | Blocca la direzione, mantenere la pressione uniforme, sostituire i materiali di consumo nei tempi previsti |
5 Pulizia post-spazzola | Rimuovere polvere e residui abrasivi, soprattutto nei fori e nei bordi | La polvere residua compromette l'adesione del rivestimento |
6 Finitura protettiva | Anodizzare l'alluminio; passivare o rivestire l'acciaio inossidabile secondo necessità | Conferma la compatibilità con la texture spazzolata |
7 Ispezione finale | Confronta il grano, colore, e uniformità rispetto al campione approvato | Solo confronto fisico – le foto non sono criteri di accettazione |
Parametri chiave del processo
Direzione della spazzolatura
La direzione di spazzolatura deve essere fissata nella documentazione del processo. Le direzioni comuni includono l'orizzontale, verticale, radiale (per parti rotonde), o un angolo specificato. Se un lotto viene spazzolato orizzontalmente e il successivo verticalmente, entrambi sono tecnicamente spazzolati, ma non corrisponderanno visivamente una volta assemblati insieme.
Grana abrasiva e materiali di consumo
La dimensione della grana determina direttamente la finezza del grano. Grane più fini (numeri più alti) produrre più sottile, linee più morbide; le grane più grosse producono risultati più audaci, trama più visibile. Le ruote abrasive in nylon e le ruote in tessuto non tessuto vengono utilizzate per effetti satinati casuali e non lasciano granulometrie direzionali.
Pressione e velocità
Una pressione eccessiva può arrotondare i bordi, bruciare la superficie, o creare venature irregolari. Una pressione insufficiente non riesce a coprire i segni dell'utensile. La velocità influisce sull'efficienza di taglio e sulla temperatura superficiale, e deve essere regolato in base alla durezza del materiale. Acciaio inossidabile, essere più difficile, generalmente funziona a velocità inferiori e consuma gli abrasivi più velocemente.
Avviso di processo
Gli spigoli vivi saranno leggermente arrotondati durante la spazzolatura (tipicamente R0.1-R0.3). Se una parte ha severi requisiti di spigolo vivo o idoneità, contrassegnare quelle aree come senza pennello sul disegno, o lasciare scorte di lavorazione extra.
Tipi comuni di finitura spazzolata e loro effetti visivi
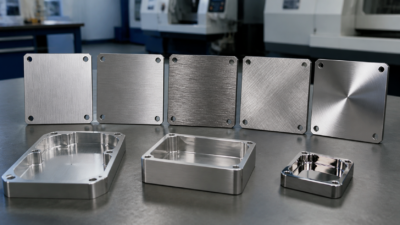
Diversi stili di spazzolatura producono risultati visivi molto diversi. La scelta giusta dipende dalla geometria della parte, posizionamento del prodotto, obiettivo di costo, e standard di accettazione.
Tipo | Effetto visivo | Note sul processo | Uso tipico |
Attaccatura lineare | Fibra parallela continua, aspetto industriale pulito | Più facile da definire, ispezionare, e mantieniti coerente | Pannelli dell'attrezzatura, custodie in alluminio, coperture delle cavità, custodie per strumenti |
Raso casuale | Morbido opaco non direzionale, trama intrecciata fine | Nylon / ruota in tessuto non tessuto, nessuna direzionalità | Pannelli decorativi rivolti al consumatore, coperture cosmetiche |
Spazzolatura incrociata | Grana bidirezionale, aspetto stratificato | Richiede due passaggi in direzioni diverse, costo più elevato | Cruscotti di fascia alta, superfici decorative selezionate |
Spazzolatura ad onde | Motivo a grana ondulata che scorre | Richiede attrezzature dedicate, processo complesso | Solo parti ornamentali; non raccomandato per parti funzionali CNC |
Per la maggior parte dei pezzi industriali lavorati a CNC, la spazzolatura lineare è la scelta più sicura e comune. È più semplice specificarlo su un disegno, più facile da ispezionare, e più facile da ripetere tra batch. La spazzolatura a croce e a onda richiede più manodopera e di solito è riservata a superfici decorative di alto valore.
Alluminio spazzolato vs. Acciaio inossidabile spazzolato
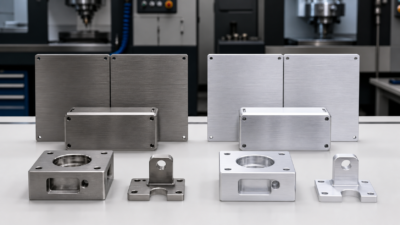
L'alluminio e l'acciaio inossidabile rispondono diversamente alla spazzolatura. Gli stessi parametri abrasivi possono produrre risultati visivi diversi, e i requisiti post-trattamento non sono gli stessi.
Confronto dei materiali
Dimensione | Lega di alluminio | Acciaio inossidabile | Rame (Riferimento) |
Durezza | Morbido (HB 60-150) | Più alto (HB 150-300) | Morbido (HB 40-80) |
Controllo della pressione | Deve essere strettamente controllato per evitare un taglio eccessivo | Può sopportare pressioni più elevate | Molto facile da deformare, utilizzare una pressione minima |
Usura dei materiali di consumo | Basso | Alto (le cinture si consumano più velocemente) | Medio |
Resistenza nativa alla corrosione | Moderare – ha bisogno di protezione | Eccellente (304 / 316) | Povero – si ossida e scurisce velocemente |
Post-trattamento | Anodizzazione fortemente consigliata | Rivestimento passivante o antimpronta (opzionale) | Necessario trattamento antiossidante |
Opzioni di colore | Ricco dopo l'anodizzazione (nero, argento, oro, blu, ecc.) | Tonalità metallica naturale; opzioni di rivestimento disponibili | Tonalità ramata naturale, scurisce col tempo |
Sensibilità alle impronte digitali | Alto (alluminio nudo) | Moderare | Alto |
A cosa prestare attenzione con l'alluminio spazzolato
- L'alluminio spazzolato nudo si ossida rapidamente e mostra le impronte digitali. Le parti esposte devono essere anodizzate.
- L'anodizzazione sposta leggermente il contrasto visivo della grana – confermare in fase di campionamento.
- Coordinare la direzione della spazzolatura con le posizioni della cremagliera di anodizzazione per evitare aree mancanti in cui la cremagliera entra in contatto con la parte.
- Leghe comuni come 6061, 6063, E 7075 spazzolare bene. L'alluminio pressofuso è generalmente sconsigliato a causa della porosità.
A cosa prestare attenzione con l'acciaio inossidabile spazzolato
- 304 è il grado del cavallo di battaglia; 316 viene utilizzato per ambienti altamente corrosivi (marino, chimico).
- L'acciaio inossidabile presenta già una buona resistenza alla corrosione dopo la spazzolatura; la passivazione può migliorarlo ulteriormente.
- Anti-impronta digitale (DI) il rivestimento riduce significativamente la ritenzione delle impronte digitali – utile per i pannelli toccati frequentemente.
- Evitare la contaminazione da ferro durante la spazzolatura; utilizzare abrasivi e strumenti specifici per l'acciaio inossidabile.
Guida alla selezione
Per cavità di comunicazione e custodie per apparecchiature, scegli l'alluminio spazzolato + anodizzazione (leggero, opzioni di colore). Per attrezzature da esterno, applicazioni alimentari e mediche, e hardware visibile, scegli l'acciaio inossidabile spazzolato (migliore resistenza alla corrosione, tono metallico più freddo).
Spazzolato vs. Lucido vs. Pallinato
Quando si seleziona una finitura superficiale, spazzolatura, lucidatura, sabbiatura, e l'anodizzazione semplice sono i quattro processi più comunemente confrontati. Ognuno ha il suo punto debole – scegliere quello sbagliato fa sprecare denaro o non raggiunge l'obiettivo estetico.
Trattamento | Aspetto | Direzione del grano | Riflettività | Costo | Ideale per |
Spazzolato | Metallizzato opaco con grana visibile | Direzionale / raso | Basso | Medio | Recinzioni, pannelli, cavità estetiche |
Lucido per specchi | Riflettente ad alta brillantezza, a specchio | Nessuno | Molto alto | Alto | Parti decorative, articoli di lusso, componenti riflettenti |
Pallinato | Opaco satinato, tessitura granulosa fine | Non direzionale | Basso | Basso-Medio | Copertura opaca uniforme per nascondere i segni di lavorazione |
Anodizzazione semplice | Colorati o naturali opachi | Nessuna grana spazzolata a meno che non sia pre-spazzolata | Basso-Medio | Medio | Parti funzionali in alluminio che necessitano di resistenza alla corrosione e all'usura |
Spazzolato vs. Acciaio inossidabile lucidato
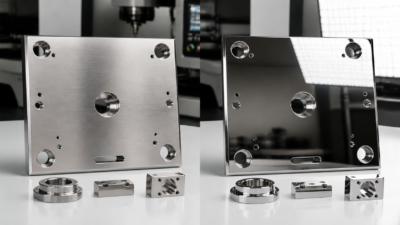
L'acciaio inossidabile lucido è liscio, lucido, e a specchio – riflette fortemente e mostra ogni impronta digitale e graffio. L'acciaio inossidabile spazzolato presenta linee di grana visibili, riflettività inferiore, e un aspetto industriale più morbido. Per pannelli industriali, coperture della macchina, custodie per strumenti, e parti CNC visibili, la spazzolatura è solitamente la scelta più pratica: riduce l'abbagliamento e nasconde i graffi leggeri.
Spazzolato vs. Perline sabbiate
Se l'obiettivo è una grana metallica chiara o una trama direzionale controllata, la spazzolatura è la soluzione migliore. Se l'obiettivo è semplicemente nascondere i segni di lavorazione dietro una superficie opaca non direzionale, la sabbiatura è solitamente più conveniente. Le superfici sabbiate non hanno direzione delle venature e si adattano meglio alla geometria complessa, ma non possono fornire il preciso aspetto industriale fornito dalla spazzolatura.
Lista di controllo della progettazione: 6 Cose da verificare prima di specificare la finitura spazzolata
Per rendere prevedibili i risultati del metallo spazzolato e ridurre le rilavorazioni in produzione, chiarire i seguenti sei punti sui disegni e sulla documentazione tecnica.
Definire le superfici cosmetiche
Segna chiaramente quali volti sono estetici e quali funzionali. Non tutte le superfici necessitano di spazzolatura, e alcune superfici non devono essere spazzolate se influiscono sulla vestibilità, sigillatura, messa a terra, o assemblaggio. Una buona pratica è utilizzare colori o livelli diversi nel modello 3D per distinguere i volti cosmetici da quelli funzionali.
Specificare la direzione della spazzolatura
Chiama in orizzontale, verticale, radiale, o qualsiasi altra direzione della fibra richiesta. Per parti con più facce cosmetiche, specificare la direzione per faccia e verificare se le transizioni tra facce adiacenti sono accettabili. Lega la direzione a un dato per evitare ambiguità.
Definire la grossolanità della grana
Specificare l'attaccatura dei capelli sottile, satinato standard, grana grossa, o un livello di texture basato su campione. Includere sia la gamma di grana abrasiva che la ruvidità della superficie target (Ra). Ordinare pezzi con la sola parola spazzolato lascia troppo spazio all'interpretazione tra i fornitori.
Esaminare i rischi della geometria
Valutare le caratteristiche difficili da spazzolare in modo uniforme:
- Tasche profonde dove la profondità supera la larghezza – la transizione dal fondo alla parete viene facilmente persa.
- Fessure strette sotto 3 mm di larghezza – gli strumenti per la spazzolatura non possono raggiungere l'interno.
- Sottosquadri – l'accesso limitato agli utensili crea una grana discontinua.
- Aree costolate dense – i fianchi e le radici delle costole mostrano una struttura irregolare.
- Angoli interni più stretti di R0.5 – le mole abrasive non riescono a raggiungere, lasciando bordi taglienti e luminosi.
Conferma la finitura protettiva
Confermare se anodizzazione, passivazione, rivestimento, oppure il trattamento anti-impronta segue la spazzolatura. Questi trattamenti influiscono sia sulla durabilità che sull'aspetto visivo finale. Approvo sempre il combinato spazzolato + finitura protetta in fase di campionatura, non ogni passaggio separatamente.
Imposta i criteri di accettazione con un campione fisico
Utilizzare un campione di prototipo fisico come punto di riferimento della produzione, definire la direzione delle venature, livello di rugosità, colore, e gamma cosmetica accettabile. Le foto aiutano nella comunicazione ma non sono sufficienti per l'accettazione – l'angolo di illuminazione cambia radicalmente l'aspetto della trama spazzolata.
Lista di controllo della progettazione
Superfici cosmetiche contrassegnate | Direzione di spazzolatura specificata | Grossolanità del grano / grinta definita | Rischi geometrici rivisti | Confermato il post-trattamento | Il campione fisico è stato approvato
Applicazioni tipiche e casi d'uso nel settore
La finitura spazzolata è ampiamente utilizzata su parti lavorate a CNC in cui l'aspetto, tocco, e questioni relative al posizionamento del prodotto. Di seguito sono riportate le applicazioni tipiche per settore.
Comunicazioni e apparecchiature RF
- Involucri RF – alluminio spazzolato + l'anodizzazione bilancia le prestazioni di schermatura con l'aspetto.
- Alloggiamenti per filtri e combinatori – la spazzolatura lineare rafforza un aspetto industriale di precisione.
- Pannelli della stazione base – l'acciaio inossidabile spazzolato resiste bene all'esterno.
Controllo e strumentazione industriale
- Pannelli di controllo industriali, Contenitori HMI – le superfici a basso abbagliamento si adattano all'illuminazione dell'officina.
- Pannelli frontali dello strumento, custodie per oscilloscopi – la spazzolatura lineare trasmette precisione e professionalità.
- Custodie per sensori e trasmettitori – l'acciaio inossidabile spazzolato resiste alla corrosione ed è facile da pulire.
Attrezzature mediche e di laboratorio
- Involucri per dispositivi medici, componenti di strumenti chirurgici – l'acciaio inossidabile spazzolato è facile da disinfettare e resistente agli agenti chimici.
- Cruscotti da laboratorio – le superfici opache riducono al minimo la distrazione visiva.
- Alloggiamenti per dispositivi odontoiatrici ed estetici – L'alluminio anodizzato spazzolato offre colori intensi e una sensazione premium.
Elettronica di consumo e casa intelligente
- Router di fascia alta, Contenitori NAS – spazzolatura dell'alluminio + l’anodizzazione eleva la qualità percepita.
- Altoparlanti intelligenti, pannelli domestici intelligenti – la spazzolatura satinata è liscia al tatto.
- Custodie per laptop e monitor – la spazzolatura fine dell'attaccatura dei capelli è un classico linguaggio di design premium.
Aerospaziale e Difesa
- Contenitori per avionica – alluminio spazzolato + l'anodizzazione dura combina leggerezza e resistenza all'usura.
- Pannelli dell'equipaggiamento aereo – rigorosi requisiti di coerenza dell'aspetto.
- Elettronica per la difesa – l'acciaio inossidabile spazzolato offre una bassa riflettività e una firma visiva ridotta.
Controllo di qualità: Mantiene la finitura spazzolata coerente nella produzione di massa
La coerenza conta più di un campione perfetto. La variazione della grana tra i lotti è il problema di qualità più comune con la finitura spazzolata. Ecco i principali fattori di controllo.
Sette fattori di coerenza
Fattore di controllo | Requisito | Modalità di fallimento |
Qualità della lavorazione in entrata | Profondità e planarità stabili dei segni dello strumento sulle facce cosmetiche | Segni dell'utensile troppo profondi per essere coperti; l'ondulazione della superficie provoca una grana irregolare |
Fissaggio | Facce di Riferimento coerenti, pressione di contatto uniforme | La stessa parte mostra una profondità della grana diversa in aree diverse |
Grana abrasiva | Modello di cintura specificato, sostituzione programmata | La deriva della grana provoca uno spostamento della grossolanità del grano |
Direzione della spazzolatura | Documenti di processo bloccati, formazione degli operatori | La mancata corrispondenza della direzione causa incoerenza visiva dopo l'assemblaggio |
Pressione dell'utensile | Pneumatico / parametri idraulici fissi | La variazione della pressione modifica la profondità della grana e l'arrotondamento dei bordi |
Pulizia | Processo standardizzato, ispezione della polvere | La polvere residua compromette l'adesione e l'aspetto del rivestimento |
Post-trattamento | Anodizzazione / parametri di passivazione fissi | Il colore e la brillantezza variano tra un lotto e l'altro |
Il sistema campione fisico
Il metodo di qualità più pratico è approvare un campione fisico dorato nella fase di prototipo, e mantenere i confronti del primo e dell'ultimo articolo durante la produzione. Il campione dovrebbe definire:
- Direzione finale della grana e livello di ruvidità.
- Rugosità superficiale misurata (Ra).
- Colore e brillantezza dopo finitura protettiva.
- Intervallo di difetti estetici accettabili (per esempio., piccola variazione di consistenza, aspetto del bordo).
- Data di approvazione, numero di versione, e firma autorizzata.
Avviso di qualità
Foto e video non possono sostituire un campione fisico. L'aspetto visivo della grana spazzolata dipende fortemente dall'angolo e dall'intensità dell'illuminazione – la stessa superficie può apparire completamente diversa sotto una luce diversa. L’accettazione deve basarsi sul confronto fisico.
Pensieri conclusivi e passi successivi
La finitura spazzolata può migliorare significativamente la qualità visiva delle parti lavorate a CNC, soprattutto per componenti a vista in alluminio e acciaio inossidabile. Crea una raffinata texture metallica opaca, riduce l'abbagliamento, e dà allegati, pannelli, coperture, e cavità un aspetto industriale professionale.
Detto questo, la spazzolatura non è una soluzione universale. Proprietà dei materiali, geometria, direzione della grana, difetti superficiali, e il post-trattamento influenzano il risultato finale. Non tutte le parti sono adatte per una spazzolatura uniforme, e non tutti i segni di lavorazione possono essere nascosti. Un progetto di spazzolatura di successo richiede una revisione della producibilità in fase di progettazione, approvazione del campione fisico in fase di prototipo, e un controllo disciplinato del processo durante la produzione.

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.