



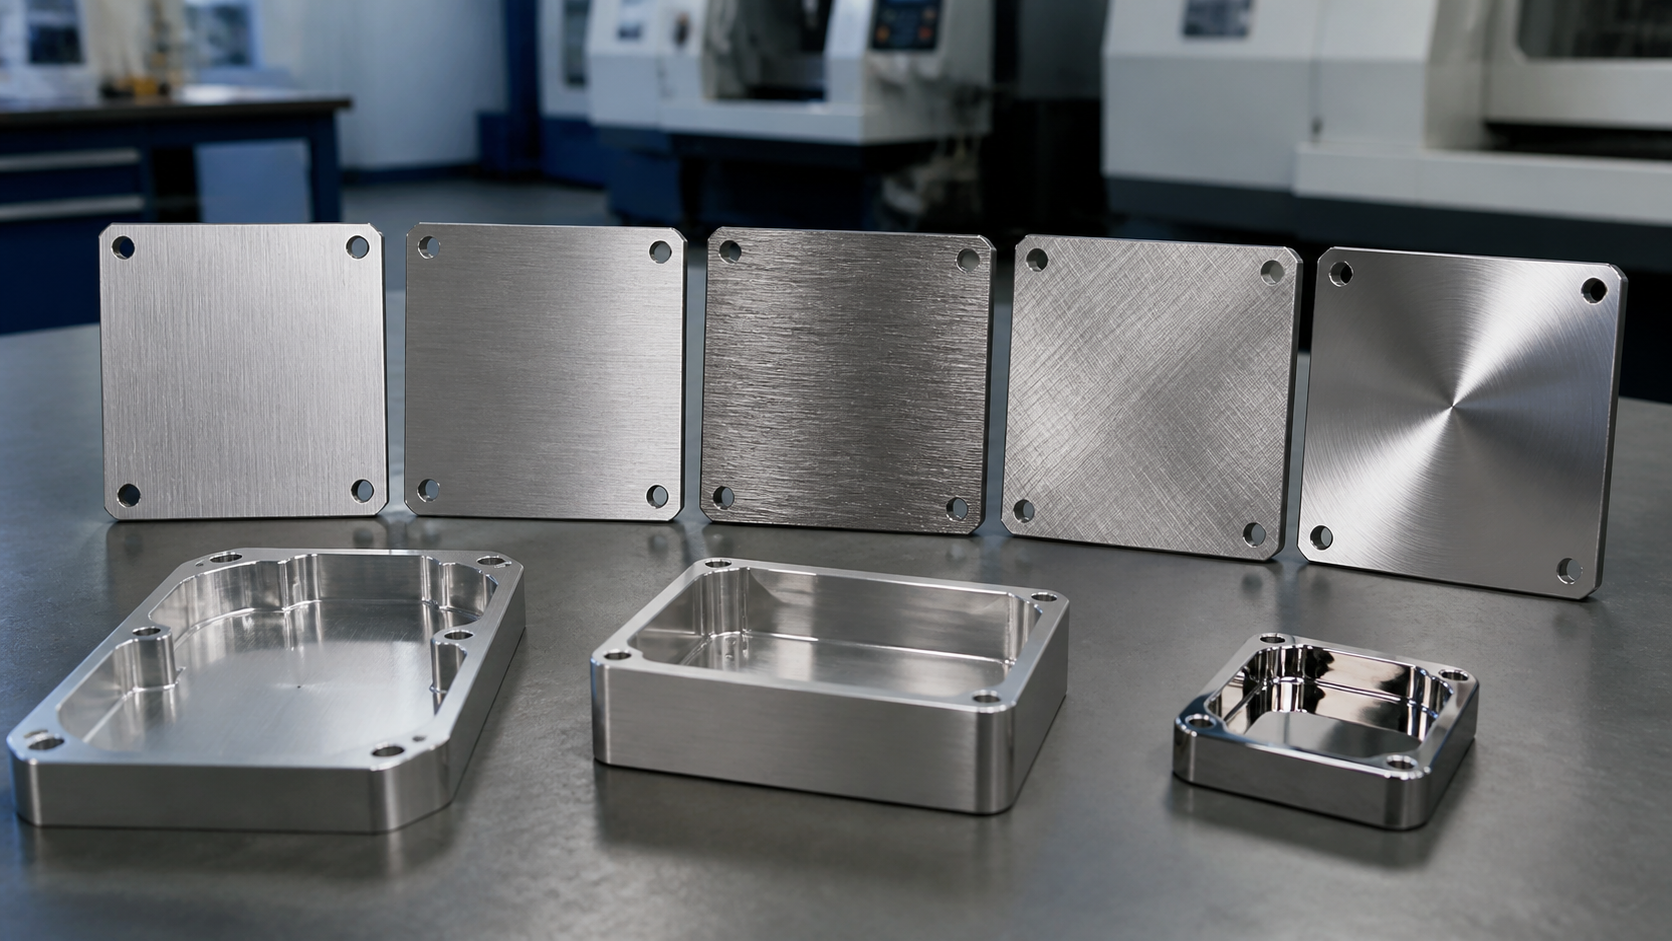
El acabado cepillado es una de las formas más rentables de mejorar la apariencia de las piezas metálicas mecanizadas por CNC.. Mediante el uso de contacto abrasivo controlado para crear finas líneas de grano direccionales o no direccionales en la superficie del metal., El cepillado suaviza las marcas de mecanizado., reduce el deslumbramiento, y confiere a los componentes un aspecto industrial refinado. También proporciona una base uniforme para el posterior anodizado., pasivación, o revestimiento antihuellas.
Esta guía cubre los fundamentos del acabado cepillado: cómo funciona., los tipos de grano disponibles, cómo se comporta en diferentes metales, qué tener en cuenta durante el diseño, y cómo mantener resultados consistentes desde el prototipo hasta la producción.
Para superficies cosméticas planas o ligeramente curvadas, El cepillado lineal es la opción más segura y predecible.. Al aluminio cepillado siempre se le debe seguir el anodizado., mientras que el acero inoxidable cepillado se puede pasivar según sea necesario. Cavidades profundas, ranuras estrechas, y las socavaduras son malos candidatos para un cepillado uniforme. Y cuando se trata de consistencia del lote, nada reemplaza una muestra física aprobada.
¿Qué es un acabado cepillado??
Definición y proceso
El acabado cepillado es un tratamiento superficial abrasivo mecánico.. Cinturones abrasivos, ruedas de nailon, o cepillos giratorios entran en contacto con la pieza de trabajo a velocidad controlada, presión, y dirección, dejando líneas de grano fino en el metal. A diferencia de los tratamientos químicos, El cepillado solo cambia la microestructura de la superficie a través de la fricción, no altera la composición química del material..
Para piezas mecanizadas por CNC, El cepillado suele realizarse después del fresado., torneado, desbarbado, y limpieza básica. El objetivo es transformar las trayectorias visibles de las herramientas y las marcas de corte en una superficie uniforme., textura de metal cepillado controlada.
Cepillarse no es pulir
Un error común es tratar el cepillado y el pulido como intercambiables.. Son procesos fundamentalmente diferentes.:
- El cepillado produce una textura de grano mate con baja reflectividad y líneas direccionales visibles..
- El pulido produce un alto brillo., Superficie similar a un espejo casi sin textura y con fuerte reflectividad..
- Trajes de cepillado de piezas cosméticas industriales.; El pulido es mejor para componentes decorativos o de lujo..
Nota técnica
Siempre especifique Cepillado o Pulido explícitamente en los dibujos y órdenes de compra.. Los dos procesos utilizan diferentes herramientas., consumibles, y criterios de aceptación. Mezclarlos conduce a reelaboraciones a escala de producción.
Referencia de rugosidad superficial
Diferentes estilos de cepillado corresponden a diferentes rangos de rugosidad. Los valores a continuación son referencias típicas de la industria; los resultados reales varían según el material., arena abrasiva, y parámetros del proceso.
Tipo de cepillado | Grano abrasivo | Rugosidad de la superficie (Real academia de bellas artes) | Carácter Visual |
rayita fina | 320# – 600# | 0.4 – 0.8 uno | Líneas paralelas densas, mate suave |
Lineal estándar | 180# – 320# | 0.8 – 1.6 uno | Grano visible claro, fuerte sensación industrial |
grano grueso | 80# – 180# | 1.6 – 3.2 uno | textura pronunciada, mirada atrevida |
Satén al azar | Nylon / rueda no tejida | 0.6 – 1.2 uno | Grano entrelazado no direccional, mate suave |
¿Por qué utilizar un acabado cepillado en piezas mecanizadas por CNC??
Las limitaciones de las superficies mecanizadas
Las piezas que salen de una máquina CNC suelen tener trayectorias de herramientas visibles., marcas de corte finas, líneas testigo en cambios de herramienta, y ligera variación de color entre caras. Nada de esto importa para piezas ocultas dentro de un ensamblaje.. Pero para recintos visibles, paneles, y cubre, La calidad de la superficie afecta directamente cómo se percibe el producto..
Seis beneficios principales
- Suaviza marcas menores de herramientas CNC para una apariencia más uniforme en las caras mecanizadas.
- Reduce el deslumbramiento bajo la iluminación del taller o la luz solar directa..
- Ofrece una textura industrial de primera calidad sin el aspecto excesivamente brillante del pulido tipo espejo..
- Oculta mejor las marcas leves del día a día, especialmente cuando las marcas son paralelas a la fibra..
- Crea una superficie de pretratamiento consistente para anodizar., pasivación, o revestimiento antihuellas.
- Se reproduce de forma fiable desde el prototipo hasta la producción., siempre que se apruebe una muestra de referencia.
Valor de identidad de marca
Para productos de marca y hardware industrial visible, un acabado consistente de metal cepillado puede convertirse en parte de la identidad visual del producto. El cepillado lineal fino resulta limpio y técnico; El cepillado satinado aleatorio se siente más suave y elegante.. Un lenguaje uniforme de tratamiento de superficies refuerza la imagen profesional de una marca ante los usuarios finales..
El proceso de cepillado, Paso a paso
Un acabado consistente del metal cepillado depende tanto de la calidad del mecanizado anterior como del control de los parámetros posteriores.. Aquí está el flujo de proceso estándar..
Proceso de siete pasos
Paso | Operación | Punto de control clave |
Molienda, torneado, perforación, tocando, control de dimensiones aproximadas | Mantenga las marcas de herramientas cosméticas dentro del rango de aplicación con brocha. | |
2 Desbarbar y limpiar | Eliminar rebabas afiladas, papas fritas, aceite, y contaminantes de la superficie | Las rebabas provocan líneas de grano saltadas y desgaste abrasivo anormal |
Corregir defectos importantes (pozos profundos, abolladuras, marcas de herramientas pesadas) | El cepillado no puede solucionar defectos importantes – manejarlos aguas arriba | |
4 Cepillado | cinturón abrasivo / rueda / cepillo de nailon; controlar la velocidad, dirección, presión, arena | Bloquear la dirección, mantener la presión uniforme, reemplazar los consumibles a tiempo |
5 Limpieza post-cepillado | Elimina el polvo y los residuos abrasivos., especialmente en agujeros y bordes | El polvo residual compromete la adhesión del recubrimiento |
6 Acabado protector | anodizar aluminio; pasivar o recubrir acero inoxidable según sea necesario | Confirmar compatibilidad con la textura cepillada. |
7 Inspección final | Comparar grano, color, y uniformidad frente a la muestra aprobada | Sólo comparación física – Las fotos no son criterios de aceptación. |
Parámetros clave del proceso
Dirección de cepillado
La dirección del cepillado debe estar registrada en la documentación del proceso.. Las direcciones comunes incluyen horizontal, vertical, radial (para piezas redondas), o un ángulo específico. Si un lote se cepilla horizontalmente y el siguiente verticalmente, ambos están técnicamente cepillados, pero no coincidirán visualmente cuando se monten juntos.
Grano abrasivo y consumibles
El tamaño del grano determina directamente la finura del grano. Granos más finos (números más altos) producir más sutil, líneas más suaves; los granos más gruesos producen más audaces, textura más visible. Se utilizan ruedas abrasivas de nailon y ruedas no tejidas para lograr efectos satinados aleatorios y no dejan vetas direccionales..
Presión y velocidad
Una presión excesiva puede redondear los bordes., quemar la superficie, o crear grano desigual. La presión insuficiente no logra cubrir las marcas de la herramienta. La velocidad afecta la eficiencia de corte y la temperatura de la superficie., y debe ajustarse a la dureza del material. Acero inoxidable, siendo más duro, generalmente funciona a velocidades más bajas y consume abrasivos más rápido.
Advertencia de proceso
Los bordes afilados se redondearán ligeramente durante el cepillado. (normalmente R0.1-R0.3). Si una pieza tiene requisitos estrictos de ajuste o bordes afilados, marque esas áreas como sin pincel en el dibujo, o dejar stock de mecanizado extra.
Tipos comunes de acabados cepillados y sus efectos visuales
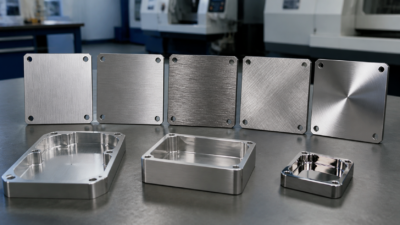
Diferentes estilos de cepillado producen resultados visuales muy diferentes. La elección correcta depende de la geometría de la pieza., posicionamiento del producto, objetivo de costo, y estándares de aceptación.
Tipo | Efecto visual | Notas del proceso | Uso típico |
línea del cabello lineal | Fibra paralela continua, aspecto industrial limpio | Más fácil de definir, inspeccionar, y mantente constante | Paneles de equipamiento, cerramientos de aluminio, cubiertas de cavidades, carcasas de instrumentos |
Satén al azar | Mate suave no direccional, fina textura entretejida | Nylon / rueda no tejida, sin direccionalidad | Paneles decorativos orientados al consumidor, cubiertas cosméticas |
Cepillado cruzado | Fibra bidireccional, apariencia en capas | Requiere dos pases en diferentes direcciones., mayor costo | Paneles de instrumentos de alta gama, superficies decorativas seleccionadas |
Cepillado ondulado | Patrón de grano ondulado que fluye | Requiere accesorios dedicados, proceso complejo | Solo piezas ornamentales; no recomendado para piezas funcionales CNC |
Para la mayoría de piezas industriales mecanizadas por CNC, El cepillado lineal es la opción más segura y común.. Es más fácil especificar en un dibujo., más fácil de inspeccionar, y más fácil de repetir en lotes. El cepillado cruzado y ondulado requiere más mano de obra y suele reservarse para superficies decorativas de alto valor..
Aluminio cepillado vs.. Acero inoxidable cepillado
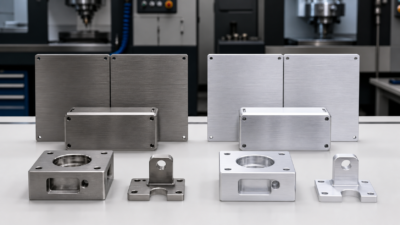
El aluminio y el acero inoxidable responden de forma diferente al cepillado. Los mismos parámetros abrasivos pueden producir resultados visuales diferentes., y los requisitos post-tratamiento no son los mismos.
Comparación de materiales
Dimensión | Aleación de aluminio | Acero inoxidable | Cobre (Referencia) |
Dureza | Suave (media pensión 60-150) | Más alto (media pensión 150-300) | Suave (media pensión 40-80) |
Control de presión | Debe ser estrictamente controlado para evitar el corte excesivo. | Puede soportar una presión más alta | Muy fácil de deformar, usar presión mínima |
Desgaste de consumibles | Bajo | Alto (los cinturones se desgastan más rápido) | Medio |
Resistencia a la corrosión nativa | Moderado – necesita protección | Excelente (304 / 316) | Pobre – se oxida y oscurece rápidamente |
Post-tratamiento | Se recomienda anodizar | Pasivación o revestimiento antihuellas. (opcional) | Es necesario un tratamiento antioxidante. |
Opciones de color | Rico después de anodizar (negro, plata, oro, azul, etc.) | Tono metálico natural; opciones de recubrimiento disponibles | Tono cobre natural, se oscurece con el tiempo |
Sensibilidad de huellas dactilares | Alto (aluminio desnudo) | Moderado | Alto |
Qué tener en cuenta con el aluminio cepillado
- El aluminio cepillado desnudo se oxida rápidamente y muestra huellas dactilares. Las partes expuestas deben anodizarse..
- El anodizado cambia ligeramente el contraste visual de la veta. – confirmar en la etapa de muestra.
- Coordine la dirección del cepillado con las posiciones de la rejilla de anodizado para evitar perder áreas donde la rejilla entra en contacto con la pieza..
- Aleaciones comunes como 6061, 6063, y 7075 cepillarse bien. Generalmente no se recomienda el aluminio fundido debido a su porosidad..
Qué tener en cuenta con el acero inoxidable cepillado
- 304 es el grado caballo de batalla; 316 Se utiliza para ambientes altamente corrosivos. (marina, químico).
- El acero inoxidable ya tiene buena resistencia a la corrosión después del cepillado; La pasivación puede mejorarlo aún más..
- Antihuellas (DE) el recubrimiento reduce significativamente la retención de huellas dactilares – útil para paneles que se tocan con frecuencia.
- Evite la contaminación con hierro durante el cepillado; Utilice abrasivos y herramientas específicos para acero inoxidable..
Guía de selección
Para cavidades de comunicación y recintos de equipos., elige aluminio cepillado + anodizado (ligero, opciones de color). Para equipos al aire libre, aplicaciones alimentarias y médicas, y hardware visible, elija acero inoxidable cepillado (mejor resistencia a la corrosión, tono metálico más frío).
Cepillado vs.. Pulido vs.. Granallado
Al seleccionar un acabado superficial, cepillado, pulido, voladura de cuentas, y el anodizado simple son los cuatro procesos más comúnmente comparados. Cada uno tiene su punto óptimo – elegir el incorrecto es una pérdida de dinero o no alcanza el objetivo de apariencia.
Tratamiento | Apariencia | Dirección del grano | Reflectividad | Costo | Mejor para |
Cepillado | Metálico mate con vetas visibles. | Direccional / satín | Bajo | Medio | Cerramientos, paneles, caries cosméticas |
Pulido de espejo | Reflectante de alto brillo, como un espejo | Ninguno | muy alto | Alto | Piezas decorativas, artículos de lujo, componentes reflectantes |
Granallado | mate esmerilado, textura granular fina | No direccional | Bajo | Bajo-Medio | Cobertura mate uniforme para ocultar marcas de mecanizado. |
Anodizado simple | Mate coloreado o natural | Sin grano cepillado a menos que esté previamente cepillado | Bajo-Medio | Medio | Piezas funcionales de aluminio que necesitan resistencia a la corrosión y al desgaste. |
Cepillado vs.. Acero inoxidable pulido
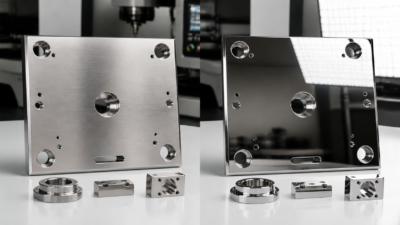
El acero inoxidable pulido es liso., brillante, y como un espejo – refleja fuertemente y muestra cada huella digital y rasguño. El acero inoxidable cepillado tiene líneas de veta visibles., menor reflectividad, y un aspecto industrial más suave. Para paneles industriales, cubiertas de la máquina, carcasas de instrumentos, y piezas CNC visibles, El cepillado suele ser la opción más práctica.: elimina el deslumbramiento y oculta las ligeras marcas.
Cepillado vs.. Grano arruinado
Si el objetivo es una veta metálica clara o una textura direccional controlada, el cepillado es la mejor opción. Si el objetivo es simplemente ocultar las marcas de mecanizado detrás de una superficie mate no direccional, La voladura de perlas suele ser más rentable. Las superficies granalladas no tienen dirección de veta y se adaptan mejor a geometrías complejas, pero no pueden ofrecer el aspecto industrial preciso que proporciona el cepillado..
Lista de verificación de diseño: 6 Cosas que se deben confirmar antes de especificar el acabado cepillado
Para hacer que los resultados del metal cepillado sean predecibles y reducir el retrabajo de la producción., aclarar los siguientes seis puntos sobre dibujos y documentación técnica.
Definir superficies cosméticas
Marca claramente qué caras son cosméticas y cuáles son funcionales.. No todas las superficies necesitan cepillado, Y algunas superficies no deben cepillarse si afectan el ajuste., caza de focas, toma de tierra, o montaje. Una buena práctica es utilizar diferentes colores o capas en el modelo 3D para distinguir los rostros cosméticos de los funcionales..
Especificar la dirección del cepillado
Llamar horizontal, vertical, radial, o cualquier otra dirección de fibra requerida. Para piezas con múltiples caras cosméticas, especificar la dirección por cara y confirmar si las transiciones entre caras adyacentes son aceptables. Vincular la dirección a un dato para evitar ambigüedades.
Definir el grosor del grano
Especificar línea fina, satén estándar, grano grueso, o un nivel de textura basado en muestras. Incluya tanto el rango de grano abrasivo como la rugosidad de la superficie objetivo. (Real academia de bellas artes). Pedir piezas con solo la palabra cepillado deja demasiado margen de interpretación entre proveedores.
Revisar los riesgos de la geometría
Evaluar características que son difíciles de cepillar uniformemente:
- Bolsillos profundos donde la profundidad excede el ancho. – la transición del fondo a la pared se pasa por alto fácilmente.
- Ranuras estrechas debajo 3 mm de ancho – las herramientas de cepillado no pueden llegar al interior.
- Recortes – El acceso limitado a las herramientas crea un grano discontinuo..
- Áreas costales densas – Las paredes laterales y las raíces de las costillas muestran una textura desigual..
- Esquinas internas más apretadas que R0.5 – las ruedas abrasivas no pueden alcanzar, dejando bordes brillantes y afilados.
Confirmar acabado protector
Confirmar si anodizar, pasivación, revestimiento, o tratamiento antihuellas tras el cepillado. Estos tratamientos afectan tanto a la durabilidad como al aspecto visual final.. Aprobar siempre el cepillado combinado. + Acabado protegido en la etapa de muestra., no cada paso por separado.
Establecer criterios de aceptación con una muestra física
Utilice una muestra de prototipo físico como punto de referencia de producción, definir la dirección de la fibra, nivel de rugosidad, color, y gama cosmética aceptable. Las fotos ayudan con la comunicación pero no son suficientes para la aceptación. – El ángulo de iluminación cambia drásticamente la apariencia de la textura cepillada..
Lista de verificación de diseño
Superficies cosméticas marcadas | Dirección de cepillado especificada | Grosor del grano / arena definida | Riesgos de geometría revisados | Post-tratamiento confirmado | Muestra física aprobada
Aplicaciones típicas y casos de uso de la industria
El acabado cepillado se usa ampliamente en piezas mecanizadas por CNC donde la apariencia, tocar, y el posicionamiento del producto es importante. A continuación se muestran aplicaciones típicas por industria..
Equipos de comunicaciones y RF
- Cajas de RF – aluminio cepillado + El anodizado equilibra el rendimiento del blindaje con la apariencia..
- Carcasas de filtro y combinador – El cepillado lineal refuerza un aspecto industrial de precisión..
- Paneles de estación base – El acero inoxidable cepillado se mantiene bien en exteriores..
Control e Instrumentación Industrial
- Paneles de control industriales, Cajas HMI – Las superficies poco deslumbrantes se adaptan a la iluminación del taller.
- Paneles frontales de instrumentos, carcasas de osciloscopio – El cepillado lineal transmite precisión y profesionalidad..
- Carcasas para sensores y transmisores – El acero inoxidable cepillado resiste la corrosión y es fácil de limpiar..
Equipos médicos y de laboratorio
- Cajas para dispositivos médicos, componentes de instrumentos quirúrgicos – El acero inoxidable cepillado es fácil de desinfectar y resistente a productos químicos..
- Paneles de instrumentos de laboratorio – Las superficies mate minimizan la distracción visual..
- Carcasas para dispositivos dentales y estéticos. – El aluminio cepillado anodizado ofrece colores intensos y una sensación de primera calidad..
Electrónica de consumo y hogar inteligente
- Enrutadores de alta gama, Gabinetes NAS – cepillado de aluminio + el anodizado eleva la calidad percibida.
- Altavoces inteligentes, paneles de casa inteligentes – El cepillado satinado se siente suave al tacto..
- Carcasas para portátiles y monitores – El cepillado fino es un lenguaje de diseño premium clásico..
Aeroespacial y Defensa
- Gabinetes de aviónica – aluminio cepillado + El anodizado duro combina peso ligero con resistencia al desgaste..
- Paneles de equipos aerotransportados – requisitos estrictos de consistencia de apariencia.
- Electrónica de defensa – El acero inoxidable cepillado ofrece baja reflectividad y firma visual reducida..
Control de calidad: Mantener el acabado cepillado uniforme en la producción en masa
La consistencia importa más que una muestra perfecta. La variación de grano entre lotes es la queja de calidad más común en el acabado cepillado.. Estos son los factores de control clave.
Siete factores de coherencia
factores de control | Requisito | Modo de falla |
Calidad de mecanizado entrante | Profundidad y planitud estables de las marcas de herramientas en caras cosméticas | Marcas de herramientas demasiado profundas para cubrirlas; La ondulación de la superficie causa grano desigual. |
Fijación | Caras de referencia consistentes, presión de contacto uniforme | La misma parte muestra diferente profundidad de grano en diferentes áreas. |
Grano abrasivo | Modelo de cinturón especificado, reemplazo programado | La deriva del grano provoca un cambio en el grosor del grano |
Dirección del cepillado | Documentos de proceso bloqueados, entrenamiento del operador | La falta de coincidencia de dirección causa inconsistencia visual después del ensamblaje |
Presión de la herramienta | Neumático / parámetros hidráulicos fijos | La variación de presión cambia la profundidad del grano y el redondeo de los bordes. |
Limpieza | Proceso estandarizado, inspección de polvo | El polvo residual perjudica la adherencia y la apariencia del recubrimiento |
Post-tratamiento | Anodizado / parámetros de pasivación fijos | El color y el brillo varían entre lotes |
El sistema de muestra física
El método de calidad más práctico es aprobar una muestra de oro física en la etapa de prototipo., y mantener comparaciones del primer artículo y del último artículo durante la producción. La muestra debe definir:
- Dirección final del grano y nivel de aspereza.
- Rugosidad superficial medida (Real academia de bellas artes).
- Color y brillo después del acabado protector..
- Rango aceptable de defectos cosméticos (p.ej., variación de textura menor, apariencia del borde).
- Fecha de aprobación, número de versión, y firma autorizada.
Advertencia de calidad
Las fotos y los videos no pueden reemplazar una muestra física. La apariencia visual de la veta cepillada depende en gran medida del ángulo y la intensidad de la iluminación. – La misma superficie puede verse completamente diferente bajo diferentes luces.. La aceptación debe basarse en la comparación física..
Pensamientos finales y próximos pasos
El acabado cepillado puede elevar significativamente la calidad visual de las piezas mecanizadas por CNC, Especialmente para componentes visibles de aluminio y acero inoxidable.. Crea una refinada textura de metal mate., reduce el deslumbramiento, y da cerramientos, paneles, cubre, y cavidades una apariencia industrial profesional.
dicho eso, El cepillado no es una solución universal.. Propiedades de los materiales, geometría, dirección de la fibra, defectos superficiales, y el post-tratamiento influyen en el resultado final. No todas las piezas son adecuadas para un cepillado uniforme, y no todas las marcas de mecanizado se pueden ocultar. Un proyecto de cepillado exitoso requiere una revisión de la capacidad de fabricación en la etapa de diseño., aprobación de la muestra física en la etapa de prototipo, y control disciplinado del proceso durante la producción.

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..