



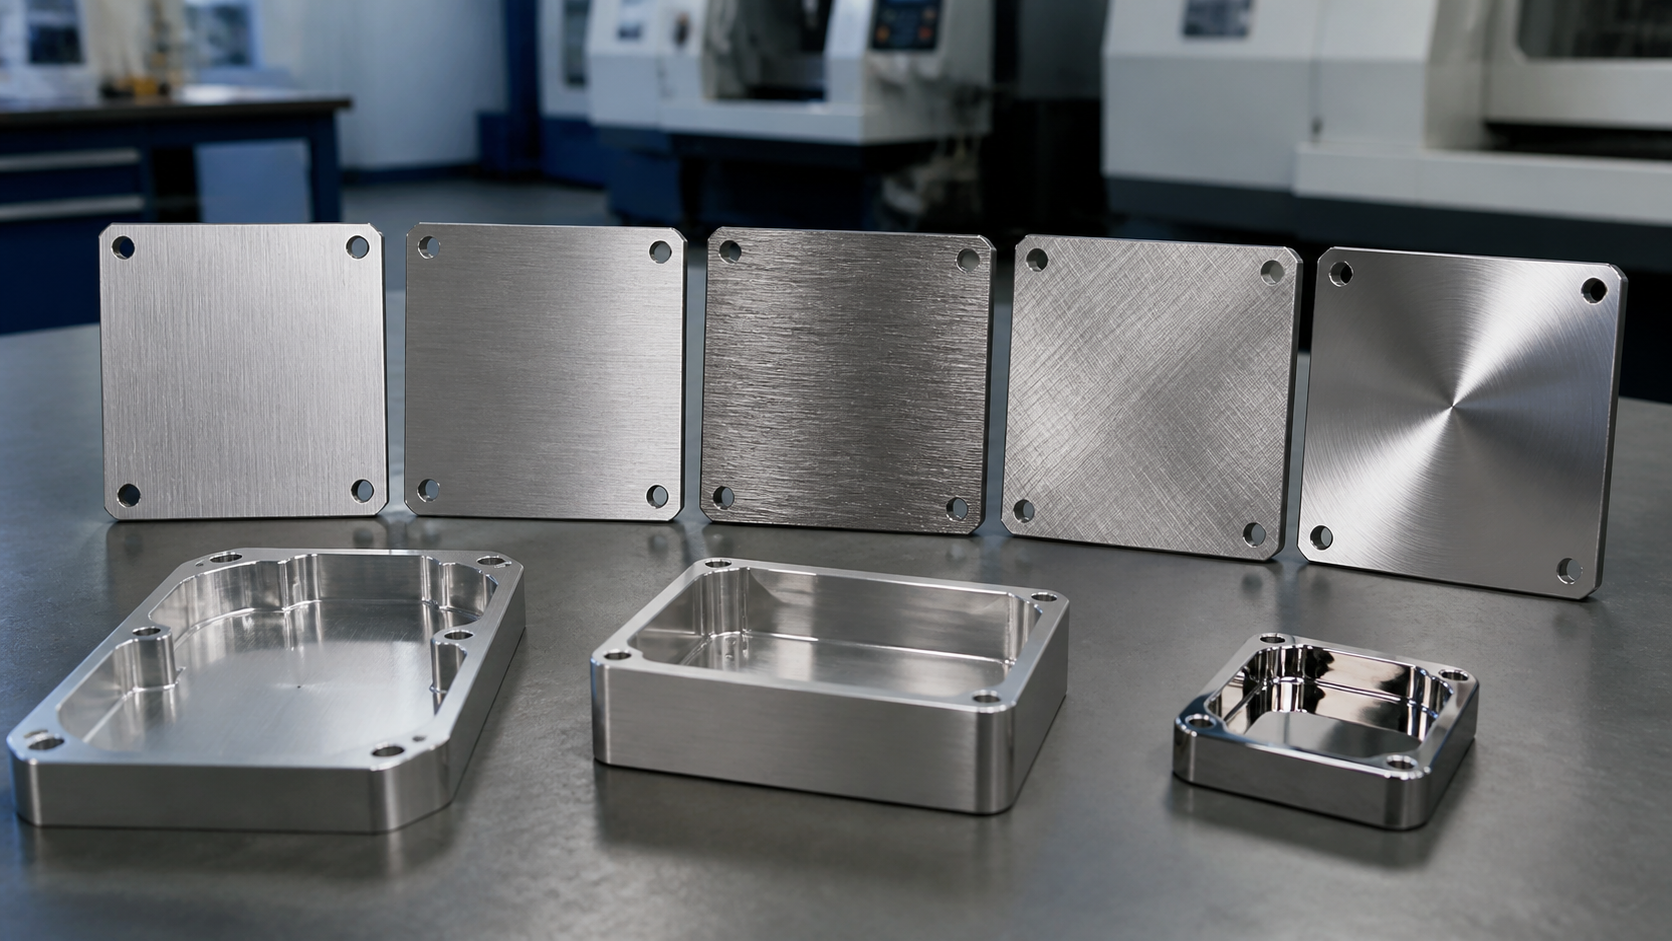
Wykończenie szczotkowane to jeden z najbardziej opłacalnych sposobów poprawy wyglądu części metalowych obrabianych CNC. Dzięki kontrolowanemu kontaktowi ściernemu w celu utworzenia drobnych kierunkowych lub niekierunkowych linii ziaren na powierzchni metalu, szczotkowanie zmiękcza ślady obróbki, redukuje odblaski, i nadaje komponentom wyrafinowany, industrialny wygląd. Zapewnia również jednolite podłoże do późniejszego anodowania, pasywacja, lub powłoka zapobiegająca pozostawianiu odcisków palców.
W tym przewodniku omówiono podstawy wykańczania szczotkowanego – jak to działa, dostępne rodzaje zbóż, jak zachowuje się na różnych metalach, na co zwrócić uwagę podczas projektowania, oraz jak zachować spójność wyników od prototypu po produkcję.
Do płaskich lub delikatnie zakrzywionych powierzchni kosmetycznych, liniowe szczotkowanie linii włosów jest najbezpieczniejszą i najbardziej przewidywalną opcją. Po szczotkowanym aluminium należy zawsze przeprowadzić anodowanie, natomiast szczotkowaną stal nierdzewną można w razie potrzeby pasywować. Głębokie ubytki, wąskie szczeliny, i podcięcia nie są dobrymi kandydatami do równomiernego szczotkowania. A jeśli chodzi o spójność partii, nic nie zastąpi zatwierdzonej próbki fizycznej.
Co to jest szczotkowane wykończenie?
Definicja i proces
Wykończenie szczotkowane to mechaniczna obróbka powierzchniowo-ścierna. Pasy ścierne, koła nylonowe, lub szczotki obrotowe stykają się z przedmiotem obrabianym z kontrolowaną prędkością, ciśnienie, i kierunek, pozostawiając drobne linie ziaren na metalu. W przeciwieństwie do zabiegów chemicznych, szczotkowanie zmienia jedynie mikrostrukturę powierzchni poprzez tarcie – nie zmienia składu chemicznego materiału.
Do części obrabianych CNC, szczotkowanie zwykle następuje po frezowaniu, obrócenie, gratowanie, i podstawowe sprzątanie. Celem jest przekształcenie widocznych ścieżek narzędzia i śladów frezu w jednolite, kontrolowana tekstura szczotkowanego metalu.
Szczotkowanie to nie polerowanie
Częstym błędem jest traktowanie szczotkowania i polerowania jako wymiennych. Są to zasadniczo różne procesy:
- Szczotkowanie pozwala uzyskać matową teksturę ziarna o niskim współczynniku odbicia i widocznych liniach kierunkowych.
- Polerowanie zapewnia wysoki połysk, lustrzana powierzchnia, prawie pozbawiona tekstury i o silnym odbiciu.
- Szczotkowanie pasuje do przemysłowych części kosmetycznych; polerowanie jest lepsze w przypadku elementów dekoracyjnych lub luksusowych.
Uwaga techniczna
Zawsze określaj wyraźnie szczotkowany lub polerowany na rysunkach i zamówieniach. W obu procesach wykorzystywane są różne narzędzia, materiały eksploatacyjne, i kryteria akceptacji. Mieszanie ich prowadzi do przeróbek na skalę produkcyjną.
Odniesienie do chropowatości powierzchni
Różne style szczotkowania odpowiadają różnym zakresom chropowatości. Poniższe wartości są typowymi odniesieniami branżowymi — rzeczywiste wyniki różnią się w zależności od materiału, ziarno ścierne, i parametry procesu.
Typ szczotkowania | Ziarno ścierne | Chropowatość powierzchni (Ra) | Charakter wizualny |
Dobra linia włosów | 320# – 600# | 0.4 – 0.8 jeden | Gęste linie równoległe, miękki mat |
Standardowy liniowy | 180# – 320# | 0.8 – 1.6 jeden | Wyraźne widoczne ziarno, silny industrialny charakter |
Grube ziarno | 80# – 180# | 1.6 – 3.2 jeden | Wyraźna tekstura, odważny wygląd |
Przypadkowa satyna | Nylon / koło z włókniny | 0.6 – 1.2 jeden | Bezkierunkowo przeplatane ziarno, miękki mat |
Dlaczego warto stosować szczotkowane wykończenie części obrabianych CNC?
Ograniczenia powierzchni po obróbce
Części schodzące z maszyny CNC często mają widoczne ścieżki narzędzia, drobne ślady cięcia, linie pomocnicze przy wymianie narzędzi, i niewielkie różnice w kolorze pomiędzy twarzami. Wszystko to nie ma znaczenia w przypadku części ukrytych wewnątrz złożenia. Ale dla widocznych obudów, panele, i okładki, jakość powierzchni bezpośrednio wpływa na postrzeganie produktu.
Sześć podstawowych korzyści
- Zmiękcza drobne ślady narzędzi CNC, zapewniając bardziej jednolity wygląd obrabianych powierzchni.
- Redukuje odblaski pod wpływem oświetlenia warsztatowego lub bezpośredniego światła słonecznego.
- Zapewnia najwyższej jakości przemysłową teksturę bez zbyt błyszczącego wyglądu polerowania lustrzanego.
- Lepiej ukrywa lekkie, codzienne zadrapania – szczególnie gdy zadrapania biegną równolegle do włókien.
- Tworzy spójną powierzchnię przed anodowaniem, pasywacja, lub powłoka zapobiegająca pozostawianiu odcisków palców.
- Niezawodnie reprodukuje od prototypu do produkcji, pod warunkiem zatwierdzenia próbki referencyjnej.
Wartość tożsamości marki
Do markowych produktów i widocznego sprzętu przemysłowego, spójne wykończenie ze szczotkowanego metalu może stać się częścią identyfikacji wizualnej produktu. Delikatne szczotkowanie liniowe można odczytać jako czyste i techniczne; przypadkowe satynowe szczotkowanie wydaje się bardziej miękkie i ekskluzywne. Jednolity język obróbki powierzchni wzmacnia profesjonalny wizerunek marki w oczach użytkowników końcowych.
Proces szczotkowania, Krok po kroku
Spójne wykończenie szczotkowanego metalu zależy zarówno od jakości obróbki wstępnej, jak i kontroli parametrów końcowych. Oto standardowy przebieg procesu.
Proces w siedmiu krokach
Krok | Działanie | Kluczowy punkt kontrolny |
Przemiał, obrócenie, wiercenie, stukający, zgrubna kontrola wymiarów | Utrzymuj ślady narzędzi kosmetycznych w zasięgu pędzla | |
2 Odgratuj i wyczyść | Usuń ostre zadziory, frytki, olej, i zanieczyszczenia powierzchniowe | Zadziory powodują przeskakiwanie linii ziaren i nieprawidłowe zużycie ścierne |
Popraw główne wady (głębokie doły, wgniecenia, ciężkie ślady narzędzi) | Szczotkowanie nie jest w stanie naprawić większych defektów – zająć się nimi pod prąd | |
4 Szczotkowanie | Pas ścierny / koło / nylonowa szczotka; kontrolować prędkość, kierunek, ciśnienie, piasek | Zablokuj kierunek, utrzymuj równy nacisk, wymieniaj materiały eksploatacyjne zgodnie z harmonogramem |
5 Czyszczenie po szczotkowaniu | Usunąć pył ścierny i pozostałości, szczególnie w otworach i krawędziach | Pozostały pył pogarsza przyczepność powłoki |
6 Wykończenie ochronne | Anodowanie aluminium; w razie potrzeby pasywować lub powlekać stal nierdzewną | Potwierdź zgodność ze szczotkowaną teksturą |
7 Kontrola końcowa | Porównaj zboże, kolor, i jednorodność w porównaniu z zatwierdzoną próbką | Tylko porównanie fizyczne – zdjęcia nie są kryterium akceptacji |
Kluczowe parametry procesu
Kierunek szczotkowania
Kierunek szczotkowania musi być określony w dokumentacji procesu. Typowe kierunki obejmują poziomy, pionowy, promieniowy (do części okrągłych), lub pod określonym kątem. Jeśli jedna partia jest szczotkowana poziomo, a następna pionowo, oba są technicznie szczotkowane, ale nie będą do siebie pasować wizualnie po złożeniu.
Materiał ścierny i materiały eksploatacyjne
Wielkość ziarna bezpośrednio określa stopień jego rozdrobnienia. Drobniejszy grys (wyższe liczby) produkować subtelniej, gładsze linie; grubsze ziarno daje odważniejsze, bardziej widoczna tekstura. Nylonowe tarcze ścierne i włókniny służą do uzyskania przypadkowych efektów satynowych i nie pozostawiają kierunkowego ziarna.
Ciśnienie i prędkość
Nadmierny nacisk może spowodować zaokrąglenie krawędzi, spalić powierzchnię, lub utworzyć nierówne ziarno. Niewystarczający nacisk nie zakrywa śladów narzędzia. Prędkość wpływa na wydajność cięcia i temperaturę powierzchni, i należy je dostosować do twardości materiału. Stal nierdzewna, być trudniejszym, generalnie działa z niższymi prędkościami i szybciej zużywa materiał ścierny.
Ostrzeżenie dotyczące procesu
Ostre krawędzie zostaną lekko zaokrąglone podczas szczotkowania (zazwyczaj R0.1-R0.3). Jeśli część ma surowe wymagania dotyczące ostrych krawędzi lub dopasowania, oznacz te obszary na rysunku jako pozbawione pędzla, lub zostaw dodatkowy zapas do obróbki.
Typowe typy wykończeń szczotkowanych i ich efekty wizualne
Różne style szczotkowania dają bardzo różne rezultaty wizualne. Właściwy wybór zależy od geometrii części, pozycjonowanie produktu, docelowy koszt, i standardy akceptacji.
Typ | Efekt wizualny | Uwagi dotyczące procesu | Typowe zastosowanie |
Liniowa linia włosów | Ciągłe ziarno równoległe, czysty, industrialny wygląd | Najłatwiej zdefiniować, sprawdzać, i bądź konsekwentny | Panele wyposażenia, obudowy aluminiowe, osłony wnękowe, obudowy instrumentów |
Przypadkowa satyna | Miękki, bezkierunkowy mat, delikatna, przeplatana tekstura | Nylon / koło z włókniny, brak kierunkowości | Panele dekoracyjne skierowane do konsumentów, osłony kosmetyczne |
Szczotkowanie krzyżowe | Ziarno dwukierunkowe, warstwowy wygląd | Wymaga dwóch przejść w różnych kierunkach, wyższy koszt | Wysokiej klasy tablice przyrządów, wybrane powierzchnie dekoracyjne |
Szczotkowanie falowe | Płynny falisty wzór słojów | Wymaga dedykowanego mocowania, złożony proces | Tylko elementy ozdobne; nie jest zalecany do funkcjonalnych części CNC |
Do większości przemysłowych części obrabianych CNC, szczotkowanie liniowe jest najbezpieczniejszym i najczęstszym wyborem. Łatwiej jest to określić na rysunku, łatwiej sprawdzić, i łatwiejsze do powtarzania w różnych partiach. Szczotkowanie krzyżowe i falowe jest bardziej pracochłonne i zwykle zarezerwowane jest dla powierzchni dekoracyjnych o wysokiej wartości.
Szczotkowane aluminium vs. Szczotkowana stal nierdzewna
Aluminium i stal nierdzewna reagują inaczej na szczotkowanie. Te same parametry ścierne mogą dawać różne rezultaty wizualne, a wymagania po obróbce nie są takie same.
Porównanie materiałów
Wymiar | Stop aluminium | Stal nierdzewna | Miedź (Odniesienie) |
Twardość | Miękki (HB 60-150) | Wyższy (HB 150-300) | Miękki (HB 40-80) |
Kontrola ciśnienia | Należy ściśle kontrolować, aby uniknąć nadmiernego cięcia | Potrafi wytrzymać wyższe ciśnienie | Bardzo łatwo się odkształca, użyj minimalnego nacisku |
Zużycie materiałów eksploatacyjnych | Niski | Wysoki (paski zużywają się szybciej) | Średni |
Natywna odporność na korozję | Umiarkowany – potrzebuje ochrony | Doskonały (304 / 316) | Słaby – szybko się utlenia i ciemnieje |
Po leczeniu | Zdecydowanie zalecane jest anodowanie | Pasywacja lub powłoka zapobiegająca odciskom palców (fakultatywny) | Konieczne leczenie antyoksydacyjne |
Opcje kolorów | Bogaty po anodowaniu (czarny, srebrny, złoto, niebieski, itp.) | Naturalny metaliczny odcień; dostępne opcje powlekania | Naturalny odcień miedzi, z czasem ciemnieje |
Czułość linii papilarnych | Wysoki (gołe aluminium) | Umiarkowany | Wysoki |
Na co zwrócić uwagę w przypadku szczotkowanego aluminium
- Gołe, szczotkowane aluminium szybko się utlenia i widać na nim odciski palców. Części odsłonięte należy anodować.
- Anodowanie nieznacznie zmienia wizualny kontrast słojów – potwierdzić na etapie próbki.
- Skoordynuj kierunek szczotkowania z pozycjami stojaka do anodowania, aby uniknąć pominięcia obszarów, w których zębatka styka się z częścią.
- Typowe stopy, takie jak 6061, 6063, I 7075 dobrze szczotkować. Generalnie nie zaleca się stosowania odlewów aluminiowych ze względu na porowatość.
Na co zwrócić uwagę w przypadku szczotkowanej stali nierdzewnej
- 304 jest klasą konia pociągowego; 316 jest stosowany w środowiskach silnie korozyjnych (morski, chemiczny).
- Stal nierdzewna ma już dobrą odporność na korozję po szczotkowaniu; pasywacja może go jeszcze bardziej ulepszyć.
- Ochrona przed odciskami palców (Z) powłoka znacząco ogranicza zatrzymywanie odcisków palców – przydatne w przypadku często dotykanych paneli.
- Unikaj zanieczyszczenia żelazem podczas szczotkowania; używaj materiałów ściernych i narzędzi przeznaczonych do stali nierdzewnej.
Przewodnik wyboru
Do wnęk komunikacyjnych i obudów urządzeń, wybierz szczotkowane aluminium + anodowanie (lekki, opcje kolorów). Do sprzętu outdoorowego, zastosowań spożywczych i medycznych, i widoczny sprzęt, wybierz szczotkowaną stal nierdzewną (lepsza odporność na korozję, chłodniejszy, metaliczny ton).
Szczotkowane vs. Polerowane vs. Wysadzany koralikami
Przy wyborze wykończenia powierzchni, szczotkowanie, polerowanie, piaskowanie perełek, i zwykłe anodowanie to cztery najczęściej porównywane procesy. Każdy ma swój słodki punkt – wybranie niewłaściwego powoduje marnowanie pieniędzy lub mija się z docelowym wyglądem.
Leczenie | Wygląd | Kierunek ziarna | Odbicie | Koszt | Najlepsze dla |
Szczotkowane | Matowy metaliczny z widocznym ziarnem | Kierunkowy / satyna | Niski | Średni | Obudowy, panele, ubytki kosmetyczne |
Polerowanie lustrzane | Odblask o wysokim połysku, lustrzane | Nic | Bardzo wysoki | Wysoki | Części dekoracyjne, przedmioty luksusowe, elementy odblaskowe |
Koralik wysadzony | Matowy, matowy, drobnoziarnista konsystencja | Bezkierunkowy | Niski | Niski-Średni | Jednolite pokrycie matowe, aby ukryć ślady obróbki |
Zwykłe anodowanie | Kolorowe lub naturalne matowe | Bez szczotkowanego ziarna, chyba że zostało ono wstępnie szczotkowane | Niski-Średni | Średni | Aluminiowe części funkcjonalne wymagające odporności na korozję i zużycie |
Szczotkowane vs. Polerowana stal nierdzewna
Polerowana stal nierdzewna jest gładka, błyszczący, i lustrzane – mocno odbija i widać każdy odcisk palca i zadrapanie. Szczotkowana stal nierdzewna ma widoczne linie słojów, niższy współczynnik odbicia, i bardziej miękki, industrialny wygląd. Do paneli przemysłowych, osłony maszyn, obudowy instrumentów, i widoczne części CNC, szczotkowanie jest zazwyczaj bardziej praktycznym wyborem: redukuje odblaski i ukrywa lekkie zadrapania.
Szczotkowane vs. Koralik piaskowany
Jeśli celem jest wyraźne metaliczne ziarno lub kontrolowana tekstura kierunkowa, szczotkowanie jest lepszym rozwiązaniem. Jeśli celem jest po prostu ukrycie śladów obróbki za bezkierunkową matową powierzchnią, piaskowanie jest zwykle bardziej opłacalne. Powierzchnie piaskowane nie mają kierunku włókien i lepiej dopasowują się do złożonej geometrii, ale nie są w stanie zapewnić dokładnego, industrialnego wyglądu, jaki zapewnia szczotkowanie.
Lista kontrolna projektu: 6 Rzeczy, które należy sprawdzić przed określeniem szczotkowanego wykończenia
Aby zapewnić przewidywalność wyników szczotkowanego metalu i ograniczyć liczbę przeróbek produkcyjnych, wyjaśnić sześć następujących elementów na rysunkach i dokumentacji technicznej.
Zdefiniuj powierzchnie kosmetyczne
Wyraźnie zaznacz, które twarze są kosmetyczne, a które funkcjonalne. Nie każda powierzchnia wymaga szczotkowania, a niektórych powierzchni nie należy szczotkować, jeśli wpływają one na dopasowanie, opieczętowanie, grunt, lub montaż. Dobrą praktyką jest stosowanie w modelu 3D różnych kolorów lub warstw, aby odróżnić twarze kosmetyczne od funkcjonalnych.
Określ kierunek szczotkowania
Zadzwoń poziomo, pionowy, promieniowy, lub inny wymagany kierunek włókien. W przypadku części o wielu twarzach kosmetycznych, określ kierunek na ścianę i potwierdź, czy dopuszczalne są przejścia pomiędzy sąsiadującymi ścianami. Powiąż kierunek z punktem odniesienia, aby uniknąć dwuznaczności.
Zdefiniuj grubość ziarna
Określ delikatną linię włosów, standardowa satyna, grube ziarno, lub poziom tekstury oparty na próbce. Uwzględnij zarówno zakres ziarna ściernego, jak i docelową chropowatość powierzchni (Ra). Zamawianie części zawierających wyłącznie słowo szczotkowane pozostawia zbyt dużo miejsca na interpretację pomiędzy dostawcami.
Przejrzyj ryzyko związane z geometrią
Oceń cechy, które trudno jest równomiernie wyczyścić:
- Głębokie kieszenie, w których głębokość przekracza szerokość – łatwo przeoczyć przejście od dołu do ściany.
- Wąskie szczeliny pod 3 mm szerokości – narzędzia do szczotkowania nie mogą dotrzeć do środka.
- Podcięcia – ograniczony dostęp narzędzia powoduje nieciągłość ziarna.
- Gęste obszary żeber – boczne ściany żeber i korzenie wykazują nierówną teksturę.
- Narożniki wewnętrzne ciaśniejsze niż R0,5 – koła ścierne nie dosięgają, pozostawiając jasne, ostre krawędzie.
Potwierdź wykończenie ochronne
Potwierdź, czy anodowanie, pasywacja, powłoka, lub zabezpieczenie przed odciskami palców po szczotkowaniu. Zabiegi te wpływają zarówno na trwałość, jak i ostateczny wygląd wizualny. Zawsze zatwierdzaj łączone szczotkowanie + zabezpieczone wykończenie na etapie próbki, nie każdy krok osobno.
Ustaw kryteria akceptacji na podstawie próbki fizycznej
Użyj fizycznej próbki prototypu jako wzorca produkcyjnego, określenie kierunku włókien, poziom szorstkości, kolor, i akceptowalny asortyment kosmetyczny. Zdjęcia pomagają w komunikacji, ale nie są wystarczające do akceptacji – kąt oświetlenia radykalnie zmienia wygląd szczotkowanej tekstury.
Lista kontrolna projektu
Oznaczone powierzchnie kosmetyczne | Określony kierunek szczotkowania | Grubość ziarna / zdefiniowany żwir | Przegląd zagrożeń związanych z geometrią | Potwierdzono po leczeniu | Próbka fizyczna podpisana
Typowe zastosowania i przypadki użycia w branży
Wykończenie szczotkowane jest szeroko stosowane w częściach obrabianych CNC, gdzie wygląd, dotykać, i kwestia pozycjonowania produktu. Poniżej znajdują się typowe zastosowania według branży.
Sprzęt komunikacyjny i RF
- Obudowy RF – szczotkowane aluminium + anodowanie równoważy wydajność ekranowania z wyglądem.
- Obudowy filtrów i sumatorów – liniowe szczotkowanie wzmacnia precyzyjny, industrialny wygląd.
- Panele stacji bazowej – szczotkowana stal nierdzewna dobrze sprawdza się na zewnątrz.
Sterowanie i oprzyrządowanie przemysłowe
- Przemysłowe panele sterujące, Obudowy HMI – powierzchnie o niskim olśnieniu pasują do oświetlenia warsztatowego.
- Panele przednie przyrządów, obudowy oscyloskopów – szczotkowanie liniowe zapewnia precyzję i profesjonalizm.
- Obudowy czujników i przetworników – szczotkowana stal nierdzewna jest odporna na korozję i łatwa do czyszczenia.
Sprzęt medyczny i laboratoryjny
- Obudowy urządzeń medycznych, elementy narzędzi chirurgicznych – szczotkowana stal nierdzewna jest łatwa w dezynfekcji i odporna chemicznie.
- Tablice przyrządów laboratoryjnych – matowe powierzchnie minimalizują rozproszenie wzroku.
- Obudowy do urządzeń stomatologicznych i estetycznych – anodowane, szczotkowane aluminium oferuje bogatą kolorystykę i wyjątkowy wygląd.
Elektronika użytkowa i inteligentny dom
- Wysokiej klasy routery, Obudowy NAS – szczotkowanie aluminium + anodowanie podnosi postrzeganą jakość.
- Inteligentne głośniki, inteligentne panele domowe – satynowe szczotkowanie jest gładkie w dotyku.
- Obudowy do laptopów i monitorów – delikatne szczotkowanie linii włosów to klasyczny język projektowania premium.
Lotnictwa i Obrony
- Obudowy awioniki – szczotkowane aluminium + twarde anodowanie łączy lekkość z odpornością na zużycie.
- Panele wyposażenia pokładowego – rygorystyczne wymagania dotyczące spójności wyglądu.
- Elektronika obronna – szczotkowana stal nierdzewna zapewnia niski współczynnik odbicia i zmniejszoną sygnaturę wizualną.
Kontrola jakości: Utrzymanie spójności szczotkowanego wykończenia w masowej produkcji
Konsystencja ma większe znaczenie niż jedna doskonała próbka. Różnice w ziarnie pomiędzy partiami są najczęstszą skargą dotyczącą jakości wykończenia szczotkowanego. Oto kluczowe czynniki kontrolne.
Siedem czynników spójności
Czynnik kontrolny | Wymóg | Tryb awarii |
Jakość obróbki przychodzącej | Stabilna głębokość i płaskość śladów narzędzia na powierzchniach kosmetycznych | Ślady narzędzia są zbyt głębokie, aby je zakryć; Falistość powierzchni powoduje nierówne ziarno |
Mocowanie | Spójne powierzchnie odniesienia, równomierny nacisk kontaktowy | Ta sama część wykazuje różną głębokość słojów w różnych obszarach |
Ziarno ścierne | Określony model paska, planowana wymiana | Dryfowanie piasku powoduje zmianę grubości ziarna |
Kierunek szczotkowania | Zamknięta dokumentacja procesu, szkolenie operatorów | Niedopasowanie kierunku powoduje niespójność wizualną po montażu |
Nacisk narzędzia | Pneumatyczny / parametry hydrauliczne stałe | Zmiana ciśnienia zmienia głębokość ziaren i zaokrąglenie krawędzi |
Czyszczenie | Standaryzowany proces, kontrola kurzu | Pozostały pył pogarsza przyczepność i wygląd powłoki |
Po leczeniu | Anodowanie / parametry pasywacji ustalone | Zmiana koloru i połysku pomiędzy partiami |
System próbek fizycznych
Najbardziej praktyczną metodą jakości jest zatwierdzenie fizycznej złotej próbki na etapie prototypu, i prowadź porównania pierwszego i ostatniego artykułu podczas produkcji. Próbka powinna definiować:
- Ostateczny kierunek ziarna i stopień szorstkości.
- Zmierzona chropowatość powierzchni (Ra).
- Kolor i połysk po obróbce zabezpieczającej.
- Dopuszczalny zakres defektów kosmetycznych (np., niewielkie różnice w teksturze, wygląd krawędzi).
- Data zatwierdzenia, numer wersji, i autoryzowany podpis.
Ostrzeżenie dotyczące jakości
Zdjęcia i filmy nie mogą zastąpić próbki fizycznej. Wygląd szczotkowanego ziarna w dużym stopniu zależy od kąta i intensywności oświetlenia – ta sama powierzchnia może wyglądać zupełnie inaczej w innym świetle. Akceptacja musi opierać się na fizycznym porównaniu.
Przemyślenia końcowe i kolejne kroki
Szczotkowane wykończenie może znacząco podnieść jakość wizualną części obrabianych CNC, szczególnie w przypadku widocznych elementów z aluminium i stali nierdzewnej. Tworzy wyrafinowaną, matową, metalową teksturę, redukuje odblaski, i daje obudowy, panele, okładki, i ubytkom profesjonalny wygląd przemysłowy.
To powiedziało, szczotkowanie nie jest rozwiązaniem uniwersalnym. Właściwości materiału, geometria, kierunek ziaren, wady powierzchni, i obróbka po zabiegu mają wpływ na wynik końcowy. Nie każda część nadaje się do równomiernego szczotkowania, i nie każdy znak obróbki można ukryć. Pomyślny projekt szczotkowania wymaga sprawdzenia możliwości produkcyjnych na etapie projektowania, zatwierdzenie próbki fizycznej na etapie prototypu, i zdyscyplinowaną kontrolę procesu podczas produkcji.

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.