



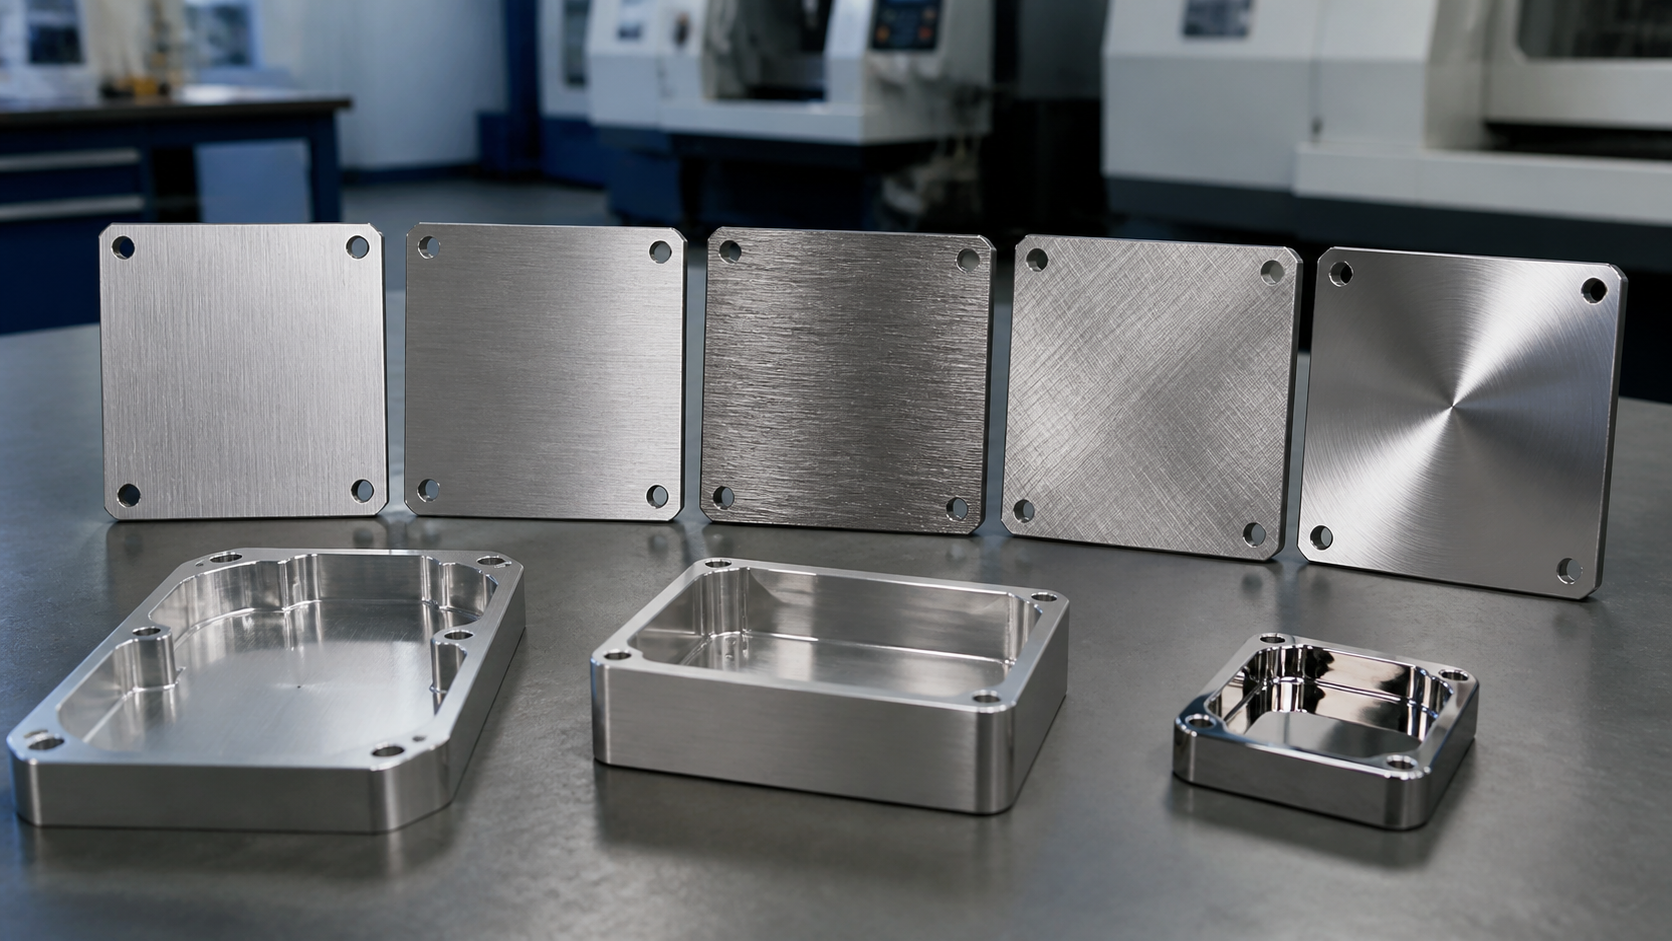
Матовая обработка — один из наиболее экономичных способов улучшить внешний вид металлических деталей, обработанных на станках с ЧПУ.. Использование контролируемого абразивного контакта для создания тонких направленных или ненаправленных линий зерна на металлической поверхности., чистка щеткой смягчает следы механической обработки, уменьшает блики, и придает компонентам изысканный индустриальный вид. Он также обеспечивает равномерную основу для последующего анодирования., пассивация, или покрытие против отпечатков пальцев.
В этом руководстве рассматриваются основы матовой отделки — как это работает., доступные виды зерна, как он ведет себя с разными металлами, на что обратить внимание при проектировании, и как обеспечить согласованность результатов от прототипа до производства.
Для плоских или слегка изогнутых косметических поверхностей., линейная чистка волос — самый безопасный и предсказуемый вариант.. Матовый алюминий всегда должен сопровождаться анодированием., матовую нержавеющую сталь можно пассивировать по мере необходимости. Глубокие полости, узкие щели, и подрезы — плохие кандидаты для равномерной чистки.. И когда дело доходит до согласованности партии, ничто не заменит утвержденный физический образец.
Что такое матовая отделка?
Определение и процесс
Матовая обработка – это механическая абразивная обработка поверхности.. Абразивные ленты, нейлоновые колеса, или вращающиеся щетки контактируют с заготовкой с контролируемой скоростью, давление, и направление, оставляя мелкие зернистые линии на металле. В отличие от химической обработки, чистка щеткой изменяет только микроструктуру поверхности за счет трения, но не меняет химический состав материала..
Для деталей, обработанных на станках с ЧПУ, чистка обычно происходит после фрезерования, поворот, удаление заусенцев, и базовая уборка. Цель состоит в том, чтобы превратить видимые траектории движения инструмента и следы резцов в единообразные., контролируемая текстура матового металла.
Чистка щеткой — это не полировка
Распространенной ошибкой является отношение к чистке и полировке как к взаимозаменяемым понятиям.. Это принципиально разные процессы:
- Нанесение кистью создает матовую зернистую текстуру с низкой отражающей способностью и видимыми направленными линиями..
- Полировка придает зеркальный блеск., зеркальная поверхность практически без текстуры и сильной отражательной способностью.
- Чистка костюмов для промышленных косметических деталей; полировка лучше подходит для декоративных или роскошных компонентов.
Техническое примечание
Всегда явно указывайте «Полированный» или «Полированный» на чертежах и в заказах на поставку.. В этих двух процессах используются разные инструменты., расходные материалы, и критерии приемки. Их смешивание приводит к переработке в масштабе производства..
Справочник по шероховатости поверхности
Разные стили чистки соответствуют разным диапазонам шероховатости.. Приведенные ниже значения являются типичными отраслевыми стандартами — фактические результаты различаются в зависимости от материала., абразивное зерно, и параметры процесса.
Тип чистки | Абразивное зерно | Шероховатость поверхности (Ра) | Визуальный персонаж |
Тонкая линия роста волос | 320# – 600# | 0.4 – 0.8 один | Плотные параллельные линии, мягкий матовый |
Стандартный линейный | 180# – 320# | 0.8 – 1.6 один | Четкое видимое зерно, сильная индустриальная атмосфера |
Крупное зерно | 80# – 180# | 1.6 – 3.2 один | Выраженная текстура, смелый взгляд |
Случайный сатин | Нейлон / нетканое колесо | 0.6 – 1.2 один | Ненаправленное переплетение волокон, мягкий матовый |
Зачем использовать матовую отделку на деталях, обработанных на станках с ЧПУ?
Ограничения обработанных поверхностей
Детали, сходящие со станка с ЧПУ, часто имеют видимые траектории движения инструмента., мелкие следы реза, вспомогательные линии при смене инструмента, и небольшая разница в цвете между лицами. Все это не имеет значения для деталей, скрытых внутри сборки.. Но для видимых корпусов, панели, и охватывает, качество поверхности напрямую влияет на восприятие продукта.
Шесть основных преимуществ
- Смягчает мелкие следы инструмента ЧПУ для более равномерного внешнего вида обработанных поверхностей..
- Уменьшает блики при освещении мастерской или под прямыми солнечными лучами..
- Создает премиальную индустриальную текстуру без чрезмерного блеска, свойственного зеркальной полировке..
- Лучше скрывает легкие потертости от повседневного использования, особенно если потертости идут параллельно волокнам ткани..
- Создает однородную поверхность предварительной обработки для анодирования., пассивация, или покрытие против отпечатков пальцев.
- Надежное воспроизведение от прототипа до производства, при условии, что эталонный образец одобрен.
Ценность идентичности бренда
Для фирменной продукции и видимого промышленного оборудования, однородная отделка из матового металла может стать частью визуальной идентичности продукта.. Тонкая линейная чистка выглядит чисто и технично.; случайная атласная чистка кажется мягче и качественнее. Единый язык обработки поверхности укрепляет профессиональный имидж бренда среди конечных пользователей..
Процесс чистки, Шаг за шагом
Стабильная отделка матового металла зависит как от качества предварительной обработки, так и от контроля последующих параметров.. Вот стандартный процесс.
Семиэтапный процесс
Шаг | Операция | Ключевая контрольная точка |
Фрезерование, поворот, бурение, постукивание, грубый контроль размеров | Сохраняйте следы от косметических инструментов в пределах досягаемости, которую можно нанести кистью | |
2 Снимите заусенцы и очистите | Удалить острые заусенцы, чипсы, масло, и поверхностные загрязнения | Заусенцы вызывают пропуск линий зерен и ненормальный абразивный износ. |
Исправьте крупные дефекты (глубокие ямы, вмятины, тяжелые следы от инструментов) | Щетка не может исправить серьезные дефекты. – обрабатывать их выше по течению | |
4 Чистка | Абразивный ремень / колесо / нейлоновая щетка; скорость управления, направление, давление, стойкость | Зафиксировать направление, сохраняйте давление даже, замена расходников по графику |
5 Очистка после щетки | Удалить абразивную пыль и остатки, особенно в отверстиях и краях | Остаточная пыль ухудшает адгезию покрытия. |
6 Защитная отделка | Анодировать алюминий; пассивируйте или покройте нержавеющую сталь при необходимости | Подтвердите совместимость с матовой текстурой. |
7 Окончательная проверка | Сравнить зерно, цвет, и единообразие по отношению к утвержденному образцу | Только физическое сравнение – фотографии не являются критерием приемлемости |
Ключевые параметры процесса
Направление чистки
Направление чистки должно быть зафиксировано в технологической документации.. Общие направления включают горизонтальное, вертикальный, радиальный (для круглых деталей), или заданный угол. Если одну партию натирать горизонтально, а следующую вертикально, оба технически почищены, но они не будут совпадать визуально в собранном виде.
Абразивный песок и расходные материалы
Размер зерна напрямую определяет крупность зерна.. Более мелкая крупа (более высокие числа) производить более тонкие, более плавные линии; более грубая крупа дает смелее, более заметная текстура. Нейлоновые абразивные круги и круги из нетканого материала используются для получения случайного атласного эффекта и не оставляют направленных зерен..
Давление и скорость
Чрезмерное давление может привести к закруглению краев., сжечь поверхность, или создать неравномерное зерно. Недостаточное давление не закрывает следы инструмента.. Скорость влияет на эффективность резки и температуру поверхности., и должен быть скорректирован с учетом твердости материала. Нержавеющая сталь, быть сложнее, обычно работает на более низких скоростях и быстрее расходует абразивы.
Предупреждение процесса
Острые края будут слегка закруглены во время чистки. (обычно R0.1-R0.3). Если деталь имеет строгие требования к остроте кромки или посадке, отметьте эти области на рисунке как неиспользуемые кистью, или оставьте дополнительный запас обработки.
Распространенные типы матовой отделки и их визуальные эффекты
Различные стили чистки дают совершенно разные визуальные результаты.. Правильный выбор зависит от геометрии детали., позиционирование продукта, целевая стоимость, и стандарты приемки.
Тип | Визуальный эффект | Примечания к процессу | Типичное использование |
Линейная линия роста волос | Непрерывное параллельное зерно, чистый индустриальный вид | Проще всего определить, проверять, и сохраняйте последовательность | Панели оборудования, алюминиевые корпуса, крышки полости, корпуса приборов |
Случайный сатин | Мягкий ненаправленный матовый, тонкая переплетенная текстура | Нейлон / нетканое колесо, нет направленности | Декоративные панели, ориентированные на потребителя, косметические чехлы |
Крестовая чистка | Двунаправленное зерно, многослойный внешний вид | Требуется два прохода в разных направлениях, более высокая стоимость | Высококлассные приборные панели, выбранные декоративные поверхности |
Волновая чистка | Плавный волнистый узор | Требует специального крепления, сложный процесс | Только декоративные детали; не рекомендуется для функциональных деталей с ЧПУ |
Для большинства промышленных деталей, изготовленных на станках с ЧПУ., линейная чистка по линии роста волос — самый безопасный и распространенный выбор.. На чертеже проще указать, легче проверить, и их легче повторять между партиями. Поперечная и волнистая обработка более трудоемка и обычно применяется для дорогостоящих декоративных поверхностей..
Матовый алюминий против. Матовая нержавеющая сталь
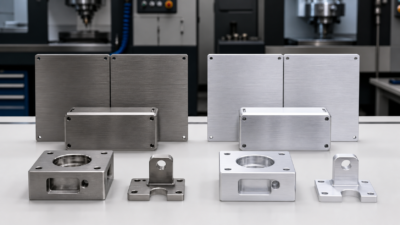
Алюминий и нержавеющая сталь по-разному реагируют на чистку щеткой.. Одни и те же параметры абразива могут давать разные визуальные результаты., и требования после лечения не одинаковы.
Сравнение материалов
Измерение | Алюминиевый сплав | Нержавеющая сталь | Медь (Ссылка) |
Твердость | Мягкий (полупансион 60-150) | Выше (полупансион 150-300) | Мягкий (полупансион 40-80) |
Контроль давления | Должен строго контролироваться, чтобы избежать чрезмерной обрезки. | Может выдерживать более высокое давление | Очень легко деформировать, используйте минимальное давление |
Расходный износ | Низкий | Высокий (ремни изнашиваются быстрее) | Середина |
Собственная коррозионная стойкость | Умеренный – нуждается в защите | Отличный (304 / 316) | Бедный – быстро окисляется и темнеет |
Пост-обработка | Анодирование настоятельно рекомендуется | Пассивация или покрытие против отпечатков пальцев (необязательный) | Требуется антиокислительная обработка. |
Варианты цвета | Богатый после анодирования (черный, серебро, золото, синий, и т. д.) | Натуральный металлический оттенок; доступны варианты покрытия | Натуральный медный тон, темнеет со временем |
Чувствительность отпечатков пальцев | Высокий (голый алюминий) | Умеренный | Высокий |
На что следует обратить внимание при использовании матового алюминия?
- Голый матовый алюминий быстро окисляется и оставляет отпечатки пальцев.. Открытые части должны быть анодированы..
- Анодирование слегка меняет визуальный контраст зерна. – подтвердить на этапе образца.
- Координируйте направление чистки с положением анодированной стойки, чтобы избежать пропущенных участков, где стойка соприкасается с деталью..
- Распространенные сплавы, такие как 6061, 6063, и 7075 хорошо чистить. Литой алюминий обычно не рекомендуется из-за пористости..
На что следует обратить внимание при использовании матовой нержавеющей стали?
- 304 это рабочая лошадка; 316 используется в высокоагрессивных средах (морской, химический).
- Нержавеющая сталь уже имеет хорошую коррозионную стойкость после чистки щеткой.; пассивация может улучшить его еще больше.
- Анти-отпечаток пальца (ИЗ) покрытие значительно снижает стойкость отпечатков пальцев – полезно для панелей, к которым часто прикасаются.
- Избегайте загрязнения железом во время чистки зубов.; используйте абразивы и инструменты, предназначенные для нержавеющей стали..
Руководство по выбору
Для полостей связи и корпусов оборудования, выбирайте матовый алюминий + анодирование (легкий, варианты цвета). Для наружного оборудования, пищевое и медицинское применение, и видимое оборудование, выбирайте матовую нержавеющую сталь (лучшая устойчивость к коррозии, холодный металлический оттенок).
Матовый против. Полированный против. дробеструйная обработка
При выборе отделки поверхности, чистка, полировка, дробеструйная обработка, и простое анодирование — четыре наиболее часто сравниваемых процесса.. У каждого есть свое сладкое место – выбор неправильного варианта приводит к потере денег или не достигает цели по внешнему виду..
Уход | Появление | Направление зерна | Отражательная способность | Расходы | Лучшее для |
Матовый | Матовый металлик с видимой зернистостью | Направленный / атлас | Низкий | Середина | Корпуса, панели, косметический кариес |
Зеркальный лак | Глянцевый отражатель, зеркальный | Никто | Очень высокий | Высокий | Декоративные детали, предметы роскоши, светоотражающие компоненты |
Дробеструйная обработка | Матовый матовый, мелкая зернистая текстура | Ненаправленный | Низкий | Низкий-средний | Равномерное матовое покрытие для скрытия следов обработки. |
Обычное анодирование | Цветной или натуральный матовый | Никакой брашированной текстуры, если она не была предварительно браширована. | Низкий-средний | Середина | Алюминиевые функциональные детали, требующие устойчивости к коррозии и износу. |
Матовый против. Полированная нержавеющая сталь
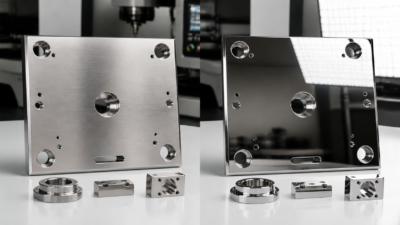
Полированная нержавеющая сталь гладкая, блестящий, и зеркальный – он сильно отражает и показывает каждый отпечаток пальца и царапину. Матовая нержавеющая сталь имеет видимые линии текстуры., более низкая отражательная способность, и более мягкий индустриальный вид. Для промышленных панелей, чехлы для машин, корпуса приборов, и видимые детали с ЧПУ, чистка щеткой обычно является более практичным выбором: устраняет блики и скрывает легкие потертости.
Матовый против. Бисероструйная обработка
Если целью является четкое металлическое зерно или текстура с контролируемым направлением, расчесывание подойдет лучше. Если цель состоит в том, чтобы просто скрыть следы обработки за ненаправленной матовой поверхностью, дробеструйная очистка обычно более экономична. Поверхности, подвергнутые пескоструйной обработке, не имеют направления волокон и лучше адаптируются к сложной геометрии., но они не могут обеспечить тот точный индустриальный вид, который обеспечивает браширование..
Контрольный список дизайна: 6 Что следует подтвердить перед выбором матовой отделки
Сделать результаты обработки шлифованного металла предсказуемыми и сократить количество переделок на производстве., уточнить следующие шесть пунктов по чертежам и технической документации.
Определите косметические поверхности
Четко отметьте, какие лица являются косметическими, а какие функциональными.. Не каждая поверхность нуждается в чистке, и некоторые поверхности не следует чистить щеткой, если они влияют на прилегание, уплотнение, заземление, или сборка. Хорошей практикой является использование разных цветов или слоев в 3D-модели, чтобы отличить косметическое лицо от функционального..
Укажите направление чистки
Вызов по горизонтали, вертикальный, радиальный, или любое другое требуемое направление волокон. Для деталей с несколькими косметическими поверхностями, укажите направление для каждой грани и подтвердите, приемлемы ли переходы между соседними гранями.. Привяжите направление к базе данных, чтобы избежать двусмысленности..
Определить крупность зерна
Укажите тонкую линию роста волос, стандартный сатин, крупнозернистый, или уровень текстуры на основе сэмпла. Укажите как диапазон абразивной зернистости, так и целевую шероховатость поверхности. (Ра). Заказ деталей, включающий только слово «брашированный», оставляет слишком много места для интерпретации между поставщиками..
Обзор рисков, связанных с геометрией
Оцените особенности, которые трудно равномерно расчесать:
- Глубокие карманы, где глубина превышает ширину. – переход от дна к стене легко пропустить.
- Узкие прорези под 3 ширина мм – чистящие инструменты не могут проникнуть внутрь.
- Подрезы – ограниченный доступ к инструменту создает прерывистую текстуру.
- Плотные реберные области – боковые стенки и корни ребер имеют неровную текстуру.
- Внутренние углы уже более R0,5. – абразивные круги не могут достичь, оставляя яркие острые края.
Подтвердите защитную отделку
Подтвердите, анодирование, пассивация, покрытие, или обработка против отпечатков пальцев после чистки зубов. Эти обработки влияют как на долговечность, так и на окончательный внешний вид.. Всегда одобряйте комбинированную щетку + защищенная отделка на этапе образца, а не каждый шаг отдельно.
Установите критерии приемки с помощью физического образца
Используйте образец физического прототипа в качестве эталона производства., определение направления волокон, уровень шероховатости, цвет, и приемлемый косметический ассортимент. Фотографии помогают в общении, но недостаточны для принятия. – угол освещения кардинально меняет внешний вид текстуры с кистью.
Контрольный список дизайна
Косметические поверхности отмечены | Указано направление чистки | Крупность зерна / твердость определена | Рассмотрены геометрические риски | После лечения подтверждено | Физический образец подписан
Типичные приложения и отраслевые варианты использования
Матовая отделка широко используется на деталях, обработанных на станках с ЧПУ, где внешний вид, трогать, и позиционирование продукта имеет значение. Ниже приведены типичные области применения по отраслям..
Коммуникационное и радиочастотное оборудование
- РЧ корпуса – матовый алюминий + анодирование балансирует, защищает производительность и внешний вид.
- Корпуса фильтров и сумматоров – линейная обработка щеткой усиливает прецизионный индустриальный вид.
- Панели базовой станции – матовая нержавеющая сталь хорошо держится на открытом воздухе.
Промышленный контроль и приборостроение
- Промышленные панели управления, Корпуса ЧМИ – поверхности с низким уровнем бликов подходят для освещения мастерских.
- Передние панели приборов, корпуса осциллографов – линейная чистка передает точность и профессионализм.
- Корпуса датчиков и преобразователей – матовая нержавеющая сталь устойчива к коррозии и легко чистится.
Медицинское и лабораторное оборудование
- Корпуса для медицинского оборудования, компоненты хирургического инструмента – матовая нержавеющая сталь легко дезинфицируется и устойчива к химическому воздействию.
- Лабораторные приборные панели – матовые поверхности минимизируют отвлечение внимания.
- Корпуса для стоматологических и эстетических устройств – анодированный матовый алюминий обеспечивает насыщенные цвета и ощущение премиум-класса.
Бытовая электроника и умный дом
- Высококачественные маршрутизаторы, Корпуса NAS – шлифовка алюминия + анодирование повышает воспринимаемое качество.
- Умные колонки, умные домашние панели – атласная кисть гладкая на ощупь.
- Корпуса для ноутбуков и мониторов – тонкая щеточка по линии роста волос — классический язык дизайна премиум-класса..
Аэрокосмическая и оборонная промышленность
- Корпуса авионики – матовый алюминий + твердое анодирование сочетает в себе легкий вес и износостойкость.
- Панели бортового оборудования – строгие требования к единообразию внешнего вида.
- Военная электроника – матовая нержавеющая сталь обеспечивает низкую отражательную способность и уменьшает визуальную заметность.
Контроль качества: Сохранение матовой отделки в массовом производстве
Последовательность важнее, чем один идеальный образец. Различия в текстуре между партиями являются наиболее распространенной жалобой на качество матовой отделки.. Вот ключевые факторы контроля.
Семь факторов постоянства
Фактор контроля | Требование | Режим отказа |
Качество входной обработки | Стабильная глубина и плоскостность отметок инструмента на косметических поверхностях | Следы инструмента слишком глубоки, чтобы их можно было покрыть; волнистость поверхности приводит к неравномерности зерна |
Крепление | Постоянные базовые грани, равномерное контактное давление | Одна и та же часть показывает разную глубину зерна в разных областях. |
Абразивная зернистость | Указанная модель ремня, плановая замена | Снос песка приводит к смещению крупности зерна |
Направление чистки | Заблокировано в документации процесса, обучение операторов | Несоответствие направления приводит к визуальному несоответствию после сборки. |
Давление инструмента | Пневматический / гидравлические параметры фиксированы | Изменение давления изменяет глубину зерна и скругление кромок. |
Очистка | Стандартизированный процесс, проверка пыли | Остаточная пыль ухудшает адгезию и внешний вид покрытия. |
Пост-обработка | Анодирование / исправлены параметры пассивации | Изменение цвета и блеска между партиями |
Физическая система выборки
Наиболее практичным методом обеспечения качества является утверждение физического золотого образца на стадии прототипа., и сохраняйте сравнение первых и последних статей во время производства. Выборка должна определять:
- Конечное направление волокон и уровень крупности.
- Измеренная шероховатость поверхности (Ра).
- Цвет и блеск после защитной обработки.
- Допустимый диапазон косметических дефектов (например, незначительное изменение текстуры, внешний вид края).
- Дата утверждения, номер версии, и подпись уполномоченного лица.
Предупреждение о качестве
Фотографии и видео не могут заменить физический образец. Внешний вид брашированного зерна во многом зависит от угла освещения и интенсивности. – одна и та же поверхность может выглядеть совершенно по-разному при разном освещении. Приемка должна быть основана на физическом сравнении.
Заключительные мысли и следующие шаги
Матовая отделка может значительно улучшить визуальное качество деталей, обработанных на станках с ЧПУ., особенно для видимых деталей из алюминия и нержавеющей стали. Создает изысканную матовую металлическую текстуру., уменьшает блики, и дает вложения, панели, обложки, и полости профессиональный индустриальный вид.
Тем не менее, чистка не является универсальным решением. Свойства материала, геометрия, направление зерна, дефекты поверхности, и последующее лечение влияют на конечный результат. Не каждая деталь подходит для равномерной чистки., и не каждую метку обработки можно скрыть. Успешный проект щетки требует проверки технологичности на стадии проектирования., утверждение физического образца на стадии прототипа, и дисциплинированный контроль процессов на производстве.

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..