



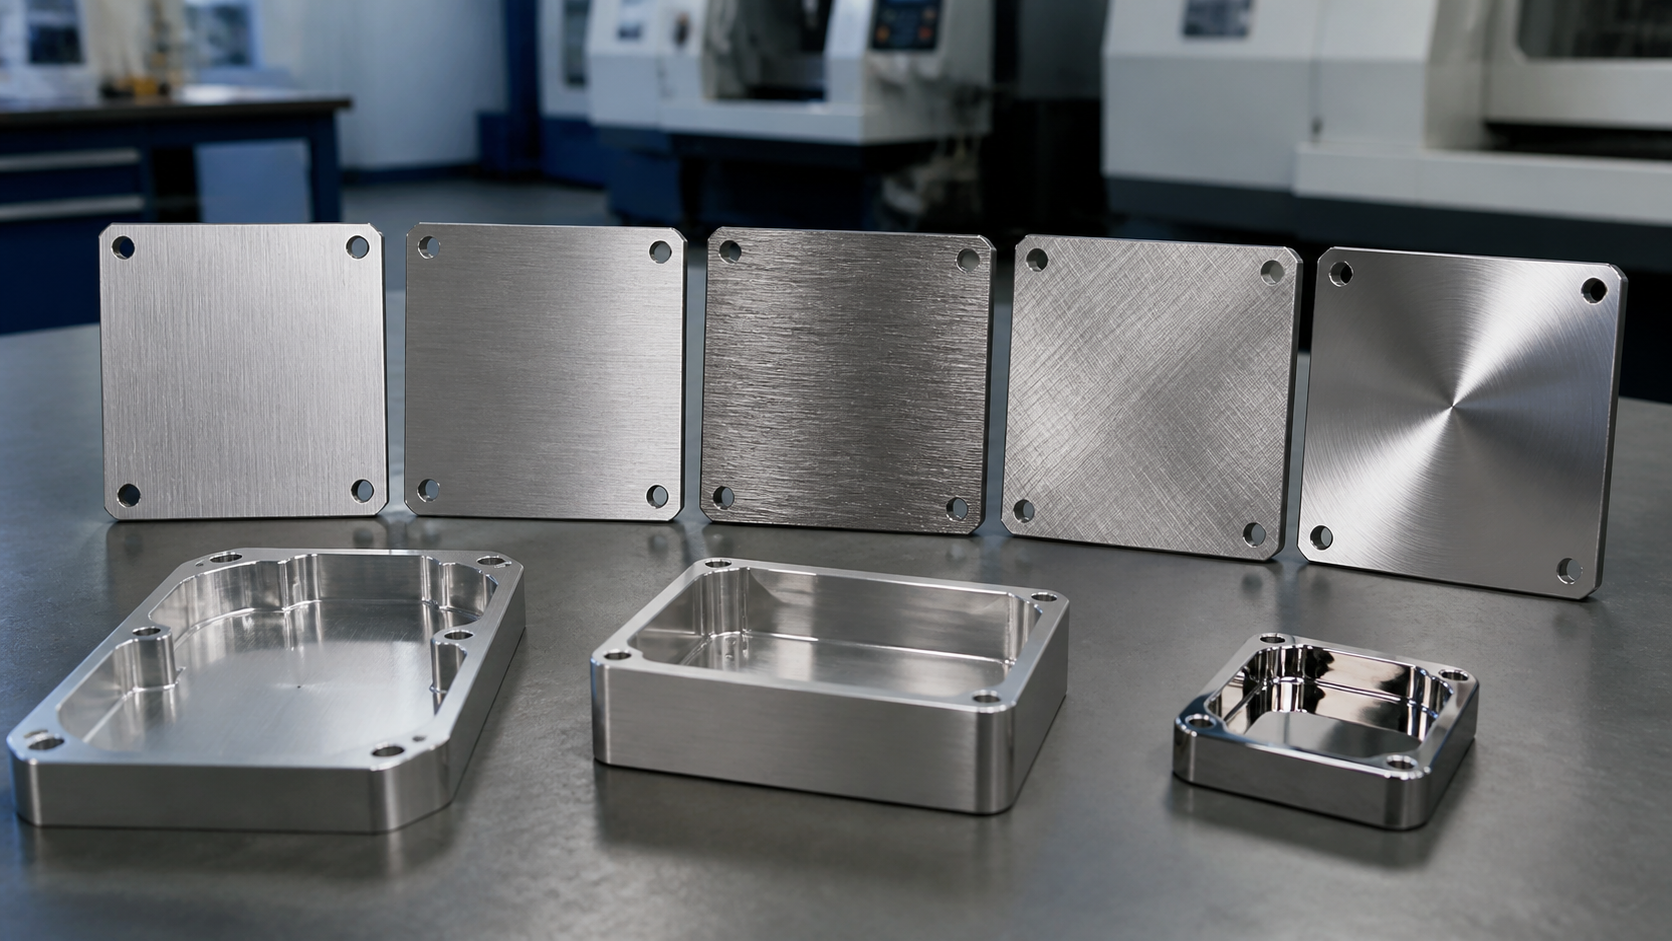
La finition brossée est l'un des moyens les plus rentables d'améliorer l'apparence des pièces métalliques usinées CNC.. En utilisant un contact abrasif contrôlé pour créer de fines lignes de grain directionnelles ou non directionnelles sur la surface métallique, le brossage adoucit les marques d'usinage, réduit l'éblouissement, et donne aux composants un look industriel raffiné. Il fournit également une base uniforme pour une anodisation ultérieure, passivation, ou revêtement anti-traces de doigts.
Ce guide couvre les principes fondamentaux de la finition brossée – comment cela fonctionne, les types de grains disponibles, comment il se comporte sur différents métaux, ce qu'il faut surveiller lors de la conception, et comment maintenir des résultats cohérents du prototype jusqu'à la production.
Pour les surfaces cosmétiques plates ou légèrement incurvées, le brossage linéaire à la racine des cheveux est l’option la plus sûre et la plus prévisible. L'aluminium brossé doit toujours être suivi d'une anodisation, tandis que l'acier inoxydable brossé peut être passivé selon les besoins. Cavités profondes, fentes étroites, et les contre-dépouilles sont de mauvais candidats pour un brossage uniforme. Et lorsqu'il s'agit de cohérence des lots, rien ne remplace un échantillon physique approuvé.
Qu'est-ce qu'une finition brossée?
Définition et processus
La finition brossée est un traitement de surface mécanique abrasif. Bandes abrasives, roues en nylon, ou des brosses rotatives entrent en contact avec la pièce à vitesse contrôlée, pression, et direction, laissant des lignes de grain fin sur le métal. Contrairement aux traitements chimiques, le brossage modifie uniquement la microstructure de la surface par friction — il ne modifie pas la composition chimique du matériau.
Pour les pièces usinées CNC, le brossage intervient généralement après le fraisage, tournant, ébavurage, et nettoyage de base. L'objectif est de transformer les trajectoires d'outils et les marques de coupe visibles en un, texture métallique brossée contrôlée.
Le brossage n’est pas un polissage
Une erreur courante est de considérer le brossage et le polissage comme interchangeables.. Ce sont des processus fondamentalement différents:
- Le brossage produit une texture de grain mate avec une faible réflectivité et des lignes directionnelles visibles.
- Le polissage produit un brillant, surface semblable à un miroir avec presque aucune texture et une forte réflectivité.
- Le brossage convient aux pièces cosmétiques industrielles; le polissage est meilleur pour les composants décoratifs ou de luxe.
Note technique
Spécifiez toujours explicitement Brossé ou Poli sur les dessins et les bons de commande.. Les deux processus utilisent des outils différents, consommables, et critères d'acceptation. Les mélanger conduit à les retravailler à l’échelle de la production.
Référence de rugosité de surface
Différents styles de brossage correspondent à différentes plages de rugosité. Les valeurs ci-dessous sont des références typiques de l'industrie — les résultats réels varient selon le matériau., grain abrasif, et paramètres de processus.
Type de brossage | Grain abrasif | Rugosité de la surface (Râ) | Caractère visuel |
Délié fin | 320# – 600# | 0.4 – 0.8 un | Lignes parallèles denses, mat doux |
Linéaire standard | 180# – 320# | 0.8 – 1.6 un | Grain visible et clair, fort esprit industriel |
Céréales grossières | 80# – 180# | 1.6 – 3.2 un | Texture prononcée, look audacieux |
Satin aléatoire | Nylon / roue non tissée | 0.6 – 1.2 un | Grain entrelacé non directionnel, mat doux |
Pourquoi utiliser la finition brossée sur les pièces usinées CNC?
Les limites des surfaces telles qu'usinées
Les pièces sortant d'une machine CNC comportent souvent des trajectoires d'outils visibles, fines traces de coupe, lignes de témoignage lors des changements d'outils, et légère variation de couleur entre les visages. Rien de tout cela n'a d'importance pour les pièces cachées à l'intérieur d'un assemblage. Mais pour les enclos visibles, panneaux, et couvre, la qualité de la surface affecte directement la façon dont le produit est perçu.
Six avantages fondamentaux
- Adoucit les petites marques d'outils CNC pour une apparence plus uniforme sur les faces usinées.
- Réduit l'éblouissement sous l'éclairage de l'atelier ou sous la lumière directe du soleil.
- Offre une texture industrielle haut de gamme sans l'aspect trop brillant du polissage miroir..
- Cache mieux les légères éraflures quotidiennes, en particulier lorsque les éraflures sont parallèles au grain.
- Crée une surface de prétraitement cohérente pour l'anodisation, passivation, ou revêtement anti-traces de doigts.
- Reproduit de manière fiable du prototype à la production, à condition qu'un échantillon de référence soit approuvé.
Valeur d'identité de marque
Pour les produits de marque et le matériel industriel visible, une finition uniforme en métal brossé peut faire partie de l’identité visuelle du produit. Le brossage linéaire fin se lit comme propre et technique; le brossage satiné aléatoire est plus doux et plus haut de gamme. Un langage uniforme sur le traitement de surface renforce l’image professionnelle d’une marque auprès des utilisateurs finaux.
Le processus de brossage, Pas à pas
Une finition homogène du métal brossé dépend à la fois de la qualité de l’usinage en amont et de la maîtrise des paramètres en aval. Voici le flux de processus standard.
Processus en sept étapes
Étape | Opération | Point de contrôle clé |
Fraisage, tournant, forage, tapotement, contrôle des dimensions approximatives | Gardez les marques d'outils cosmétiques pour le visage dans la plage de brossage | |
2 Ébavurer et nettoyer | Enlever les bavures pointues, puces, huile, et contaminants de surface | Les bavures provoquent des lignes de grain sautées et une usure abrasive anormale |
Corriger les défauts majeurs (fosses profondes, bosses, marques d'outils lourdes) | Le brossage ne peut pas réparer les défauts majeurs – les traiter en amont | |
4 Brossage | Bande abrasive / roue / brosse en nylon; vitesse de contrôle, direction, pression, grincer | Verrouillez la direction, garder la pression même, remplacer les consommables dans les délais |
5 Nettoyage post-brossage | Enlever la poussière et les résidus abrasifs, surtout dans les trous et les bords | La poussière résiduelle compromet l’adhérence du revêtement |
6 Finition protectrice | Anodiser l'aluminium; passiver ou recouvrir l'acier inoxydable selon les besoins | Confirmer la compatibilité avec la texture brossée |
7 Inspection finale | Comparez les céréales, couleur, et uniformité par rapport à l'échantillon approuvé | Comparaison physique uniquement – les photos ne sont pas des critères d'acceptation |
Paramètres clés du processus
Sens de brossage
Le sens de brossage doit être verrouillé dans la documentation du processus. Les directions courantes incluent l'horizontale, verticale, radial (pour pièces rondes), ou un angle spécifié. Si un lot est brossé horizontalement et le suivant verticalement, les deux sont techniquement brossés, mais ils ne correspondront pas visuellement une fois assemblés.
Grains abrasifs et consommables
La taille des grains détermine directement la finesse du grain. Des grains plus fins (nombres plus élevés) produire plus subtil, des lignes plus douces; les grains plus grossiers produisent des grains plus gras, texture plus visible. Des meules abrasives en nylon et des meules non tissées sont utilisées pour des effets satinés aléatoires et ne laissent aucun grain directionnel..
Pression et vitesse
Une pression excessive peut arrondir les bords, brûler la surface, ou créer un grain irrégulier. Une pression insuffisante ne parvient pas à couvrir les marques d'outils. La vitesse affecte l’efficacité de coupe et la température de la surface, et doit être ajusté en fonction de la dureté du matériau. Acier inoxydable, être plus difficile, fonctionne généralement à des vitesses inférieures et consomme des abrasifs plus rapidement.
Avertissement de processus
Les bords tranchants seront légèrement arrondis lors du brossage (généralement R0.1-R0.3). Si une pièce a des exigences strictes en matière d'arêtes vives ou d'ajustement, marquez ces zones comme sans pinceau sur le dessin, ou laisser du stock d'usinage supplémentaire.
Types de finitions brossées courantes et leurs effets visuels
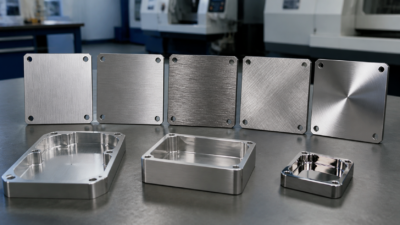
Différents styles de brossage produisent des résultats visuels très différents. Le bon choix dépend de la géométrie de la pièce, positionnement du produit, objectif de coût, et normes d'acceptation.
Taper | Effet visuel | Notes de processus | Utilisation typique |
Délié linéaire | Grain parallèle continu, look industriel épuré | Le plus simple à définir, inspecter, et rester cohérent | Panneaux d'équipement, boîtiers en aluminium, couvercles de cavité, boîtiers d'instruments |
Satin aléatoire | Mat doux et non directionnel, texture fine entrelacée | Nylon / roue non tissée, pas de directivité | Panneaux décoratifs destinés aux consommateurs, couvertures cosmétiques |
Brossage croisé | Grain bidirectionnel, aspect superposé | Nécessite deux passes dans des directions différentes, coût plus élevé | Tableaux de bord haut de gamme, surfaces décoratives sélectionnées |
Brossage ondulé | Motif de grain ondulé fluide | Nécessite un montage dédié, processus complexe | Pièces ornementales uniquement; non recommandé pour les pièces CNC fonctionnelles |
Pour la plupart des pièces industrielles usinées CNC, le brossage linéaire de la racine des cheveux est le choix le plus sûr et le plus courant. Il est plus facile de préciser sur un dessin, plus facile à inspecter, et plus facile à répéter entre les lots. Le brossage croisé et ondulé demande plus de main d'œuvre et est généralement réservé aux surfaces décoratives de grande valeur..
Aluminium brossé vs. Acier inoxydable brossé
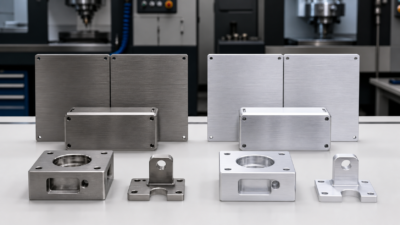
L'aluminium et l'acier inoxydable réagissent différemment au brossage. Les mêmes paramètres abrasifs peuvent produire des résultats visuels différents, et les exigences post-traitement ne sont pas les mêmes.
Comparaison des matériaux
Dimension | Alliage d'aluminium | Acier inoxydable | Cuivre (Référence) |
Dureté | Doux (HB 60-150) | Plus haut (HB 150-300) | Doux (HB 40-80) |
Contrôle de pression | Doit être étroitement contrôlé pour éviter une coupe excessive | Peut supporter une pression plus élevée | Très facile à déformer, utiliser une pression minimale |
Usure des consommables | Faible | Haut (les ceintures s'usent plus vite) | Moyen |
Résistance native à la corrosion | Modéré – a besoin de protection | Excellent (304 / 316) | Pauvre – s'oxyde et s'assombrit rapidement |
Post-traitement | Anodisation fortement recommandée | Passivation ou revêtement anti-empreintes digitales (facultatif) | Traitement anti-oxydant nécessaire |
Options de couleur | Riche après anodisation (noir, argent, or, bleu, etc.) | Ton métal naturel; options de revêtement disponibles | Ton cuivré naturel, s'assombrit avec le temps |
Sensibilité des empreintes digitales | Haut (aluminium nu) | Modéré | Haut |
Ce qu'il faut surveiller avec l'aluminium brossé
- L'aluminium brossé nu s'oxyde rapidement et montre les empreintes digitales. Les parties exposées doivent être anodisées.
- L'anodisation décale légèrement le contraste visuel du grain – confirmer au stade de l'échantillonnage.
- Coordonner la direction du brossage avec les positions du support d'anodisation pour éviter les zones manquées où le support entre en contact avec la pièce.
- Alliages courants comme 6061, 6063, et 7075 bien brosser. L'aluminium moulé n'est généralement pas recommandé en raison de la porosité.
Ce qu'il faut surveiller avec l'acier inoxydable brossé
- 304 est la qualité de bête de somme; 316 est utilisé pour les environnements hautement corrosifs (marin, chimique).
- L'acier inoxydable présente déjà une bonne résistance à la corrosion après brossage; la passivation peut l'améliorer encore.
- Anti-empreinte digitale (DE) le revêtement réduit considérablement la rétention des empreintes digitales – utile pour les panneaux fréquemment touchés.
- Évitez la contamination par le fer pendant le brossage; utiliser des abrasifs et des outils spécifiques à l'acier inoxydable.
Guide de sélection
Pour cavités de communication et boîtiers d'équipement, choisissez l'aluminium brossé + anodisation (léger, choix de couleurs). Pour l'équipement extérieur, applications alimentaires et médicales, et matériel visible, choisissez l'acier inoxydable brossé (meilleure résistance à la corrosion, ton métallique plus froid).
Brossé vs. Poli vs. Microbillé
Lors de la sélection d'une finition de surface, brossage, polissage, microbillage, et l'anodisation simple sont les quatre procédés les plus couramment comparés. Chacun a son sweet spot – choisir le mauvais gaspille de l’argent ou rate l’objectif d’apparence.
Traitement | Apparence | Sens du grain | Réflectivité | Coût | Idéal pour |
Brossé | Métallisé mat avec grain visible | Directionnel / satin | Faible | Moyen | Boîtiers, panneaux, caries cosmétiques |
Polissage miroir | Réfléchissant à haute brillance, semblable à un miroir | Aucun | Très élevé | Haut | Pièces décoratives, articles de luxe, composants réfléchissants |
Microbillé | Mat givré, texture granuleuse fine | Non directionnel | Faible | Faible-Moyen | Couverture mate uniforme pour masquer les marques d'usinage |
Anodisation simple | Mat coloré ou naturel | Pas de grain brossé sauf pré-brossé | Faible-Moyen | Moyen | Pièces fonctionnelles en aluminium nécessitant une résistance à la corrosion et à l’usure |
Brossé vs. Acier inoxydable poli
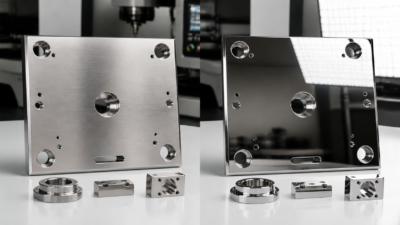
L'acier inoxydable poli est lisse, brillant, et semblable à un miroir – il reflète fortement et montre chaque empreinte digitale et rayure. L'acier inoxydable brossé présente des lignes de grain visibles, réflectivité inférieure, et un look industriel plus doux. Pour panneaux industriels, couvertures de machines, boîtiers d'instruments, et pièces CNC visibles, le brossage est généralement le choix le plus pratique: il réduit l'éblouissement et cache les légères éraflures.
Brossé vs. Microbillé aux perles
Si l'objectif est un grain métallique clair ou une texture directionnelle contrôlée, le brossage est la meilleure solution. Si le but est simplement de cacher les marques d'usinage derrière une surface mate non directionnelle, le sablage aux billes est généralement plus rentable. Les surfaces sablées n'ont pas de direction de grain et s'adaptent mieux à une géométrie complexe, mais ils ne peuvent pas donner l’aspect industriel précis que procure le brossage.
Liste de contrôle de conception: 6 Choses à confirmer avant de spécifier la finition brossée
Rendre les résultats du métal brossé prévisibles et réduire les reprises de production, clarifier les six éléments suivants sur les dessins et la documentation technique.
Définir les surfaces cosmétiques
Marquez clairement quels visages sont cosmétiques et lesquels sont fonctionnels. Toutes les surfaces n’ont pas besoin d’être brossées, et certaines surfaces ne doivent pas être brossées si elles affectent l'ajustement, scellage, mise à la terre, ou assemblage. Une bonne pratique consiste à utiliser différentes couleurs ou calques dans le modèle 3D pour distinguer les visages cosmétiques des visages fonctionnels..
Spécifier la direction du brossage
Appel horizontal, verticale, radial, ou toute autre direction de grain requise. Pour les pièces comportant plusieurs faces cosmétiques, spécifier la direction par face et confirmer si les transitions entre les faces adjacentes sont acceptables. Lier la direction à une donnée pour éviter toute ambiguïté.
Définir la grossièreté des grains
Spécifier la racine des cheveux fins, satiné standard, céréales secondaires, ou un niveau de texture basé sur un échantillon. Inclure à la fois la plage de grains abrasifs et la rugosité de la surface cible (Râ). Commander des pièces avec juste le mot brossé laisse trop de place à l'interprétation entre les fournisseurs.
Examiner les risques liés à la géométrie
Évaluer les caractéristiques difficiles à brosser uniformément:
- Poches profondes où la profondeur dépasse la largeur – la transition du bas au mur est facilement manquée.
- Fentes étroites sous 3 mm de large – les outils de brossage ne peuvent pas atteindre l'intérieur.
- Contre-dépouilles – l'accès limité aux outils crée un grain discontinu.
- Zones de côtes denses – les parois latérales et les racines des nervures présentent une texture inégale.
- Coins internes plus serrés que R0,5 – les meules abrasives ne peuvent pas atteindre, laissant des bords nets et brillants.
Confirmer la finition de protection
Confirmez si l'anodisation, passivation, revêtement, ou un traitement anti-traces suit le brossage. Ces traitements affectent à la fois la durabilité et l’aspect visuel final. Approuvez toujours le combiné brossé + finition protégée au stade de l'échantillonnage, pas chaque étape séparément.
Définir les critères d'acceptation avec un échantillon physique
Utiliser un échantillon de prototype physique comme référence de production, définition de la direction du grain, niveau de rugosité, couleur, et gamme cosmétique acceptable. Les photos aident à la communication mais ne suffisent pas à l'acceptation – l'angle d'éclairage change radicalement l'apparence de la texture brossée.
Liste de contrôle de conception
Surfaces cosmétiques marquées | Sens de brossage spécifié | Grossièreté des grains / grain défini | Les risques géométriques examinés | Post-traitement confirmé | Échantillon physique signé
Applications typiques et cas d'utilisation de l'industrie
La finition brossée est largement utilisée sur les pièces usinées CNC où l'apparence, touche, et le positionnement du produit est important. Vous trouverez ci-dessous les applications typiques par secteur.
Équipements de communication et RF
- Boîtiers RF – aluminium brossé + l'anodisation équilibre les performances de blindage avec l'apparence.
- Boîtiers de filtres et de combineurs – le brossage linéaire renforce un look industriel de précision.
- Panneaux de stations de base – l'acier inoxydable brossé résiste bien à l'extérieur.
Contrôle et instrumentation industrielle
- Panneaux de contrôle industriels, Boîtiers IHM – les surfaces à faible éblouissement conviennent à l'éclairage d'atelier.
- Panneaux avant des instruments, boîtiers d'oscilloscope – le brossage linéaire transmet précision et professionnalisme.
- Boîtiers de capteurs et de transmetteurs – l'acier inoxydable brossé résiste à la corrosion et est facile à nettoyer.
Équipement médical et de laboratoire
- Boîtiers pour dispositifs médicaux, composants d'instruments chirurgicaux – l'acier inoxydable brossé est facile à désinfecter et résistant aux produits chimiques.
- Tableaux d'instruments de laboratoire – les surfaces mates minimisent la distraction visuelle.
- Boîtiers pour appareils dentaires et esthétiques – l'aluminium brossé anodisé offre des couleurs riches et une sensation haut de gamme.
Electronique grand public et maison intelligente
- Routeurs haut de gamme, Boîtiers NAS – brossage de l'aluminium + l'anodisation élève la qualité perçue.
- Haut-parleurs intelligents, panneaux de maison intelligente – le brossage satiné est doux au toucher.
- Boîtiers pour ordinateurs portables et moniteurs – le brossage à la racine des cheveux est un langage de conception haut de gamme classique.
Aéronautique et Défense
- Enceintes avioniques – aluminium brossé + l'anodisation dure allie légèreté et résistance à l'usure.
- Panneaux d'équipement aéroporté – exigences strictes en matière de cohérence d'apparence.
- Electronique de défense – l'acier inoxydable brossé offre une faible réflectivité et une signature visuelle réduite.
Contrôle de qualité: Maintenir la cohérence de la finition brossée dans la production de masse
La cohérence compte plus qu’un échantillon parfait. La variation du grain entre les lots est la plainte de qualité la plus courante avec la finition brossée. Voici les principaux facteurs de contrôle.
Sept facteurs de cohérence
Facteur de contrôle | Exigence | Mode de défaillance |
Qualité d'usinage entrant | Profondeur et planéité stables des marques d'outils sur les faces cosmétiques | Marques d'outils trop profondes pour être couvertes; l'ondulation de la surface provoque un grain irrégulier |
Fixation | Faces de référence cohérentes, pression de contact uniforme | La même pièce montre différentes profondeurs de grain dans différentes zones |
Grain abrasif | Modèle de courroie spécifié, remplacement programmé | La dérive des grains entraîne un changement de grossièreté des grains |
Sens de brossage | Documents de processus verrouillés, formation des opérateurs | L'inadéquation de la direction provoque une incohérence visuelle après l'assemblage |
Pression de l'outil | Pneumatique / paramètres hydrauliques fixes | La variation de pression modifie la profondeur du grain et l’arrondi des bords |
Nettoyage | Processus standardisé, inspection de la poussière | La poussière résiduelle nuit à l’adhérence et à l’apparence du revêtement |
Post-traitement | Anodisation / paramètres de passivation corrigés | Dérive de couleur et de brillance entre les lots |
Le système d’échantillons physiques
La méthode qualité la plus pratique consiste à approuver un échantillon physique doré au stade du prototype., et conserver les comparaisons du premier article et du dernier article pendant la production. L'échantillon doit définir:
- Sens final du grain et niveau de grossièreté.
- Rugosité de surface mesurée (Râ).
- Couleur et brillance après finition protectrice.
- Plage de défauts esthétiques acceptable (par ex., légère variation de texture, aspect des bords).
- Date d'approbation, numéro de version, et signature autorisée.
Avertissement de qualité
Les photos et vidéos ne peuvent pas remplacer un échantillon physique. L'aspect visuel du grain brossé dépend fortement de l'angle et de l'intensité de l'éclairage. – la même surface peut paraître complètement différente sous une lumière différente. L'acceptation doit être basée sur une comparaison physique.
Réflexions finales et prochaines étapes
La finition brossée peut améliorer considérablement la qualité visuelle des pièces usinées CNC, spécialement pour les composants visibles en aluminium et en acier inoxydable. Il crée une texture métallique mate raffinée, réduit l'éblouissement, et donne des enclos, panneaux, couvre, et cavités un aspect industriel professionnel.
Cela dit, le brossage n'est pas une solution universelle. Propriétés des matériaux, géométrie, sens du grain, défauts de surface, et le post-traitement influencent tous le résultat final. Toutes les pièces ne sont pas adaptées à un brossage uniforme, et toutes les marques d'usinage ne peuvent pas être cachées. Un projet de brossage réussi nécessite un examen de la fabricabilité dès la phase de conception, approbation des échantillons physiques au stade du prototype, et un contrôle discipliné des processus pendant la production.

Léo Liang, Fondateur Meilleur partenaire avec R&D
LEO, fondateur de JADE-CNC, qui apporte plus de deux décennies d'expertise dans l'industrie, Leo a commencé sa carrière en tant qu'apprenti et met en pratique ses compétences en traitement de surface et en usinage CNC..