



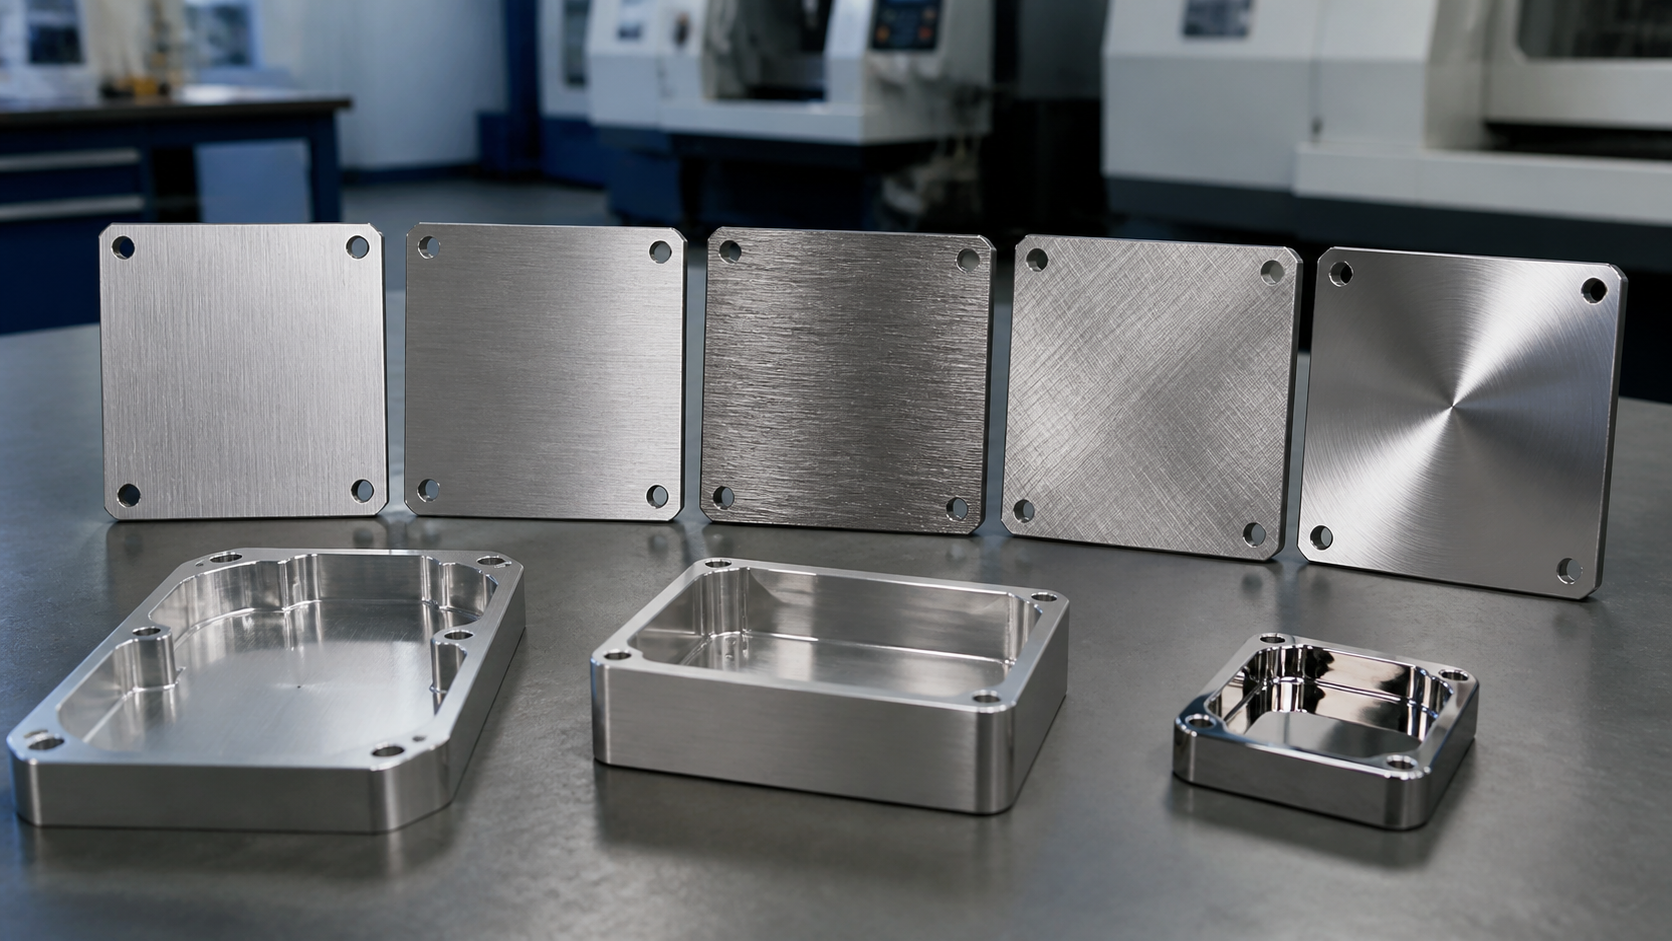
O acabamento escovado é uma das maneiras mais econômicas de melhorar a aparência de peças metálicas usinadas em CNC. Usando contato abrasivo controlado para criar linhas finas de grãos direcionais ou não direcionais na superfície do metal, escovar suaviza marcas de usinagem, reduz o brilho, e dá aos componentes uma aparência industrial refinada. Também fornece uma base uniforme para anodização subsequente, passivação, ou revestimento anti-impressão digital.
Este guia aborda os fundamentos do acabamento escovado – como funciona, os tipos de grãos disponíveis, como ele se comporta em diferentes metais, o que observar durante o design, e como manter os resultados consistentes desde o protótipo até a produção.
Para superfícies cosméticas planas ou suavemente curvadas, a escovação linear da linha do cabelo é a opção mais segura e previsível. O alumínio escovado deve sempre ser seguido de anodização, enquanto o aço inoxidável escovado pode ser passivado conforme necessário. Cavidades profundas, slots estreitos, e cortes inferiores são maus candidatos para escovação uniforme. E quando se trata de consistência de lote, nada substitui uma amostra física aprovada.
O que é um acabamento escovado?
Definição e Processo
O acabamento escovado é um tratamento de superfície abrasivo mecânico. Cintas abrasivas, rodas de náilon, ou escovas rotativas entram em contato com a peça sob velocidade controlada, pressão, e direção, deixando linhas de grãos finos no metal. Ao contrário dos tratamentos químicos, a escovação apenas altera a microestrutura da superfície por meio do atrito – não altera a composição química do material.
Para peças usinadas em CNC, a escovação normalmente ocorre após o fresamento, girando, rebarbação, e limpeza básica. O objetivo é transformar caminhos de ferramentas visíveis e marcas de corte em um formato uniforme., textura de metal escovado controlada.
Escovar não é polir
Um erro comum é tratar a escovação e o polimento como intercambiáveis. São processos fundamentalmente diferentes:
- A escovação produz uma textura granulada fosca com baixa refletividade e linhas direcionais visíveis.
- O polimento produz um alto brilho, superfície espelhada com quase nenhuma textura e forte refletividade.
- A escova se adapta às peças cosméticas industriais; o polimento é melhor para componentes decorativos ou luxuosos.
Nota Técnica
Sempre especifique escovado ou polido explicitamente em desenhos e pedidos de compra. Os dois processos usam ferramentas diferentes, consumíveis, e critérios de aceitação. Misturá-los leva ao retrabalho em escala de produção.
Referência de rugosidade superficial
Diferentes estilos de escovação correspondem a diferentes faixas de rugosidade. Os valores abaixo são referências típicas da indústria — os resultados reais variam de acordo com o material, grão abrasivo, e parâmetros de processo.
Tipo de escovação | Grão abrasivo | Rugosidade Superficial (Rá) | Caráter visual |
Cabelo fino | 320# – 600# | 0.4 – 0.8 um | Linhas paralelas densas, fosco macio |
Linear padrão | 180# – 320# | 0.8 – 1.6 um | Grão visível claro, forte sensação industrial |
Grão grosso | 80# – 180# | 1.6 – 3.2 um | Textura pronunciada, visual ousado |
Cetim aleatório | Nylon / roda não tecida | 0.6 – 1.2 um | Grão entrelaçado não direcional, fosco macio |
Por que usar acabamento escovado em peças usinadas em CNC?
As limitações das superfícies usinadas
As peças que saem de uma máquina CNC geralmente apresentam caminhos de ferramentas visíveis, marcas finas de corte, linhas de testemunha nas trocas de ferramentas, e ligeira variação de cor entre rostos. Nada disso importa para peças escondidas dentro de uma montagem. Mas para recintos visíveis, painéis, e capas, a qualidade da superfície afeta diretamente a forma como o produto é percebido.
Seis benefícios principais
- Suaviza pequenas marcas de ferramentas CNC para uma aparência mais uniforme nas faces usinadas.
- Reduz o brilho sob iluminação da oficina ou luz solar direta.
- Oferece uma textura industrial premium sem a aparência excessivamente brilhante do polimento espelhado.
- Esconde melhor arranhões leves do dia a dia - especialmente quando os arranhões correm paralelos à fibra.
- Cria uma superfície de pré-tratamento consistente para anodização, passivação, ou revestimento anti-impressão digital.
- Reproduz de forma confiável desde o protótipo até a produção, desde que uma amostra de referência seja aprovada.
Valor da identidade da marca
Para produtos de marca e hardware industrial visível, um acabamento consistente em metal escovado pode se tornar parte da identidade visual do produto. A escovação linear fina é considerada limpa e técnica; a escovação aleatória de cetim parece mais suave e sofisticada. Uma linguagem uniforme de tratamento de superfície reforça a imagem profissional de uma marca junto aos usuários finais.
O processo de escovação, Passo a passo
Um acabamento de metal escovado consistente depende tanto da qualidade da usinagem a montante quanto do controle dos parâmetros a jusante. Aqui está o fluxo de processo padrão.
Processo de sete etapas
Etapa | Operação | Ponto de controle principal |
Fresagem, girando, perfuração, tocando, controle de dimensão aproximada | Mantenha as marcas de ferramentas cosméticas faciais dentro da faixa escovável | |
2 Rebarbar e limpar | Remova rebarbas afiadas, fichas, óleo, e contaminantes superficiais | Rebarbas causam falhas nas linhas de grãos e desgaste abrasivo anormal |
Corrija os principais defeitos (poços profundos, amassados, marcas de ferramentas pesadas) | A escovação não pode corrigir defeitos graves – lidar com eles rio acima | |
4 Escovação | Cinta abrasiva / roda / escova de náilon; velocidade de controle, direção, pressão, areia | Bloqueie a direção, mantenha a pressão uniforme, substitua os consumíveis dentro do cronograma |
5 Limpeza pós-escova | Remova poeira e resíduos abrasivos, especialmente em buracos e bordas | A poeira residual compromete a adesão do revestimento |
6 Acabamento protetor | Anodizar alumínio; passivar ou revestir o aço inoxidável conforme necessário | Confirme a compatibilidade com a textura escovada |
7 Inspeção final | Comparar grãos, cor, e uniformidade em relação à amostra aprovada | Apenas comparação física – fotos não são critérios de aceitação |
Parâmetros-chave do processo
Direção de escovação
A direção da escovação deve estar registrada na documentação do processo. As direções comuns incluem horizontal, vertical, radial (para peças redondas), ou um ângulo especificado. Se um lote for escovado horizontalmente e o próximo verticalmente, ambos são tecnicamente escovados, mas eles não combinarão visualmente quando montados juntos.
Grão Abrasivo e Consumíveis
O tamanho do grão determina diretamente a finura do grão. Grãos mais finos (números mais altos) produzir mais sutil, linhas mais suaves; grãos mais grossos produzem grãos mais ousados, textura mais visível. Rodas abrasivas de nylon e rodas não tecidas são usadas para efeitos acetinados aleatórios e não deixam grãos direcionais.
Pressão e Velocidade
A pressão excessiva pode arredondar as bordas, queimar a superfície, ou criar grãos irregulares. Pressão insuficiente não consegue cobrir as marcas da ferramenta. A velocidade afeta a eficiência de corte e a temperatura da superfície, e deve ser ajustado para dureza do material. Aço inoxidável, sendo mais difícil, geralmente funciona em velocidades mais baixas e consome abrasivos mais rapidamente.
Aviso de processo
As bordas afiadas serão ligeiramente arredondadas durante a escovação (normalmente R0.1-R0.3). Se uma peça tiver requisitos rígidos de arestas vivas ou de ajuste, marque essas áreas como sem pincel no desenho, ou deixe estoque extra de usinagem.
Tipos comuns de acabamento escovado e seus efeitos visuais
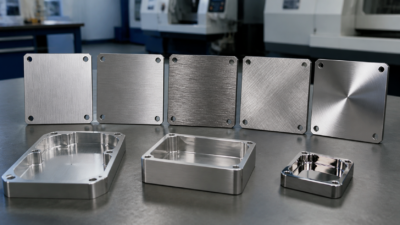
Diferentes estilos de escovagem produzem resultados visuais muito diferentes. A escolha certa depende da geometria da peça, posicionamento do produto, meta de custo, e padrões de aceitação.
Tipo | Efeito Visual | Notas de Processo | Uso típico |
Linha fina linear | Grão paralelo contínuo, aparência industrial limpa | Mais fácil de definir, inspecionar, e mantenha consistente | Painéis de equipamentos, gabinetes de alumínio, tampas de cavidade, caixas de instrumentos |
Cetim aleatório | Fosco macio não direcional, textura entrelaçada fina | Nylon / roda não tecida, sem direcionalidade | Painéis decorativos voltados para o consumidor, capas cosméticas |
Escovação cruzada | Grão bidirecional, aparência em camadas | Requer duas passagens em direções diferentes, custo mais alto | Painéis de instrumentos de última geração, superfícies decorativas selecionadas |
Escovação de ondas | Padrão de grão ondulado fluido | Requer fixação dedicada, processo complexo | Apenas peças ornamentais; não recomendado para peças CNC funcionais |
Para a maioria das peças industriais usinadas em CNC, a escovação linear da linha do cabelo é a escolha mais segura e comum. É mais fácil especificar em um desenho, mais fácil de inspecionar, e mais fácil de repetir em lotes. A escovação cruzada e ondulada exige mais mão-de-obra e geralmente é reservada para superfícies decorativas de alto valor..
Alumínio escovado vs.. Aço inoxidável escovado
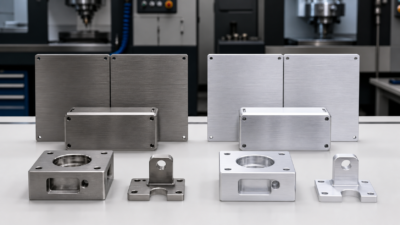
Alumínio e aço inoxidável respondem de maneira diferente à escovação. Os mesmos parâmetros abrasivos podem produzir resultados visuais diferentes, e os requisitos pós-tratamento não são os mesmos.
Comparação de materiais
Dimensão | Liga de alumínio | Aço inoxidável | Cobre (Referência) |
Dureza | Macio (HB 60-150) | Mais alto (HB 150-300) | Macio (HB 40-80) |
Controle de pressão | Deve ser rigorosamente controlado para evitar cortes excessivos | Pode lidar com pressão mais alta | Muito fácil de deformar, use pressão mínima |
Desgaste dos consumíveis | Baixo | Alto (cintos desgastam mais rápido) | Médio |
Resistência nativa à corrosão | Moderado – precisa de proteção | Excelente (304 / 316) | Pobre – oxida e escurece rapidamente |
Pós-tratamento | Anodização fortemente recomendada | Passivação ou revestimento anti-impressão digital (opcional) | Tratamento antioxidante necessário |
Opções de cores | Rico após anodização (preto, prata, ouro, azul, etc.) | Tom metálico natural; opções de revestimento disponíveis | Tom de cobre natural, escurece com o tempo |
Sensibilidade de impressão digital | Alto (alumínio nu) | Moderado | Alto |
O que observar com alumínio escovado
- O alumínio escovado oxida rapidamente e mostra impressões digitais. As partes expostas devem ser anodizadas.
- A anodização altera ligeiramente o contraste visual do grão – confirmar na fase de amostra.
- Coordene a direção da escovação com as posições da cremalheira de anodização para evitar áreas perdidas onde a cremalheira entra em contato com a peça.
- Ligas comuns como 6061, 6063, e 7075 escove bem. O alumínio fundido geralmente não é recomendado devido à porosidade.
O que observar com aço inoxidável escovado
- 304 é o grau de burro de carga; 316 é usado para ambientes altamente corrosivos (marinho, químico).
- O aço inoxidável já apresenta boa resistência à corrosão após escovação; a passivação pode melhorá-lo ainda mais.
- Anti-impressão digital (DE) o revestimento reduz significativamente a retenção de impressões digitais – útil para painéis tocados com frequência.
- Evite a contaminação por ferro durante a escovação; use abrasivos e ferramentas específicos de aço inoxidável.
Guia de seleção
Para cavidades de comunicação e gabinetes de equipamentos, escolha alumínio escovado + anodização (leve, opções de cores). Para equipamentos externos, aplicações alimentares e médicas, e hardware visível, escolha aço inoxidável escovado (melhor resistência à corrosão, tom metálico mais frio).
Escovado vs.. Polido vs.. Jateado
Ao selecionar um acabamento de superfície, escovar, polimento, jateamento de contas, e anodização simples são os quatro processos mais comumente comparados. Cada um tem seu ponto ideal – escolher o errado desperdiça dinheiro ou erra o alvo de aparência.
Tratamento | Aparência | Direção do grão | Reflexividade | Custo | Melhor para |
Escovado | Metálico fosco com grão visível | Direcional / cetim | Baixo | Médio | Gabinetes, painéis, cavidades cosméticas |
Polimento de espelho | Reflexivo de alto brilho, semelhante a um espelho | Nenhum | Muito alto | Alto | Peças decorativas, itens de luxo, componentes reflexivos |
Conta jateada | Fosco fosco, textura granular fina | Não direcional | Baixo | Baixo-médio | Cobertura fosca uniforme para ocultar marcas de usinagem |
Anodização simples | Colorido ou fosco natural | Nenhum grão escovado, a menos que seja pré-escovado | Baixo-médio | Médio | Peças funcionais de alumínio que necessitam de resistência à corrosão e ao desgaste |
Escovado vs.. Aço Inoxidável Polido
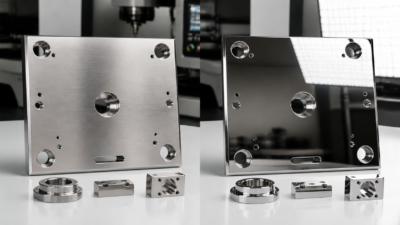
O aço inoxidável polido é liso, brilhante, e semelhante a um espelho – reflete fortemente e mostra todas as impressões digitais e arranhões. O aço inoxidável escovado possui linhas de grãos visíveis, menor refletividade, e um visual industrial mais suave. Para painéis industriais, capas de máquinas, caixas de instrumentos, e peças CNC visíveis, escovar é geralmente a escolha mais prática: corta o brilho e esconde arranhões leves.
Escovado vs.. Conta jateada
Se o objetivo for um grão metálico transparente ou uma textura direcional controlada, escovar é o melhor ajuste. Se o objetivo é simplesmente ocultar marcas de usinagem atrás de uma superfície fosca não direcional, jateamento de esferas geralmente é mais econômico. Superfícies jateadas não têm direção de grão e se adaptam melhor a geometrias complexas, mas eles não podem fornecer a aparência industrial precisa que a escovação proporciona.
Lista de verificação de projeto: 6 Coisas a confirmar antes de especificar o acabamento escovado
Para tornar os resultados de metal escovado previsíveis e reduzir o retrabalho na produção, esclarecer os seis itens a seguir sobre desenhos e documentação técnica.
Definir superfícies cosméticas
Marque claramente quais rostos são cosméticos e quais são funcionais. Nem toda superfície precisa de escovação, e algumas superfícies não devem ser escovadas se afetarem o ajuste, vedação, aterramento, ou montagem. Uma boa prática é usar diferentes cores ou camadas no modelo 3D para distinguir faces cosméticas de funcionais..
Especifique a direção da escovação
Chame horizontalmente, vertical, radial, ou qualquer outra direção de grão necessária. Para peças com múltiplas faces cosméticas, especifique a direção por face e confirme se as transições entre faces adjacentes são aceitáveis. Vincule a direção a um dado para evitar ambiguidade.
Definir aspereza do grão
Especifique a linha fina do cabelo, cetim padrão, grão grosso, ou um nível de textura baseado em amostra. Inclua a faixa de grão abrasivo e a rugosidade da superfície alvo (Rá). Encomendar peças apenas com a palavra escovada deixa muito espaço para interpretação entre fornecedores.
Revise os riscos geométricos
Avalie recursos que são difíceis de escovar uniformemente:
- Bolsões profundos onde a profundidade excede a largura – a transição de baixo para parede é facilmente perdida.
- Slots estreitos abaixo 3 mm de largura – as ferramentas de escovação não conseguem alcançar o interior.
- Cortes inferiores – acesso limitado à ferramenta cria granulação descontínua.
- Áreas de costelas densas – as paredes laterais e as raízes das costelas apresentam textura irregular.
- Cantos internos mais apertados que R0,5 – rodas abrasivas não conseguem alcançar, deixando bordas afiadas e brilhantes.
Confirme o acabamento protetor
Confirme se a anodização, passivação, revestimento, ou tratamento anti-impressão digital após a escovação. Esses tratamentos afetam tanto a durabilidade quanto a aparência visual final. Sempre aprove o combinado escovado + acabamento protegido na fase de amostragem, nem cada etapa separadamente.
Defina critérios de aceitação com uma amostra física
Use uma amostra de protótipo físico como referência de produção, definindo a direção do grão, nível de rugosidade, cor, e gama cosmética aceitável. As fotos ajudam na comunicação, mas não são suficientes para aceitação – o ângulo de iluminação muda drasticamente a aparência da textura escovada.
Lista de verificação de projeto
Superfícies cosméticas marcadas | Direção de escovação especificada | Aspereza do grão / grão definido | Riscos geométricos revisados | Pós-tratamento confirmado | Amostra física assinada
Aplicações típicas e casos de uso da indústria
O acabamento escovado é amplamente utilizado em peças usinadas em CNC onde a aparência, tocar, e posicionamento do produto são importantes. Abaixo estão as aplicações típicas por indústria.
Equipamentos de comunicações e RF
- Gabinetes de RF – alumínio escovado + anodização equilibra desempenho de blindagem com aparência.
- Carcaças de filtro e combinador – a escovação linear reforça uma aparência industrial de precisão.
- Painéis de estação base – aço inoxidável escovado mantém-se bem ao ar livre.
Controle e Instrumentação Industrial
- Painéis de controle industriais, Gabinetes IHM – superfícies de baixo brilho adequam-se à iluminação da oficina.
- Painéis frontais de instrumentos, caixas de osciloscópio – escovação linear transmite precisão e profissionalismo.
- Carcaças de sensores e transmissores – o aço inoxidável escovado resiste à corrosão e é fácil de limpar.
Equipamentos Médicos e Laboratoriais
- Gabinetes para dispositivos médicos, componentes de instrumentos cirúrgicos – o aço inoxidável escovado é fácil de desinfetar e resistente a produtos químicos.
- Painéis de instrumentos de laboratório – superfícies foscas minimizam a distração visual.
- Invólucros para dispositivos odontológicos e estéticos – alumínio escovado anodizado oferece cores ricas e uma sensação premium.
Eletrônicos de consumo e casa inteligente
- Roteadores de última geração, Gabinetes NAS – escovação de alumínio + a anodização eleva a qualidade percebida.
- Alto-falantes inteligentes, painéis domésticos inteligentes – a escovação acetinada é suave ao toque.
- Caixas para laptop e monitor – a escovação fina da linha do cabelo é uma linguagem clássica de design premium.
Aeroespacial e Defesa
- Gabinetes aviônicos – alumínio escovado + anodização dura combina leveza com resistência ao desgaste.
- Painéis de equipamentos aerotransportados – requisitos rigorosos de consistência de aparência.
- Eletrônica de defesa – o aço inoxidável escovado oferece baixa refletividade e assinatura visual reduzida.
Controle de qualidade: Mantendo o acabamento escovado consistente na produção em massa
A consistência é mais importante do que uma amostra perfeita. A variação de grãos entre lotes é a reclamação de qualidade mais comum com acabamento escovado. Aqui estão os principais fatores de controle.
Sete fatores de consistência
Fator de controle | Exigência | Modo de falha |
Qualidade de usinagem de entrada | Profundidade de marca de ferramenta estável e planicidade em faces cosméticas | Marcas de ferramentas muito profundas para serem cobertas; a ondulação da superfície causa grãos irregulares |
Fixação | Faces de referência consistentes, pressão de contato uniforme | A mesma peça mostra diferentes profundidades de grão em diferentes áreas |
Grão abrasivo | Modelo de cinto especificado, substituição programada | A deriva do grão faz com que a aspereza do grão mude |
Direção de escovação | Documentos de processo bloqueados, treinamento de operadores | A incompatibilidade de direção causa inconsistência visual após a montagem |
Pressão da ferramenta | Pneumático / parâmetros hidráulicos fixos | A variação de pressão altera a profundidade do grão e o arredondamento das bordas |
Limpeza | Processo padronizado, inspeção de poeira | A poeira residual prejudica a aderência e a aparência do revestimento |
Pós-tratamento | Anodização / parâmetros de passivação fixos | Variação de cor e brilho entre lotes |
O Sistema de Amostra Física
O método de qualidade mais prático é aprovar uma amostra física de ouro na fase de protótipo, e manter comparações entre o primeiro e o último artigo durante a produção. A amostra deve definir:
- Direção final do grão e nível de aspereza.
- Rugosidade superficial medida (Rá).
- Cor e brilho após acabamento protetor.
- Faixa aceitável de defeitos cosméticos (por exemplo, pequena variação de textura, aparência de borda).
- Data de aprovação, número da versão, e assinatura autorizada.
Aviso de qualidade
Fotos e vídeos não podem substituir uma amostra física. A aparência visual do grão escovado é altamente dependente do ângulo e da intensidade da iluminação – a mesma superfície pode parecer completamente diferente sob luz diferente. A aceitação deve ser baseada na comparação física.
Considerações finais e próximas etapas
O acabamento escovado pode elevar significativamente a qualidade visual das peças usinadas em CNC, especialmente para componentes visíveis de alumínio e aço inoxidável. Cria uma textura metálica fosca refinada, reduz o brilho, e dá recintos, painéis, capas, e cáries uma aparência industrial profissional.
Dito isso, escovar não é uma solução universal. Propriedades dos materiais, geometria, direção do grão, defeitos superficiais, e pós-tratamento influenciam o resultado final. Nem todas as peças são adequadas para uma escovagem uniforme, e nem todas as marcas de usinagem podem ser ocultadas. Um projeto de escovação bem-sucedido requer uma revisão da capacidade de fabricação na fase de projeto, aprovação de amostra física na fase de protótipo, e controle de processo disciplinado durante a produção.

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.